
Tous les titanes ne présentent pas les mêmes performances en milieu chimique. La nuance 2 résiste de manière fiable aux environnements oxydants tels que l'acide nitrique, mais elle ne résiste pas aux acides réducteurs tels que l'acide chlorhydrique et l'acide sulfurique à des concentrations supérieures à environ 5%. La nuance 7 — une nuance 2 enrichie en palladium — étend la résistance aux environnements acides réducteurs jusqu’à environ 10% d’HCl et environ 30% de H₂SO₄ à température ambiante. La nuance 12 (Ti-Mo-Ni) occupe une position intermédiaire : elle offre une meilleure résistance aux chlorures et aux saumures chaudes que la nuance 2, à un coût inférieur à celui de la nuance 7. La nuance 16, une variante à plus faible teneur en palladium de la nuance 7, offre des performances de résistance à la corrosion quasi équivalentes tout en permettant une réduction significative des coûts ; elle mérite donc davantage d’attention qu’elle n’en reçoit généralement. Ce guide met en correspondance chaque nuance avec des environnements acides spécifiques, en indiquant les seuils de concentration et de température sur lesquels les ingénieurs peuvent s’appuyer.
Pourquoi la décision relative aux notes a plus d'importance que vous ne le pensez
La résistance à la corrosion du titane provient d’un mince film passif de dioxyde de titane (TiO₂) capable de s’autoréparer, qui se forme spontanément en présence d’oxygène ou d’humidité. Dans les environnements oxydants — acide nitrique, acide chromique, la plupart des chlorures aqueux à température ambiante —, ce film est stable et se régénère rapidement s’il est endommagé. C’est pourquoi le titane non allié a fait ses preuves depuis 40 ans dans les condenseurs des usines d’acide nitrique.
Le problème réside dans les environnements réducteurs. Dans l’acide sulfurique chaud, l’acide chlorhydrique chaud ou tout autre environnement où l’oxygène dissous est épuisé (pH faible, température élevée, géométrie en interstice), ce film passif ne peut pas se maintenir. Le titane non allié commence alors à se corroder, parfois rapidement.
La stratégie d’alliage adoptée pour les nuances 7, 11, 16 et 17 répond directement à ce problème. Un faible ajout de palladium (0,05–0,25%) abaisse le potentiel de corrosion du titane à une valeur à laquelle le film passif reste stable, même dans des conditions réductrices et désaérées. Le mécanisme est électrochimique : le Pd agit comme un dépolariseur cathodique, déplaçant le potentiel de fonctionnement vers la zone de passivation. C’est pourquoi un ajout de 0,21 TP3T de Pd transforme le comportement de la nuance 2 dans l’HCl ou l’H₂SO₄ — il ne s’agit pas d’une simple modification mineure de la formulation, mais d’une réponse à la corrosion fondamentalement différente.
La classe 12 adopte une approche différente : l'ajout de molybdène et de nickel, qui améliore la stabilité du film passif dans les saumures chlorées chaudes, sans nécessiter de palladium, un métal coûteux.
Choisir une note inadaptée, que ce soit trop élevée ou trop basse, a un coût réel. Le fait de surdimensionner la nuance 7 pour une application impliquant de l'acide nitrique pur, alors que la nuance 2 convient parfaitement, multiplie par 2 à 3 le coût des matériaux sans apporter aucun avantage technique. Une sous-spécification de l'acier de nuance 2 dans un échangeur de chaleur 20% H₂SO₄ entraîne une défaillance due à la corrosion dans un délai de 12 à 18 mois. La décision n'est pas compliquée à prendre dès lors que l'environnement corrosif est correctement caractérisé.
Les cinq critères qui comptent vraiment dans le secteur des services chimiques
Plus de 95% de titane utilisé dans les procédés chimiques industriels se répartissent en cinq nuances. Les nuances 1, 3, 4 et 5 ont chacune leurs applications, mais les nuances 1 et 3 sont largement supplantées par la nuance 2 pour les applications chimiques ; la nuance 4 apporte une résistance mécanique accrue sans offrir d’avantage en matière de résistance à la corrosion ; et la nuance 5 (Ti-6Al-4V) est un alliage utilisé dans l’aérospatiale qui présente en réalité pire une meilleure résistance à la corrosion que les nuances CP dans la plupart des milieux chimiques.
| Grade | Désignation | Composition | Niveau de coût | Utilisation principale du produit chimique |
|---|---|---|---|---|
| Niveau 2 | CP-Ti, ASTM R50400 | 99%+ Ti | Valeur de référence | Acides oxydants, acide nitrique, acides réducteurs dilués à température ambiante |
| 7e année | Ti-0,2Pd, ASTM R52400 | Grade 2 + 0,12–0,251 TP3T Pd | 2 à 3 fois le niveau 2 | Acides réducteurs : HCl, H₂SO₄, acide phosphorique, acides organiques |
| 11e année | Ti-0,2Pd, ASTM R52250 | Catégorie 1 + 0,12–0,251 TP3T Pd | Similaire à la 7e | Identique à la nuance 7, mais avec une meilleure formabilité (pièces à parois minces) |
| 12e année | Ti-Mo-Ni, ASTM R53400 | Ti + 0,3% Mo + 0,8% Ni | ~1,3 à 1,5 fois le niveau 2 | Saumures chaudes riches en chlorure, eau de mer, milieux acides mixtes |
| 16e année | Ti-0,05Pd, ASTM R52402 | Catégorie 2 + 0,04–0,081 TP3T Pd | ~1,5 à 2 fois le niveau 2 | Niveau quasi équivalent à celui de la 7e, pour un coût en Pd inférieur |
Normes applicables aux formes de produits : tôles/bandes/plaques (ASTM B265), tubes sans soudure et soudés destinés à des applications en milieu corrosif (ASTM B337), tubes soudés pour échangeurs de chaleur (ASTM B338), tubes sans soudure (ASTM B861), tubes soudés (ASTM B862), pièces forgées (ASTM B381).
Niveau 2 — Référence pour les milieux acides oxydants
La nuance 2 est le choix par défaut approprié pour les applications en milieu acide oxydant ; ce n'est toutefois pas le bon choix en présence de conditions réductrices.
Dans la pratique, les élèves de CE1 obtiennent d'excellents résultats dans les domaines suivants :
- Acide nitrique (HNO₃) : Résistant à toute la gamme des concentrations couramment rencontrées dans l'industrie (10–65%) et à des températures allant jusqu'au point d'ébullition. Ses performances sont supérieures à celles de la plupart des alliages de nickel dans les flux d'acide nitrique contaminés contenant des fluorures, qui accélèrent la corrosion des aciers inoxydables mais pas celle du titane.
- Acide chromique : Résistant à toutes les concentrations à température ambiante.
- Chlore liquide et hypochlorite : Stable jusqu'à 2% de Cl₂ dans les conditions ambiantes — largement utilisé dans les usines de chlore et de soude pour les anodes, les canalisations et les équipements de manutention.
- Acide sulfurique et acide chlorhydrique dilués à température ambiante : La classe 2 tolère les acides réducteurs dilués à condition que la température soit basse et qu'il y ait de l'oxygène dissous. Limites pratiques : H₂SO₄ jusqu'à environ 5% à 25 °C, HCl jusqu'à environ 1–2% à 25 °C en présence d'oxygène dissous.
Les lacunes de la classe de CE1 :
- Concentration en H₂SO₄ supérieure à 5% ou température supérieure à 60 °C
- HCl au-dessus d'environ 5–71 TP3T à température ambiante dans des conditions d'aération, ou au-dessus d'environ 1–21 TP3T à des températures élevées ou en cas de manque d'oxygène
- Acide phosphorique chaud à plus de 60 °C et dont la concentration est supérieure à 10%
- Toute géométrie de fissure dans des solutions de chlorure chaudes à une température supérieure à 80 °C
Le seuil de corrosion interstitielle à 80 °C revêt une importance particulière pour la conception des équipements. Dans les joints entre les tubes et la plaque tubulaire des échangeurs de chaleur, les zones de contact des faces de bride ou les raccords à joint d'étanchéité, les géométries interstitielles sont inévitables. À des températures supérieures à 80 °C dans des milieux chlorurés, l'acier de nuance 2 peut subir une attaque localisée par crevasse, même dans des environnements où il ne présente aucune corrosion générale.
Grade 7 — Le choix par excellence pour réduire les environnements acides
L'alliage de titane de grade 7 est le plus résistant à la corrosion parmi ceux disponibles dans le commerce ; c'est le choix idéal en cas de présence d'acides réducteurs, de températures élevées ou de risque de corrosion interstitielle.
La teneur en palladium (0,12 à 0,251 TP3T en poids) modifie le potentiel de corrosion du titane d'environ +200 mV par rapport au matériau non allié. Ce décalage est suffisant pour situer le potentiel de fonctionnement dans la zone de passivation dans des environnements acides réducteurs et désaérés, où le titane de grade 2 serait actif et se corroderait.
Données pratiques de performance :
- Acide chlorhydrique (HCl) : La nuance 7 résiste à la corrosion jusqu'à une concentration d'environ 20–27% à 25 °C (courbes d'isocorrosion issues des données de l'usine TIMET). La nuance 2, en présence d’acide chlorhydrique aéré, résiste à des concentrations allant jusqu’à environ 5–7% à température ambiante, mais cette limite diminue fortement à des températures élevées ou lorsque l’oxygène dissous est épuisé.
- Acide sulfurique (H₂SO₄) : Résistant jusqu'à environ 451 TP3T à 25 °C, environ 201 TP3T à 60 °C et environ 71 TP3T à l'ébullition. L'acier non allié de nuance 2 commence à se corroder au-delà d'environ 51 TP3T à température ambiante.
- Acide phosphorique (H₃PO₄) : La nuance 7 supporte des concentrations allant jusqu'à environ 80% à température ambiante ; la nuance 2 est limitée à environ 30% à 25 °C, et à des valeurs nettement inférieures à des températures plus élevées.
- Acides organiques (acétique, formique, oxalique) : L'acier de nuance 7 est pratiquement inerte dans toute la gamme des concentrations couramment utilisées dans l'industrie, à des températures allant jusqu'à 100 °C.
- Seuil de corrosion interstitielle : La nuance 7 ne subit pas de corrosion interstitielle dans les solutions chlorurées à des températures inférieures à 250 °C (à un pH supérieur à 1). Le seuil de la nuance 2 est de 80 °C. Cette différence à elle seule justifie le choix de la nuance 7 pour les échangeurs de chaleur à saumure chaude où la géométrie des interstices ne peut être éliminée.
La nuance 7 offre également une résistance au HCl gazeux humide et aux systèmes acides mixtes couramment utilisés dans l'industrie pharmaceutique — des environnements dans lesquels ni l'acier inoxydable ni les alliages de nickel ne présentent des performances satisfaisantes sans recourir à des alliages dont le coût est prohibitif.
Les deux domaines dans lesquels la 7e année présente encore des lacunes :
- Acide fluorhydrique (HF) : Toutes les nuances de titane sont attaquées par l'acide fluorhydrique (HF). L'ion fluorure dissout le film passif de TiO₂. Aucune nuance de titane n'est adaptée à une utilisation avec l'acide fluorhydrique : utilisez du zirconium, des équipements revêtus de PTFE ou de l'Hastelloy C-276.
- Acide nitrique fumant (HNO₃ fumant rouge contenant plus de 5% de NO₂) : Peut provoquer une fissuration par corrosion sous contrainte dans le titane. Il s'agit d'une exception spécifique à la résistance généralement exceptionnelle du titane à l'acide nitrique.
Grade 12 — Le modèle polyvalent et économique pour les applications impliquant du chlorure et de la saumure chaude
Les ajouts de molybdène et de nickel apportés à la nuance 12 lui confèrent une résistance aux environnements chlorés à haute température que la nuance 2 ne peut égaler — pour un surcoût représentant environ la moitié de celui de la nuance 7.
La nuance 12 (Ti-0,3Mo-0,8Ni) ne contient pas de palladium, ce qui élimine le principal facteur de coût dans la tarification de la nuance 7. À la place, le molybdène et le nickel stabilisent le film passif, en particulier dans les saumures chaudes, l'eau de mer et les milieux mixtes chlorure-acide.
Par rapport au niveau 2 :
- La résistance à la corrosion interstitielle en eau de mer s'étend jusqu'à environ 120 °C (contre 80 °C pour la nuance 2)
- Meilleure résistance à l'acide phosphorique chaud contenant des impuretés halogénées
- Résistance à la traction améliorée (environ 483 MPa au minimum, contre 345 MPa au minimum pour la nuance 2) — permet de réaliser des parois plus fines
- Meilleure résistance dans les solutions chaudes d'hypochlorite de sodium
Par rapport à la 7e :
- La classe de 12e est généralement moins performante dans les applications utilisant des acides réducteurs purs (HCl, H₂SO₄)
- La nuance Grade 12 offre des performances comparables, voire supérieures, dans les saumures chaudes à base de chlorure et les systèmes à eau de mer où le principal problème réside dans la corrosion interstitielle, et non dans la corrosion par les acides réducteurs.
- La classe 12 ne présente aucun avantage dans les environnements HF (les deux échouent)
Scénarios les plus adaptés pour la terminale :
- Dessalement en mer et traitement des eaux de production (eau salée chaude, température élevée)
- Équipements d'une usine de blanchiment de la pâte à papier et du papier exposés à des mélanges de chlorure et d'hypochlorite
- Traitement chimique en milieu marin associant un refroidissement à l'eau de mer et une exposition à un acide faiblement concentré
- Raffineries équipées de systèmes de recirculation de saumure pour lesquelles une résistance à l'acide pur n'est pas nécessaire
La classe de 16e année — Une alternative trop peu évoquée à la classe de 7e année
La nuance 16 contient environ la moitié de la teneur en palladium de la nuance 7 (0,04–0,081 TP3T contre 0,12–0,251 TP3T) et offre une résistance à la corrosion qui, dans la plupart des environnements chimiques courants, est indiscernable de celle de la nuance 7.
Cette nuance ne fait pratiquement pas l'objet d'attention dans les recommandations techniques standard, malgré un argument commercial simple : le palladium représente systématiquement une part importante de la majoration de coût des tôles et tubes de nuance 7 et 11. Aux cours actuels du palladium, une commande de tôles de Grade 16 peut coûter entre 20 et 351 TP3T de moins qu’une commande équivalente de Grade 7 offrant des performances anticorrosion comparables dans la plupart des environnements de traitement.
Le mécanisme de corrosion est le même — l’ajout de Pd décale le potentiel de corrosion vers la zone de passivation — et les données d’essais issues du TIMET ainsi que de la littérature spécialisée en ingénierie de la corrosion montrent qu’une teneur en Pd de 0,05% est suffisante pour obtenir un comportement passif dans la plupart des milieux acides réducteurs. L'avantage d'une teneur en Pd plus élevée (nuance 7) se manifeste principalement dans des conditions extrêmes : acides réducteurs très concentrés, températures très élevées ou environnements où le potentiel de corrosion est particulièrement bas.
Quand privilégier la classe 16 plutôt que la classe 7 :
- Environnements d'exploitation dans la plage modérée (H₂SO₄ < 20%, HCl < 5%, températures inférieures à 80 °C)
- Applications dans lesquelles la contrainte budgétaire est importante et où l'ingénieur peut justifier l'équivalence à partir de données d'essais publiées
- Projets nécessitant de grandes quantités de tôles et pour lesquels l'écart de coût est significatif (fabrication d'enveloppes de réacteurs, de grandes enveloppes d'échangeurs de chaleur)
Quand faut-il rester en 7e ? :
- Utilisation d'un acide réducteur concentré à haute température, proche des limites supérieures de la résistance à la corrosion de la nuance 7
- Applications pour lesquelles une spécification prudente est exigée par contrat (secteur nucléaire, équipements de procédés pharmaceutiques soumis à une validation par la FDA)
- Environnements de fissures à plus de 200 °C — une teneur en Pd plus élevée offre une plus grande marge de sécurité
La nuance 17 est l'équivalent, sur la base de la nuance 1, de la nuance 16 (plus ductile, résistance mécanique inférieure) et répond aux mêmes critères pour les applications nécessitant une formabilité extrême, au détriment de la résistance aux acides.
Cadre de sélection « acide par acide »
La manière la plus directe d'utiliser ces informations consiste à recourir à une matrice d'environnements acides. Le tableau ci-dessous reprend les données couramment citées issues des manuels TIMET sur la corrosion et de la littérature spécialisée en ingénierie de la corrosion.
Choix de la nuance de titane en fonction de l'environnement acide
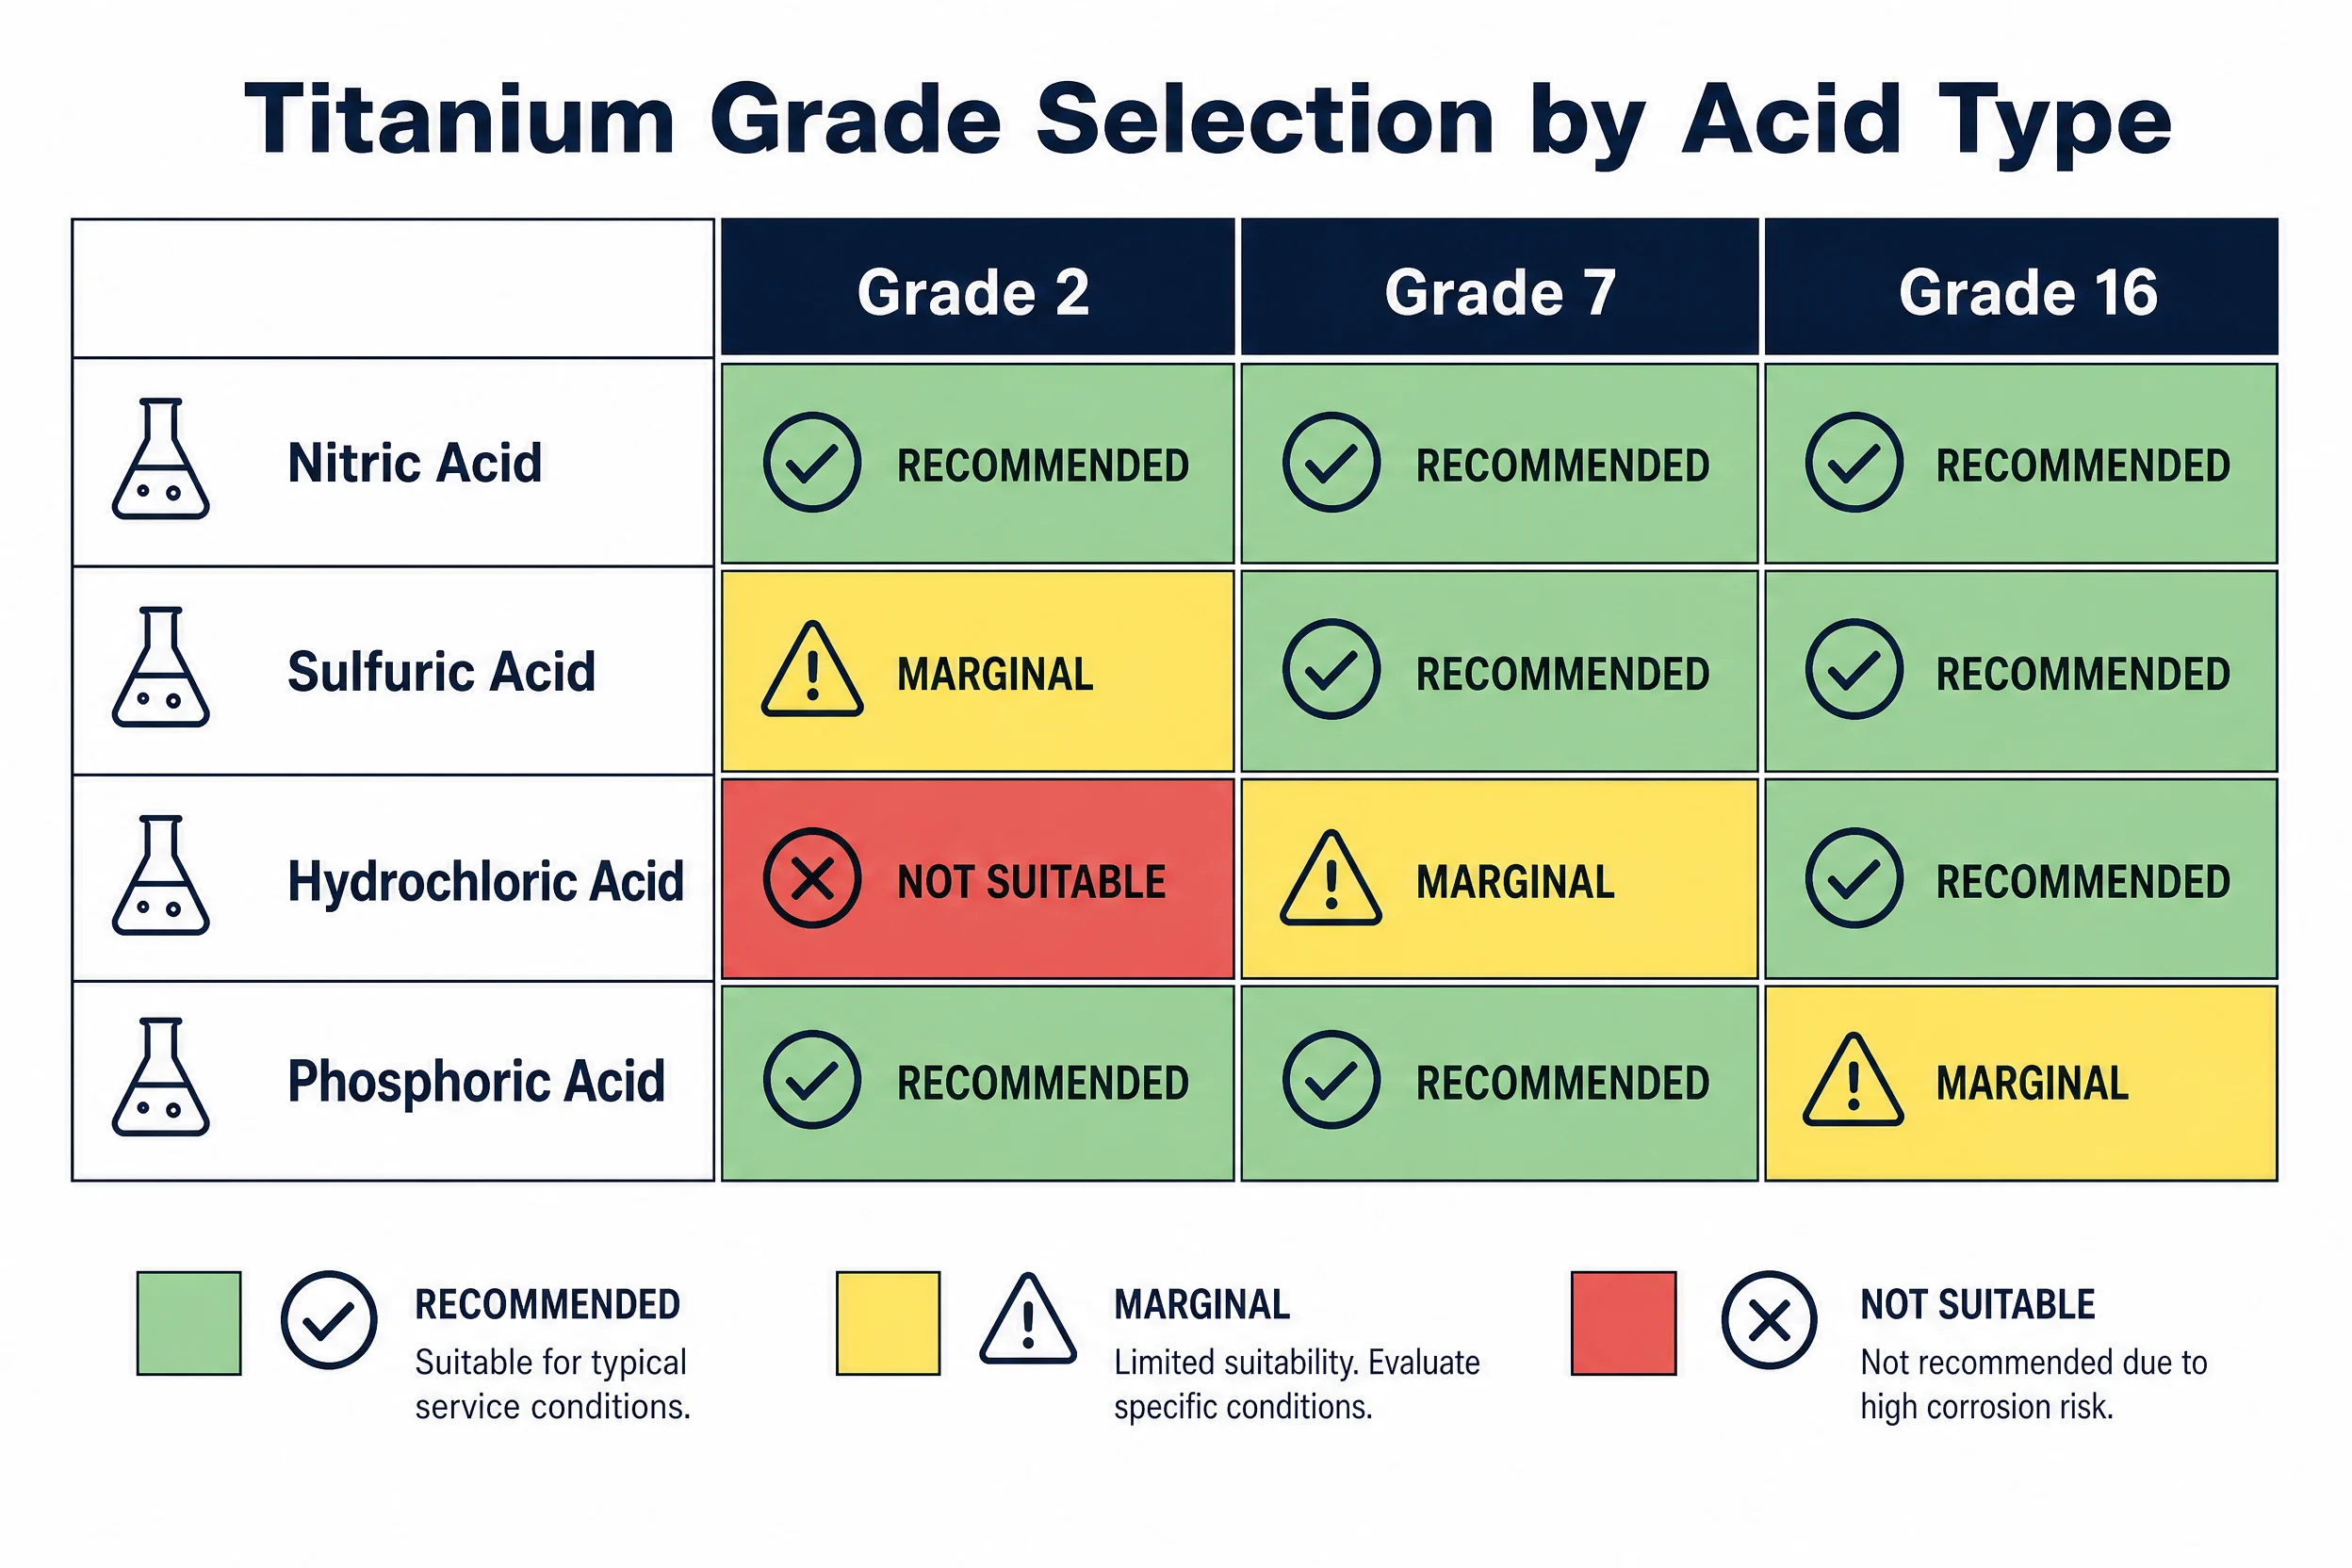
| Acide | Concentration | Température | Niveau recommandé | Notes |
|---|---|---|---|---|
| Acide nitrique (HNO₃) | 10–65% | Jusqu'à ébullition | Niveau 2 | Toutes les notes au CP sont satisfaisantes ; la classe de 5e n'offre aucun avantage |
| Acide nitrique (rouge fumant) | >5% NO₂ | N'importe quel | Évitez tout le Ti | Risque de SCC dans tous les grades |
| Acide sulfurique (H₂SO₄) | <5% | < 60 °C | Niveau 2 | Il doit y avoir de l'O₂ dissous |
| Acide sulfurique | 5–45% | < 60 °C | 7e ou 16e | Le Grade 2 se corrode au-dessus de 5% |
| Acide sulfurique | >45% | N'importe quel | Niveau 7 (à utiliser avec prudence) | Données d'essai requises ; envisager l'utilisation de Zr ou de Ta au-delà de 60% |
| Acide chlorhydrique (HCl) | <5–7%, aéré | RT uniquement | Niveau 2 | Besoins en O₂ dissous ; la limite diminue fortement à des températures élevées |
| Acide chlorhydrique | 5–27% | Jusqu'à 50 °C | 7e ou 16e | Niveau 2 : insuffisant au-delà de ~5–7% aéré |
| Acide chlorhydrique | >27% | N'importe quel | Consulter les données de test | L'acier de nuance 7 peut se corroder au-dessus du 27% à des températures élevées. |
| Acide phosphorique (H₃PO₄) | <30% | < 80 °C | Niveau 2 | Acceptable avec aération |
| Acide phosphorique | 30–80% | N'importe quel | 7e ou 16e | La classe 12 est acceptable si le produit est exempt d'halogénures |
| Acide fluorhydrique (HF) | N'importe quel | N'importe quel | Aucun | Toutes les nuances de titane ne conviennent pas — utilisez du zirconium, des matériaux revêtus de PTFE ou de l'Hastelloy |
| Acides organiques (acétique, formique) | Tout ce qui est commercial | < 100 °C | CE1 ou 5e | Catégorie 2 pour les produits dilués, catégorie 7 pour les produits concentrés/chauds |
| Saumure chlorée chaude | NaCl > 10%, > 80 °C | 80 à 150 °C | 12e année ou 7e année | Risque de fissuration de niveau 2 au-delà de 80 °C |
| Hypochlorite chaud | NaOCl > 1%, > 60 °C | Jusqu'à ébullition | 12e année ou 7e année | Grade 2 marginal au-dessus de 60 °C |
| Gaz Cl₂ humide | Jusqu'à 2% | < 100 °C | Niveau 2 | Toutes les qualités de CP sont adaptées au Cl₂ humide |
Ce cadre couvre les environnements acides les plus courants dans le domaine de la transformation chimique. Les systèmes à acides mixtes, les flux contaminés (par exemple, HNO₃ + HF dans le décapage de l'acier inoxydable) et les fluides de procédé exclusifs nécessitent des essais de corrosion spécifiques — aucun tableau publié ne peut se substituer entièrement aux essais par immersion dans le fluide de procédé réel.
Le « Palladium Premium » : quand le coût d'un produit de catégorie 7 est difficile à justifier
Le palladium se négocie à environ $1 000–$1 500 par once troy. La nuance 7 contient entre 0,12 et 0,25% de Pd en poids — pour une commande de plaques de 1 000 lb, cela représente environ 1,2 à 2,5 lb de palladium incorporé dans l’alliage. Cette teneur en Pd entraîne une prime sur le matériau directement liée au cours au comptant du palladium.
Lorsqu’une tôle de nuance 2 coûte $5–8/lb et une tôle de nuance 7 coûte $12–18/lb, le choix économique doit s’appuyer sur une analyse technique rigoureuse plutôt que de se rabattre par prudence sur la nuance la plus élevée.
Une approche simple du retour sur investissement :
- Coût d'un échec prématuré de niveau 2 : Un arrêt imprévu destiné à remplacer un échangeur de chaleur dans une usine chimique à processus continu peut entraîner une perte de production comprise entre $200 000 et $500 000, à laquelle s'ajoutent $50,000 à $150 000 en matériaux de remplacement et en main-d'œuvre.
- Coût de la mise à niveau vers le niveau 7 : Pour un faisceau d'échangeurs de chaleur de 10 000 lb, la majoration du Grade 7 par rapport au Grade 2 pourrait se situer entre $70 000 et $100 000.
- Seuil de rentabilité : Si la nuance 7 permet de prolonger la durée de vie de 2 à 3 ans seulement dans un environnement acide réducteur où la nuance 2 céderait au bout de 1 à 2 ans, les arguments économiques penchent clairement en faveur de la nuance 7.
La nuance 16 modifie encore davantage ce calcul. Si le prix de la nuance 16 s'établit à $8–12/lb — ce qui reflète la teneur en Pd plus faible — et qu'elle offre une durée de vie équivalente dans cet environnement spécifique, la majoration par rapport à la nuance 2 tombe à un niveau tel que même une amélioration modeste de la fiabilité justifie le passage à cette nuance supérieure.
Conseil pratique : Par défaut, on opte pour la classe 2 dans les environnements confirmés comme étant exclusivement oxydants, pour la classe 16 dans les milieux acides modérément réducteurs où le coût est un facteur déterminant, et pour la classe 7 dans les milieux acides fortement réducteurs ou lorsque le risque de corrosion interstitielle à température élevée est avéré.
Fabrication et soudage : quand le choix de la nuance perd toute validité
La résistance à la corrosion du titane peut être compromise par de mauvaises pratiques de soudage, quelle que soit la nuance spécifiée. Cet aspect n'est pas suffisamment mis en avant dans la plupart des guides de sélection des nuances.
Le point crucial : la formation des cas alpha. Lorsque le titane est soudé ou chauffé à une température supérieure à 600 °C en présence d'air, d'azote ou d'oxygène, il se forme une couche superficielle dure, cassante et riche en oxygène, appelée « alpha-case ». L'alpha-case présente une faible ductilité et, surtout, une résistance à la corrosion réduite, car sa composition chimique ne correspond plus à celle de l'alliage de base.
Pour le soudage en milieu chimique :
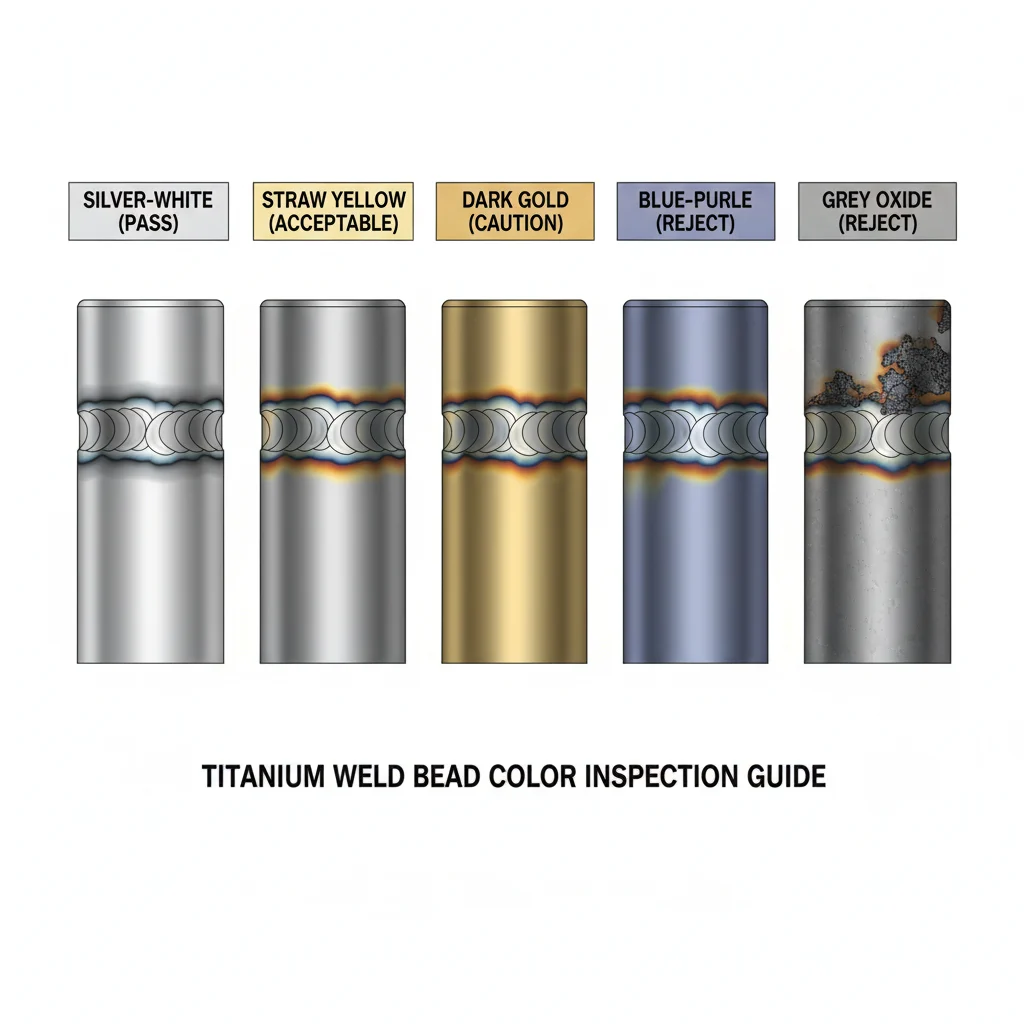
- L'utilisation d'un gaz inerte de protection est obligatoire, tant sur la face de la soudure que sur la racine de la soudure. Le purge arrière à l'argon (pureté minimale de 99,995%) est obligatoire dans le soudage du titane destiné à des applications chimiques. Le “ contrôle de la couleur ” du cordon de soudure constitue l'indicateur de qualité le plus pratique : une couleur blanc-argenté est acceptable, une couleur jaune paille est à la limite de l'acceptable, tandis qu'une couleur bleue ou violette indique une contamination par l'oxygène et la soudure doit être rejetée.
- Le titane doit être soudé avec un fil d'apport en titane. de même nuance ou d'une nuance inférieure. N'utilisez pas de métal d'apport de nuance 5 (Ti-6Al-4V) pour un métal de base de nuance 2 ou 7 : la teneur en aluminium du métal d'apport réduit la résistance à la corrosion dans la zone de soudure.
- Propreté des surfaces : Le titane réagit avec le fer aux températures de soudage. La contamination par le fer, due au meulage avec des outils en acier, au contact avec des brosses métalliques en acier ou à la présence de particules de fer dans l'atelier, peut entraîner une corrosion localisée au niveau des soudures. Il est donc nécessaire d'utiliser des brosses en acier inoxydable spécifiques et de veiller à la propreté des zones de travail.
- Passivation après soudage : Le titane ne nécessite généralement pas de passivation chimique (contrairement à l'acier inoxydable), mais il est recommandé, avant la mise en service de l'équipement, d'éliminer mécaniquement les zones de soudure décolorées, puis de procéder à un nettoyage au solvant.
Les nuances 7 et 12 se soudent pratiquement de la même manière que la nuance 2 : aucun paramètre particulier n'est requis en dehors des exigences standard de soudage du titane mentionnées ci-dessus. Lorsque la soudure est réalisée correctement, la résistance à la corrosion au niveau des soudures est identique à celle du métal de base.
Résumé : Adapter le niveau scolaire à l'environnement
Le choix de la nuance de titane pour les applications chimiques se résume à quelques décisions seulement :
L'environnement acide est-il principalement oxydant ? → La classe 2 correspond à la spécification standard. Elle garantit une durée de vie de plus de 40 ans en milieu d'acide nitrique, d'acide chromique et de chlore humide, à un coût compétitif.
Y a-t-il présence d'acides réducteurs (HCl, H₂SO₄, acide phosphorique chaud) ? → Précisez la nuance 7 ou la nuance 16. L'ajout de palladium n'est pas un luxe dans ces environnements : c'est ce qui rend le titane utilisable. La nuance 16 est le choix le plus économique pour une utilisation dans des conditions de concentration et de température modérées.
Est-ce la saumure chlorée chaude ou l'eau de mer qui constitue la principale préoccupation, et non la réduction des acides ? → La nuance de grade 12 est la plus adaptée. L'ajout de Mo-Ni permet de lutter contre le mécanisme spécifique de corrosion interstitielle dans les environnements salins à haute température, à un coût inférieur à celui des nuances contenant du Pd.
L'acide fluorhydrique est-il en cause ? → Aucune nuance de titane ne convient. Interrompez l'évaluation et envisagez le zirconium, une construction revêtue de PTFE ou l'Hastelloy C-276.
Le choix de la nuance ne représente en soi que la moitié de la décision technique. La qualité des soudures, la conception des assemblages visant à minimiser la présence de fentes, ainsi que la caractérisation du flux de traitement (notamment la teneur en oxygène dissous, le profil de température et les ions contaminants) déterminent si la nuance spécifiée offre les performances escomptées. Une nuance 2 correctement spécifiée, avec des soudures propres, dans un environnement à l’acide nitrique, aura toujours une durée de vie supérieure à celle d’une nuance 7 mal fabriquée dans le même environnement.
Questions fréquemment posées
Quelle est la nuance de titane la plus résistante à la corrosion pour les applications chimiques ?
L'alliage de titane de grade 7 (Ti-0,2Pd) est l'alliage de titane disponible dans le commerce qui présente la meilleure résistance à la corrosion. L'ajout de palladium décale le potentiel de corrosion vers la zone de passivation dans les milieux acides réducteurs où le titane non allié se corrode. Il résiste à l'HCl jusqu'à environ 10% et à l'H₂SO₄ jusqu'à environ 30% à température ambiante, et ne subit pas de corrosion interstitielle dans les solutions chlorurées à une température inférieure à 250 °C et à un pH supérieur à 1.
Quand dois-je utiliser le niveau 12 plutôt que le niveau 7 ?
La nuance 12 est le choix privilégié lorsque le principal risque de corrosion est lié à l'exposition à une saumure chlorée chaude ou à l'eau de mer — et non aux acides réducteurs. Son ajout de Mo-Ni offre une résistance supérieure à la corrosion interstitielle dans les environnements salins chauds par rapport à la nuance 2, à un coût inférieur à celui de la nuance 7. Si votre procédé implique l’utilisation d’H₂SO₄ ou d’HCl à haute température, la nuance 7 offre de meilleures performances que la nuance 12.
Quelle est la différence entre le grade 7 et le grade 16 ?
Ces deux nuances intègrent des ajouts de palladium afin d'améliorer la résistance à la corrosion par les acides réducteurs. La nuance 7 contient entre 0,12 et 0,251 TP3T de Pd ; la nuance 16 contient entre 0,04 et 0,081 TP3T de Pd. La teneur en palladium plus faible de la nuance 16 la rend moins coûteuse et, dans la plupart des environnements de traitement chimique courants, caractérisés par des concentrations d’acide et des températures modérées, ses performances en matière de corrosion sont équivalentes à celles de la nuance 7. La nuance 7 offre une plus grande marge de sécurité dans des conditions extrêmes.
Le titane se corrode-t-il dans l'acide fluorhydrique ?
Oui. Toutes les nuances de titane sont attaquées par l'acide fluorhydrique (HF) et les solutions contenant du fluorure à un pH inférieur à environ 3. Les ions fluorure dissolvent le film passif protecteur de TiO₂. Aucune nuance de titane ne doit être spécifiée pour une utilisation en contact avec l'HF — utilisez plutôt du zirconium, des équipements revêtus de fluoropolymères (PTFE/PFA) ou des alliages de nickel tels que l'Hastelloy C-276.
Le titane de grade 2 est-il adapté à une utilisation en milieu d'acide sulfurique ?
La nuance 2 est acceptable pour l'acide sulfurique dilué (moins de 5% H₂SO₄) à température ambiante en présence d'oxygène dissous. Au-delà d’une concentration de 5%, à des températures supérieures à 60 °C ou dans des conditions de désaération, la nuance 2 se corrode à des vitesses inacceptables. Il convient de prescrire la nuance 7 ou la nuance 16 pour toute utilisation d’H₂SO₄ dépassant ces seuils.
Pourquoi la qualité des soudures revêt-elle une telle importance dans les équipements chimiques en titane ?
Le titane soudé sans purge arrière adéquate au gaz inerte développe une couche superficielle contaminée par l'oxygène (couche alpha) qui présente une résistance à la corrosion réduite et une faible ductilité. Une soudure d'apparence parfaite présentant une décoloration bleue ou violette est une soudure défectueuse en milieu chimique. Le soudage du titane nécessite un balayage à l'argon, des outils dédiés exempts de toute contamination par le fer, ainsi qu'une inspection de la couleur de la soudure, qui constitue un contrôle qualité obligatoire.

