Ja — Sie können Metalle galvanisieren. auf Titan, aber es erfordert eine spezielle Vorbehandlung, da die Oxidschicht auf der Titanoberfläche die Haftung blockiert. Man kann Titan nicht galvanisieren. auf andere Metalle mit herkömmlichen wässrigen Methoden. Für dekorative Gold- oder Chrombeschichtungen ist PVD (Physical Vapor Deposition) in der Regel der zuverlässigere industrielle Weg. Dieser Leitfaden erklärt, warum Titan schwer zu beschichten ist, was tatsächlich funktioniert und wie man zwischen Galvanisieren, PVD und Anodisieren für Ihre spezifische Anwendung wählen kann.
Die Verwirrung um die Titanbeschichtung – Zwei sehr unterschiedliche Fragen
Bevor wir weitergehen, ist es wichtig, den Unterschied klarzustellen, den fast jeder Artikel zu diesem Thema übersieht. Wenn Menschen fragen “Kann Titan galvanisiert werden?”, meinen sie normalerweise eines von zwei verschiedenen Dingen:
- Kann man eine Beschichtung (Chrom, Gold, Nickel) auf ein Titansubstrat galvanisieren?
- Kann man Titan als Beschichtung auf ein anderes Metall absetzen?
Die Antworten sind völlig unterschiedlich.
Für die erste Frage — Ja, mit der richtigen Vorbehandlung.. Metalle wie Nickel, Gold, Chrom, Silber und Kupfer können alle auf Titan elektroplattiert werden, obwohl der Prozess erheblich komplexer ist als bei den meisten anderen Metallen.
Für Frage zwei — nein, nicht durch herkömmliches Elektroplattieren. Titan ist zu reaktiv für eine standardmäßige wässrige Elektroplattierung auf ein anderes Substrat. Der einzige wirtschaftlich rentable Weg, eine titanbasierte Beschichtung abzuscheiden, erfolgt durch vakuumbasierte Prozesse wie PVD oder CVD (Chemische Dampfabscheidung).
Die meisten Hersteller, die mit Titanteilen arbeiten, fallen in die erste Kategorie — sie benötigen eine funktionale oder dekorative Beschichtung. auf ihr Titanbestandteil. Das ist das, was dieser Leitfaden behandelt.
Warum Titan so schwer zu beschichten ist: Das Problem der Oxidschicht
Titan ist in einer Weise reaktiv, die dem Elektroplattierungsprozess entgegenwirkt. Sobald Titan der Luft — oder dem während des Elektroplattierens erzeugten Sauerstoff — ausgesetzt wird, bildet es sofort eine dünne, chemisch stabile Titandioxid (TiO₂) Schicht auf seiner Oberfläche. Dieser passive Film ist nur wenige Nanometer dick, bindet aber fest an das Metall und ist äußerst widerstandsfähig gegen die meisten chemischen Angriffe.
Dieser Oxidfilm ist das zentrale Problem. Die Galvanisierung erfordert eine direkte Metall-zu-Metall-Verbindung an der Oberfläche. Die TiO₂-Schicht wirkt als Isolator und Haftbarriere – die aufgebrachte Beschichtung findet keinen Halt. Das Ergebnis ist entweder eine vollständige Ablösung oder eine leicht ablösbare Beschichtung, die unter mechanischer Belastung schnell versagt.
Zwei weitere Komplikationen erschweren dies zusätzlich:
- Wasserstoffversprödung: Der Galvanisierungsprozess setzt Wasserstoffionen frei. Titanlegierungen sind besonders anfällig für Wasserstoffabsorption, die mikroskopische Risse verursachen kann – ein ernstes Problem für strukturelle Luft- und Raumfahrt- sowie medizinische Bauteile.
- Geringe elektrische Leitfähigkeit: Titan leitet Elektrizität im Vergleich zu Kupfer oder Stahl schlecht. Eine gleichmäßige Stromdichte über die Oberfläche während des Beschichtens erfordert eine sorgfältige Badformulierung und Gestellung.
Der Branchenkonsens, gestützt durch jahrzehntelange Erfahrung in der Luft- und Raumfahrt-Galvanotechnik, besagt, dass die Titanbeschichtung eine der anspruchsvollsten Substratherausforderungen in der Metallveredelung ist. Nur eine kleine Anzahl von Spezialunternehmen kann dies zuverlässig durchführen.
Der Vorbehandlungsprozess: Wie man eine Beschichtung haltbar macht
Damit die Galvanisierung auf Titan gelingt, muss die Oxidschicht unmittelbar vor dem Beschichten vollständig entfernt – und während des gesamten Beschichtungsprozesses ferngehalten werden. Jede Re-Oxidation zwischen den Schritten führt dazu, dass die Beschichtung fehlschlägt.
Hier sind die Standardschritte, die von Industriespezialisten angewendet werden:
Schritt 1 — Mechanische Reinigung
Strahlentrostung, Dampfentfettung und alkalische Reinigung entfernen Oberflächenverunreinigungen, Öle und Bearbeitungsrückstände. Dieser Schritt ist Standard für jedes Substrat, aber besonders kritisch für Titan, da Verunreinigungen hier weitreichendere Folgen haben.
Schritt 2 — Oxidentfernung
Die TiO₂-Schicht wird durch Säureätzen entfernt – typischerweise mit einer Mischung aus Ammoniumbifluorid und Salpetersäure oder verdünnten Flusssäurelösungen. Auch elektrochemisches Ätzen (anodisches Ätzen) wird eingesetzt. Der richtige Zeitpunkt ist entscheidend: Lässt man das Werkstück zu lange in der Säure, kann das Grundmetall angeätzt werden; bei zu kurzer Dauer bleiben Oxidflecken zurück.
Schritt 3 — Aktivierung
Nach dem Ätzen muss die Titanoberfläche “aktiviert” werden – in einen Zustand versetzt, in dem sie Bindungen eingehen kann. Flüssigstrahlen oder eine Zink-Strike-Beschichtung erreichen dies ohne Wärmeanwendung, welche eine schnelle Reoxidation auslösen würde.
Schritt 4 — Nickel-Strike (für die meisten Beschichtungen)
Dies ist der gängigste und zuverlässigste Ansatz. Eine dünne Nickelschicht wird über die aktivierte Titanoberfläche abgeschieden. stromlose Vernickelung — ein autokatalytischer Prozess, der keinen elektrischen Strom benötigt und eine gleichmäßige Ni-P-Legierungsbeschichtung (Nickel-Phosphor) erzeugt. Diese Nickelschicht dient als Bindungszwischenschicht: Titan nimmt die meisten Metalle nicht direkt an, aber Nickel verbindet sich mit Titan, und die meisten Metalle lassen sich gut auf Nickel beschichten.
Schritt 5 — Abschlussbeschichtung
Gold-, Silber-, Kupfer-, Platin- oder zusätzliche Nickelbeschichtungen werden dann über die Nickelunterlage mittels standardmäßiger Elektrolyse aufgebracht.
Die gesamte Abfolge von der Oxidentfernung bis zur abschließenden Verchromung muss schnell und ohne Exposition der Teile gegenüber Luft zwischen den Schritten erfolgen. Deshalb erfordert die Titanbeschichtung speziell konstruierte Prozesslinien – und deshalb können Sie dies nicht mit Zuverlässigkeit in einem Hobby-Setup nachahmen.
Verchromung auf Titan: Industrielle Verschleißanwendungen
Die Verchromung von Titan ist in erster Linie ein industrieller Prozess, kein dekorativer. Hartverchromung bietet dramatische Verbesserungen der Verschleißfestigkeit und reduziert den Reibungskoeffizienten – Eigenschaften, die in hydraulischen Systemen, Motorenteilen, Fahrgestellen und anderen tribologischen Anwendungen von Bedeutung sind.
Die Herausforderung bei der Verchromung auf Titan ist noch größer als bei Gold oder Nickel. Bei der Verchromung entsteht während der Abscheidung erheblich Sauerstoff an der Anode, was die Neubildung von TiO₂ genau dann beschleunigt, wenn Sie eine unbeschichtete Oberfläche benötigen.
Die meisten Elektrolyseprozesse, die die Verchromung von Titan versuchen, verwenden zunächst eine Nickel-Beschichtung als Zwischenlage. Die U.S. Chrome Corporation (uschrome.com) hat jedoch ein proprietäres Verfahren entwickelt, das eine direkte Abscheidung von hartem Chrom auf Titanlegierungen ohne eine Nickel-Zwischenlage ermöglicht. Ihr Verfahren kontrolliert die Badchemie und das Stromprofil, um die Regeneration von Oxiden während der Abscheidung zu verhindern.
Die Beschichtungsdicke von hartem Chrom auf Titan kann präzise von 0,0002 Zoll bis über 0,020 Zoll kontrolliert werden, was nützlich für die dimensionsgerechte Wiederherstellung ist – verschlissene Titanteile wieder auf die ursprünglichen Toleranzen zurückzubauen.
Für eine dekorative Chromoberfläche auf Titanteilen ist PVD fast immer die praktische Wahl (siehe den Vergleichsabschnitt unten).
Gold auf Titan: Dekorative und funktionale Optionen
Die Vergoldung von Titan kommt am häufigsten in drei Bereichen zum Einsatz: bei Schmuck und Uhren, bei medizinischen und zahnmedizinischen Implantaten sowie bei elektrischen Kontakten in der Luft- und Raumfahrt.
Das industrielle Standardverfahren:
- Vollständige Entfernung des TiO₂ (Säureätzung)
- Chemische Nickelgrundierung
- Galvanische Vergoldung auf Nickel
Ohne die Nickelgrundierung weisen Goldschichten auf Titan zahlreiche Poren und Mikrorisse auf, da die Oxidschicht nicht in einem einzigen Schritt vollständig entfernt werden kann. Die Nickelschicht sorgt sowohl für die Haftung als auch für das Ausfüllen von Oberflächenmikrodefekten, bevor das Gold aufgebracht wird.
Die chemische Goldveredelung ist eine Alternative für dekorative Anwendungen mit geringer Beanspruchung. Dabei wird ein Goldtauchbad verwendet, in dem Titan die Goldionen aus der Lösung verdrängt. So entsteht eine dünne (0,05–0,1 µm) Goldschicht ohne Galvanisierungsstrom – allerdings ist die Schicht für anspruchsvolle Anwendungen zu dünn.
Ein Hinweis zum Thema Schmuck: Bei Körperkontakt-Schmuck aus Titan verzichten viele Hersteller ganz auf die Galvanisierung und verwenden PVD-Gold oder Anodisierung stattdessen. Hier ist, warum das wichtig ist – und warum das Finish, das Sie als “goldenes Titan” auf Schmuck sehen, möglicherweise überhaupt kein galvanisiertes Gold ist.
PVD vs. Galvanisierung: Was tatsächlich passiert
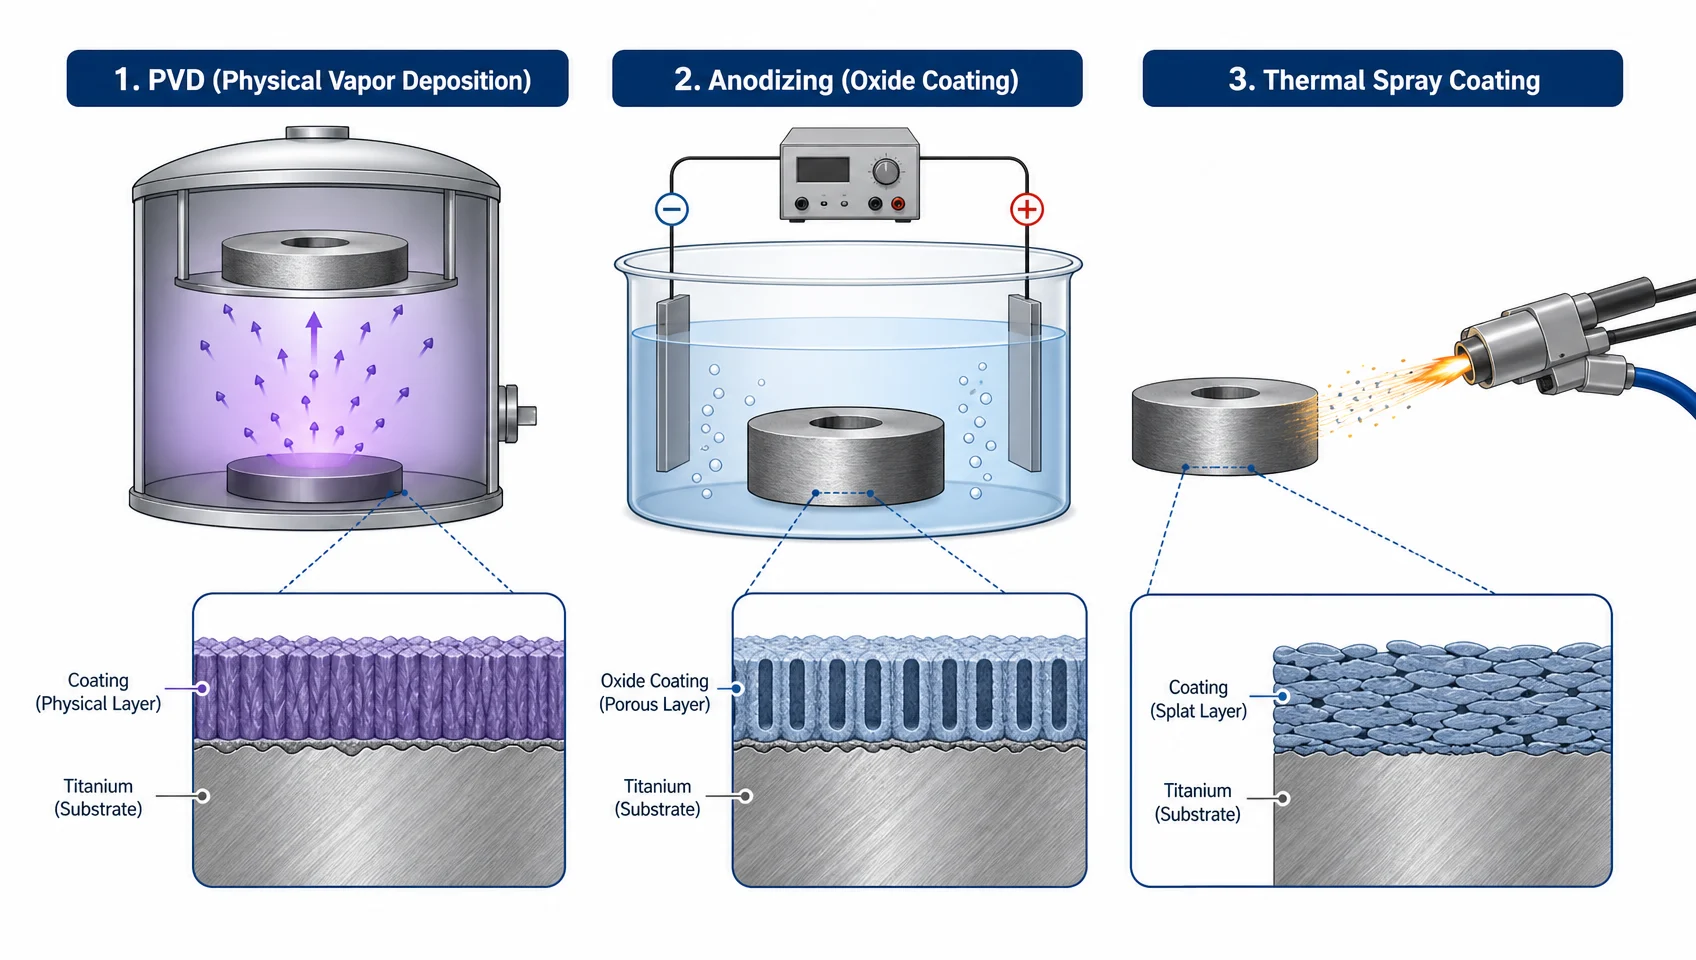
Hier wird die Fachterminologie der Branche verwirrend, und hier machen die meisten Käufer Kaufentscheidungen falsch. “Goldtitanschmuck” oder “Titan-Gold-Finish” auf einer Uhr oder einem Schmuckstück kann eines von drei völlig unterschiedlichen Dingen bedeuten:
| Methode | Was es ablagert | Farbe | Härte | Nickel-frei? | Relative Kosten |
|---|---|---|---|---|---|
| Galvanisierung (Gold) | Echtes Gold (Karatmaß messbar) | Wahres Goldgelb | 130–250 HV | Normalerweise nein (Nickelunterbeschichtung) | Mäßig |
| PVD – TiN-Beschichtung | Titannitrid | Goldfarbe | 2.000–3.000 HV | Ja | 5–10x Eloxierung |
| Eloxieren | Keine Ablagerung – verdicktes TiO₂ | Interferenzfarben (grünliches Gold) | Entspricht dem Basismaterial Oxid | Ja | Niedrig |
PVD (Physikalische Gasphasenabscheidung) Verdampft ein Zielmaterial – oft Titan in Kombination mit Stickstoff – in einer Vakuumkammer und lagert es als harte, dichte Schicht ab. Wenn Titanstickstoff (TiN) abgescheiden wird, ergibt sich eine goldfarbene Oberfläche. Wenn Chromnitrit (CrN) abgeschieden wird, erhält man ein silber-chromfarbenes Aussehen. Weder ist es reines Gold noch reines Chrom – beide sind keramisch-metallische Verbindungen.
PVD-Beschichtungen sind 10–15x härter als Goldbeschichtungen und übertreffen diese allgemein in der Verschleißfestigkeit. Sie blättert nicht ab und splittert nicht, da sie in einem Vakuum mit sehr hoher Energie abgeschieden werden, wodurch eine dichte Bindung entsteht, anstatt einer elektrolytischen Anhaftung. Der Nachteil sind die Kosten für die Ausrüstung – PVD erfordert eine Vakuumkammer, die in Standardbeschichtungsbetrieben nicht zu finden ist.
Speziell für Körperschmuck, PVD trägt oft eine Nickelwarnung. Bei einigen PVD-Prozessen werden nickelhaltige Binder oder Zwischenschichten verwendet. Eloxiertes Titan bleibt die sicherste Wahl für Implantat-gerechte Teile, da die Farbe von der Oxidschicht selbst stammt — es wird nichts Externes aufgetragen.
Eloxieren von Titan: Die dritte Option
Eloxieren ist kein Beschichtungsverfahren im herkömmlichen Sinne. Es nutzt Elektrolyse, um die natürliche TiO₂-Schicht von Titan kontrolliert zu verdicken. Mit zunehmender Dicke des Oxids entstehen Interferenceffekte mit Licht — ähnlich einem Ölfilm auf Wasser — der lebendige Farben erzeugt, ohne dass Metall aufgetragen wird.
Die durch das Eloxieren verfügbaren Farben hängen ganz von der angelegten Spannung ab:
- ~15–20V → gelbe/goldähnliche Töne
- ~25V → lila
- ~35–40V → blau
- ~50–55V → grün
Hier ist der Haken, den viele Käufer übersehen: eloxiertes “goldenes” Titan hat keine goldene Farbe. Bei der Spannung, die einen goldähnlichen Farbton erzeugt, ist das Ergebnis normalerweise gelbgrün. Durch anodisieren allein können Sie kein warmes, gesättigtes Gold erreichen, das mit 14K elektrisch beschichtetem Gold vergleichbar ist – die Farbe ist immer leicht unterschiedlich.
Anodisieren ist ideal für:
- Körperschmuck (ASTM F136 Implantat-grades Titan)
- Luftfahrtbefestigungen, die eine Farbcodierung benötigen
- Dekoratives architektonisches Titan
- Jede Anwendung, bei der keine abgelagerten Metalle erforderlich sind
Welche Titan-Bearbeitungsmethode sollten Sie verwenden?
Hier ist ein Entscheidungsrahmen basierend auf der Anwendung:
Für industrielle Abnutzung/Reibungsreduzierung (Luft- und Raumfahrt, Hydraulik, Motoren):
→ Hartverchromung auf Titan. Spezialdienstleistung erforderlich. Kontaktieren Sie Unternehmen wie U.S. Chrome, die über spezifische Fähigkeiten für Titan verfügen.
Für medizinische/zahnmedizinische Implantate, die eine goldene Oberfläche benötigen:
→ PVD TiN-Beschichtung. Nickelfrei, biokompatibel, hohe Härte.
Für Schmuck — echte goldene Farbe, die 14K Gold entspricht:
→ PVD TiN (nächste Übereinstimmung zur 14K-Farbe). Galvanisch aufgetragenes Gold ist eine Option, erfordert jedoch eine Nickelschicht, die Sensitivitätsreaktionen hervorrufen kann.
Für körperverträglichen Piercingschmuck:
→ Anodisierung auf ASTM F136 Titan. Keine abgelagerten Metalle, vollständig biokompatibel.
Für elektrische Kontakte, die Gold benötigen (Luft- und Raumfahrt/Elektronik):
→ Galvanisiertes Gold über elektroless Nickel auf Titan. Dies ist ein gut etabliertes Verfahren mit ASTM- und AMS-Standards.
Für dekorativen Chrom-Look (Konsumgüter, Hardware):
→ PVD CrN oder chrombasiertes PVD. Weitaus praktischer als die Galvanisierung für dekorativen Chrom auf Titan.
Kann man Titan zu Hause galvanisieren?
Technisch gesehen, nein – nicht mit einem zuverlässigen oder sicheren Ergebnis. Ein Reddit-Thread in r/electroplating hat es klar formuliert: “Es ist möglich. Aber es ist SEHR schwierig. Es ist nichts, was ein Hobbyist erfolgreich (geschweige denn sicher) angehen könnte.”
Der Schritt zur Entfernung des Oxids verwendet Flusssäure oder Ammoniumbifluorid – beides sind hochgefährliche Chemikalien, die eine spezialisierte Handhabung, Belüftung und Entsorgung erfordern. Die Aktivierungs- und Schlaggalvanisierungsprozesse müssen sequenziell ohne Luftkontakt dazwischen erfolgen, was eine speziell für Titan konzipierte Produktionslinie erfordert.
Wenn Sie mit Titan arbeiten und eine beschichtete Oberfläche benötigen, beauftragen Sie einen qualifizierten industriellen Galvaniseur. Ein Versuch zu Hause birgt das Risiko von Beschichtungsfehlern, chemischen Verletzungen und möglicher Wasserstoffversprödung von strukturellen Titanteilen.
FAQ: Titan-Elektroplattierung
Kann man Titan mit Chrom beschichten?
Ja. Hartverchromung auf Titan wird kommerziell für industrielle Verschleißanwendungen durchgeführt. Sie erfordert entweder eine Nickel-Zwischenschicht oder einen speziellen Prozess, der die Regeneration von Oxiden während der Abscheidung verhindert. Sie wird normalerweise nicht für dekorative Zwecke verwendet – PVD wird für verchromte Oberflächen bevorzugt.
Ist PVD-Galvanisierung echtes Gold?
PVD “Gold” auf Titan ist typischerweise Titannitrid (TiN), eine keramische Verbindung, die goldfarben ist, jedoch kein Gold enthält. Es ist härter und haltbarer als echtes elektroplatiertes Gold. Wenn Sie tatsächlichen Goldgehalt benötigen (für Leitfähigkeit, Lötkapazität oder Analyse), verwenden Sie elektroplatiertes Gold über einem chemisch nickelbeschichteten Untergrund.
Warum kann Titan nicht auf andere Metalle elektroplattiert werden?
Titan ist zu chemisch reaktiv für die wässrige Elektroplattierung. Es bildet sofort Oxide beim Kontakt mit Wasser und Sauerstoff, was den elektrochemischen Abscheidungsprozess verhindert. Kommerziell wird Titan in Vakuumumgebungen über PVD oder CVD auf Oberflächen abgeschieden, nicht durch Elektroplattierung.
Welche Metalle können auf Titan galvanisiert werden?
Nickel (das häufigste Zwischenprodukt), Gold, Silber, Kupfer, Platin und Chrom (mit richtiger Vorbehandlung) können alle auf Titan galvanisiert werden. Nickel ist fast immer die erste Schicht, die aufgetragen wird, und schafft eine verbindbare Oberfläche für nachfolgende Beschichtungen.
Sieht anodisiertes Titan aus wie Gold?
Nicht genau. Anodisiertes Titan kann eine goldähnliche Interferenzenfarbe erzeugen, tendiert jedoch eher zu gelb-grün als zu dem warmen Gelb echten Goldes. Es kann die Farbe von 14K oder 18K Gold nicht exakt nachahmen. Für ein echtes Gold-Aussehen ist PVD TiN die nahestehende, nicht-goldene Option.
Wie lange hält eine galvanisierte Oberfläche auf Titan?
Mit der richtigen Vorbereitung und einer Nickelunterlage kann elektroplatiertes Gold oder Silber auf Titan in Anwendungen mit geringem Verschleiß 5–10 Jahre halten. Hartverchromung auf Titan hält in industriellen Verschleißszenarien deutlich länger. PVD-Beschichtungen auf Titan überdauern in der Regel elektrolytische Oberflächen aufgrund ihrer höheren Härte (2.000–3.000 HV im Vergleich zu 130–250 HV für Gold).
Titan erfordert mehr Aufwand – aber es lohnt sich, es richtig zu machen.
Die passive Oxidschicht von Titan ist sowohl sein größtes Asset (Korrosionsbeständigkeit, Biokompatibilität) als auch seine größte Herausforderung bei der Oberflächenbearbeitung. Das Oxid, das Titan als strukturelles Material so zuverlässig macht, ist genau das, was die Elektroplattierung zu einer Spezialdisziplin macht.
Die wichtigste Erkenntnis für alle, die Titanbeschichtungen beziehen: Der Prozess funktioniert, erfordert jedoch das richtige Fachwissen und eine passende Vorbehandlungsreihe. Bei dekorativen Beschichtungen für hochvolumige Verbrauchsgüter ist PVD nahezu immer die bessere Investition. Für industrielle Abriebbeschichtungen können hartverchromtes oder chemisch nickelfrei beschichtetes Titan die Lebensdauer von Komponenten erheblich verlängern. Und für Anwendungen mit Körperkontakt bleibt anodisiertes Titan der Standard, auf den die Branche immer wieder zurückgreift.
Wenn Sie Titanbeschichtungen kommerziell beziehen, fragen Sie Ihren Beschichtungsanbieter speziell nach seinem Verfahren zur Entfernung von Oxiden und ob er einen Nickelstoß verwendet. Diese beiden Faktoren bestimmen, ob die Beschichtung haftet.