Titan bildet spontan eine schützende TiO2-Oxidschicht aus, doch durch Bearbeitung, Schweißen und Handhabung wird diese Schicht beschädigt, und es gelangt freies Eisen als Kontamination hinein, das den Schutz zunichtemacht. Eine chemische Passivierung – mittels Salpeter- oder Zitronensäure in einem kontrollierten Bad – entfernt diese Verunreinigungen und stellt den Passivfilm wieder her. Die korrekten Standards hängen vom jeweiligen Anwendungsbereich ab: ASTM B600 für das Entzundern/Reinigen von Industrie- und Medizinprodukten, ASTM F86 für chirurgische Implantate (nur Salpetersäure) und AMS 2487/2488 für die Eloxierung in der Luft- und Raumfahrt. Die ASTM A380 ist eine Norm für Edelstahl und deckt Titan formal nicht ab, obwohl sie von Veredelungsbetrieben häufig zitiert wird. Dieser Leitfaden behandelt die Prozessparameter, die Vor- und Nachteile der verschiedenen Säuren, legierungsspezifische Überlegungen und Verifizierungsmethoden – alles titanspezifisch, ohne Umwege über Edelstahl.
Was Titan-Passivierung wirklich bewirkt
Bei der Passivierung von Titan geht es weniger darum, eine Schutzschicht neu zu erschaffen, als vielmehr darum, diejenige wiederherzustellen, die durch die maschinelle Bearbeitung zerstört wurde.
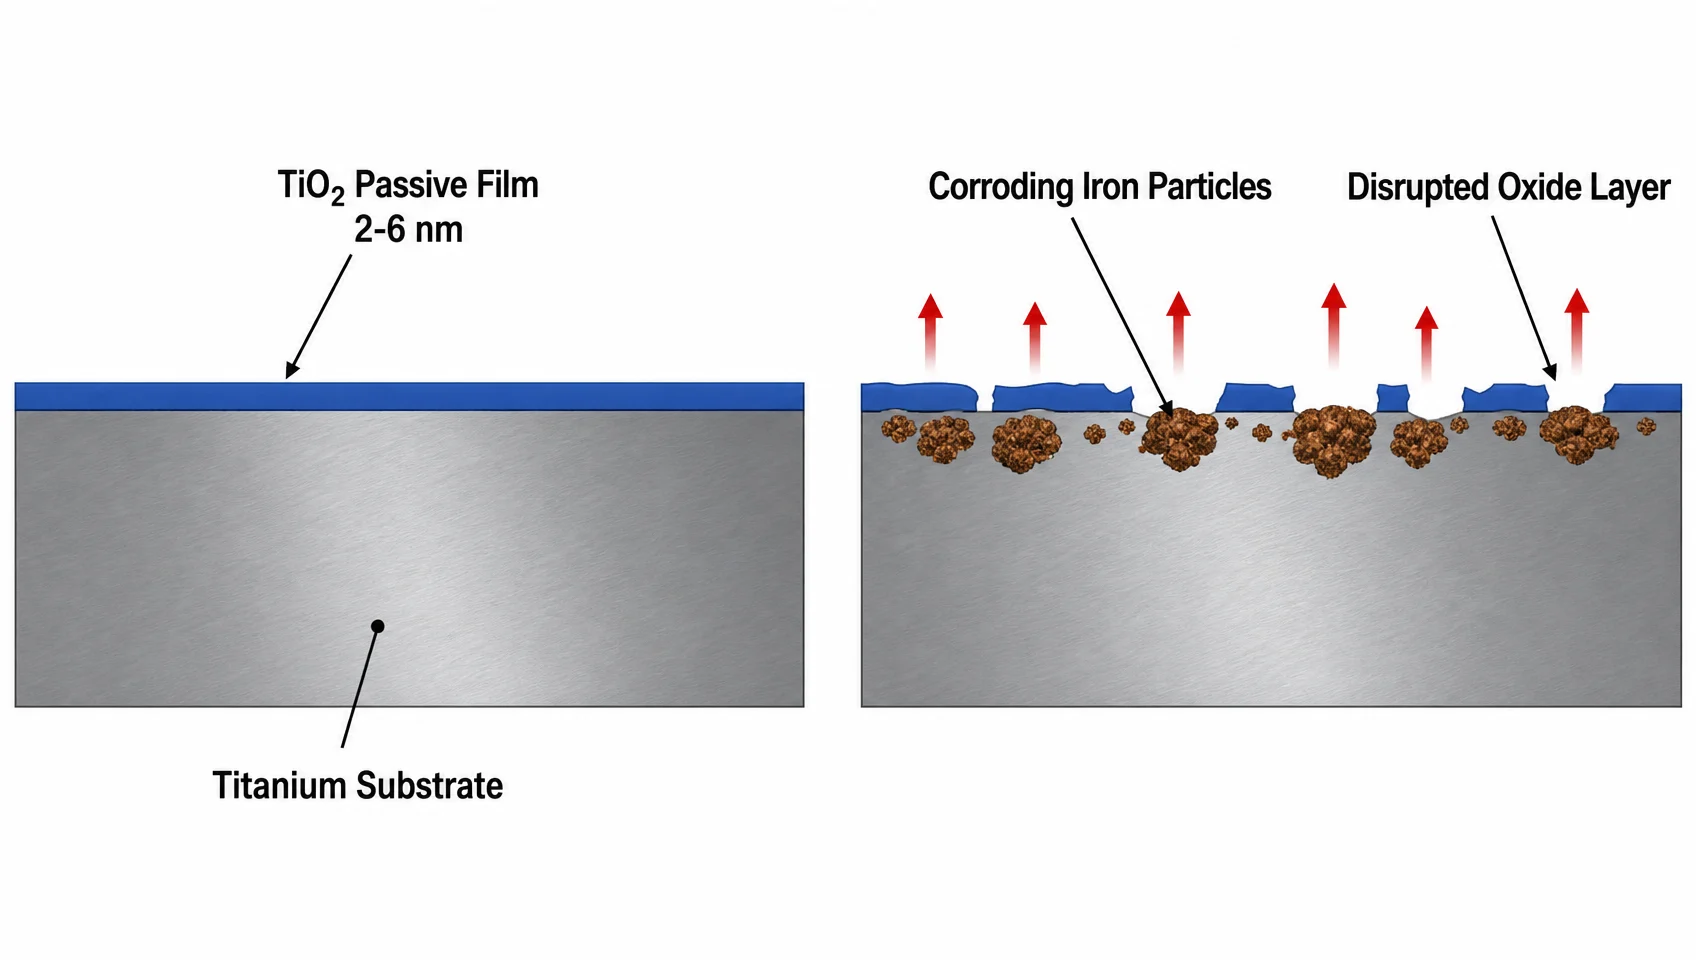
Titan passiviert sich selbst. Sobald frisch freigelegtes Metall mit Luft oder Sauerstoff in Kontakt kommt, bildet sich spontan ein TiO2-Film – die Repassivierung nach einer mechanischen Unterbrechung erfolgt innerhalb von Millisekunden. Das Oxid wächst über intermediäre Suboxid-Phasen (zuerst TiO, dann Ti2O3), bevor es den stabilen TiO2-Zustand erreicht. Der resultierende Film ist lediglich 2–6 nm dick – etwa 20- bis 60-mal dünner als die Wellenlänge des sichtbaren Lichts –, aber er ist dicht, ionisch resistent und selbstheilend. Wenn man ihn zerkratzt, bildet er sich von selbst neu, solange Sauerstoff oder Feuchtigkeit vorhanden ist.
Das Problem liegt in der Bearbeitung. Beim Drehen, Fräsen, Schleifen und Drahterodieren gelangen Eisenpartikel von Werkzeugen, Vorrichtungen und Spannmitteln in die Titanoberfläche. Diese Eisenpartikel korrodieren im Betrieb, unterwandern die Passivschicht von unten und verursachen Lochfraß, den die umliegende TiO2-Schicht nicht reparieren kann. Wärmebehandlung und Schweißen sorgen für ein zweites Problem: Zunder, der sich ungleichmäßig aufbaut und dicke Zonen hinterlässt, die dem natürlichen Passivierungsprozess widerstehen. Die chemische Passivierung entfernt beides — die Eisenkontamination und den Zunder —, sodass die Titanoberfläche sauber genug ist, um eine gleichmäßige, ununterbrochene Passivschicht zu bilden.
Dies ist der entscheidende Unterschied zur Passivierung von Edelstahl. Bei Edelstahl besteht der Passivfilm aus Chromoxid (Cr2O3). Die Passivierungschemie ist darauf ausgelegt, Eisen zu lösen, während die Oberfläche mit Chrom angereichert wird. Bei Titan gibt es kein Chrom – der Passivfilm besteht vollständig aus TiO2, und die Passivierung ist in erster Linie ein Reinigungsschritt. Unterschiedliche Chemie, unterschiedliche Standards, unterschiedliche Verifizierungsmethoden.
ASTM-Standards für die Titan-Passivierung – welcher findet Anwendung?
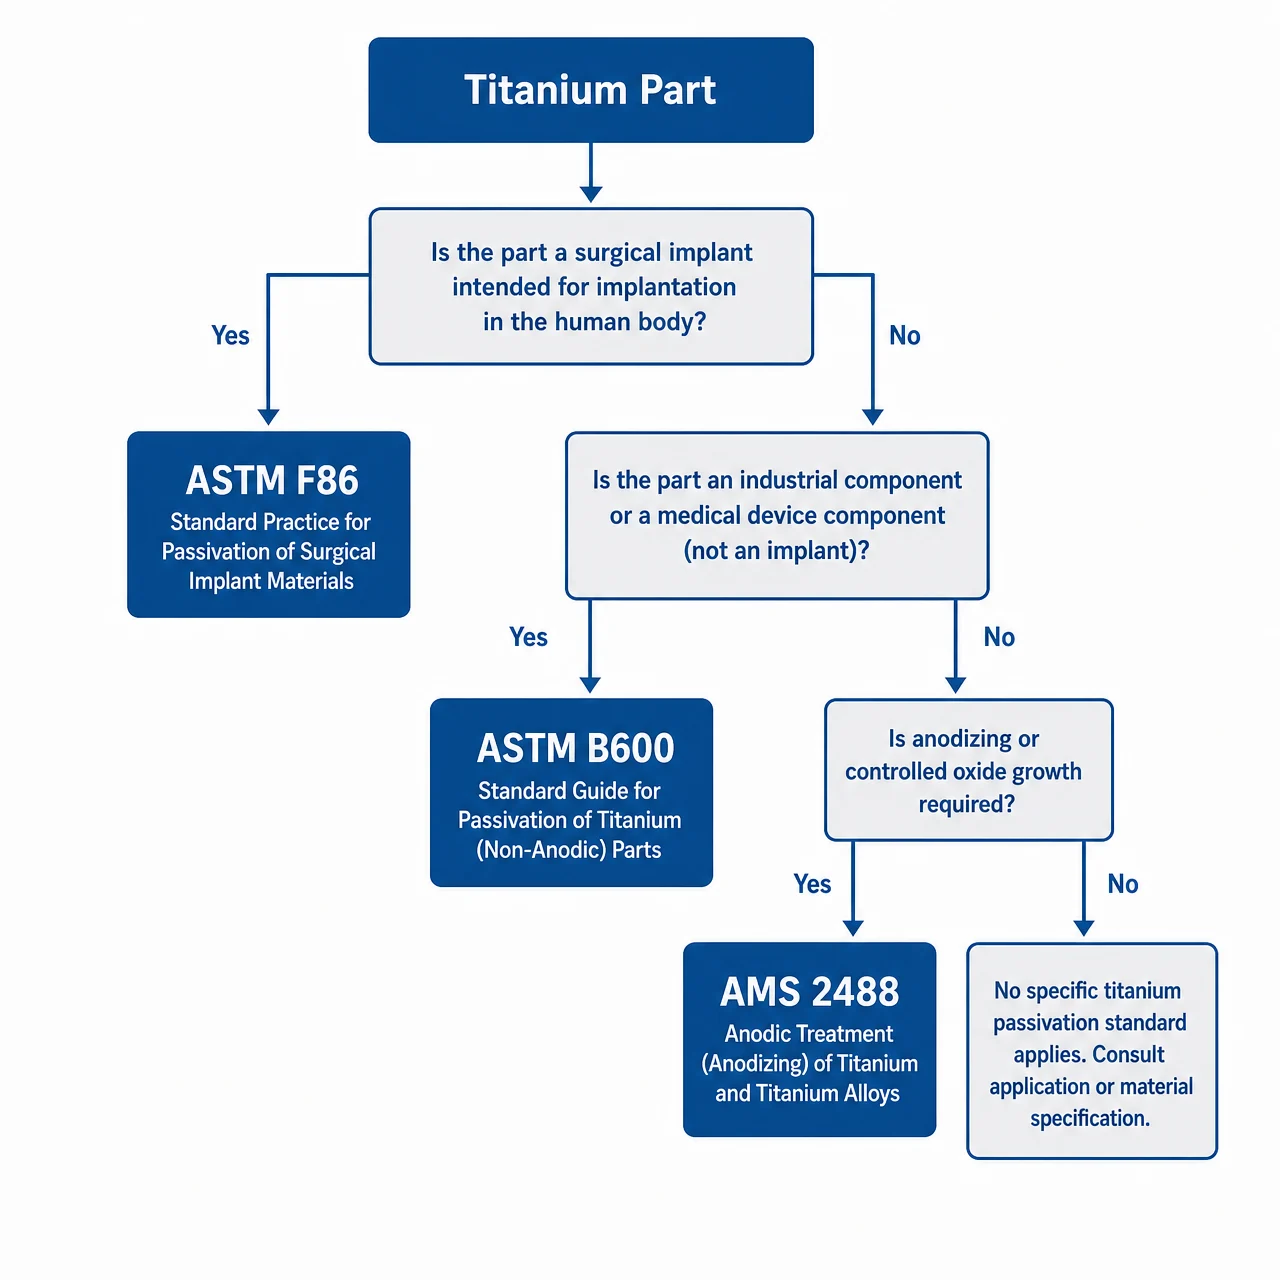
Für die Titan-Passivierung werden vier ASTM-Nummern angeführt; zwei davon sind Edelstahl-Normen, die Titan offiziell gar nicht abdecken.
Hier nehmen die meisten Spezifikationsfehler ihren Anfang. Es dauert weniger als fünf Minuten zu verstehen, welche Norm für Ihr Bauteil gilt, aber die Folgen eines Fehlers — ein Medizinprodukt mit einer nicht normgerechten Oberflächenbehandlung oder ein Verbindungselement für die Luftfahrt, das nach der falschen Spezifikation passiviert wurde — sind erheblich.
| Standard | Offizieller Anwendungsbereich | Verfahrensmethode | Primärindustrie |
|---|---|---|---|
| ASTM B600 | Titan und Titanlegierungen | Entzunderung (HNO3/HF-Beizen oder mechanisch) + Passivierung (Behandlungen nach A967, einschließlich Zitronensäure-Optionen) | Hersteller für Industrie, Medizintechnik und Luft- und Raumfahrt |
| ASTM F86 | Metallische chirurgische Implantate (einschließlich Titan) | Nur Salpetersäure (20–45 %, 20–30 °C, mind. 30 Min.) | Medizinprodukte und Implantate |
| ASTM A380 | Nur Edelstahl (Serien 200, 300, 400) | Salpetersäure (spezifische Verfahren für Edelstahl) | Edelstahlteile — nicht Titan |
| ASTM A967 | Nur Edelstahl | Salpetersäure oder Zitronensäure (mehrere Methoden zur Auswahl) | Edelstahlteile — nicht Titan |
| AMS 2487 | Titanlegierungen — elektrisch isolierende anodische Beschichtung | Elektrochemisches Eloxieren (Bad mit max. pH-Wert 12,4) | Luft- und Raumfahrt (Anwendungen zur elektrischen Isolierung) |
| AMS 2488 | Titanlegierungen – Hartanodisierung | Typ I: dekorative Dünnschicht; Typ II: verschleißfeste Dickschicht | Verbindungselemente für die Luftfahrt, Strukturhalterungen |
ASTM B600 ist die spezifische Norm für Titan. Sie behandelt das Entzundern und Reinigen von Oberflächen aus Titan und Titanlegierungen für Hersteller, Verarbeiter und Endanwender. Die primäre Entzunderungsmethode in B600 nutzt eine HNO3/HF-Beizlösung (oder mechanische Entzunderung) zur Schichtentfernung, gefolgt von Passivierungsbehandlungen gemäß ASTM A967 — welche je nach Anwendung sowohl Salpetersäure- als auch Zitronensäure-Optionen zulässt. Ein gängiger, B600-konformer Ablauf in der Medizintechnikfertigung ist: Glasperlenstrahlen mit eisenfreien Medien zur Entzunderung, gefolgt von einem Zitronensäure-Passivierungsbad unter Anwendung der A967-Parameter. Bauteile, die direkt aus der CNC-Bearbeitung kommen und keiner Wärmebehandlung unterzogen wurden, überspringen oft die mechanische Entzunderung und gehen direkt zum Schritt der Säurepassivierung über.
ASTM F86 ist der Passivierungsstandard für metallische chirurgische Implantate – die Titananwendung mit den höchsten Anforderungen. Er schreibt für Titan ausschließlich Salpetersäure vor. Der Standard definiert zwei Bedingungen: die reguläre Bedingung (20–45 Vol.-% HNO3, 20–30 °C, mindestens 30 Minuten) und eine beschleunigte Bedingung (20–25 Vol.-% HNO3, 50–60 °C, kürzere Einwirkzeit). Zitronensäure ist gemäß ASTM F86 kein zulässiger Ersatz. Falls es sich bei Ihrem Bauteil um ein Titanimplantat handelt oder es in den Körper implantiert wird, ist F86 maßgeblich. Jede Abweichung im Verfahren gilt ohne formelle Validierung als Nichtkonformität.
Warum wird ASTM A380 auf so vielen Titan-Zeichnungen aufgeführt? Weil Galvanikbetriebe seit Jahrzehnten die Salpetersäure-Verfahren der A380 auf Titan anwenden und die Säurechemie auf ähnliche Weise funktioniert. Die A380 definiert Passivierungscodes für Salpetersäure (20–50% HNO3 bei verschiedenen Temperaturen und Zeiträumen), die Betriebe aus Gewohnheit oder Bequemlichkeit auf Titan anwenden. Der formale Anwendungsbereich der Norm ist jedoch Edelstahl, und die A380 enthält keine titanspezifischen Verfahren, keine Anleitungen zum Entzunden der Titanoxidschicht oder legierungsspezifische Hinweise. Wenn Ihre Zeichnung für ein Titanteil auf die A380 verweist, besteht die Absicht fast sicher darin, das Salpetersäure-Verfahren aufzurufen – die korrekte Referenz ist jedoch je nach Anwendung die B600 oder F86.
ASTM A967 steht in der gleichen Position wie A380: eine Edelstahlspezifikation, die Veredelungsbetriebe manchmal für Titan anführen. A967 definiert mehrere Optionen für Zitronensäure- und Salpetersäureverfahren mit spezifischen Parametern. Diese Methoden sind für Edelstahl gültig; sie sind jedoch durch die Norm nicht offiziell für Titan validiert.
Für Luft- und Raumfahrtkomponenten, die eine elektrochemische Passivierung (Eloxieren) erfordern, AMS 2487 (elektrisch isolierende anodische Beschichtung, verwendet für elektrische Isolationsanwendungen) und AMS 2488 (Hartbeschichtung — Typ I dünn dekorativ, Typ II dick verschleißfest) sind die anwendbaren SAE-Spezifikationen. AMS 2488 Typ II erzeugt eine gräuliche, verschleißfeste Oxidschicht, die bei Befestigungselementen, Strukturhalterungen und Unterwassersteckverbindern zum Einsatz kommt.
Salpetersäure vs. Zitronensäure – Die Wahl der richtigen Methode
Für medizinische Implantate schreibt ASTM F86 Salpetersäure vor — Zitronensäure ist hier keine Option. Für alles andere hängt die Wahl von der Sicherheit, den Umweltanforderungen und der Prozesszeit ab.
Beide Säuren entfernen auf unterschiedliche Weise dieselben Substanzen — freies Eisen sowie Oberflächenverunreinigungen. Salpetersäure ist eine stark oxidierende Säure, die Eisen schnell auflöst und gleichzeitig die Titanoberfläche passiviert. Zitronensäure ist eine milde organische Säure (umwelttechnisch als GRAS eingestuft — von der FDA als allgemein sicher anerkannt), die Eisen chelatiert und auflöst, ohne das Metallgefüge anzugreifen.
| Parameter | Salpetersäure (HNO3) | Zitronensäure |
|---|---|---|
| Konzentration | 20–45 Vol.-% | 4–10 % (w/v) |
| Temperatur | 20–30 °C (ASTM F86) | 70–160 °F / 21–71 °C (variiert je nach Methode) |
| Mindesteintauchzeit | 30 Minuten | 4–20 Minuten |
| Maßgebliche Norm (Ti) | ASTM F86 (medizinisch); Verfahren nach A380/A967 werden üblicherweise angewandt | ASTM B600 |
| Zulassungen für medizinische Implantate (F86) | Ja — vorgeschrieben | Nein — nicht zulässig |
| Umwelt / Sicherheit | Toxische Dämpfe (NOx), erfordert Absaugung und Säureentsorgung | Biologisch abbaubar, keine giftigen Gase, geringere Anforderungen an die Schutzausrüstung |
| Risiko von Flash-Etching | Moderat (höher bei erhöhter Temperatur oder Konzentration) | Unter |
| Risiko von Wasserstoffversprödung | Niedrig | Niedrig |
| Typische Anlagenkosten | Höher (Belüftung, Neutralisation, Entsorgung) | Unter |
Flash-Etching (unkontrollierter Angriff) ist das primäre Prozessrisiko bei der Verwendung von Salpetersäure auf Titan: Wenn die Konzentration zu hoch, die Temperatur erhöht oder die Verweilzeit zu lang ist, kann die Säure die Oberfläche ätzen oder Lochfraß verursachen, anstatt sie zu passivieren. Das Einhalten des in ASTM F86 spezifizierten Bereichs (20–45 % HNO3, 20–30 °C) minimiert dieses Risiko. Betriebe, die Edelstahl und Titan im selben Bad bearbeiten, sollten beachten, dass die Hochtemperatur-Verfahren für Edelstahl (einige A380-Codes arbeiten mit 120–160 °F) außerhalb des F86-Temperaturbereichs für Titan liegen.
Zitronensäure ist die bevorzugte Wahl für nicht-medizinische Anwendungen, bei denen Arbeitssicherheit und Umweltverträglichkeit ausschlaggebend sind. Das Zitronensäure-Verfahren nach ASTM B600 (4–10 w% Lösung, Raumtemperatur bis 71 °C, 4–20 Minuten) ist ohne Absauganlagen einfach umzusetzen. Der Haken dabei: Zitronensäure allein ersetzt bei stark verkalkten oder verzunderten Teilen nicht die Entzunderungsfunktion des Glasperlenstrahlens . Die zweistufige Sequenz nach B600 (zuerst mechanische Entzunderung, dann Passivierung mit Zitronensäure) stellt die vollständige Behandlung dar.
Ti-6Al-4V vs. kommerziell reines Titan – Beeinflusst die Legierung die Passivierung?
Die Legierungsklasse beeinflusst, welches Passivierungsverfahren angewendet wird, wie sich die Oberflächenchemie verhält und welche medizinische Norm gilt – nicht nur die Passivierungschemie selbst.
Titan für den industriellen Einsatz wird in zwei Hauptkategorien unterteilt: technisch reines Titan (cp-Ti, Grade 1–4) und Legierungen (Grade 5 und höher). Beide bilden durch den gleichen Mechanismus TiO2-Passivschichten, jedoch unterscheiden sie sich in ihrer Mikrostruktur, der Oberflächenchemie nach der Bearbeitung und dem regulatorischen Kontext in einer Weise, die für die Passivierung entscheidend ist.
Technisch reines Titan (cp-Ti, Grade 1–4) ist unlegiertes Titan mit Spurenverunreinigungen (Sauerstoff, Stickstoff, Eisen, Kohlenstoff). Grade 2 ist die am weitesten verbreitete cp-Ti-Sorte – sie bietet eine ausgewogene Korrosionsbeständigkeit und Verformbarkeit und wird in chemischen Verarbeitungsanlagen, Wärmetauschern sowie Entsalzungsanlagen eingesetzt. Grade 4 weist die höchste Festigkeit innerhalb der cp-Ti-Familie auf und wird für bestimmte orthopädische Implantatkomponenten verwendet. Gemäß ASTM B600 reagieren cp-Ti-Teile vorhersehbar sowohl auf Glasperlenstrahlen als auch auf die Passivierung mit Zitronensäure. Die Alpha-Phasen-Mikrostruktur von cp-Ti ist gleichmäßig, was bedeutet, dass die Säure gleichmäßig ätzt – das Risiko eines Flash-Angriffs ist geringer als bei Zweiphasenlegierungen.
Ti-6Al-4V (Güteklasse 5) ist die dominierende industrielle Titanlegierung, die rund 50 % der gesamten Titanproduktion ausmacht. Ihr Alpha-Beta-Zweiphasengefüge (Aluminium-stabilisierte Alpha-Phase + Vanadium-stabilisierte Beta-Phase) bedeutet, dass die beiden Phasen unterschiedliche elektrochemische Potenziale aufweisen. Unter aggressiven sauren Bedingungen kann die Beta-Phase bevorzugt geätzt werden, was zu einem Phänomen führt, das mitunter als selektiver Phasenangriff bezeichnet wird. Dies ist nicht dasselbe wie ein Flash-Angriff, unterstreicht jedoch die Bedeutung der Einhaltung der konservativen Parameter von ASTM F86: 20–45 % HNO3 bei Raumtemperatur (20–30 °C) hält die Triebkraft für einen bevorzugten Angriff gering.
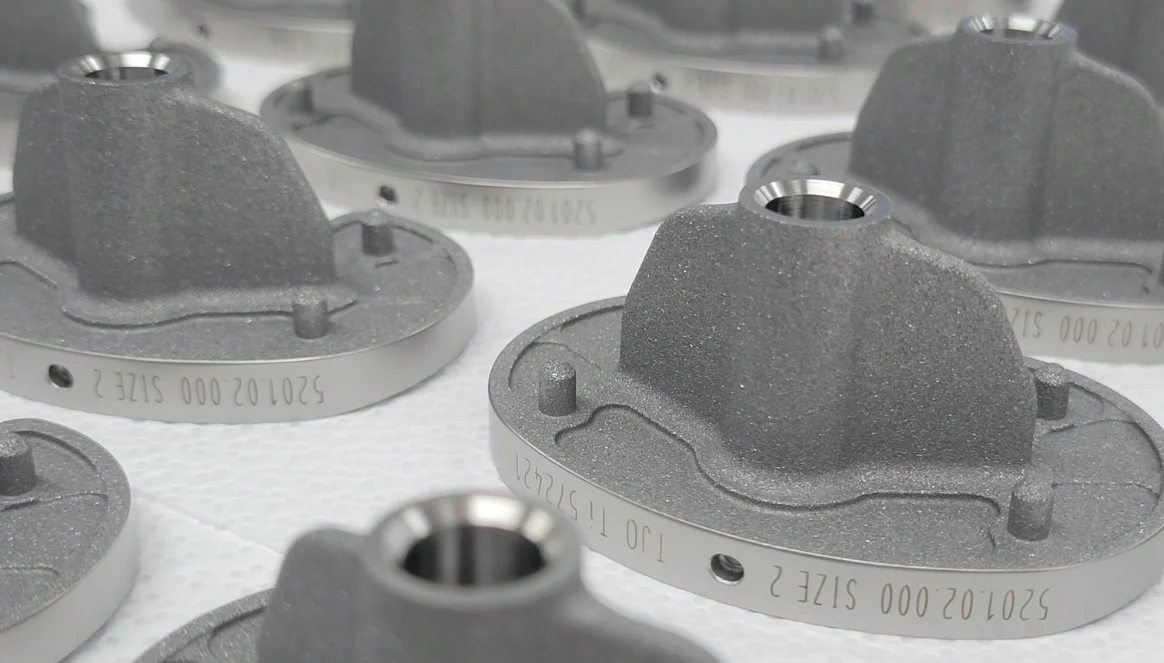
Ti-6Al-4V ELI (Güte 23) ist die Variante mit besonders niedrigen interstitiellen Anteilen (ELI - Extra-Low Interstitial), die speziell für tragende chirurgische Implantate wie Hüftschäfte, Kniekomponenten und Wirbelsäulenfixationsstäbe entwickelt wurde. “ELI” bedeutet einen reduzierten Gehalt an Sauerstoff, Stickstoff und Eisen im Vergleich zu Grad 5. Die Spezifikation für die Oberflächenvorbereitung von Grad-23-Implantaten ist ausnahmslos ASTM F86 — zudem sind die Reinheitsanforderungen strenger als bei Industriekomponenten, da das Teil über Jahrzehnte in Kontakt mit Knochen und Gewebe stehen wird.
| Klasse | Legierung | Gemeinsame Anwendungen | Passivierungsstandard |
|---|---|---|---|
| Klasse 1 | cp-Titan | Chemische Verarbeitung, Schmuck | ASTM B600 |
| Klasse 2 | cp-Titan | Wärmetauscher, Entsalzung, Rohrleitungen | ASTM B600 |
| Klasse 4 | cp-Titan | Orthopädische Implantatkomponenten, Befestigungselemente | ASTM B600 / ASTM F86 |
| Güteklasse 5 (Ti-6Al-4V) | Ti-6Al-4V | Luft- und Raumfahrt, Industrie, Medizinprodukte | ASTM B600 / AMS 2487 |
| Sorte 23 (Ti-6Al-4V ELI) | Ti-6Al-4V ELI | Tragende chirurgische Implantate | ASTM F86 (zwingend erforderlich) |
Ein praktischer Hinweis: Wenn Teile der Grade 5 und Grade 23 im selben Fertigungsdurchlauf bearbeitet werden, können die Passivierungsspezifikationen variieren. Eine Luftfahrt-Halterung aus Grade 5 und ein Oberschenkelschaft aus Grade 23 können nicht zwangsläufig im selben Bad behandelt oder nach derselben Spezifikation prozessiert werden.
Schritt für Schritt: So passivieren Sie Titanbauteile
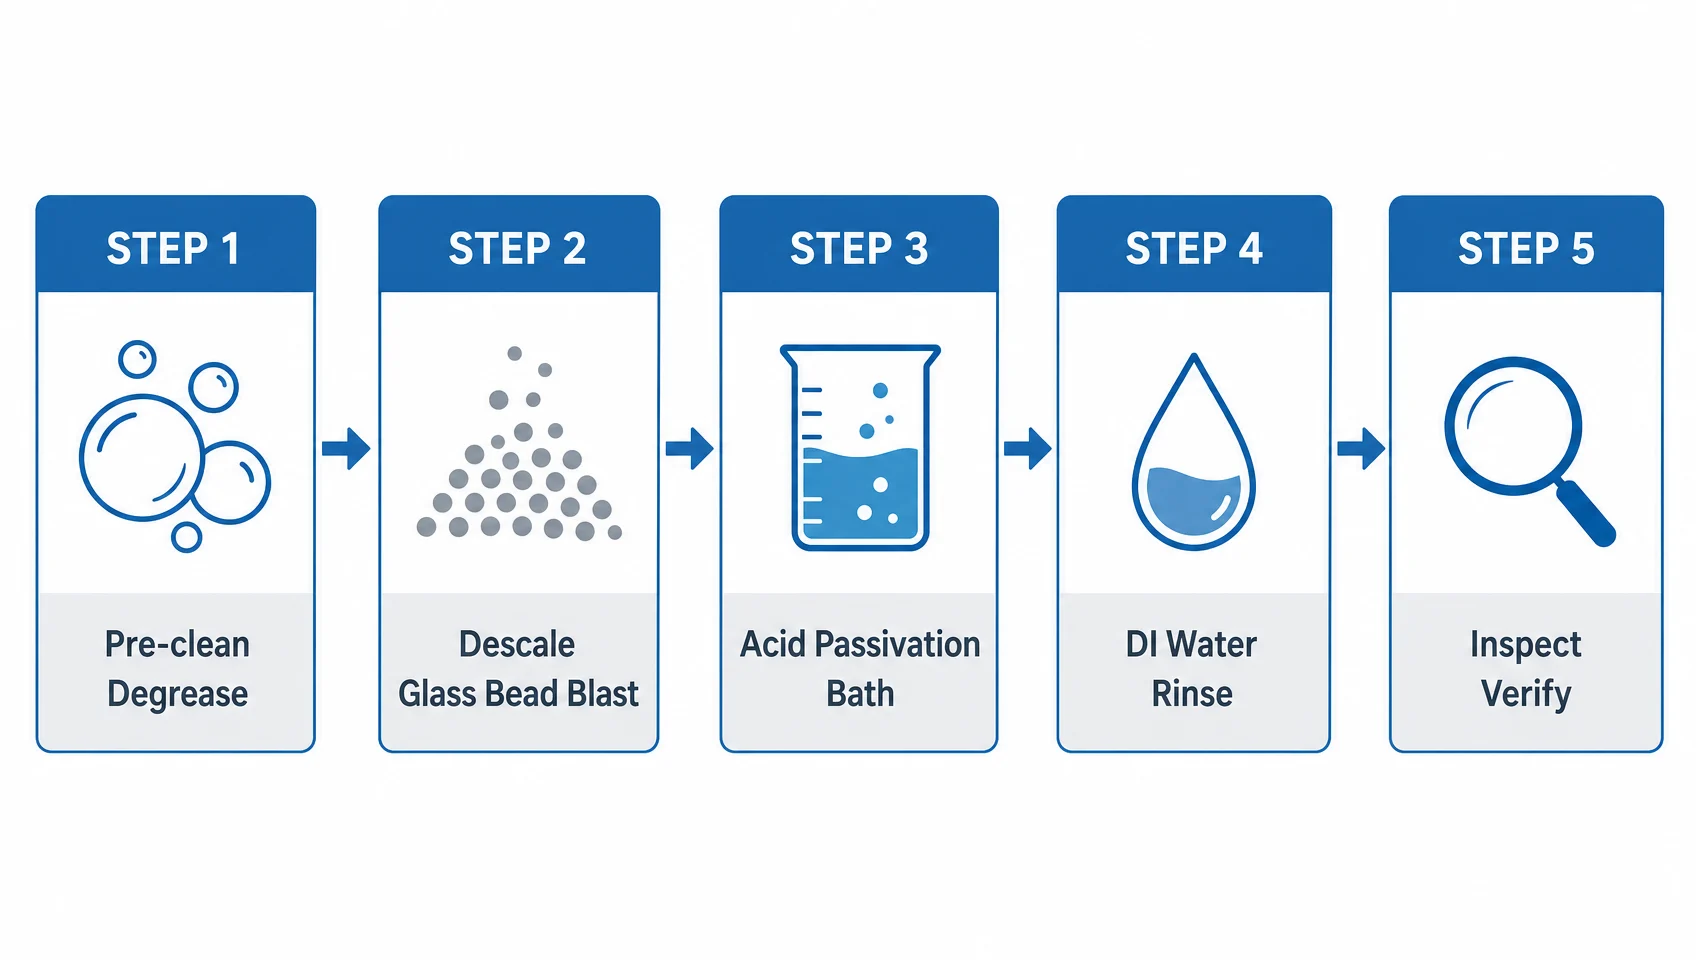
Ein regelkonformer Titan-Passivierungsprozess folgt einer Abfolge von fünf Phasen: Reinigen, Entzundern, Passivieren, Spülen, Verifizieren – jeweils mit den korrekten Parametern in jeder Phase.
Dieses Verfahren entspricht der ASTM B600 für industrielle Anwendungen und nicht-implantierbare Medizinprodukte. Für chirurgische Implantate ist in Schritt 3 das Salpetersäurebad nach ASTM F86 zu verwenden, ergänzt um alle zusätzlichen Reinigungs- oder Kennzeichnungsschritte, die Ihre Produkthistorie (Device Master Record) vorschreibt.
Schritt 1 — Vorreinigen und Entfetten
Entfernen Sie alle Maschinenöle, Kühlmittel und lose Metallspäne vor dem Säurebad. Eine alkalische Reinigungsmittelwäsche oder Ultraschallreinigung in einer milden wässrigen Lösung funktioniert gut für Titan. Vermeiden Sie chlorierte Lösungsmittel auf Titan – während Titan gegenüber den meisten Chemikalien resistent ist, können chloridhaltige Umgebungen bei erhöhten Temperaturen in einigen Legierungen zur Spannungsrisskorrosion führen. Gründlich mit deionisiertem Wasser abspülen. Ein Wasserbruchtest (siehe Verifizierung Abschnitt) sollte bestätigen, dass die Oberfläche sauber ist, bevor Sie fortfahren.
Schritt 2 — Entkalken (falls zutreffend)
Teile, die wärmebehandelt, geglüht, geschweißt oder während der Formgebung erhitzt wurden, zeigen Oxidschichten. Führen Sie ein Glasperlenstrahlen mit eisenfreier Medien durch — das ist entscheidend. Die Verwendung von Stahlkugeln oder kohlenstoffstahlhaltigen Strahlmedia führt dazu, dass Eisen in die Titanoberfläche eindringt und damit das Ziel der anschließenden Passivierung zunichte macht. ASTM B600 spezifiziert aus diesem Grund eisenfreie Glasperlenmedia. Teile, die direkt aus der CNC-Bearbeitung ohne Wärmebehandlung stammen, können die mechanische Entschlackung überspringen und direkt zum Säurebad übergehen.
Schritt 3 — Säurepassivierungsbad
Für Zitronensäure (gemäß ASTM A967 Methoden, in ASTM B600 referenziert — für Nicht-Implantatanwendungen):
- Lösung: 4–10 Gew.-% Zitronensäure in deionisiertem Wasser
- Temperatur: Raumtemperatur ist für die meisten Teile ausreichend; eine erhöhte Temperatur (bis zu 70°C) verkürzt die Eintauchzeit
- Eintauchzeit: mindestens 4 Minuten bei hoher Temperatur; mindestens 20 Minuten bei Raumtemperatur
- Rühren optional, verbessert jedoch die Gleichmäßigkeit bei komplexen Geometrien
Für Salpetersäure (ASTM F86, chirurgische Implantate — regulärer Zustand):
- Lösung: 20–45 Vol.-% Salpetersäure (HNO3) in deionisiertem Wasser
- Temperatur: 20–30°C — Dieses Bad darf nicht über den F86-Regulärbereich hinaus erhitzt werden
- Eintauchzeit: mindestens 30 Minuten
- Belüftung erforderlich: Salpetersäure erzeugt auch bei Raumtemperatur NOx-Dämpfe; Verarbeitung in einem Abzug oder einem geschlossenen säurefesten Schrank
- Beschleunigter Zustand verfügbar: 20–25 Vol.-% HNO3 bei 50–60°C (kürzere Verweilzeit) gemäß F86
Überwachen Sie regelmäßig die Badkonzentration – da durch die Passivierung Eisen von den Teilen entfernt wird, reichert sich das Bad im Laufe der Zeit mit gelösten Metallen an. Legen Sie ein Protokoll für die Standzeit des Bades fest, das auf der Anzahl der pro Charge bearbeiteten Teile basiert.
Schritt 4 — Spülen
Spülen Sie die Teile sofort nach der Entnahme aus dem Säurebad ab. Zweifaches Spülen: Zuerst in fließendem Wasser, um Säurereste grob zu entfernen, und anschließend in deionisiertem Wasser, um Mineralablagerungen zu verhindern. Bei medizintechnischen Teilen ist eine abschließende Spülung mit hochreinem deionisiertem Wasser (spezifischer Widerstand ≥ 1 MΩ·cm) gängige Praxis.
Schritt 5 — Trocknen und Prüfen
Mit gefilterter Druckluft oder in einem sauberen Ofen trocknen (unter 150 °C, um thermische Oxidation zu vermeiden). Unter Vergrößerung auf Flecken, Ätzspuren oder Verfärbungen untersuchen, die auf einen Flash-Angriff oder unzureichendes Spülen hindeuten könnten. Teile mit jeglicher Verfärbung, die über eine leichte Aufhellung der natürlichen Titanoberfläche hinausgeht, sollten zur Ursachenanalyse isoliert werden.
Passivierung vs. Eloxieren – Wann man welches Verfahren einsetzt
Die Passivierung stellt das natürliche Oxid wieder her; das Eloxieren baut eine neue, dickere Oxidschicht mit kontrollierbarer Dicke, Farbe und Verschleißfestigkeit auf – unterschiedliche Werkzeuge für unterschiedliche Anforderungen.
Chemische Passivierung und elektrochemisches Eloxieren sind beide im weiteren Sinne “Passivierung” (beide erzeugen eine schützende Oxidschicht), aber es handelt sich um grundlegend verschiedene Prozesse mit unterschiedlichen Ergebnissen.
Die chemische Passivierung ist ein Reinigungs- und Wiederherstellungsprozess. Das natürliche Oxid von 2–6 nm bleibt erhalten; die Passivierung entfernt Verunreinigungen, die dessen gleichmäßige Bildung verhindern. Die Oberfläche sieht genauso aus wie unbehandeltes Titan – keine Farbveränderung, keine Maßänderung. Es handelt sich nicht um eine Beschichtung, sondern um eine Oberflächenvorbereitung.
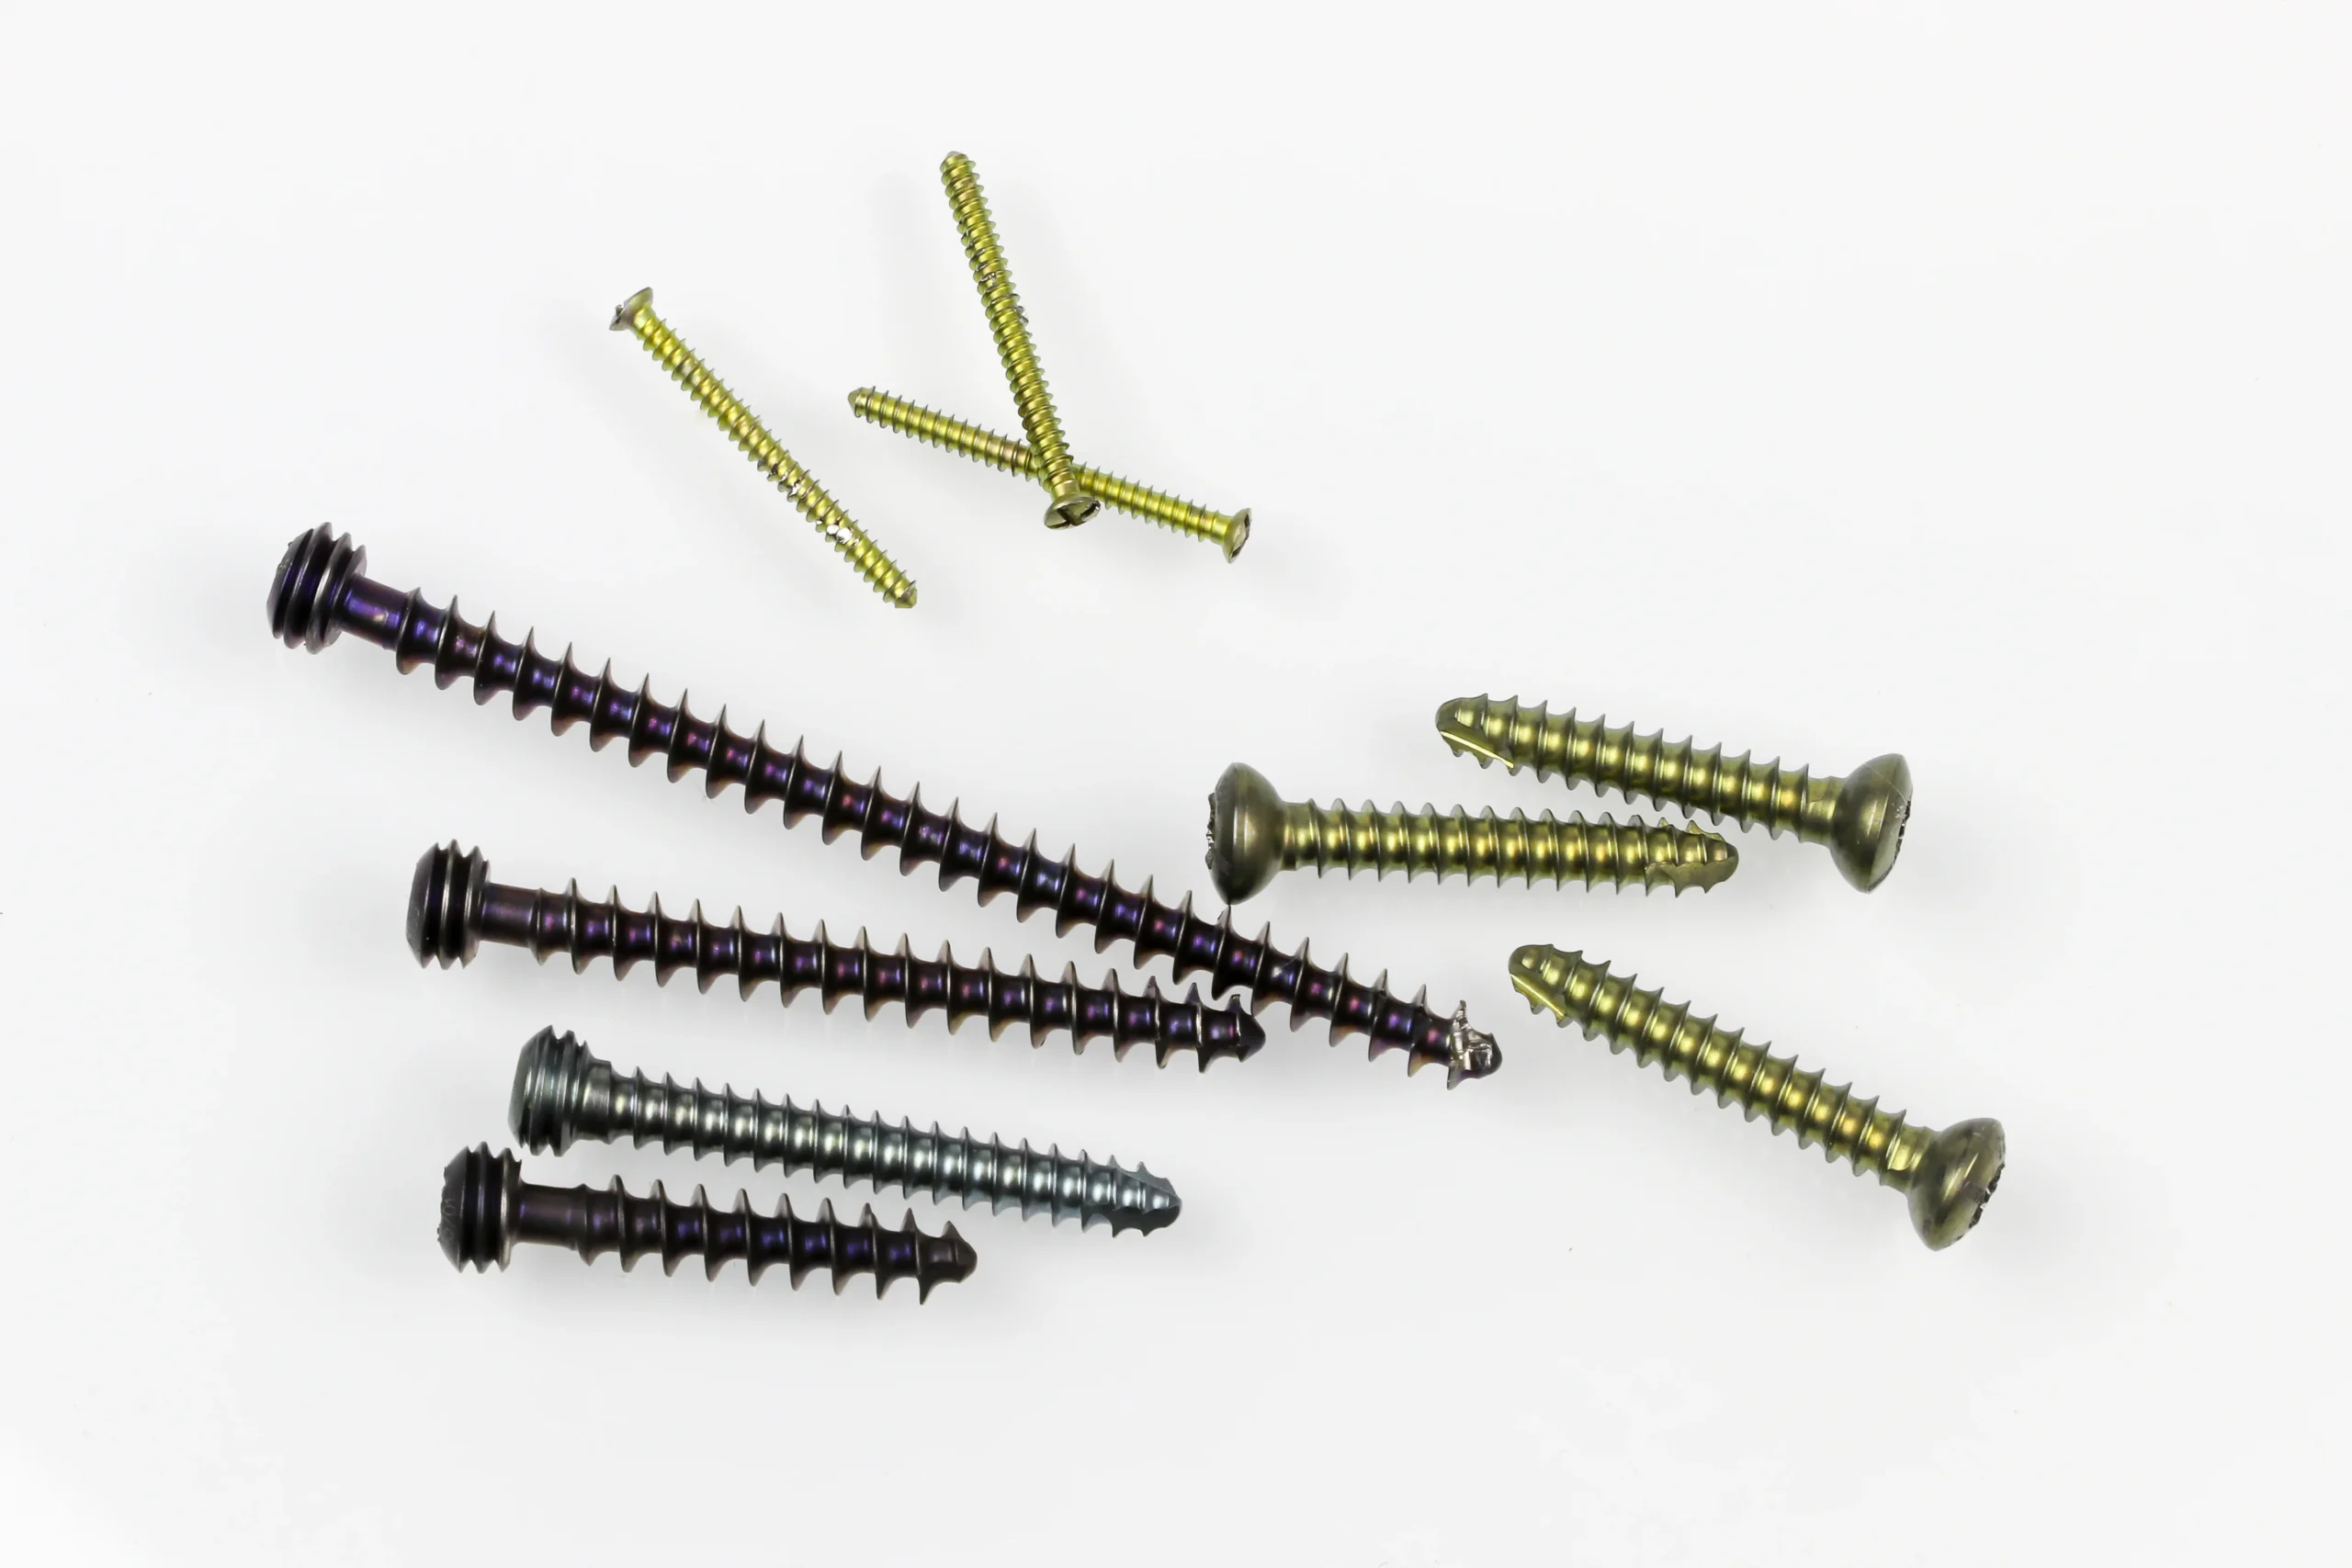
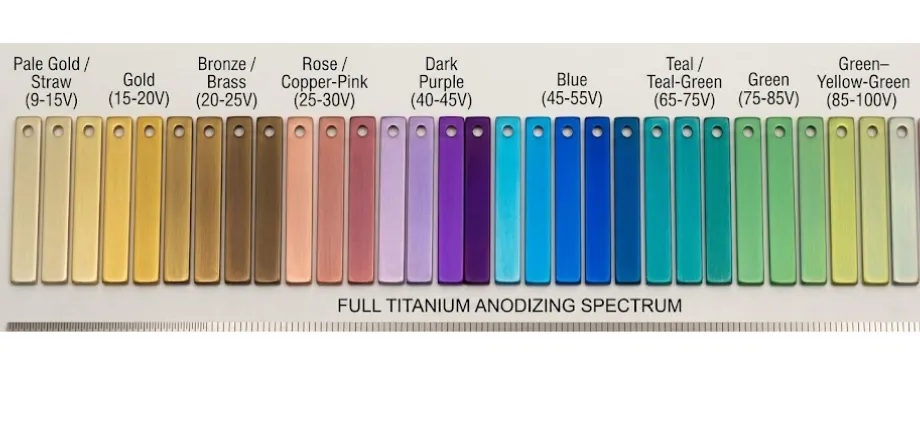
Eloxieren ist ein elektrochemischer Prozess, bei dem das Titanteil in einem Elektrolytbad als Anode geschaltet und eine Gleichspannung angelegt wird. Sauerstoffionen aus dem Elektrolyten werden in die Titanoberfläche getrieben, wodurch TiO2 direkt aus dem Metall herauswächst – nicht anstatt einen Fremdfilm abzulagern. Die Schichtdicke wird direkt über die angelegte Spannung gesteuert, mit etwa 2 nm pro Volt. Da die optische Interferenz dünner Schichten von der Oxiddicke abhängt, erzeugt die eloxierte Oberfläche Farben ohne Farbstoffe: Die Oxiddicke bestimmt, welche Wellenlängen des Lichts verstärkt oder ausgelöscht werden.
Repräsentative Farben nach Spannung (die Werte sind elektrolytabhängig und variieren stark nach Prozessbedingungen – dies sind Richtwerte, keine festen Werte):
- 10–15 V: Bronze / Braun
- 20–25 V: Purpur / Violett
- 30–35 V: Blau
- 40–50 V: Blaugrün / Himmelblau
- 70–90 V: Grün bis Gelb (Interferenz zweiter Ordnung)
| Kriterien | Chemische Passivierung | Eloxieren |
|---|---|---|
| Oxid-Dicke | 2–6 nm (natürlich) | Bis zu mehreren hundert nm (dekorativ); Mikrometerbereich (Hartschicht) |
| Farbe | Keine – natürliches Titan | Spannungsgesteuerte Farbe ohne Farbstoffe |
| Maßänderung | Nicht messbar | Minimal (<1 µm dekorativ; bis zu 10 µm Hartschicht) |
| Abriebfestigkeit | Nicht verbessert | Verbessert (AMS 2488 Typ II Hartbeschichtung) |
| Maßgebende Norm (Luft- und Raumfahrt) | ASTM B600 / F86 | AMS 2487 (elektrisch isolierend) / AMS 2488 (fresshemmend / Hartbeschichtung) |
| Verbessert (AMS 2488 Typ II Hartbeschichtung) | Maßgeblicher Standard (Luft- und Raumfahrt) | ASTM B600 / F86 |
| AMS 2487 (elektrisch isolierend) / AMS 2488 (fressverhindernd / Hartbeschichtung) | Prozesstyp | Chemisch (kein Strom erforderlich) |
| Kosten | Unter | Höher |
Elektrochemisch (Gleichstromquelle erforderlich).
Überprüfung des Passivierungserfolgs bei Titan
Typischer Anwendungsfall.
Der Kupfersulfat-Test ist die standardmäßige Nachbehandlungsprüfung für Edelstahl. Ein rötlicher Niederschlag nach dem Auftragen der Kupfersulfatlösung weist auf freies Eisen auf der Oberfläche hin – ein Zeichen dafür, dass die Passivierung fehlgeschlagen ist. Bei Titan hat der Test nur einen begrenzten Wert: Die Grundlegierung von Titan enthält kein Eisen, das nachgewiesen werden könnte (anders als bei Stahllegierungen, bei denen Eisen das Matrixelement ist). Der Test kann jedoch auf Eisenverunreinigungen hinweisen, die während der Bearbeitung eingeführt wurden. Es wird jedoch nicht von ASTM B600 oder F86 als erforderliche Verifizierungsmethode für Titan angegeben, und die meisten Spezifikationen zur Titanpassivierung lassen ihn ganz weg. Den Kupfersulfat-Test auf Titan anzuwenden und ein sauberes Ergebnis als Verifizierung der Passivierung zu behandeln, erzeugt irreführendes Vertrauen – ein sauberes Ergebnis bedeutet, dass keine Eisenverunreinigung nachgewiesen wurde, nicht dass der TiO2-Film ordnungsgemäß wiederhergestellt wurde.
Das sind die Verifizierungsmethoden, die für Titan funktionieren:
Wasserfilm-Test (Reinheitsprüfung vor der Passivierung)
Überprüfen Sie vor dem Säurebad die Oberflächenreinheit durch Spülen mit deionisiertem Wasser. Eine saubere Oberfläche zeigt einen gleichmäßigen, geschlossenen Wasserfilm (das Wasser fließt flächig ab). Oberflächenkontaminationen führen dazu, dass das Wasser abperlt oder der Film in Tropfen aufreißt. Der Wasserfilm-Test ist eine Ja/Nein-Vorprüfung; er bestätigt den Erfolg des Reinigungsschritts, bevor die Passivierung beginnt.
Visuelle Inspektion unter Vergrößerung
Nach der Passivierung und Trocknung erfolgt die Inspektion unter 10- bis 40-facher Vergrößerung. Die Oberfläche sollte gleichmäßig hell sein und das natürliche matte oder seidenmatte Titan-Finish aufweisen. Ein Ätzangriff (Flash Attack) äußert sich durch unregelmäßige Lochfraßbildung, matte Ätzungen oder eine Aufrauung der Oberfläche. Rückstände von Zunder erscheinen als matte, unebene Stellen. Teile mit einem dieser Defekte sollten aussortiert und die Prozessparameter überprüft werden.
Salzsprühnebelprüfung (ASTM B117)
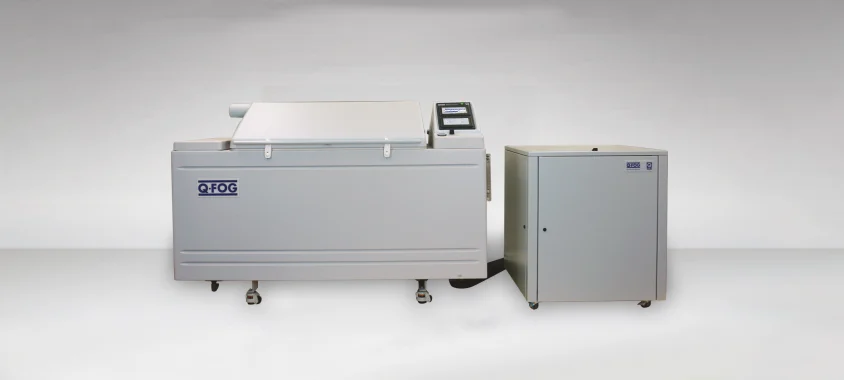
Die Exposition in einer Salzsprühnebelkammer unter kontrollierten Bedingungen (5 % NaCl, 35 °C) dient der beschleunigten Prüfung der Korrosionsbeständigkeit. Gut passiviertes Titan sollte nach 72–168 Stunden, je nach Anwendungsanforderungen, keinerlei Lochfraß oder Korrosionsprodukte aufweisen. Hierbei handelt es sich um eine zerstörende Losabnahmeprüfung und nicht um ein Inspektionsverfahren für Einzelteile.
XPS (Röntgenphotoelektronenspektroskopie)
Wird eher in der Forschung und bei der Validierung von Medizinprodukten als in der laufenden Produktion eingesetzt. Die XPS charakterisiert die Zusammensetzung und Dicke der Passivschicht sowie das Verhältnis von TiO2 zu anderen Titanoxidphasen (TiO, Ti2O3). Sie bestätigt, dass das Oxid in der TiO2-Phase vorliegt und nicht als niedrigeres, weniger schützendes Oxid. Die XPS ist kein Test für die Werkstatt – sie erfordert spezielle Ausrüstung und wird zur Validierung eines Passivierungsprozesses während der Qualifizierung eingesetzt, nicht zur Inspektion jeder einzelnen Charge.
FAQ
Kann man Titan passivieren?
Ja. Titan kann sowohl durch chemische als auch durch elektrochemische Methoden passiviert werden. Die chemische Passivierung mit Salpetersäure (gemäß ASTM F86) oder Zitronensäure (gemäß ASTM B600) entfernt Oberflächenverunreinigungen und stellt die natürlich vorkommende TiO2-Schicht wieder her. Die elektrochemische Passivierung (Eloxieren) erzeugt eine erheblich dickere Oxidschicht. Die selbstpassivierende Eigenschaft von Titan bedeutet, dass die Basisoxidschicht immer vorhanden ist – die Passivierung entfernt die Verunreinigungen, die eine einheitliche Bildung verhindern.
Was ist der Unterschied zwischen ASTM A380 und ASTM F86 für Titan?
ASTM A380 ist ein Standard für Edelstahl. Sein formaler Anwendungsbereich umfasst die Reinigung, Entkalkung und Passivierung von Edelstahlteilen (200-, 300- und 400-Serie). Fertigungsbetriebe verweisen auf ihn für Titan, da die Verfahren mit Salpetersäure von A380 denjenigen ähneln, die sie bei Titan anwenden – jedoch enthält A380 keine spezifischen Verfahren für Titan, keine Anleitung zur Entkalkung von Titanoxidschicht oder spezifizierte Prozesshinweise für Legierungen. ASTM F86 ist der korrekte medizinische Standard für Titan – er regelt die Oberflächenvorbereitung von metallischen chirurgischen Implantaten und legt die Passivierung mit Salpetersäure unter zwei Bedingungen fest: Normal (20–45% HNO3, 20–30°C, mindestens 30 Minuten) und Beschleunigt (20–25% HNO3, 50–60°C). Wenn Ihr Titanteil ein chirurgisches Implantat ist, unterliegt es den Vorgaben von F86. Für industrielle Titananwendungen, die keine Implantate sind, ist ASTM B600 das richtige Referenzdokument.
Verändert die Titan-Passivierung die Farbe oder die Abmessungen?
Chemische Passivierung verändert nicht die Farbe oder Abmessungen von Titanteilen. Das Säurebad entfernt Verunreinigungen und Oberflächenrost; es lagert kein Material ab und bildet keine Beschichtung. Die Teile kommen mit der natürlichen Titanoberfläche hervor – in einigen Fällen etwas heller, da Bearbeitungsspuren und Rost entfernt werden. Eine Veränderung der Abmessungen ist innerhalb der Bearbeitungstoleranzen nicht messbar. Die anodische Oxidation hingegen erzeugt Farbe und fügt eine kleine Menge an Oxidschichtdicke hinzu (typischerweise unter 1 µm für dekorative Anwendungen).
Kann Zitronensäure für die Passivierung von medizinischem Titan verwendet werden?
Es hängt von der Anwendung ab. Bei nicht implantierbaren medizinischen Gerätekomponenten (Chirurgische Instrumente, Tabletts, Instrumentenhalter) ist Zitronensäure gemäß ASTM B600 akzeptabel. Für chirurgische Implantate, die im Körper eingesetzt werden, gilt ASTM F86 – und F86 schreibt ausschließlich Salpetersäure vor. Zitronensäure ist kein erlaubter Ersatz für die ASTM F86-Passivierung, unabhängig vom Ergebnis der Oberflächenbearbeitung des Teils. Der Ersatz von Zitronensäure bei einem gemäß F86 spezifizierten Implantat führt zu einer Nichtkonformität des Prozesses.
Wie lange hält die Titan-Passivierung an?
Der TiO2-Passivfilm ist unter normalen Betriebsbedingungen dauerhaft – die Passivität von Titan ist seine eigene Chemie und nicht eine Beschichtung, die sich abnutzt. Solange das Teil nicht bearbeitet, auf blankes Metall abgeschliffen oder Umgebungen ausgesetzt wird, die den Oxidfilm zerstören (wie beispielsweise konzentrierte Flußsäure), heilt der passive Film bei kleinen Kratzern von selbst und bleibt intakt. Die praktische Antwort: passiviertes Titan in typischen Anwendungen (Medizintechnik, Luft- und Raumfahrt, chemische Verarbeitung) benötigt nicht die regelmäßige Re-Passivierung wie einige Metalle. Eine Re-Passivierung ist nach nachfolgenden Bearbeitungen erforderlich, die Eisenverunreinigungen wieder einführen könnten.
Was passiert, wenn Titan nach der Bearbeitung nicht passiviert wird?
Eisenpartikel von Bearbeitungswerkzeugen bleiben in der Oberfläche eingebettet. Diese Partikel korrodieren im Betrieb und verursachen rötliche Rostflecken, die so aussehen, als würde das Titan selbst korrodieren (was nicht der Fall ist). Schwerwiegender ist, dass die Eisenkorrosionsprodukte den TiO2-Film lokal unterwandern und Lochfraß verursachen, den das umgebende Oxid nicht reparieren kann. In medizinischen Anwendungen birgt eine Oberflächenkontamination biologische Risiken und kann zu einer erhöhten Freisetzung von Metallionen führen. In der chemischen Verfahrenstechnik kann unpassiviertes Titan in aggressiven Umgebungen lokalen Lochfraß aufweisen. Bei kosmetischem oder nicht-strukturellem Konsumenten-Titan besteht die praktische Folge in einer Verfärbung der Oberfläche.
Die Oxidschicht, die ihre Wirkung im Verborgenen entfaltet
Die Passivschicht von Titan ist eine der effektivsten Korrosionsbarrieren in der Technik – und zugleich die am wenigsten sichtbare. Zwei bis sechs Nanometer spontan entstehendes und selbstheilendes TiO2 haben dazu geführt, dass Titan in orthopädischen Implantaten, Verbindungselementen für die Luft- und Raumfahrt, chemischen Reaktoren und Unterwasser-Pipelines eingesetzt wird. Dass die Passivierung nach wie vor so wichtig ist, liegt nicht an einer Unzulänglichkeit der Schicht – sondern daran, dass sie durch die Fertigung beschädigt oder verunreinigt wird und sich an entscheidenden Stellen nicht bilden kann.
Den Prozess korrekt umzusetzen ist unkompliziert, sobald die Standards klar definiert sind: ASTM B600 für industrielle und nicht-implantierbare medizinische Komponenten, ASTM F86 für chirurgische Implantate (nur mit Salpetersäure) sowie AMS 2487/2488 für die Anodisierung in der Luft- und Raumfahrt. ASTM A380 bezieht sich auf Edelstahl, ungeachtet dessen, was in der Zeichnung steht. Die Auswahl der Säure erfolgt nach dem Standard: F86 legt Sie auf Salpetersäure fest; in allen anderen Fällen haben Sie die Wahl, Zitronensäure zu verwenden, wenn deren Sicherheits- und Umweltvorteile von Bedeutung sind.
Bauteile, die aus einem konformen Passivierungsprozess kommen, sehen fast identisch aus wie vorher – gleiche Farbe, gleiche Abmessungen, keine sichtbare Beschichtung. Der Unterschied liegt in einer Oberfläche, die bereit ist, ihren TiO2-Film über die gesamte Lebensdauer des Teils hinweg gleichmäßig zu halten.