Wie Sie Titan-Wärmetauscherrohre finden, die tatsächlich 20 Jahre lang halten

Die Beschaffung von Titan-Wärmetauscherrohren — insbesondere Grade 2 U-Bogen- oder gerade Kondensatorrohre — erfordert mehr als nur die Suche nach dem niedrigsten Meterpreis. Dieser Leitfaden behandelt die Auswahl der Güteklasse (Gr2 vs. Gr7 vs. Gr12), die Einhaltung der ASTM B338-Normen, Besonderheiten bei der Beschaffung von U-Bögen sowie die Schritte zur Lieferantenqualifizierung, die ein Rohr mit 20 Jahren Lebensdauer ausmachen.
Mehr lesen »

Einkaufsführer für nahtlose Titanrohre: ASTM B338-Spezifikationen, Güteklassenauswahl und die richtige Bestellung

Einkaufsingenieure, die zum ersten Mal Titanrohre beschaffen, stoßen oft auf dasselbe Problem: Der Lieferant fragt nach Güteklasse, Außendurchmesser, Wandstärke, Länge, Oberflächenbeschaffenheit und Endzustand — und wenn man nicht alle fünf Punkte im Vorfeld genau festgelegt hat, droht ein langwieriger E-Mail-Austausch, der die Lieferzeit um Wochen verlängern kann.

Mehr lesen »

Titan in Öl und Gas: Grade, Anwendungen und das Argument gegen Stahl

In der norwegischen Nordsee begannen Offshore-Plattformen, die zuvor mit wiederholten Ausfällen von Edelstahlkomponenten in Chlorierungs- und Ballastsystemen zu kämpfen hatten, in den 1980er Jahren auf Titan umzurüsten. Bis Ende der 1990er Jahre wurden bei einer einzigen Tiefsee-Plattforminstallation mehrere tausend Tonnen Titan verbaut. Dieser Wandel war nicht durch die Suche nach Neuheit getrieben —

Mehr lesen »

Titan-Kondensatortuben in Kraftwerken: Das Plädoyer für ein Material-Upgrade

Kondensatorrohre aus Titan – spezifiziert nach ASTM B338, typischerweise Grade 2 – haben sich zur bevorzugten Wahl für Dampfoberflächenkondensatoren in Kraftwerken an Küstenstandorten, in meerwassergekühlten Systemen und industriellen Umgebungen entwickelt. Ihre Korrosionsrate in aggressivem Kühlwasser liegt nahezu bei Null (< 0,0025 mm/Jahr in Meerwasser), was in Kombination mit einer dünnwandigen Bauweise, die niedrigere Werte ausgleicht,

Mehr lesen »
Blog
Wayne

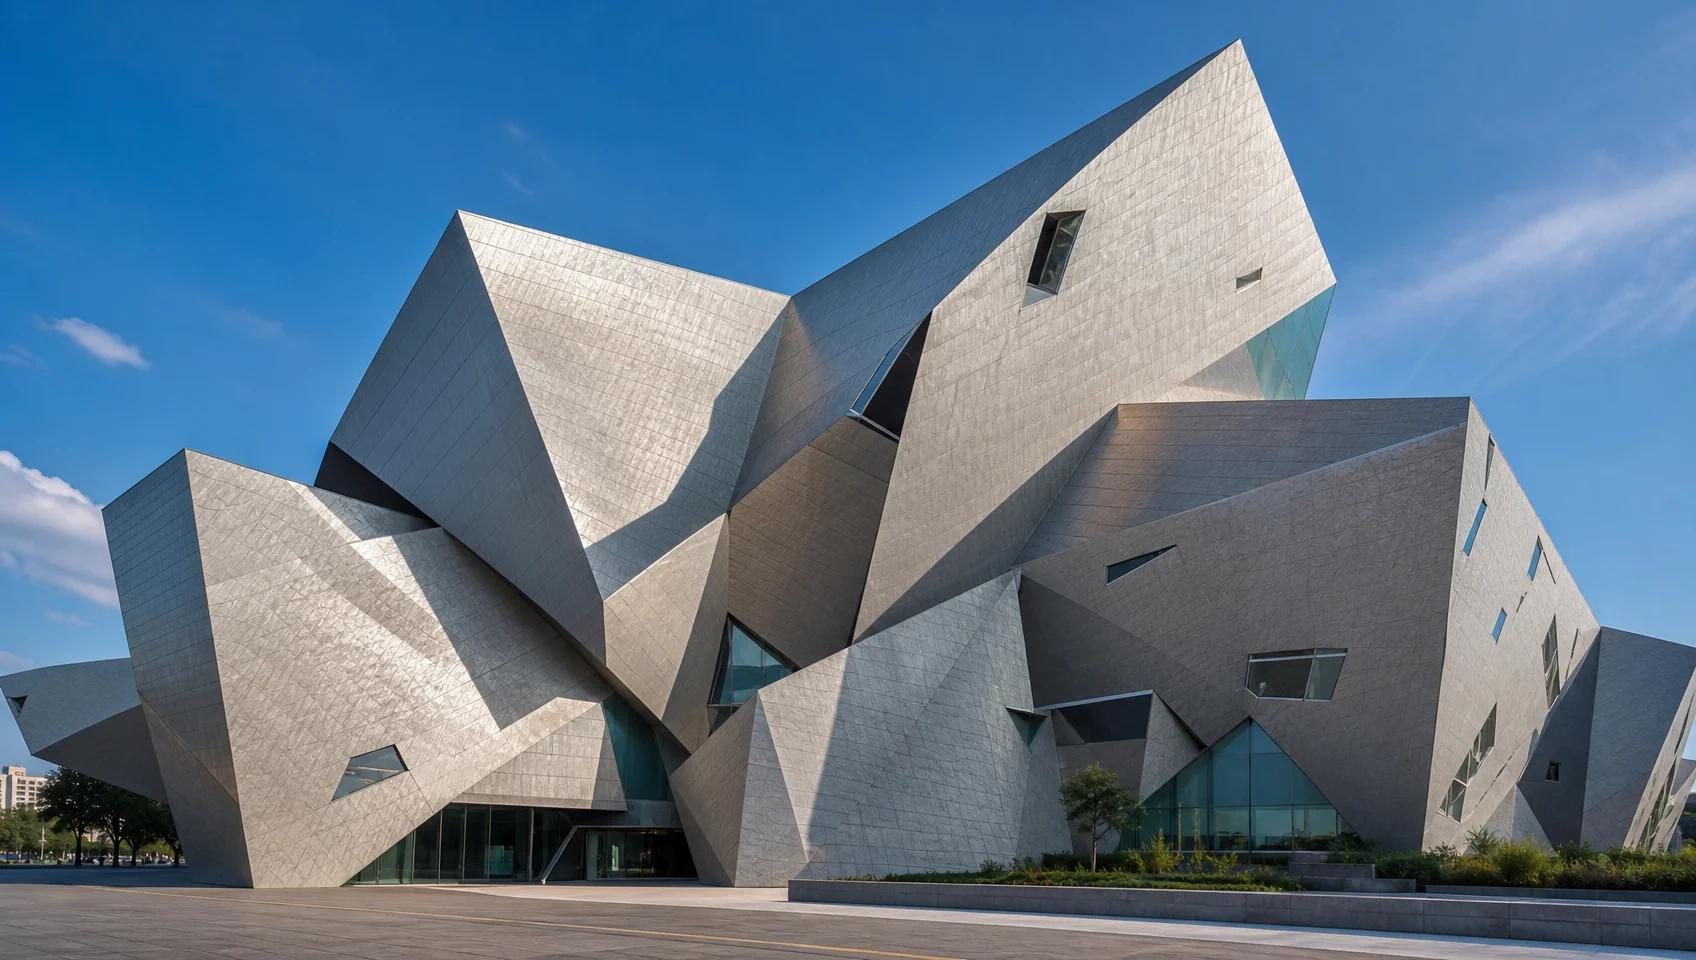
Fassadenverkleidung aus Titan: Was die Architekten aus den 33.000 Paneelen des Guggenheim-Museums in Bilbao wirklich gelernt haben

Titan wird bereits seit den 1990er Jahren in der wegweisenden Architektur eingesetzt, am bekanntesten beim Guggenheim-Museum Bilbao, wo 33.000 Paneele mit einer Dicke von jeweils nur 0,38 mm eine geschwungene Fläche von 25.221 m² bedecken. Nach fast 30 Jahren weist die Titanverkleidung in Bilbao keinerlei Korrosionserscheinungen auf – der wohl aussagekräftigste Praxistest, den eine Fassade bestehen kann.

Mehr lesen »
Blog
Wayne

Wie man Titan auf Hochglanz poliert: Körnungsreihenfolge, Polierpasten und häufige Fehler

Das Polieren von Titan auf Hochglanz erfordert eine präzise Körnungsabfolge (220→400→800→1200→2000), das passende Poliermittel für die jeweilige Legierung sowie eine strikte Temperaturkontrolle. Titan Grad 2 (technisch rein) lässt sich mit standardmäßigen Aluminiumoxid-Verbindungen polieren, während Grad 5 (Ti-6Al-4V) Diamantpaste benötigt. Der Prozess dauert von Hand etwa 1 bis 3 Stunden und

Mehr lesen »

Titanpassivierung: Prozessleitfaden, ASTM-Normen und Säureaustausch

Titan bildet spontan eine schützende TiO2-Oxidschicht, doch durch maschinelle Bearbeitung, Schweißen und Handhabung wird diese Schicht beschädigt, und es entstehen Verunreinigungen durch freies Eisen, die den Schutz zunichtemachen. Die chemische Passivierung — unter Verwendung von Salpetersäure oder Zitronensäure in einem kontrollierten Bad — entfernt diese Verunreinigungen und stellt den Passivfilm wieder her. Die korrekten Standards hängen ab

Mehr lesen »
Blog
Wayne

Kann Titan elektrolysiert werden? Der vollständige Leitfaden zu Chrom, Gold und PVD auf Titan

Ja – Metalle können auf Titan galvanisch beschichtet werden, aber es erfordert eine spezielle Vorbehandlung, da die Oberflächenoxidschicht von Titan die Haftung blockiert. Titan kann nicht mit herkömmlichen wässrigen Verfahren auf andere Metalle galvanisch beschichtet werden. Für dekorative Gold- oder Chromoberflächen ist PVD (Physikalische Gasphasenabscheidung) meist der zuverlässigere industrielle Weg. Dieser Leitfaden

Mehr lesen »

Titan-Sportausrüstung: Warum Radfahrer und Golfer umsteigen (und wann es sich wirklich lohnt)

Titan ist eines der wenigen Materialien, das seine Leistungsversprechen bei Sportgeräten tatsächlich einhält. Ein Titan-Fahrradrahmen wiegt typischerweise 1.000–1.400 g – vergleichbar mit Aluminium der Mittelklasse – bietet aber eine drastisch bessere Ermüdungsbeständigkeit, Vibrationsdämpfung und eine praktische lebenslange Garantie, die Aluminium nicht erreichen kann. Im Golfsport ist Titan

Mehr lesen »

Hartmetalleinsätze für die Titanbearbeitung: Beschichtet vs. unbeschichtet, Sorten und reale Schnittparameter

Die geringe Wärmeleitfähigkeit von Titan (6,7 W/m·K) und seine Neigung, sich an Schneidkanten anzuschweißen, machen die Auswahl des Wendeschneidplattenmaterials entscheidend. Feinkörniges unbeschichtetes Hartmetall (ISO S-Gruppe, zähes Grundsubstrat) ist die Basis für die Bearbeitung von Titan, während PVD-beschichtete Sorten mit TiAlN oder AlCrN beim Schruppen und unterbrochenen Schnitten hervorragende Ergebnisse liefern. Dieser Leitfaden beleuchtet die metallurgischen

Mehr lesen »

Titanschmiedeprozess: Freiformschmieden vs. Gesenkschmieden und die Temperaturparameter, die die Teilequalität bestimmen

Das Titanschmieden nutzt kontrollierte Wärme und Druck, um Titanlegierungen zu hochfesten, endkonturnahen Bauteilen für Luft- und Raumfahrt, medizinische und industrielle Anwendungen zu formen. Die beiden primären Methoden – Freiformschmieden und Gesenkschmieden – unterscheiden sich in der Komplexität der Werkzeuge, den geometrischen Möglichkeiten und der wirtschaftlichen Rentabilität. Temperaturkontrolle ist unerlässlich: Ti-6Al-4V, die am weitesten verbreitete

Mehr lesen »

Titanwalzverfahren: Warmwalzen vs. Kaltwalzen – Parameter, Temperaturen und wann welches Verfahren einzusetzen ist

Das Walzen von Titan verwandelt gegossene Barren oder Knüppel durch kontrollierte Verformung in Bleche, Bänder und Platten. Das Warmwalzen, durchgeführt oberhalb von ca. 800 °C im α+β-Phasenfeld (oder oberhalb der Beta-Transus für die Anwalzstiche), ist die primäre Methode zur Herstellung von Grobblech und dickem Blech. Das Kaltwalzen, das bei Raumtemperatur durchgeführt wird mit

Mehr lesen »
PDF

Senden Sie Ihre Anfrage noch heute