В Норвежском Северном море, на шельфовых платформах, которые когда-то сталкивались с постоянными проблемами с нержавеющей сталью в системах хлорирования и балласта, начали переходить на титан в 1980-х годах. К концу 1990-х годов одна установка глубоководной платформы потребляла несколько тысяч тонн титана. Этот переход не был продиктован новизной — он был вызван явной инженерной проблемой, которую сталь и её сплавы ц продолжали не решать: коррозия в средах, богатых хлоридами, загрязненных H2S, в условиях высокого давления, где доступ для обслуживания либо опасен, либо невозможен.
Сегодня титан используется в некоторых из самых требовательных условий в нефтегазовой отрасли — глубоководные подъемники на глубине 3000 м, корпуса скважинных инструментов, проходящие через температуры 200°C и выше, и подводные теплообменники, постоянно подверженные воздействию морской воды. Понимание, где его применение оправдано, какой класс специфицировать и каковы его реальные ограничения — это разница между хорошо спроектированной системой и чрезмерно дорогой.
Почему титан необходим в экстремальных условиях нефтегаза
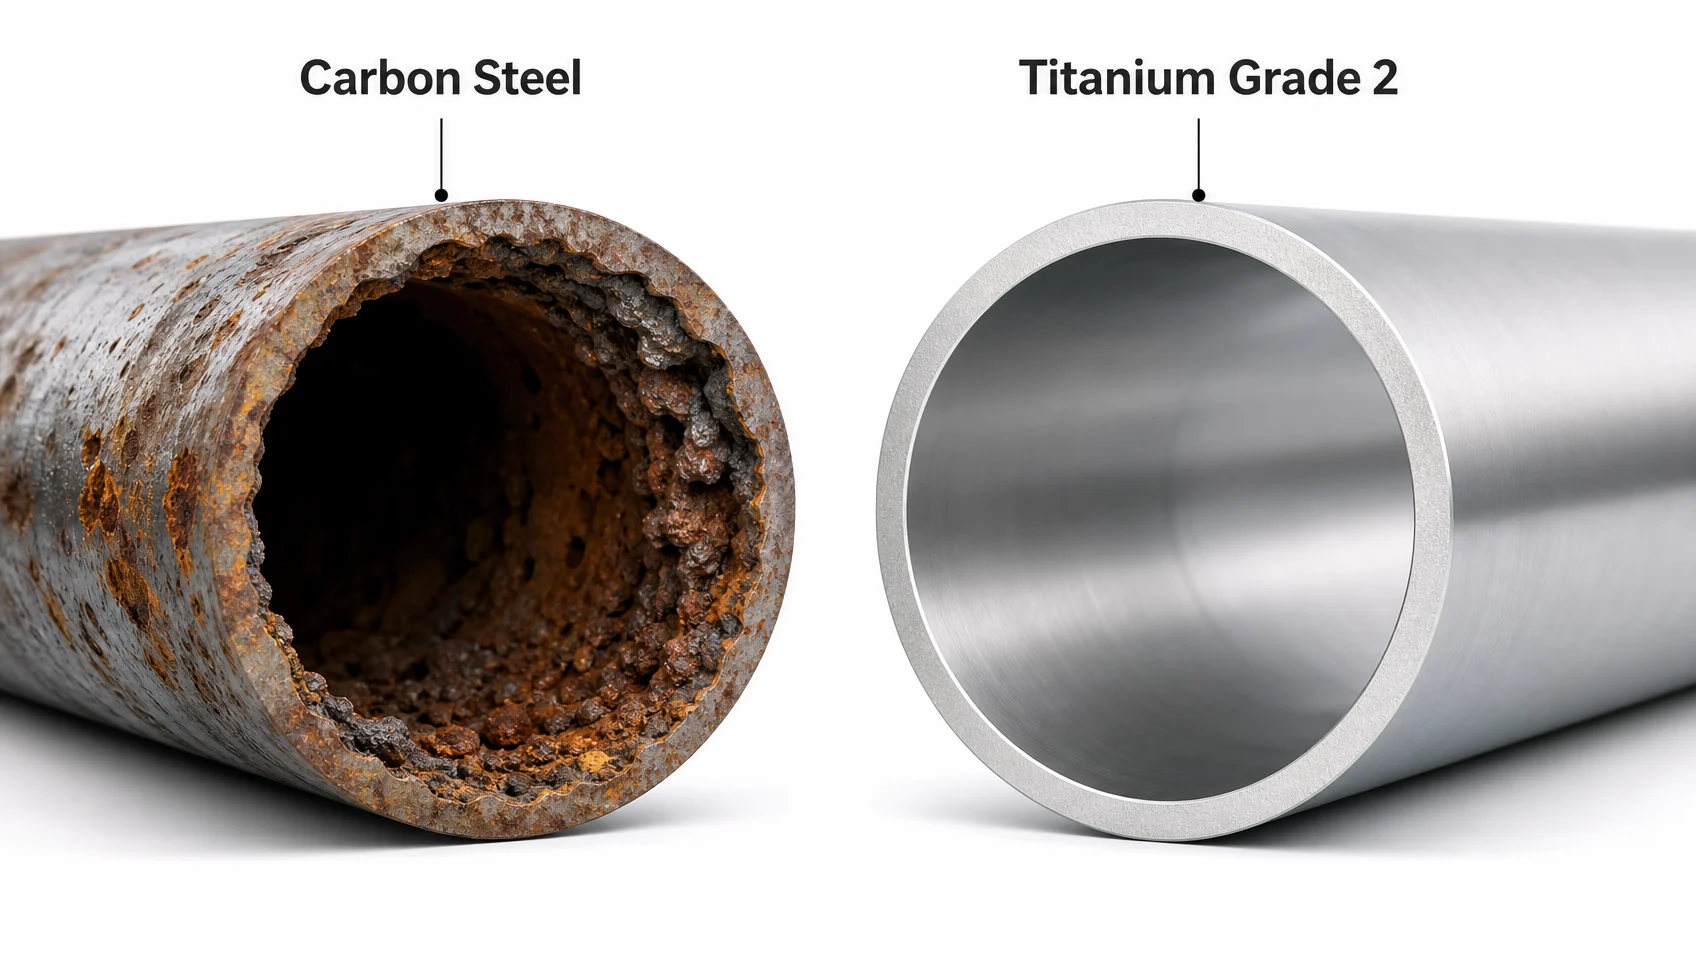
Ценность титана в нефтегазовой отрасли не заключается в каком-то одном свойстве — это сочетание трех характеристик, которые стальные аналоги редко достигают одновременно.
Преимущество по плотности: Плотность титана составляет 4,51 г/см³ против углеродной стали с плотностью 7,85 г/см³ — примерно на 43% легче при том же объеме. В глубинной колонне, протянувшейся на тысячи метров, это различие в весе непосредственно снижает требования к верхнему натяжению и позволяет проектировщикам уменьшать размеры опорных конструкций. Легкая колонна также означает снижение усталостных нагрузок от вихревого сброса, вызванного током, что увеличивает срок службы.
Коррозийная стойкость без покрытий: Титан образует пассивный слой оксида TiO₂ всего через миллисекунды после воздействия воздуха или воды. В отличие от слоя ржавчины на стали (который продолжает корродировать) или пассивной пленки нержавеющей стали (которая разрушает в средах с хлоридами при конкретных температурах и концентрациях), оксидный слой титана стабилен в морской воде, соляном растворе, H2S, CO2, уксусной кислоте и большинстве органических кислот, встречающихся в производственных условиях. Исследования, опубликованные программой геотермальной энергии Стэнфорда, подтвердили, что титан полностью устойчив в стандартном тестовом растворе на коррозию NACE, содержащем 3,000 ppm растворенного H2S, 5% NaCl и уксусную кислоту — условия, представляющие собой агрессивные жидкости для добычи с высоким содержанием сероводорода.
Прочность там, где это важно: Коммерчески чистые сорта (1–4) предназначены для коррозионных применений. Переходя к сплавам — в частности, к Ti-6Al-4V (Сорт 5) — предел прочности достигает 830 МПа, что сопоставимо с высокопрочными сплавами стали, но при этом вес составляет почти вдвое меньше. Именно это сочетание делает титановый сорт 5 пригодным для спиральных инструментов и оборудования для завершения скважин, которое должно выдерживать удары, циклы давления и растягивающие нагрузки в стволе скважины.
Сорта титана, используемые в нефтегазовой отрасли: матрица решений
Не весь титан одинаков, и указание неправильного сорта может оказаться дорогой ошибкой. Вот как сорта соответствуют применению в нефтегазовой отрасли:
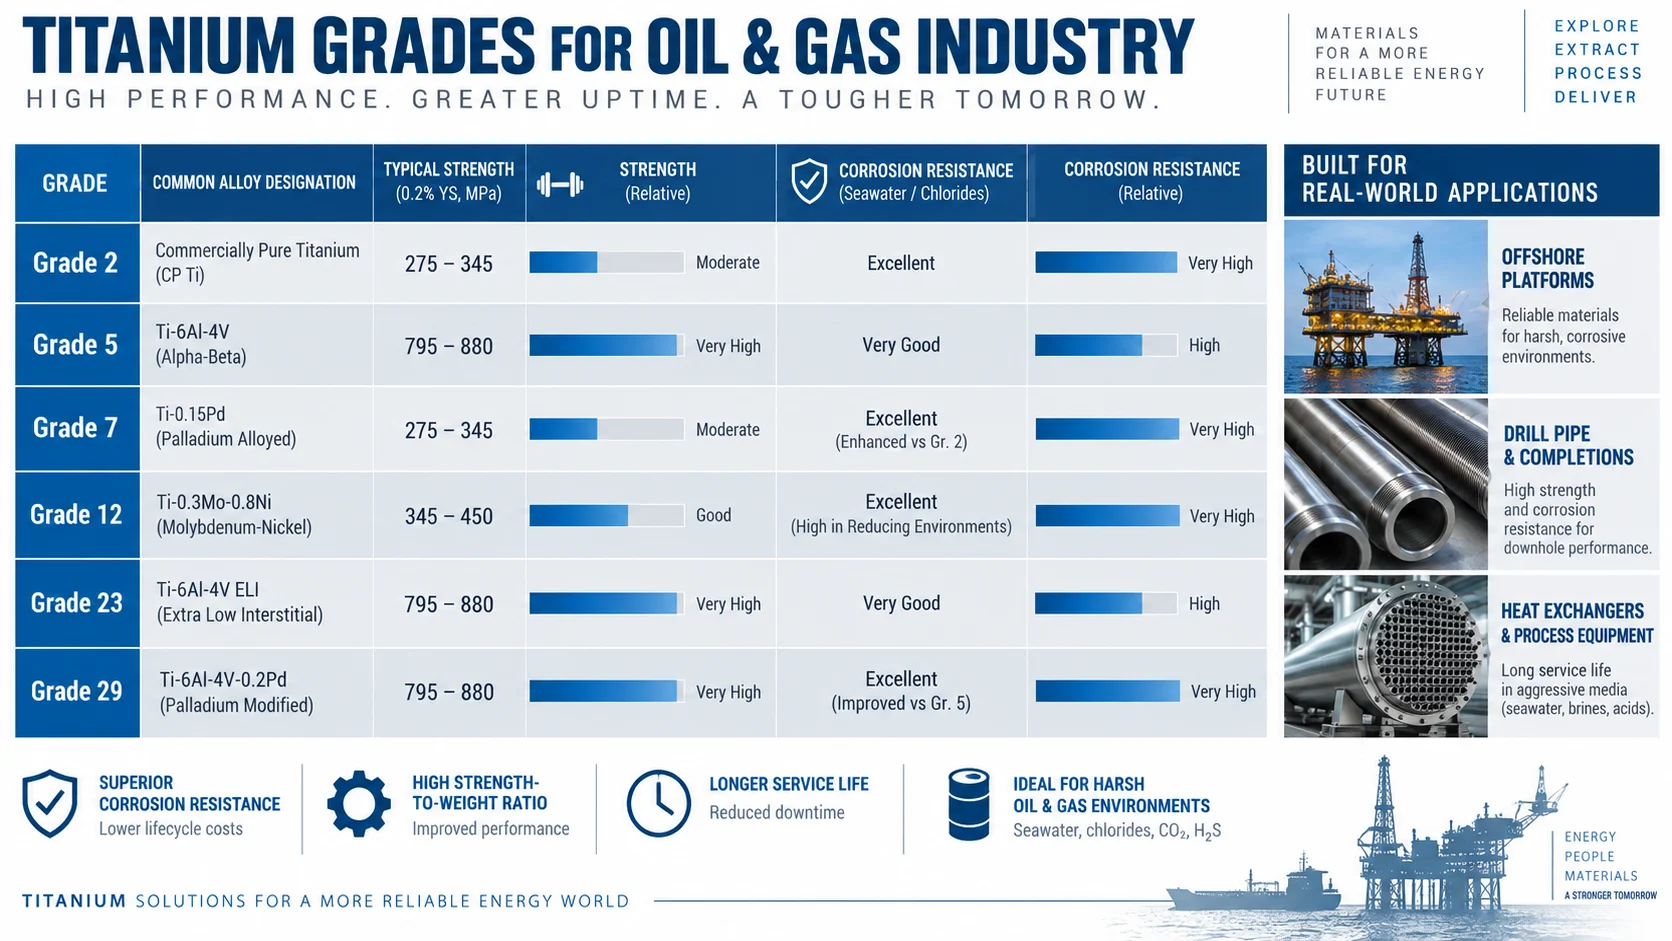
| Класс | Состав сплава | Предел текучести (МПа) | Ключевое преимущество | Основное применение в нефтегазовой отрасли |
|---|---|---|---|---|
| 2 класс | CP Ti (0.3% Fe, 0.25% O) | ~275 | Лучшая свариваемость, коррозионная стойкость | Трубопроводы на поверхности, системы пожаротушения, оболочки теплообменников |
| 5 класс | Ti-6Al-4V | ~830 | Высшая прочность, обрабатываемость | Корпуса подземных инструментов, корпуса MWD/LWD, бочки для проводных систем |
| 7 класс | Ti-0.2Pd | ~275 | Лучшая устойчивость к трещинами и коррозии под напряжением | Арматура для подводного обслуживания, корпуса клапанов |
| 12 класс | Ti-0,3Mo-0,8Ni | ~345 | Устойчивость к трещинам по более низкой цене, чем Gr7 | Подводные теплообменники, трубки конденсаторов |
| 23 класс | Ti-6Al-4V ELI (Extra Low Interstitial) | ~760 | Высокая прочность, свариваемость, устойчивая к усталостным повреждениям | Гибкие подъемники, динамические нагрузки |
| Град 29 | Ti-6Al-4V-0.1Ru | ~830 | Прочность Gr5 + улучшенная устойчивость к трещинам | Жесткие подъемники для глубоководных условий, завершения HPHT |
Добавки палладия или рутения вGrades 7 и 29 закрывают разрыв, который оставляет CP-титан: коррозия в трещинах в горячих, восстанавливающих кислотных средах, таких как кольцевые пространства в подводных соединителях. Если ваше применение связано с узкими щелями, стоячей морской водой или повышенными температурами (выше 80°C в морской воде), Grades 7 или 29 оправдывают свою цену по сравнению с Grade 2 или 5.
Подводные приложения: где титан оправдывает свои качества
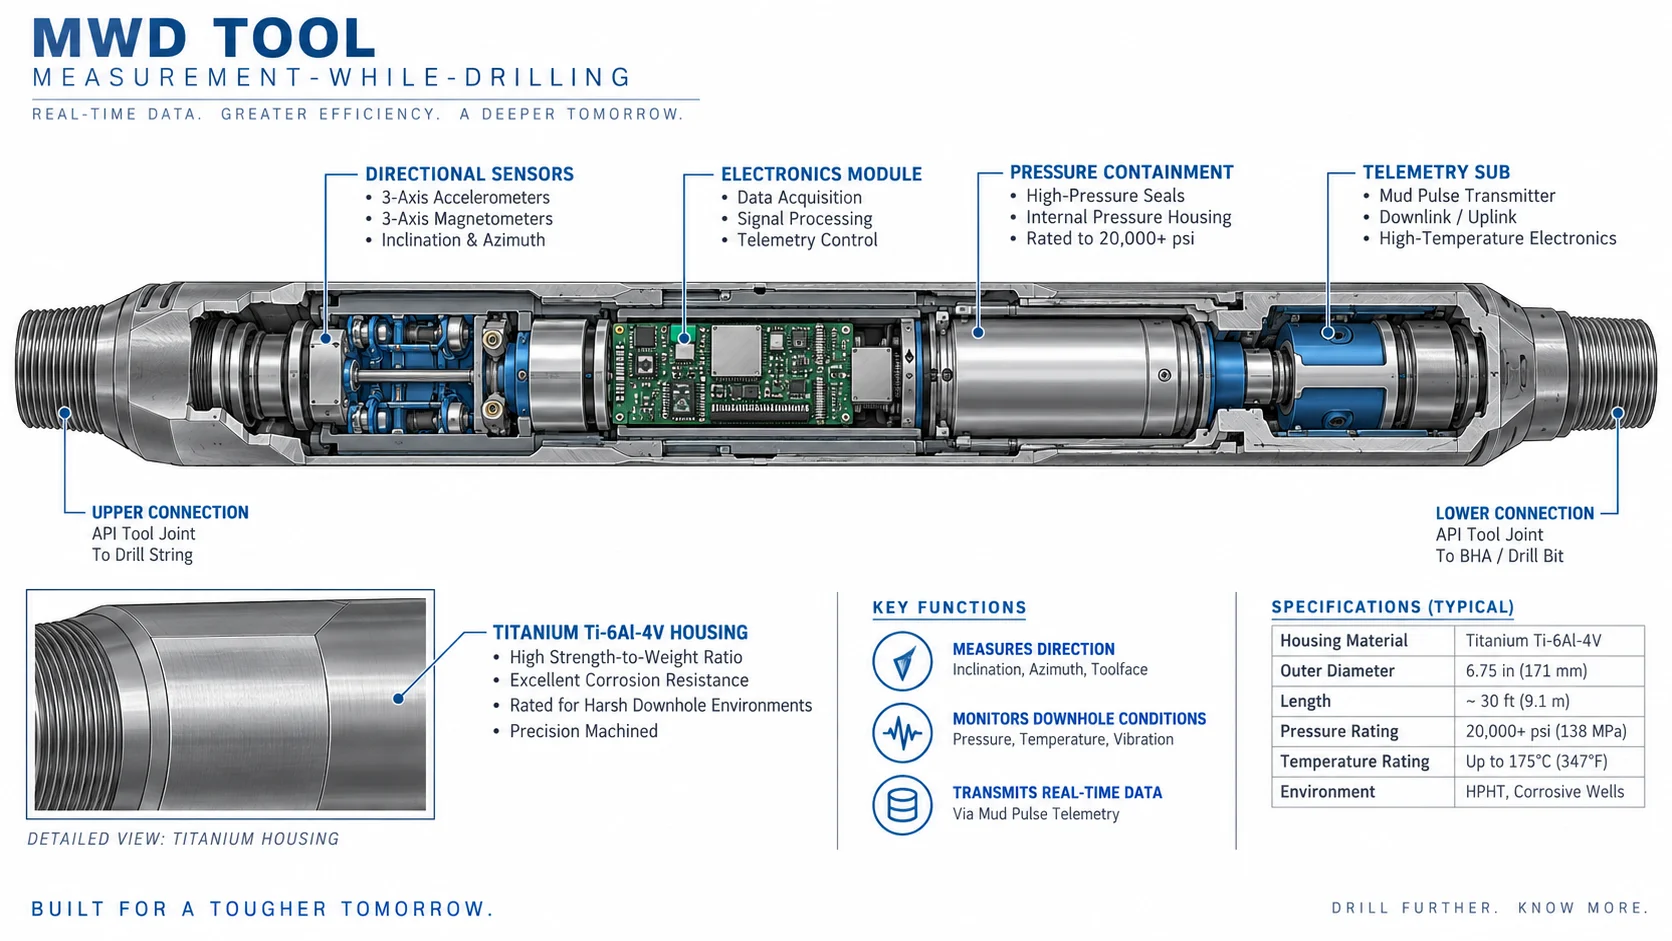
Подземные условия – это место, где соотношение прочности к весу титана, стойкость к коррозии и немагнитные свойства сходятся, создавая поистине лучшее решение.
Корпуса инструментов MWD и LWD: Инструменты для измерения и логирования во время бурения упакованы в корпуса, способные выдерживать температуры выше 150°C, давления, превышающего 138 МПа (20 000 psi) в скважинах HPHT, и буровые жидкости, начиная от водных растворов до нефтяных систем с различным содержанием хлорида. Стальные корпуса требуют внутреннего покрытия или тщательного выбора сплавов для предотвращения коррозионного раковинного разрушения, что компрометирует давление. Корпуса из титана класса 5 — такие как обсадные трубы для проводки, произведенные в соответствии со спецификациями NORSOK/MILS — удерживают давление без запасов на коррозию, а их немагнитные свойства предотвращают вмешательство в датчики направленного измерения. Снижение веса инструмента на 60% (по сравнению с эквивалентными стальными корпусами) также снижает риск усталости при обращении во время установки.
Продуктивные трубы для скважин: Титан Beta-C (Ti-3Al-8V-6Cr-4Mo-4Zr) и сплав 5 были квалифицированы для использования в обсадных трубах и трубопроводах. Трубопровод Grade 5 компании CNC BozeMetal допускает эксплуатацию на глубине полного океана — 11 000 м, при внешнем давлении 110 МПа — с запасом прочности на сжатие, как в шаровидных, так и в цилиндрических конструкциях, превышающим в 2 раза проектные требования. Самая убедительная необходимость в титановом трубопроводе возникает в скважинах с высоким парциальным давлением CO2, где углеродная сталь требует либо дорогостоящих программ защиты от коррозии, либо периодической замены.
Компоненты инструмента для завершения: Мандрелы, упаковщики, скользящие втулки и предохранительные клапаны, работающие в породах, содержащих H2S, подпадают под NACE MR0175/ISO 15156. Титан полностью соответствует этим требованиям — стандарт включает титановые сплавы как приемлемые CRAs (коррозионно-стойкие сплавы) для работы в сероводородной среде. Это означает, что титановые конструкции могут быть указаны напрямую в отчете по выбору материалов без ограничений по твердости, применяемых к углеродным сталям и большинству CRAs.
Подводное оборудование: Обработка постоянного воздействия морской воды
Подводное оборудование представляет собой другую задачу по сравнению с забойным: среда относительно фиксирована (холодная, насыщенная кислородом морская вода в окружающих условиях), но воздействие постоянное, а доступ для осмотра или замены обходится дорого.
Теплообменники и системы охлаждения: Титаны 12 и 2 класса стали стандартным материалом для компактных теплообменников и теплообменных труб на морских платформах. Их показатели против биопоражения, коррозии под отложениями и хлоридной коррозии (что делает аустенитные нержавеющие стали непригодными для применения в высокохлоридной морской воде выше 50°C) делают их практически не требующими обслуживания. Операторы Северного моря сообщают о сроке службы комплектов труб теплообменников из титана более 20 лет без замены, связанной с коррозией.
Подводные манифольды и деревья: Использование титана в подводных манифолдах является убедительным для определенных производственных химических составов, но требует тщательной оценки гальванической совместимости с устьями скважин из углеродной стали и корпусами подводных управляющих модулей. Для клапанных корпусов, тел дросселей и соединительныхhub в высокосернистых месторождениях используются сталей 5 и 7-го классов, где дуплексная нержавеющая сталь может быть подвержена коррозионному растрескиванию под катодной защитой.
Завершения и соединители устрий: Корпуса соединителей из титана предусмотрены для сборок завершения устрий на глубоководье, где долгосрочное воздействие морской воды под высоким давлением совмещается с циклической механической нагрузкой. Некоррозионные свойства устраняют необходимость в жертвенных анодах на титановых конструкциях, хотя необходимо управлять гальваническим сопряжением с соседними стальными компонентами с помощью изоляционных фланцев или изолирующих прокладок.
Системы подъема: приложение, которое изменило экономику глубоководных работ
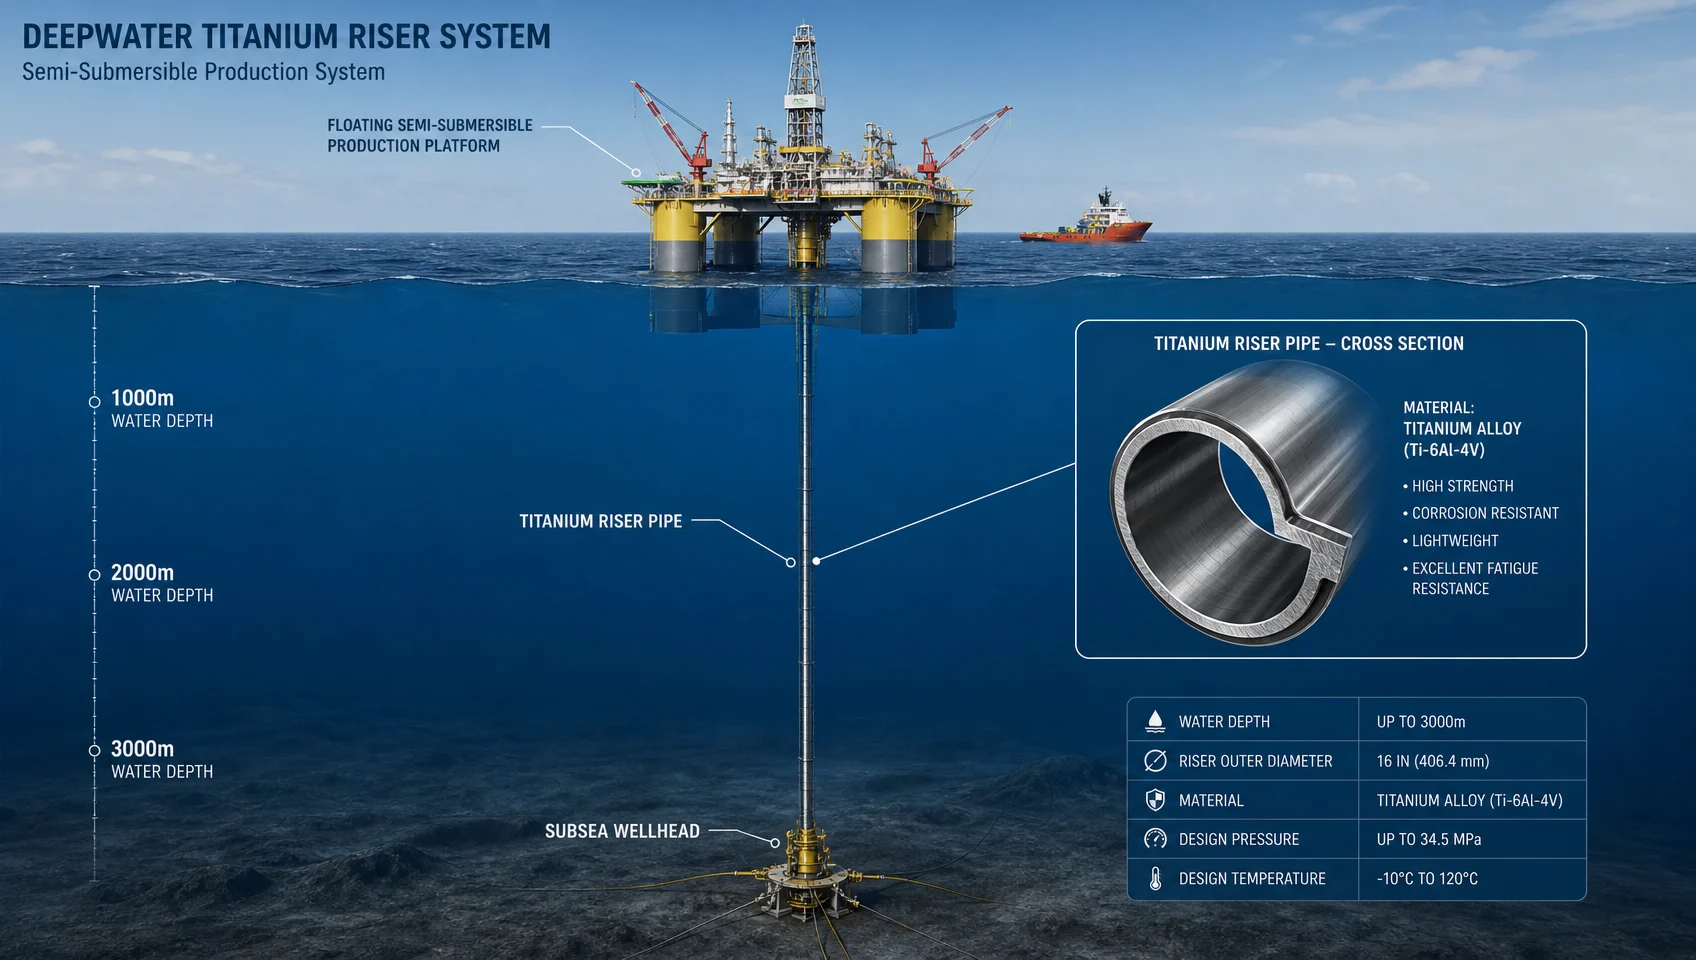
Применение систем подъема было одной из первых областей, где экономика титана стала явно понятна для операторов в морских условиях.
На полупогружной платформе каждая тонна веса системы подъема означает дополнительную надводную структуру, большую компенсацию плавучести и большую динамическую нагрузку на плавающий корпус. Когда глубина воды превысила 1000 м в Мексиканском заливе и Норвежском море, стальные системы подъема начали превышать пределы, которые могли выдерживать плаватели. Системы подъема из титана класса 23 и класса 29 — регулируемые ASTM B861 для труб и отраслевыми документами о применении титана — открыли путь для глубоководных работ, сократив вес подъемного каната почти на 45%.
The titanium riser story is not theoretical. The titanium industry (TTI/TIMET and industry papers presented at the World Conference on Titanium in 2007) documented full-scale installations using Grade 23/29 riser joints in the North Sea and Gulf of Mexico. Grade 29’s ruthenium addition gives it the corrosion resistance edge of Grade 7 with the strength of Grade 5 — purpose-engineered for this exact application.
Beyond the structural weight argument, titanium risers have fatigue advantages: the material’s fatigue limit-to-tensile strength ratio is high compared to steel, and titanium does not suffer the notch sensitivity that limits steel riser design in high-cycle fatigue regimes typical of deepwater current environments.
Topside Pipework: Where Titanium Replaced Steel at Scale
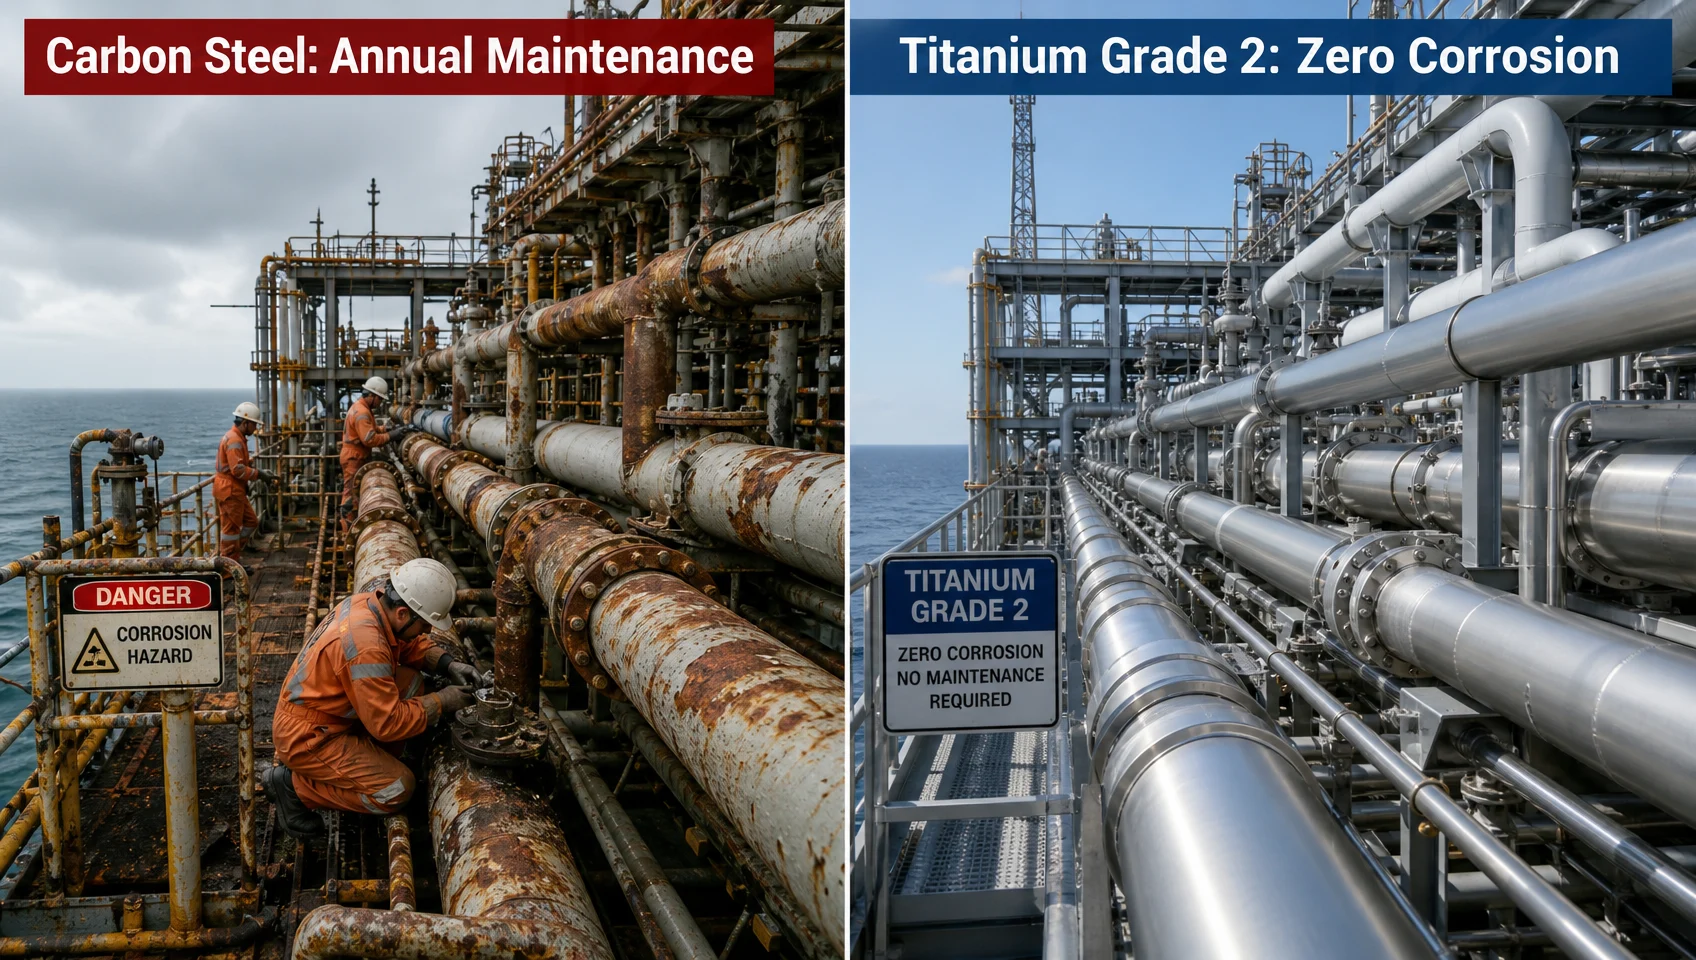
The first large-scale adoption of titanium in oil and gas wasn’t subsea or downhole — it was topside pipework for seawater systems.
Offshore platforms use seawater for fire suppression, ballast, cooling, and injection. Steel and copper-nickel alloys failed repeatedly in chlorination systems and low-pressure ballast lines because of crevice corrosion and microbiologically induced corrosion (MIC). When Norwegian operators began replacing these systems with Grade 2 titanium in the 1980s and 1990s, the maintenance calls stopped. Typical topside titanium pipework consumption is now 50–150 tonnes per platform for new North Sea installations, according to AZoM’s industry review of offshore titanium applications.
The economics here are driven by lifecycle cost, not initial cost. Grade 2 titanium pipe costs 3–5× more than carbon steel at purchase. Over a 25-year platform life, with no corrosion allowances, no coating maintenance, no MIC replacement campaigns, the total cost of ownership typically favors titanium by the 7–10 year mark.
What Titanium Won’t Do: Limitations Engineers Must Know
No material is a universal solution. Several limitations matter specifically in O&G applications.
Hydrogen embrittlement in cathodic protection zones: Titanium alloys (particularly Grade 5, Ti-6Al-4V) can absorb hydrogen under high cathodic polarization — such as aggressive impressed current cathodic protection (ICCP) systems. If titanium components are electrically coupled to steel structures with ICCP protection, the potential must be managed to stay above –0.8V (Ag/AgCl) to avoid hydrogen absorption. This is a real engineering constraint, not a theoretical one, and it requires explicit design attention in subsea structures.
Galling in threaded connections: Titanium galls severely against itself in threaded joints — the oxide layer that provides corrosion protection creates adhesive wear when mating titanium surfaces are torqued together. Downhole tool connections using titanium must use anti-galling coatings (titanium nitride, molybdenum disulfide, or appropriate thread compounds) or dissimilar mating materials.
Cost and supply chain: Grade 29 and Grade 23 riser pipe operates in a relatively thin supply chain. Long lead times (12–24 weeks for large-diameter seamless pipe) and higher per-kg costs vs. 316L stainless require early procurement planning. This doesn’t eliminate titanium’s case — it changes the project timeline calculus.
Weldability (alloy grades): Grade 2 and Grade 12 weld readily with standard TIG/GTAW processes. Grade 5 (Ti-6Al-4V) requires careful shielding gas coverage, clean preparation, and controlled heat input to avoid alpha-case formation — a brittle oxygen-rich zone that forms at weld interfaces if atmospheric contamination occurs during welding. Field welds on Grade 5 are challenging; most Grade 5 downhole tools use machined, threaded, or mechanically joined connections rather than field welds.
Titanium vs. Competing Materials in O&G
| Недвижимость | Titanium Gr 5 | 316L SS | 2205 Duplex | Alloy 625 (Inconel) |
|---|---|---|---|---|
| Плотность (г/см³) | 4.43 | 7.98 | 7.82 | 8.44 |
| Предел текучести (МПа) | ~830 | ~170 | ~450 | ~415 |
| Seawater Corrosion | Превосходно | Poor above 50°C | Хорошо | Превосходно |
| H2S/Sour Service | Excellent (NACE compliant) | Ограниченный | Good (with HRC limits) | Превосходно |
| Relative Cost ($/kg) | High ($25–40) | Low ($4–8) | Medium ($10–15) | Very High ($40–70) |
| Weight vs. Steel | Зажигалка ~43% | Исходные данные | ~similar | ~7% heavier |
| Свариваемость | Good (CP grades), moderate (Gr5) | Превосходно | Хорошо | Хорошо |
For applications where weight is critical and corrosion resistance is paramount, titanium’s competitive advantage over duplex stainless is strongest. Against Inconel 625, titanium competes on weight savings and cost — Alloy 625 offers comparable corrosion resistance but at roughly double the weight of Grade 5 titanium and comparable-or-higher cost.
Titanium in Oil & Gas: Not Every Well Needs It
Titanium is not the default material for oil and gas. Carbon steel with appropriate corrosion allowances handles the majority of production pipework and wellbore tubulars. Duplex stainless covers most subsea structural applications where weight is less critical. The engineering case for titanium is strongest in four specific scenarios:
- Weight-critical deepwater structures — where riser or completion string weight drives platform design
- Permanently inaccessible subsea equipment — where corrosion failures mean costly ROV-assisted intervention
- Aggressive sour/chloride environments — where steel and standard CRAs require prohibitive maintenance programs
- Sensor-adjacent downhole tools — where non-magnetic housing is required for accurate directional measurement
In these four scenarios, the question isn’t whether titanium is worth the premium — it’s which grade to specify and how to manage the design constraints around galling and cathodic protection.
Часто задаваемые вопросы
What ASTM standards cover titanium for oil and gas applications?
ASTM B265 (sheet/plate), ASTM B337/B338 (tubes), ASTM B861 (seamless pipe), and ASTM B348 (bar/billet) are the primary product-form standards. For specific alloy requirements in sour service, NACE MR0175/ISO 15156 governs titanium CRA qualification.
Is titanium compliant with NACE MR0175 for H2S sour service?
Yes. Titanium alloys are listed as acceptable CRAs in ISO 15156-3 (Part 3 covers CRAs and other alloys). Titanium has demonstrated complete resistance to the standard NACE sour-service test environment: 3,000 ppm H2S, 5% NaCl, acetic acid solution. Unlike carbon steels, titanium is not subject to hardness restrictions under this standard.
Which titanium grade is best for downhole completion tools?
Grade 5 (Ti-6Al-4V) is the standard choice for high-strength downhole tool bodies, MWD housings, and wireline barrels due to its 830 MPa yield strength. Grade 29 (Ti-6Al-4V-0.1Ru) is preferred where additional crevice corrosion resistance is needed alongside high strength.
Can titanium be used in deep water at high pressure?
Yes. Grade 5 titanium has been rated for full ocean depth operation (11,000 m depth, 110 MPa external pressure). Titanium risers made from Grade 23/29 have been installed in production systems at water depths over 2,000 m.
Why doesn’t every oil and gas application use titanium?
Cost, supply chain lead times, and the galling risk in threaded connections make titanium impractical for commodity applications where carbon steel with corrosion allowances is adequate. Titanium’s premium is justified in weight-critical, permanently-installed, or corrosion-aggressive applications where total lifecycle cost favors the material.
What are the risks of using titanium near cathodic protection systems?
Titanium alloys can absorb hydrogen under strong cathodic polarization (below approximately –0.8V vs. Ag/AgCl). In subsea structures with ICCP protection, titanium components must be managed to avoid excessive cathodic polarization. CP Grade 2 is less susceptible than Ti-6Al-4V in this regard.
Titanium in Deep Water: The Material Built for Where Steel Fails
The oil and gas industry has spent decades finding titanium’s niche through hard experience — failed stainless fittings, corroded steel ballast lines, and weight-limited deepwater platform designs. The result is a clear map: titanium belongs in environments where corrosion is certain, where access for repair is limited, and where weight has a multiplier effect on system cost.
Grade selection is the critical engineering decision. CP grades (2, 7, 12) cover corrosion-dominated applications. Alloy grades (5, 23, 29) cover strength-dominated ones. The small ruthenium or palladium additions in Grades 7, 12, and 29 close the remaining gap — crevice and reducing-acid environments — that CP titanium leaves partly open. Specify the right grade, manage the galling and cathodic protection design constraints, and titanium delivers what steel rarely can: a maintenance-free service life measured in decades, not years.