Здравствуйте, я Уэйн.
Я специалист в области материаловедения, уделяющий большое внимание производство титана, обработка на станках с ЧПУ и передовые технологии обработки металлов. В течение последнего десятилетия я тесно сотрудничал с заводами, инженерами и глобальными покупателями B2B, изучая, как титан ведет себя в реальных производственных условиях - как он режется, формируется, сваривается и работает в сложных условиях.
Мой опыт включает в себя исследования и написание статей о широком спектре титановых изделий, от компоненты, изготовленные на заказ на титановые электроды, титановый крепеж, и титановые материалы промышленного класса используется в аэрокосмической промышленности, медицинских приборах, химической промышленности и потребительских товарах. Я стремлюсь представить техническую информацию в ясной и практичной форме, помогая инженерам, группам закупок и профессионалам отрасли понять преимущества, области применения и эксплуатационные характеристики титановых изделий.
В каждой статье, которую я публикую, я ставлю перед собой цель точные сведения, инженерные объяснения и реальные знания о производстве которые читатели могут применить в своих проектах. Изучаете ли вы марки титана, сравниваете ли методы обработки или подбираете прецизионные титановые детали - моя работа поможет вам разобраться в этом вопросе с ясностью и технической глубиной.
Для получения обновлений, анализа отрасли и профессиональных знаний о титановых материалах и передовой обработке, не стесняйтесь следить за моими статьями здесь, на этом сайте.
Спасибо, что прочитали - Уэйн.
Закупка титановых трубок для теплообменников — особенно U-образных или прямых конденсаторных трубок Grade 2 — требует большего, чем просто поиск самой низкой цены за метр. В этом руководстве рассматриваются вопросы выбора марки (Gr2 против Gr7 и Gr12), соответствие стандарту ASTM B338, специфика закупок U-образных трубок и этапы квалификации поставщиков, которые определяют разницу между трубным пучком, служащим 20 лет, и тем, который выходит из строя […]
Инженеры по закупкам, которые впервые заказывают титановые трубки, часто сталкиваются с одной и той же проблемой: поставщик запрашивает марку сплава, наружный диаметр, толщину стенки, длину, тип обработки поверхности и состояние торцов. Если вы не определитесь со всеми этими пятью параметрами заранее, вас ждет бесконечная переписка по электронной почте, которая увеличит сроки поставки на несколько недель. В этом руководстве мы разберем все, что вам [...]
В норвежском секторе Северного моря на морских платформах, которые ранее сталкивались с постоянными поломками компонентов из нержавеющей стали в системах хлорирования и балласта, в 1980-х годах начали переходить на титан. К концу 1990-х годов на оснащение одной глубоководной платформы уходило уже несколько тысяч тонн титана. Этот переход был вызван не погоней за новшествами, а [...]
Конденсаторные трубки из титана — соответствующие стандарту ASTM B338, обычно Grade 2 — стали предпочтительным выбором для поверхностных паровых конденсаторов на электростанциях в прибрежных районах, системах с морским охлаждением и промышленных средах. Их практически нулевая скорость коррозии в агрессивной охлаждающей воде (< 0,0025 мм/год в морской воде) в сочетании с тонкостенной конструкцией, компенсирующей более низкую теплопроводность (~17 Вт/м·К для […]
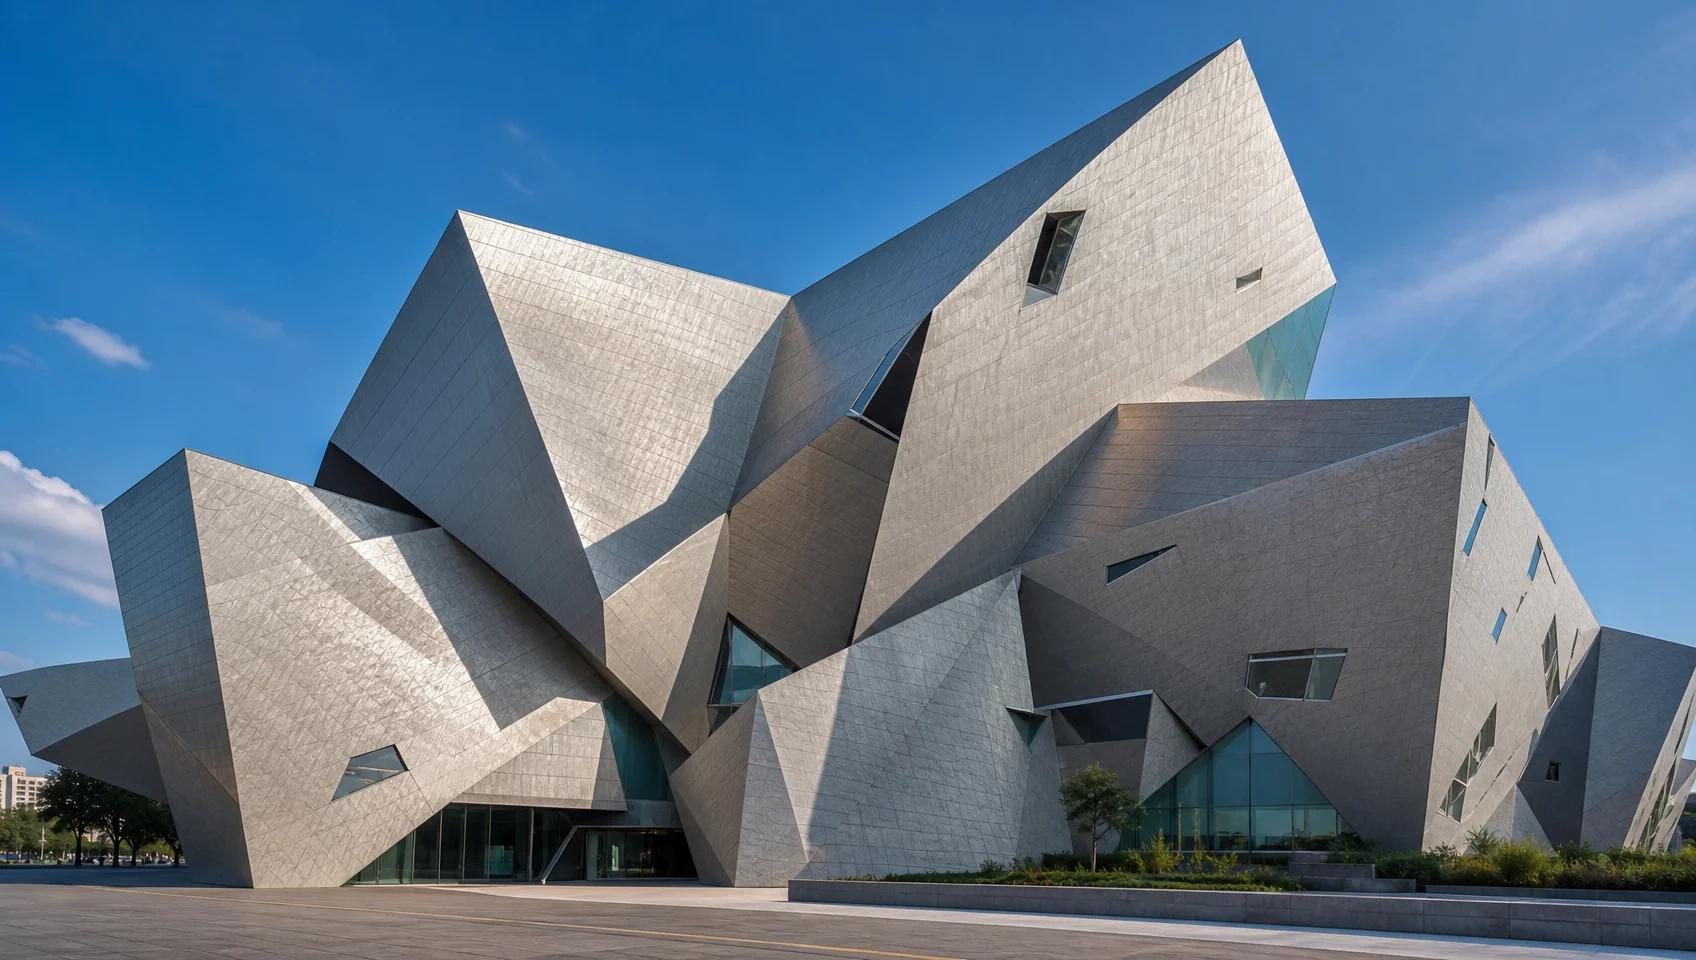
Титан используется в знаковой архитектуре с 1990-х годов. Самый известный пример — Музей Гуггенхайма в Бильбао, где 33 000 панелей толщиной всего 0,38 мм покрывают 25 221 м² изогнутых поверхностей. Спустя почти 30 лет титановая облицовка в Бильбао не демонстрирует ни единого случая коррозии — это самое авторитетное испытание в реальных условиях, которым может похвастаться любой фасадный материал. Данная статья […]
Полировка титана до зеркального блеска требует точной последовательности смены зернистости (220→400→800→1200→2000), правильного подбора абразивного состава под марку вашего сплава и строгого контроля температуры. Титан Grade 2 (технически чистый) полируется стандартными составами на основе оксида алюминия; для Grade 5 (Ti-6Al-4V) требуется алмазная паста. Процесс занимает 1–3 часа вручную и вполне выполним в домашних условиях для […]
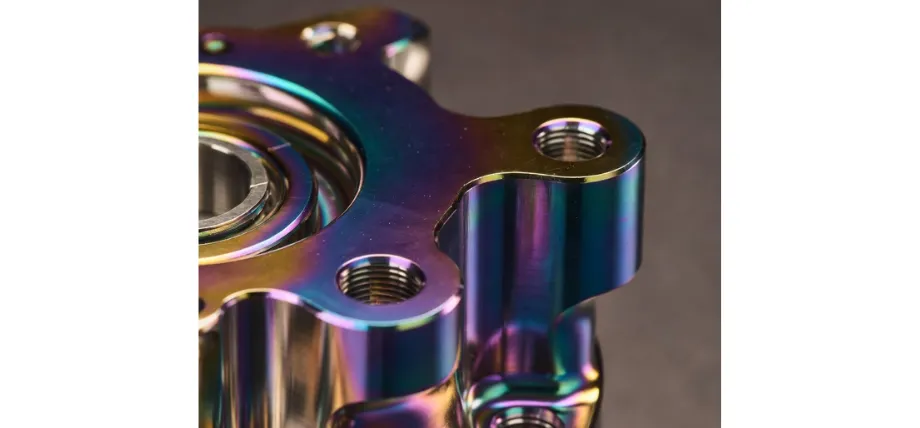
Титан спонтанно образует защитный оксидный слой TiO2, однако механическая обработка, сварка и погрузочно-разгрузочные работы повреждают этот слой и вносят загрязнения свободным железом, которые его разрушают. Химическая пассивация — использование азотной или лимонной кислоты в контролируемой ванне — удаляет эти загрязнения и восстанавливает пассивную пленку. Соответствующие стандарты зависят от области применения: ASTM B600 для […]
Да — вы можете наносить металлы гальваническим способом на титан, но это требует специальной предварительной обработки, поскольку оксидный слой на поверхности титана препятствует адгезии. Вы не можете наносить титан гальваническим способом на другие металлы, используя обычные водные методы. Для декоративной отделки золотом или хромом обычно более надежным промышленным методом является PVD (физическое осаждение из паровой фазы). Это руководство объясняет, почему титан трудно […]
Титан — один из немногих материалов, который по-настоящему оправдывает свои заявленные характеристики в спортивном оборудовании. Титановая рама велосипеда обычно весит 1000–1400 г — сравнимо со среднебюджетным алюминием — но обеспечивает значительно лучшую усталостную прочность, гашение вибраций и практическую пожизненную гарантию, с чем алюминий не может сравниться. В гольфе титан произвел революцию в дизайне драйверов, позволив […]
Низкая теплопроводность титана (6,7 Вт/м·К) и его склонность к привариванию к режущим кромкам делают выбор пластин критически важным. Мелкозернистый твердосплав без покрытия (группа ISO S, твердая подложка) является основным материалом для чистовой обработки титана, в то время как марки с PVD-покрытием TiAlN или AlCrN превосходны при черновой обработке и прерывистом резании. Это руководство объясняет металлургические причины износа инструмента, сравнивает […]
Ковка титана использует контролируемый нагрев и давление для придания титановым сплавам формы высокопрочных деталей, близких к окончательной, для аэрокосмической, медицинской и промышленной отраслей. Два основных метода — свободная ковка (открытый штамп) и ковка в штампах (закрытый штамп) — различаются по сложности оснастки, геометрическим возможностям и экономическим показателям. Контроль температуры не подлежит обсуждению: Ti-6Al-4V, наиболее широко используемый кованый сплав, имеет бета [...]
Прокатка титана преобразует литые слитки или заготовки в листы, полосы и плиты путем контролируемой деформации. Горячая прокатка, выполняемая при температуре выше ~800°C в двухфазной области α+β (или выше точки β-перехода для начальных проходов), является основным методом производства плит и толстых листов. Холодная прокатка, осуществляемая при комнатной температуре с ограничением обжатия до 10–20% за […]
Сообщите нам по WhatsApp