Как найти титановые трубки для теплообменника, которые реально прослужат 20 лет

Закупка титановых трубок для теплообменников — особенно П-образных или прямых конденсаторных трубок Grade 2 — требует чего-то большего, чем просто поиск самой низкой цены за метр. В этом руководстве рассматриваются вопросы выбора марки (Gr2 против Gr7 и Gr12), соответствие стандарту ASTM B338, особенности закупки П-образных трубок, а также этапы квалификации поставщиков, которые позволяют отобрать трубки со сроком службы более 20 лет
Читать далее »

Руководство по покупке титановых бесшовных труб: спецификации ASTM B338, выбор марки и правила оформления заказа

Инженеры по закупкам, которые впервые ищут титановые трубы, часто наталкиваются на одну и ту же проблему: поставщик запрашивает марку сплава, внешний диаметр, толщину стенки, длину, тип обработки поверхности и состояние торцов — и если у вас нет четких данных по всем пяти пунктам, вы рискуете погрязнуть в бесконечной переписке, которая затянет сроки поставки на недели.

Читать далее »

Титан в нефтегазовой промышленности: классы, применение и доводы против стали

В норвежском секторе Северного моря на морских платформах, которые ранее сталкивались с постоянными поломками оборудования из нержавеющей стали в системах хлорирования и балласта, в 1980-х годах начали переходить на титан. К концу 1990-х годов на одну глубоководную платформу уходило несколько тысяч тонн титана. Этот сдвиг был продиктован отнюдь не погоней за новизной —

Читать далее »

Титановые конденсаторные трубы в электростанциях: необходимость модернизации материала

Титановые конденсаторные трубки — соответствующие стандарту ASTM B338, обычно марки Grade 2 — стали предпочтительным выбором для паровых поверхностных конденсаторов электростанций в прибрежных районах, системах с морским охлаждением и промышленных средах. Их практически нулевая скорость коррозии в агрессивной охлаждающей воде (< 0,0025 мм/год в морской воде) в сочетании с тонкостенной конструкцией, компенсирующей более низкий показатель...

Читать далее »
Блог
Уэйн

Облицовка фасада титаном: чему на самом деле научили архитекторов 33 000 панелей Музея Гуггенхайма в Бильбао

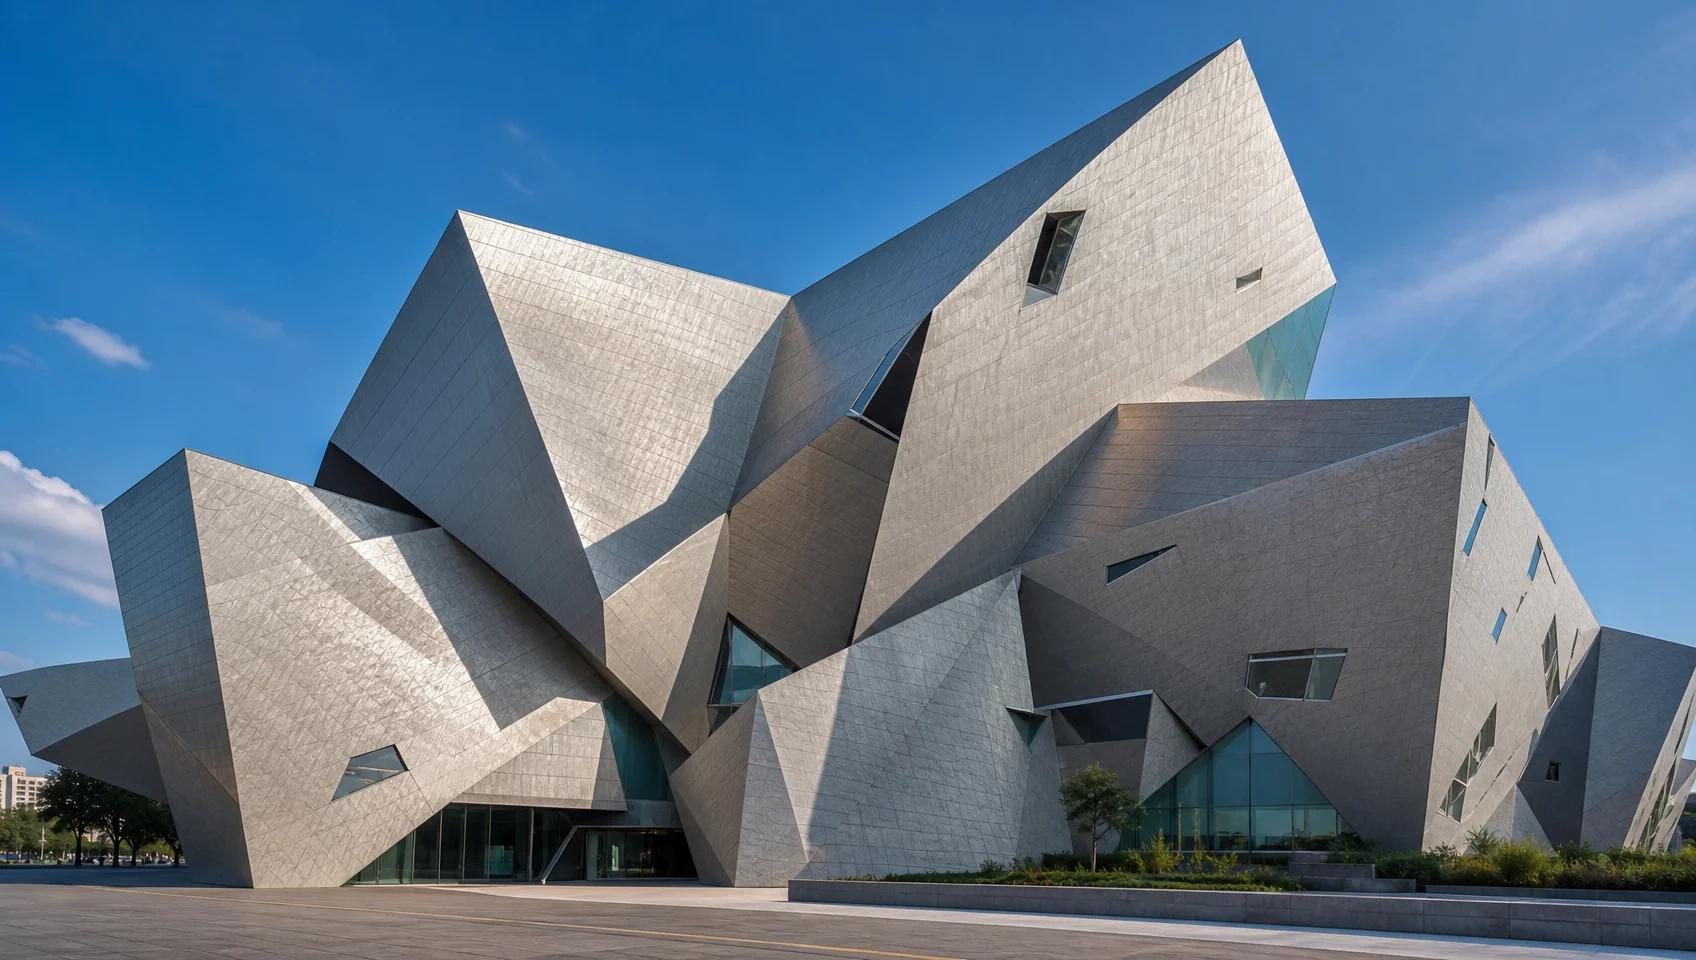
Титан используется в знаковой архитектуре с 1990-х годов, наиболее известным примером чего является Музей Гуггенхайма в Бильбао, где 33 000 панелей толщиной всего 0,38 мм покрывают 25 221 м² изогнутой поверхности. Спустя почти 30 лет титановая облицовка в Бильбао не выявила ни одного случая коррозии — это самое авторитетное испытание фасада в реальных условиях.

Читать далее »
Блог
Уэйн

Как отполировать титан до зеркального блеска: последовательность зернистости, составы и типичные ошибки

Для полировки титана до зеркального блеска требуется точная последовательность смены зернистости (220→400→800→1200→2000), правильный выбор абразивного состава в соответствии с маркой сплава и строгий температурный контроль. Титан Grade 2 (технически чистый) полируется стандартными составами на основе оксида алюминия; для Grade 5 (Ti-6Al-4V) требуется алмазная паста. Процесс занимает от 1 до 3 часов при ручной работе и

Читать далее »

Пассивация титана: руководство по процессу, стандарты ASTM и выбор кислоты

Титан спонтанно образует защитный оксидный слой TiO2, однако механическая обработка, сварка и манипуляции повреждают этот слой и вносят загрязнения свободным железом, которые его разрушают. Химическая пассивация — с использованием азотной или лимонной кислоты в контролируемой ванне — удаляет эти загрязнения и восстанавливает пассивную пленку. Выбор правильных стандартов зависит

Читать далее »
Блог
Уэйн

Можно ли электролизовать титан? Полное руководство по хрому, золоту и ПВД на титане

Да — вы можете наносить металлы гальваническим способом на титан, но для этого требуется специальная предварительная обработка, так как оксидный слой на поверхности титана препятствует адгезии. Вы не можете наносить титан гальваническим способом на другие металлы, используя обычные водные методы. Для декоративной отделки золотом или хромом, PVD (физическое осаждение из паровой фазы) обычно является более надежным промышленным методом. Это руководство

Читать далее »

Спортивное оборудование из титана: почему велосипедисты и гольфисты переходят на него (и когда это действительно того стоит)

Титан — это один из немногих материалов, который действительно оправдывает свои обещания по производительности в спортивном оборудовании. Рама велосипеда из титана обычно весит 1000–1400 г — что сопоставимо со среднеценным алюминием — но при этом предлагает значительно лучшую устойчивость к усталости, демпфирование вибраций и практическую пожизненную гарантию, которую алюминий не может обеспечить. В гольфе титан

Читать далее »

Твердосплавные пластины для обработки титана: с покрытием или без, марки и реальные параметры резания

Низкая теплопроводность титана (6,7 Вт/м·К) и его склонность к привариванию к режущим кромкам делают выбор пластин критически важным. Мелкозернистый твердый сплав без покрытия (группа ISO S, твердая основа) является базовым для финишной обработки титана, в то время как марки с PVD-покрытием TiAlN или AlCrN превосходно подходят для черновой обработки и прерывистого резания. В данном руководстве рассматриваются металлургические особенности

Читать далее »

Процесс ковки титана: свободная ковка против штамповки и температурные параметры, определяющие качество детали

Ковка титана использует контролируемое нагревание и давление для придания титановым сплавам формы высокопрочных деталей, близких к окончательной, для аэрокосмической, медицинской и промышленной отраслей. Два основных метода — свободная ковка и штамповка в закрытых штампах — различаются по сложности оснастки, геометрическим возможностям и точке безубыточности. Контроль температуры не подлежит обсуждению: Ti-6Al-4V, наиболее широко используемый

Читать далее »

Процесс прокатки титана: параметры горячей и холодной прокатки, температуры и когда применять каждый из них

Прокатка титана преобразует литые слитки или заготовки в листы, полосы и плиты посредством контролируемой деформации. Горячая прокатка, выполняемая при температуре выше ~800°C в двухфазной α+β области (или выше температуры бета-превращения для начальных проходов), является основным методом производства плит и толстых листов. Холодная прокатка, выполняемая при комнатной температуре с

Читать далее »
PDF

Отправьте запрос сегодня