
تتطلب الموصلية الحرارية المنخفضة للتيتانيوم (6.7 واط/متر·كلفن) وميله للالتصاق بحواف القطع اختيارًا دقيقًا للمدخلات. الكربيد غير المطلي ذو الحبيبات الدقيقة (مجموعة ISO S، قاعدة صلبة النهاية) هو الأساس لتشطيب التيتانيوم, بينما تتفوق الدرجات المطلية بتقنية PVD مع TiAlN أو AlCrN في عمليات الخشونة والقطع المتقطع. يوضح هذا الدليل الأسباب المعدنية وراء تآكل الأدوات، ويقارن كيميائيات الطلاء وجهًا لوجه، ويسرد معلمات القطع المجدية لـ Ti-6Al-4V وcp-Ti، ويحدد الظروف الدقيقة التي تستحق فيها المدخلات المطلية - أو لا تستحق - دفع ثمنها.
لماذا يدمر التيتانيوم أدوات القطع (الآلية التي تهم)
التيتانيوم ليس صلبًا بالمعنى التقليدي — Ti-6Al-4V يبلغ حوالي 36 HRC، وهو ألين من الفولاذ المقسى. المشكلة تكمن في الديناميكا الحرارية.
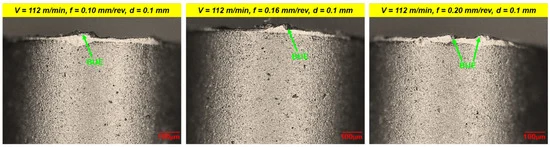
يوصل التيتانيوم الحرارة عند حوالي 6.7 واط/متر·كلفن. الفولاذ المقاوم للصدأ حوالي 16 واط/متر·كلفن. الفولاذ الكربوني يقارب 45 واط/متر·كلفن. تبقى جميع الحرارة المتولدة تقريبًا عند حافة القطع في الأداة بدلاً من الانتقال إلى الرايش أو قطعة العمل. عند سرعات القطع العالية، يمكن أن تصل درجات حرارة وجه الجرف على مدخل كربيد يستخدم في تشغيل التيتانيوم إلى 900-1100 درجة مئوية - وهي درجة حرارة عالية بما يكفي لإحداث تآكل الانتشار، حيث تهاجر مادة ربط الكوبالت من ركيزة الكربيد إلى قطعة العمل.
تسيطر ثلاثة أنماط للفشل:
- تآكل الانتشار — عند درجات حرارة تتجاوز حوالي 700 درجة مئوية، ينتشر الكوبالت من ركيزة WC-Co إلى التيتانيوم. يفقد الكربيد مادته الرابطة وتتفتت حافة القطع.
- الالتصاق / الحافة المتراكمة (BUE) — التقارب الكيميائي للتيتانيوم مع معظم مواد الأدوات يسبب لحاماً دقيقاً على سطح الجرف. وعندما تتمزق المادة الملحومة، فإنها تأخذ معها جزيئات الكربيد.
- تآكل الشق — طبقة التصلب الناتجة عن التشغيل الميكانيكي، والتي تقع أسفل السطح المشغل مباشرةً، تُركّز الإجهاد الكاشط عند خط عمق القطع.
الاستنتاج لاختيار الأداة: أي شيء يقلل من درجة حرارة منطقة القطع — مثل سرعات القطع المنخفضة، ومبرد عالي الضغط، وهندسات حادة — يطيل من عمر الأداة أكثر من درجة مادة الحشوة نفسها. فدرجة المادة والطلاء مهمان، لكنهما لا يتجاوزان قوانين الفيزياء.
ركيزة الكربيد: أي درجة للتيتانيوم
الكربيد المستخدم للتيتانيوم يكون بشكل شبه حصري كربيد التنجستن والكوبالت بحجم حبيبات دقيق أو دون الميكرون (بحجم حبيبات يتراوح بين 0.5 و 1.0 ميكرومتر). الدرجات ذات الحبيبات الخشنة تضحي بحدّة الحافة؛ والدرجات السيراميكية والسيرميت تفشل في بيئة التيتانيوم القاسية حرارياً.
مجموعة مواد قطعة العمل ISO 513 للتيتانيوم: S
بموجب تصنيف ISO 513، تقع سبائك التيتانيوم ضمن المجموعة S — السبائك الفائقة المقاومة للحرارة والتيتانيوم — بجانب Inconel وWaspaloy ومواد مشابهة. يختلف هذا عن المجموعة K (الحديد الزهر) والمجموعة M (الفولاذ المقاوم للصدأ). عندما تشير ورقة البيانات إلى “لمواد ISO S”، فهذا تأكيد أنها مصممة للتيتانيوم.
التصنيف الفرعي للصلابة/المتانة لمادة أداة الكربيد نفسها يستخدم لاحقة رقمية (10 = أكثر صلابة/مقاومة للتآكل، 30 = أكثر متانة/مقاومة للصدمات). بالنسبة للتيتانيوم، يكون اختيار الدرجة العملي حسب نوع الركيزة كالتالي:
| نوع درجة الكربيد | حجم حبيبات WC | محتوى الكوبالت | أفضل استخدام على التيتانيوم |
|---|---|---|---|
| كربيد صلب دقيق الحبيبات (نطاق S10) | 0.5–0.8 ميكرومتر | 3–6% | تشطيب، تفاوتات دقيقة |
| حبيبات دقيقة متوسطة (نطاق S20) | 0.8–1.2 ميكرومتر | 6–8% | شبه تشطيب، قطع متقطع خفيف |
| حبيبات دقيقة صلبة (نطاق S30) | 1.0–1.5 ميكرومتر | 10–12% | تشغيل خشن، قطع متقطع ثقيل |
| متعدد الأغراض من الفئة M | 0.5–1.0 ميكرومتر | 6–10% | قطع مختلطة، مهام أقل حساسية |
بالنسبة لمعظم أعمال خراطة Ti-6Al-4V،, تكون الدرجة متوسطة الصلابة ذات الحبيبات الدقيقة (في نطاق S20) هي نقطة البداية. الدرجات الأكثر صلابة توفر حدًا أدق للتشطيب ولكنها تفتقر إلى المتانة عند الطحن المتقطع. أما الدرجات الأكثر متانة فتتحمل الخراطة الخشنة حيث تكون الاهتزازات واختلاف حمل الرقائق مرتفعين.
عمليًا، تحدد العلامات التجارية هذه الدرجات تجاريًا: Sandvik H13A (غير مغلفة، الخيار التقليدي للتيتانيوم)، Sandvik GC1105/GC1210 (مغلفة بـ PVD)، Kennametal KC725M (متعددة الأغراض)، Seco CH2540 (غير مغلفة فائقة الدقة). درجة العلامة التجارية هي المنتج التجاري؛ تحقق دائمًا من ورقة البيانات لتصنيف تطبيق ISO S.
المغلفة مقابل غير المغلفة: المفاضلة الفعلية
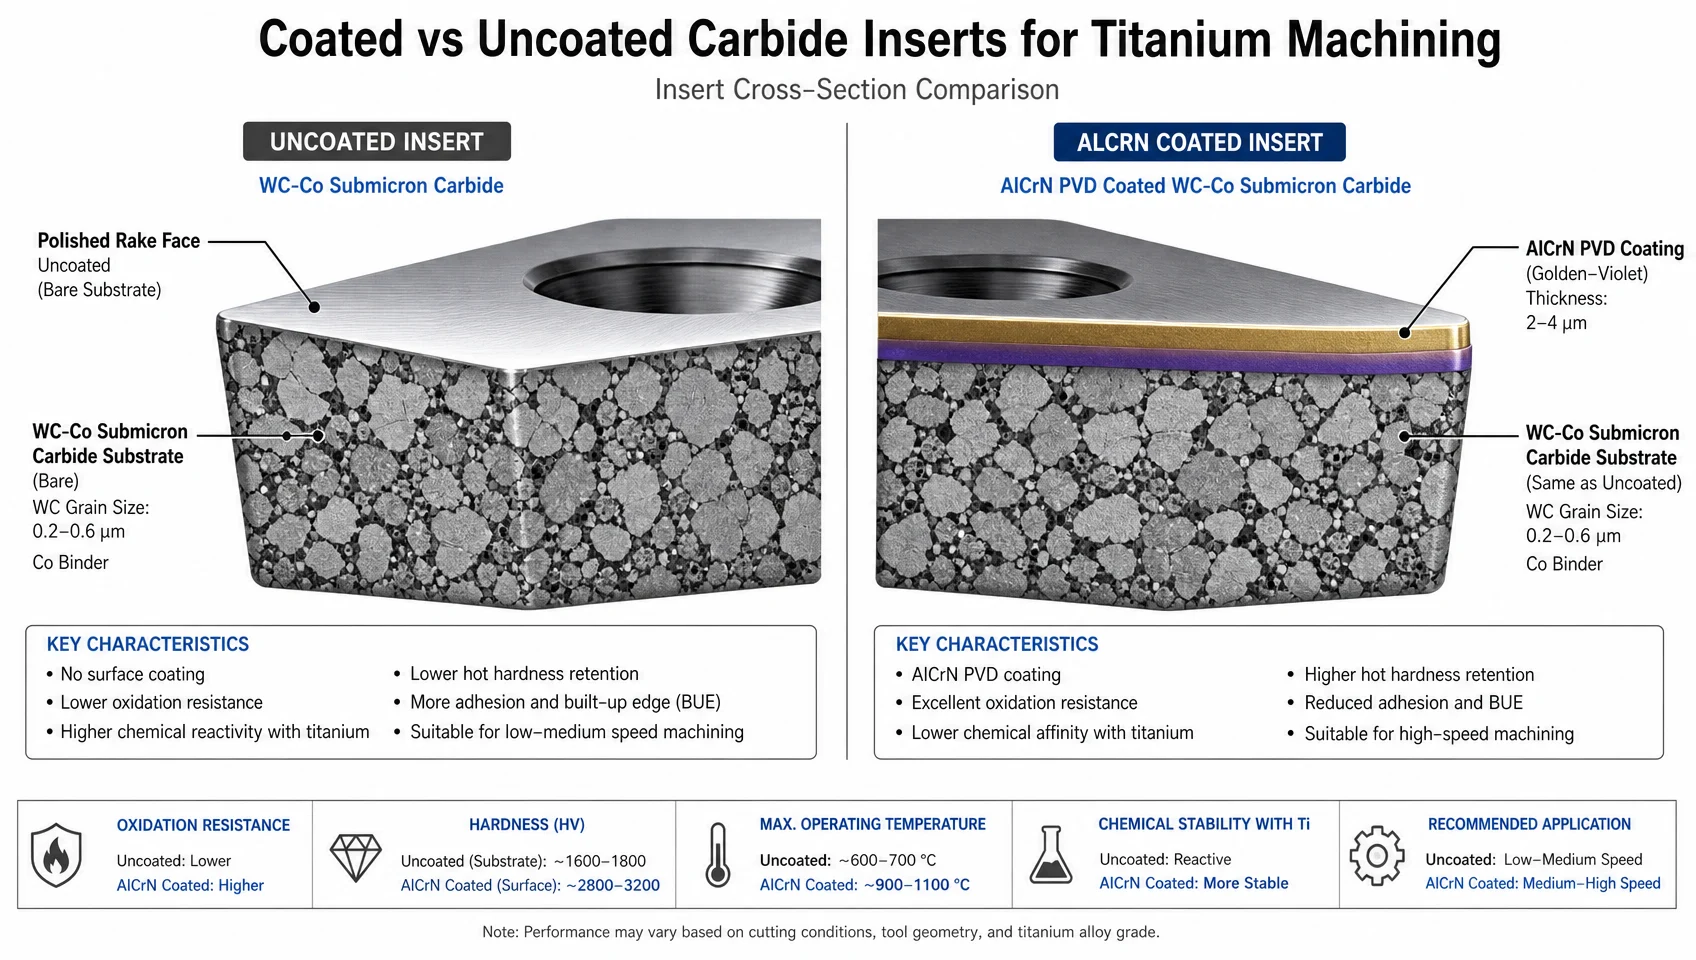
وهنا يخطئ معظم المقالات باللجوء إلى مقولة “ تغير كيمياء الطلاء وكيفية تفاعلها مع الألفة الكيميائية للتيتانيوم الإجابة حسب العملية.
عندما ينجح كربيد غير المغطى
في قصات التشطيب على التيتانيوم — عمق قطع منخفض (≤0.5 مم)، تغذية منخفضة (≤0.1 مم/لفة)، متطلبات تشطيب سطح ضيقة — أداء كربيد الحبيبات الدقيقة غير المغطاة (مجموعة ISO S، نهاية صلبة) يتفوق على المغطاة في العديد من اختبارات الورش. Sandvik H13A هو المثال الكلاسيكي: Grade WC-Co غير المغطاة التي كانت الخيار الافتراضي لتشطيب التيتانيوم لعقود.
السبب: الطلاءات الشائعة من PVD تحتوي على التيتانيوم (TiAlN، TiCN، TiN). عندما يتلامس إدراج مغطى بـ TiAlN مع قطعة عمل من التيتانيوم، تزداد الألفة الكيميائية بين الطلاء ومواد الرقاقة مما يزيد من خطر الالتصاق. يمكن أن يكون الطلاء في الواقع تسريع انبعاث BUE في ظروف تشطيب منخفضة الحرارة وسرعة. كربيد غير مغطى بوجه فخذي مصقول (حافة مشغلة، Ra ≤ 0.2 ميكرومتر) ينزلق بشكل أنظف.
الظروف التي يُفضل فيها عدم الطلاء:
- Vc < 40 م/دقيقة (تظل درجة حرارة القطع أقل من عتبة فوائد الطلاء)
- عمق القطع ≤ 0.5 مم
- متطلبات سطح النهاية Ra ≤ 0.8 ميكرون
- cp-Ti (الدرجة 1–4) بدلاً من Ti-6Al-4V (cp-Ti أكثر التصاقًا)
عندما يفوز الكربيد المطلي
في التخشين والتشطيب شبه النهائي — سرعات قطع أعلى (Vc 50–80 م/دقيقة)، أعباء رقاقة أعلى، ارتباطات أطول — ت dominate صافات PVD المطلي لأن الطلاء يوفر:
- حاجز حراري (يقلل من درجة حرارة الركيزة بمقدار ~150–200 درجة مئوية)
- تآكل تقليل الانتشار عند درجات حرارة عالية
- سطح أصعب (TiAlN ~3,300 HV مقابل طلاء WC-Co ~1,600 HV) مقاوم للتآكل
الظروف التي يفضل فيها الطلاء:
- Vc > 50 م/دقيقة
- التشطيب الخشن (ap > 1.5 مم)
- التفريز مع قصوص متقطعة
- سبائك التيتانيوم Ti-6Al-4V والأقوى منها
مقارنة كيمياء الطلاء
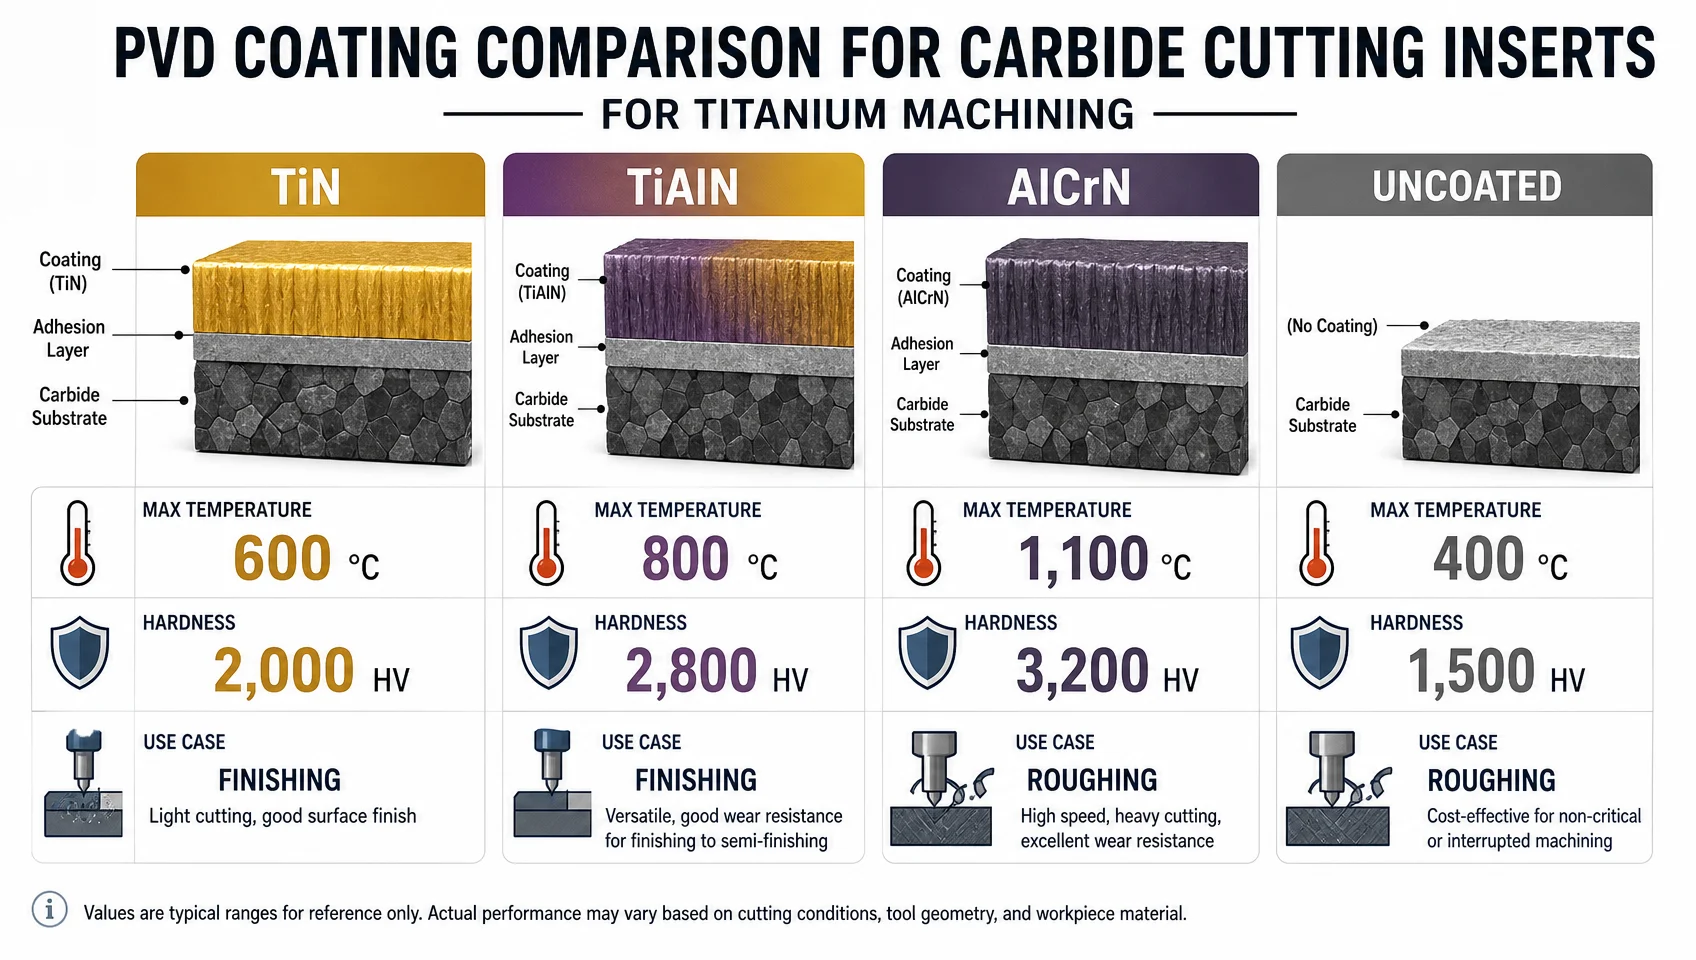
ليس كل طلاء PVD behaves البروز بنفس الطريقة على التيتانيوم. إليك المصفوفة التي يتجاهلها معظم الأدلة:
| الطلاء | درجة الحرارة القصوى (°م) | الصلابة (HV) | مخاطر التآلف التيتانيوم | أفضل تطبيق |
|---|---|---|---|---|
| TiN | 600 | 2,300 | مرتفع (رابطة Ti-Ti) | لا يُوصى به لـ Ti |
| TiCN | 400 | 3,000 | معتدل | درجات حرارة منخفضة، غير حديدية - هامشي لـ Ti |
| TiAlN | 800 | 3,300 | متوسط-مرتفع | الخراطة بسرعة متوسطة |
| AlCrN | 1,100 | 3,200 | منخفضة | الخراطة عالية السرعة، أفضل ثبات حراري |
| التين | 900 | 3,500 | معتدل | سبائك عالية الصلابة، تيتانيم الفضاء الجوي |
| غير مطلي | غير متوفر (ركيزة ~900) | 1,600 | منخفض (WC-Co عاري) | تشطيب، cp-Ti |
الخلاصة العملية: بالنسبة للتيتانيوم تحديدًا،, AlCrN هو الطلاء ذو أدنى ألفة كيميائية للتيتانيوم. لأنه لا يحتوي على التيتانيوم في تركيبته الكيميائية. عند سرعات القطع العالية (Vc > 60 متر/دقيقة) حيث تكون الحماية الحرارية مهمة، تُظهر الدرجات المطلية بـ AlCrN باستمرار عمر أداة أطول من TiAlN في تجارب التشغيل الآلي المنشورة. يظل TiAlN أكثر شيوعًا في الورش لأنه أرخص ويؤدي أداءً جيدًا عبر العديد من المواد — ولكن لأدوات التيتانيوم المخصصة، فإن AlCrN يستحق السعر الإضافي.
يجب تجنب TiN على التيتانيوم تمامًا. فالروابط الكيميائية من نوع تيتانيوم-تيتانيوم بين الطلاء ومادة الرقائق تسرّع من تكوّن الحافة المتراكمة (BUE) وانفصال الطلاء.
معايير القطع لـ Ti-6Al-4V و cp-Ti
أكبر مصدر منفرد لفشل الأداة المبكر هو التعامل مع التيتانيوم وكأنه فولاذ مقاوم للصدأ. المعايير مختلفة.
معايير الخراطة:
| المعلمة | cp-Ti (الدرجة 2) | Ti-6Al-4V (الدرجة 5) | Ti-6Al-2Sn-4Zr-2Mo |
|---|---|---|---|
| سرعة القطع Vc (م/دقيقة) | 100–185 | 40–70 | 30–60 |
| التغذية f (مم/دورة) | 0.1–0.25 | 0.1–0.2 | 0.08–0.15 |
| عمق القطع ap (مم) | 0.5–3.0 | 0.5–2.5 | 0.5–2.0 |
| ضغط سائل التبريد (بار) | 40–70 | 80–150 | 80–150 |
معاملات التفريز (Ti-6Al-4V):
| العملية | Vc (م/دقيقة) | fz (مم/سن) | نسبة ae/D |
|---|---|---|---|
| التخشين (ريشة تفريز نهائية) | 40–60 | 0.04–0.08 | 0.05–0.15 |
| شبه تشطيب (فريزة نهاية) | 50–80 | 0.03–0.06 | 0.03–0.10 |
| التشطيب (فريزة نهاية) | 60–100 | 0.01–0.03 | 0.02–0.05 |
قاعدة المعيار الحرج: حافظ على سرعة القطع متحفظة وزد معدل التغذية بدلاً من السرعة. لمضاعفة التغذية تأثير أقل بكثير على درجة حرارة الأداة من مضاعفة السرعة. في التيتانيوم، السرعة تدمر الأدوات؛ التغذية تولد رقائق تزيل الحرارة.
مبرد الضغط العالي (HPC) ليس اختياريًا لمادة Ti-6Al-4V. لا يمكن لمبرد الغمر القياسي عند ضغط 5-10 بار اختراق واجهة الشريحة والأداة على التيتانيوم. عند ضغط 80+ بار، يقوم مبرد الضغط العالي (HPC) بكسر الشريحة، وتطهير منطقة القطع، وتقليل درجة حرارة اللقمة بمقدار 200-300 درجة مئوية. يعود الاستثمار في مبرد الضغط العالي بالنفع على عمر اللقمة خلال دورة إنتاج واحدة.
هندسة اللقمة: ما لا تخبرك به ورقة الدرجات
زاوية الجرف (الزاوية الأمامية): الزاوية الأمامية الموجبة (8-12 درجة) تقلل من قوى القطع وتوليد الحرارة — وهو أمر بالغ الأهمية للتيتانيوم. الزاوية الأمامية السالبة هي المعيار في خراطة الفولاذ ولكنها غير مناسبة للتيتانيوم لأنها تزيد من قوى القطع ودرجة الحرارة.
تحضير الحافة: تقلل الحواف الحادة (المسنونة ≤ 0.02 مم) من الميل إلى تراكم حافة القطع. يقدم بعض المصنعين أسطح جرف مصقولة خصيصًا للتيتانيوم والألومنيوم — وهذا أمر يستحق التحديد.
قاطع الرقائق: تجنب استخدام قواطع رقائق شديدة العدوانية (المصممة للفولاذ) على التيتانيوم. فالرقائق في التيتانيوم تكون مقطعة بطبيعتها (بسبب نطاقات القص الحرارية)، ولا تحتاج إلى قاطع رقائق معقد. تعمل الأشكال الهندسية المفتوحة وسهلة القطع بشكل أفضل؛ بينما تميل القواطع المعقدة إلى التسبب في تكدس الرقائق وإعادة قطعها.
نصف قطر الأنف (الطرف): يقلل نصف قطر الأنف الأصغر (0.4–0.8 مم) من قوة القطع الشعاعية وميل الاهتزاز. أما أنصاف أقطار الأنف الأكبر فتحسن جودة السطح ولكنها تزيد من القوة الشعاعية، مما قد يؤدي إلى اهتزاز في مكونات التيتانيوم النحيلة.
اختيار اللقمة العملي: إطار عمل لاتخاذ القرار
استخدم هذا المخطط الانسيابي عند اختيار لقمة لعمل جديد على التيتانيوم:
الخطوة 1 - تحديد السبيكة:
- cp-Ti (الدرجة 1-4): أكثر التصاقًا، أقل قوة ← درجة متوسطة الصلابة دقيقة الحبيبات غير مطلية أو درجة متوسطة مطلية بـ AlCrN
- Ti-6Al-4V: سبيكة طيران قياسية (مجموعة ISO S) ← درجة متوسطة مطلية بـ AlCrN للتخشين، درجة صلبة دقيقة الحبيبات غير مطلية للتشطيب
- Ti-6Al-2Sn-4Zr-2Mo أو Ti-5553: قوة أعلى ← درجة متينة مطلية، سرعة قطع Vc أقل، ضغط سائل تبريد أعلى
الخطوة 2 — تحديد العملية:
- التشطيب (Vc < 45 متر/دقيقة، ap < 0.5 ملم): درجة صلبة دقيقة الحبيبات غير مطلية (ISO S، نهاية الصلابة)
- شبه التشطيب: درجة متوسطة مطلية بـ TiAlN أو AlCrN
- الخراطة الخشنة (Roughing): درجة متينة مطلية بـ AlCrN، سائل تبريد عالي الضغط إلزامي
الخطوة 3 — التحقق من الهندسة:
- زاوية جرف موجبة ≥ 8°
- حافة حادة (مُشحوذة ≤ 0.02 مم مفضلة)
- نصف قطر الأنف 0.4-0.8 مم
الخطوة 4 - قم بتعيين معايير متحفظة أولاً:
- ابدأ من الطرف الأدنى لنطاق Vc
- تأكد من تكوّن الرقائق قبل زيادة السرعة
- راقب تكون الحافة المتراكمة (رقائق زرقاء/متغيرة اللون = درجة حرارة عالية جدًا)
الأسئلة الشائعة
لماذا يتفوق الكربيد غير المطلي أحيانًا على المطلي عند استخدام التيتانيوم؟
عند سرعات القطع المنخفضة (أقل من ~45 م/دقيقة) وظروف التشطيب، تكون درجة الحرارة عند واجهة القطع منخفضة جدًا بحيث لا توفر العديد من طبقات PVD فائدتها الكاملة. والأهم من ذلك، تحتوي طبقات TiAlN وTiN على التيتانيوم — ولديها تقارب كيميائي أعلى لقطع عمل التيتانيوم، مما يزيد من الالتصاق وتكوين الحافة المتراكمة. يتمتع الكربيد دون الميكروني غير المطلي مع وجه جرف مصقول بتقارب كيميائي أقل وينزلق بشكل أنظف في هذه الظروف.
ما هي أفضل طبقة طلاء لتصنيع سبائك التيتانيوم بالتشغيل الآلي؟
لأدوات التيتانيوم المخصصة بسرعات قطع متوسطة إلى عالية (Vc > 50 م/دقيقة)،, نيتريد الألومنيوم والكروم (AlCrN) يقدم أفضل توازن بين الاستقرار الحراري والانجذاب الكيميائي المنخفض للتيتانيوم. لا يحتوي على التيتانيوم في تركيبته الكيميائية، مما يقلل من خطر الالتصاق. يعد TiAlN خيارًا ثانيًا جيدًا ومتاحًا على نطاق أوسع. تجنب TiN تمامًا.
هل أحتاج إلى سائل تبريد عالي الضغط لتشغيل التيتانيوم؟
بالنسبة لسبائك Ti-6Al-4V وسبائك التيتانيوم عالية القوة، يوصى بشدة باستخدام سائل التبريد عالي الضغط (80-150 بار) لأي قطع مستمر. لا يمكن لسائل التبريد الغمري القياسي اختراق واجهة الشريحة والأداة في ظروف قطع التيتانيوم. بدون سائل التبريد عالي الضغط (HPC)، يتدهور عمر الأداة بسرعة وتتأثر جودة السطح. بالنسبة للتيتانيوم النقي التجاري (cp-Ti) بسرعات منخفضة، يمكن أن يعمل السائل الغمري القياسي عند 40-70 بار لعمليات التشطيب الخفيف.
ما هي سرعة القطع التي يجب أن أستخدمها لـ Ti-6Al-4V؟
النطاق العملي لخرط Ti-6Al-4V باستخدام فريزة الكربيد هو 40-70 مترًا/دقيقة. ابدأ بسرعة 45 مترًا/دقيقة وزدها فقط إذا كان تآكل الفريزة خفيفًا بعد 5-10 دقائق من القطع. تجاوز 80 مترًا/دقيقة باستخدام الكربيد القياسي يقلل من عمر الأداة بشكل كبير بسبب تآكل الانتشار فوق ~700 درجة مئوية.
هل يمكنني استخدام نفس الفرايز (inserts) للتيتانيوم والفولاذ المقاوم للصدأ؟
ممكن من الناحية الفنية باستخدام درجات الأغراض العامة من الفئة M (M10–M20)، ولكنه ليس مثاليًا لأي من المادتين. ستتفوق درجات التيتانيوم المخصصة (فئة K ذات حبيبات دقيقة، ومغطاة بـ AlCrN، وزاوية انحدار موجبة) بشكل كبير على الفرايز متعددة الأغراض عند التعامل مع التيتانيوم، خاصة لأحجام الإنتاج حيث تكون تكلفة الأداة لكل قطعة مهمة.
الملخص
تعد الموصلية الحرارية المنخفضة للتيتانيوم السبب الجذري وراء كل عطل تقريبًا في الأدوات عند تشغيل التيتانيوم - وليست الصلابة. الكربيد ذو الحبيبات الدقيقة غير المطلي (K10-K15) هو الخيار الصحيح للتشطيب والتيتانيوم النقي تجارياً (cp-Ti)؛ بينما يتعامل K20-K30 المطلي بـ AlCrN مع التشغيل الخشن و Ti-6Al-4V بسرعات الإنتاج. تجنب طلاءات TiN و TiCN على التيتانيوم بسبب انجذابها الكيميائي. حافظ على سرعات القطع محافظة (40-70 مترًا/دقيقة لـ Ti-6Al-4V)، وامنح الأولوية لسائل التبريد عالي الضغط على زيادة السرعة، واستخدم هندسة انحدار موجبة مع حواف حادة. تحدد هذه المتغيرات الأربعة — السبيكة، والعملية، وكيمياء الطلاء، وضغط سائل التبريد — 90% من أداء الفريزة على التيتانيوم. اختيار الدرجة مهم، ولكنه المتغير الرابع، وليس الأول.

