
La faible conductivité thermique du titane (6,7 W/m·K) et sa tendance à se souder aux arêtes de coupe rendent le choix des plaquettes crucial. Le carbure non revêtu à grain fin (groupe ISO S, substrat à extrémité dure) est la référence pour la finition du titane., tandis que les nuances revêtues par PVD avec TiAlN ou AlCrN excellent dans l'ébauche et les coupes interrompues. Ce guide décortique les raisons métallurgiques de l'usure de l'outil, compare les compositions chimiques des revêtements, énumère les paramètres de coupe réalisables pour le Ti-6Al-4V et le cp-Ti, et identifie les conditions précises où il est — ou non — judicieux d'investir dans une plaquette revêtue.
Pourquoi le titane détruit les outils de coupe (le mécanisme clé)
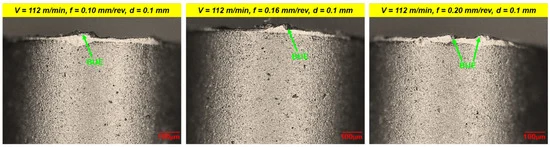
Le titane n'est pas dur au sens traditionnel — le Ti-6Al-4V se situe autour de 36 HRC, plus mou que l'acier trempé. Le problème est thermodynamique.
Le titane conduit la chaleur à environ 6,7 W/m·K. L'acier inoxydable est à environ 16 W/m·K. L'acier au carbone est proche de 45 W/m·K. Presque toute la chaleur générée à l'arête de coupe reste dans l'outil plutôt que de s'écouler vers le copeau ou la pièce. À des vitesses de coupe élevées, les températures de la face de coupe d'une plaquette carbure usinant le titane peuvent atteindre 900–1 100°C — suffisamment chaudes pour déclencher l'usure par diffusion, où le liant cobalt migre du substrat carbure vers la pièce.
Trois modes de défaillance dominent:
- Usure par diffusion — à des températures supérieures à ~700°C, le cobalt diffuse du substrat WC-Co vers le titane. Le carbure perd son liant et l'arête de coupe s'effrite.
- Adhésion / arête rapportée (BUE) — l'affinité chimique du titane pour la plupart des matériaux d'outils provoque des microsoudages sur la face de coupe. Lorsque le matériau soudé se détache, il emporte avec lui des particules de carbure.
- Usure en entaille — la couche écrouie juste sous la surface usinée concentre les contraintes abrasives au niveau de la ligne de profondeur de coupe.
L'implication pour le choix de l'outil : tout ce qui réduit la température de la zone de coupe — vitesses de coupe plus faibles, liquide de refroidissement à haute pression, géométries aiguisées — prolonge la durée de vie de l'outil plus que la nuance de l'insert elle-même. La nuance et le revêtement sont importants, mais ils ne priment pas sur la physique.
Substrat en carbure : Quelle nuance pour le titane
Le carbure pour le titane est presque exclusivement WC-Co avec une taille de grain fine ou submicronique (taille de grain 0,5–1,0 µm). Les nuances à gros grain sacrifient le tranchant ; les nuances céramiques et cermet échouent dans l'environnement thermiquement agressif du titane.
Groupe de matériaux de pièce ISO 513 pour le titane : S
Selon la norme ISO 513, les alliages de titane entrent dans le groupe S — superalliages résistant à la chaleur et au titane — ainsi que l'Inconel, le Waspaloy et des matériaux similaires. Ceci est distinct du groupe K (fonte) et du groupe M (acier inoxydable). Lorsqu'une fiche technique indique “ pour les matériaux ISO S ”, c'est la confirmation qu'il est conçu pour le titane.
La sous-classification dureté/ténacité du matériau d'outil en carbure utilise un suffixe numérique (10 = plus dur/plus résistant à l'usure, 30 = plus tenace/plus résistant aux chocs). Pour le titane, la sélection pratique des nuances par type de substrat est la suivante :
| Type de nuance de carbure | Taille de grain WC | Teneur en Co | Meilleure utilisation sur le titane |
|---|---|---|---|
| Grain fin dur (gamme S10) | 0,5–0,8 µm | 3–6% | Finition, tolérances serrées |
| Matière à grains fins (gamme S20) | 0,8–1,2 µm | 6–8% | Semi-finition, coupe légèrement interrompue |
| Matière tenace à grains fins (gamme S30) | 1,0–1,5 µm | 10–12% | Ébauche, fortes coupes interrompues |
| Classe M pour usage général | 0,5–1,0 µm | 6–10% | Coupes mixtes, travaux moins critiques |
Pour la plupart des opérations de tournage du Ti-6Al-4V, une nuance à grain fin de dureté moyenne (gamme S20) est le point de départ. Les nuances plus dures donnent un tranchant plus fin pour la finition, mais manquent de ténacité pour le fraisage interrompu. Les nuances plus résistantes conviennent à l'ébauche où les vibrations et les variations de charge des copeaux sont élevées.
En pratique, les marques désignent ces nuances commercialement : Sandvik H13A (non revêtue, choix traditionnel de titane), Sandvik GC1105/GC1210 (revêtue PVD), Kennametal KC725M (usage général), Seco CH2540 (submicronique non revêtue). La nuance de marque est le produit commercial ; toujours vérifier la fiche technique pour l'applicabilité ISO S.
Revêtu ou non revêtu : le véritable compromis
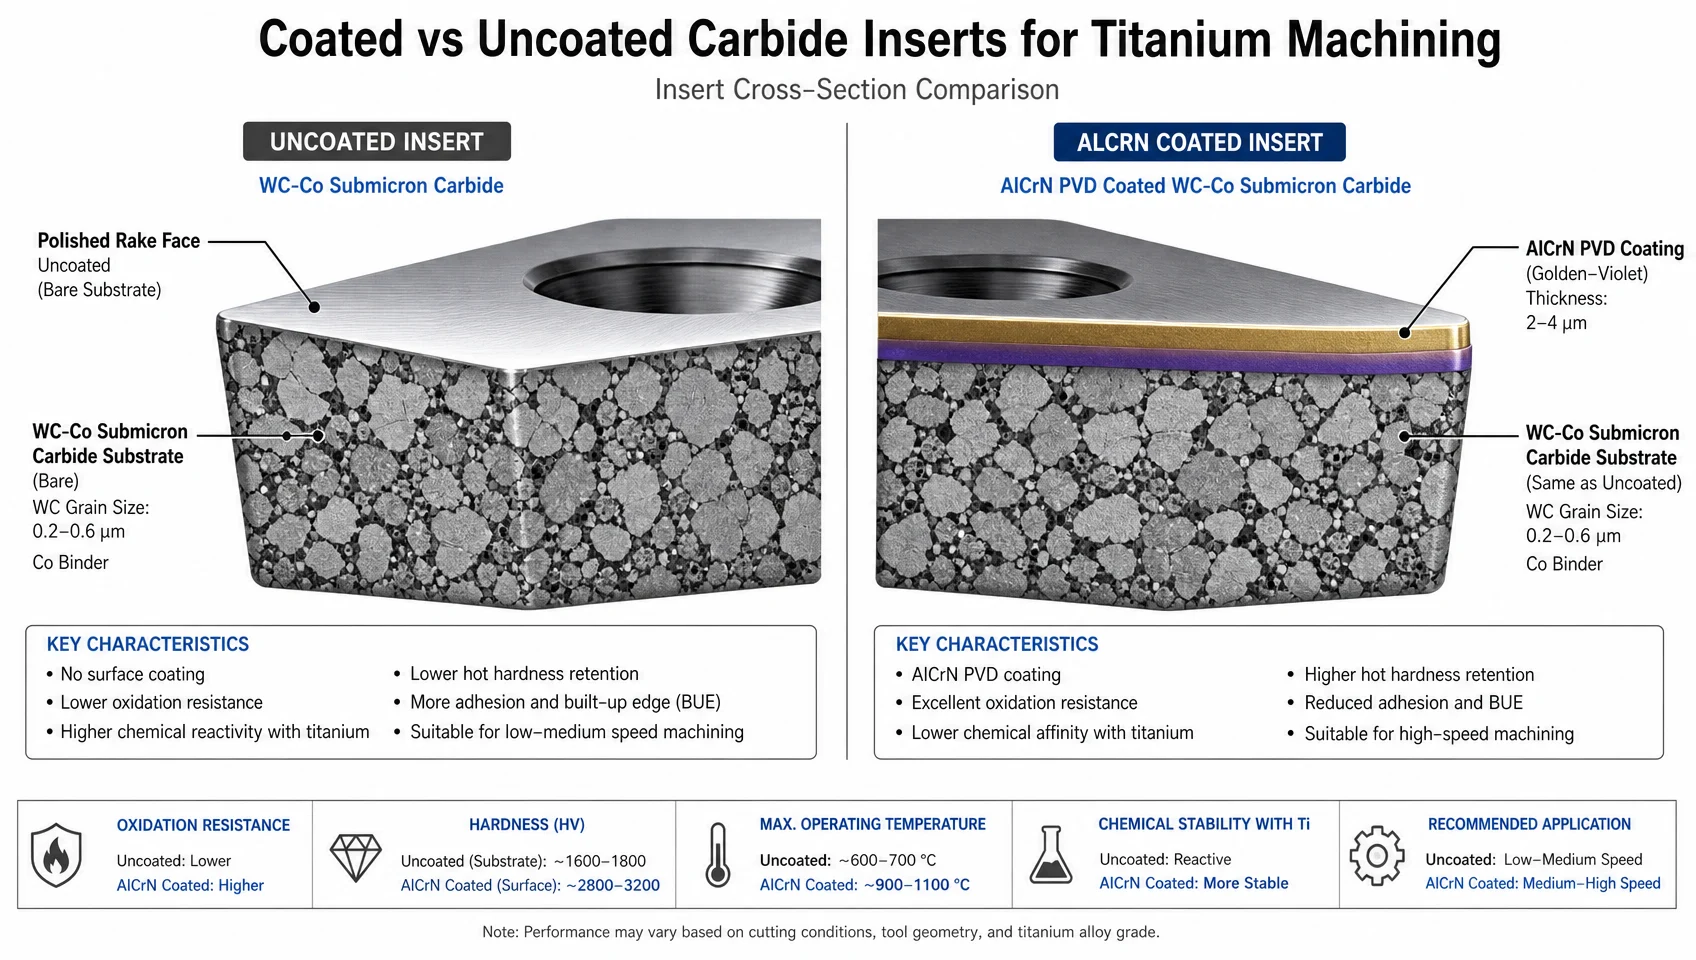
C'est là que la plupart des articles se trompent en optant par défaut pour “ toujours utiliser un revêtement ”.” La composition chimique du revêtement et la manière dont elle interagit avec l'affinité chimique du titane modifient la réponse selon l'opération.
Quand le carbure non revêtu est la meilleure option
En coupes de finition sur le titane — faible profondeur de coupe (≤0,5 mm), faible avance (≤0,1 mm/tour), exigences strictes en matière de finition de surface — le carbure submicronique non revêtu à grains fins (groupe ISO S, extrémité dure) surpasse les outils revêtus dans de nombreux tests en atelier. Le Sandvik H13A en est l'exemple classique : une nuance de WC-Co non revêtue qui est le choix par défaut pour la finition du titane depuis des décennies.
La raison : les revêtements PVD courants contiennent du titane (TiAlN, TiCN, TiN). Lorsqu'un insert revêtu de TiAlN entre en contact avec une pièce en titane, l'affinité chimique entre le revêtement et le matériau de la copeau augmente le risque d'adhérence. Le revêtement peut en fait accélérer Formation d'arête rapportée (BUE) à basse température, dans des conditions de finition à basse vitesse. Le carbure non revêtu avec une face de coupe polie (bord rodé, Ra ≤ 0,2 µm) glisse plus proprement.
Conditions où le non-revêtu est préféré :
- Vc < 40 m/min (la température de coupe reste inférieure au seuil de bénéfice du revêtement)
- Profondeur de coupe ≤ 0,5 mm
- Exigence de finition de surface Ra ≤ 0,8 µm
- cp-Ti (Grade 1–4) plutôt que Ti-6Al-4V (le cp-Ti est plus adhésif)
Quand le carbure revêtu est la meilleure option
En ébauche et semi-finition — vitesses de coupe plus élevées (Vc 50–80 m/min), charges de copeaux plus importantes, engagements plus longs — les nuances revêtues PVD dominent car le revêtement offre :
- Barrière thermique (réduit la température du substrat d'environ 150–200°C)
- Usure par diffusion réduite à haute température
- Surface plus dure (TiAlN ~3 300 HV contre substrat WC-Co ~1 600 HV) résistant à l'abrasion
Conditions où le revêtement est préféré :
- Vc > 50 m/min
- Ébauche (ap > 1,5 mm)
- Fraisage avec coupes interrompues
- Ti-6Al-4V et alliages de titane à haute résistance
Comparaison de la chimie des revêtements
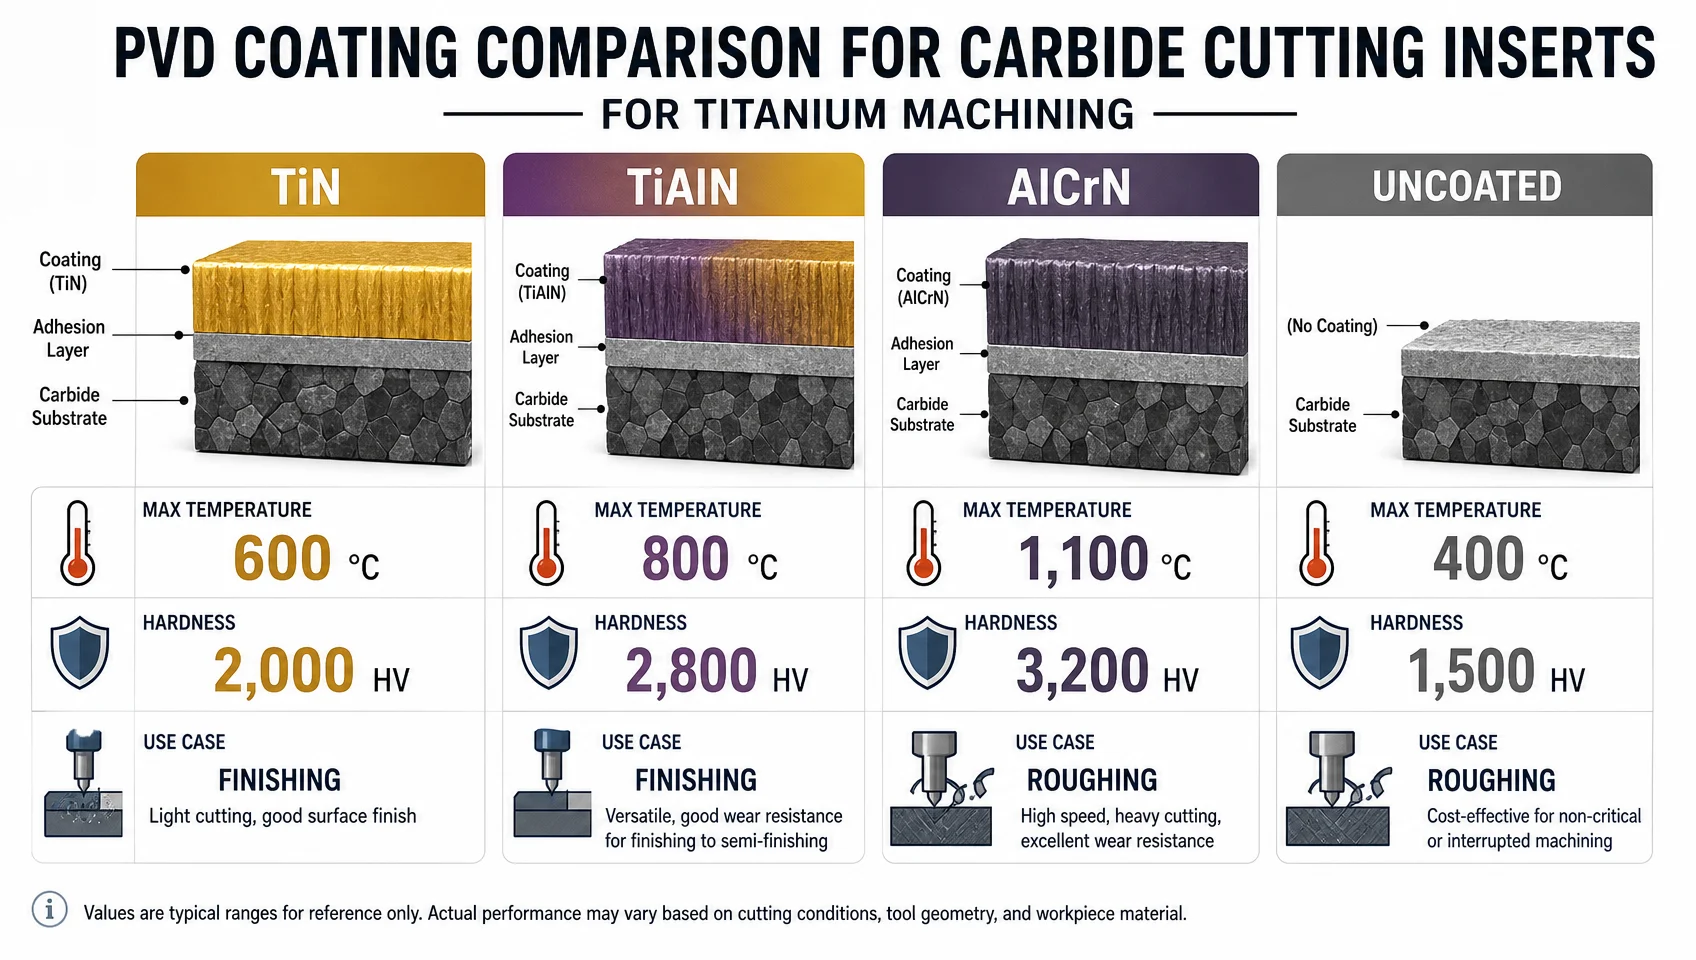
Toutes les couches PVD ne se comportent pas de la même manière sur le titane. Voici la matrice que la plupart des guides omettent :
| Revêtement | Température maximale (°C) | Dureté (HV) | Risque d'affinité avec le titane | Meilleure application |
|---|---|---|---|---|
| TiN | 600 | 2,300 | Élevée (liaison Ti-Ti) | Non recommandé pour le Ti |
| TiCN | 400 | 3,000 | Modéré | Basse température, non ferreux — marginal pour le Ti |
| TiAlN | 800 | 3,300 | Modéré à élevé | Ébauche à vitesse moyenne |
| AlCrN | 1,100 | 3,200 | Faible | Ébauche à grande vitesse, meilleure stabilité thermique |
| AlTiN | 900 | 3,500 | Modéré | Alliages à haute dureté, titane aérospatial |
| Non revêtu | S/O (substrat ~900) | 1,600 | Faible (WC-Co nu) | Finition, Ti cp |
L'enseignement pratique : Pour le titane spécifiquement, L'AlCrN est le revêtement ayant la plus faible affinité chimique avec le titane car il ne contient pas de titane dans sa composition chimique. À des vitesses de coupe élevées (Vc > 60 m/min) où la protection thermique est essentielle, les nuances revêtues d'AlCrN affichent systématiquement une durée de vie d'outil plus longue que le TiAlN lors des essais d'usinage publiés. Le TiAlN reste plus courant dans les ateliers car il est moins cher et offre de bonnes performances sur de nombreux matériaux — mais pour l'outillage dédié au titane, l'AlCrN vaut le surcoût.
Le TiN doit être entièrement évité sur le titane. La liaison chimique titane-titane entre le revêtement et le matériau des copeaux accélère à la fois l'arête rapportée (BUE) et le délaminage du revêtement.
Paramètres de coupe pour le Ti-6Al-4V et le cp-Ti
La principale cause de défaillance prématurée de l'outil est d'usiner le titane comme de l'acier inoxydable. Les paramètres sont différents.
Paramètres de tournage :
| Paramètres | Titane commercialement pur (Grade 2) | Ti-6Al-4V (grade 5) | Ti-6Al-2Sn-4Zr-2Mo |
|---|---|---|---|
| Vitesse de coupe Vc (m/min) | 100–185 | 40–70 | 30–60 |
| Avance f (mm/tr) | 0.1–0.25 | 0.1–0.2 | 0,08–0,15 |
| Profondeur de coupe ap (mm) | 0.5–3.0 | 0.5–2.5 | 0.5–2.0 |
| Pression du liquide de coupe (bar) | 40–70 | 80–150 | 80–150 |
Paramètres de fraisage (Ti-6Al-4V) :
| Fonctionnement | Vc (m/min) | fz (mm/dent) | Ratio ae/D |
|---|---|---|---|
| Ébauche (fraise deux tailles) | 40–60 | 0.04–0.08 | 0,05–0,15 |
| Semi-finition (fraise deux tailles) | 50–80 | 0.03–0.06 | 0.03–0.10 |
| Finition (fraise deux tailles) | 60–100 | 0.01–0.03 | 0.02–0.05 |
Règle des paramètres critiques : Gardez une vitesse de coupe prudente et augmentez l'avance plutôt que la vitesse. Doubler l'avance a un impact bien moindre sur la température de l'outil que doubler la vitesse. Avec le titane, la vitesse tue les outils ; l'avance génère des copeaux qui évacuent la chaleur.
Le liquide de refroidissement haute pression (HPC) n'est pas une option pour le Ti-6Al-4V. Le liquide de refroidissement standard à 5–10 bars ne peut pas pénétrer l'interface copeau-outil sur le titane. À plus de 80 bars, le HPC fracture le copeau, dégage la zone de coupe et réduit la température de l'insert de 200 à 300°C. L'investissement dans le HPC est rentabilisé en durée de vie de l'insert en une seule série de production.
Géométrie de l'insert : ce que la fiche technique ne vous dira pas
Angle de coupe : Un angle de coupe positif (8 à 12°) réduit les forces de coupe et la génération de chaleur — essentiel pour le titane. Un angle de coupe négatif est standard pour le tournage de l'acier, mais inapproprié pour le titane car il augmente les forces de coupe et la température.
Préparation des arêtes : Les arêtes vives (affûtées ≤ 0,02 mm) réduisent la tendance à l'arête rapportée (BUE). Certains fabricants proposent des faces de coupe polies spécifiquement pour le titane et l'aluminium — cela vaut la peine d'être spécifié.
Brise-copeaux : Évitez les brise-copeaux agressifs (conçus pour l'acier) sur le titane. Le copeau de titane est segmenté par nature (cisaillement adiabatique) et n'a pas besoin d'un brise-copeaux complexe. Les géométries ouvertes et à coupe libre fonctionnent mieux ; les brise-copeaux complexes ont tendance à créer des bourrages et du re-coupage.
Rayon de bec : Un rayon de bec plus petit (0.4–0.8 mm) réduit la force de coupe radiale et la tendance aux vibrations. Des rayons de bec plus grands améliorent la finition de surface mais augmentent la force radiale, ce qui peut provoquer du broutage sur des composants minces en titane.
Sélection pratique d'inserts : un cadre de décision
Utilisez cet organigramme lors de la sélection d'un insert pour une nouvelle tâche de travail du titane :
Étape 1 — Identifier l'alliage :
- cp-Ti (Grade 1–4) : plus adhésif, résistance plus faible → nuance à grain fin non revêtue de dureté moyenne ou nuance moyenne revêtue AlCrN
- Ti-6Al-4V : alliage aérospatial standard (groupe ISO S) → nuance moyenne revêtue AlCrN pour l'ébauche, nuance dure à grain fin non revêtue pour la finition
- Ti-6Al-2Sn-4Zr-2Mo ou Ti-5553 : résistance plus élevée → nuance tenace revêtue, Vc plus faible, pression de liquide de coupe plus élevée
Étape 2 — Identifier l'opération :
- Finition (Vc < 45 m/min, ap < 0.5 mm) : nuance dure à grain fin submicronique non revêtue (ISO S, extrémité de la dureté)
- Semi-finition : nuance moyenne revêtue TiAlN ou AlCrN
- Ébauche : nuance tenace revêtue AlCrN, liquide de coupe haute pression obligatoire
Étape 3 — Vérifiez la géométrie :
- Angle de coupe positif ≥ 8°
- Arête vive (affûtage ≤ 0,02 mm de préférence)
- Rayon de bec 0,4–0,8 mm
Étape 4 — Définissez d'abord des paramètres conservateurs :
- Commencez par la limite inférieure de la plage Vc
- Confirmez la formation des copeaux avant d'augmenter la vitesse
- Surveiller les BUE (copeaux bleus/décolorés = température trop élevée)
FAQ
Pourquoi le carbure non revêtu surpasse-t-il parfois le carbure revêtu sur le titane ?
À faibles vitesses de coupe (inférieures à ~45 m/min) et en finition, la température à l'interface de coupe est trop basse pour que de nombreux revêtements PVD offrent tous leurs avantages. Plus important encore, les revêtements TiAlN et TiN contiennent du titane – ils ont une affinité chimique plus élevée avec les pièces en titane, ce qui augmente l'adhérence et la formation de l'arête rapportée. Le carbure submicronique non revêtu avec une face de coupe polie a une affinité chimique plus faible et glisse plus proprement dans ces conditions.
Quel est le meilleur revêtement pour l'usinage des alliages de titane ?
Pour un outillage dédié au titane à des vitesses de coupe moyennes à élevées (Vc > 50 m/min), AlCrN (nitrure d'aluminium-chrome) offre le meilleur équilibre entre stabilité thermique et faible affinité chimique avec le titane. Il ne contient pas de titane dans sa composition chimique, ce qui réduit le risque d'adhérence. Le TiAlN est un bon deuxième choix et est plus largement disponible. Évitez entièrement le TiN.
Ai-je besoin de liquide de refroidissement haute pression pour usiner le titane ?
Pour le Ti-6Al-4V et les alliages de titane à haute résistance, un liquide de coupe haute pression (80-150 bars) est fortement recommandé pour toute coupe prolongée. Un arrosage standard ne peut pas pénétrer l'interface copeau-outil dans les conditions de coupe du titane. Sans HPC, la durée de vie de l'outil se dégrade rapidement et la finition de surface en pâtit. Pour le titane pur à basse vitesse, un arrosage standard à 40-70 bars peut fonctionner pour des passes de finition légères.
Quelle vitesse de coupe dois-je utiliser pour le Ti-6Al-4V?
La plage pratique pour l'usinage du Ti-6Al-4V avec des plaquettes carbure est de 40-70 m/min. Commencez à 45 m/min et n'augmentez que si l'usure de la plaquette est faible après 5 à 10 minutes de coupe. Dépasser 80 m/min avec du carbure standard réduit considérablement la durée de vie de l'outil en raison de l'usure par diffusion au-delà de ~700 °C.
Puis-je utiliser les mêmes plaquettes pour le titane et l'acier inoxydable ?
Techniquement possible avec des nuances polyvalentes de classe M (M10-M20), mais pas optimal pour aucun des deux matériaux. Les nuances dédiées au titane (grain fin de classe K, revêtement AlCrN, dépouille positive) surpasseront significativement les plaquettes polyvalentes sur le titane, surtout pour les volumes de production où le coût de l'outil par pièce est important.
Résumé
La faible conductivité thermique du titane est la cause principale de presque toutes les défaillances d'outils lors de l'usinage du titane – et non sa dureté. Le carbure non revêtu à grain fin (K10–K15) est le bon choix pour la finition et le Ti-CP ; le K20–K30 revêtu d'AlCrN gère l'ébauche et le Ti-6Al-4V aux vitesses de production. Évitez les revêtements TiN et TiCN sur le titane en raison de leur affinité chimique. Maintenez des vitesses de coupe conservatives (40-70 m/min pour le Ti-6Al-4V), privilégiez le liquide de coupe haute pression plutôt que l'augmentation de la vitesse, et utilisez une géométrie à angle d'attaque positif avec des arêtes vives. Ces quatre variables — l'alliage, l'opération, la chimie du revêtement et la pression du liquide de coupe — déterminent 90 % des performances des plaquettes sur le titane. Le choix de la nuance est important, mais c'est la quatrième variable, pas la première.

