
La bassa conducibilità termica del titanio (6,7 W/m·K) e la sua tendenza a saldarsi ai taglienti rendono la selezione dell'inserto critica. Il carburo a grana fine non rivestito (gruppo ISO S, substrato ad alta durezza) è il punto di riferimento per la finitura del titanio, mentre i gradi rivestiti PVD con TiAlN o AlCrN eccellono nelle operazioni di sgrossatura e nei tagli interrotti. Questa guida analizza le ragioni metallurgiche dietro l'usura dell'utensile, confronta le chimiche di rivestimento a confronto, elenca i parametri di taglio praticabili per Ti-6Al-4V e cp-Ti, e identifica le condizioni esatte in cui vale — e non vale — la pena investire in un inserto rivestito.
Perché il titanio distrugge gli utensili da taglio (il meccanismo che conta)
Il titanio non è duro nel senso tradizionale — il Ti-6Al-4V si aggira intorno ai 36 HRC, più morbido dell'acciaio temprato. Il problema è termodinamico.
Il titanio conduce il calore a circa 6,7 W/m·K. L'acciaio inossidabile è intorno ai 16 W/m·K. L'acciaio al carbonio è vicino ai 45 W/m·K. Quasi tutto il calore generato sul tagliente rimane nell'utensile anziché fluire nel truciolo o nel pezzo. Ad alte velocità di taglio, le temperature sulla faccia di spoglia di un inserto in carburo che lavora il titanio possono raggiungere i 900–1.100°C — abbastanza calde da innescare l'usura per diffusione, dove il legante di cobalto migra dal substrato in carburo nel pezzo.
Predominano tre modalità di cedimento:
- Usura da diffusione — a temperature superiori a circa 700°C, il cobalto diffonde dal substrato WC-Co nel titanio. Il carburo perde il suo legante e il tagliente si sgretola.
- Adesione / tagliente di riporto (BUE) — l'affinità chimica del titanio con la maggior parte dei materiali degli utensili provoca microsaldature sulla faccia di appoggio. Quando il materiale saldato si stacca, porta con sé le particelle di carburo.
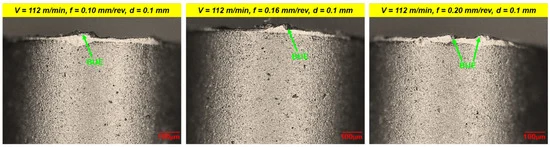
- Usura a intaglio — lo strato incrudito appena sotto la superficie lavorata concentra lo stress abrasivo sulla linea di profondità di taglio.
L'implicazione per la selezione dell'utensile: Qualsiasi cosa che riduca la temperatura della zona di taglio — velocità di taglio inferiori, refrigerante ad alta pressione, geometrie affilate — prolunga la vita dell'utensile più del grado dell'inserto stesso. Grado e rivestimento contano, ma non annullano la fisica.
Substrato in Carburo: Quale Grado per il Titanio
Il carburo per il titanio è quasi esclusivamente WC-Co con granulometria fine o submicronica (granulometria 0,5–1,0 µm). I gradi a grana grossa sacrificano l'affilatura del tagliente; i gradi ceramici e cermet falliscono nell'ambiente termicamente aggressivo del titanio.
Gruppo di materiale del pezzo ISO 513 per il titanio: S
Secondo la norma ISO 513, le leghe di titanio rientrano nel gruppo S — superleghe resistenti al calore e titanio — insieme a Inconel, Waspaloy e materiali simili. Questo è diverso dai gruppi K (ghisa) e M (acciaio inossidabile). Quando una scheda tecnica recita “per materiali ISO S”, è la conferma che è stato progettato per il titanio.
La sottoclassificazione durezza/tenacità del materiale dell'utensile in carburo stesso utilizza un suffisso numerico (10 = più duro/più resistente all'usura, 30 = più tenace/più resistente agli urti). Per il titanio, la selezione pratica del grado in base al tipo di substrato:
| Tipo di grado di carburo | Dimensione del grano WC | Contenuto di Co | Miglior utilizzo sul titanio |
|---|---|---|---|
| Duro a grana fine (gamma S10) | 0,5–0,8 µm | 3–6% | Finitura, tolleranze strette |
| Grana fine media (gamma S20) | 0.8–1.2 µm | 6–8% | Semi-finitura, interrotta leggera |
| Grana fine tenace (gamma S30) | 1.0–1.5 µm | 10–12% | Sgrossatura, interrotta pesante |
| Classe M per uso generale | 0.5–1.0 µm | 6–10% | Tagli misti, lavori meno critici |
Per la maggior parte delle lavorazioni di tornitura del Ti-6Al-4V, una qualità a grana fine di media durezza (gamma S20) è il punto di partenza. Le qualità più dure offrono un bordo più fine per la finitura ma mancano di tenacità per la fresatura interrotta. Le qualità più tenaci gestiscono la sgrossatura dove le vibrazioni e la variazione del carico del truciolo sono elevate.
In pratica, i marchi designano queste qualità commercialmente: Sandvik H13A (non rivestito, scelta tradizionale per il titanio), Sandvik GC1105/GC1210 (rivestito PVD), Kennametal KC725M (uso generale), Seco CH2540 (submicronico non rivestito). La qualità del marchio è il prodotto commerciale; controllare sempre la scheda tecnica per la classificazione di applicabilità ISO S.
Rivestito vs Non Rivestito: Il Vero Compromesso
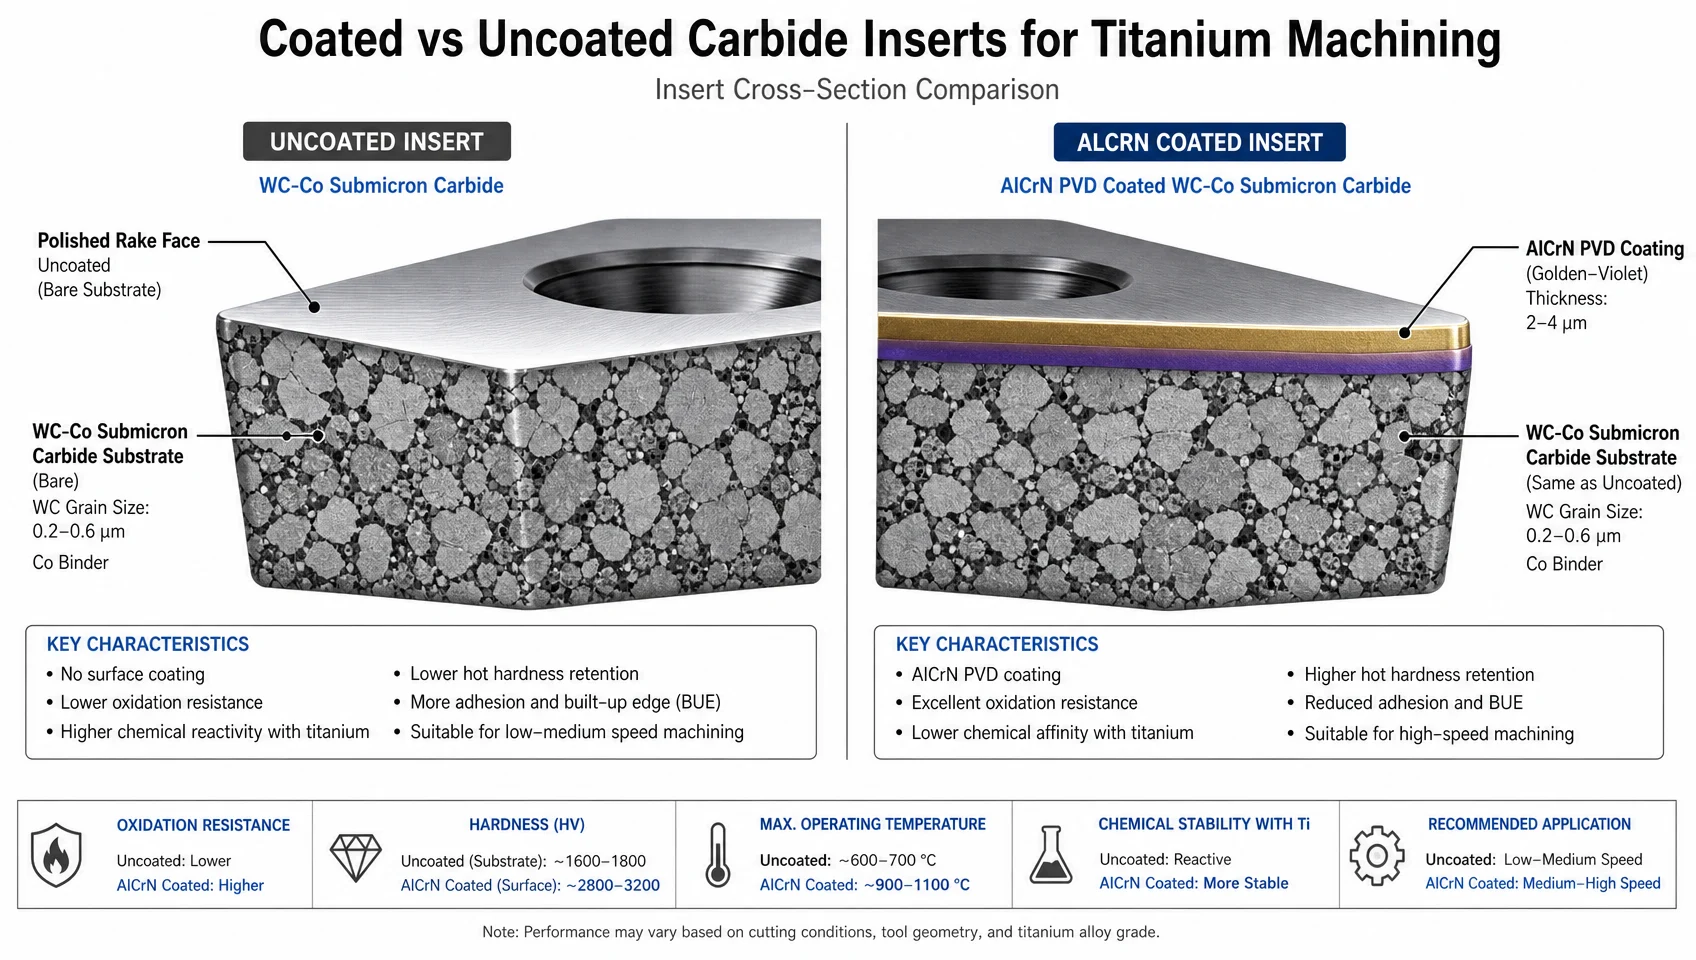
Qui è dove la maggior parte degli articoli sbaglia, optando per impostazione predefinita per l“”uso sempre di inserti rivestiti”.” La chimica del rivestimento e il modo in cui interagisce con l'affinità chimica del titanio cambia la risposta a seconda dell'operazione.
Quando il carburo non rivestito vince
In tagli di finitura su titanio — bassa profondità di taglio (≤0,5 mm), basso avanzamento (≤0,1 mm/giro), requisiti elevati di finitura superficiale — il carburo a grana fine submicronica non rivestito (gruppo ISO S, estremità dura) supera il rivestito in molti test di officina. Il Sandvik H13A è l'esempio classico: una qualità WC-Co non rivestita che è stata la scelta predefinita per la finitura del titanio per decenni.
La ragione: i comuni rivestimenti PVD contengono titanio (TiAlN, TiCN, TiN). Quando un inserto rivestito in TiAlN entra in contatto con un pezzo in titanio, l'affinità chimica tra il rivestimento e il materiale del truciolo aumenta il rischio di adesione. Il rivestimento può effettivamente accelerare Formazione di BUE (tagliente di riporto) a basse temperature, in condizioni di finitura a bassa velocità. Il carburo non rivestito con una faccia di taglio lucida (tagliente affilato, Ra ≤ 0,2 µm) scivola in modo più pulito.
Condizioni in cui è preferibile il non rivestito:
- Vc < 40 m/min (la temperatura di taglio rimane al di sotto della soglia di beneficio del rivestimento)
- Profondità di taglio ≤ 0,5 mm
- Requisito di finitura superficiale Ra ≤ 0,8 µm
- cp-Ti (Grado 1–4) piuttosto che Ti-6Al-4V (il cp-Ti è più adesivo)
Quando il carburo rivestito vince
In sgrossatura e semi-finitura — velocità di taglio più elevate (Vc 50–80 m/min), maggiori carichi di truciolo, impegni più lunghi — i gradi con rivestimento PVD dominano perché il rivestimento offre:
- Barriera termica (riduce la temperatura del substrato di circa 150–200°C)
- Ridotta usura per diffusione ad alta temperatura
- Superficie più dura (TiAlN ~3.300 HV vs substrato WC-Co ~1.600 HV) resistente all'abrasione
Condizioni in cui il rivestimento è preferibile:
- Vc > 50 m/min
- Sgrossatura (ap > 1,5 mm)
- Fresatura con tagli interrotti
- Ti-6Al-4V e leghe di titanio ad alta resistenza
Confronto chimico dei rivestimenti
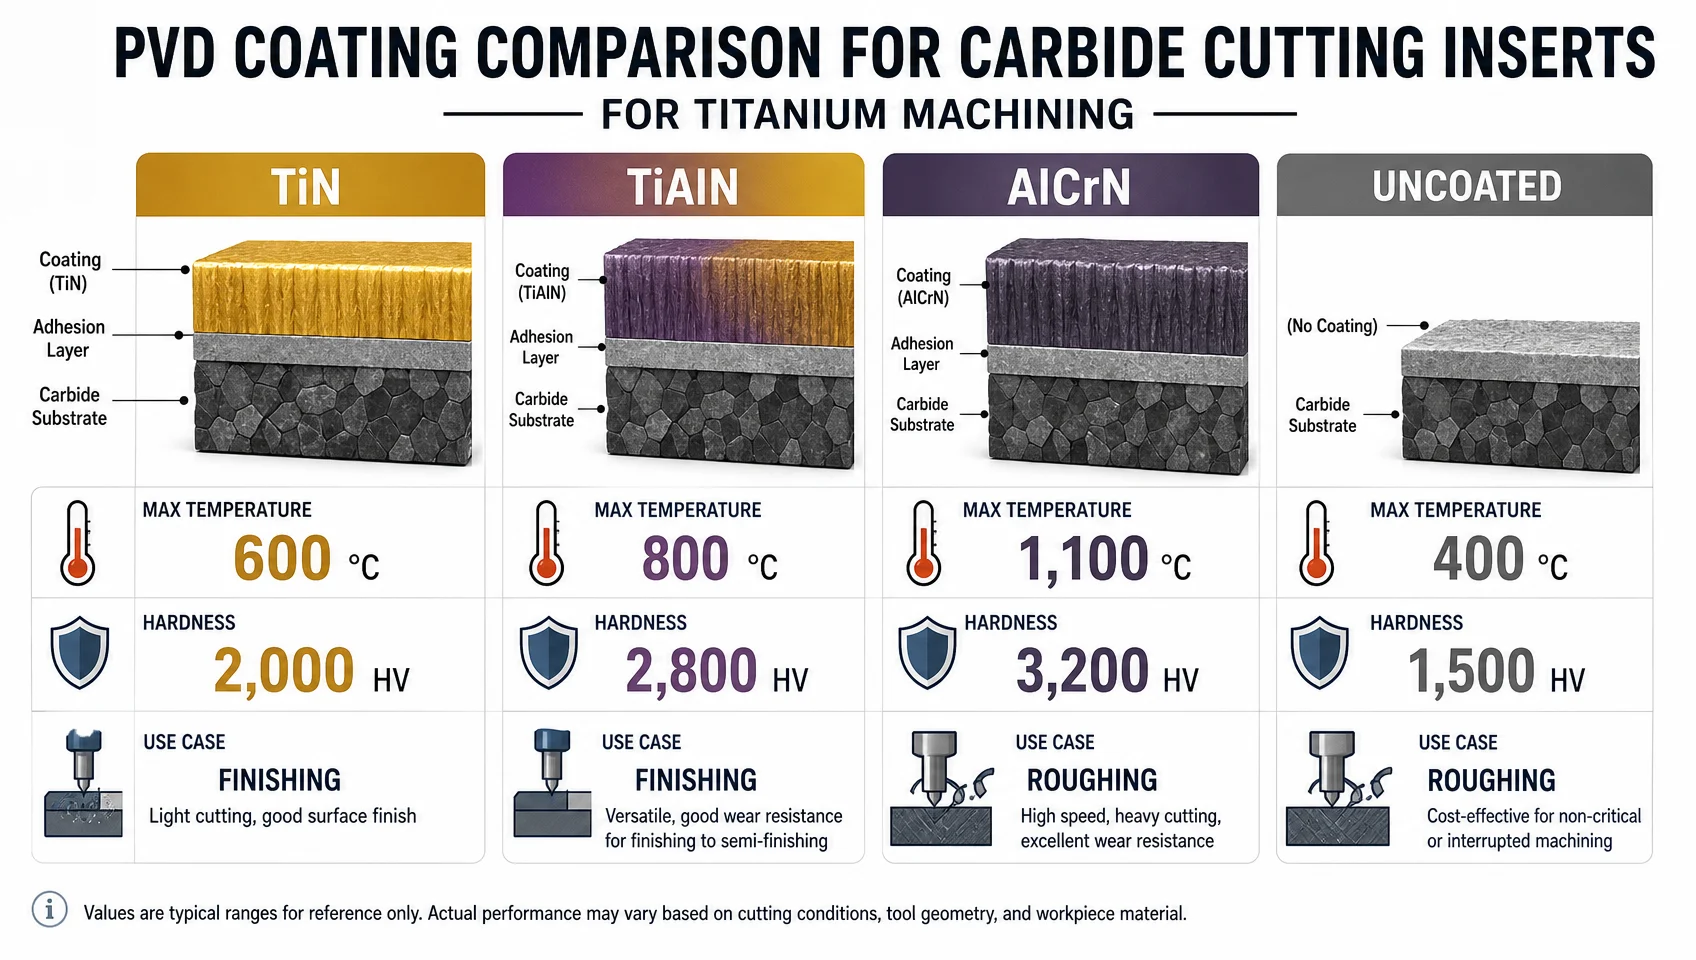
Non tutti i rivestimenti PVD si comportano allo stesso modo sul titanio. Ecco la matrice che la maggior parte delle guide salta:
| Rivestimento | Temperatura massima (°C) | Durezza (HV) | Rischio di affinità con il titanio | Migliore applicazione |
|---|---|---|---|---|
| TiN | 600 | 2,300 | Alta (legame Ti-Ti) | Non raccomandato per il Ti |
| TiCN | 400 | 3,000 | Moderato | Bassa temperatura, non ferrosi — marginale per il Ti |
| TiAlN | 800 | 3,300 | Da moderato ad alto | Sgrossatura a media velocità |
| AlCrN | 1,100 | 3,200 | Basso | Sgrossatura ad alta velocità, migliore stabilità termica |
| AlTiN | 900 | 3,500 | Moderato | Leghe ad alta durezza, Ti aerospaziale |
| Non rivestito | N/D (substrato ~900) | 1,600 | Bassa (WC-Co nudo) | Finitura, cp-Ti |
Il punto chiave pratico: Specificamente per il titanio, L'AlCrN è il rivestimento con la più bassa affinità chimica al titanio perché non contiene titanio nella sua composizione chimica. Ad alte velocità di taglio (Vc > 60 m/min), dove la protezione termica è importante, i gradi rivestiti in AlCrN mostrano costantemente una maggiore durata dell'utensile rispetto al TiAlN in prove di lavorazione pubblicate. Il TiAlN rimane più comune nelle officine perché è più economico e funziona bene su molti materiali — ma per utensili dedicati al titanio, l'AlCrN vale il sovrapprezzo.
Il TiN dovrebbe essere evitato completamente sul titanio. Il legame chimico titanio-titanio tra il rivestimento e il materiale del truciolo accelera sia l'usura dell'utensile (BUE) che la delaminazione del rivestimento.
Parametri di taglio per Ti-6Al-4V e cp-Ti
La principale causa di guasto prematuro dell'utensile è lavorare il titanio come se fosse acciaio inossidabile. I parametri sono diversi.
Parametri di tornitura:
| Parametro | cp-Ti (Grado 2) | Ti-6Al-4V (grado 5) | Ti-6Al-2Sn-4Zr-2Mo |
|---|---|---|---|
| Velocità di taglio Vc (m/min) | 100–185 | 40–70 | 30–60 |
| Avanzamento f (mm/giro) | 0.1–0.25 | 0.1–0.2 | 0,08–0,15 |
| Profondità di taglio ap (mm) | 0.5–3.0 | 0.5–2.5 | 0.5–2.0 |
| Pressione del refrigerante (bar) | 40–70 | 80–150 | 80–150 |
Parametri di fresatura (Ti-6Al-4V):
| Operazione | Vc (m/min) | fz (mm/dente) | Rapporto ae/D |
|---|---|---|---|
| Sgrossatura (fresa a candela) | 40–60 | 0.04–0.08 | 0,05–0,15 |
| Semifinitura (fresa a candela) | 50–80 | 0.03–0.06 | 0.03–0.10 |
| Finitura (fresa a candela) | 60–100 | 0.01–0.03 | 0.02–0.05 |
Regola dei parametri critici: Mantieni la velocità di taglio conservativa e aumenta l'avanzamento anziché la velocità. Raddoppiare l'avanzamento ha un impatto sulla temperatura dell'utensile molto minore rispetto al raddoppio della velocità. Nel titanio, la velocità .
Il refrigerante ad alta pressione (HPC) non è opzionale per il Ti-6Al-4V. Il refrigerante a diluvio standard a 5–10 bar non riesce a penetrare l'interfaccia truciolo-utensile sul titanio. A oltre 80 bar, l'HPC (refrigerazione ad alta pressione) frattura il truciolo, pulisce la zona di taglio e riduce la temperatura dell'inserto di 200–300°C. L'investimento in HPC si ripaga in termini di durata dell'inserto già in un singolo ciclo di produzione.
Geometria dell'inserto: ciò che la scheda tecnica non ti dirà
Angolo di spoglia: L'angolo di spoglia positivo (8–12°) riduce le forze di taglio e la generazione di calore, elementi critici per il titanio. L'angolo di spoglia negativo è standard nella tornitura dell'acciaio ma inappropriato per il titanio perché aumenta le forze di taglio e la temperatura.
Preparazione del bordo: I bordi affilati (rettificati ≤ 0,02 mm) riducono la tendenza alla formazione di BUE (Built-Up Edge - tagliente di riporto). Alcuni produttori offrono facce di spoglia lucidate specificamente per titanio e alluminio — questo è un aspetto da specificare.
Rompitruciolo: Evitare i rompitrucioli aggressivi (progettati per l'acciaio) sul titanio. Il truciolo nel titanio è segmentato per natura (bande di taglio adiabatico) e non necessita di un rompitruciolo complesso. Geometrie aperte e a taglio libero funzionano meglio; i rompitrucioli complessi tendono a creare intasamenti e ritagli.
Raggio di punta: Un raggio di punta più piccolo (0,4–0,8 mm) riduce la forza di taglio radiale e la tendenza alle vibrazioni. Raggi di punta maggiori migliorano la finitura superficiale ma aumentano la forza radiale, il che può innescare il chatter su componenti sottili in titanio.
Selezione Pratica dell'Inserto: Un Quadro Decisionale
Usa questo diagramma di flusso quando selezioni un inserto per una nuova lavorazione del titanio:
Fase 1 — Identifica la lega:
- cp-Ti (Grado 1–4): più adesivo, minore resistenza → grado medio-duro a grana fine non rivestito o grado medio con rivestimento AlCrN
- Ti-6Al-4V: lega aerospaziale standard (gruppo ISO S) → Grado medio con rivestimento AlCrN per la sgrossatura, grado duro a grana fine non rivestito per la finitura.
- Ti-6Al-2Sn-4Zr-2Mo o Ti-5553: maggiore resistenza → grado tenace rivestito, Vc inferiore, pressione del refrigerante più elevata
Fase 2 — Identificare l'operazione:
- Finitura (Vc < 45 m/min, ap < 0,5 mm): Grado duro a grana fine submicronica non rivestito (ISO S, durezza finale)
- Semifinitura: Grado medio rivestito in TiAlN o AlCrN
- Sgrossatura: Grado tenace rivestito in AlCrN, refrigerante ad alta pressione obbligatorio
Fase 3 — Verificare la geometria:
- Angolo di spoglia positivo ≥ 8°
- Spigolo vivo (preferibilmente molato ≤ 0,02 mm)
- Raggio punta 0,4–0,8 mm
Fase 4 — Impostare prima parametri conservativi:
- Iniziare dalla fascia bassa dell'intervallo di Vc
- Confermare la formazione del truciolo prima di aumentare la velocità
- Monitorare la formazione di BUE (trucioli blu/scoloriti = temperatura troppo alta)
FAQ
Perché il carburo non rivestito a volte supera il rivestito sul titanio?
A basse velocità di taglio (sotto i ~45 m/min) e in condizioni di finitura, la temperatura all'interfaccia di taglio è troppo bassa perché molti rivestimenti PVD possano offrire il loro pieno beneficio. Ancora più importante, i rivestimenti in TiAlN e TiN contengono titanio — hanno una maggiore affinità chimica con i pezzi in titanio, il che aumenta l'adesione e la formazione di BUE (tagliente di riporto). Il carburo submicronico non rivestito con una faccia di taglio lucida ha una minore affinità chimica e scivola più pulitamente in queste condizioni.
Qual è il miglior rivestimento per la lavorazione di leghe di titanio?
Per utensili dedicati al titanio a velocità di taglio medio-alte (Vc > 50 m/min), AlCrN (nitruro di alluminio-cromo) offre il miglior equilibrio tra stabilità termica e bassa affinità chimica con il titanio. Non contiene titanio nella sua composizione chimica, riducendo il rischio di adesione. Il TiAlN è una valida seconda scelta e più ampiamente disponibile. Evitare completamente il TiN.
Ho bisogno di refrigerante ad alta pressione per lavorare il titanio?
Per il Ti-6Al-4V e le leghe di titanio ad alta resistenza, il liquido di raffreddamento ad alta pressione (80–150 bar) è fortemente raccomandato per qualsiasi taglio prolungato. Il liquido di raffreddamento a flusso standard non può penetrare l'interfaccia truciolo-utensile nelle condizioni di taglio del titanio. Senza HPC, la durata dell'utensile si degrada rapidamente e la finitura superficiale ne risente. Per il cp-Ti a basse velocità, il flusso standard a 40–70 bar può funzionare per tagli di finitura leggeri.
Che velocità di taglio dovrei usare per il Ti-6Al-4V?
Il range pratico per la tornitura del Ti-6Al-4V con inserti in carburo è 40–70 m/min. Iniziare a 45 m/min e aumentare solo se l'usura dell'inserto è leggera dopo 5–10 minuti di taglio. Superare gli 80 m/min con il carburo standard accorcia drasticamente la vita dell'utensile a causa dell'usura per diffusione sopra i ~700°C.
Posso usare gli stessi inserti per titanio e acciaio inossidabile?
Tecnicamente possibile con gradi generici di classe M (M10–M20), ma non ottimale per entrambi i materiali. I gradi dedicati al titanio (carburo a grana fine di classe K, rivestito in AlCrN, con angolo di spoglia positivo) supereranno significativamente gli inserti generici sul titanio, specialmente per volumi di produzione dove il costo dell'utensile per pezzo è importante.
Sintesi
La bassa conduttività termica del titanio è la causa principale di quasi ogni rottura dell'utensile nella lavorazione del titanio, non la sua durezza. Il carburo non rivestito a grana fine (K10–K15) è la scelta giusta per la finitura e il cp-Ti; il K20–K30 rivestito in AlCrN gestisce la sgrossatura e il Ti-6Al-4V a velocità di produzione. Evitare i rivestimenti TiN e TiCN sul titanio a causa della loro affinità chimica. Mantenere velocità di taglio conservative (40–70 m/min per Ti-6Al-4V), dare priorità al liquido di raffreddamento ad alta pressione rispetto agli aumenti di velocità, e utilizzare geometrie con angolo di spoglia positivo e spigoli vivi. Queste quattro variabili — lega, operazione, chimica del rivestimento e pressione del liquido di raffreddamento — determinano il 90% delle prestazioni dell'inserto sul titanio. La scelta del grado è importante, ma è la quarta variabile, non la prima.

