
Titanschmieden nutzt kontrollierte Hitze und Druck, um Titanlegierungen zu hochfesten, endkonturnahen Bauteilen für Luft- und Raumfahrt, Medizin und Industrie zu formen. Die beiden Hauptmethoden – Freiform- und Gesenkschmieden – unterscheiden sich in Werkzeugkomplexität, geometrischer Leistungsfähigkeit und wirtschaftlichem Break-even. Die Temperaturkontrolle ist unerlässlich: Ti-6Al-4V, die am häufigsten geschmiedete Legierung, hat eine Beta-Transus-Temperatur nahe 995 °C, und die meisten finalen Schmiedestufen zielen auf 875–950 °C ab, um die duale Alpha-Beta-Mikrostruktur zu erhalten, die optimale Ermüdungslebensdauer und Zähigkeit liefert. Das Überschreiten dieses Fensters verschlechtert die Kornstruktur; ein Unterschreiten birgt das Risiko von Rissbildung und unvollständiger Verformung. Dieser Leitfaden behandelt alle drei Schmiedemethoden, legierungsspezifische Temperaturparameter, die Logik der Gesenk-Auswahl und das Risiko der Alpha-Schicht, das in generischen Artikeln selten erwähnt wird.
Was ist Titanschmieden?
Titanschmieden ist ein Umformprozess im festen Zustand: Ein erhitzter Titanrohling wird zwischen Gesenken gepresst, gehämmert oder gequetscht, um ein endkonturnahes Bauteil mit einer feinen, gerichteten Kornstruktur zu erzeugen. Im Gegensatz zum Gießen, bei dem das Metall geschmolzen und in eine Form gegossen wird, überschreitet das Schmieden nie die Liquiduslinie – es bearbeitet das Metall, während es fest bleibt, typischerweise im Bereich von 800–1050 °C, abhängig von der Legierung und der angestrebten Mikrostruktur.
Warum schmieden statt aus Stangenmaterial bearbeiten? Kornfluss. Beim Schmieden von Titan folgt die Kornstruktur der Kontur des Bauteils – Pleuelzapfen, Schaufelwurzelgeometrien, Implantatstiele. Dieser ausgerichtete Kornfluss erhöht die Ermüdungsfestigkeit und Bruchzähigkeit im Vergleich zu einem aus isotropem Stabmaterial gefertigten Teil. Bei einem Flugzeugstrukturhalter oder einem Wirbelsäulenimplantat ist dieser Unterschied nicht nur akademisch.
Der Kompromiss ist die Prozesskomplexität. Das enge Warmarbeitsfenster von Titan, seine hohe Reaktivität oberhalb von 650 °C und die Fließspannung, die sich über den Beta-Transus stark ändert, bedeuten, dass eine Schmiede präzise Temperaturkontrolle, das richtige Schmiersystem und – für isothermes Arbeiten – Gesenke aus exotischen Nickel-Superlegierungen benötigt.
Die drei Hauptmethoden des Titanschmiedens
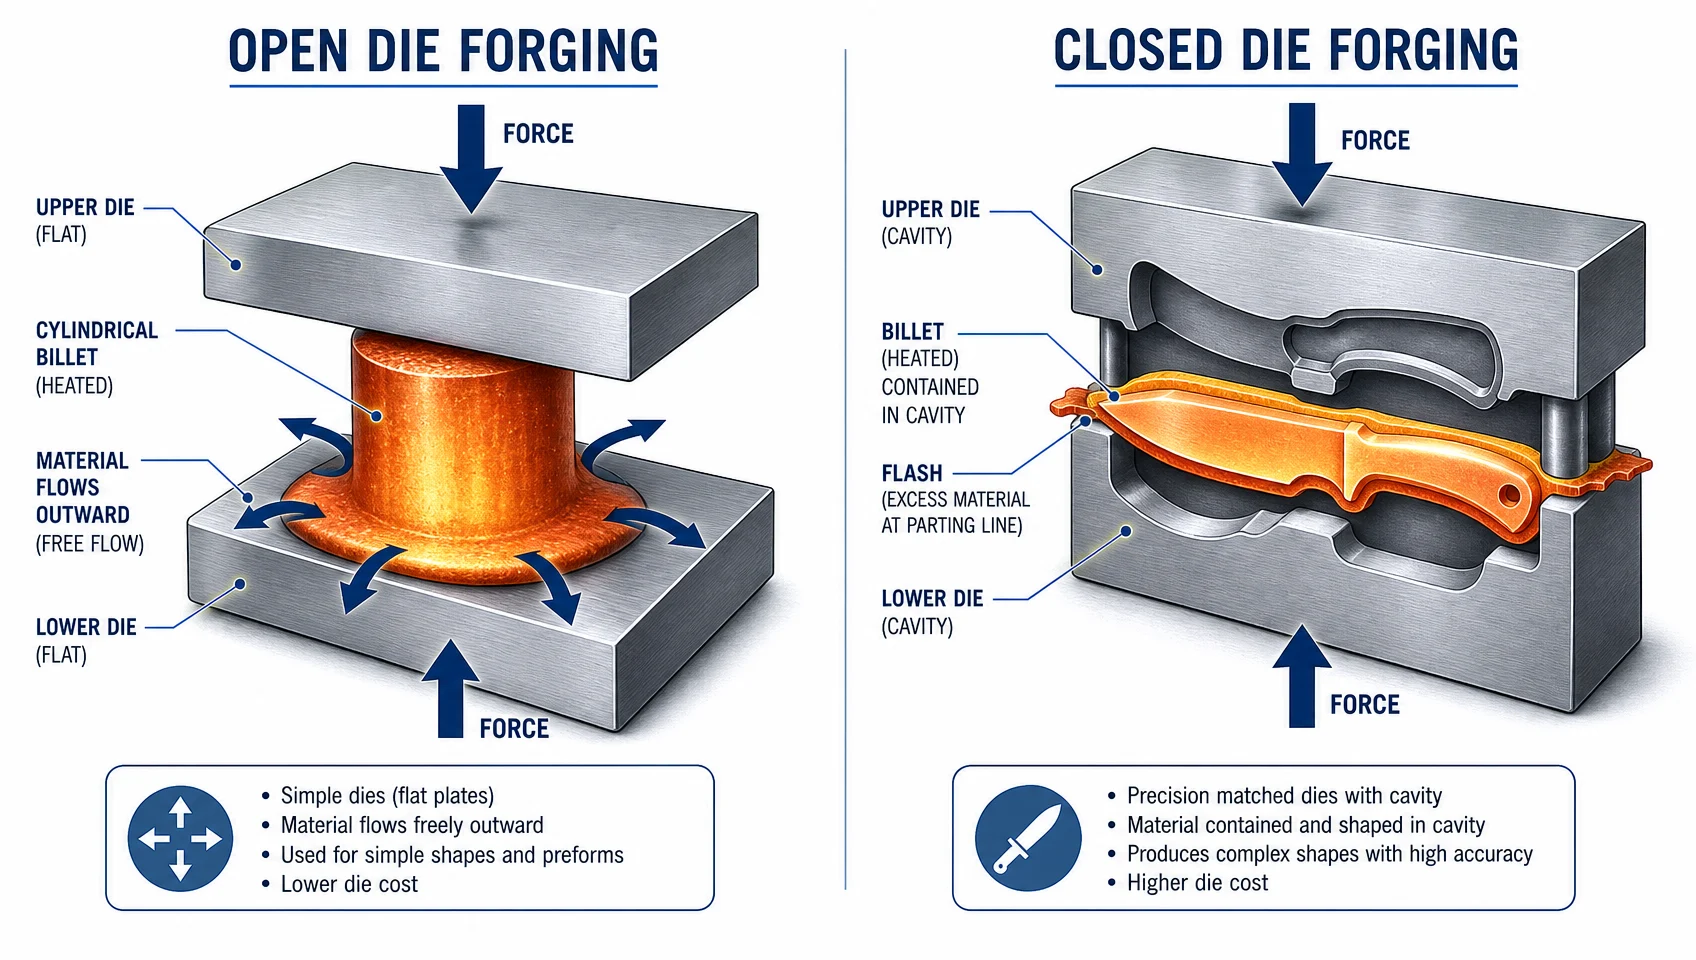
Bevor man Freiformschmieden und Gesenkschmieden direkt miteinander vergleicht, ist es hilfreich, alle drei in der Produktion von Titanschmiedeteilen verwendeten Methoden zu verstehen:
Freiformschmieden
Der Rohling wird zwischen flachen oder einfach konturierten Gesenken verformt, die das Werkstück nicht vollständig umschließen. Überschüssiges Material fließt frei nach außen ab. Der Bediener positioniert den Rohling mehrfach neu und schlägt ihn erneut, um die gewünschte Form aufzubauen. Diese Methode eignet sich für sehr große Teile – von 100 kg schweren Strukturblöcken bis zu 40.000 kg schweren Fahrwerkschmiedeteilen.
Gesenkschmieden (Gesenkformschmieden)
Eine geformte Kavität wird in den Gesenkeinsatz bearbeitet. Der Rohling wird in die Kavität gelegt und komprimiert, bis er den Hohlraum ausfüllt, wobei überschüssiges Material durch einen Gratspalt entweicht. Der Grat wird nach dem Schmieden abgetrennt. Das Gesenkschmieden erreicht endkonturnahe Formen mit engeren dimensionalen Toleranzen, was die nachgeschaltete Bearbeitung reduziert.
Isothermes Schmieden (Warmgesenkschmieden)
Sowohl der Rohling als auch der Gesenkeinsatz werden während des gesamten Hubs auf der gleichen erhöhten Temperatur gehalten – typischerweise 850–950 °C für Titanlegierungen. Die Eliminierung des thermischen Gradienten zwischen Werkstück und Gesenk ermöglicht sehr langsame Dehnraten und sehr große Reduktionen ohne Rissbildung. Der erhebliche Kostenaufschlag (Superlegierungsgesenke, Vakuum- oder Inertgas-Presskammern) ist zwar beträchtlich, doch ist das isotherme Schmieden die bevorzugte Methode für komplexe Titanscheiben, Blisks und integral beschaufelte Rotoren, bei denen Geometrie, Mikrostruktur-Gleichmäßigkeit und Materialausnutzung gleichermaßen wichtig sind.
| Methode | Werkzeugkosten | Geometrische Komplexität | Typische Teilegröße | Am besten für |
|---|---|---|---|---|
| Freiformschmieden | Niedrig | Niedrig–Mittel | 10 kg–40.000+ kg | Große Strukturteile, Prototypenmengen, Rohlingsumformung |
| Gesenkschmieden | Mittel – Hoch | Mittel – Hoch | 0,1 kg – 500 kg | Serienfertigung, endkonturnahe Form, enge Toleranzen |
| Isotherm | Sehr hoch | Hoch | 0,5 kg – 200 kg | Komplexe Scheiben, Blisks, dünnwandige Luft- und Raumfahrtteile |
Freiformschmieden vs. Gesenkschmieden von Titan: Ein praktischer Vergleich
Die Wahl zwischen Freiform- und Gesenkschmieden hängt selten nur von der technischen Machbarkeit ab – sie ist eine Funktion von Volumen, Geometrie, Toleranz und den Gesamtbetriebskosten, einschließlich der nachfolgenden Bearbeitung.
| Faktor | Freiformschmieden | Gesenkschmieden |
|---|---|---|
| Werkzeugkosten | Gering (flache oder einfache Gesenke) | Hoch (präzisionsgefertigte Abdrücke) |
| Teilekomplexität | Einfach bis moderat (Zylinder, Ringe, Blöcke, Wellen) | Moderat bis komplex (Flügelprofile, Flanschteile, endkonturnahe Profile) |
| Dimensional toleranz | Typisch ±1–3 mm; erfordert Nachbearbeitung | Typisch ±0,3–0,8 mm; reduziertes Bearbeitungszugabenmaterial |
| Mindestwirtschaftliches Volumen | 1–50 Stück | Typischerweise 50–5.000+ Stück (Werkzeugkosten amortisieren) |
| Maximales Teilegewicht | Über 40.000 kg | Ca. 500 kg für Titan (abhängig von der Pressenkapazität) |
| Materialverwendung | Niedriger – mehr Bearbeitungsguthaben erforderlich | Höher – endkonturnahe Form, weniger Abfall |
| Lieferzeit für das erste Muster | Kurz (keine Gesenk-Konstruktion/-Fertigung) | Länger (4–6 Wochen für die Gesenkherstellung) |
| Gratentfernung erforderlich | Nein | Ja (geschlossenes Gesenk erzeugt Grat) |
| Faserverlaufskontrolle | Gut für große, einfache Formen | Ausgezeichnet für komplexe Geometrien |
| Typische Anwendungsbereiche | Fahrwerkschmiedeteile, Blockzerlegung, schwere Strukturblöcke, Ringe | Turbinenschaufeln, Strukturhalterungen, Implantate, Pleuelstangen |
Die praktische Regel: Wenn Sie weniger als 50 Stück eines komplexen Teils herstellen, zahlen sich die Werkzeugkosten für das Gesenkschmieden fast nie aus. Das Freiformschmieden ist die richtige Wahl für Prototypen, Ersatzteile und großvolumige Strukturformen. Gesenkschmieden wird bei Volumina interessant, bei denen Materialeinsparungen und reduzierte Bearbeitungszeiten die Werkzeuginvestition überwiegen – typischerweise, wenn ein endkonturnahes Gesenkschmiedeteil 30 % der Bearbeitungsstunden gegenüber einem Freiformschmiedeteil einspart.
Nach meiner Erfahrung bei der Überprüfung von Angeboten von Titanschmieden wird das Break-Even-Volumen selten im Voraus angegeben. Bitten Sie Ihren Lieferanten, Ihnen die Stückkostenkurve für Mengen von 10, 50, 200 und 1.000 Stück zu zeigen – der Überschneidungspunkt zeigt, welcher Prozess für Ihr Programm wirklich sinnvoll ist.
Titanschmiedetemperatur-Parameter: Die entscheidenden Zahlen
Hier scheitern die meisten Artikel. Zu sagen “Titan wird bei 800–950 °C geschmiedet” ist wie zu sagen “Stahl wird bei 400–1200 °C wärmebehandelt” – technisch umfassend, praktisch nutzlos. Die relevanten Parameter sind legierungsspezifisch, phasenspezifisch und interagieren mit der Dehnungsrate.
Die Beta-Transus: Die Referenzlinie, an der sich alles andere orientiert
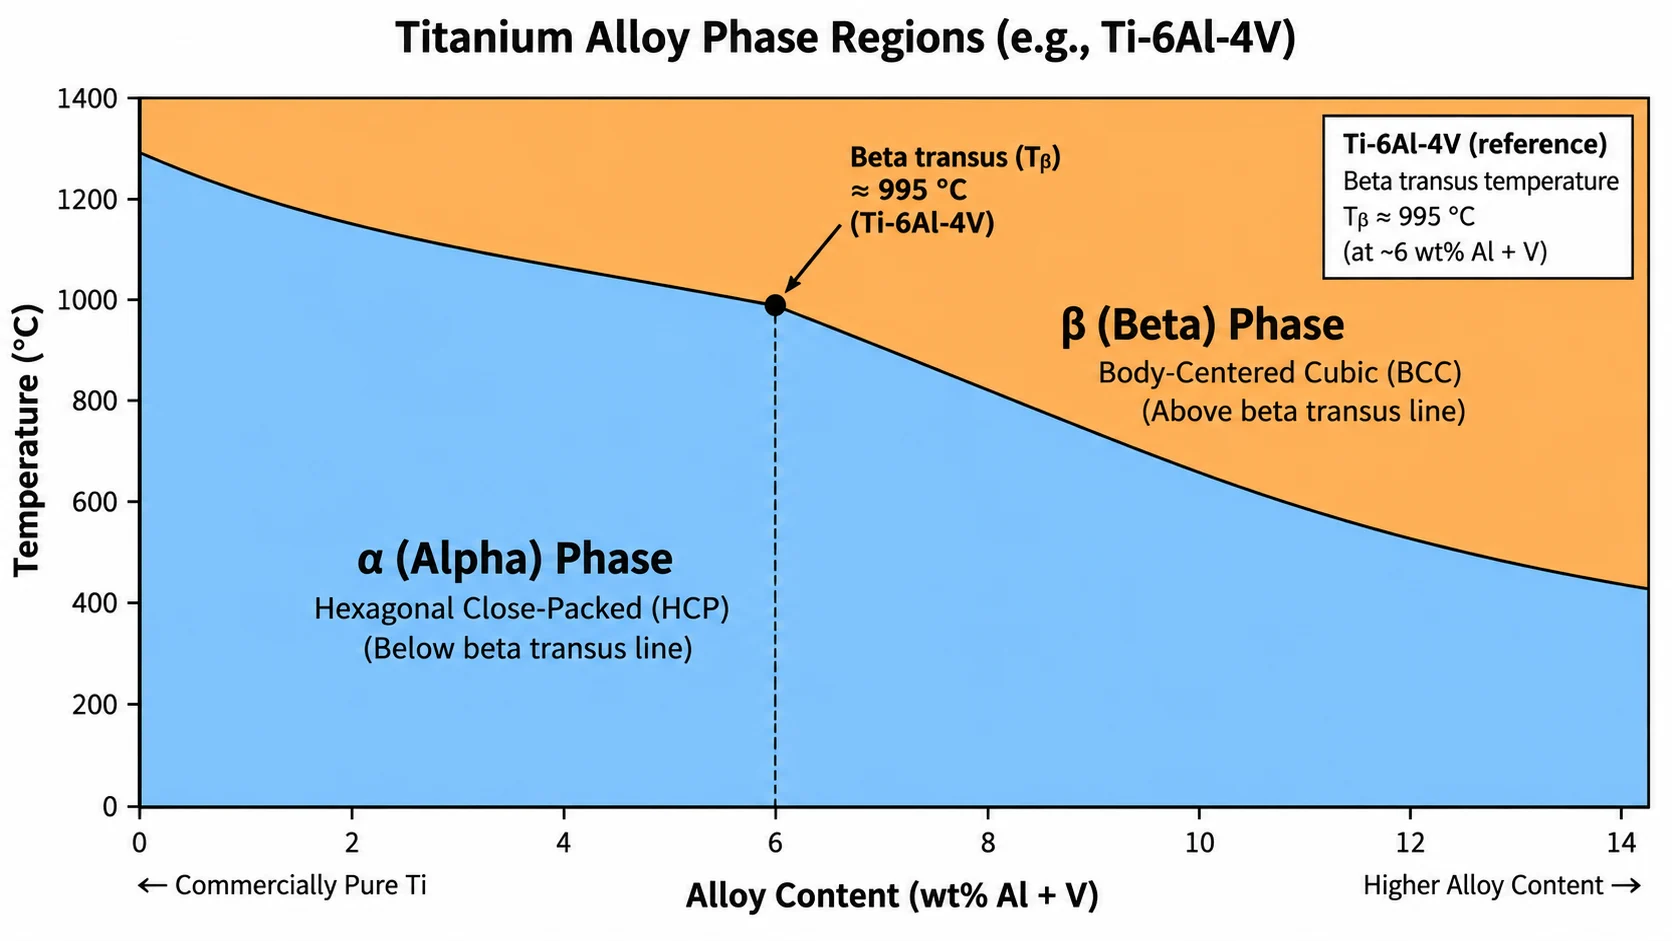
Jede Titanlegierung hat eine Beta-Transus-Temperatur – den Punkt, oberhalb dessen die Mikrostruktur vollständig aus der kubisch-raumzentrierten Beta-Phase besteht und unterhalb dessen eine zweiphasige Alpha+Beta-Struktur vorliegt. Für Ti-6Al-4V liegt diese Temperatur bei etwa 995°C (obwohl sie sich mit der genauen chemischen Zusammensetzung um ±15 °C verschiebt, sodass jede Charge getestet werden sollte).
Das Schmieden unterhalb der Beta-Transus-Temperatur (Alpha-Beta-Schmieden) erhält und verfeinert die zweiphasige Mikrostruktur. Das Ergebnis sind gleichachsige oder bimodale Alpha-Körner mit guter Duktilität und Ermüdungsbeständigkeit. Das Schmieden oberhalb der Beta-Transus-Temperatur (Beta-Schmieden) erzeugt eine lamellare Widmanstätten-Struktur – höhere Kriechfestigkeit und Bruchzähigkeit, aber typischerweise geringere Ermüdungsfestigkeit und Duktilität. Keine der Methoden ist universell überlegen; die Wahl hängt von der Anwendung ab.
Temperaturreferenz für das Schmieden pro Legierung
| Legierung | Beta-Transus (ca.) | Alpha-Beta-Schmiedefenster | Beta-Schmiedebereich | Anmerkungen |
|---|---|---|---|---|
| Ti-6Al-4V (Güteklasse 5) | ~995 °C | 875–950°C | 1000–1060°C | Am häufigsten geschmiedet; letzte Durchgänge typischerweise ~50°C unter dem Transus |
| Ti-6Al-4V ELI (Güte 23) | ~990°C | 875–945°C | 995–1050°C | Weniger Zwischengitteratome; strengere O2-Kontrolle erforderlich |
| CP Titan (Grad 2) | ~890°C | 750–875°C | 895–950°C | Geringere Fließspannung; leichter zu schmieden; oft in der Chemie/Schifffahrt verwendet |
| Ti-17 (Ti-5Al-2Sn-2Zr-4Mo-4Cr) | ~880–900°C | 830–875°C | 890–940°C | Nahe Beta; hohe Festigkeit; oft Beta-geschmiedet für Fan-Disks |
| Ti-6242 (Ti-6Al-2Sn-4Zr-2Mo) | ~995 °C | 900–960°C | 1000–1050°C | Kriechfest; verwendet für Hochtemperatur-Triebwerksscheiben |
Quellen: titanium.org World Conference Proceedings 2007; Springer MetTransA 2021; BenchChem Ti-17 Technisches Protokoll
Warum die Temperatur des letzten Schmiedestichs entscheidend ist
Forschungsergebnisse der titanium.org World Conference 2007 bestätigen, dass die letzten Alpha-Beta-Schmiedestufen für Ti-6Al-4V “im Allgemeinen bei etwa 50 °C unterhalb der Beta-Transus-Temperatur” – d.h. bei ~940–950 °C – durchgeführt werden, um die Umformbarkeit mit der Mikrostrukturkontrolle in Einklang zu bringen. Frühere Vorstufen können bei höheren Temperaturen (näher am Transus oder sogar darüber für die Knüppelumwandlung) erfolgen, aber das endgültige Gesenkschmieden, das die Mikrostruktur des Teils definiert, findet im unteren Alpha-Beta-Bereich statt.
Praktische Implikation: Wenn ein Lieferant angibt, Ti-6Al-4V bei “950 °C” zu schmieden, fragen Sie, ob dies die Vorwärmtemperatur, die endgültige Schmiedetemperatur oder die Gesenkeintrittstemperatur ist. Alle drei unterscheiden sich in einem konventionellen (nicht-isothermen) Prozess, bei dem das Werkstück während der Umformung kontinuierlich abkühlt.
Dehnrate: Der Parameter, den die meisten Artikel ignorieren
Allein die Temperatur definiert kein sicheres Schmiedefenster. Die Dehnrate ist wichtig, da Titan bei schneller Verformung eine erhebliche adiabatische Erwärmung erzeugt – ein auf 940 °C vorgeheizter Knüppel kann bei hohen Stößelgeschwindigkeiten mitten im Hub über die Beta-Transus-Temperatur ansteigen und eine Alpha-Beta-Operation in ein unbeabsichtigtes Beta-Schmieden ohne Prozesskontrolle verwandeln. Die Forschung zum Warmschmieden von Ti-6Al-4V legt die sichere Obergrenze der Dehnrate bei ≤10 s⁻¹ für das Standard-Alpha-Beta-Schmieden; isotherme Prozesse laufen bewusst viel langsamer ab (0,001–0,01 s⁻¹), um eine Mikrostruktur-Erholung zu ermöglichen.
Wie das Temperaturregime die Mikrostruktur prägt – und warum das wichtig ist
Das Temperaturregime bestimmt die endgültige Mikrostruktur, welche wiederum die mechanischen Eigenschaften bestimmt. Dieser Zusammenhang ist direkt und quantifizierbar:
Alpha-Beta-Schmieden (unterhalb der Beta-Transus-Temperatur):
- Erzeugt gleichachsige primäre Alpha-Körner in einer umgewandelten Beta-Matrix
- Hohe Ermüdungsfestigkeit, gute Duktilität, moderate Zähigkeit
- Ziel für rotierende Schaufeln, Strukturhalterungen, Implantate
Beta-Schmieden (oberhalb des Beta-Transus):
- Erzeugt lamellares oder kolonieartiges Alpha in der Beta-Matrix (Widmanstätten-Gefüge)
- Höhere Bruchzähigkeit und Kriechbeständigkeit, geringere Ermüdungsfestigkeit
- Ziel für Lüfterscheiben, dickwandige Strukturteile, einige Fahrwerkskomponenten
Das Alpha-Schicht-Problem
Titan nimmt Sauerstoff oberhalb von etwa schnell auf 600–650°C in Luft oder oxidierenden Atmosphären. Dadurch entsteht eine mit Sauerstoff angereicherte Oberflächenschicht – die Alpha-Case-Schicht –, die hart, spröde und anfällig für Rissbildung ist. Alpha-Case reduziert die Ermüdungslebensdauer und muss durch mechanische Bearbeitung oder chemisches Fräsen entfernt werden. Bei Luft- und Raumfahrtteilen ist eine unentdeckte Alpha-Case-Schicht ein Ablehnungskriterium.
Was das in der Praxis bedeutet: Erhitzungs- und Schmiedevorgänge bei erhöhter Temperatur müssen unter Schutzatmosphäre, mit ausreichender Schmierstoffabdeckung oder strengen Zeit-Temperatur-Kontrollen durchgeführt werden, um die Alpha-Case-Bildung zu minimieren. Jeder Lieferant, der Titan schmiedet, ohne die atmosphärische Kontrolle zu berücksichtigen, sollte explizit gefragt werden, wie er dieses Risiko handhabt.
Den richtigen Prozess wählen: Ein Entscheidungsrahmen
Gehen Sie diese Fragen der Reihe nach durch:
1. Teilegewicht und -größe
- Über 500 kg oder eine Form, die die Kapazität der Gesenkpresse überschreitet →Freiformschmieden ist Ihre einzige Option
- Unter 500 kg und Geometrie machbar →weiter
2. Geometrische Komplexität
- Einfache Formen (Zylinder, Scheiben, Ringe, Blöcke) →Freiformschmieden funktioniert gut, geringere Kosten
- Flügelprofile, komplexe Flansche, integrierte Merkmale →Gesenkschmieden oder Isothermschmieden
3. Jahresvolumen
- Unter 50 Stück/Jahr →Freiformschmieden fast immer günstiger (Formamortisation vermeiden)
- 50–100 Stück/Jahr →Kostenmodell für Gesenkschmieden pro Teil bewerten
- Über 500 Stück/Jahr →Gesenkschmieden oder Isothermschmieden gerechtfertigt; Materialeinsparungen und geringerer Bearbeitungsaufwand summieren sich
4. Toleranz- und Bearbeitungsbudget
- Große Toleranz (±2 mm) akzeptabel → Freiformschmieden
- ±0,5 mm oder besser erforderlich →Gesenkschmieden oder Isothermschmieden
5. Anforderung an die Gleichmäßigkeit der Mikrostruktur
- Gleichmäßige Mikrostruktur über den Querschnitt entscheidend (z. B. rotierende Scheibe, kritische Strukturteile) →Isothermes Schmieden oder streng kontrolliertes Gesenkschmieden mit Vorform
- Moderate Gleichmäßigkeit akzeptabel →Konventionelles Freiform- oder Gesenkschmiedeverfahren
Luft- und Raumfahrt sowie medizinische Anwendungen: Wo die Prozesswahl entscheidend wird
Luft- und Raumfahrt
Triebwerksscheiben und Blisks – die anspruchsvollsten Titanschmiedeteile – werden fast ausschließlich durch isothermisches oder streng kontrolliertes Gesenkschmieden hergestellt. AMS 4928 (Ti-6Al-4V Stangen und Knüppel) und AMS 6930 (Ti-6Al-4V Schmiedeteile) legen die grundlegenden Materialanforderungen fest; die NADCAP-Akkreditierung deckt die Wärmebehandlungs- und Prozesskontrollen ab. Fahrwerkskomponenten – zu den größten hergestellten Titanschmiedeteilen gehörend – verlassen sich auf das Freiformschmieden für die anfängliche Vorformung, gefolgt vom Gesenkschmieden für die endgültige Endform (Near-Net-Shape). Die Gewichtseinsparung gegenüber Stahl (Titan ist bei vergleichbarer Festigkeit etwa 45 % leichter) rechtfertigt die Prozesskosten im großen Maßstab.
Medizinische
Orthopädische Implantate – Femurhälse, Wirbelsäulen-Cages, Hüftpfannen – werden typischerweise im Gesenkschmiedeverfahren aus Ti-6Al-4V ELI (Grade 23) mit streng kontrollierten Reinheitsgrenzen hergestellt. Die ELI-Qualität hat geringere Sauerstoff- und Eisenmaxima als die Standard-Grade 5, was die Ermüdungsleistung in einer zyklischen Belastungsumgebung (dem menschlichen Körper) direkt verbessert. Alpha-Schicht-Kontamination ist ein hartes Ablehnungskriterium; die meisten Schmiedeanforderungen für Implantate verlangen eine vollständige Entfernung bis zu einer definierten Tiefe.
Häufig gestellte Fragen
Bei welcher Temperatur wird Titan typischerweise geschmiedet?
Das hängt von der Legierung und der Zielmikrostruktur ab. Ti-6Al-4V – die gängigste Schmiedelegierung – wird typischerweise im Alpha-Beta-Bereich zwischen 875–950 °C geschmiedet, wobei der letzte Durchgang etwa 50 °C unter seinem Betatransus (~995 °C) liegt. Kommerziell reines Titan der Güteklasse 2 wird bei niedrigeren Temperaturen geschmiedet, typischerweise zwischen 750–875 °C.
Was ist der Betatransus und warum ist er für das Schmieden wichtig?
Der Betatransus ist die Temperatur, oberhalb derer eine Titanlegierung vollständig kubisch raumzentriert (Beta-Phase) wird. Das Schmieden darunter bewahrt die duale Alpha-Beta-Mikrostruktur, die mit hoher Ermüdungsfestigkeit verbunden ist. Das Schmieden darüber erzeugt eine lamellare Beta-Struktur mit besserer Kriechfestigkeit und Zähigkeit, aber geringerer Ermüdungsbeständigkeit. Der Unterschied ist anwendungsentscheidend – Triebwerkscheiben und Implantate haben gegensätzliche Anforderungen.
Wann sollte ich Gesenkschmieden mit offenem Gesenk gegenüber dem mit geschlossenem Gesenk für Titan vorziehen?
Freiformschmieden ist die richtige Wahl für große Teile (über 500 kg), Prototypenmengen (unter 50 Stück) oder einfache Geometrien, bei denen die Gesenkkosten für das Gesenkschmieden nicht amortisiert werden können. Das Gesenkschmieden wird bei höheren Stückzahlen kosteneffektiv, wo Materialeinsparungen und geringere Bearbeitung den Werkzeugaufwand ausgleichen.
Kann Titan kaltgeschmiedet werden?
Nur kommerziell reines Titan (Grade 1 und Grade 2) kann in begrenzten Anwendungen mit erheblicher Kraft und sorgfältiger Schmierung kaltgeschmiedet werden. Legiertes Titan (Ti-6Al-4V und höher) erfordert Warmschmieden; die Fließspannung bei Raumtemperatur ist zu hoch und die Duktilität für eine praktische Kaltumformung zu begrenzt.
Was ist isothermes Schmieden und wann wird es für Titan eingesetzt?
Isothermisches Schmieden hält sowohl den Rohling als auch das Gesenk während des gesamten Hubs auf derselben erhöhten Temperatur, wodurch thermische Gradienten eliminiert werden, die Risse und eine ungleichmäßige Mikrostruktur verursachen. Es wird für komplexe, dünnwandige Teile wie Blisks und Triebwerksscheiben verwendet, bei denen sowohl Mikrostrukturhomogenität als auch annähernde Endform erforderlich sind. Der Prozess ist teuer (Nickel-Superlegierungsgesenke, kontrollierte Atmosphäre) und Hochleistungs-Luftfahrtkomponenten vorbehalten.
Was ist eine Alpha-Schicht und warum ist sie ein Problem?
Die Alpha-Schicht ist eine sauerstoffangereicherte, spröde Oberflächenschicht, die sich bildet, wenn Titan bei Temperaturen über etwa 650 °C Luft oder oxidierenden Atmosphären ausgesetzt wird. Sie ist hart und ermüdungsanfällig; für Luft- und Raumfahrtteile ist sie ein Ausschlusskriterium. Schmiedebetriebe begegnen ihr durch Schutzatmosphären, Schmierstoffabdeckung und strenge Zeit-Temperatur-Grenzwerte und entfernen sie anschließend durch Bearbeitung oder chemisches Fräsen.
Welche AMS-Standards gelten für Titanschmiedestücke?
AMS 4928 deckt Ti-6Al-4V Stangen, Knüppel und Stäbe ab, die als Schmiedevormaterial verwendet werden; AMS 6930 deckt Ti-6Al-4V Schmiedestücke und geschmiedete Formen ab. Für medizinisches Ti-6Al-4V ELI gilt ASTM F136. Lieferanten für Luft- und Raumfahrtprogramme benötigen in der Regel eine NADCAP-Akkreditierung, die sowohl den Schmiedeprozess als auch die damit verbundenen Wärmebehandlungsvorgänge abdeckt.
Wie verhält sich Schmieden im Vergleich zum Gießen bei Titan?
Das Schmieden erzeugt ein dichteres, defektfreies Bauteil mit überragender Ermüdungsfestigkeit und gerichtetem Faserverlauf. Das Gießen ermöglicht komplexere Geometrien, birgt jedoch ein höheres Porositätsrisiko und führt typischerweise zu geringeren mechanischen Eigenschaften. Für Struktur- und Rotationsbauteile in der Luft- und Raumfahrt oder Implantate in der Medizin ist das Schmieden der Standard. Das Gießen wird eingesetzt, wo die Komplexität der Geometrie die Festigkeitsanforderungen überwiegt.
Zusammenfassung
Das Freiformschmieden verarbeitet große, einfache Geometrien und geringe Stückzahlen mit minimalen Werkzeugkosten. Das Gesenkschmieden liefert endkonturnahe Formen, engere Toleranzen und eine bessere Materialausnutzung, sobald die Stückzahlen die Gesenkinvestition rechtfertigen. Das isotherme Schmieden sorgt für Mikrostruktur-Gleichmäßigkeit bei anspruchsvollsten Luft- und Raumfahrtanwendungen, allerdings mit einem erheblichen Kostenzuschlag.
Temperatur ist keine einzelne Zahl – es ist ein Legierungs- und Regime-spezifischer Satz von Parametern, die direkt mit der Mikrostruktur und den mechanischen Eigenschaften verbunden sind, die das Endteil erfordert. Ti-6Al-4V bei 940 °C und Ti-6Al-4V bei 1010 °C erzeugen strukturell unterschiedliche Teile. Ein qualifizierter Titanschmiedelieferant versteht diesen Unterschied und kontrolliert ihn mit dokumentierten Prozessaufzeichnungen, nicht nur mit einer Pyrometeranzeige an der Ofentür.
Die Bildung der Alpha-Schicht, das Management der Dehnungsrate und die Einhaltung der AMS-Spezifikationen sind die Unterscheidungsmerkmale eines seriösen Titanschmiedebetriebs – fragen Sie Ihren Lieferanten nach allen drei Punkten, bevor Sie sich für eine Quelle entscheiden.

