
Le forgeage du titane utilise une chaleur et une pression contrôlées pour façonner les alliages de titane en composants à haute résistance, proches de la forme finale, pour les applications aérospatiales, médicales et industrielles. Les deux méthodes principales — forgeage en matrice ouverte et en matrice fermée — diffèrent par la complexité de l'outillage, la capacité géométrique et le seuil de rentabilité économique. Le contrôle de la température est non négociable: le Ti-6Al-4V, l'alliage le plus couramment forgé, a un transus bêta proche de 995°C, et la plupart des étapes finales de forgeage ciblent 875-950°C pour préserver la microstructure alpha-bêta double qui assure une durée de vie à la fatigue et une ténacité optimales. Dépasser cette fenêtre dégrade la structure granulaire; descendre en dessous risque de provoquer des fissures et une déformation incomplète. Ce guide couvre les trois méthodes de forgeage, les paramètres de température par alliage, la logique de sélection des matrices, et le risque de couche alpha que aucun article générique ne prend la peine de mentionner.
Qu'est-ce que le forgeage du titane?
Le forgeage du titane est un processus de déformation à l'état solide: une billette de titane chauffée est pressée, martelée ou comprimée entre des matrices pour produire un composant proche de la forme finale avec une structure de grain affinée et orientée. Contrairement à la fonderie, qui fait fondre le métal et le verse dans un moule, le forgeage ne franchit jamais le liquidus — il travaille le métal tant qu'il reste solide, généralement dans la plage de 800-1050°C selon l'alliage et la microstructure visée.
Pourquoi forger au lieu d'usiner à partir de barres? Orientation du grain. Lors du forgeage du titane, la structure du grain suit le contour de la pièce — congés de bielles, géométries de pieds de pales, tiges d'implants. Ce flux de grains alignés augmente la résistance à la fatigue et la ténacité à la rupture par rapport à une pièce usinée à partir de barres isotropes. Pour un support structurel d'avion ou un implant spinal, cette différence n'est pas anodine.
Le compromis réside dans la complexité du processus. La fenêtre étroite de travail à chaud du titane, sa forte réactivité au-dessus de 650°C, et une contrainte d'écoulement qui change brusquement au-delà du transus bêta, signifient qu'un atelier de forgeage a besoin d'un contrôle précis de la température, du bon système de lubrification, et — pour le travail isotherme — de matrices fabriquées à partir de superalliages de nickel exotiques.
Les trois principales méthodes de forgeage du titane
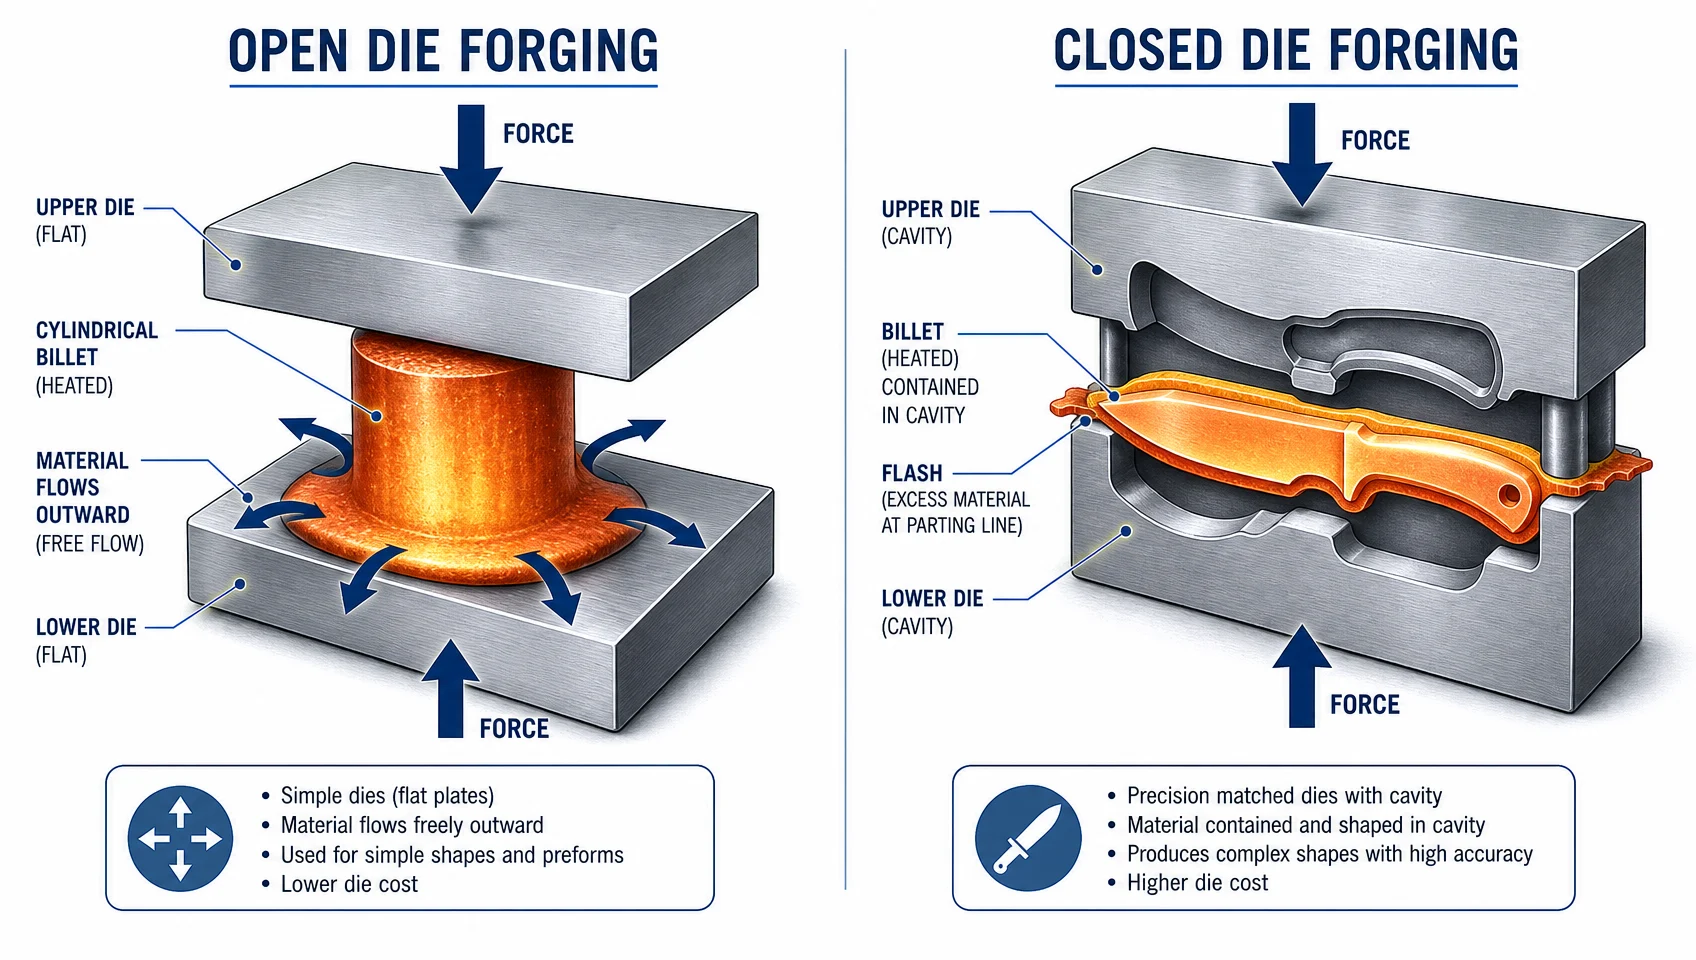
Avant de comparer directement le forgeage en matrice ouverte et en matrice fermée, il est utile de comprendre les trois méthodes utilisées dans le forgeage de production du titane:
Forgeage en matrice ouverte
La billette est déformée entre des matrices plates ou à contour simple qui n'enferment pas complètement la pièce. L'excès de matière s'écoule librement vers l'extérieur. L'opérateur repositionne et refrappe la billette plusieurs fois pour obtenir la forme souhaitée. Cette méthode permet de manipuler de très grandes pièces — des blocs structuraux de 100 kg aux pièces forgées de train d'atterrissage de 40 000 kg.
Forgeage en Matrice Fermée (Forgeage par estampage)
Une cavité façonnée est usinée dans la filière. Le lopin est placé dans la cavité et comprimé jusqu'à ce qu'il en remplisse l'empreinte, le matériau excédentaire s'échappant par une saignée d'ébavurage. L'ébavurage est effectué après le forgeage. Le forgeage en matrice fermée permet d'obtenir des formes quasi-nettes avec des tolérances dimensionnelles plus strictes, réduisant ainsi l'usinage ultérieur.
Forgeage Isotherme (Forgeage à matrice chaude)
Le lopin et l'outillage sont maintenus à la même température élevée tout au long de la course — typiquement 850–950°C pour les alliages de titane. L'élimination du gradient thermique entre la pièce et la matrice permet des vitesses de déformation très lentes et de très grandes réductions sans fissuration. Le surcoût est significatif (matrices en superalliage, chambres de presse sous vide ou atmosphère inerte), mais le forgeage isotherme est la méthode de choix pour les disques, aubes-disques et rotors à aubes intégrées complexes en titane, où la géométrie, l'uniformité de la microstructure et l'utilisation du matériau sont toutes importantes simultanément.
| Méthode | Coût de l'Outillage | Complexité Géométrique | Taille Typique des Pièces | Meilleur pour |
|---|---|---|---|---|
| Estampage Libre | Faible | Faible à moyen | 10 kg–40 000+ kg | Grandes pièces structurelles, volumes de prototypes, conversion de lopins |
| Matriçage | Moyenne à élevée | Moyenne à élevée | 0,1 kg–500 kg | Séries de production, forme proche du net, tolérances serrées |
| Isotherme | Très élevé | Haut | 0,5 kg–200 kg | Disques complexes, blisks, pièces aéronautiques à âme mince |
Forgeage de titane à matrice ouverte ou fermée : Une comparaison pratique
Le choix entre le forgeage à matrice ouverte et celui à matrice fermée est rarement une question de seule capacité technique — il dépend du volume, de la géométrie, de la tolérance et du coût total de possession, incluant l'usinage en aval.
| Facteur | Estampage Libre | Matriçage |
|---|---|---|
| Coût de l'outillage | Faible (matrices plates ou simples) | Élevée (empreintes usinées de précision) |
| Complexité de la pièce | Simple–modérée (cylindres, anneaux, blocs, arbres) | Modérée–complexe (profils d'ailes, pièces à brides, profils à forme nette) |
| Dimensional tolérance | Typiquement ±1–3 mm; nécessite un usinage ultérieur | Typiquement ±0,3–0,8 mm; stock d'usinage réduit |
| Volume économique minimum | 1–50 pièces | Typiquement 50–5 000+ pièces (amortissement des coûts d'outillage) |
| Poids maximal de la pièce | 40 000+ kg | ~500 kg pour le titane (dépend de la capacité de la presse) |
| Utilisation des matériaux | Inférieur — plus de matière à usiner nécessaire | Supérieur — forme quasi-nette, moins de déchets |
| Délai pour le premier article | Court (pas de conception/fabrication de matrice) | Plus long (4 à 6 semaines pour la fabrication de la matrice) |
| Ébavurage nécessaire | Non | Oui (la matrice fermée produit de la bavure) |
| Contrôle de l'orientation du grain | Bon pour les formes grandes et simples | Excellent pour les géométries complexes |
| Applications typiques | Pièces de train d'atterrissage, ébauchage de lopins, blocs structurels lourds, bagues | Aubes de turbine, supports structurels, implants, bielles |
La règle pratique : Si vous fabriquez moins de 50 pièces d'une pièce complexe, le coût de l'outillage pour la forge à matrice fermée ne sera presque jamais rentable. La forge à matrice ouverte est la bonne solution pour les prototypes, les pièces de rechange et les formes structurelles de grand volume. La forge à matrice fermée devient attrayante au-delà de volumes où les économies de matière et les réductions de temps d'usinage l'emportent sur l'investissement en outillage — typiquement lorsqu'une forge à matrice fermée presque nette permet d'économiser 30 à 50% des heures d'usinage par rapport à une préforme à matrice ouverte.
D'après mon expérience de révision des devis des ateliers de forge de titane, le volume de rentabilité est rarement indiqué d'emblée. Demandez à votre fournisseur de vous montrer la courbe des coûts par pièce pour des volumes de 10, 50, 200 et 1 000 pièces — le point de croisement révèle quel processus est réellement pertinent pour votre programme.
Paramètres de température de forge du titane : les chiffres qui comptent
C'est là que la plupart des articles échouent. Dire “ le titane est forgé entre 800 et 950°C ” revient à dire “ l'acier est traité thermiquement entre 400 et 1200°C ” — techniquement inclusif, pratiquement inutile. Les paramètres pertinents sont spécifiques à l'alliage, spécifiques au régime de phase, et ils interagissent avec la vitesse de déformation.
La transus bêta : La ligne de référence pour tout le reste
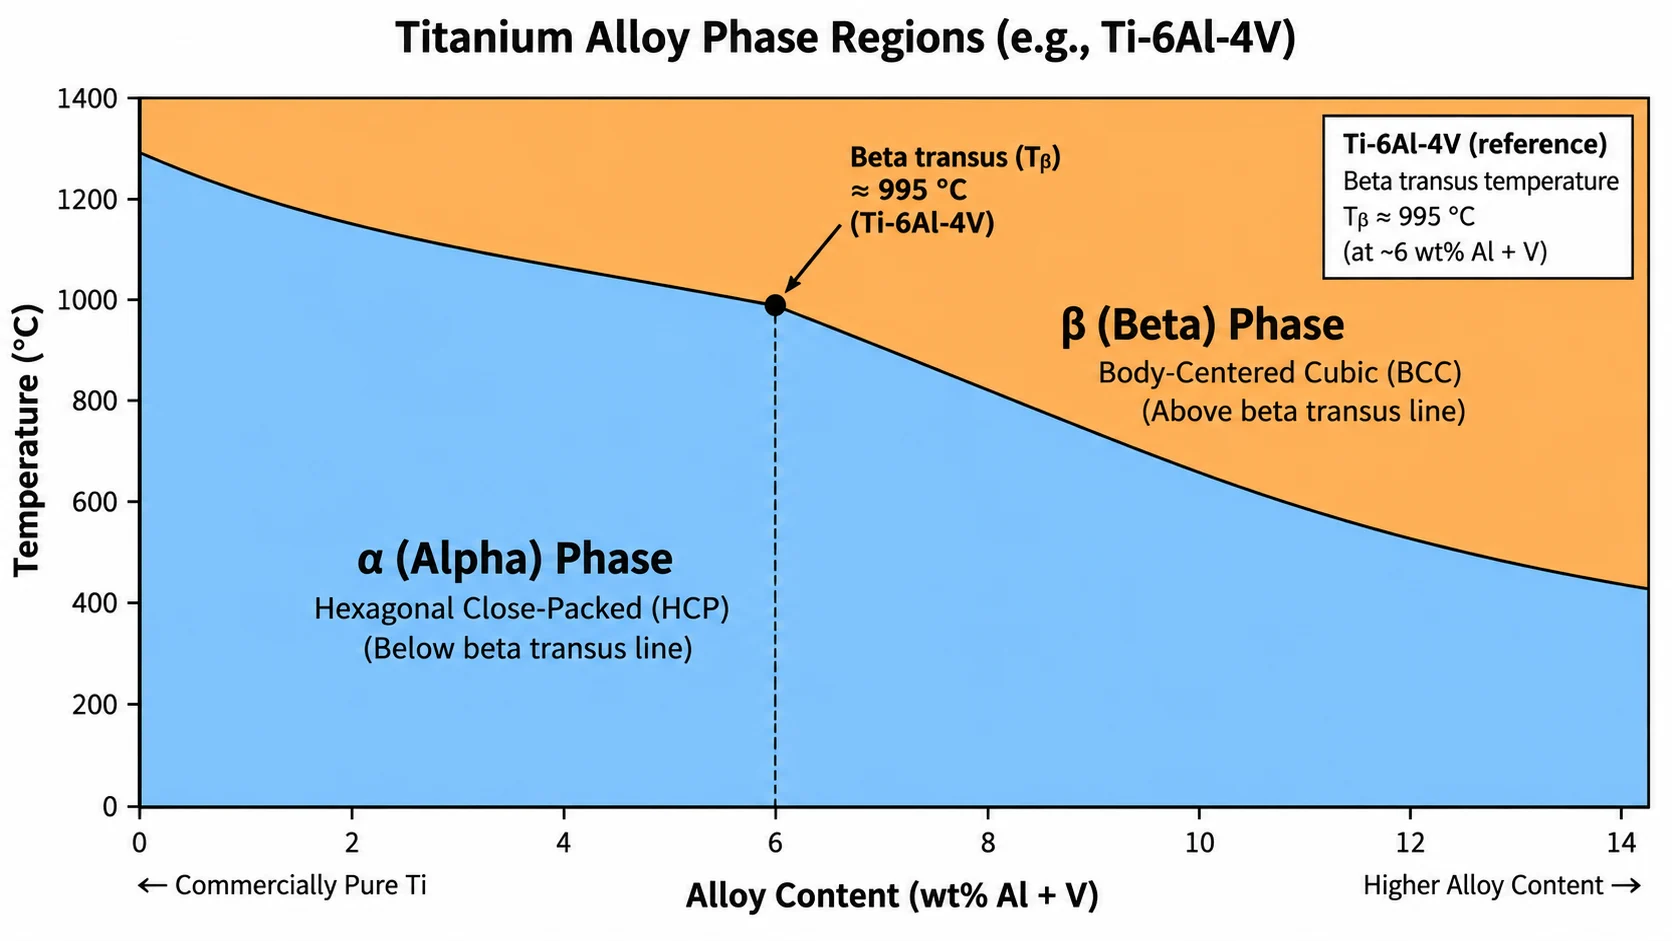
Chaque alliage de titane possède une température transus bêta — le point au-dessus duquel la microstructure est entièrement en phase bêta cubique centrée, et en dessous duquel une structure biphasée alpha+bêta existe. Pour le Ti-6Al-4V, cette température est d'environ 995°C (bien qu'elle varie de ±15°C en fonction de la chimie exacte, chaque coulée doit donc être testée).
Le forgeage en dessous de la transus bêta (forgeage alpha-bêta) préserve et affine la microstructure biphasée. Il en résulte des grains alpha équiaxes ou bimodaux avec une bonne ductilité et résistance à la fatigue. Le forgeage au-dessus de la transus bêta (forgeage bêta) produit une structure lamellaire de Widmanstätten — une meilleure résistance au fluage et une ténacité à la rupture accrue, mais généralement une résistance à la fatigue et une ductilité inférieures. Aucune des deux n'est universellement supérieure ; le choix dépend de l'application.
Référence de température de forgeage par alliage
| Alliage | Transus bêta (approx.) | Fenêtre de forgeage alpha-bêta | Plage de forgeage bêta | Notes |
|---|---|---|---|---|
| Ti-6Al-4V (grade 5) | ~995 °C | 875–950°C | 1000–1060°C | Le plus largement forgé; les passes finales sont typiquement ~50°C en dessous du transus |
| Ti-6Al-4V ELI (Grade 23) | ~990°C | 875–945°C | 995–1050°C | Moins d'interstitiels; un contrôle plus strict de l'O2 est nécessaire |
| Titane CP (grade 2) | ~890°C | 750–875°C | 895–950°C | Faible contrainte d'écoulement; plus facile à forger; souvent utilisé dans la chimie/marine |
| Ti-17 (Ti-5Al-2Sn-2Zr-4Mo-4Cr) | ~880–900°C | 830–875°C | 890–940°C | Proche-bêta ; haute résistance ; souvent forgé en phase bêta pour les disques de soufflante |
| Ti-6242 (Ti-6Al-2Sn-4Zr-2Mo) | ~995 °C | 900–960°C | 1000–1050°C | Résistant au fluage ; utilisé pour les disques de moteur haute température |
Sources : titanium.org World Conference Proceedings 2007 ; Springer MetTransA 2021 ; BenchChem Ti-17 Technical Protocol
Pourquoi la température de la passe de forgeage finale est la plus critique
La recherche de la Conférence Mondiale titanium.org de 2007 confirme que les étapes finales de forgeage alpha-bêta pour le Ti-6Al-4V sont “ généralement réalisées à environ 50°C en dessous du transus bêta ” — ce qui signifie ~940–950°C — pour équilibrer la formabilité et le contrôle de la microstructure. Les passes d'ébauche antérieures peuvent être effectuées à des températures plus élevées (plus proches du transus ou même au-dessus pour la conversion de billette), mais le forgeage final d'impression qui définit la microstructure de la pièce a lieu dans la fenêtre alpha-bêta inférieure.
Implication pratique : si un fournisseur déclare qu'il forge du Ti-6Al-4V à “ 950°C ”, demandez s'il s'agit de la température de préchauffage, de la température de forgeage finale ou de la température d'entrée de la matrice. Ces trois températures sont différentes dans un processus conventionnel (non isotherme) où la pièce se refroidit continuellement pendant le formage.
Taux de déformation : le paramètre que la plupart des articles ignorent
La température seule ne définit pas une fenêtre de forgeage sûre. Le taux de déformation est important car le titane génère un échauffement adiabatique significatif lors d'une déformation rapide — une billette préchauffée à 940°C peut dépasser le transus bêta en milieu de course à des vitesses de vérin élevées, transformant une opération alpha-bêta en un forgeage bêta involontaire sans contrôle du processus. La recherche sur le forgeage à chaud du Ti-6Al-4V situe le plafond de sécurité du taux de déformation à ≤10 s⁻¹ pour le forgeage alpha-bêta standard ; les processus isothermes sont délibérément beaucoup plus lents (0,001–0,01 s⁻¹) pour permettre la récupération de la microstructure.
Comment le régime de température façonne la microstructure — et pourquoi c'est important
Le régime de température détermine la microstructure finale, qui détermine les propriétés mécaniques. Cette connexion est directe et quantifiable :
Forgeage Alpha-Bêta (en dessous du transus bêta) :
- Produit des grains alpha primaires équiaxes dans une matrice bêta transformée
- Résistance élevée à la fatigue, bonne ductilité, ténacité modérée
- Cible pour les aubes rotatives, les supports structurels, les implants
Forgeage bêta (au-dessus du transus bêta):
- Produit de l'alpha lamellaire ou en colonies dans une matrice bêta (structure de Widmanstätten)
- Meilleure ténacité à la rupture et meilleure résistance au fluage, mais moins bonne résistance à la fatigue
- Cible pour les disques de ventilateur, les pièces structurelles à section épaisse, certains composants de train d'atterrissage
Le Problème de la Couche Alpha
Le titane absorbe rapidement l'oxygène au-delà d'environ 600–650°C dans l'air ou les atmosphères oxydantes. Cela forme une couche superficielle enrichie en oxygène – la couche alpha – qui est dure, cassante et sujette aux fissures. La couche alpha réduit la durée de vie en fatigue et doit être éliminée par usinage ou fraisage chimique. Pour les pièces aérospatiales, une couche alpha non détectée est un critère de rejet.
Ce que cela signifie en pratique : les opérations de chauffage et de forgeage à haute température doivent utiliser des atmosphères protectrices, une couverture de lubrifiant adéquate ou des contrôles stricts du temps à température pour minimiser la formation de la couche alpha. Tout fournisseur forgeant du titane sans tenir compte du contrôle atmosphérique devrait être spécifiquement interrogé sur la manière dont il gère ce risque.
Choisir le bon processus : un cadre de décision
Passez en revue ces questions dans l'ordre :
1. Poids et taille de la pièce
- Plus de 500 kg, ou une forme dépassant la capacité de presse à matrice fermée → Le forgeage libre est votre seule option
- Moins de 500 kg et la géométrie est faisable → continuer
2. Complexité géométrique
- Formes simples (cylindres, disques, anneaux, blocs) → Le forgeage libre fonctionne bien, coût inférieur
- Profils d'aile, brides complexes, caractéristiques intégrales → Matrice fermée ou isostatique
3. Volume annuel
- Moins de 50 pièces/an → Forgeage libre presque toujours moins cher (éviter l'amortissement de l'outillage)
- 50 à 100 pièces/an → Évaluer le modèle de coût de matriçage fermé par pièce
- Plus de 500 pièces/an → Matriçage fermé ou isotherme justifié; économies de matériaux et réduction d'usinage cumulées
4. Tolérance et budget d'usinage
- Tolérance large (±2 mm) acceptable → Forgeage libre
- ±0,5 mm ou mieux nécessaire → Matriçage fermé ou isotherme
5. Exigence d'uniformité de la microstructure
- Microstructure uniforme sur toute la section transversale critique (par exemple, disque rotatif, structure critique) → Forgeage isotherme ou matriçage fermé rigoureusement contrôlé avec préforme
- Uniformité modérée acceptable → Processus conventionnel de forgeage libre ou matriçage fermé
Applications Aérospatiales et Médicales: Quand le Choix du Procédé Devient Critique
Aérospatiale
Les disques et blisks de moteurs à réaction — les pièces forgées en titane les plus exigeantes — sont presque exclusivement produits par forgeage isotherme ou par forgeage en matrice fermée étroitement contrôlé. Les normes AMS 4928 (barres et billettes de Ti-6Al-4V) et AMS 6930 (pièces forgées de Ti-6Al-4V) établissent les exigences de base des matériaux; l'accréditation NADCAP couvre les contrôles de traitement thermique et de fabrication. Les composants de train d'atterrissage — parmi les plus grandes pièces forgées en titane produites — reposent sur le forgeage en matrice ouverte pour la première ébauche, suivi du forgeage en matrice fermée pour la forme finale quasi-nette. L'économie de poids par rapport à l'acier (le titane est environ 45% plus léger à résistance comparable) justifie le coût du processus à grande échelle.
Médical
Les implants orthopédiques — tiges fémorales, cages intersomatiques, cupules acétabulaires — sont généralement forgés en matrice fermée à partir de Ti-6Al-4V ELI (Grade 23) avec des limites de pureté étroitement contrôlées. Le grade ELI a des maxima d'oxygène et de fer inférieurs à ceux du Grade 5 standard, ce qui améliore directement la performance à la fatigue dans un environnement de chargement cyclique (le corps humain). La contamination par la couche alpha (alpha case) est un critère de rejet strict; la plupart des spécifications de forgeage d'implants exigent une élimination complète jusqu'à une profondeur définie.
Questions fréquemment posées
À quelle température le titane est-il généralement forgé ?
Cela dépend de l'alliage et de la microstructure cible. Le Ti-6Al-4V — l'alliage de forgeage le plus courant — est généralement forgé dans le champ alpha-bêta entre 875 et 950°C, la passe finale étant approximativement 50°C en dessous de son transus bêta (~995°C). Le titane pur commercialement de grade 2 se forge à des températures plus basses, typiquement entre 750 et 875°C.
Qu'est-ce que le transus bêta et pourquoi est-il important pour le forgeage?
Le transus bêta est la température au-dessus de laquelle un alliage de titane devient entièrement cubique centré (phase bêta). Le forgeage en dessous préserve la double microstructure alpha-bêta associée à une résistance élevée à la fatigue. Le forgeage au-dessus produit une structure lamellaire bêta avec une meilleure résistance au fluage et une meilleure ténacité, mais une résistance à la fatigue inférieure. La distinction est critique pour l'application — les disques de moteur et les implants ont des exigences opposées.
Quand devrais-je choisir le forgeage à matrice ouverte plutôt que le forgeage à matrice fermée pour le titane ?
Le forgeage en matrice ouverte est le bon choix pour les grandes pièces (plus de 500 kg), les volumes de prototype (moins de 50 pièces) ou les géométries simples pour lesquelles le coût de la matrice pour le forgeage en matrice fermée ne peut être amorti. Le forgeage en matrice fermée devient rentable à des volumes plus élevés où les économies de matériaux et la réduction de l'usinage compensent l'investissement dans l'outillage.
Le titane peut-il être forgé à froid ?
Seul le titane commercialement pur (Grade 1 et Grade 2) peut être forgé à froid dans des applications limitées avec une force significative et une lubrification soigneuse. Le titane allié (Ti-6Al-4V et au-delà) nécessite un forgeage à chaud; la contrainte d'écoulement à température ambiante est trop élevée et la ductilité trop limitée pour un travail à froid pratique.
Qu'est-ce que le forgeage isotherme et quand est-il utilisé pour le titane ?
Le forgeage isotherme maintient le billette et la matrice à la même température élevée pendant toute la course, éliminant les gradients thermiques qui provoquent la fissuration et une microstructure inégale. Il est utilisé pour les pièces complexes à section mince comme les blisks et les disques de moteur où l'uniformité de la microstructure et une forme quasi-nette sont toutes deux requises. Le processus est coûteux (matrices en superalliage de nickel, atmosphère contrôlée) et réservé aux composants aérospatiaux de grande valeur.
Qu'est-ce que la couche alpha et pourquoi est-elle un problème?
La couche alpha (alpha case) est une couche superficielle cassante enrichie en oxygène qui se forme lorsque le titane est exposé à l'air ou à des atmosphères oxydantes au-dessus d'environ 650 °C. Elle est dure et sujette à la fatigue ; pour les pièces aérospatiales, c'est un critère de rejet. Les ateliers de forgeage la gèrent par des atmosphères protectrices, une couverture de lubrifiant et des limites strictes de temps à température, puis l'éliminent par usinage ou fraisage chimique.
Quelles normes AMS s'appliquent aux pièces forgées en titane?
L'AMS 4928 couvre les barres, billettes et tiges de Ti-6Al-4V utilisées comme matière première de forgeage ; l'AMS 6930 couvre les pièces forgées et les formes forgées en Ti-6Al-4V. Pour le Ti-6Al-4V ELI de qualité médicale, la norme ASTM F136 s'applique. Les fournisseurs de programmes aérospatiaux exigent généralement l'accréditation NADCAP couvrant à la fois le processus de forgeage et les opérations de traitement thermique associées.
Comment le forgeage se compare-t-il au moulage pour le titane ?
Le forgeage produit un composant plus dense, sans défaut, avec une résistance à la fatigue supérieure et une orientation de grain directionnelle. Le moulage permet des géométries plus complexes mais comporte un risque de porosité plus élevé et des propriétés mécaniques généralement inférieures. Pour les composants structurels et rotatifs dans l'aérospatiale ou les implants médicaux, le forgeage est la norme. Le moulage est utilisé lorsque la complexité de la géométrie l'emporte sur les exigences de résistance.
Résumé
Le forgeage à matrice ouverte (open die forging) gère les géométries grandes et simples et les faibles volumes avec un coût d'outillage minimal. Le forgeage à matrice fermée (closed die forging) permet d'obtenir des formes quasi-nettes, des tolérances plus serrées et une meilleure utilisation du matériau une fois que les volumes justifient l'investissement dans les matrices. Le forgeage isotherme ajoute une uniformité de microstructure pour les applications aérospatiales les plus exigeantes, avec un surcoût significatif.
La température n'est pas un chiffre unique — c'est un ensemble de paramètres spécifiques à l'alliage et au régime, directement liés à la microstructure et aux propriétés mécaniques requises par la pièce finale. Le Ti-6Al-4V à 940 °C et le Ti-6Al-4V à 1010 °C produisent des pièces structurellement différentes. Un fournisseur qualifié en forgeage de titane comprend cette distinction et la contrôle avec des enregistrements de processus documentés, et non pas seulement une lecture de pyromètre sur la porte du four.
La formation de la couche alpha (alpha case), la gestion du taux de déformation et la conformité aux spécifications AMS sont les marqueurs différenciateurs d'une opération sérieuse de forgeage de titane — renseignez-vous auprès de votre fournisseur sur ces trois points avant de vous engager avec une source.

