
La forgiatura del titanio utilizza calore e pressione controllati per modellare leghe di titanio in componenti ad alta resistenza e quasi a forma netta per applicazioni aerospaziali, mediche e industriali. I due metodi principali — forgiatura a stampo aperto e a stampo chiuso — differiscono per complessità degli utensili, capacità geometrica e punto di pareggio economico. Il controllo della temperatura non è negoziabile: il Ti-6Al-4V, la lega più ampiamente forgiata, ha una transizione beta vicino a 995°C, e la maggior parte delle fasi finali di forgiatura mirano a 875–950°C per preservare la microstruttura duale alfa-beta che offre una vita a fatica e una tenacità ottimali. Superare questo intervallo degrada la struttura della grana; scendere al di sotto di esso rischia la rottura e la deformazione incompleta. Questa guida copre tutti e tre i metodi di forgiatura, i parametri di temperatura per lega, la logica di selezione delle matrici e il rischio di alpha case che nessun articolo generico si preoccupa di menzionare.
Cos'è la Forgiatura del Titanio?
La forgiatura del titanio è un processo di deformazione allo stato solido: una billetta di titanio riscaldata viene pressata, martellata o compressa tra matrici per produrre un componente quasi a forma netta con una struttura a grana raffinata e direzionale. A differenza della fusione, che fonde il metallo e lo versa in uno stampo, la forgiatura non supera mai il liquidus – lavora il metallo mentre rimane solido, tipicamente nell'intervallo 800–050°C a seconda della lega e della microstruttura target.
Perché forgiare invece di lavorare a macchina da barra piena? Flusso della grana. Quando il titanio viene forgiato, la struttura della grana segue il contorno del pezzo — raggi di biella, geometrie della base delle pale, steli di impianti. Questo flusso di grana allineato aumenta la resistenza alla fatica e la tenacità alla frattura rispetto a un pezzo lavorato a macchina da barra isotropa. Per una staffa strutturale di un aeromobile o un impianto spinale, questa differenza non è accademica.
Il compromesso è la complessità del processo. La stretta finestra di lavorazione a caldo del titanio, l'elevata reattività sopra i 650°C e la tensione di flusso che cambia drasticamente attraverso la transizione beta significano che un'officina di forgiatura necessita di un controllo preciso della temperatura, del giusto sistema di lubrificazione e – per il lavoro isotermico – di matrici realizzate con superleghe di nichel esotiche.
I Tre Principali Metodi di Forgiatura del Titanio
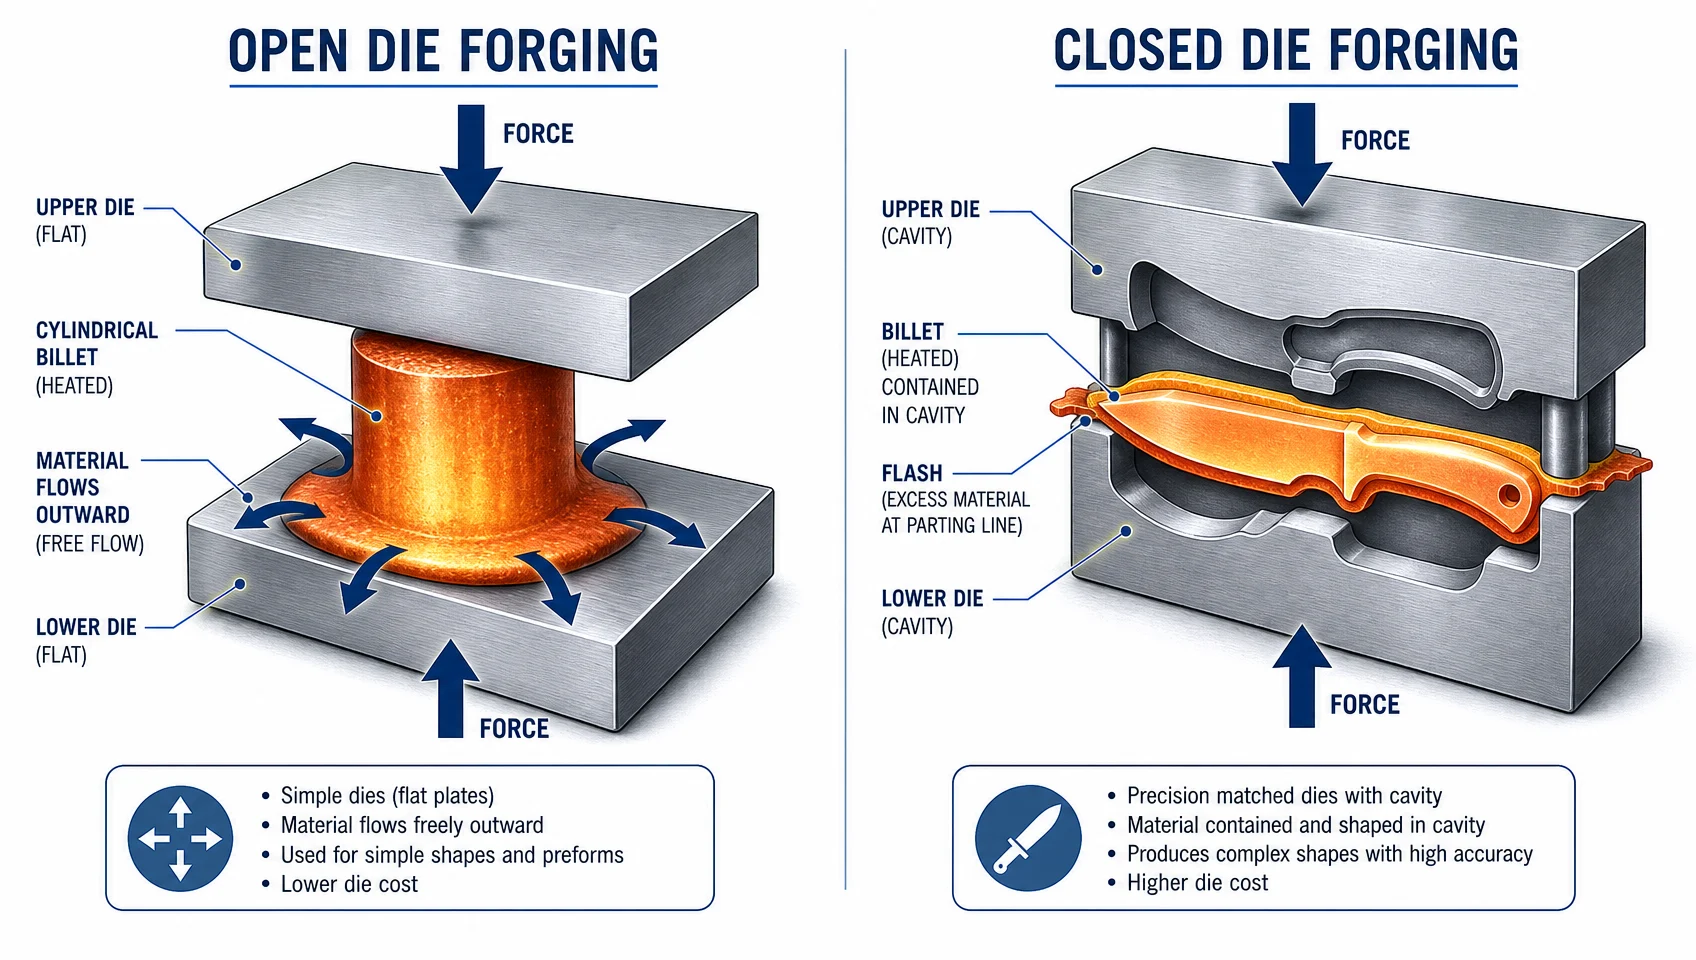
Prima di confrontare direttamente la forgiatura a stampo aperto e a stampo chiuso, è utile comprendere tutti e tre i metodi utilizzati nella produzione di forgiati in titanio:
Forgiatura a Stampo Aperto
La billetta viene deformata tra matrici piane o con contorno semplice che non racchiudono completamente il pezzo. Il materiale in eccesso fluisce liberamente verso l'esterno. L'operatore riposiziona e ribatte la billetta più volte per ottenere la forma desiderata. Questo metodo gestisce pezzi molto grandi — da blocchi strutturali di 100 kg a forgiati per carrelli di atterraggio di 40.000 kg.
Stampaggio a stampo chiuso (Stampaggio a impronta)
Una cavità sagomata viene lavorata nello stampo. La billetta viene posizionata nella cavità e compressa fino a riempire l'impronta, con il materiale in eccesso che fuoriesce attraverso un'area di bava. La bava viene tagliata dopo la forgiatura. La forgiatura a stampo chiuso permette di ottenere forme quasi finite con tolleranze dimensionali più strette, riducendo le lavorazioni successive.
Forgiatura isotermica (Stampaggio a caldo)
Sia la billetta che lo stampo vengono mantenuti alla stessa temperatura elevata durante tutta la corsa – tipicamente 850–950°C per le leghe di titanio. L'eliminazione del gradiente termico tra il pezzo e lo stampo consente velocità di deformazione molto lente e grandi riduzioni senza fessurazioni. Il sovrapprezzo è significativo (stampi in superlega, camere di pressatura sotto vuoto o in atmosfera inerte), ma la forgiatura isotermica è il metodo preferito per dischi, blisk e rotori con pale integrali in titanio complessi, dove geometria, uniformità della microstruttura e utilizzo del materiale contano contemporaneamente.
| Metodo | Costo dell'utensileria | Complessità geometrica | Dimensioni tipiche del pezzo | Il migliore per |
|---|---|---|---|---|
| Stampo aperto | Basso | Basso-medio | 10 kg–40.000+ kg | Componenti strutturali di grandi dimensioni, prototipi, conversione di billette |
| Stampo chiuso | Media–Alta | Media–Alta | 0,1 kg–500 kg | Lotti di produzione, forma quasi finita, tolleranze strette |
| Isotermica | Molto alto | Alto | 0,5 kg–200 kg | Dischi complessi, blisk, parti aerospaziali a parete sottile |
Forgiatura di titanio a stampo aperto vs. a stampo chiuso: un confronto pratico
La scelta tra forgiatura a stampo aperto e a stampo chiuso raramente dipende solo dalla capacità tecnica: è una funzione di volume, geometria, tolleranza e costo totale di proprietà, inclusa la lavorazione successiva.
| Fattore | Stampo aperto | Stampo chiuso |
|---|---|---|
| Costo dello stampo | Basso (stampi piatti o semplici) | Alto (impronte lavorate di precisione) |
| Complessità del pezzo | Da semplice a moderata (cilindri, anelli, blocchi, alberi) | Da moderata a complessa (sezioni di profili alari, parti flangiate, profili a forma quasi netta) |
| Dimensional tolleranza | Tipicamente ±1–3 mm; richiede lavorazioni successive | Tipicamente ±0,3–0,8 mm; ridotto sovrametallo di lavorazione |
| Volume economico minimo | 1–50 pezzi | Tipicamente 50–5.000+ pezzi (ammortamento del costo degli utensili) |
| Peso massimo del pezzo | Oltre 40.000 kg | ~500 kg per il titanio (dipende dalla capacità della pressa) |
| Utilizzo del materiale | Minore — è necessaria più scorta per la lavorazione | Maggiore — forma quasi-finita, meno sprechi |
| Tempi di consegna per il primo articolo | Breve (nessuna progettazione/produzione di stampi) | Più lungo (4–6 settimane per la fabbricazione dello stampo) |
| Rifilatura della bava necessaria | No | Sì (lo stampo chiuso produce bava) |
| Controllo della direzione delle fibre | Adatto per forme grandi e semplici | Eccellente per geometrie complesse |
| Applicazioni tipiche | Forgiati per carrelli di atterraggio, sbozzati, blocchi strutturali pesanti, anelli | Pale di turbina, staffe strutturali, impianti, bielle |
La regola pratica: Se state realizzando meno di 50 pezzi di un componente complesso, il costo dello stampo per la forgiatura a stampo chiuso quasi mai ripaga. La forgiatura a stampo aperto è la scelta giusta per prototipi, ricambi e grandi forme strutturali. La forgiatura a stampo chiuso diventa interessante per volumi in cui i risparmi di materiale e le riduzioni dei tempi di lavorazione superano l'investimento in attrezzature — tipicamente quando una forgiatura a stampo chiuso quasi a misura consente di risparmiare il 30-50% delle ore di lavorazione rispetto a una preforma a stampo aperto.
Nella mia esperienza, esaminando le quotazioni delle officine di forgiatura del titanio, il volume di pareggio viene raramente dichiarato in anticipo. Chiedete al vostro fornitore di mostrarvi la curva dei costi per pezzo su volumi di 10, 50, 200 e 1.000 pezzi — il punto di incrocio rivela quale processo ha realmente senso per il vostro programma.
Parametri di Temperatura per la Forgiatura del Titanio: I Numeri che Contano
È qui che la maggior parte degli articoli fallisce. Dire “il titanio viene forgiato a 800–950°C” è come dire “l’acciaio viene trattato termicamente a 400–1200°C” — tecnicamente inclusivo, praticamente inutile. I parametri rilevanti sono specifici per la lega, specifici per il regime di fase e interagiscono con la velocità di deformazione.
La Transus Beta: La Linea di Riferimento per Tutto il Resto
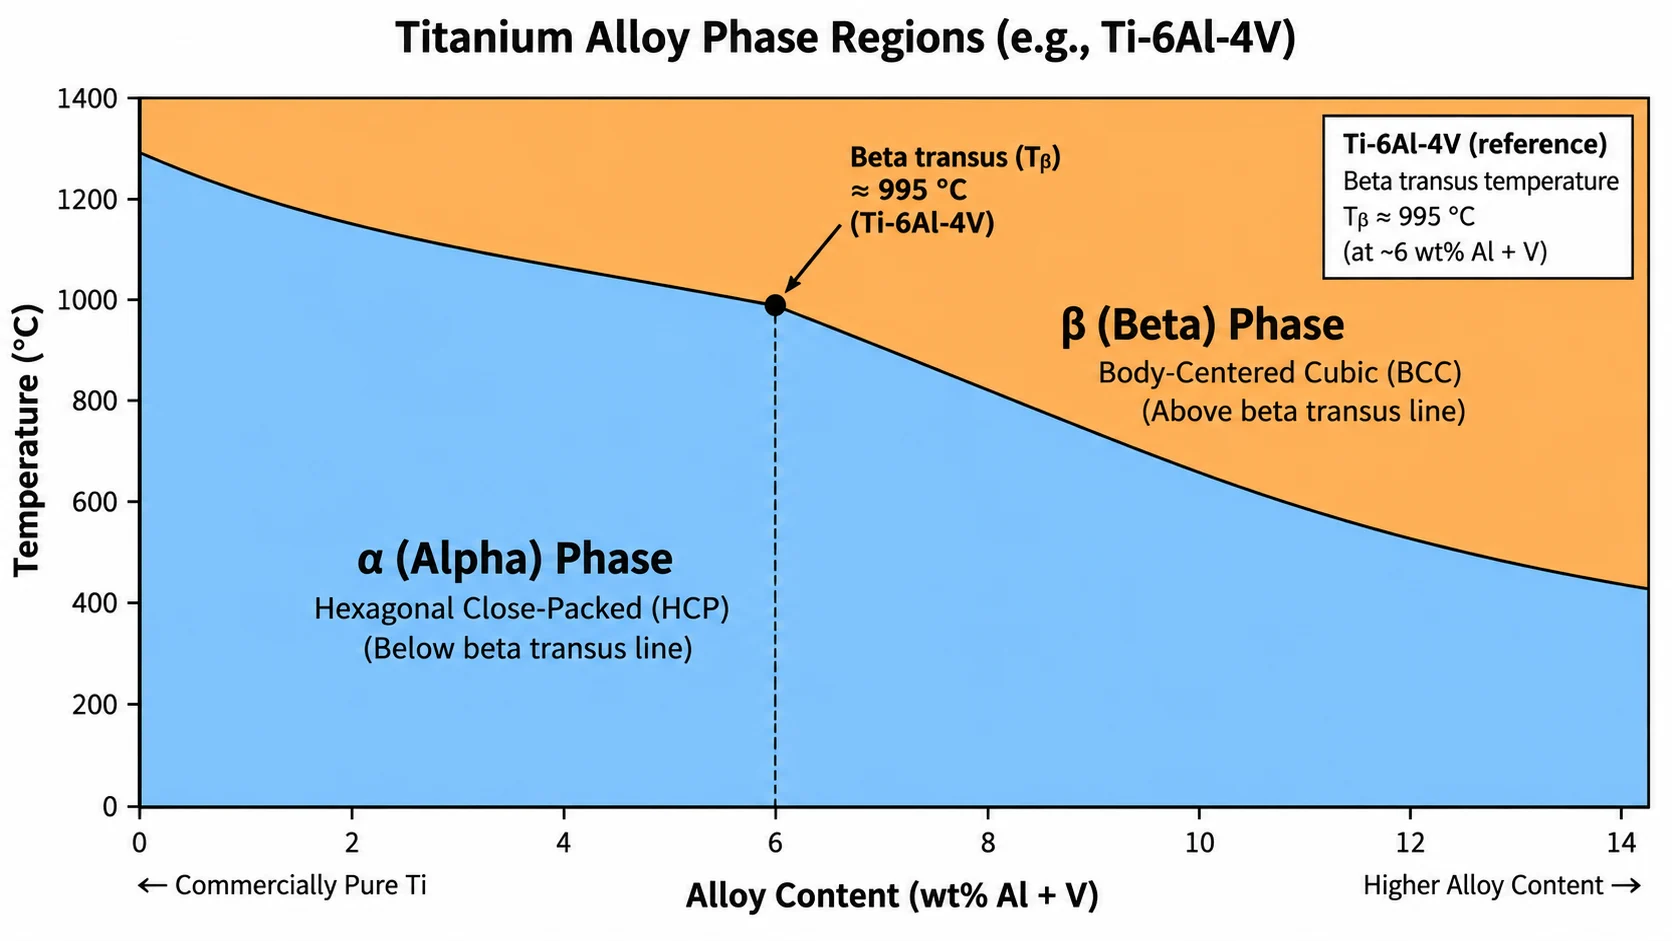
Ogni lega di titanio ha una temperatura di transus beta — il punto al di sopra del quale la microstruttura è completamente in fase beta cubica a corpo centrato, e al di sotto del quale esiste una struttura bifasica alfa+beta. Per il Ti-6Al-4V, quella temperatura è approssimativamente 995°C (sebbene si sposti di ±15°C con la chimica esatta, quindi ogni colata dovrebbe essere testata).
La forgiatura al di sotto della transus beta (forgiatura alfa-beta) preserva e affina la microstruttura a doppia fase. Il risultato sono grani alfa equassi o bimodali con buona duttilità e resistenza alla fatica. La forgiatura al di sopra della transus beta (forgiatura beta) produce una struttura lamellare di Widmanstätten — maggiore resistenza allo scorrimento viscoso e tenacità alla frattura, ma tipicamente minore resistenza alla fatica e duttilità. Nessuna delle due è universalmente superiore; la scelta è dettata dall'applicazione.
Riferimento della Temperatura di Forgiatura per Lega
| Lega | Transus Beta (circa) | Finestra di Forgiatura Alfa-Beta | Intervallo di Forgiatura Beta | Note |
|---|---|---|---|---|
| Ti-6Al-4V (grado 5) | ~995 °C | 875–950°C | 1000–1060°C | Più ampiamente forgiato; passaggi finali tipicamente ~50°C al di sotto del transus |
| Ti-6Al-4V ELI (grado 23) | ~990°C | 875–945°C | 995–1050°C | Minori interstiziali; necessario un controllo più rigoroso dell'O2 |
| CP Titanio (grado 2) | ~890°C | 750–875°C | 895–950°C | Minore tensione di flusso; più facile da forgiare; spesso usato in applicazioni chimiche/marine |
| Ti-17 (Ti-5Al-2Sn-2Zr-4Mo-4Cr) | ~880–900°C | 830–875°C | 890–940°C | Near-beta; elevata resistenza; spesso forgiato in beta per dischi di ventilatori |
| Ti-6242 (Ti-6Al-2Sn-4Zr-2Mo) | ~995 °C | 900–960°C | 1000–1050°C | Resistente allo scorrimento viscoso; utilizzato per dischi motore ad alta temperatura |
Fonti: titanium.org World Conference Proceedings 2007; Springer MetTransA 2021; BenchChem Ti-17 Technical Protocol
Perché la Temperatura della Passata di Forgiatura Finale È Quella Critica
La ricerca della World Conference titanium.org del 2007 conferma che le fasi finali di forgiatura alfa-beta per il Ti-6Al-4V sono “generalmente eseguite a circa 50°C al di sotto del beta transus” — ovvero ~940–950°C — per bilanciare la formabilità con il controllo della microstruttura. Le passate iniziali di sbozzatura possono essere eseguite a temperature più elevate (più vicine al transus o anche al di sopra per la conversione delle billette), ma la forgiatura finale a stampo che definisce la microstruttura del pezzo avviene nella finestra alfa-beta inferiore.
Implicazione pratica: se un fornitore afferma di forgiare Ti-6Al-4V a “950°C”, chiedete se si tratta della temperatura di preriscaldo, della temperatura di forgiatura finale o della temperatura di ingresso dello stampo. Tutte e tre sono diverse in un processo convenzionale (non isotermico) dove il pezzo si raffredda continuamente durante la formatura.
Velocità di Deformazione: Il Parametro Che la Maggior Parte degli Articoli Ignora
La sola temperatura non definisce una finestra di forgiatura sicura. La velocità di deformazione è importante perché il titanio genera un significativo riscaldamento adiabatico durante la deformazione rapida — una billetta preriscaldata a 940°C può superare il beta transus a metà corsa a elevate velocità del maglio, trasformando un'operazione alfa-beta in una forgiatura beta non intenzionale e senza controllo di processo. La ricerca sulla forgiatura a caldo del Ti-6Al-4V colloca il limite superiore sicuro della velocità di deformazione a ≤10 s⁻¹ per la forgiatura standard alfa-beta; i processi isotermici operano deliberatamente molto più lentamente (0,001–0,01 s⁻¹) per consentire il recupero della microstruttura.
Come il Regime di Temperatura Modella la Microstruttura — e Perché È Importante
Il regime di temperatura determina la microstruttura finale, che a sua volta determina le proprietà meccaniche. Questa connessione è diretta e quantificabile:
Forgiatura Alfa-Beta (sotto il beta transus):
- Produce grani di alfa primaria equiassici in una matrice beta trasformata
- Elevata resistenza alla fatica, buona duttilità, tenacità moderata
- Obiettivo per palette rotanti, staffe strutturali, impianti
Forgiatura Beta (al di sopra del transus beta):
- Produce alfa lamellare o a colonia in matrice beta (struttura di Widmanstätten)
- Maggiore tenacità alla frattura e resistenza allo scorrimento viscoso, minore resistenza alla fatica
- Obiettivo per dischi di ventola, parti strutturali a sezione pesante, alcuni componenti del carrello di atterraggio
Il problema dello strato alfa
Il titanio assorbe rapidamente ossigeno al di sopra di circa 600–650°C in aria o atmosfere ossidanti. Ciò forma uno strato superficiale arricchito di ossigeno – lo strato alfa – che è duro, fragile e incline alla fessurazione. Lo strato alfa riduce la vita a fatica e deve essere rimosso tramite lavorazione meccanica o fresatura chimica. Per i componenti aerospaziali, uno strato alfa non rilevato è un criterio di scarto.
Cosa significa in pratica: le operazioni di riscaldamento e forgiatura ad alta temperatura devono utilizzare atmosfere protettive, un'adeguata copertura lubrificante o controlli rigorosi del tempo di permanenza alla temperatura per minimizzare la formazione di strato alfa. A qualsiasi fornitore che forgia titanio senza affrontare il controllo atmosferico dovrebbe essere chiesto specificamente come gestisce questo rischio.
Scegliere il processo giusto: un quadro decisionale
Esamina queste domande in ordine:
1. Peso e dimensioni del pezzo
- Oltre 500 kg, o una forma che supera la capacità di pressa a stampo chiuso →La forgiatura a stampo aperto è l'unica opzione
- Sotto i 500 kg e geometria fattibile →continua
2. Complessità geometrica
- Forme semplici (cilindri, dischi, anelli, blocchi) →Lo stampo aperto funziona bene, costo inferiore
- Profili alari, flange complesse, caratteristiche integrali →Stampo chiuso o isotermica
3. Volume annuale
- Meno di 50 pezzi/anno →Lo stampo aperto è quasi sempre più economico (evita l'ammortamento dello stampo)
- 50-100 pezzi/anno →Valutare il modello di costo per pezzo con stampo chiuso
- Oltre 500 pezzi/anno →Stampo chiuso o isotermico giustificato; risparmi di materiale e riduzione della lavorazione composti
4. Tolleranza e budget di lavorazione
- Tolleranza ampia (±2 mm) accettabile →Stampo aperto
- Necessario ±0,5 mm o migliore →Stampo chiuso o isotermico
5. Requisito di uniformità della microstruttura
- Microstruttura uniforme su tutta la sezione critica (es. disco rotante, strutturale critico) →Forgiatura isotermica o stampo chiuso strettamente controllato con preforma
- Uniformità moderata accettabile →Processo convenzionale a stampo aperto o chiuso
Applicazioni Aerospaziali e Mediche: Dove la Scelta del Processo Diventa Critica
Aerospaziale
I dischi e i blisks per motori a reazione — le forgiature in titanio più esigenti — sono prodotti quasi esclusivamente tramite forgiatura isotermica o a stampo chiuso strettamente controllata. Le specifiche AMS 4928 (barre e billette di Ti-6Al-4V) e AMS 6930 (forgiature di Ti-6Al-4V) stabiliscono i requisiti materiali di base; l'accreditamento NADCAP copre il trattamento termico e i controlli di processo. I componenti del carrello di atterraggio — tra le più grandi forgiature in titanio prodotte — si basano sulla forgiatura a stampo aperto per la rottura iniziale, seguita dalla forgiatura a stampo chiuso per la forma finale quasi netta. Il risparmio di peso rispetto all'acciaio (il titanio è circa il 45% più leggero a parità di resistenza) giustifica il costo del processo su larga scala.
Medico
Gli impianti ortopedici — steli femorali, gabbie spinali, coppe acetabolari — sono tipicamente forgiati a stampo chiuso da Ti-6Al-4V ELI (Grado 23) con limiti di purezza strettamente controllati. Il grado ELI ha massimi di ossigeno e ferro inferiori rispetto al Grado 5 standard, il che migliora direttamente le prestazioni a fatica in un ambiente di carico ciclico (il corpo umano). La contaminazione da .
Domande frequenti
A quale temperatura viene tipicamente forgiato il titanio?
Dipende dalla lega e dalla microstruttura desiderata. Il Ti-6Al-4V — la lega più comune per la forgiatura — viene tipicamente forgiato nel campo alfa-beta tra 875 e 950°C, con l'ultima passata circa 50°C al di sotto della sua transus beta (~995°C). Il titanio commercialmente puro Grado 2 viene forgiato a temperature inferiori, tipicamente 750–875°C.
Cos'è la transus beta e perché è importante per la forgiatura?
La transus beta è la temperatura al di sopra della quale una lega di titanio diventa completamente a reticolo cubico a corpo centrato (fase beta). La forgiatura al di sotto di essa preserva la doppia microstruttura alfa-beta associata all'elevata resistenza alla fatica. La forgiatura al di sopra di essa produce una struttura lamellare beta con migliore resistenza allo scorrimento viscoso e tenacità, ma minore resistenza alla fatica. La distinzione è critica per l'applicazione — i dischi motore e gli impianti hanno requisiti opposti.
Quando dovrei scegliere la forgiatura a stampo aperto rispetto a quella a stampo chiuso per il titanio?
La forgiatura a stampo aperto è la scelta giusta per pezzi di grandi dimensioni (oltre 500 kg), volumi prototipali (sotto i 50 pezzi) o geometrie semplici dove il costo dello stampo per la forgiatura a stampo chiuso non può essere ammortizzato. La forgiatura a stampo chiuso diventa economicamente vantaggiosa a volumi più elevati, dove i risparmi di materiale e la riduzione delle lavorazioni compensano l'investimento in attrezzature.
Il titanio può essere forgiato a freddo?
Solo il titanio commercialmente puro (Grado 1 e Grado 2) può essere forgiato a freddo in applicazioni limitate con forza significativa e con un'attenta lubrificazione. Il titanio legato (Ti-6Al-4V e superiori) richiede la forgiatura a caldo; la sollecitazione di flusso a temperatura ambiente è troppo elevata e la duttilità troppo limitata per una pratica lavorazione a freddo.
Cos'è la forgiatura isotermica e quando viene utilizzata per il titanio?
La forgiatura isotermica mantiene sia la billetta che lo stampo alla stessa temperatura elevata per tutta la corsa, eliminando i gradienti termici che causano crepe e microstrutture irregolari. Viene utilizzata per parti complesse a sezione sottile come blisks e dischi motore, dove sono richieste sia l'uniformità della microstruttura che la forma quasi netta. Il processo è costoso (stampi in superlega di nichel, atmosfera controllata) ed è riservato a componenti aerospaziali di alto valore.
Cos'è la
L'alpha case è uno strato superficiale fragile e arricchito di ossigeno che si forma quando il titanio è esposto all'aria o ad atmosfere ossidanti al di sopra di circa 650°C. È duro e soggetto a fatica; per i pezzi aerospaziali è un criterio di rifiuto. Le officine di forgiatura lo gestiscono attraverso atmosfere protettive, copertura di lubrificante e limiti rigorosi di tempo-a-temperatura, per poi rimuoverlo mediante lavorazione meccanica o fresatura chimica.
Quali standard AMS si applicano ai forgiati in titanio?
La norma AMS 4928 copre barre, billette e vergelle di Ti-6Al-4V utilizzate come materiale da forgiatura; la AMS 6930 copre i forgiati e le forme forgiate di Ti-6Al-4V. Per il Ti-6Al-4V ELI di grado medico, si applica la ASTM F136. I fornitori di programmi aerospaziali richiedono tipicamente l'accreditamento NADCAP che copre sia il processo di forgiatura che le relative operazioni di trattamento termico.
Come si confronta la forgiatura con la fusione per il titanio?
La forgiatura produce un componente più denso e privo di difetti con resistenza alla fatica superiore e flusso direzionale delle fibre. La fusione consente geometrie più complesse ma comporta un rischio maggiore di porosità e tipicamente proprietà meccaniche inferiori. Per i componenti strutturali e rotanti nell'aerospaziale o gli impianti in campo medico, la forgiatura è lo standard. La fusione è utilizzata dove la complessità geometrica supera i requisiti di resistenza.
Sintesi
La forgiatura a stampo aperto gestisce geometrie ampie e semplici e bassi volumi con costi minimi di attrezzaggio. La forgiatura a stampo chiuso offre forme quasi finite, tolleranze più strette e un migliore utilizzo del materiale, una volta che i volumi giustificano l'investimento nello stampo. La forgiatura isotermica aggiunge uniformità microstrutturale per le applicazioni aerospaziali più esigenti a un costo significativamente maggiore.
La temperatura non è un numero singolo — è un insieme di parametri per lega e per regime, direttamente collegati alla microstruttura e alle proprietà meccaniche richieste dal pezzo finale. Il Ti-6Al-4V a 940°C e il Ti-6Al-4V a 1010°C producono pezzi strutturalmente diversi. Un fornitore qualificato di forgiati in titanio comprende questa distinzione e la controlla con registrazioni documentate di processo, non solo con una lettura del pirometro sulla porta del forno.
La formazione dell'alpha case, la gestione della velocità di deformazione e la conformità alle specifiche AMS sono i marcatori distintivi di una seria operazione di forgiatura del titanio — chiedete al vostro fornitore di tutti e tre prima di impegnarvi con una fonte.

