
Le laminage du titane transforme les lingots ou billettes coulés en tôles, bandes et plaques par déformation contrôlée. Le laminage à chaud, effectué au-dessus d'environ 800 °C dans le domaine de phase α+β (ou au-dessus du transus bêta pour les passes d'ouverture), est la principale méthode de production de tôles épaisses et de plaques. Le laminage à froid, réalisé à température ambiante avec des réductions limitées à 10-20 % par passe avant le recuit intermédiaire, produit des tôles minces de précision et des feuilles avec une finition de surface supérieure et des tolérances plus strictes. Une troisième option — le laminage à chaud à 500-700 °C — comble l'écart pour les applications nécessitant une meilleure qualité de surface que le laminage à chaud avec moins d'écrouissage que le laminage à froid. La norme régissant les tôles de titane aux États-Unis est l'ASTM B265 ; les tôles aérospatiales sont généralement qualifiées selon l'AMS 4911 (Ti-6Al-4V). Le choix de la bonne méthode de laminage dépend de la nuance de l'alliage, de l'épaisseur cible, des propriétés mécaniques requises et de la finition de surface.
Pourquoi le laminage du titane est différent de celui de l'acier
La plupart des ingénieurs ayant travaillé avec le laminage de l'acier transfèrent ces modèles mentaux au titane — et rencontrent des problèmes immédiatement.
Le titane ne pardonne pas. La fenêtre de travail plastique est étroite. Trop froid et des fissures de bord apparaissent ; trop chaud au-dessus du transus bêta et les grains bêta croissent rapidement, bloquant une microstructure de Widmanstätten grossière qui compromet la ductilité à température ambiante et la durée de vie en fatigue. L'alliage est réactif à haute température, absorbant l'oxygène et l'azote des atmosphères de four pour former une couche superficielle fragile appelée couche alpha (alpha case) — invisible à l'œil mais catastrophiquement dommageable pour la performance en fatigue.
Trois propriétés sont à l'origine de ces différences :
- Haute résistance à des températures élevées. Le Ti-6Al-4V a toujours une limite d'élasticité supérieure à 400 MPa à 700°C. Les forces de laminage sont nettement plus élevées que celles des opérations équivalentes sur l'acier.
- Fenêtre de recristallisation étroite. Pour le titane de grade 2 CP, le recuit de recristallisation a généralement lieu entre 650 et 760°C. Pour le Ti-6Al-4V, il se situe entre 700 et 845°C. Le maintien de cette plage nécessite un contrôle précis du four.
- Sensibilité à la transformation de phase. Le transus bêta (la température au-dessus de laquelle la microstructure est entièrement de phase β CC) varie selon l'alliage et contrôle directement le régime de laminage dans lequel vous vous trouvez. Pour le Ti-6Al-4V, il est d'environ 995°C ; pour le titane de grade 2 CP, d'environ 882°C. Le laminage au-dessus ou en dessous de cette limite produit des microstructures fondamentalement différentes.
Comprendre ces trois facteurs est la base de tout ce qui suit.
Les trois régimes de laminage du titane
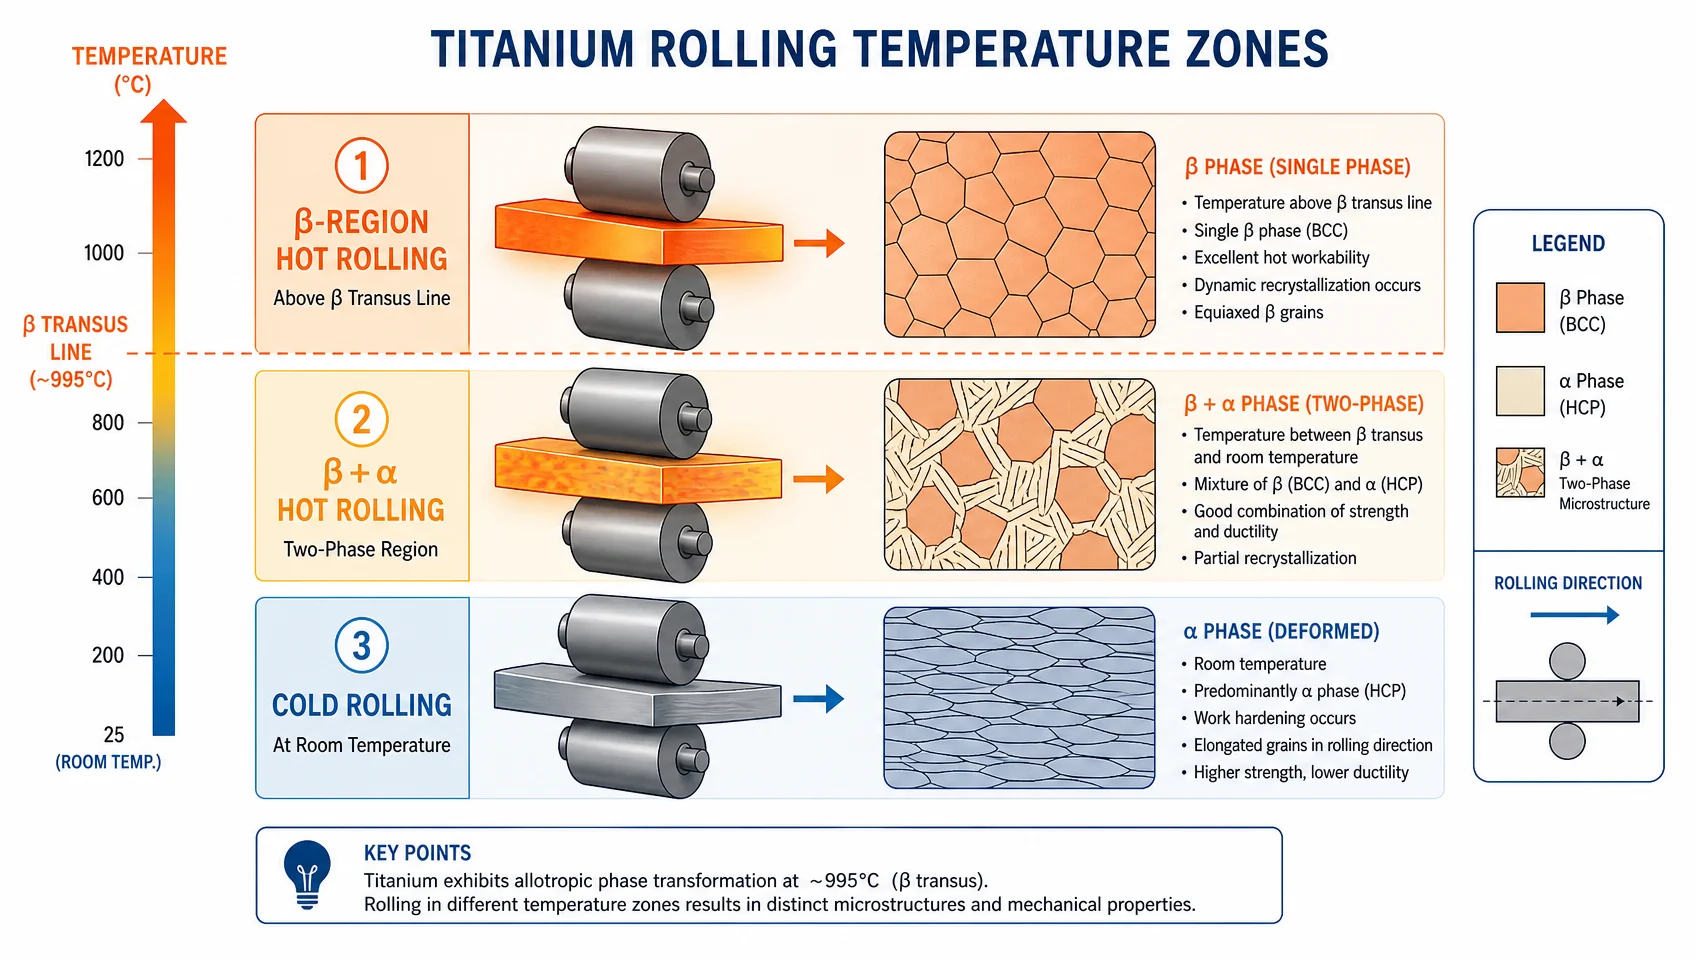
La production de tôles de titane utilise trois régimes thermiques distincts, et non deux. La plupart des contenus commerciaux ignorent le laminage à chaud, ce qui est une erreur — c'est l'option préférée pour plusieurs catégories de produits.
Laminage à chaud (au-dessus d'environ 800 °C, dans la région α+β)
C'est le processus de prédilection pour les tôles et les plaques épaisses de titane. Il brise la structure coulée grossière et poreuse de la billette, affine la taille des grains et réalise les grandes réductions d'épaisseur nécessaires pour passer de la brame à la jauge utilisable.
Il existe deux sous-régimes au sein du laminage à chaud :
Laminage dans la région β est effectué 150 à 250 °C au-dessus du transus bêta. Dans ce régime, la résistance à la déformation est faible et de grandes réductions sont possibles par passe. L'inconvénient est une croissance rapide des grains β, ce qui produit des structures α grossières de Widmanstätten ou en “ vannerie ” lors du refroidissement — acceptables pour les applications de fluage à haute température mais médiocres pour les pièces critiques à la fatigue à température ambiante. Le laminage dans la région β est principalement utilisé pour l'ouverture des billettes et le dégrossissage intermédiaire, et non pour la production finale de tôles.
Laminage dans la région (α+β), effectuée 20 à 200 °C en dessous du transus bêta, est le stade où se produit la réduction finale des tôles et des plaques. Les phases α et β primaires coexistent dans cette fenêtre. La déformation brise et affine la microstructure. La phase α s'allonge dans le sens du laminage, et si un laminage croisé ou bidirectionnel suffisant est appliqué, une microstructure fine équiaxe ou biphasée se développe — la base de la tôle de titane possédant simultanément une résistance élevée, une bonne ductilité et une bonne résistance à la fatigue.
Fenêtres de température de laminage à chaud par alliage (température de départ, °C) :
| Alliage | Transus bêta (°C) | Laminage dans la région β | Laminage en région (α+β) |
|---|---|---|---|
| CP grade 1 | ~882 | 1000–1050 | 750–870 |
| CP grade 2 | ~882 | 1000–1050 | 750–870 |
| Grade CP 3 | ~900 | 1020–1070 | 800–890 |
| CP Grade 4 | ~950 | 1060–1110 | 850–940 |
| Ti-3Al-2,5V | ~935 | 1060–1110 | 840–920 |
| Ti-6Al-4V | ~995 | 1100–1150 | 850–980 |
Note : Les températures de départ varient en fonction de l'épaisseur de la brame, des capacités du laminoir et de la microstructure ciblée. La température de laminage final (la température au dernier passage) est la variable de contrôle critique — généralement ≥800°C pour les grades CP et ≥850°C pour le Ti-6Al-4V afin d'éviter une déformation incontrôlée dans une microstructure majoritairement α.
Réduction par passe en laminage à chaud : Les réductions typiques par passe sont de 15 à 30 % pour le laminage en région (α+β). Le dégrossissage de billettes en région β peut atteindre 30 à 40 % par passe. La réduction totale à chaud, de la brame à l'épaisseur finale de la bande laminée à chaud, peut dépasser 80 %.
État de surface après laminage à chaud : Une couche d'oxyde se forme facilement au-dessus de ~600°C. Après le laminage à chaud, la tôle nécessite un décapage dans une solution HF-HNO₃ (généralement 2 à 5 % de HF + 15 à 30 % de HNO₃) pour éliminer la calamine et toute couche de cas alpha. Sans une élimination complète de la calamine et de la couche de cas alpha, le laminage à froid incrustera la contamination de surface dans la tôle.
Laminage à froid (température ambiante)
Le laminage à froid du titane n'est pas un processus continu à grande vitesse comme le laminage à froid des bandes d'acier. Le titane durcit rapidement par écrouissage à température ambiante, et sa ductilité chute brutalement même après un travail à froid modeste.
Les contraintes déterminantes :
- Réduction par passe : 5 à 15 % est typique ; 20 % est proche de la limite pratique pour la plupart des alliages de titane sans fissuration ni charge excessive de la laminoir. C'est deux à quatre fois moins que le laminage à froid de l'acier inoxydable austénitique.
- Écrouissage total avant recuit intermédiaire : Généralement limité à 30–60% réduction totale, selon l'alliage. Le titane de grade CP 1 peut tolérer plus d'écrouissage que le Ti-6Al-4V avant que le recuit ne soit obligatoire.
- Recuit intermédiaire est nécessaire après chaque cycle de réduction totale de 30 à 60 %. Pour les nuances CP, recuire à 650–760 °C pendant 30–60 minutes, puis refroidir au four ou à l'air. Pour le Ti-6Al-4V, recuire à 700–790 °C pendant 1–4 heures selon l'épaisseur de la section.
Ce que le laminage à froid permet et que le laminage à chaud ne peut pas :
- Tolérance dimensionnelle. La tôle de titane laminée à chaud a des tolérances d'épaisseur selon l'ASTM B265 de ±0,33 mm ou plus pour une épaisseur de 3 mm. La tôle laminée à froid peut maintenir ±0,05–0,10 mm à la même épaisseur.
- Finition de surface. La tôle laminée à chaud et décapée atteint généralement une rugosité Ra de 1,6 à 6,3 µm. La tôle laminée à froid atteint une rugosité Ra de 0,4 à 1,6 µm, et la feuille laminée à froid recuite brillante peut atteindre une rugosité Ra <0,2 µm.
- Augmentation de la limite d'élasticité. L'écrouissage augmente la limite d'élasticité par l'accumulation de dislocations. Une tôle de Ti-6Al-4V avec 30% d'écrouissage peut présenter une augmentation de 15 à 25% de la limite d'élasticité par rapport à l'état entièrement recuit — utile pour la compensation du retour élastique dans les pièces formées.
Applications exclusives au laminage à froid : Feuille de titane (<0,1 mm), cales de précision, bandes pour tubes d'échangeurs de chaleur à paroi mince, et toute application nécessitant un état de surface Ra < 1,6 µm.
Laminage à Chaud (500–700°C) — L'option intermédiaire souvent négligée
Le laminage à chaud est effectué au-dessus de la température de restauration mais en dessous de la recristallisation complète. Pour le titane, cela signifie généralement 500 à 700 °C.
À ces températures :
- La résistance à la déformation est réduite par rapport à la température ambiante (forces de laminage plus faibles, moins de risque de fissuration des bords)
- L'oxydation est plus faible qu'avec le laminage à chaud, produisant une calamine plus fine et plus facile à gérer
- Le contrôle dimensionnel est meilleur qu'avec le laminage à chaud
- L'affinage du grain se produit par restauration dynamique, non par recristallisation complète – ce qui produit une microstructure plus fine et plus uniforme que le laminage à froid seul
Quand le laminage à chaud est pertinent :
- Production de feuilles ou de bandes minces de titane lorsque de multiples cycles de laminage à froid + recuit sont trop coûteux
- Bande de tube en Ti-3Al-2.5V (cet alliage est couramment produit par laminage à chaud)
- Situations où la qualité de surface après laminage à chaud est inacceptable, mais où l'infrastructure de laminage à froid complète n'est pas disponible
- Comme étape intermédiaire entre le laminage à chaud et le laminage à froid pour améliorer l'homogénéité avant les passes finales à froid
Comparaison directe : Laminage à chaud vs Laminage à froid pour le titane
| Paramètres | Laminage à chaud | Laminage à froid |
|---|---|---|
| Température | 800–1150°C (selon l'alliage) | Température ambiante |
| Réduction par passe | 15–30% | 5–15 % (max ~20 %) |
| Réduction totale réalisable | > 80 % à partir de la dalle | 30–60 % avant recuit |
| Finition de surface (Ra) | 1,6–6,3 µm après décapage | 0,4–1,6 µm |
| Dimensional tolérance | ±0,25–0,50 mm typique | ±0,05–0,15 mm |
| Contrôle de la microstructure | Affinement du grain par contrôle thermo-mécanique | Écrouissage; nécessite un recuit pour restaurer la ductilité |
| Oxydation/couche alpha | Important; décapage obligatoire | Aucune (température ambiante) |
| Lubrification | La calamine/l'oxyde agit comme lubrifiant ; revêtements protecteurs pour les alliages Ti-Al | Huiles de laminage synthétiques requises ; le titane ne peut pas utiliser de lubrifiants sulfurés |
| Épaisseur minimale réalisable | ~0,5–1,0 mm limite pratique | <0,025 mm (feuille) |
| Coût | Moins par passe ; énergie élevée | Coût total plus élevé (passes multiples + recuits) |
| Condition typique ASTM B265 | Recuit (Condition A) | Recuit (A), écroui et détendu (C), ou tel que laminé |
Comprendre les conditions ASTM B265
L'ASTM B265 – la spécification principale pour les bandes, tôles et plaques de titane aux États-Unis – couvre les matériaux dans ces conditions :
- Condition A (Recuit) : Matériau recuit après le laminage final. C'est la condition la plus courante pour l'aérospatiale, la chimie et l'usage industriel général. Elle offre une ductilité maximale et la plus faible contrainte résiduelle.
- Condition C (Écroui et Détendu) : Matériau laminé à froid qui a subi une relaxation des contraintes mais pas un recuit complet. Résistance à la limite d'élasticité supérieure à celle de la Condition A ; allongement réduit.
- Condition STA (Solution Treated and Aged) : Pour les alliages alpha-bêta comme le Ti-6Al-4V. Atteint une résistance maximale. Non produit par laminage seul — nécessite un traitement de mise en solution et un traitement thermique de vieillissement après laminage.
Pour la plupart des ingénieurs d'approvisionnement : si vous avez besoin de formabilité, spécifiez la Condition A. Si vous avez besoin d'une limite d'élasticité plus élevée et êtes prêt à accepter un allongement plus faible, renseignez-vous auprès de votre fournisseur sur la Condition C.
Couche Alpha : Le défaut de laminage dont personne ne parle assez
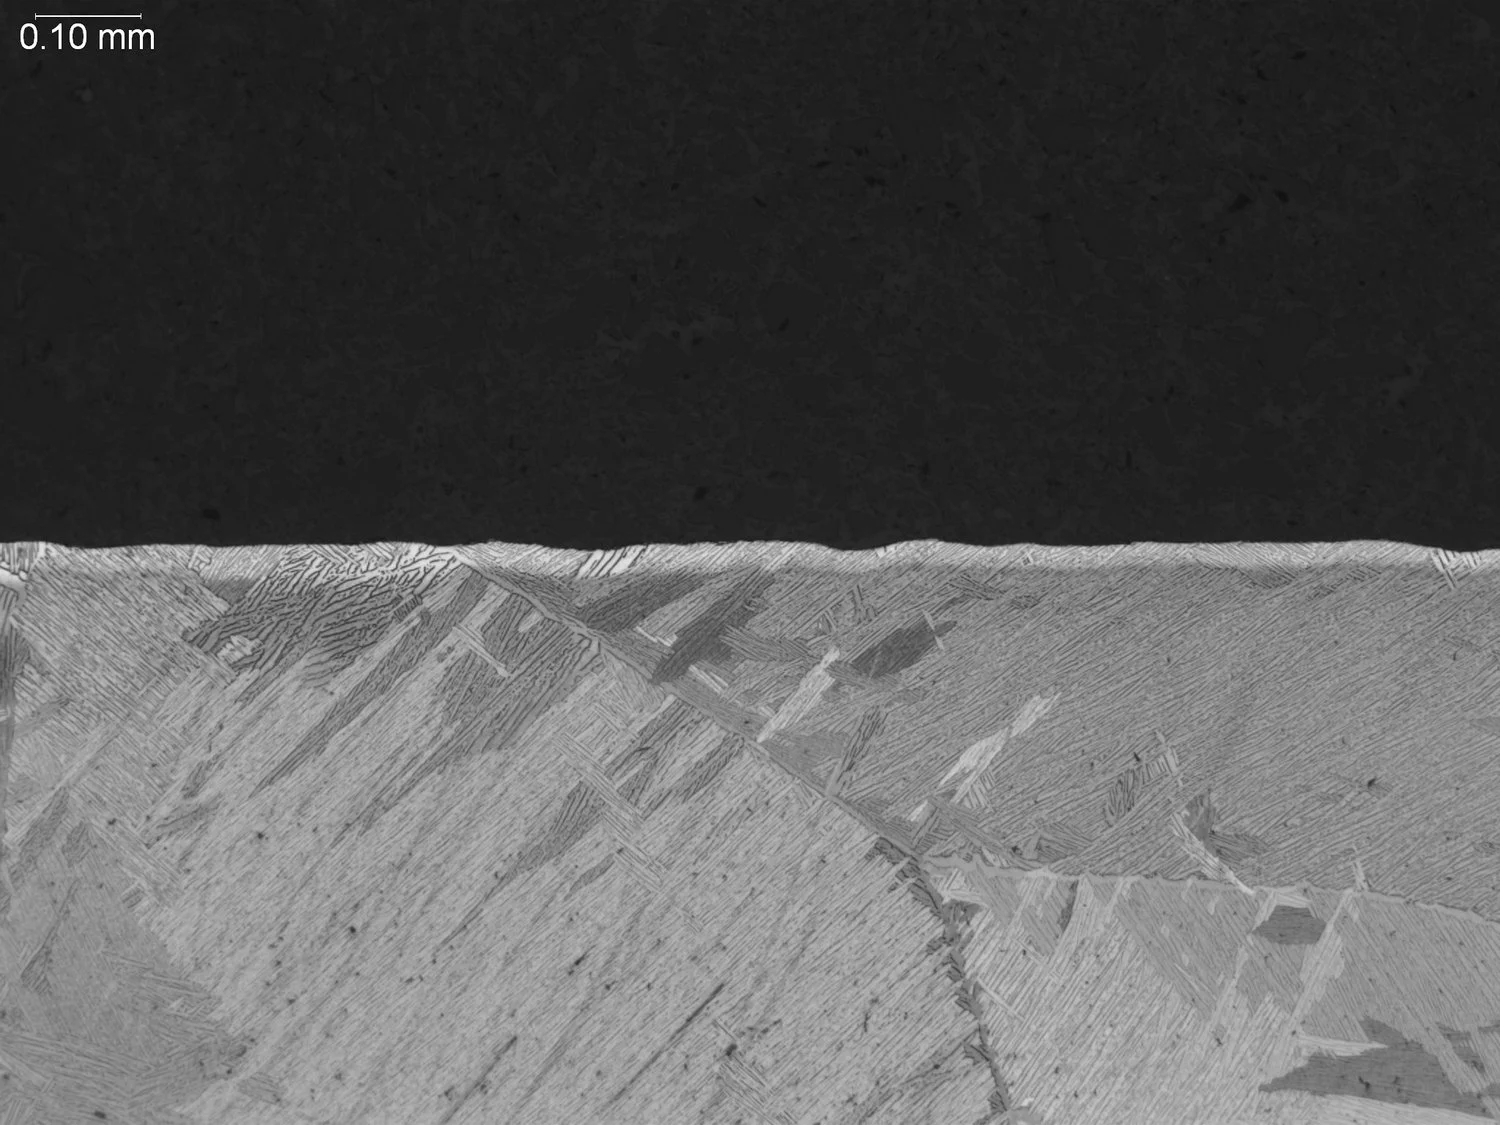
La couche alpha est une zone de surface à teneur élevée en oxygène qui se forme lorsque le titane est chauffé au-dessus d'environ 600°C dans l'air ou dans une atmosphère contenant de l'oxygène. Il s'agit d'une phase alpha stabilisée par l'oxygène — plus dure, plus cassante et avec une durée de vie en fatigue considérablement réduite par rapport au matériau de base.
Profondeur de la couche alpha lors du laminage à chaud peut atteindre 0,025–0,250 mm selon :
- Atmosphère du four (four électrique vs four à gaz ; gaz inerte vs air)
- Température et durée de maintien
- Nombre de réchauffages
Cette couche contaminée doit être entièrement éliminée par décapage avant le laminage à froid ou l'utilisation finale. Le décapage HF-HNO₃ dissout la calamine ET la couche alpha. Un décapage inadéquat qui élimine la calamine mais laisse la couche alpha est un échec de qualité silencieux. — le matériau semble propre mais la durée de vie en fatigue peut être de 30 à 50 % inférieure aux spécifications.
Vérification : La profondeur de la couche alpha peut être vérifiée par examen métallographique sur coupe transversale. Certaines spécifications aérospatiales (par exemple, AMS 4911) incluent des limites maximales de profondeur de couche alpha autorisées.
Prévention lors du laminage à chaud :
- Utiliser un chauffage par résistance électrique ou par induction avec une atmosphère inerte ou sous vide lorsque c'est possible
- Appliquer des revêtements anti-oxydation (à base de verre soluble, par exemple) avant l'entrée au four
- Minimiser le temps de maintien au four (chauffer rapidement, laminer sans délai)
- Le laminage par placage d'alliages très réactifs (intermétalliques Ti-Al, alliages bêta) dans des paquets d'acier doux offre une isolation thermique et une isolation atmosphérique
Défauts de laminage courants et leurs causes profondes
Savoir ce qui peut mal tourner — et pourquoi — est souvent l'information la plus pratique dont un ingénieur a besoin. Voici ce que je vois revenir constamment dans les discussions sur la qualité des fournisseurs :
| Défaut | Cause la plus probable | Mesures correctives |
|---|---|---|
| Fissuration des bords | Température trop basse pour l'alliage; réduction excessive par passe | Augmenter la température de départ; réduire la réduction par passe à ≤15% |
| Inclusion de calamine de surface | Décapage insuffisant avant le laminage à froid; temps de décapage trop court | Vérifier la concentration HF-HNO₃ et le temps d'immersion par alliage |
| Bords ondulés / flambage central | Désaccord de bombement entre les cylindres et la brame; température inégale | Vérifier le bombement des cylindres; améliorer l'uniformité de la température du four |
| Délaminage | Ségrégation ou porosité préexistante de la billette ; laminée fermée | Billette CND (ultrasons) avant laminage ; vérifier la source de la billette |
| Fissure d'écrouissage lors du laminage à froid | Réduction à froid totale dépassée avant le recuit | Réduire les réductions de passe ; programmer le recuit intermédiaire plus tôt |
| Microstructure grossière en vannerie | Laminage final effectué au-dessus du transus bêta | Terminer toutes les passes finales dans la région (α+β) ; vérifier la mesure de température |
| Cintrage dimensionnel (forme de banane) | Gradient de température haut/bas pendant le laminage; réduction inégale | Améliorer l'uniformité du four; utiliser une planeuse à rouleaux après le laminage |
| Couche alpha résiduelle après décapage | Temps de décapage insuffisant; concentration en HF épuisée | Analyser le bain de décapage régulièrement; prolonger le temps de trempe; vérifier par métallographie |
Comment Spécifier: Un Cadre de Décision
La question la plus fréquente en pratique : laminé à chaud ou laminé à froid pour mon application?
Choisissez le laminé à chaud (Condition A) lorsque :
- Épaisseur > 3 mm (le laminage à chaud est la seule option pratique pour les épaisseurs de tôles)
- Le coût est le facteur principal et une finition de surface > 1,6 µm Ra est acceptable
- Les pièces seront usinées, non formées — l'ondulation de surface n'a pas d'importance après usinage
- L'application est structurelle ou concerne des récipients sous pression (industrie chimique, construction navale)
Choisissez le laminé à froid (Condition A ou C) lorsque :
- L'épaisseur est < 3 mm et surtout < 1,5 mm
- Une finition de surface Ra < 1,6 µm est requise (biomédical, échangeurs de chaleur, grand public)
- Une tolérance dimensionnelle étroite est requise (±0,10 mm ou mieux)
- La pièce implique un formage de précision où la constance du retour élastique est importante
- L'application est une feuille, une cale ou une bande pour tube à paroi mince
Choisissez le laminé à chaud lorsque :
- Épaisseur de 0,5 à 2,0 mm et l'alliage est du Ti-3Al-2.5V.
- Le coût est un facteur, mais la finition de surface laminée à chaud est inacceptable.
- Étape intermédiaire dans une campagne complexe de laminage à froid.
Lubrification dans le laminage à froid du titane : ce qui change
Les huiles minérales standard et les lubrifiants extrême-pression sulfurés utilisés dans le laminage à froid de l'acier ne conviennent pas au titane. Le soufre peut contaminer la surface du titane et réduire sa résistance à la corrosion. Les lubrifiants à haute teneur en chlore peuvent provoquer une fissuration par corrosion sous contrainte dans certains alliages de titane dans les bonnes conditions.
Lubrifiants acceptables pour le laminage à froid du titane :
- Esters synthétiques (combustion propre, sans chlore)
- Esters d'acides gras (à base d'huile animale ou végétale)
- Émulsions aqueuses spécifiquement formulées pour le titane (faible ou absence de chlore, pas de soufre)
Le lubrifiant doit être complètement éliminé avant le recuit — les résidus de lubrifiant organique dans le four de recuit contribuent à la contamination par le carbone. Le nettoyage est généralement effectué par dégraissage alcalin suivi d'un léger rinçage acide avant le recuit intermédiaire.
Référence rapide du traitement thermique post-laminage
Les propriétés finales sont définies lors de l'étape de recuit après le laminage. Pour les ingénieurs acheteurs examinant les certificats, voici à quoi ressemblent les conditions clés :
| Alliage | Température de recuit de la Condition A | Durée | Atmosphère | Résistance à la traction (UTS typique) |
|---|---|---|---|---|
| CP grade 1 | 650-760 °C | 30-120 min | Inerte ou sous vide | ≥240 MPa |
| CP grade 2 | 650-760 °C | 30-120 min | Inerte ou sous vide | ≥345 MPa |
| CP Grade 4 | 700–790°C | 30-120 min | Inerte ou sous vide | ≥550 MPa |
| Ti-6Al-4V | 700–845°C | 1–4 h | Inerte ou sous vide | ≥895 MPa |
| Ti-3Al-2,5V | 650-760 °C | 30-120 min | Inerte ou sous vide | ≥620 MPa |
Le taux de refroidissement est important : les nuances CP sont généralement refroidies à l'air à partir de la température de recuit. Le Ti-6Al-4V est sensible au taux de refroidissement à partir de la température de solution lorsque la condition STA est spécifiée.
Résumé
Le laminage du titane est fondamentalement un exercice de contrôle de la microstructure. Chaque température, réduction de passe et étape de recuit construit ou détruit les propriétés dont dépend la pièce finale.
Les principaux enseignements pratiques :
- Le laminage à chaud dans la région (α+β) (20–200°C en dessous du transus bêta) produit le meilleur équilibre entre résistance, ductilité et durée de vie en fatigue pour la plupart des alliages de titane. Le laminage en région β est uniquement destiné à l'ébauche intermédiaire.
- Le laminage à froid offre précision et finition de surface mais exige de la discipline — 10 à 20 % maximum par passe, recuit intermédiaire toutes les 30 à 60 % de réduction totale, et pas de lubrifiants à base de soufre.
- Le cas alpha n'est pas une option à discuter. Toute pièce en titane travaillée à chaud et destinée à un service critique en fatigue nécessite une élimination vérifiée de la couche alpha. Le décapage élimine la calamine; il peut ne pas éliminer toute la couche alpha sans un temps de trempage et une concentration en HF adéquats.
- ASTM B265 Condition A recuit est la spécification par défaut correcte pour la plupart des ingénieurs. Ne passez à la Condition C que si vous avez besoin d'une limite d'élasticité supérieure et que votre processus de formage peut gérer une élongation réduite.
- Le laminage à chaud comble un réel manque — lorsque vous avez besoin d'une qualité de surface supérieure à celle du laminage à chaud, mais que vous ne pouvez pas justifier une campagne complète de laminage à froid + recuits multiples.
Le choix entre le laminage à chaud et le laminage à froid est rarement arbitraire en pratique. Il est déterminé par l'épaisseur cible, l'alliage, les exigences de surface et de tolérance de l'application, et souvent par les opérations de formage ou d'usinage en aval. Prenez la bonne décision dès le départ, et les problèmes en aval diminueront considérablement.

