
تقوم درفلة التيتانيوم بتحويل السبائك أو البليتات المصبوبة إلى صفائح وشرائط وألواح من خلال تشوه متحكم فيه. الدرفلة الساخنة، التي تتم عند حوالي 800 درجة مئوية في مجال طور α+β (أو فوق درجة حرارة تحول بيتا beta transus للمرورات الافتتاحية)، هي الطريقة الأساسية لإنتاج الألواح والصفائح السميكة. الدرفلة الباردة، التي تتم في درجة حرارة الغرفة مع قيود على التخفيضات تصل إلى 10-20% لكل تمريرة قبل التلدين البيني، تنتج صفائح ورقيقة دقيقة ذات تشطيب سطحي ممتاز وتفاوتات أضيق. هناك خيار ثالث — الدرفلة الدافئة عند 500-700 درجة مئوية — يسد الفجوة للتطبيقات التي تحتاج إلى جودة سطح أفضل من الدرفلة الساخنة مع تصلب أقل من الدرفلة الباردة. المعيار الحاكم لصفائح التيتانيوم في الولايات المتحدة هو ASTM B265؛ وعادة ما تكون صفائح الطيران مؤهلة بموجب AMS 4911 (Ti-6Al-4V). يعتمد اختيار طريقة الدرفلة الصحيحة على درجة السبيكة، والسمك المستهدف، والخصائص الميكانيكية المطلوبة، والتشطيب السطحي.
لماذا تختلف درفلة التيتانيوم عن درفلة الفولاذ
معظم المهندسين الذين عملوا في درفلة الفولاذ ينقلون تلك النماذج الذهنية إلى التيتانيوم — ويواجهون مشاكل على الفور.
معدن التيتانيوم لا يسامح. نطاق عمله البلاستيكي ضيق. إذا كان باردًا جدًا، تتطور شقوق الحواف؛ وإذا كان ساخنًا جدًا فوق درجة حرارة تحول بيتا (beta transus)، تنمو حبوب بيتا بسرعة، مما يؤدي إلى بنية مجهرية خشنة من نوع Widmanstätten تعرض ليونة درجة حرارة الغرفة وعمر التعب للخطر. السبيكة تفاعلية عند درجات الحرارة المرتفعة، حيث تمتص الأكسجين والنيتروجين من أجواء الفرن لتشكيل طبقة سطحية هشة تسمى 'alpha case' — وهي غير مرئية للعين ولكنها مدمرة بشكل كارثي لأداء التعب.
ثلاث خصائص تقود هذه الاختلافات:
- قوة عالية عند درجة حرارة مرتفعة. سبيكة Ti-6Al-4V لا تزال تتمتع بقوة خضوع تزيد عن 400 ميجا باسكال عند 700 درجة مئوية. قوى الدرفلة أعلى بكثير من عمليات درفلة الفولاذ المماثلة.
- نافذة إعادة تبلور ضيقة. بالنسبة لسبيكة CP Grade 2، يحدث التلدين لإعادة التبلور عادةً عند 650-760 درجة مئوية. أما بالنسبة لسبيكة Ti-6Al-4V، فهو يتراوح بين 700-845 درجة مئوية. البقاء ضمن هذا النطاق يتطلب تحكمًا دقيقًا في الفرن.
- حساسية تحول الطور. تتغير درجة حرارة تحول بيتا (beta transus) (وهي درجة الحرارة التي تكون عندها البنية المجهرية بالكامل طور BCC β) باختلاف السبيكة وتتحكم بشكل مباشر في نظام الدرفلة الذي تعمل ضمنه. بالنسبة لسبيكة Ti-6Al-4V، تبلغ حوالي 995 درجة مئوية؛ وبالنسبة لسبيكة CP Grade 2، تبلغ حوالي 882 درجة مئوية. الدرفلة فوق أو تحت هذا الحد تنتج بنى مجهرية مختلفة جوهريًا.
يُعد فهم هذه العوامل الثلاثة هو الأساس لكل ما سيأتي لاحقًا.
الأنظمة الثلاثة لدرفلة التيتانيوم
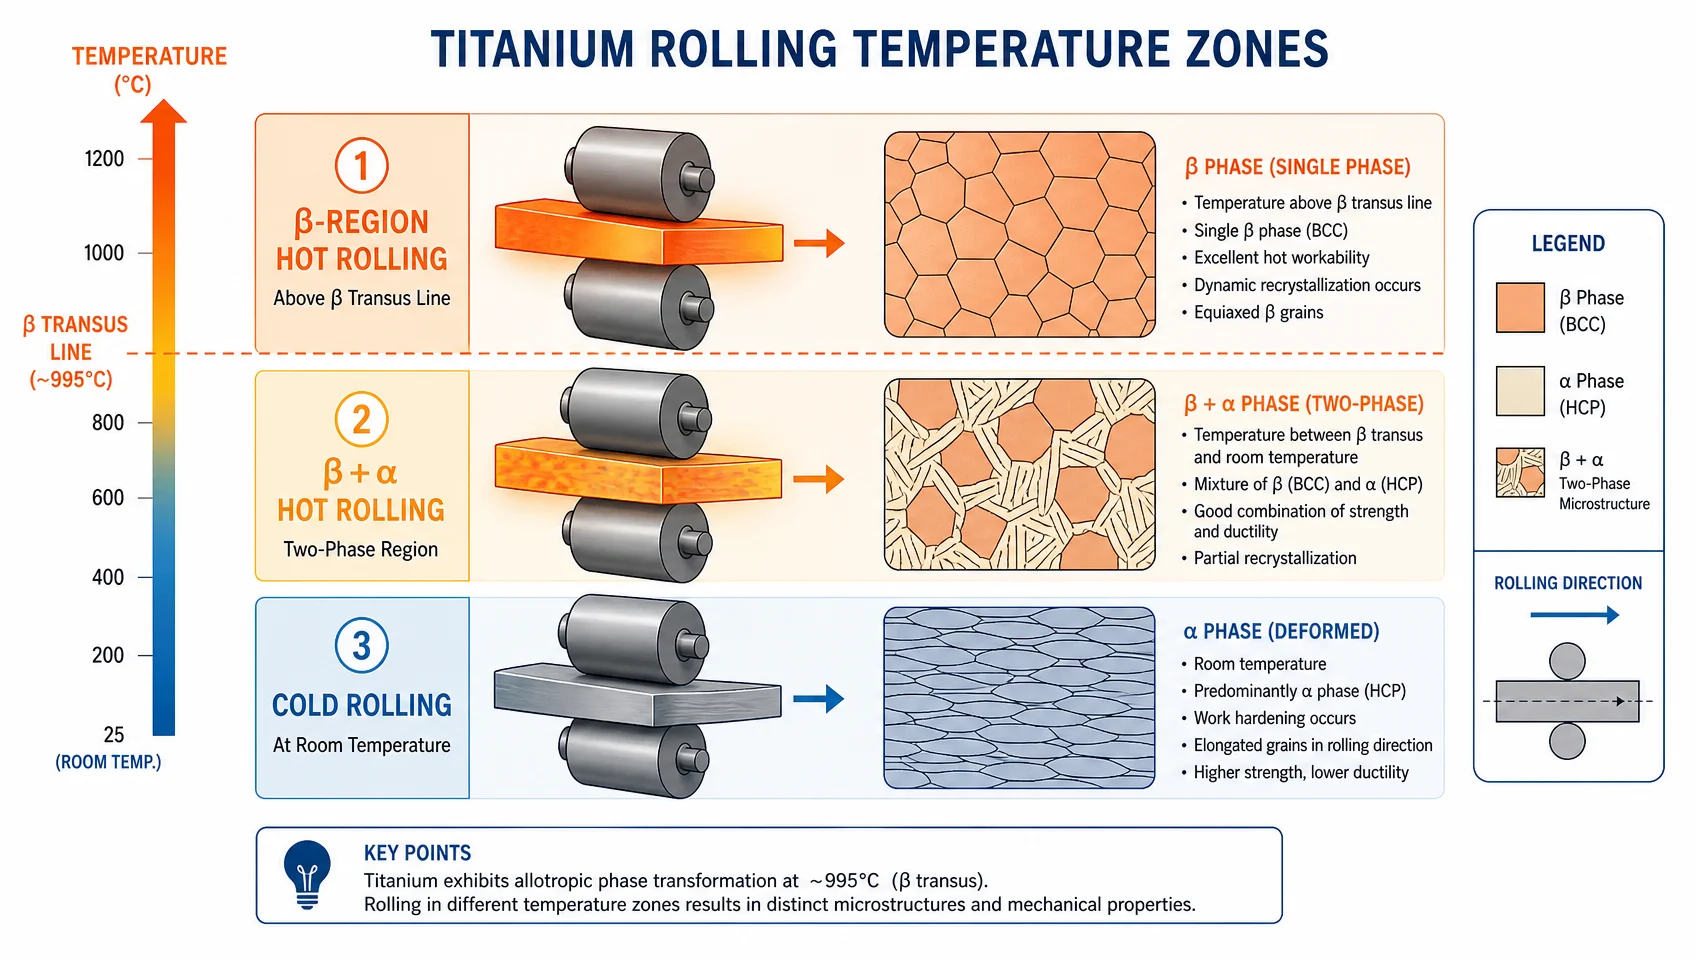
يستخدم إنتاج صفائح التيتانيوم ثلاثة أنظمة حرارية مميزة، وليس اثنين. معظم المحتوى التجاري يتجاهل الدرفلة الدافئة، وهو خطأ — فهي الخيار المفضل للعديد من فئات المنتجات.
الدرفلة الساخنة (فوق 800 درجة مئوية تقريباً، في منطقة α+β)
هذه هي العملية الأساسية لإنتاج ألواح التيتانيوم والصفائح السميكة. تعمل على تكسير البنية المصبوبة الخشنة والمسامية للقالب، وتصقل حجم الحبيبات، وتحقق التخفيضات الكبيرة في السماكة اللازمة للانتقال من اللوح الخام إلى السمك القابل للاستخدام.
يوجد نظامان فرعيان ضمن الدرفلة الساخنة:
الدرفلة في منطقة بيتا (β) تتم الدرفلة عند 150-250 درجة مئوية فوق درجة حرارة تحول بيتا (beta transus). في هذا النطاق، تكون مقاومة التشوه منخفضة وتكون التخفيضات الكبيرة ممكنة في كل تمريرة. المقايضة هنا هي النمو السريع لحبيبات البيتا، مما ينتج هياكل ألفا خشنة من نوع Widmanstätten أو .
الدرفلة في منطقة (α+β), والتي تتم عادةً عند درجة حرارة تتراوح بين 20 و 200 درجة مئوية تحت درجة حرارة تحول بيتا (beta transus)، هي المرحلة التي يتم فيها التخفيض النهائي للوحات والصفائح. تتواجد في هذه النافذة كل من الأطوار ألفا وبيتا الأولية. يؤدي التشوه إلى تكسير البنية المجهرية وصقلها. يتمدد طور ألفا على طول اتجاه الدرفلة، وإذا تم تطبيق درفلة عرضية كافية أو درفلة ثنائية الاتجاه، تتطور بنية مجهرية دقيقة متساوية المحاور أو ثنائية الطور – وهذا هو الأساس لإنتاج صفائح التيتانيوم ذات القوة العالية والليونة الجيدة ومقاومة التعب في آن واحد.
نوافذ درجة حرارة الدرفلة الساخنة حسب السبائك (درجة الحرارة الأولية، °م):
| سبيكة | درجة حرارة تحول بيتا (°م) | الدرفلة في منطقة بيتا (β-Region Rolling) | الدرفلة في منطقة (ألفا + بيتا) (α+β) Region Rolling |
|---|---|---|---|
| الصف الأول الابتدائي | ~882 | 1000–1050 | 750–870 |
| الصف الثاني الابتدائي | ~882 | 1000–1050 | 750–870 |
| درجة CP 3 | ~900 | 1020–1070 | 800–890 |
| الصف الرابع الابتدائي | ~950 | 1060–1110 | 850–940 |
| Ti-3Al-2.5 فولت | ~935 | 1060–1110 | 840–920 |
| Ti-6Al-4V | ~995 | 1100–1150 | 850–980 |
ملاحظة: تختلف درجات حرارة البدء حسب سمك اللوح وقدرة المصنع والبنية المجهرية المستهدفة. تعتبر درجة حرارة الدرفلة النهائية (درجة الحرارة عند آخر مرور) هي المتغير الحاسم للتحكم — وعادةً ما تكون ≥800 درجة مئوية لدرجات CP و≥850 درجة مئوية لـ Ti-6Al-4V لتجنب التشوه غير المنضبط في بنية مجهرية تتكون في الغالب من ألفا.
التخفيض لكل تمريرة في الدرفلة على الساخن: تتراوح التخفيضات النموذجية لكل تمريرة بين 15-30% للدرفلة في منطقة (α+β). يمكن أن تحقق عملية تكسير السبائك في منطقة بيتا (β-region billet breaking) تخفيضًا بنسبة 30-40% لكل تمريرة. يمكن أن يتجاوز إجمالي التخفيض الساخن من اللوح إلى سمك الشريط الساخن النهائي 80%.
حالة السطح بعد الدرفلة على الساخن: تتكون قشرة الأكسيد بسهولة فوق حوالي 600 درجة مئوية. بعد الدرفلة على الساخن، تتطلب الصفائح التخليل في محلول HF-HNO₃ (عادةً 2-5% HF + 15-30% HNO₃) لإزالة القشرة وأي طبقة ألفا متكونة. بدون إزالة كاملة للقشرة وطبقة ألفا، ستؤدي الدرفلة على البارد إلى تضمين التلوث السطحي في الصفيحة.
الدرفلة الباردة (درجة حرارة الغرفة)
الدرفلة على البارد للتيتانيوم ليست عملية عالية السرعة ومستمرة مثل درفلة شرائط الفولاذ على البارد. يتصلد التيتانيوم بسرعة في درجة حرارة الغرفة، وتنخفض مطاوعته بشكل حاد حتى بعد أعمال التشكيل الباردة المعتدلة.
القيود الحاكمة:
- الاختزال لكل تمريرة: من 5 إلى 15% هو النطاق النموذجي؛ 20% هو قريب من الحد العملي. لغالبية سبائك التيتانيوم دون حدوث تشقق أو حمل مفرط على المطحنة. هذا أقل بمرتين إلى أربع مرات من الدرفلة الباردة للفولاذ المقاوم للصدأ الأوستنيتي.
- إجمالي العمل البارد قبل التلدين الوسيط: محدود بشكل عام بـ 30–60% إجمالي الاختزال، حسب السبيكة. يمكن أن تتحمل سبيكة CP Grade 1 عملًا باردًا أكثر من Ti-6Al-4V قبل أن يصبح التلدين إلزاميًا.
- التلدين الوسيط مطلوب بعد كل دورة اختزال إجمالية تتراوح من 30 إلى 60%. بالنسبة لدرجات CP، يتم التلدين عند 650-760 درجة مئوية لمدة 30-60 دقيقة، ثم التبريد بالفرن أو بالهواء. بالنسبة لـ Ti-6Al-4V، يتم التلدين عند 700-790 درجة مئوية لمدة 1-4 ساعات حسب سمك القطاع.
ما تحققه الدرفلة الباردة ولا تستطيع الدرفلة الساخنة تحقيقه:
- التفاوتات الأبعاد. تتمتع صفائح التيتانيوم المدرفلة على الساخن بتفاوتات في السماكة وفقًا للمواصفة ASTM B265 تبلغ ±0.33 مم أو أكثر عند سماكة 3 مم. بينما يمكن للصفائح المدرفلة على البارد أن تحافظ على ±0.05–0.10 مم عند نفس المقياس.
- تشطيب السطح. الصفائح المدرفلة على الساخن والمخللة تحقق عادةً Ra 1.6–6.3 ميكرومتر. بينما تصل الصفائح المدرفلة على البارد إلى Ra 0.4–1.6 ميكرومتر، ويمكن أن تصل الرقائق المدرفلة على البارد والمعالجة بالصلب الساطع إلى Ra <0.2 ميكرومتر.
- زيادة قوة الخضوع. يزيد العمل البارد من قوة الخضوع من خلال تراكم الانخلاعات. يمكن أن تظهر صفيحة Ti-6Al-4V مع 30% عمل بارد زيادة بنسبة 15-25% في قوة الخضوع مقارنة بالحالة الملدنة بالكامل — وهو مفيد للتعويض عن الارتداد في الأجزاء المشكلة.
تطبيقات حصرية للدرفلة على البارد: رقائق التيتانيوم (<0.1 مم)، شرائط الفواصل الدقيقة، شرائط أنابيب المبادلات الحرارية ذات الجدران الرقيقة، وأي تطبيق يتطلب نعومة سطح Ra < 1.6 ميكرومتر.
الدرفلة الدافئة (500-700 درجة مئوية) — الخيار المتوسط الذي غالبًا ما يتم تجاهله
يتم الدرفلة الدافئة فوق درجة حرارة الاستعادة ولكن أقل من إعادة التبلور الكامل. بالنسبة للتيتانيوم، يعني هذا عادةً 500-700 درجة مئوية.
عند درجات الحرارة هذه:
- مقاومة التشوه تقل مقارنة بدرجة حرارة الغرفة (قوى درفلة أصغر، خطر أقل لتشقق الحواف)
- الأكسدة أقل من الدرفلة على الساخن، مما ينتج قشورًا أرق وأسهل في التعامل
- التحكم في الأبعاد أفضل من الدرفلة على الساخن
- يحدث تنقية الحبيبات من خلال الاستعادة الديناميكية، وليس إعادة التبلور الكاملة - مما ينتج عنه بنية مجهرية أدق وأكثر تجانسًا من الدرفلة على البارد وحدها
متى تكون الدرفلة الدافئة منطقية:
- إنتاج رقائق التيتانيوم أو الشريط الرقيق حيث تكون دورات الدرفلة على البارد والتلدين المتعددة باهظة التكلفة
- شريط أنابيب Ti-3Al-2.5V (يتم إنتاج هذه السبيكة عادةً عن طريق الدرفلة الدافئة)
- الحالات التي تكون فيها جودة سطح المدرفل على الساخن غير مقبولة ولكن البنية التحتية الكاملة للدرفلة على البارد غير متوفرة
- كخطوة وسيطة بين الدرفلة الساخنة والباردة لتحسين التجانس قبل التمريرات الباردة النهائية
مقارنة مباشرة: الدرفلة الساخنة مقابل الدرفلة الباردة للتيتانيوم
| المعلمة | الدرفلة على الساخن | الدرفلة على البارد |
|---|---|---|
| درجة الحرارة | 800-1150 درجة مئوية (حسب نوع السبيكة) | درجة حرارة الغرفة |
| التخفيض لكل تمريرة | 15–30% | 5–15% (حد أقصى ~20%) |
| إجمالي الخفض الذي يمكن تحقيقه | >80% من اللوح | 30–60% قبل التلدين |
| الانتهاء السطحي (Ra) | 1.6–6.3 ميكرومتر بعد التخليل | 0.4–1.6 ميكرومتر |
| Dimensional التفاوت | ±0.25–0.50 مم عادةً | ±0.05–0.15 مم |
| التحكم في البنية المجهرية | تحسين الحبيبات عبر التحكم الحراري والميكانيكي | صلابة العمل؛ يجب أن يتم التلدين لاستعادة القابلية للتشكيل |
| الأكسدة/حالة ألفا | ذو دلالة؛ التخليل الإلزامي | لا شيء (درجة حرارة الغرفة) |
| التزليق | الطبقات/الأكسيد تعمل كزيت وتشحيم؛ coatings واقية لسبائك التيتانيوم والألمنيوم | الزيوت الصناعية للتدوير مطلوبة؛ لا يمكن استخدام المواد المضافة الكبريتية مع التيتانيوم |
| حد الأدنى من السماكة القابلة للتحقيق | ~0.5–1.0 مم هو الحد العملي | <0.025 مم (ورقة) |
| التكلفة | أقل في كل تمريرة؛ طاقة عالية | تكلفة إجمالية أعلى (تمريرات متعددة + معالجة حرارية) |
| حالة ASTM B265 النموذجية | معالج حرارياً (الحالة A) | مخلوط بارد معالج (A)، مجهد ومريح ©، أو كما تم تشكيله |
فهم شروط ASTM B265
تحدد ASTM B265 — المواصفة الرئيسية لشريط وحبيبات وشرائح التيتانيوم في الولايات المتحدة — المواد في هذه الحالات:
- الحالة A (معالجة حرارية): المادة التي تم معالجتها بعد التشكيل النهائي. هذه هي الحالة الأكثر شيوعًا للاستخدام في الطيران والكيمياء والصناعات العامة. توفر أعلى مرونة وأقل إجهاد متبقي.
- الحالة C (مشغولة على البارد ومخففة الإجهاد): مادة مدرفلة على البارد تم تخفيف إجهادها ولكن لم تتم معالجتها حرارياً بالكامل. قوة خضوع أعلى من الحالة A؛ استطالة منخفضة.
- الحالة STA (معالجة بالمحلول ومعمرة): لسبائك ألفا-بيتا مثل Ti-6Al-4V. تحقق أقصى قوة. لا تنتج بالدرفلة وحدها — تتطلب معالجة بالمحلول ومعالجة حرارية للتعمير بعد الدرفلة.
لغالبية مهندسي المشتريات: إذا كنت بحاجة إلى قابلية للتشكيل، حدد الحالة A. إذا كنت بحاجة إلى قوة خضوع أعلى ومستعدًا لقبول استطالة أقل، اسأل موردك عن الحالة C.
الطبقة ألفا (Alpha Case): عيب الدرفلة الذي لا يتحدث عنه أحد بما يكفي
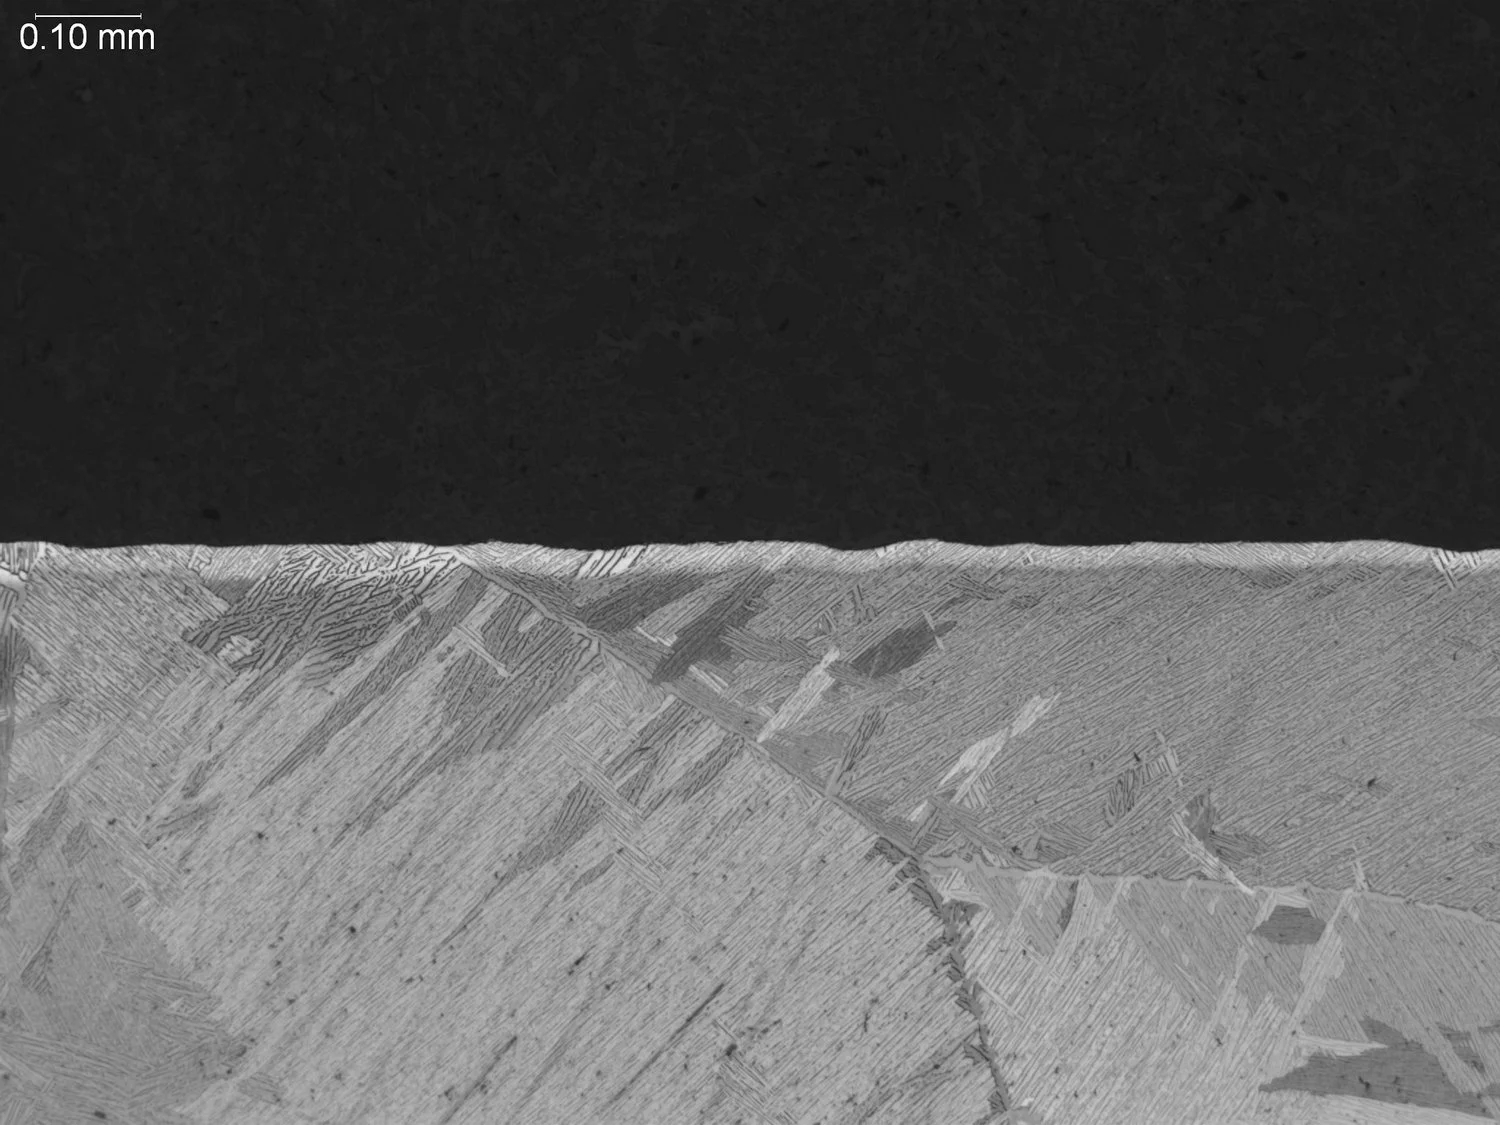
طبقة الألفا هي منطقة سطحية ذات محتوى أكسجين مرتفع تتكون عندما يتم تسخين التيتانيوم فوق 600 درجة مئوية تقريبًا في الهواء أو في جو يحتوي على الأكسجين. إنها طور ألفا مثبت بالأكسجين — أكثر صلابة، وأكثر هشاشة، وذات عمر إجهاد منخفض بشكل كبير مقارنة بالمادة الأساسية.
عمق طبقة الألفا في الدرفلة الساخنة يمكن أن يصل إلى 0.025–0.250 مم اعتمادًا على:
- جو الفرن (الفرن الكهربائي مقابل الفرن الغازي؛ الغاز الخامل مقابل الهواء)
- درجة حرارة ونوع النقع
- عدد عمليات إعادة التسخين
يجب إزالة هذه الطبقة الملوثة تمامًا من خلال التخليل قبل الدرفلة الباردة أو الاستخدام النهائي. يعد تخليل HF-HNO₃ هو الذي يذوب القشور وطبقة الحالة ألفا. عدم كفاية التخليل الذي يزيل القشور ولكنه يترك الحالة ألفا هو فشل جودة خامد — يبدو أن المادة نظيفة ولكن عمر التعب قد يكون أقل من المواصفات بحوالي 30–50%.
التحقق: يمكن التحقق من عمق الحالة ألفا من خلال الفحص الميتالوجرافي للشريحة العرضية. تتضمن بعض مواصفات الطائرات (مثل AMS 4911) حدود العمق الأقصى المسموح به للحالة ألفا.
الوقاية في الدرفلة الساخنة:
- استخدم تسخين المقاومة الكهربائية أو التسخين بالحث مع جو خامل أو فراغ حيثما أمكن ذلك.
- تطبيق طلاءات مضادة للأكسدة (مثل تلك المعتمدة على الزجاج المائي) قبل دخول الفرن.
- تقليل وقت نقع الفرن (تسخين بسرعة، دحرجة بسرعة)
- درفلة السبيكات القابلة للتفاعل العالي (Ti-Al بين المعادن، سبائك بيتا) في حزم الفولاذ اللين توفر عزلاً حراريًا وعزلًا جويًا
عيوب الدرفلة الشائعة والأسباب الجذرية لها
معرفة ما يمكن أن يسير بشكل خاطئ - ولماذا - غالبًا ما تكون أكثر المعلومات عملية التي يحتاجها المهندس. هذا هو ما أراه يتكرر في مناقشات جودة الموردين:
| عيب | السبب الأكثر احتمالاً | الإجراءات التصحيحية |
|---|---|---|
| تصدع الحافة | درجة الحرارة منخفضة جدًا للسبيكة؛ تقليل مفرط لكل تمريرة | زيادة درجة حرارة البداية؛ تقليل نسبة التمرير إلى ≤15% |
| شمولية مقياس السطح | عدم كفاية النقع قبل الدرفلة الباردة؛ وقت النقع قصير جدًا | تحقق من تركيز HF-HNO₃ ومدة الغمر لكل سبيكة |
| حواف متموجة / مشبك مركزي | عدم تطابق التاج بين اللفات والكتلة؛ درجة حرارة غير متساوية | تحقق من تاج اللفة؛ حسن من تناسق درجة حرارة الفرن |
| انفصال الصفائح | تفكك أو مسامية غير موجودة مسبقًا؛ مغلقة عند الدرفلة | الفحص غير المدمر (UT) للكتلة قبل الدرفلة؛ تحقق من مصدر الكتلة |
| تشقق بسبب عمل قاسي في الدرفلة الباردة | تجاوز التخفيض الإجمالي في البارد الحد قبل التخمير | تقليل تخفيضات العبور؛ جدول تخمير وسيط في وقت أقرب |
| بنية ميكروية سلة خشنه | تم الانتهاء من الدوران النهائي أعلى درجة حرارة البيتا | أكمل جميع التمريرات النهائية في منطقة (α+β)؛ تحقق من قياس درجة الحرارة |
| انحراف أبعاد (شكل الموز) | تدرج درجة الحرارة من الأعلى/الأسفل أثناء الدوران؛ تقليل غير متساوي | تحسين تجانس الفرن؛ استخدم مستوى الأسطوانة بعد الدوران |
| حالة ألفا المتبقية بعد عملية المخلل | وقت المخلل غير كافٍ؛ تركيز HF قد نفد | حلل حمام المخلل بانتظام؛ مدد وقت النقع؛ تحقق من خلال الميتالوجرافيا |
كيفية التحديد: إطار عمل اتخاذ القرار
السؤال الأكثر شيوعًا في الممارسة: هل تم تشكيلها ساخنة أو باردة من أجل تطبيقي؟
اختر الدرفلة الساخنة (الحالة أ) عندما:
- السماكة > 3 مم (الدرفلة الساخنة هي الخيار العملي الوحيد عند سماكات الألواح)
- التكلفة هي المحرك الرئيسي وتشطيب السطح > 1.6 ميكرومتر Ra مقبول
- الأجزاء سيتم تشكيلها بواسطة الآلات، وليس بواسطة التشكيل - تجاعيد السطح لا تهم بعد التشطيب الآلي
- الاستخدام هي هيكلية أو وعائية ضغط (صناعة كيميائية، بناء سفن)
اختر الدرفلة الباردة (الحالة أ أو ج) عندما:
- السماكة < 3 مم وخاصة < 1.5 مم
- تشطيب السطح Ra < 1.6 ميكرومتر مطلوب (بيولوجي طبي، مبادلات حرارية، استهلاكي)
- ت tolerance الأبعاد الضيقة مطلوبة (±0.10 مم أو أفضل)
- الجزء يتطلب تشكيلًا دقيقًا حيث يهم تناسق الارتداد
- التطبيق هو رقائق، شيم ستوك، أو شرائط أنبوبية رقيقة
اختر الدرفلة على البارد عندما:
- السماكة من 0.5 إلى 2.0 مم والسبائك هي Ti-3Al-2.5V
- التكلفة هي عامل لكن تشطيب سطح HR غير مقبول
- خطوة وسيطة في حملة معقدة للدرفلة الباردة
التزييت في درفلة التيتانيوم على البارد: ما هو المختلف؟
زيوت المعادن القياسية وزيوت التشحيم المعالجة بالكبريت المستخدمة في الدرفلة الباردة للصلب غير مناسبة للتيتانيوم. يمكن أن تلوث الكبريت سطح التيتانيوم وتقلل من مقاومته للتآكل. يمكن أن تسبب زيوت التشحيم عالية الكلور تشققات تآكل إجهاد في بعض سبائك التيتانيوم تحت الظروف المناسبة.
زيوت التشحيم المقبولة لدرفلة التيتانيوم على البارد:
- استرات صناعية (تحترق بشكل نظيف، خالية من الكلور)
- استرات الأحماض الدهنية (مستندة إلى زيوت حيوانية أو نباتية)
- Emulsions قائمة على الماء مصممة خصيصًا للتيتانيوم (قليلة أو خالية من الكلور، لا تحتوي على كبريت)
يجب إزالة مواد التشحيم تمامًا قبل التلدين - فالمواد العضوية المتبقية في فرن التلدين تساهم في تلوث الكربون. عادة ما يتم التنظيف باستخدام مزيل دهون قلوي يتبعه شطف خفيف بحمض قبل التلدين الوسيط.
مرجع سريع للمعالجة الحرارية بعد الدرفلة
تحدد الخصائص النهائية في خطوة التلدين بعد الدرفلة. للمهندسين المسؤولين عن الشراء الذين يراجعون الشهادات، إليك ما تبدو عليه الشروط الرئيسية:
| سبيكة | درجة حرارة التلدين للشرط A | الوقت | الجو | الشد (UTS النموذجي) |
|---|---|---|---|---|
| الصف الأول الابتدائي | 650–760°C | 30–120 دقيقة | غاز خام أو فراغ | >=240 ميغاباسكال |
| الصف الثاني الابتدائي | 650–760°C | 30–120 دقيقة | غاز خام أو فراغ | ≥345 ميجا باسكال |
| الصف الرابع الابتدائي | 700–790 درجة مئوية | 30–120 دقيقة | غاز خام أو فراغ | ≥550 ميجا باسكال |
| Ti-6Al-4V | 700–845 درجة مئوية | 1–4 ساعات | غاز خام أو فراغ | ≥ 895 ميجا باسكال |
| Ti-3Al-2.5 فولت | 650–760°C | 30–120 دقيقة | غاز خام أو فراغ | ≥620 ميجا باسكال |
معدل التبريد مهم: عادةً ما تُبرد درجات CP بالهواء من درجة حرارة التلدين. Ti-6Al-4V حساس لمعدل التبريد من درجة حرارة المحلول عند تحديد شرط STA.
الملخص
عملية دوران التيتانيوم هي في الأساس تمرين للسيطرة على البنية الميكروية. كل درجة حرارة، تقليل تمريرة، وخطوة تلدين إما تبني أو تدمر الخصائص التي يعتمد عليها الجزء النهائي.
الاستنتاجات العملية:
- الدوران الساخن في منطقة (α+β) (20–200 درجة مئوية تحت درجة حرارة البيتا) ينتج أفضل توازن بين القوة والليونة وعمر التعب للعديد من سبائك التيتانيوم. يتم استخدام عملية الدرفلة في منطقة البيتا للانهيار الوسيط فقط.
- تقدم الدرفلة الباردة دقة وتشطيب سطحي ولكنها تتطلب انضباطاً. — الحد الأقصى 10–20% لكل تمريرة، القوة الوسيطة كل 30–60% من الانخفاض الكلي، ولا تستخدم زيوت التشحيم القائمة على الكبريت.
- حالة ألفا ليست اختيارية للنقاش. أي جزء من التيتانيوم تم العمل عليه حرارياً ومخصص لخدمة شديدة التأثر بالإجهاد يحتاج إلى إزالة تحقق لحالة ألفا. إزالة الصدأ تزيل الطبقة؛ قد لا تزيل كل حالة ألفا دون الوقت الكافي للتشبع وتركيز HF.
- حالة A من ASTM B265 المعالجة حرارياً هي المواصفة الافتراضية الصحيحة لمعظم المهندسين. انتقل إلى الحالة C فقط إذا كنت بحاجة إلى مقاومة يلدية أعلى وكان بإمكان عملية التشكيل لديك التعامل مع انخفاض الاستطالة.
- تملأ الدرفلة الدافئة فجوة حقيقية. — عندما تحتاج إلى جودة سطح أفضل من الدرفلة الساخنة ولكن لا يمكنك تبرير الحملة الكاملة للدرفلة الباردة + المعالجة المتعددة.
الاختيار بين الدرفلة الساخنة والباردة نادراً ما يكون عشوائياً في الواقع. فهو يعتمد على السماكة المستهدفة، والسبيكة، ومتطلبات السطح والقياسات للتطبيق، وغالباً ما يعتمد على عمليات التشكيل أو التشغيل الآلي اللاحقة. احصل على هذا القرار بشكل صحيح من البداية، وستتقلص المشاكل اللاحقة بشكل كبير.

