
Прокатка титана превращает литые слитки или заготовки в листы, полосы и плиты путём контролируемой деформации. Горячая прокатка, выполняемая при температуре выше ~800°C в двухфазной области α+β (или выше точки бета-превращения для начальных проходов), является основным методом производства плит и толстых листов. Холодная прокатка, осуществляемая при комнатной температуре с уменьшением толщины до 10–20% за проход до промежуточного отжига, позволяет получать точные тонкие листы и фольгу с превосходным качеством поверхности и более жёсткими допусками. Третий вариант — тёплая прокатка при 500–700°C — занимает промежуточное положение для применений, требующих лучшего качества поверхности, чем при горячей прокатке, и меньшего наклёпа, чем при холодной. Основным стандартом для титанового листа в США является ASTM B265; аэрокосмический лист обычно квалифицируется по AMS 4911 (Ti-6Al-4V). Выбор правильного метода прокатки зависит от марки сплава, целевой толщины, требуемых механических свойств и качества поверхности.
Почему прокатка титана отличается от прокатки стали
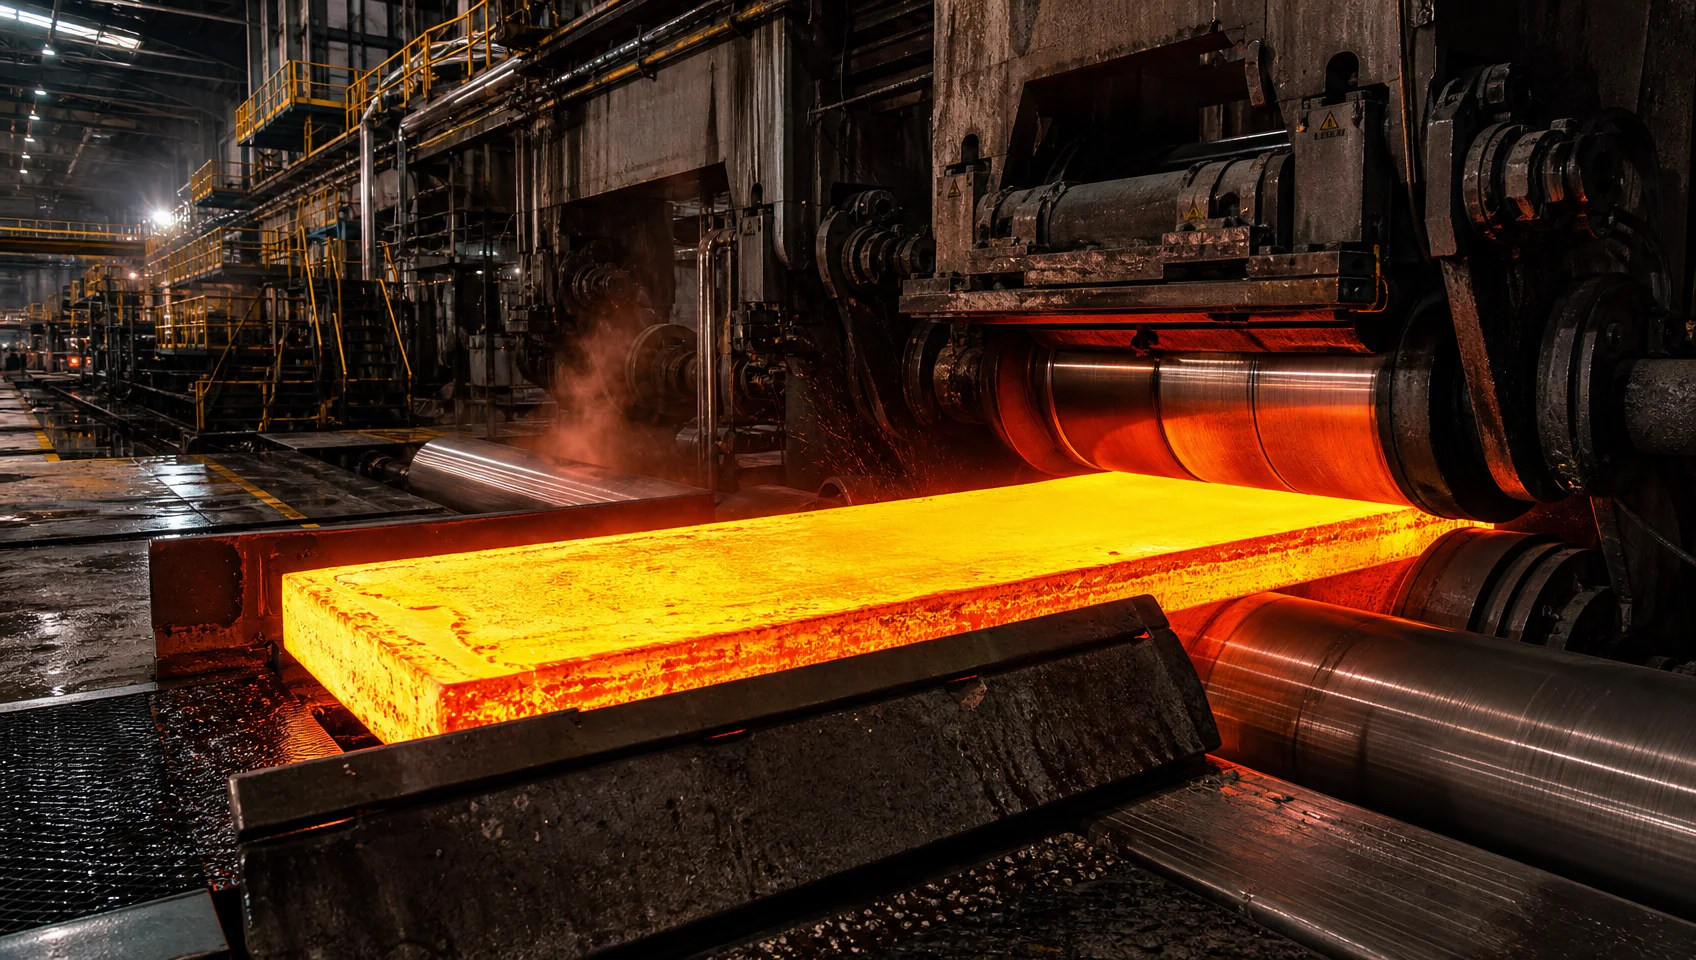
Большинство инженеров, работавших с прокатом стали, переносят эти ментальные модели на титан — и немедленно сталкиваются с проблемами.
Титан не прощает ошибок. Окно пластической обработки узкое. Слишком низкая температура приводит к появлению краевых трещин; слишком высокая температура выше точки бета-превращения приводит к быстрому росту бета-зёрен, что фиксирует крупнозернистую видманштеттенову структуру, ухудшающую пластичность при комнатной температуре и усталостную долговечность. Сплав реактивен при повышенных температурах, поглощая кислород и азот из печных атмосфер, образуя хрупкий поверхностный слой, называемый альфа-слоем (alpha case) — невидимый глазу, но катастрофически разрушительный для усталостных характеристик.
Эти различия обусловлены тремя свойствами:
- Высокая прочность при повышенной температуре. Ti-6Al-4V всё ещё имеет предел текучести выше 400 МПа при 700°C. Усилия прокатки значительно выше, чем при аналогичных операциях со сталью.
- Узкое окно рекристаллизации. Для коммерчески чистого титана Grade 2 отжиг для рекристаллизации обычно происходит при 650–760°C. Для Ti-6Al-4V это 700–845°C. Поддержание диапазона требует точного контроля печи.
- Чувствительность к фазовым превращениям. Температура бета-перехода (температура, выше которой микроструктура полностью состоит из ОЦК β-фазы) варьируется в зависимости от сплава и напрямую определяет режим прокатки. Для Ti-6Al-4V она составляет примерно 995°C; для CP Grade 2 — примерно 882°C. Прокатка выше или ниже этой границы приводит к принципиально различным микроструктурам.
Понимание этих трех факторов является основой для всего последующего.
Три режима прокатки титана
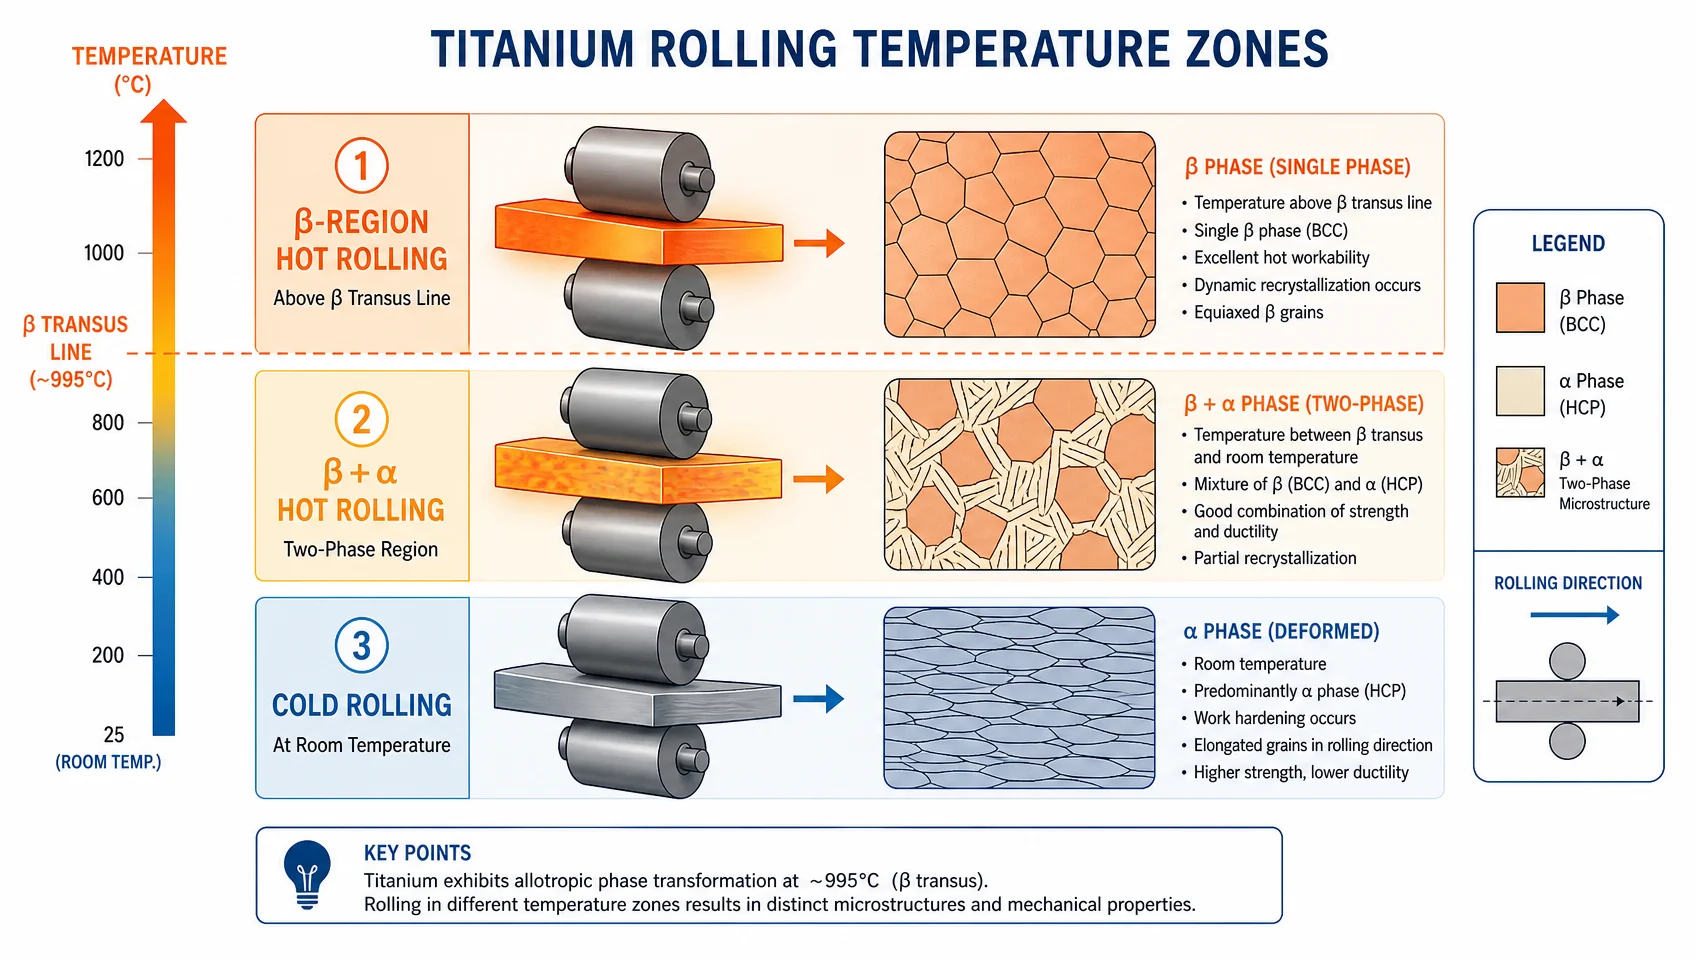
При производстве титанового листа используются три различных температурных режима, а не два. Большинство коммерческих источников игнорируют теплую прокатку, что является ошибкой — это предпочтительный вариант для некоторых категорий продукции.
Горячая прокатка (выше ~800°C, в α+β области)
Это основной процесс для производства титановых плит и толстого листа. Он разрушает крупнозернистую, пористую литую структуру заготовки, измельчает зерно и обеспечивает значительные утолщения, необходимые для перехода от сляба к пригодному размеру.
В пределах горячей прокатки существуют два подрежима:
Прокатка в β-области осуществляется на 150–250°C выше температуры бета-перехода. В этом режиме сопротивление деформации низкое, и возможны большие обжатия за один проход. Обратной стороной является быстрый рост зерен β-фазы, что при охлаждении приводит к образованию крупнозернистых видманштеттеновых или “корзинчатых” α-структур — приемлемых для высокотемпературных ползучести, но плохих для деталей, критичных к усталости при комнатной температуре. Прокатка в β-области в основном используется для раскрытия заготовки и промежуточного обжатия, а не для окончательного производства листа.
Прокатка в (α+β) области, , проводимая на 20–200°C ниже температуры бета-перехода, является этапом, где происходит окончательное обжатие плит и листов. В этом окне сосуществуют первичные α и β фазы. Деформация разрушает и измельчает микроструктуру. α-фаза вытягивается вдоль направления прокатки, и если применяется достаточно поперечной или двунаправленной прокатки, развивается мелкозернистая равноосная или двухфазная микроструктура — основа для титанового листа с одновременно высокой прочностью, хорошей пластичностью и усталостной прочностью.
Температурные окна горячей прокатки по сплавам (начальная температура, °C):
| Сплав | Температура бета-перехода (°C) | Прокатка в β-области | Прокатка в (α+β) области |
|---|---|---|---|
| CP Класс 1 | ~882 | 1000–1050 | 750–870 |
| CP Класс 2 | ~882 | 1000–1050 | 750–870 |
| CP Grade 3 | ~900 | 1020–1070 | 800–890 |
| CP 4 класс | ~950 | 1060–1110 | 850–940 |
| Ti-3Al-2.5V | ~935 | 1060–1110 | 840–920 |
| Ti-6Al-4V | ~995 | 1100–1150 | 850–980 |
Примечание: Начальные температуры варьируются в зависимости от толщины сляба, возможностей стана и требуемой микроструктуры. Температура окончания прокатки (температура на последнем проходе) является критически важным регулируемым параметром — обычно ≥800°C для марок CP и ≥850°C для Ti-6Al-4V, чтобы избежать неконтролируемой деформации в преимущественно α-микроструктуре.
Обжатие за проход при горячей прокатке: Типичное обжатие за проход составляет 15–30% для прокатки в (α+β) области. Разрушение слитка в β-области может достигать 30–40% за проход. Общее горячее обжатие от сляба до окончательной толщины горячекатаной полосы может превышать 80%.
Состояние поверхности после горячей прокатки: Окалина легко образуется при температуре выше ~600°C. После горячей прокатки лист требует травления в растворе HF-HNO₃ (обычно 2–5% HF + 15–30% HNO₃) для удаления окалины и любого альфа-слоя. Без полного удаления окалины и альфа-слоя холодная прокатка приведет к внедрению поверхностных загрязнений в лист.
Холодная прокатка (комнатная температура)
Холодная прокатка титана не является высокоскоростным непрерывным процессом, как холодная прокатка стальной полосы. Титан быстро упрочняется при комнатной температуре, и пластичность резко падает даже после умеренной холодной деформации.
Управляющие ограничения:
- Степень обжатия за проход: обычно 5–15%, 20% — это почти практический предел для большинства титановых сплавов без растрескивания или чрезмерной нагрузки на прокатный стан. Это в два-четыре раза ниже, чем при холодной прокатке аустенитной нержавеющей стали.
- Общая холодная деформация перед промежуточным отжигом: Обычно ограничена 30–60% общей деформацией, в зависимости от сплава. Титан марки CP Grade 1 может выдерживать большую холодную деформацию, чем Ti-6Al-4V, прежде чем отжиг станет обязательным.
- Промежуточный отжиг требуется после каждого цикла общего обжатия на 30–60%. Для нелегированных марок отжиг проводят при 650–760°C в течение 30–60 минут, охлаждение в печи или на воздухе. Для Ti-6Al-4V отжиг проводят при 700–790°C в течение 1–4 часов в зависимости от толщины сечения.
Чего холодная прокатка достигает, а горячая прокатка — нет:
- Допуски размеров. Горячекатаный титановый лист имеет допуски по толщине согласно ASTM B265 ±0,33 мм или более при толщине 3 мм. Холоднокатаный лист может выдерживать допуски ±0,05–0,10 мм при той же толщине.
- Качество поверхности. Горячекатаный и травленый лист обычно достигает Ra 1,6–6,3 мкм. Холоднокатаный лист достигает Ra 0,4–1,6 мкм, а холоднокатаная фольга с ярким отжигом может достигать Ra <0,2 мкм.
- Повышенный предел текучести. Холодная деформация увеличивает предел текучести за счет накопления дислокаций. Лист Ti-6Al-4V с 30% холодной деформации может показать увеличение предела текучести на 15–25% по сравнению с полностью отожженным состоянием — полезно для компенсации пружинения в формованных деталях.
Области применения, характерные исключительно для холодной прокатки: Титановая фольга (<0,1 мм), прецизионная калибровочная лента, тонкостенная полоса для трубок теплообменников и любые применения, требующие чистоты поверхности Ra < 1,6 мкм.
Теплая прокатка (500–700°C) — недооцененный промежуточный вариант
Теплая прокатка осуществляется выше температуры возврата, но ниже полной рекристаллизации. Для титана это обычно означает 500–700°C.
При этих температурах:
- Сопротивление деформации снижается по сравнению с комнатной температурой (меньшие усилия прокатки, меньший риск образования трещин по кромке)
- Окисление ниже, чем при горячей прокатке, что приводит к образованию более тонкой и легко удаляемой окалины
- Контроль размеров лучше, чем при горячей прокатке
- Измельчение зерна происходит за счет динамического возврата, а не полной рекристаллизации, что приводит к более тонкой и однородной микроструктуре, чем при одной только холодной прокатке
Когда теплая прокатка имеет смысл:
- Производство титановой фольги или тонкой полосы, где многократные циклы холодной прокатки + отжига экономически невыгодны
- Полоса для труб из Ti-3Al-2.5V (этот сплав обычно производится теплой прокаткой)
- Ситуации, когда качество поверхности горячекатаного проката неприемлемо, но полноценная инфраструктура для холодной прокатки отсутствует
- Как промежуточный этап между горячей и холодной прокаткой для улучшения однородности перед окончательными холодными проходами
Сравнение: Горячая прокатка против холодной прокатки титана
| Параметр | Горячая прокатка | Холодная прокатка |
|---|---|---|
| Температура | 800–1150°C (зависит от сплава) | Комнатная температура |
| Обжатие за проход | 15–30% | 5–15% (макс. ~20%) |
| Общее достижимое обжатие | >80% от сляба | 30–60% перед отжигом |
| Шероховатость поверхности (Ra) | 1,6–6,3 мкм после травления | 0,4–1,6 мкм |
| Размерный допуск | Обычно ±0,25–0,50 мм | ±0,05–0,15 мм |
| Контроль микроструктуры | Измельчение зерна посредством термомеханической обработки | Упрочнение при деформации; для восстановления пластичности требуется отжиг |
| Окисление/альфа-слой | Значительное; обязательное травление | Отсутствует (комнатная температура) |
| Смазка | Окалина/оксид действует как смазка; защитные покрытия для сплавов Ti-Al | Требуются синтетические прокатные масла; титан не может использовать сернистые смазочные материалы |
| Минимально достижимая толщина | Практический предел ~0,5–1,0 мм | <0,025 мм (фольга) |
| Стоимость | Меньше за проход; высокая энергия | Более высокая общая стоимость (многократные проходы + отжиги) |
| Типичное состояние ASTM B265 | Отжиг (состояние A) | Отожженный (A), холоднодеформированный с снятием напряжений (C) или после прокатки |
Понимание условий ASTM B265
ASTM B265 — основная спецификация на титановые полосы, листы и плиты в США — охватывает материал в следующих состояниях:
- Состояние A (отожженное): Материал, прошедший отжиг после окончательной прокатки. Это наиболее распространенное состояние для аэрокосмической, химической и общей промышленной промышленности. Обеспечивает максимальную пластичность и минимальные остаточные напряжения.
- Состояние C (холоднодеформированное и снятое напряжение): Холоднокатаный материал, прошедший снятие напряжений, но не полностью отожженный. Более высокий предел текучести, чем у Состояния А; уменьшенное относительное удлинение.
- Состояние STA (обработка раствором и старение): Для альфа-бета-сплавов, таких как Ti-6Al-4V. Достигает максимальной прочности. Не достигается одним только прокатом — требует термической обработки (закалка и старение) после прокатки.
Для большинства инженеров по закупкам: если вам нужна формуемость, укажите состояние A. Если вам нужна более высокая прочность на разрыв и вы готовы согласиться с меньшим удлинением, спросите вашего поставщика о состоянии C.
Альфа-слой: Дефект прокатки, о котором недостаточно говорят
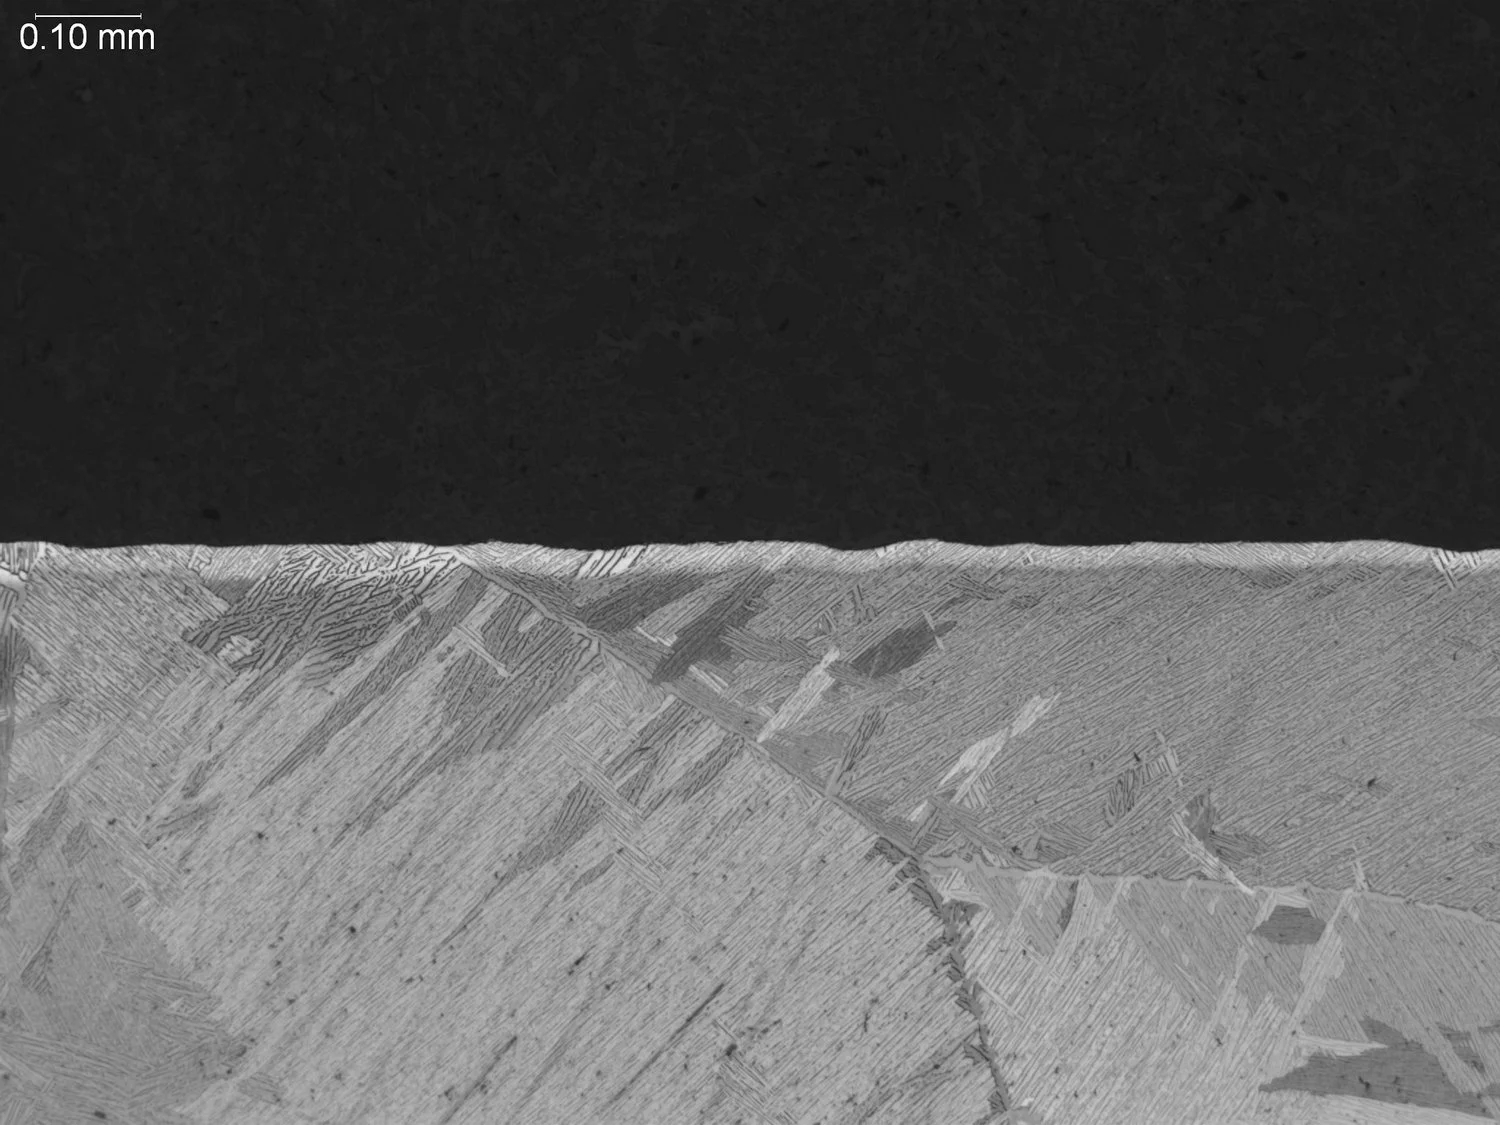
Альфа-слой — это поверхностная зона с повышенным содержанием кислорода, которая образуется, когда титан нагревается выше ~600°C на воздухе или в кислородсодержащей атмосфере. Это альфа-фаза, стабилизированная кислородом — более твердая, более хрупкая и с значительно сниженной усталостной долговечностью по сравнению с основным материалом.
Глубина альфа-слоя при горячей прокатке может достигать 0,025–0,250 мм в зависимости от:
- Атмосфера печи (электрическая или газовая печь; инертный газ или воздух)
- Температура и время выдержки
- Количество повторных нагревов
Этот загрязненный слой должен быть полностью удален травлением перед холодной прокаткой или окончательным использованием. Травитель HF-HNO₃ растворяет как окалину, так и альфа-слой. Недостаточное травление, которое удаляет окалину, но оставляет альфа-слой, является скрытым дефектом качества — материал выглядит чистым, но усталостная долговечность может быть на 30–50% ниже указанной в спецификации.
Проверка: Глубина альфа-слоя может быть проверена металлографическим исследованием поперечного сечения. Некоторые аэрокосмические спецификации (например, AMS 4911) включают максимально допустимые пределы глубины альфа-слоя.
Предотвращение при горячей прокатке:
- По возможности используйте электросопротивление или индукционный нагрев в инертной атмосфере или вакууме
- Наносите антиокислительные покрытия (например, на основе жидкого стекла) перед помещением в печь
- Минимизируйте время выдержки в печи (быстро нагревайте, оперативно прокатывайте)
- Плакирование высокореактивных сплавов (интерметаллиды Ti-Al, бета-сплавы) в оболочках из мягкой стали обеспечивает теплоизоляцию и изоляцию от атмосферы
Распространенные дефекты прокатки и их первопричины
Знание того, что может пойти не так — и почему — зачастую является самой практичной информацией, необходимой инженеру. Вот что постоянно всплывает в обсуждениях качества поставщиков:
| Дефект | Наиболее вероятная причина | Корректирующие меры |
|---|---|---|
| Торцевые трещины | Слишком низкая температура для сплава; чрезмерное обжатие за проход | Увеличьте начальную температуру; уменьшите обжатие за проход до ≤15% |
| Включения окалины на поверхности | Недостаточное травление перед холодной прокаткой; слишком короткое время травления | Проверьте концентрацию HF-HNO₃ и время погружения для каждого сплава |
| Волнистые кромки / центральная выпуклость | Несоответствие профиля валков и сляба; неравномерная температура | Проверить профиль валков; улучшить равномерность температуры в печи |
| Расслоение | Предсуществующая сегрегация или пористость заготовки; закрытая при прокатке | Неразрушающий контроль (ультразвуковой) заготовки перед прокаткой; проверить источник заготовки |
| Трещина деформационного упрочнения при холодной прокатке | Общее холодное обжатие превысило допустимый предел до отжига | Уменьшить обжатия за проход; запланировать промежуточный отжиг раньше |
| Грубая микроструктура типа «корзина» | Окончательная прокатка выполнена выше точки бета-превращения | Завершить все окончательные проходы в (α+β) области; проверить измерение температуры |
| Продольная кривизна (бананообразная форма) | Перепад температур верх/низ во время прокатки; неравномерное обжатие | Улучшить равномерность нагрева в печи; использовать правильную машину после прокатки |
| Остаток альфа-фазы после травления | Недостаточное время травления; истощение концентрации HF | Регулярно анализировать травильную ванну; увеличить время выдержки; проверить металлографически |
Как определить характеристики: Структура принятия решений
Самый частый вопрос на практике: горячекатаный или холоднокатаный материал для моего применения?
Выбирайте горячекатаный материал (Состояние A), когда:
- Толщина > 3 мм (горячая прокатка — единственный практический вариант при толщинах листа)
- Стоимость является основным фактором, а чистота поверхности >1,6 мкм Ra приемлема
- Детали будут обрабатываться механически, а не формоваться — волнистость поверхности не имеет значения после механической обработки
- Применение — конструкционные материалы или сосуды под давлением (химическая промышленность, судостроение)
Выбирайте холоднокатаный материал (Состояние A или C), когда:
- Толщина < 3 мм и особенно < 1,5 мм
- Требуется чистота поверхности Ra < 1,6 мкм (биомедицина, теплообменники, потребительские товары)
- Требуется жесткий допуск по размерам (±0,10 мм или лучше)
- Деталь требует точной формовки, где важна стабильность пружинения
- Применение: фольга, прокладочный материал или полосы для тонкостенных труб
Выбирайте теплую прокатку, если:
- Толщина 0,5–2,0 мм, сплав Ti-3Al-2.5V
- Стоимость является фактором, но качество поверхности горячекатаного проката неприемлемо
- Промежуточный этап в сложной кампании холодной прокатки
Смазка при холодной прокатке титана: в чем особенности
Стандартные минеральные масла и сульфурированные смазки для экстремальных давлений, используемые при холодной прокатке стали, не подходят для титана. Сера может загрязнить поверхность титана и снизить коррозионную стойкость. Смазки с высоким содержанием хлора могут вызывать коррозионное растрескивание под напряжением в некоторых титановых сплавах при определенных условиях.
Приемлемые смазки для холодной прокатки титана:
- Синтетические эфиры (чистое горение, без хлора)
- Эфиры жирных кислот (на основе животных или растительных масел)
- Эмульсии на водной основе, специально разработанные для титана (с низким содержанием или без хлора, без серы)
Смазка должна быть полностью удалена перед отжигом — остаточная органическая смазка в печи для отжига способствует углеродному загрязнению. Очистка обычно производится щелочным обезжириванием с последующим легким кислотным ополаскиванием перед промежуточным отжигом.
Краткий справочник по термообработке после прокатки
Окончательные свойства устанавливаются на этапе отжига после прокатки. Для инженеров по закупкам, проверяющих сертификаты, вот как выглядят ключевые условия:
| Сплав | Температура отжига по условию A | Время | Атмосфера | Предел прочности (типичное значение) |
|---|---|---|---|---|
| CP Класс 1 | 650–760°C | 30–120 мин | Инертная среда или вакуум | ≥240 МПа |
| CP Класс 2 | 650–760°C | 30–120 мин | Инертная среда или вакуум | ≥345 МПа |
| CP 4 класс | 700–790°C | 30–120 мин | Инертная среда или вакуум | ≥550 МПа |
| Ti-6Al-4V | 700–845°C | 1–4 ч | Инертная среда или вакуум | ≥895 МПа |
| Ti-3Al-2.5V | 650–760°C | 30–120 мин | Инертная среда или вакуум | ≥620 МПа |
Скорость охлаждения имеет значение: марки CP обычно охлаждаются на воздухе от температуры отжига. Ti-6Al-4V чувствителен к скорости охлаждения от температуры раствора, когда указано состояние STA.
Резюме
Прокатка титана — это, по сути, процесс контроля микроструктуры. Каждая температура, степень обжатия и этап отжига либо формируют, либо разрушают свойства, от которых зависит конечная деталь.
Практические выводы:
- Горячая прокатка в (α+β) области (на 20–200°C ниже точки бета-превращения) обеспечивает наилучший баланс прочности, пластичности и усталостной долговечности для большинства титановых сплавов. Прокатка в β-области предназначена только для промежуточного обжатия.
- Холодная прокатка обеспечивает точность и качество поверхности, но требует дисциплины — 10–20% максимум за проход, промежуточный отжиг после каждых 30–60% общего обжатия и никаких смазок на основе серы.
- Альфа-слой — не тот вопрос, который можно обойти вниманием. Любая горячедеформированная титановая деталь, предназначенная для эксплуатации в условиях высоких усталостных нагрузок, требует подтвержденного удаления альфа-слоя. Травление удаляет окалину; оно может не удалить весь альфа-слой без достаточного времени выдержки и концентрации фтористоводородной кислоты.
- ASTM B265 Состояние A, отожженное является правильной спецификацией по умолчанию для большинства инженеров. Переходите к Состоянию C только в том случае, если вам требуется более высокая прочность на разрыв и ваш процесс формовки может справиться с уменьшенным удлинением.
- Теплая прокатка заполняет реальный пробел — когда нужна лучшая, чем при горячей прокатке, качество поверхности, но невозможно оправдать полноценную холодную прокатку + многократный отжиг.
Выбор между горячей и холодной прокаткой на практике редко бывает произвольным. Он определяется целевой толщиной, сплавом, требованиями к поверхности и допускам для применения, а часто и последующими операциями формования или механической обработки. Примите правильное решение на начальном этапе, и последующие проблемы значительно сократятся.

