
El laminado de titanio transforma lingotes o tochos fundidos en láminas, tiras y chapas mediante deformación controlada. El laminado en caliente, realizado a más de ~800°C en el campo de fase α+β (o por encima de la temperatura de transición beta para las pasadas iniciales), es el método principal para producir chapas y láminas gruesas. El laminado en frío, que se realiza a temperatura ambiente con reducciones limitadas al 10-20% por pasada antes del recocido intermedio, produce láminas delgadas de precisión y láminas muy finas (foil) con un acabado superficial superior y tolerancias más estrictas. Una tercera opción —el laminado en caliente entre 500 y 700°C— cubre el vacío para aplicaciones que requieren una calidad superficial mejor que la del laminado en caliente con menos endurecimiento por trabajo que el laminado en frío. La norma que rige la lámina de titanio en EE. UU. es la ASTM B265; la lámina aeroespacial se suele calificar bajo la AMS 4911 (Ti-6Al-4V). La elección del método de laminado adecuado depende del grado de la aleación, el espesor deseado, las propiedades mecánicas requeridas y el acabado superficial.
Por qué el laminado de titanio es diferente del laminado de acero
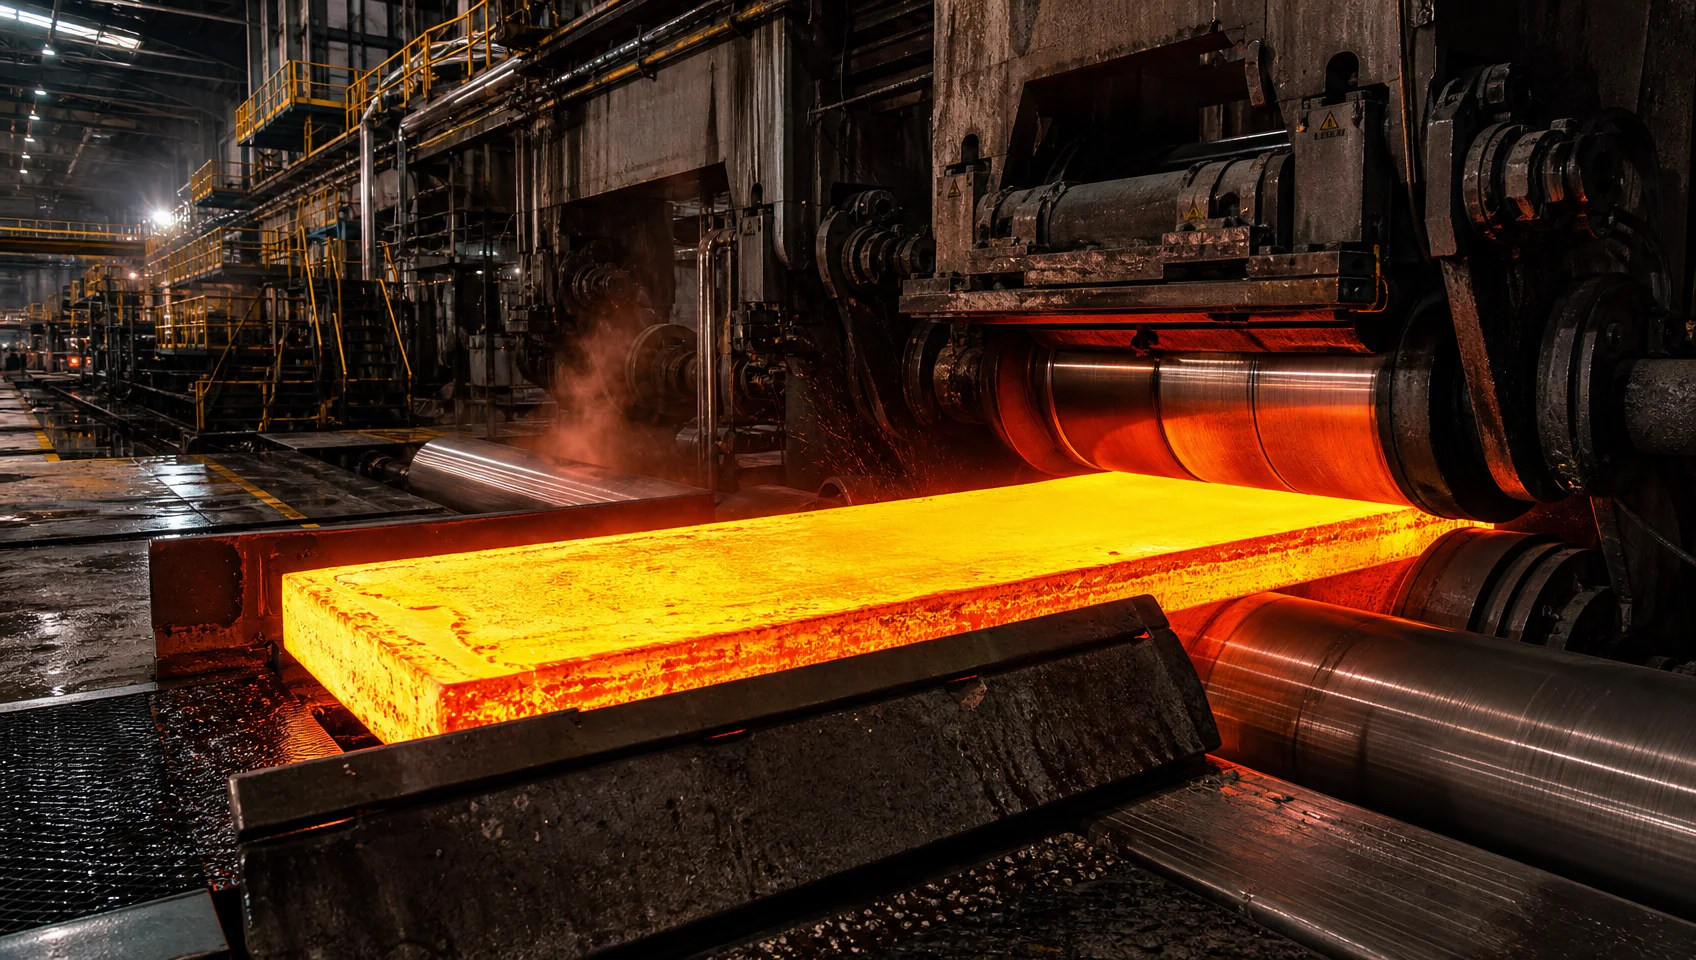
La mayoría de los ingenieros que han trabajado con el laminado de acero transfieren esos modelos mentales al titanio y se encuentran con problemas de inmediato.
El titanio no es indulgente. La ventana de trabajo plástico es estrecha. Si se trabaja demasiado frío, aparecen grietas en los bordes; si se trabaja demasiado caliente por encima de la temperatura de transición beta, los granos beta crecen rápidamente, fijando una microestructura Widmanstätten gruesa que compromete la ductilidad a temperatura ambiente y la vida a fatiga. La aleación es reactiva a temperaturas elevadas, absorbiendo oxígeno y nitrógeno de las atmósferas de los hornos para formar una capa superficial frágil llamada capa alfa (alpha case), invisible a simple vista pero catastróficamente perjudicial para el rendimiento a fatiga.
Tres propiedades impulsan estas diferencias:
- Alta resistencia a temperatura elevada. El Ti-6Al-4V aún tiene un límite elástico superior a 400 MPa a 700°C. Las fuerzas de laminado son sustancialmente mayores que en operaciones equivalentes con acero.
- Estrecha ventana de recristalización. Para el grado 2 CP, el recocido de recristalización suele ocurrir entre 650 y 760°C. Para el Ti-6Al-4V, es entre 700 y 845°C. Mantenerse en este rango requiere un control preciso del horno.
- Sensibilidad a la transformación de fase. The beta transus (the temperature above which the microstructure is entirely BCC β phase) varies by alloy and directly controls what rolling regime you’re in. For Ti-6Al-4V this is approximately 995°C; for CP Grade 2, approximately 882°C. Rolling above or below this boundary produces fundamentally different microstructures.
Understanding these three factors is the foundation for all of what follows.
The Three Rolling Regimes for Titanium
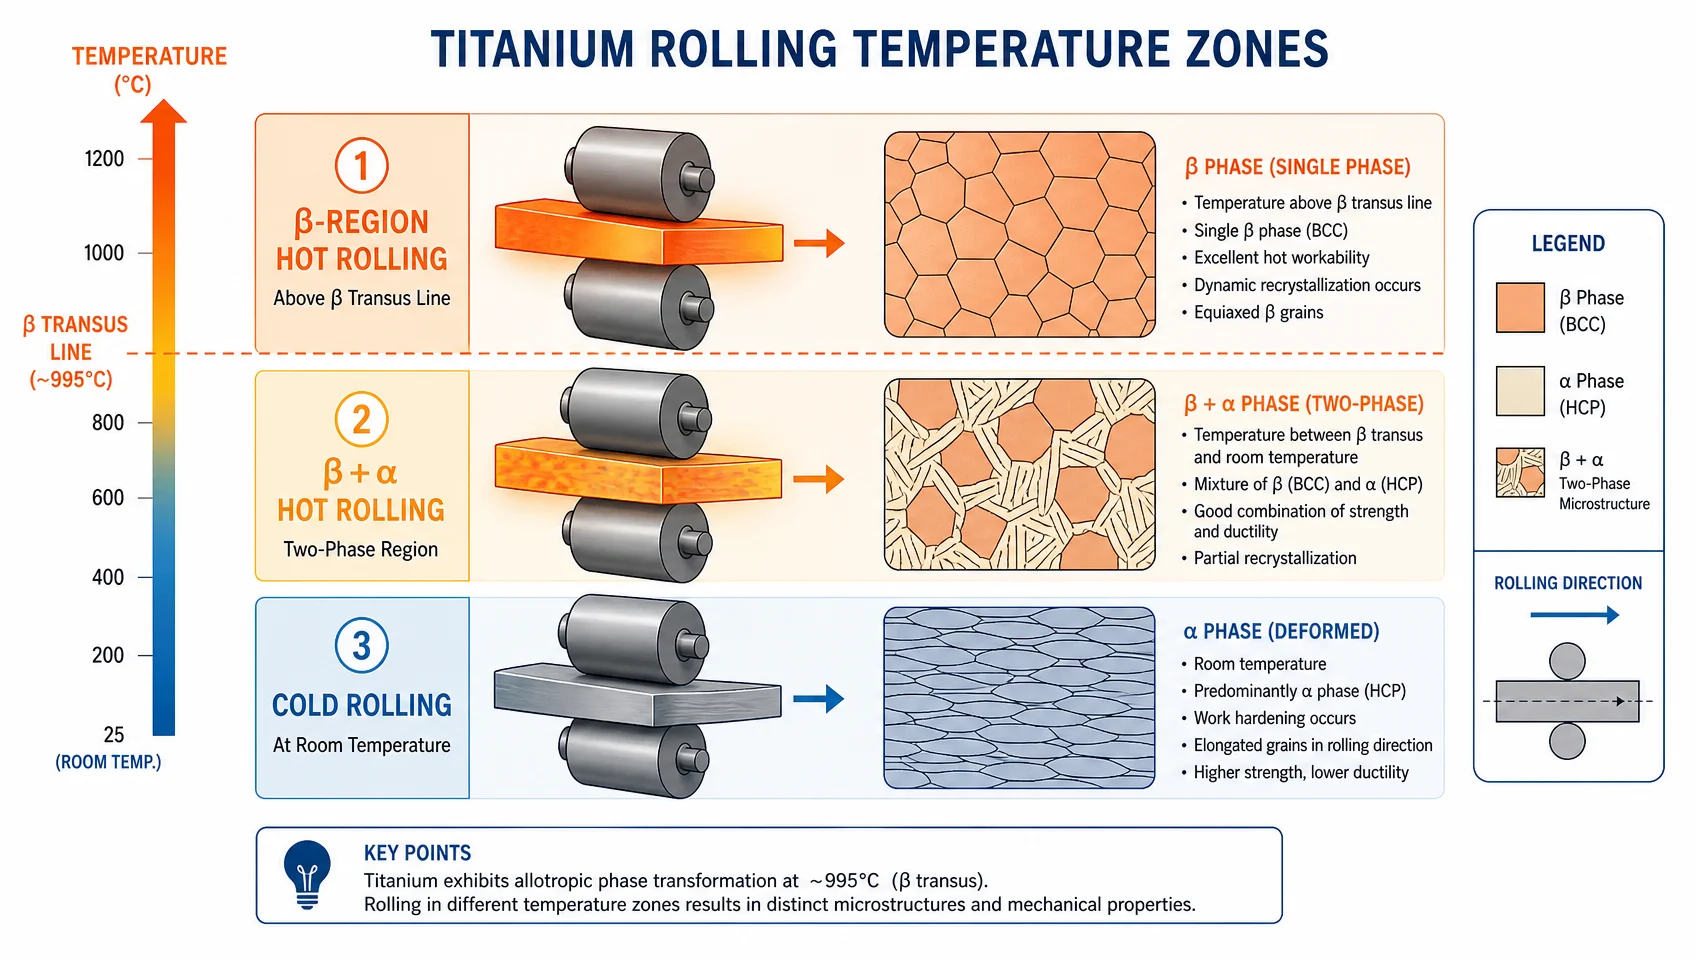
Titanium sheet production uses three distinct thermal regimes, not two. Most commercial content ignores warm rolling, which is a mistake — it is the preferred option for several product categories.
Hot Rolling (Above ~800°C, in the α+β Region)
This is the workhorse process for titanium plate and thick sheet. It breaks up the coarse, porous cast structure of the billet, refines grain size, and achieves the large thickness reductions needed to get from slab to usable gauge.
Two sub-regimes exist within hot rolling:
β-region rolling is performed 150–250°C above the beta transus. In this regime deformation resistance is low and large reductions are possible per pass. The trade-off is rapid β grain growth, which produces coarse Widmanstätten or “basketweave” α structures on cooling — acceptable for high-temperature creep applications but poor for room-temperature fatigue-critical parts. β-region rolling is primarily used for billet opening and intermediate breakdown, not for final sheet production.
(α+β) region rolling, realizada entre 20 y 200 °C por debajo del transus beta, es donde ocurre la reducción final de planchas y láminas. Las fases α y β primarias coexisten en esta ventana. La deformación rompe y refina la microestructura. La fase α se alarga a lo largo de la dirección de laminación y, si se aplica suficiente laminación cruzada o bidireccional, se desarrolla una microestructura equiaxial fina o bifásica, la base para láminas de titanio con alta resistencia, buena ductilidad y resistencia a la fatiga simultáneamente.
Ventanas de temperatura de laminación en caliente por aleación (temperatura inicial, °C):
| Aleación | Transus Beta (°C) | Laminación en la región β | Laminación en la región (α+β) |
|---|---|---|---|
| CP Grado 1 | ~882 | 1000–1050 | 750–870 |
| CP Grado 2 | ~882 | 1000–1050 | 750–870 |
| Grado CP 3 | ~900 | 1020–1070 | 800–890 |
| CP Grado 4 | ~950 | 1060–1110 | 850–940 |
| Ti-3Al-2,5V | ~935 | 1060–1110 | 840–920 |
| Ti-6Al-4V | ~995 | 1100–1150 | 850–980 |
Nota: Las temperaturas de inicio varían según el espesor de la losa, la capacidad del molino y la microestructura objetivo. La temperatura de laminación final (la temperatura en la última pasada) es la variable de control crítica, típicamente ≥800 °C para grados CP y ≥850 °C para Ti-6Al-4V para evitar deformaciones incontroladas en una microestructura predominantemente α.
Reducción por pasada en laminación en caliente: Las reducciones típicas por pasada son del 15 al 30% para la laminación en la región (α+β). La rotura de palanquillas en la región β puede alcanzar del 30 al 40% por pasada. La reducción total en caliente desde la losa hasta el espesor final de la banda en caliente puede superar el 80%.
Condición de la superficie después de la laminación en caliente: La cascarilla de óxido se forma fácilmente por encima de ~600 °C. Después del laminado en caliente, la lámina requiere un decapado en una solución de HF-HNO₃ (típicamente 2–5% HF + 15–30% HNO₃) para eliminar la cascarilla y cualquier capa de fase alfa. Sin una eliminación completa de la cascarilla y la capa alfa, el laminado en frío incrustará la contaminación superficial en la lámina.
Laminado en frío (temperatura ambiente)
El laminado en frío de titanio no es un proceso continuo y de alta velocidad como el laminado en frío de flejes de acero. El titanio se endurece rápidamente a temperatura ambiente, y la ductilidad disminuye bruscamente incluso después de un trabajo en frío moderado.
Las limitaciones principales:
- Reducción por pasada: 5–15% es típico; 20% está cerca del límite práctico para la mayoría de las aleaciones de titanio sin agrietamiento o carga excesiva del molino. Esto es de dos a cuatro veces menor que el laminado en frío del acero inoxidable austenítico.
- Trabajo en frío total antes del recocido intermedio: Generalmente limitado a 30–60% reducción total, dependiendo de la aleación. El grado CP 1 puede tolerar más trabajo en frío que el Ti-6Al-4V antes de que el recocido sea obligatorio.
- Recocido intermedio se requiere después de cada ciclo de reducción total del 30 al 60 %. Para grados CP, recocer a 650–760 °C durante 30–60 minutos, enfriamiento en horno o al aire. Para Ti-6Al-4V, recocer a 700–790 °C durante 1–4 horas dependiendo del espesor de la sección.
Lo que el laminado en frío logra y el laminado en caliente no puede:
- Tolerancia dimensional. La chapa de titanio laminada en caliente tiene tolerancias de espesor según ASTM B265 de ±0,33 mm o más a 3 mm de espesor. La chapa laminada en frío puede mantener ±0,05–0,10 mm con el mismo calibre.
- Acabado superficial. La chapa laminada en caliente y decapada suele alcanzar una Ra de 1,6–6,3 µm. La chapa laminada en frío alcanza una Ra de 0,4–1,6 µm, y la lámina laminada en frío con recocido brillante puede alcanzar una Ra <0,2 µm.
- Mayor resistencia a la fluencia. El trabajo en frío aumenta la resistencia a la fluencia mediante la acumulación de dislocaciones. Una chapa de Ti-6Al-4V con un 30 % de trabajo en frío puede mostrar un aumento del 15 al 25 % en la resistencia a la fluencia en comparación con el estado completamente recocido, lo cual es útil para la compensación del efecto muelle en piezas conformadas.
Aplicaciones exclusivas del laminado en frío: Lámina de titanio (<0,1 mm), calzas de precisión, tiras de tubos de intercambiadores de calor de pared delgada y cualquier aplicación que requiera un acabado superficial Ra < 1,6 µm.
Laminado en Tibio (500-700°C) — La Opción Intermedia Ignorada
El laminado en tibio se realiza por encima de la temperatura de recuperación, pero por debajo de la recristalización completa. Para el titanio, esto suele significar 500-700°C.
A estas temperaturas:
- La resistencia a la deformación se reduce en comparación con la temperatura ambiente (menores fuerzas de laminación, menos riesgo de agrietamiento en los bordes)
- La oxidación es menor que en el laminado en caliente, produciendo una cascarilla más fina y manejable
- El control dimensional es mejor que en el laminado en caliente
- El refinamiento del grano ocurre a través de la recuperación dinámica, no de la recristalización completa, produciendo una microestructura más fina y uniforme que el laminado en frío por sí solo
Cuando el laminado en tibio tiene sentido:
- Producción de láminas o tiras delgadas de titanio donde múltiples ciclos de laminado en frío + recocido son prohibitivos en cuanto a costos
- Tira de tubos de Ti-3Al-2.5V (esta aleación se produce comúnmente mediante laminado en tibio)
- Situaciones en las que la calidad de la superficie laminada en caliente es inaceptable, pero no se dispone de una infraestructura completa de laminación en frío
- Como paso intermedio entre el laminado en caliente y en frío para mejorar la homogeneidad antes de las pasadas finales en frío
Cara a cara: Laminación en caliente vs. laminación en frío para titanio
| Parámetro | Laminación en caliente | Laminación en frío |
|---|---|---|
| Temperatura | 800–1150 °C (dependiendo de la aleación) | Temperatura ambiente |
| Reducción por pasada | 15–30% | 5–15% (máx. ~20%) |
| Reducción total alcanzable | >80% desde la losa | 30–60% antes del recocido |
| Acabado superficial (Ra) | 1.6–6.3 µm después del decapado | 0.4–1.6 µm |
| Dimensional tolerancia | ±0.25–0.50 mm típico | ±0.05–0.15 mm |
| Control de microestructura | Refinamiento de grano mediante control termomecánico | Endurecimiento por trabajo; se debe recocer para restaurar la ductilidad |
| Oxidación/capa alfa | Significativo; decapado obligatorio | Ninguna (temperatura ambiente) |
| Lubricación | La cascarilla/óxido actúa como lubricante; recubrimientos protectores para aleaciones de Ti-Al | Se requieren aceites de laminación sintéticos; el titanio no puede usar lubricantes sulfurados |
| Espesor mínimo alcanzable | ~0.5–1.0 mm límite práctico | <0.025 mm (lámina) |
| Coste | Menor por pasada; alta energía | Mayor costo total (múltiples pasadas + recocidos) |
| Condición típica ASTM B265 | Recocido (Condición A) | Recocido (A), conformado en frío con alivio de tensiones (C) o laminado en caliente |
Entendiendo las Condiciones ASTM B265
ASTM B265 —la especificación principal para flejes, láminas y placas de titanio en EE. UU.— cubre el material en estas condiciones:
- Condición A (Recocido): Material que ha sido recocido después del laminado final. Esta es la condición más común para uso aeroespacial, químico e industrial en general. Proporciona la máxima ductilidad y la menor tensión residual.
- Condición C (Conformado en Frío y Aliviado de Tensiones): Material laminado en frío que ha sido sometido a alivio de tensiones pero no completamente recocido. Mayor límite elástico que la Condición A; elongación reducida.
- Condición STA (Tratado en Solución y Envejecido): Para aleaciones alfa-beta como el Ti-6Al-4V. Logra la máxima resistencia. No se produce solo mediante laminación, requiere tratamiento en solución y tratamiento térmico de envejecimiento después de la laminación.
Para la mayoría de los ingenieros de compras: si necesita conformabilidad, especifique la Condición A. Si necesita una mayor resistencia a la fluencia y está dispuesto a aceptar una menor elongación, pregunte a su proveedor sobre la Condición C.
Capa Alfa: El Defecto de Laminación del que Nadie Habla lo Suficiente
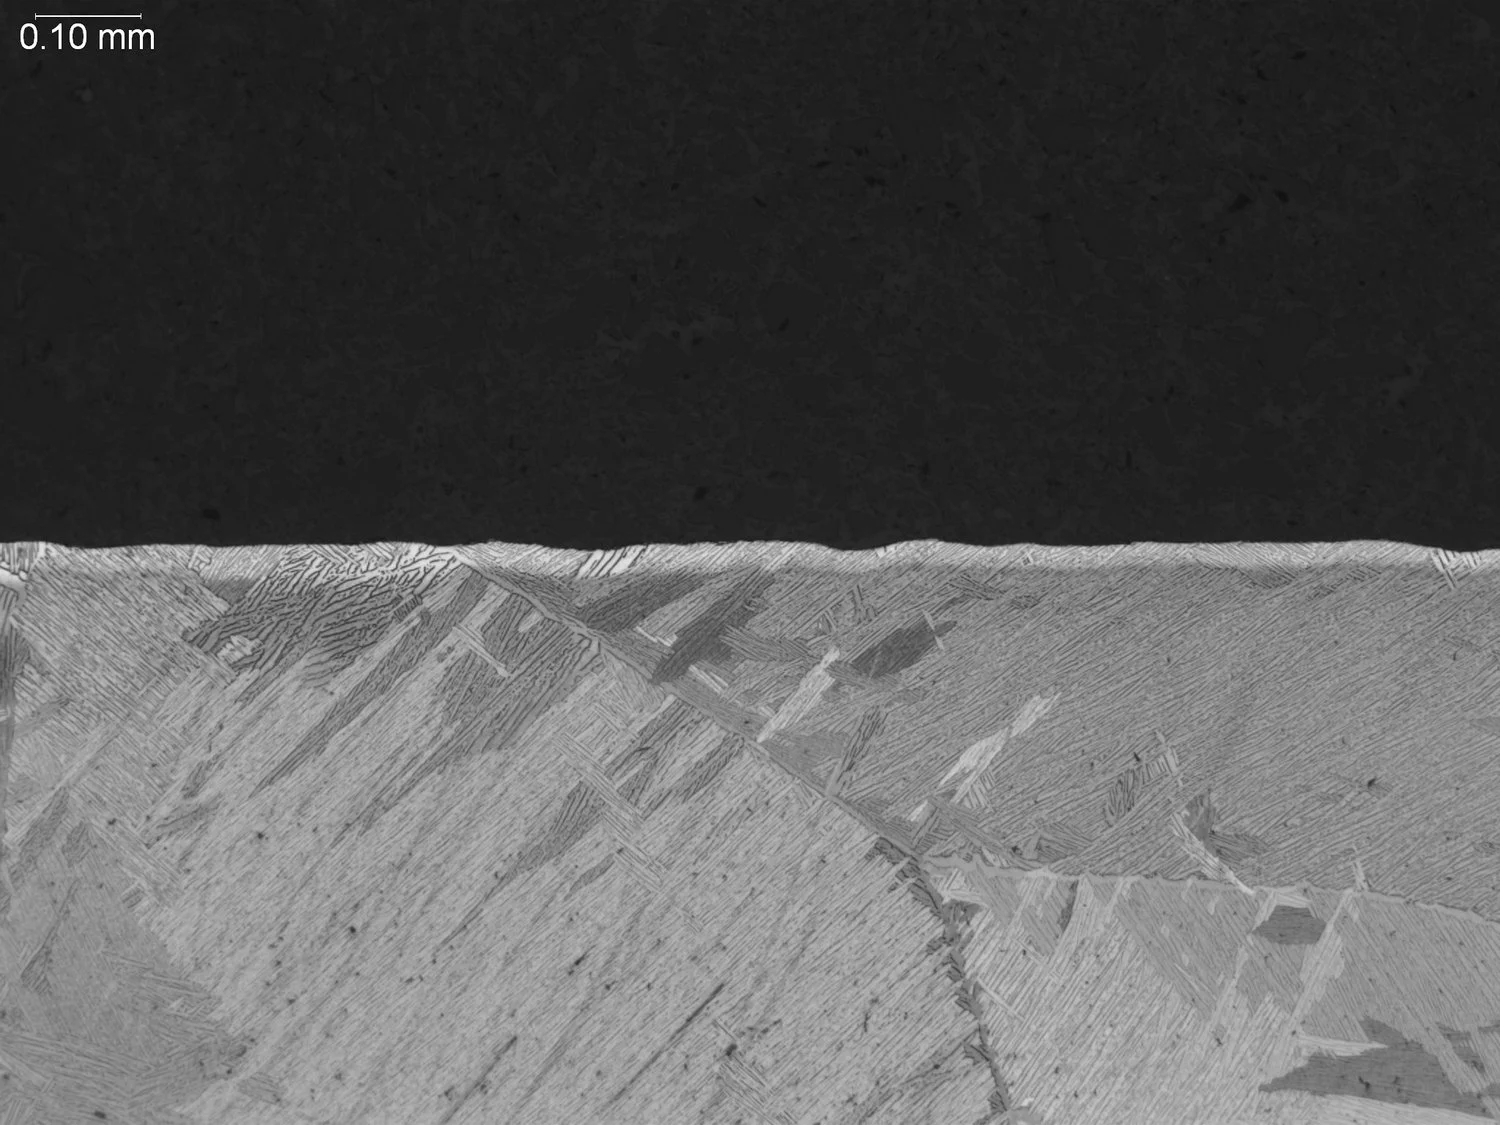
La capa alfa es una zona superficial con un elevado contenido de oxígeno que se forma cuando el titanio se calienta por encima de ~600°C en aire o en una atmósfera que contenga oxígeno. Es una fase alfa estabilizada por oxígeno, más dura, más frágil y con una vida a fatiga drásticamente reducida en comparación con el material a granel.
Profundidad de la capa alfa en la laminación en caliente puede alcanzar 0,025–0,250 mm dependiendo de:
- Atmósfera del horno (horno eléctrico vs de gas; gas inerte vs aire)
- Temperatura y tiempo de remojo
- Número de recalentamientos
Esta capa contaminada debe eliminarse completamente mediante decapado antes del laminado en frío o el uso final. El decapado con HF-HNO₃ disuelve tanto la cascarilla como la capa alfa. Un decapado inadecuado que elimina la cascarilla pero deja la capa alfa es un fallo de calidad silencioso — el material parece limpio, pero la vida a fatiga puede ser un 30-50% inferior a lo especificado.
Verificación: La profundidad de la capa alfa puede comprobarse mediante un examen metalográfico de sección transversal. Algunas especificaciones aeroespaciales (p. ej., AMS 4911) incluyen límites de profundidad máxima permitida de la capa alfa.
Prevención en el laminado en caliente:
- Utilizar calentamiento por resistencia eléctrica o inducción con atmósfera inerte o vacío siempre que sea posible
- Aplicar recubrimientos antioxidantes (p. ej., a base de vidrio soluble) antes de introducir en el horno
- Minimizar el tiempo de permanencia en el horno (calentar rápidamente, laminar sin demora)
- El laminado de revestimiento de aleaciones altamente reactivas (intermetálicos Ti-Al, aleaciones beta) en paquetes de acero dulce proporciona aislamiento térmico y atmosférico
Defectos comunes de laminado y sus causas principales
Saber qué puede salir mal —y por qué— es a menudo la información más práctica que un ingeniero necesita. Esto es lo que veo que surge repetidamente en las discusiones sobre la calidad de los proveedores:
| Defecto | Causa más probable | Medidas correctivas |
|---|---|---|
| Agrietamiento de bordes | Temperatura demasiado baja para la aleación; reducción excesiva por pasada | Aumentar la temperatura inicial; reducir la reducción por pasada a ≤15% aproximadamente |
| Inclusión de cascarilla en la superficie | Decapado insuficiente antes del laminado en frío; tiempo de decapado demasiado corto | Verificar la concentración de HF-HNO₃ y el tiempo de inmersión por aleación |
| Bordes ondulados / pandeo central | Desajuste de la coronación entre rodillos y losa; temperatura irregular | Revisar la coronación del rodillo; mejorar la uniformidad de la temperatura del horno |
| Delaminación | Segregación o porosidad preexistente en la palanquilla; laminado cerrado | NDT (UT) de la palanquilla antes del laminado; verificar el origen de la palanquilla |
| Grieta por endurecimiento por deformación en el laminado en frío | La reducción total en frío excedió el límite antes del recocido | Reducir las reducciones de pasada; programar un recocido intermedio antes |
| Microestructura de tejido de cesta grueso | Laminado final realizado por encima del transus beta | Finalizar todas las pasadas finales en la región (α+β); verificar la medición de temperatura |
| Combadura dimensional (forma de banana) | Gradiente de temperatura superior/inferior durante el laminado; reducción desigual | Mejorar la uniformidad del horno; usar nivelador de rodillos después del laminado |
| Capa alfa residual después del decapado | Tiempo de decapado insuficiente; concentración de HF agotada | Analizar regularmente el baño de decapado; extender el tiempo de remojo; verificar con metalografía |
Cómo especificar: un marco de decisión
La pregunta más común en la práctica: ¿Laminado en caliente o en frío para mi aplicación?
Elija laminado en caliente (Condición A) cuando:
- Espesor > 3 mm (el laminado en caliente es la única opción práctica para espesores de chapa gruesa)
- El costo es el factor principal y un acabado superficial >1.6 µm Ra es aceptable
- Las piezas se mecanizarán, no se conformarán — la ondulación de la superficie no importa después del mecanizado
- La aplicación es estructural o de recipiente a presión (industria química, construcción naval)
Elija laminado en frío (Condición A o C) cuando:
- Espesor < 3 mm y especialmente < 1.5 mm
- Se requiere un acabado superficial Ra < 1.6 µm (biomedicina, intercambiadores de calor, consumo)
- Se requiere una tolerancia dimensional ajustada (±0.10 mm o mejor)
- La pieza implica un conformado de precisión donde la consistencia del spring-back es importante
- La aplicación es para láminas, calzas o tiras de tubos de pared delgada
Elija laminado en caliente cuando:
- Espesor de 0,5-2,0 mm y la aleación es Ti-3Al-2.5V
- El coste es un factor, pero el acabado superficial HR es inaceptable
- Paso intermedio en una compleja campaña de laminado en frío
Lubricación en el Laminado en Frío de Titanio: ¿Qué es Diferente?
Los aceites minerales estándar y los lubricantes sulfurados de extrema presión utilizados en el laminado en frío de acero no son adecuados para el titanio. El azufre puede contaminar la superficie del titanio y reducir la resistencia a la corrosión. Los lubricantes con alto contenido de cloro pueden causar agrietamiento por corrosión bajo tensión en algunas aleaciones de titanio bajo las condiciones adecuadas.
Lubricantes aceptables para el laminado en frío de titanio:
- Ésteres sintéticos (de combustión limpia, sin cloro)
- Ésteres de ácidos grasos (a base de aceite animal o vegetal)
- Emulsiones a base de agua específicamente formuladas para titanio (bajo o nulo contenido de cloro, sin azufre)
El lubricante debe eliminarse por completo antes del recocido; el lubricante orgánico residual en el horno de recocido contribuye a la contaminación por carbono. La limpieza se realiza normalmente con desengrase alcalino seguido de un enjuague ácido ligero antes del recocido intermedio.
Referencia rápida de tratamiento térmico posterior al laminado
Las propiedades finales se establecen en el paso de recocido después del laminado. Para los ingenieros de compras que revisan los certificados, estas son las condiciones clave:
| Aleación | Temperatura de recocido en condición A | Tiempo | Atmósfera | Resistencia a la tracción (UTS típica) |
|---|---|---|---|---|
| CP Grado 1 | 650–760°C | 30–120 min | Inerte o vacío | ≥240 MPa |
| CP Grado 2 | 650–760°C | 30–120 min | Inerte o vacío | ≥345 MPa |
| CP Grado 4 | 700–790°C | 30–120 min | Inerte o vacío | ≥550 MPa |
| Ti-6Al-4V | 700–845°C | 1–4 h | Inerte o vacío | ≥895 MPa |
| Ti-3Al-2,5V | 650–760°C | 30–120 min | Inerte o vacío | ≥620 MPa |
La velocidad de enfriamiento es importante: los grados CP suelen enfriarse al aire desde la temperatura de recocido. El Ti-6Al-4V es sensible a la velocidad de enfriamiento desde la temperatura de solución cuando se especifica la condición STA.
Resumen
El laminado de titanio es fundamentalmente un ejercicio de control de la microestructura. Cada temperatura, reducción por pasada y etapa de recocido construye o destruye las propiedades de las que depende la pieza final.
Las conclusiones prácticas:
- El laminado en caliente en la región (α+β) (20-200 °C por debajo del transus beta) produce el mejor equilibrio entre resistencia, ductilidad y vida a fatiga para la mayoría de las aleaciones de titanio. El laminado en la región β es solo para el desbaste intermedio.
- El laminado en frío ofrece precisión y un buen acabado superficial, pero requiere disciplina — 10–20% máximo por pasada, recocido intermedio cada 30–60% de reducción total, y sin lubricantes a base de azufre.
- La capa alfa no es opcional de discutir. Cualquier pieza de titanio trabajada en caliente destinada a un servicio crítico por fatiga necesita la eliminación verificada de la capa alfa. El decapado elimina la cascarilla; puede que no elimine toda la capa alfa sin un tiempo de remojo y una concentración de HF adecuados.
- ASTM B265 Condición A recocido es la especificación predeterminada correcta para la mayoría de los ingenieros. Solo cambie a la Condición C si necesita una mayor resistencia a la fluencia y su proceso de conformado puede manejar una elongación reducida.
- El laminado tibio llena un vacío real — cuando se necesita una calidad superficial superior a la del laminado en caliente, pero no se justifica el laminado en frío completo más la campaña de múltiples recocidos.
La elección entre el laminado en caliente y en frío rara vez es arbitraria en la práctica. Está determinada por el espesor deseado, la aleación, los requisitos de superficie y tolerancia de la aplicación, y a menudo por las operaciones de conformado o mecanizado posteriores. Acertar con esa decisión desde el principio reduce considerablemente los problemas posteriores.

