
A laminagem de titânio transforma lingotes ou tarugos fundidos em chapas, tiras e placas através de deformação controlada. A laminagem a quente, realizada acima de aproximadamente 800°C no campo de fase α+β (ou acima do transus beta para as passagens de abertura), é o método principal para a produção de chapas e chapas grossas. A laminagem a frio, feita à temperatura ambiente com reduções limitadas a 10–20% por passagem antes do recozimento intermédio, produz chapas finas de precisão e folhas com acabamento superficial superior e tolerâncias mais apertadas. Uma terceira opção — a laminagem a morno a 500–700°C — preenche a lacuna para aplicações que necessitam de melhor qualidade superficial do que a laminagem a quente com menos encruamento do que a laminagem a frio. A norma que rege as chapas de titânio nos EUA é a ASTM B265; a chapa para aplicações aeroespaciais é tipicamente qualificada sob a AMS 4911 (Ti-6Al-4V). A escolha do método de laminagem correto depende do grau da liga, da espessura desejada, das propriedades mecânicas exigidas e do acabamento superficial.
Porque a Laminagem de Titânio é Diferente da Laminagem de Aço
A maioria dos engenheiros que trabalhou com laminagem de aço transfere esses modelos mentais para o titânio — e depara-se imediatamente com problemas.
O titânio não é indulgente. A janela de trabalho plástico é estreita. Se estiver demasiado frio, desenvolvem-se fissuras nas bordas; se estiver demasiado quente acima do transus beta, os grãos beta crescem rapidamente, fixando uma microestrutura Widmanstätten grosseira que compromete a ductilidade à temperatura ambiente e a vida útil à fadiga. A liga é reativa a temperaturas elevadas, absorvendo oxigénio e nitrogénio das atmosferas do forno para formar uma camada superficial frágil chamada .
Três propriedades impulsionam estas diferenças:
- Alta resistência a temperaturas elevadas. O Ti-6Al-4V ainda possui uma resistência ao escoamento superior a 400 MPa a 700°C. As forças de laminagem são substancialmente mais elevadas do que nas operações equivalentes com aço.
- Janela de recristalização estreita. Para o Grau CP 2, o recozimento de recristalização ocorre tipicamente a 650–760°C. Para o Ti-6Al-4V, é de 700–845°C. Manter-se dentro da faixa requer um controlo preciso do forno.
- Sensibilidade à transformação de fase. A transus beta (a temperatura acima da qual a microestrutura é inteiramente fase β BCC) varia consoante a liga e controla diretamente qual o regime de laminação em que se encontra. Para o Ti-6Al-4V, esta é aproximadamente 995°C; para o grau CP 2, aproximadamente 882°C. A laminação acima ou abaixo deste limite produz microestruturas fundamentalmente diferentes.
Compreender estes três fatores é a base para tudo o que se segue.
Os Três Regimes de Laminação para Titânio
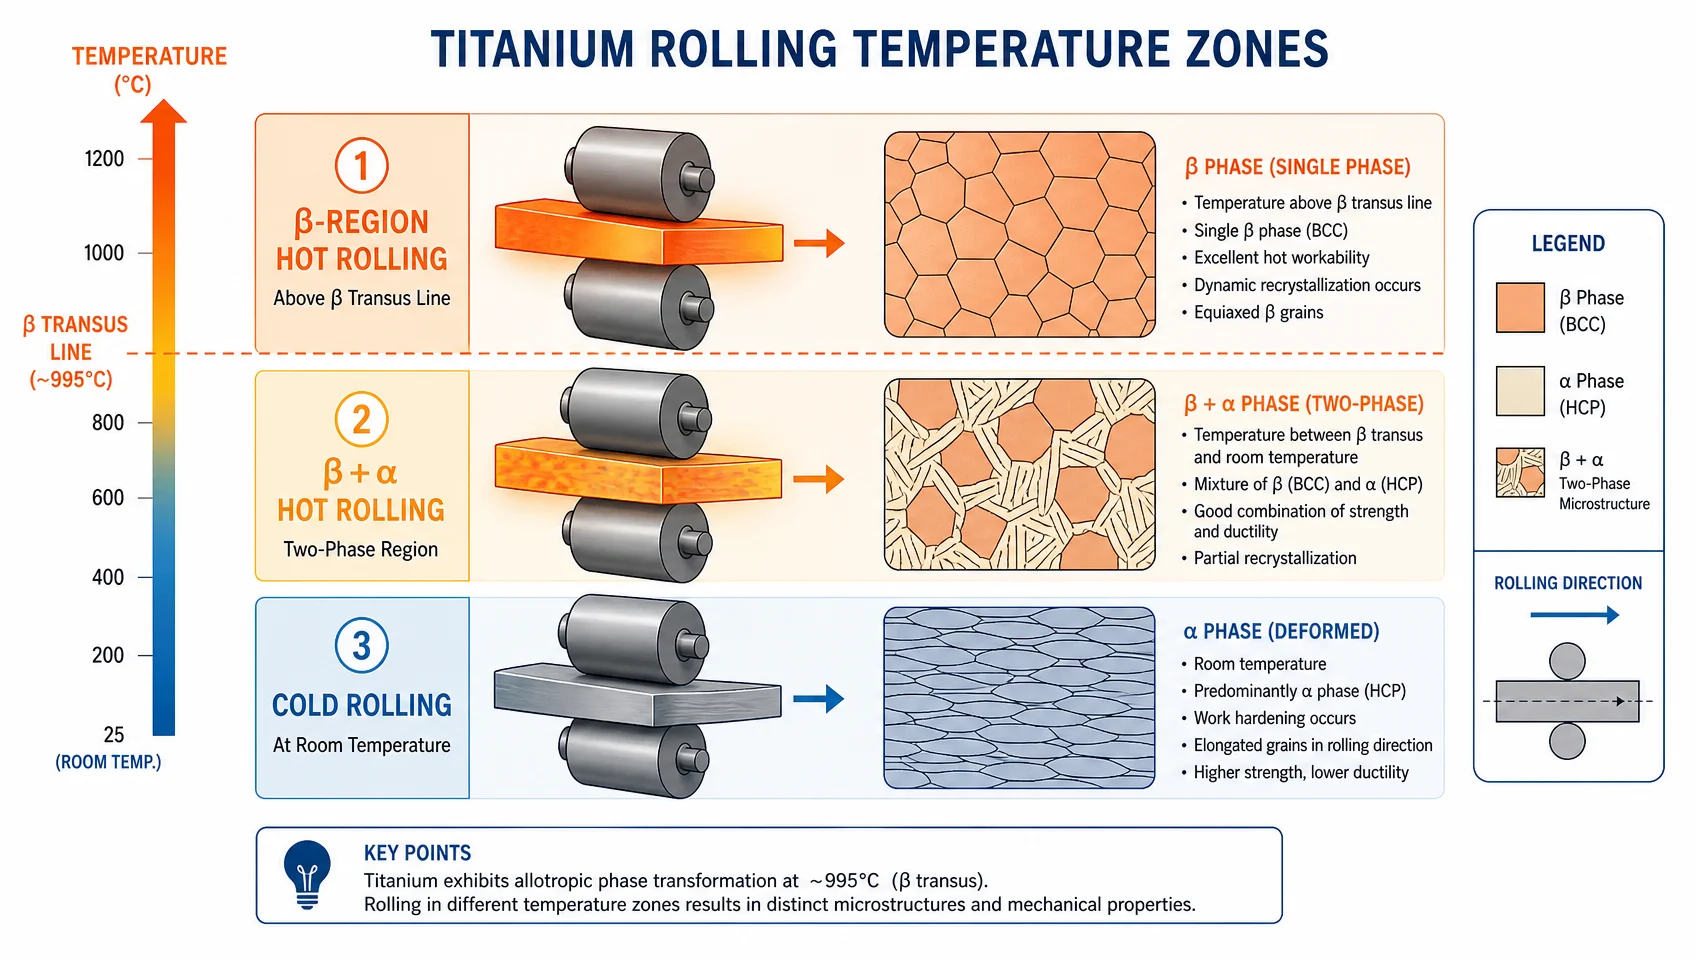
A produção de chapas de titânio utiliza três regimes térmicos distintos, e não dois. A maior parte do conteúdo comercial ignora a laminação a quente, o que é um erro — esta é a opção preferida para várias categorias de produtos.
Laminação a Quente (Acima de ~800°C, na Região α+β)
Este é o processo principal para placas de titânio e chapas grossas. Ele fragmenta a estrutura de fundição grosseira e porosa do bloco, refina o tamanho dos grãos e alcança as grandes reduções de espessura necessárias para passar de placa para espessura utilizável.
Existem dois sub-regimes dentro da laminação a quente:
laminação na região β é realizada a 150–250°C acima da transus beta. Neste regime, a resistência à deformação é baixa e grandes reduções são possíveis por passagem. O compromisso é o rápido crescimento dos grãos β, que produz estruturas α grosseiras Widmanstätten ou “cesta de vime” durante o arrefecimento — aceitáveis para aplicações de fluência a alta temperatura, mas inadequadas para peças críticas em fadiga à temperatura ambiente. A laminação na região β é utilizada principalmente para a abertura do bloco e o desdobramento intermédio, não para a produção final de chapas.
laminação na região (α+β), realizada a 20–200°C abaixo da transus beta, é onde ocorre a redução final de chapas e folhas. As fases α e β primárias coexistem nesta janela. A deformação fragmenta e refina a microestrutura. A fase α alonga-se na direção da rolamentação, e se for aplicada uma rolamentação transversal suficiente ou rolamentação bidirecional, desenvolve-se uma microestrutura fina e equiaxial ou de dupla fase — a base para chapas de titânio com alta resistência, boa ductilidade e resistência à fadiga simultaneamente.
Janelas de temperatura de rolamento a quente por liga (temperatura inicial, °C):
| Liga metálica | Transus Beta (°C) | Rolagem da Região β | Rolagem da Região (α+β) |
|---|---|---|---|
| PC Grau 1 | ~882 | 1000–1050 | 750–870 |
| PC Grau 2 | ~882 | 1000–1050 | 750–870 |
| Classe CP 3 | ~900 | 1020–1070 | 800–890 |
| PC Grau 4 | ~950 | 1060–1110 | 850–940 |
| Ti-3Al-2,5V | ~935 | 1060–1110 | 840–920 |
| Ti-6Al-4V | ~995 | 1100–1150 | 850–980 |
Nota: As temperaturas de início variam conforme a espessura da laje, a capacidade do mil, e a microestrutura alvo. A temperatura de acabamento da rolagem (a temperatura na última passagem) é a variável crítica de controlo — geralmente ≥800°C para as classes CP e ≥850°C para Ti-6Al-4V, para evitar deformações não controladas numa microestrutura predominantemente α.
Redução por passagem na rolagem a quente: As reduções típicas de passagens variam de 15–30% para a rolagem na região (α+β). A ruptura do bilhete da região β pode alcançar 30–40% por passagem. A redução total a quente, da laje à espessura final da banda a quente, pode exceder 80%.
Condição da superfície após a rolagem a quente: A escala de óxido se forma facilmente acima de ~600°C. Após a laminação a quente, as chapas requerem decapagem em solução de HF-HNO₃ (tipicamente 2–5% de HF + 15–30% de HNO₃) para remover a escala e qualquer camada de alpha case. Sem a remoção completa da escala e da alpha case, a laminação a frio incorporará contaminações superficiais na chapa.
Laminação a Frio (Temperatura Ambiente)
A laminação a frio do titânio não é um processo contínuo e de alta velocidade como a laminação a frio de folhas de aço. O titânio endurece rapidamente à temperatura ambiente, e a ductilidade diminui acentuadamente após mesmo um trabalho a frio modesto.
As limitações que regem:
- A redução por passada: 5–15% é típica; 20% está próximo do limite prático. para a maioria das ligas de titânio sem fissuras ou carga excessiva na laminadora. Isso é de duas a quatro vezes menor do que a laminação a frio de aço inoxidável austenítico.
- Trabalho a frio total antes do recocção intermédia: Geralmente limitado a 30–60% redução total, dependendo da liga. A liga CP Grau 1 pode tolerar mais trabalho a frio do que a Ti-6Al-4V antes que a recocção seja obrigatória.
- Recocção intermédia é necessário após cada ciclo de redução total de 30–60%. Para graus CP, recozer a 650–760°C durante 30–60 minutos, arrefecer em forno ou ao ar. Para Ti-6Al-4V, recozer a 700–790°C durante 1–4 horas, dependendo da espessura da secção.
O que a laminagem a frio consegue que a laminagem a quente não consegue:
- Tolerância dimensional. A chapa de titânio laminada a quente tem tolerâncias de espessura por ASTM B265 de ±0.33 mm ou mais para 3 mm de espessura. A chapa laminada a frio pode manter ±0.05–0.10 mm na mesma bitola.
- Acabamento da superfície. A chapa laminada a quente e decapada atinge tipicamente Ra 1.6–6.3 µm. A chapa laminada a frio atinge Ra 0.4–1.6 µm, e a folha laminada a frio recozida brilhante pode atingir Ra <0.2 µm.
- Aumento da resistência ao escoamento. O trabalho a frio aumenta a resistência ao escoamento através da acumulação de discordâncias. Uma chapa de Ti-6Al-4V com 30% de trabalho a frio pode apresentar um aumento de 15–25% na resistência ao escoamento em comparação com a condição totalmente recozida — útil para compensação de retorno elástico em peças conformadas.
Aplicações exclusivas da laminagem a frio: Folha de titânio (<0.1 mm), calços de precisão, tiras para tubagem de permutadores de calor de parede fina e qualquer aplicação que exija um acabamento superficial Ra < 1.6 µm.
Laminação a Morno (500–700°C) — A Opção Intermédia Ignorada
A laminação a morno é realizada acima da temperatura de recuperação, mas abaixo da recristalização completa. Para o titânio, isto significa tipicamente 500–700°C.
A estas temperaturas:
- A resistência à deformação é reduzida em comparação com a temperatura ambiente (menores forças de laminação, menor risco de fissuras nas bordas)
- A oxidação é menor do que na laminação a quente, produzindo uma carepa mais fina e mais fácil de gerir
- O controlo dimensional é melhor do que na laminação a quente
- O refinamento do grão ocorre através de recuperação dinâmica, e não por recristalização completa — produzindo uma microestrutura mais fina e uniforme do que apenas a laminação a frio
Quando a laminação a morno faz sentido:
- Produção de folha ou tira fina de titânio onde múltiplos ciclos de laminação a frio + recozimento são proibitivos em termos de custo
- Tira de tubos de Ti-3Al-2.5V (esta liga é comummente produzida por laminação a morno)
- Situações em que a qualidade da superfície laminada a quente é inaceitável, mas a infraestrutura completa de laminagem a frio não está disponível
- Como passo intermédio entre a laminagem a quente e a laminagem a frio para melhorar a homogeneidade antes das passagens finais a frio
Frente a Frente: Laminagem a Quente vs. Laminagem a Frio para Titânio
| Parâmetro | Laminagem a quente | Laminagem a frio |
|---|---|---|
| Temperatura | 800–1150°C (depende da liga) | Temperatura ambiente |
| Redução por passagem | 15–30% | 5–15% (máx. ~20%) |
| Redução total alcançável | >80% a partir da placa | 30–60% antes do recozimento |
| Acabamento de superfície (Ra) | 1.6–6.3 µm após decapagem | 0.4–1.6 µm |
| Dimensional tolerância | ±0.25–0.50 mm típico | ±0.05–0.15 mm |
| Controlo da microestrutura | Refinamento de grão via controlo termomecânico | Encruamento; é necessário recozer para restaurar a ductilidade |
| Oxidação/camada alfa | Significativa; decapagem obrigatória | Nenhuma (temperatura ambiente) |
| Lubrificação | Carepa/óxido atua como lubrificante; revestimentos protetores para ligas de Ti-Al | Óleos de laminação sintéticos necessários; o titânio não pode usar lubrificantes sulfurados |
| Espessura mínima alcançável | ~0.5–1.0 mm limite prático | <0.025 mm (folha) |
| Custo | Menor por passe; alta energia | Custo total mais elevado (múltiplos passes + recozimentos) |
| Condição típica da ASTM B265 | Recozida (Condição A) | Recozida (A), trabalhada a frio com alívio de tensão (C), ou como laminada |
Compreender as Condições ASTM B265
A ASTM B265 — a especificação primária para tiras, chapas e placas de titânio nos EUA — abrange material nestas condições:
- Condição A (Recozida): Material que foi recozido após a laminagem final. Esta é a condição mais comum para uso aeroespacial, químico e industrial em geral. Proporciona a máxima ductilidade e a mais baixa tensão residual.
- Condição C (Trabalhada a Frio e com Alívio de Tensão): Material laminado a frio que foi aliviado de tensão, mas não totalmente recozido. Maior limite de cedência do que a Condição A; alongamento reduzido.
- Condição STA (Tratada em Solução e Envelhecida): Para ligas alfa-beta como Ti-6Al-4V. Atinge a resistência máxima. Não é produzida apenas por laminação — requer tratamento de solução e tratamento térmico de envelhecimento após a laminação.
Para a maioria dos engenheiros de aprovisionamento: se precisar de conformabilidade, especifique a Condição A. Se precisar de maior limite elástico e estiver disposto a aceitar menor alongamento, pergunte ao seu fornecedor sobre a Condição C.
Camada Alfa: O Defeito de Laminação Pouco Discutido
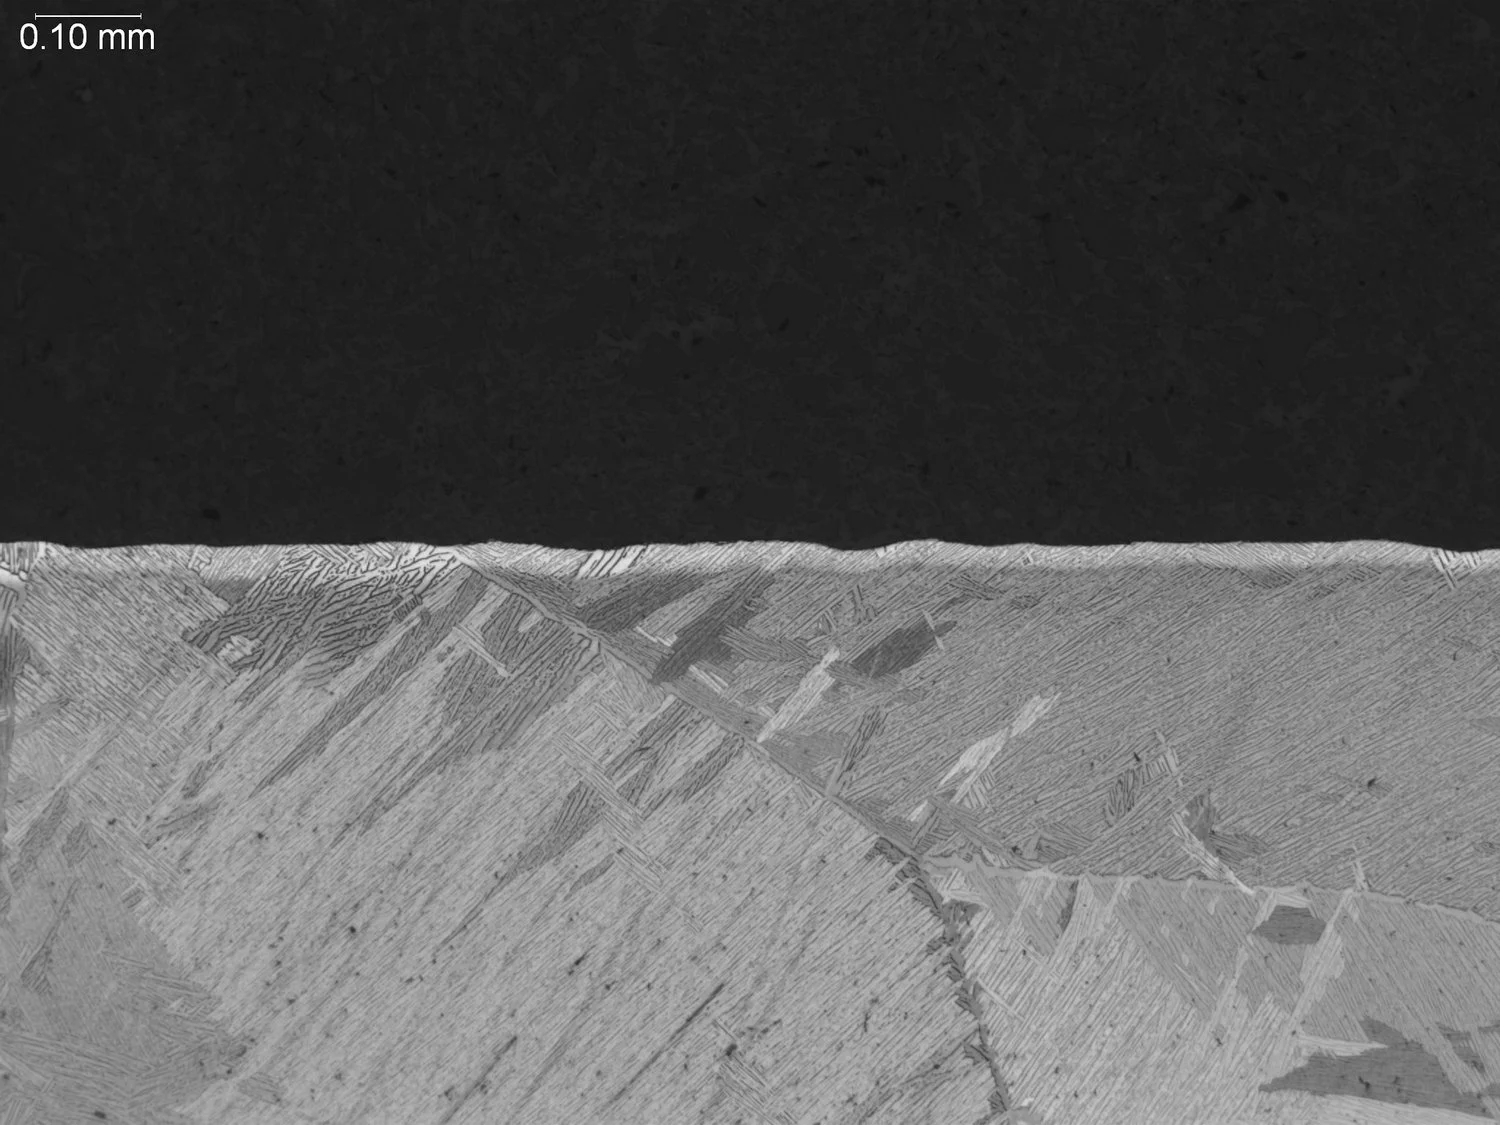
A camada alfa é uma zona superficial com teor elevado de oxigénio que se forma quando o titânio é aquecido acima de ~600°C no ar ou numa atmosfera que contém oxigénio. É uma fase alfa estabilizada por oxigénio — mais dura, mais frágil e com uma vida de fadiga drasticamente reduzida em comparação com o material em massa.
Profundidade da camada alfa na laminação a quente pode atingir 0,025–0,250 mm dependendo de:
- Atmosfera do forno (forno elétrico vs a gás; gás inerte vs ar)
- Temperatura e tempo de embebição
- Número de reaquecimentos.
Esta camada contaminada deve ser completamente removida por decapagem antes da laminagem a frio ou utilização final. O decapante HF-HNO₃ dissolve a carepa E a camada alfa. Uma decapagem inadequada que remove a carepa, mas deixa a camada alfa, é uma falha de qualidade silenciosa. — o material parece limpo, mas a vida útil à fadiga pode estar 30–50% abaixo da especificação.
Verificação: A profundidade da camada alfa pode ser verificada através de exame metalográfico por secção transversal. Algumas especificações aeroespaciais (por exemplo, AMS 4911) incluem limites máximos permitidos para a profundidade da camada alfa.
Prevenção na laminagem a quente:
- Utilizar aquecimento por resistência elétrica ou por indução com atmosfera inerte ou vácuo, sempre que possível.
- Aplicar revestimentos antioxidantes (por exemplo, à base de vidro líquido) antes da entrada no forno.
- Minimizar o tempo de permanência no forno (aquecer rapidamente, laminar prontamente).
- A laminagem revestida de ligas altamente reativas (intermetálicos Ti-Al, ligas beta) em pacotes de aço macio proporciona isolamento térmico e isolamento atmosférico.
Defeitos Comuns de Laminagem e Causas Raiz
Saber o que pode correr mal — e porquê — é, muitas vezes, a informação mais prática que um engenheiro necessita. É isto que vejo surgir repetidamente nas discussões sobre a qualidade dos fornecedores:
| Defeito | Causa Mais Provável | Ação corretiva |
|---|---|---|
| Fissuração de bordo | Temperatura demasiado baixa para a liga; redução excessiva por passe | Aumentar a temperatura inicial; reduzir a redução por passe para ≤15% |
| Inclusão de carepa na superfície | Decapagem insuficiente antes da laminagem a frio; tempo de decapagem demasiado curto | Verificar a concentração de HF-HNO₃ e o tempo de imersão por liga |
| Bordas onduladas / curvatura central | Incompatibilidade de arqueamento entre rolos e placa; temperatura irregular | Verificar o arqueamento do rolo; melhorar a uniformidade da temperatura do forno |
| Delaminação | Segregação ou porosidade preexistente na palanquilha; laminada e fechada | NDT (UT) da palanquilha antes da laminagem; verificar a origem da palanquilha |
| Fissura por encruamento na laminagem a frio | Redução total a frio excedeu o limite antes do recozimento | Reduzir as reduções por passe; agendar recozimento intermédio mais cedo |
| Microestrutura grosseira em forma de cesto | Laminação final feita acima da transus beta | Concluir todas as passagens finais na região (α+β); verificar medição de temperatura |
| Flecha dimensional (forma de banana) | Gradiente de temperatura superior/inferior durante a laminação; redução desigual | Melhorar a uniformidade do forno; usar um endireitador de rolos após a laminação |
| Camada alfa remanescente após decapagem | Tempo de decapagem insuficiente; concentração de HF esgotada | Analisar regularmente o banho de decapagem; prolongar o tempo de imersão; verificar com metalografia |
Como Especificar: Um Enquadramento para Decisões
A pergunta mais comum na prática: laminados a quente ou a frio para a minha aplicação?
Escolha laminados a quente (Condição A) quando:
- Espessura > 3 mm (a laminagem a quente é a única opção prática para chapas desta espessura)
- O custo é o fator principal e um acabamento superficial >1.6 µm Ra é aceitável
- As peças serão maquinadas, não conformadas — a ondulação da superfície não importa após a maquinagem
- A aplicação é estrutural ou para vasos de pressão (indústria química, construção naval)
Escolha laminados a frio (Condição A ou C) quando:
- Espessura < 3 mm e especialmente < 1.5 mm
- Acabamento superficial Ra < 1.6 µm necessário (biomedicina, permutadores de calor, consumo)
- É necessária uma tolerância dimensional apertada (±0.10 mm ou superior)
- A peça envolve conformação de precisão onde a consistência do retorno elástico é importante
- A aplicação é em folha fina, calços ou tiras de tubo de parede fina
Escolha laminado a quente quando:
- Espessura de 0,5–2,0 mm e a liga é Ti-3Al-2.5V
- O custo é um fator, mas o acabamento de superfície HR é inaceitável
- Etapa intermédia numa complexa campanha de laminagem a frio
Lubrificação na Laminagem a Frio de Titânio: O Que Muda
Os lubrificantes padrão à base de óleo mineral e os lubrificantes sulfurados de extrema pressão utilizados na laminagem a frio de aço não são adequados para titânio. O enxofre pode contaminar a superfície do titânio e reduzir a resistência à corrosão. Lubrificantes com alto teor de cloro podem causar fissuração por corrosão sob tensão em algumas ligas de titânio sob as condições certas.
Lubrificantes aceitáveis para a laminagem a frio de titânio:
- Ésteres sintéticos (queimadura limpa, sem cloro)
- Ésteres de ácidos gordos (à base de óleo animal ou vegetal)
- Emulsões à base de água especificamente formuladas para titânio (baixo ou nenhum cloro, nenhum enxofre)
O lubrificante deve ser completamente removido antes do recozimento — o lubrificante orgânico residual no forno de recozimento contribui para a contaminação por carbono. A limpeza é tipicamente feita com desengorduramento alcalino seguido de um ligeiro enxágue ácido antes do recozimento intermédio.
Tratamento Térmico Pós-Laminagem – Referência Rápida
As propriedades finais são definidas na etapa de recozimento após a laminagem. Para engenheiros de compras que analisam certificados, aqui está o que as condições chave parecem:
| Liga metálica | Condição A Temperatura de Recozimento | Tempo | Atmosfera | Tração (UTS típico) |
|---|---|---|---|---|
| PC Grau 1 | 650–760°C | 30–120 min | Inerte ou vácuo | ≥240 MPa |
| PC Grau 2 | 650–760°C | 30–120 min | Inerte ou vácuo | ≥345 MPa |
| PC Grau 4 | 700–790°C | 30–120 min | Inerte ou vácuo | ≥550 MPa |
| Ti-6Al-4V | 700–845°C | 1–4 h | Inerte ou vácuo | ≥895 MPa |
| Ti-3Al-2,5V | 650–760°C | 30–120 min | Inerte ou vácuo | ≥620 MPa |
A taxa de arrefecimento é importante: os graus CP são tipicamente arrefecidos a ar a partir da temperatura de recozimento. O Ti-6Al-4V é sensível à taxa de arrefecimento a partir da temperatura da solução quando a condição STA é especificada.
Resumo
A laminagem de titânio é fundamentalmente um exercício de controlo da microestrutura. Cada temperatura, redução de passagem e etapa de recozimento constrói ou destrói as propriedades das quais a peça final depende.
As lições práticas:
- A laminagem a quente na região (α+β) (20–200°C abaixo da transição beta) produz o melhor equilíbrio de resistência, ductilidade e vida de fadiga para a maioria das ligas de titânio. A laminagem na região β destina-se apenas à desagregação intermédia.
- A laminagem a frio oferece precisão e acabamento de superfície, mas exige disciplina — máximo de 10–20% por passagem, recozimento intermédio a cada 30–60% de redução total, e sem lubrificantes à base de enxofre.
- A camada alfa não é opcional para discussão. Qualquer peça de titânio trabalhada a quente destinada a um serviço crítico de fadiga necessita da remoção verificada da camada alfa. A decapagem remove a carepa; pode não remover toda a camada alfa sem tempo de imersão e concentração de HF adequados.
- ASTM B265 Condição A recozido é a especificação padrão correta para a maioria dos engenheiros. Mude para a Condição C apenas se precisar de uma resistência ao escoamento superior e se o seu processo de conformação conseguir lidar com uma elongação reduzida.
- A laminação a morno preenche uma lacuna real — quando se precisa de uma qualidade de superfície superior à da laminação a quente, mas não se justifica a campanha completa de laminação a frio + múltiplas recozeduras.
A escolha entre laminação a quente e a frio raramente é arbitrária na prática. É determinada pela espessura desejada, pela liga, pelos requisitos de superfície e tolerância da aplicação, e frequentemente pelas operações de conformação ou maquinação subsequentes. Acertar nessa decisão desde o início e os problemas subsequentes diminuem consideravelmente.

