
Die geringe Wärmeleitfähigkeit von Titan (6,7 W/m·K) und seine Neigung, sich an Schneidkanten zu verschweißen, machen die Wahl der Wendeschneidplatte entscheidend. Feinkörniger, unbeschichteter Hartmetall (ISO S-Gruppe, hartes Grundsubstrat) ist die Basis für die Bearbeitung von Titan im Schlichtbereich, während PVD-beschichtete Sorten mit TiAlN oder AlCrN beim Schruppen und unterbrochenen Schnitten herausragen. Dieser Leitfaden beleuchtet die metallurgischen Gründe für den Werkzeugverschleiß, vergleicht Beschichtungschemien direkt, listet praktikable Schnittparameter für Ti-6Al-4V und cp-Ti auf und identifiziert die genauen Bedingungen, unter denen sich die Investition in eine beschichtete Wendeschneidplatte lohnt – und wann nicht.
Warum Titan Schneidwerkzeuge zerstört (Der entscheidende Mechanismus)
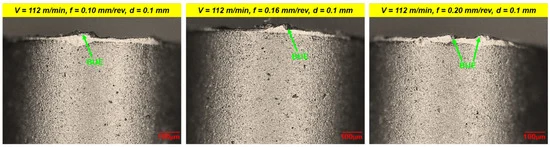
Titan ist im herkömmlichen Sinne nicht hart – Ti-6Al-4V liegt bei etwa 36 HRC, weicher als gehärteter Stahl. Das Problem ist thermodynamischer Natur.
Titan leitet Wärme mit etwa 6,7 W/m·K. Edelstahl liegt bei etwa 16 W/m·K. Kohlenstoffstahl liegt bei fast 45 W/m·K. Fast die gesamte an der Schneidkante erzeugte Wärme verbleibt im Werkzeug, anstatt in den Span oder das Werkstück abzufließen. Bei hohen Schnittgeschwindigkeiten können die Spanflächen-Temperaturen einer Hartmetall-Wendeschneidplatte bei der Titanbearbeitung 900–1.100 °C erreichen – heiß genug, um Diffusionsverschleiß auszulösen, bei dem Kobaltbinder aus dem Hartmetallsubstrat in das Werkstück migriert.
Drei Versagensmodi dominieren:
- Diffusionsverschleiß — bei Temperaturen über ~700 °C diffundiert Kobalt aus dem WC-Co-Substrat in das Titan. Das Hartmetall verliert seinen Binder und die Schneidkante zerbröselt.
- Adhäsion / Aufbauschneide (BUE) — Die chemische Affinität von Titan zu den meisten Werkzeugmaterialien führt zu Mikroverschweißungen an der Spanfläche. Wenn das verschweißte Material abreißt, nimmt es Hartmetallpartikel mit sich.
- Kerbverschleiß — die kaltverfestigte Schicht direkt unter der bearbeiteten Oberfläche konzentriert die abrasive Spannung an der Schnitttiefenlinie.
Die Implikation für die Werkzeugauswahl: Alles, was die Temperatur in der Schnittzone reduziert – niedrigere Schnittgeschwindigkeiten, Hochdruckkühlung, scharfe Geometrien – verlängert die Werkzeuglebensdauer stärker als die Schneidstoffsorte selbst. Sorte und Beschichtung spielen eine Rolle, aber sie setzen die physikalischen Gesetze nicht außer Kraft.
Hartmetallsubstrat: Welcher Hartmetallsorte für Titan?
Hartmetall für Titan ist fast ausschließlich WC-Co mit feiner oder submikroner Korngröße (Korngröße 0,5–1,0 µm). Grobkörnige Sorten opfern die Schneidenschärfe; Keramik- und Cermetsorten versagen in der thermisch aggressiven Titanumgebung.
ISO 513 Werkstoffgruppe für Titan: S
Nach ISO 513 fallen Titanlegierungen in die Gruppe S — hitzebeständige Superlegierungen und Titan — neben Inconel, Waspaloy und ähnlichen Materialien. Dies unterscheidet sich von der K-Gruppe (Gusseisen) und der M-Gruppe (rostfreier Stahl). Wenn ein Datenblatt “für ISO S-Materialien” angibt, ist das Ihre Bestätigung, dass es für Titan ausgelegt ist.
Die Härte-/Zähigkeits-Unterklassifizierung des Hartmetallwerkzeugmaterials selbst verwendet eine Ziffernendung (10 = härter/verschleißfester, 30 = zäher/schockresistenter). Für Titan ist die praktische Sortenauswahl nach Substrattyp:
| Hartmetallsorte Typ | WC Korngröße | Co-Gehalt | Beste Verwendung bei Titan |
|---|---|---|---|
| Feinkörnig hart (S10-Bereich) | 0,5–0,8 µm | 3–6% | Schlichten, enge Toleranzen |
| Feinkörnig mittel (S20 Bereich) | 0,8–1,2 µm | 6–8% | Semischlichten, leicht unterbrochen |
| Feinkörnig zäh (S30 Bereich) | 1,0–1,5 µm | 10–12% | Schruppen, schwer unterbrochen |
| Allzweck – M-Klasse | 0,5–1,0 µm | 6–10% | Mischbearbeitung, weniger kritische Anwendungen |
Für die meisten Ti-6Al-4V Drehbearbeitungen, eine feinkörnige Sorte mittlerer Härte (S20-Bereich) ist der Ausgangspunkt. Härtere Sorten ermöglichen eine feinere Oberflächengüte, sind aber bei unterbrochenem Fräsen nicht robust genug. Zähere Sorten eignen sich für die Schruppbearbeitung, wo Vibrationen und Schwankungen der Spanlast hoch sind.
In der Praxis bezeichnen Marken diese Sorten kommerziell: Sandvik H13A (unbeschichtet, traditionelle Titanauswahl), Sandvik GC1105/GC1210 (PVD-beschichtet), Kennametal KC725M (Allzweck), Seco CH2540 (unbeschichtet, Submikron). Die Markensorte ist das kommerzielle Produkt; überprüfen Sie immer das Datenblatt auf die Anwendbarkeit gemäß ISO S.
Beschichtet vs. Unbeschichtet: Der tatsächliche Kompromiss
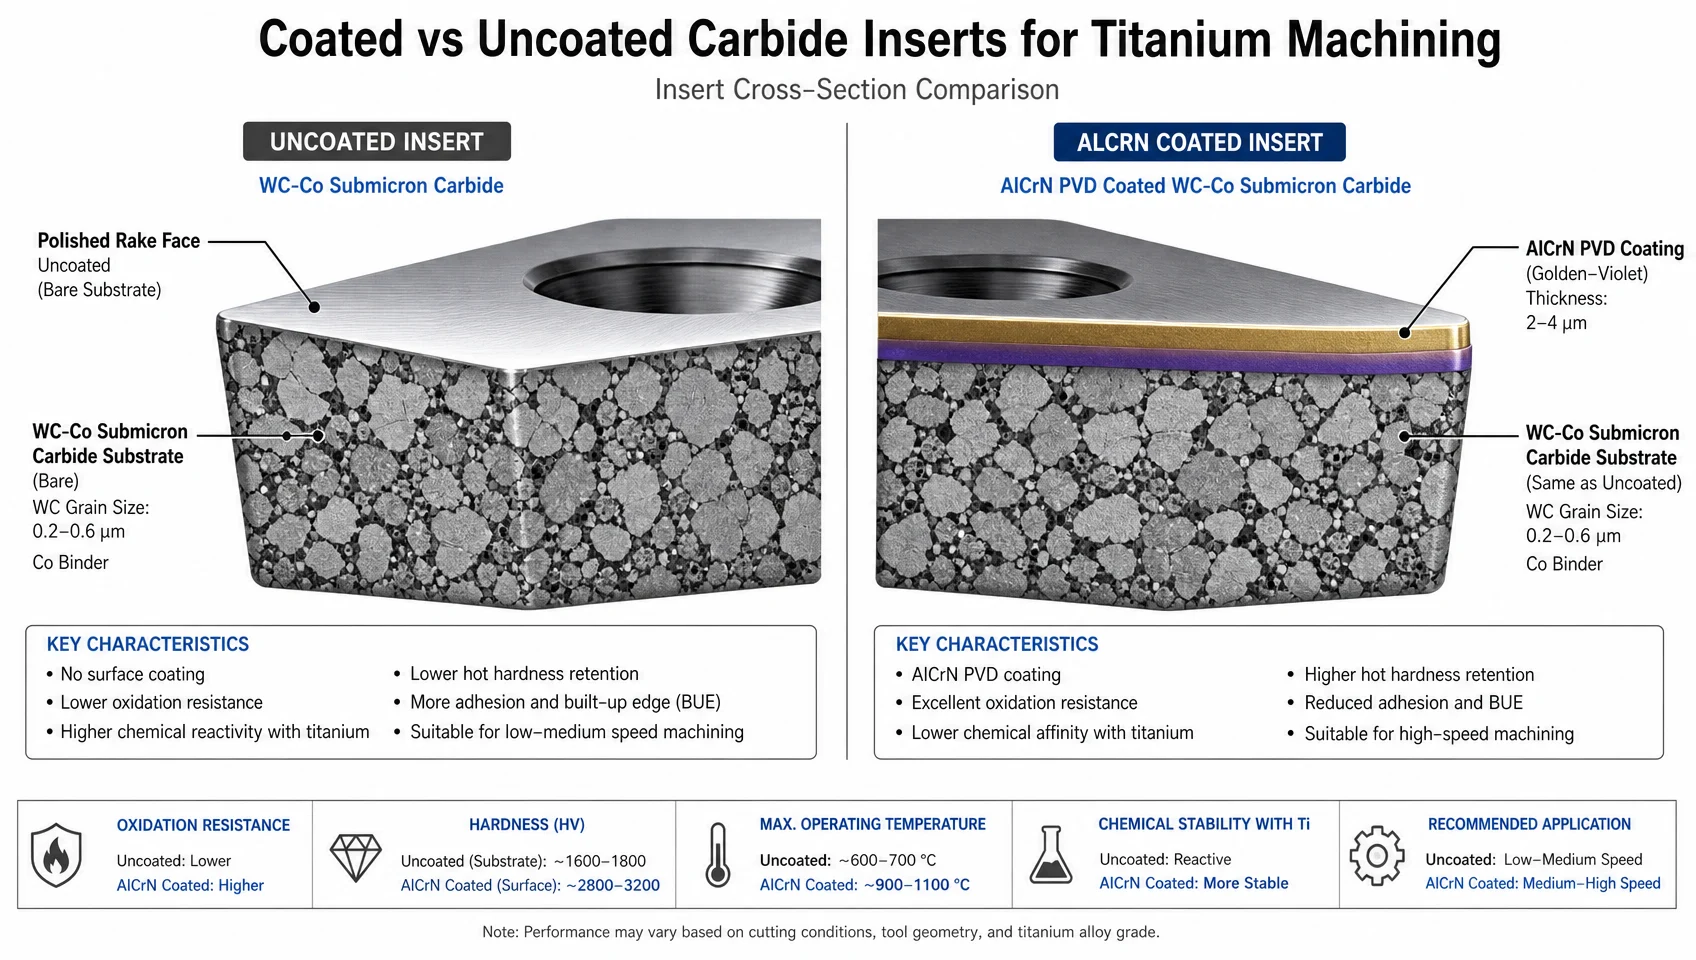
Hier irren sich die meisten Artikel, indem sie standardmäßig “immer beschichtet verwenden” angeben.” Die Chemie der Beschichtung und wie sie mit der chemischen Affinität von Titan interagiert, verändert die Antwort je nach Betrieb.
Wenn unbeschichteter Hartmetall gewinnt
Unter Finierschneidgänge bei Titan – niedrige Schnitttiefe (≤0,5 mm), niedrige Vorschubgeschwindigkeit (≤0,1 mm/U), strenge Anforderungen an die Oberflächenbeschaffenheit – Unbeschichteter submikronfeiner Hartmetall (ISO S-Gruppe, harte Spitze) übertrifft viele beschichtete Varianten in diversen Werkstattversuchen. Sandvik H13A ist das klassische Beispiel: eine unbeschichtete WC-Co-Qualität, die jahrzehntelang die Standardwahl für die Titanbearbeitung war.
Der Grund: übliche PVD-Beschichtungen enthalten Titan (TiAlN, TiCN, TiN). Wenn ein mit TiAlN beschichteter Einsatz mit einem Titanwerkstück in Kontakt kommt, erhöht die chemische Affinität zwischen der Beschichtung und dem Spanmaterial das Risiko der Haftung. Die Beschichtung kann tatsächlich beschleunigen BUE-Bildung unter Bedingungen mit niedriger Temperatur und niedriger Geschwindigkeit. Unbeschichteter Hartmetall mit einer polierten Spanfläche (geschliffene Kante, Ra ≤ 0,2 µm) gleitet sauberer.
Bedingungen, unter denen unbeschichtet bevorzugt wird:
- Vc < 40 m/min (Schnitttemperatur bleibt unter dem Nutzen-Schwellenwert der Beschichtung)
- Schnitttiefe ≤ 0,5 mm
- Oberflächenfertigungsanforderung Ra ≤ 0,8 µm
- cp-Ti (Grad 1–4) anstelle von Ti-6Al-4V (cp-Ti ist klebriger)
Wenn beschichteter Hartmetall gewinnt
Unter Rausschneiden und Teilbearbeitung — höhere Schnittgeschwindigkeiten (Vc 50–80 m/min), höhere Spanungsquellen, längere Eingriffe — PVD-beschichtete Sorten dominieren, da die Beschichtung folgendes bietet:
- Thermische Barriere (senkt die Substrattemperatur um ~150–200°C)
- Reduzierter Diffusionsverschleiß bei hoher Temperatur
- Härtere Oberfläche (TiAlN ~3.300 HV vs WC-Co-Substrat ~1.600 HV), die Abrieb widersteht
Bedingungen, unter denen beschichtete Werkzeuge bevorzugt werden:
- Vc > 50 m/min
- Schruppen (ap > 1,5 mm)
- Fräsen mit unterbrochenem Schnitt
- Ti-6Al-4V und hochfestere Titanlegierungen
Vergleich der Beschichtungschemie
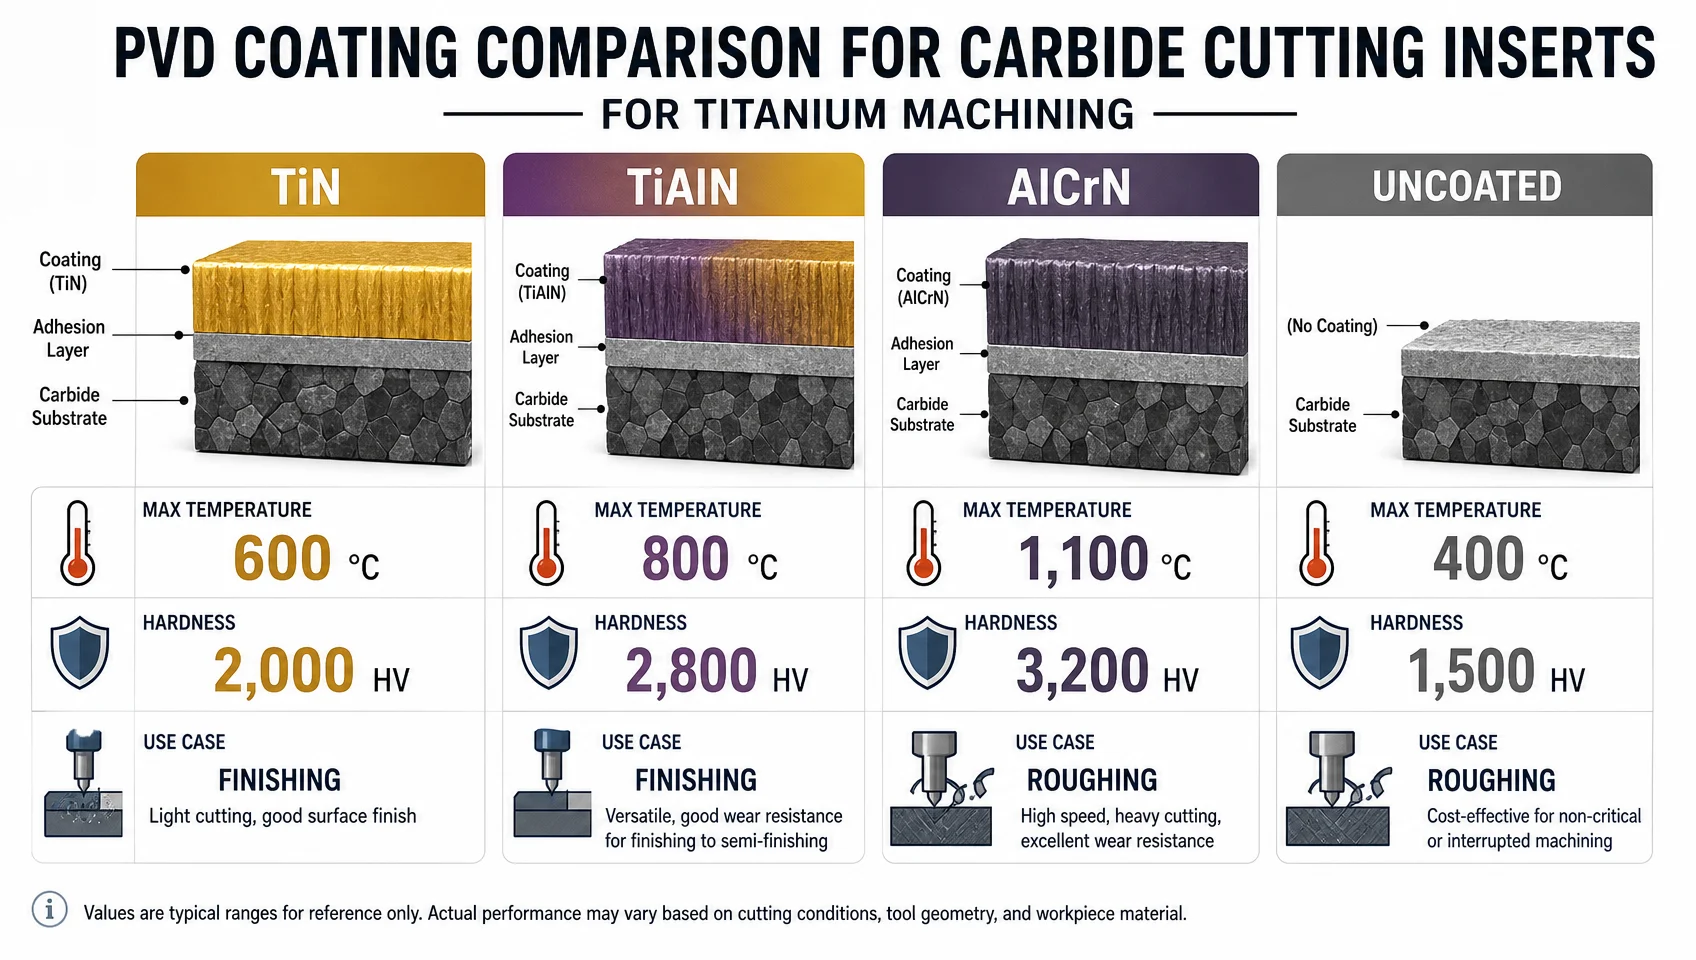
Nicht alle PVD-Beschichtungen verhalten sich bei Titan gleich. Hier ist die Matrix, die die meisten Anleitungen weglassen:
| Beschichtung | Max. Temperatur (°C) | Härte (HV) | Risiko der Titan-Affinität | Beste Anwendung |
|---|---|---|---|---|
| TiN | 600 | 2,300 | Hoch (Ti-Ti-Verbindung) | Nicht empfohlen für Titan |
| TiCN | 400 | 3,000 | Mäßig | Niedertemperatur, Nichteisen — grenzwertig für Titan |
| TiAlN | 800 | 3,300 | Mäßig bis hoch | Bearbeitung bei mittlerer Geschwindigkeit |
| AlCrN | 1,100 | 3,200 | Niedrig | Hochgeschwindigkeitsbearbeitung, beste thermische Stabilität |
| AlTiN | 900 | 3,500 | Mäßig | Hochhärtelegierungen, Luftfahrt-Titan |
| Unbeschichtet | N/A (Substrat ~900) | 1,600 | Niedrig (unbeschichtetes WC-Co) | Bearbeitung, cp-Ti |
Die praktische Erkenntnis: Für Titan im Speziellen, ist AlCrN die Beschichtung mit der niedrigsten chemischen Affinität zu Titan. da es in seiner Chemie kein Titan enthält. Bei hohen Schnittgeschwindigkeiten (Vc > 60 m/min), wo thermischer Schutz wichtig ist, zeigen AlCrN-beschichtete Qualitäten durchweg eine längere Werkzeuglebensdauer als TiAlN in veröffentlichten Bearbeitungsversuchen. TiAlN bleibt in Werkstätten üblicher, da es günstiger ist und in vielen Materialien gut abschneidet – aber für spezielle Titanwerkzeuge ist AlCrN den Preisaufschlag wert.
TiN sollte bei Titan gänzlich vermieden werden. Die chemische Bindung zwischen Beschichtung und Spanmaterial beschleunigt sowohl BUE als auch das Ablösen der Beschichtung.
Schnittparameter für Ti-6Al-4V und cp-Ti
Die größte Quelle für vorzeitigen Werkzeugversagen ist der Umgang mit Titan wie mit rostfreiem Stahl. Die Parameter sind unterschiedlich.
Drehparameter:
| Parameter | cp-Ti (Grad 2) | Ti-6Al-4V (Güteklasse 5) | Ti-6Al-2Sn-4Zr-2Mo |
|---|---|---|---|
| Schnittgeschwindigkeit Vc (m/min) | 100–185 | 40–70 | 30–60 |
| Vorschub f (mm/Umdr.) | 0.1–0.25 | 0.1–0.2 | 0,08–0,15 |
| Schnitttiefe ap (mm) | 0.5–3.0 | 0.5–2.5 | 0.5–2.0 |
| Kühlmitteldruck (bar) | 40–70 | 80–150 | 80–150 |
Fräsparameter (Ti-6Al-4V):
| Operation | Vc (m/min) | fz (mm/Zahn) | ae/D-Verhältnis |
|---|---|---|---|
| Schruppen (Schaftfräser) | 40–60 | 0.04–0.08 | 0,05–0,15 |
| Schlichten/Halbschlichten (Schaftfräser) | 50–80 | 0.03–0.06 | 0.03–0.10 |
| Schlichten (Schaftfräser) | 60–100 | 0.01–0.03 | 0.02–0.05 |
Regel für kritische Parameter: Halten Sie die Schnittgeschwindigkeit konservativ und erhöhen Sie eher den Vorschub als die Drehzahl. Eine Verdoppelung des Vorschubs hat einen weitaus geringeren Einfluss auf die Werkzeugtemperatur als eine Verdoppelung der Drehzahl. Bei Titan zerstört Geschwindigkeit die Werkzeuge; Vorschub erzeugt Späne, die Wärme abführen.
Hochdruckkühlung (HPC) ist für Ti-6Al-4V unverzichtbar. Standard-Flutkühlmittel bei 5–10 bar kann die Span-Werkzeug-Grenzfläche bei Titan nicht durchdringen. Bei über 80 bar bricht HPC den Span, räumt die Schnittzone frei und reduziert die Schneidplattentemperatur um 200–300 °C. Die Investition in HPC macht sich innerhalb eines einzigen Produktionslaufs durch die Standzeit der Wendeschneidplatten bezahlt.
Schneidplattengeometrie: Was Ihnen das Sortenblatt nicht verrät
Spanwinkel: Ein positiver Spanwinkel (8–12°) reduziert Schnittkräfte und Wärmeentwicklung – entscheidend für Titan. Ein negativer Spanwinkel ist beim Drehen von Stahl Standard, aber für Titan ungeeignet, da er die Schnittkräfte und die Temperatur erhöht.
Schneidkantenpräparation: Scharfe Kanten (geschliffen ≤ 0,02 mm) reduzieren die Neigung zur Aufbauschneidenbildung (BUE). Einige Hersteller bieten speziell für Titan und Aluminium polierte Spanflächen an – es lohnt sich, dies anzugeben.
Spanbrecher: Vermeiden Sie aggressive Spanbrecher (für Stahl konzipiert) bei Titan. Der Span bei Titan ist von Natur aus segmentiert (adiabatisches Scherbändern) und benötigt keinen komplexen Brecher. Offene, freischneidende Geometrien funktionieren besser; komplexe Spanbrecher neigen dazu, Spanverklemmungen und erneutes Schneiden zu verursachen.
Spitzenradius: Ein kleinerer Spitzenradius (0,4–0,8 mm) reduziert die radiale Schnittkraft und die Vibrationsneigung. Größere Spitzenradien verbessern die Oberflächengüte, erhöhen aber die radiale Kraft, was bei schlanken Titankomponenten zu Rattern führen kann.
Praktische Auswahl von Wendeschneidplatten: Ein Entscheidungsrahmen
Verwenden Sie dieses Flussdiagramm bei der Auswahl eines Wendeschneidplatte für eine neue Titanbearbeitung:
Schritt 1 — Legierung identifizieren:
- cp-Ti (Grade 1–4): adhäsiver, geringere Festigkeit → unbeschichtete feinkörnige mittelharte Sorte oder AlCrN-beschichtete mittlere Sorte
- Ti-6Al-4V: Standard-Luftfahrtlegierung (ISO S Gruppe) → AlCrN-beschichtete mittlere Sorte zum Schruppen, unbeschichtete feinkörnige harte Sorte zum Schlichten
- Ti-6Al-2Sn-4Zr-2Mo oder Ti-5553: höhere Festigkeit → beschichtete zähe Sorte, niedrigere Vc, höherer Kühlmitteldruck
Schritt 2 – Operation identifizieren:
- Schlichten (Vc < 45 m/min, ap < 0,5 mm): unbeschichtete feinkörnige Hartsorte (ISO S, Härte end)
- Halbschlichten: TiAlN- oder AlCrN-beschichtete mittlere Sorte
- Schruppen: AlCrN-beschichtete zähe Sorte, Hochdruckkühlung zwingend erforderlich
Schritt 3 – Geometrie überprüfen:
- Positiver Spanwinkel ≥ 8°
- Scharfe Schneidkante (honen ≤ 0,02 mm bevorzugt)
- Eckenradius 0,4–0,8 mm
Schritt 4 – Zuerst konservative Parameter einstellen:
- Beginnen Sie am unteren Ende des Vc-Bereichs
- Spanbildung vor Erhöhung der Geschwindigkeit bestätigen
- Auf BUE überwachen (blaue/verfärbte Späne = Temperatur zu hoch)
FAQ
Warum übertrifft unbeschichtetes Hartmetall manchmal beschichtetes bei Titan?
Bei niedrigen Schnittgeschwindigkeiten (unter ~45 m/min) und Schlichtbedingungen ist die Temperatur an der Schnittstelle für viele PVD-Beschichtungen zu gering, um ihren vollen Nutzen zu entfalten. Noch wichtiger ist, dass TiAlN- und TiN-Beschichtungen Titan enthalten – sie haben eine höhere chemische Affinität zu Titankomponenten, was die Adhäsion und die BUE-Bildung erhöht. Unbeschichtetes Submikron-Hartmetall mit einer polierten Spanfläche hat eine geringere chemische Affinität und gleitet unter diesen Bedingungen sauberer.
Was ist die beste Beschichtung für die Bearbeitung von Titanlegierungen?
Für spezielle Titan-Werkzeuge bei mittleren bis hohen Schnittgeschwindigkeiten (Vc > 50 m/min), AlCrN (Aluminium-Chrom-Nitrid) bietet die beste Balance aus thermischer Stabilität und geringer chemischer Affinität zu Titan. Es enthält kein Titan in seiner Zusammensetzung, wodurch das Adhäsionsrisiko verringert wird. TiAlN ist eine solide zweite Wahl und weiter verbreitet. Vermeiden Sie TiN vollständig.
Benötige ich Hochdruckkühlmittel, um Titan zu bearbeiten?
Für Ti-6Al-4V und hochfeste Titanlegierungen wird Hochdruckkühlmittel (80–150 bar) für jeden längeren Schnitt dringend empfohlen. Standard-Flutkühlung kann die Span-Werkzeug-Grenzfläche unter den Schnittbedingungen von Titan nicht durchdringen. Ohne Hochdruckkühlmittel verschlechtert sich die Werkzeugstandzeit rapide und die Oberflächengüte leidet. Für cp-Ti bei niedrigen Geschwindigkeiten kann Standard-Flutkühlung bei 40–70 bar für leichte Schlichtschnitte eingesetzt werden.
Welche Schnittgeschwindigkeit sollte ich für Ti-6Al-4V verwenden?
Der praktische Bereich für das Drehen von Ti-6Al-4V mit Hartmetalleinsätzen liegt bei 40–70 m/min. Beginnen Sie bei 45 m/min und erhöhen Sie nur, wenn der Wendeschneidplattenverschleiß nach 5–10 Minuten Schnittzeit gering ist. Eine Überschreitung von 80 m/min mit Standardhartmetall verkürzt die Werkzeugstandzeit drastisch aufgrund von Diffusionsverschleiß oberhalb von ca. 700°C.
Kann ich die gleichen Wendeschneidplatten für Titan und Edelstahl verwenden?
Technisch möglich mit Allzwecksorten der M-Klasse (M10–M20), aber nicht optimal für beide Materialien. Titan-spezifische Sorten (feinkörnige K-Klasse, AlCrN-beschichtet, positiver Spanwinkel) werden Allzweck-Wendeschneidplatten bei Titan deutlich übertreffen, insbesondere bei Produktionsmengen, wo die Werkzeugkosten pro Teil eine Rolle spielen.
Zusammenfassung
Die geringe Wärmeleitfähigkeit von Titan ist die Hauptursache für fast jeden Werkzeugausfall bei der Titanbearbeitung – nicht die Härte. Unbeschichtetes Feinkornhartmetall (K10–K15) ist die richtige Wahl für Schlichtarbeiten und cp-Ti; AlCrN-beschichtetes K20–K30 bewältigt Schrupparbeiten und Ti-6Al-4V bei Produktionsgeschwindigkeiten. Vermeiden Sie TiN- und TiCN-Beschichtungen auf Titan aufgrund ihrer chemischen Affinität. Halten Sie die Schnittgeschwindigkeiten konservativ (40–70 m/min für Ti-6Al-4V), priorisieren Sie Hochdruckkühlung gegenüber Geschwindigkeitserhöhungen und verwenden Sie positive Spanwinkelgeometrien mit scharfen Schneiden. Diese vier Variablen – Legierung, Bearbeitung, Beschichtungschemie und Kühlmitteldruck – bestimmen 90% der Wendeschneidplattenleistung bei Titan. Die Sortenwahl ist wichtig, aber sie ist die vierte Variable, nicht die erste.

