A forja de titânio utiliza calor e pressão controlados para moldar ligas de titânio em componentes de alta resistência e forma quase final para aplicações aeroespaciais, médicas e industriais. Os dois métodos primários — forja em matriz aberta e em matriz fechada — diferem na complexidade da ferramenta, capacidade geométrica e ponto de equilíbrio económico. O controlo da temperatura é inegociável: o Ti-6Al-4V, a liga mais amplamente forjada, tem uma transição beta perto de 995 °C, e a maioria das fases finais de forja visam 875–950 °C para preservar a microestrutura dual alfa-beta que proporciona uma vida útil à fadiga e tenacidade ótimas. Exceder essa janela degrada a estrutura do grão; ficar abaixo dela arrisca fissuras e deformação incompleta. Este guia abrange os três métodos de forja, parâmetros de temperatura por liga, lógica de seleção de matrizes e o risco de camada alfa que nenhum artigo genérico se preocupa em mencionar.
O Que É a Forja de Titânio?
A forja de titânio é um processo de deformação em estado sólido: um lingote de titânio aquecido é prensado, martelado ou apertado entre matrizes para produzir um componente de forma quase final com uma estrutura de grão refinada e direcional. Ao contrário da fundição, que derrete o metal e o verte para um molde, a forja nunca ultrapassa o liquidus — ela trabalha o metal enquanto este permanece sólido, tipicamente na faixa de 800–1050 °C, dependendo da liga e da microestrutura desejada.
Porquê forjar em vez de usinar a partir de barra? Fluxo de grão. Quando o titânio é forjado, a estrutura do grão segue o contorno da peça — como nos filetes das bielas, nas geometrias da raiz das pás, ou nas hastes dos implantes. Esse fluxo de grão alinhado aumenta a resistência à fadiga e a tenacidade à fratura em comparação com uma peça usinada a partir de uma barra isotrópica. Para um suporte estrutural de aeronave ou um implante espinhal, essa diferença não é académica.
A desvantagem é a complexidade do processo. A estreita janela de trabalho a quente do titânio, a sua alta reatividade acima de 650 °C e a tensão de escoamento que muda abruptamente através da transição beta significam que uma forjaria precisa de controlo preciso de temperatura, do sistema de lubrificação correto e — para trabalho isotérmico — de matrizes feitas de superligas de níquel exóticas.
Os Três Principais Métodos de Forja de Titânio
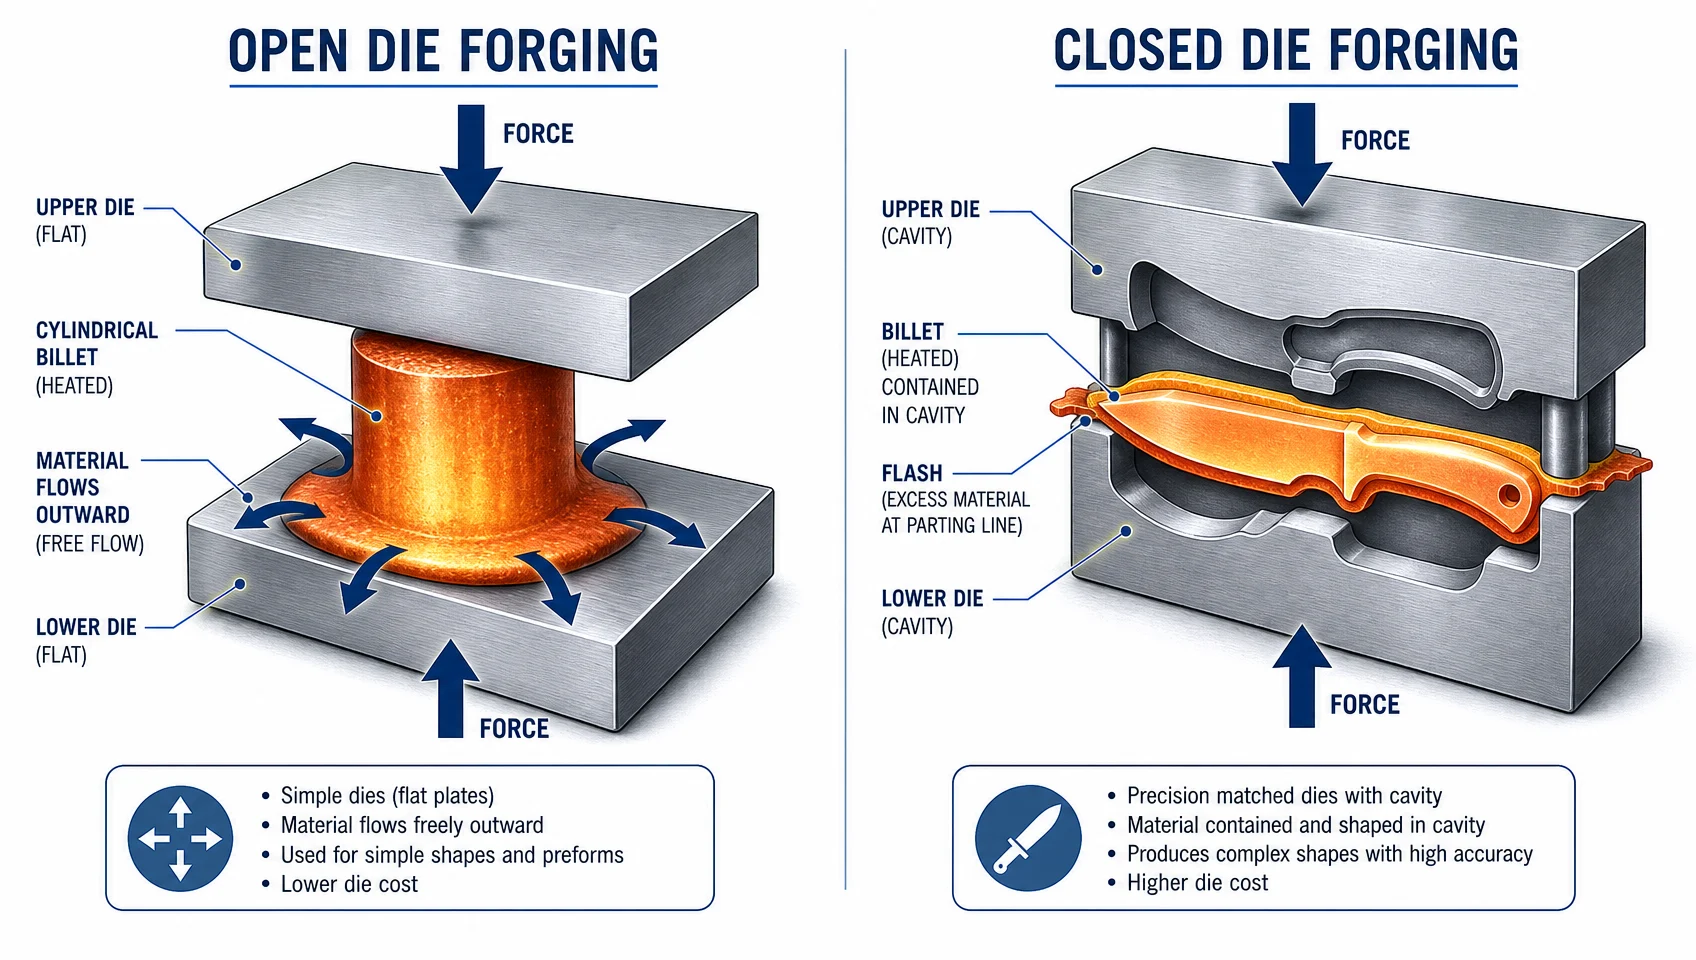
Antes de comparar diretamente a forja em matriz aberta e em matriz fechada, é útil entender os três métodos utilizados na produção de forja de titânio:
Forja em Matriz Aberta
O lingote é deformado entre matrizes planas ou de contorno simples que não envolvem totalmente a peça de trabalho. O excesso de material flui livremente para fora. O operador reposiciona e volta a golpear o lingote várias vezes para construir a forma desejada. Este método lida com peças muito grandes — desde blocos estruturais de 100 kg até forjados de trem de aterragem de 40.000 kg.
Forjamento por Matriz Fechada (Forjamento por Estampagem)
Uma cavidade moldada é maquinada no conjunto de matrizes. O tarugo é colocado na cavidade e comprimido até preencher a impressão, com o excesso de material a escapar através de uma rebarba. A rebarba é aparada após o forjamento. O forjamento por matriz fechada permite obter formas próximas da final com tolerâncias dimensionais mais apertadas, reduzindo a maquinação subsequente.
Forjamento Isotérmico (Forjamento por Matriz Quente)
Tanto o tarugo quanto o conjunto de matrizes são mantidos à mesma temperatura elevada durante todo o curso – tipicamente 850–950°C para ligas de titânio. Eliminar o gradiente térmico entre a peça e a matriz permite taxas de deformação muito lentas e grandes reduções sem rachaduras. O custo adicional é significativo (matrizes de superligas, câmaras de prensa a vácuo ou em atmosfera inerte), mas o forjamento isotérmico é o método de eleição para discos, blisks e rotores com pás integrais complexos de titânio, onde a geometria, a uniformidade microestrutural e a utilização do material são simultaneamente importantes.
| Método | Custo de Ferramental | Complexidade Geométrica | Tamanho Típico da Peça | Melhor para |
|---|---|---|---|---|
| Matriz Aberta | Baixa | Baixa–Média | 10 kg–40.000+ kg | Grandes peças estruturais, volumes de protótipos, conversão de lingotes |
| Com Matriz Fechada | Média–Alta | Média–Alta | 0,1 kg–500 kg | Séries de produção, forma quase final, tolerâncias apertadas |
| Isotérmica | Muito elevado | Elevado | 0,5 kg–200 kg | Discos complexos, blisks, peças aeroespaciais de teia fina |
Forjamento de Titânio com Matriz Aberta vs. Matriz Fechada: Uma Comparação Prática
A escolha entre matriz aberta e matriz fechada raramente se resume apenas à capacidade técnica — é uma função do volume, geometria, tolerância e custo total de propriedade, incluindo a usinagem a jusante.
| Fator | Matriz Aberta | Com Matriz Fechada |
|---|---|---|
| Custo da matriz | Baixa (matrizes planas ou simples) | Alta (impressões usinadas com precisão) |
| Complexidade da peça | Simples-moderada (cilindros, anéis, blocos, eixos) | Moderada-complexa (perfis aerodinâmicos, peças flangeadas, perfis de forma final) |
| Dimensional tolerância | Normalmente ±1–3 mm; requer usinagem subsequente | Normalmente ±0,3–0,8 mm; stock de usinagem reduzido |
| Volume económico mínimo | 1–50 peças | Normalmente 50–5.000+ peças (amortizar o custo das ferramentas) |
| Peso máximo da peça | Mais de 40.000 kg | ~500 kg para titânio (dependente da capacidade da prensa) |
| Utilização de materiais | Mais baixa — é necessário mais material para maquinação | Mais elevada — forma quase acabada, menos desperdício |
| Prazo de entrega para a primeira peça | Curto (sem projeto/fabrico de cunhos) | Mais longo (4-6 semanas para fabrico de cunhos) |
| Necessária remoção de rebarbas | Não | Sim (cunho fechado produz rebarbas) |
| Controlo do fluxo de grãos | Bom para formas grandes e simples | Excelente para geometrias complexas |
| Aplicações típicas | Forjados de trem de aterragem, desagregação de lingotes, blocos estruturais pesados, anéis | Pás de turbina, suportes estruturais, implantes, bielas |
A regra prática: Se estiver a produzir menos de 50 peças de uma peça complexa, o custo da matriz para a forja em matriz fechada quase nunca compensa. A forja em matriz aberta é a escolha certa para protótipos, peças de reposição e formas estruturais de grande volume. A forja em matriz fechada torna-se atrativa acima de volumes onde a poupança de material e a redução do tempo de maquinação superam o investimento em ferramentas — tipicamente quando uma forja em matriz fechada quase líquida poupa 30-50% das horas de maquinação em comparação com uma pré-forma em matriz aberta.
Na minha experiência a rever orçamentos de oficinas de forja de titânio, o volume de ponto de equilíbrio raramente é declarado antecipadamente. Peça ao seu fornecedor para lhe mostrar a curva de custo por peça em volumes de 10, 50, 200 e 1.000 peças — o ponto de interseção revela qual processo faz realmente sentido para o seu programa.
Parâmetros de Temperatura da Forja de Titânio: Os Números que Importam
É aqui que a maioria dos artigos falha. Dizer “o titânio é forjado a 800–950°C” é como dizer “o aço é tratado termicamente a 400–1200°C” — tecnicamente inclusivo, praticamente inútil. Os parâmetros relevantes são específicos da liga, específicos do regime de fase e interagem com a taxa de deformação.
A Transição Beta: A Linha Contra a Qual Tudo o Resto é Definido
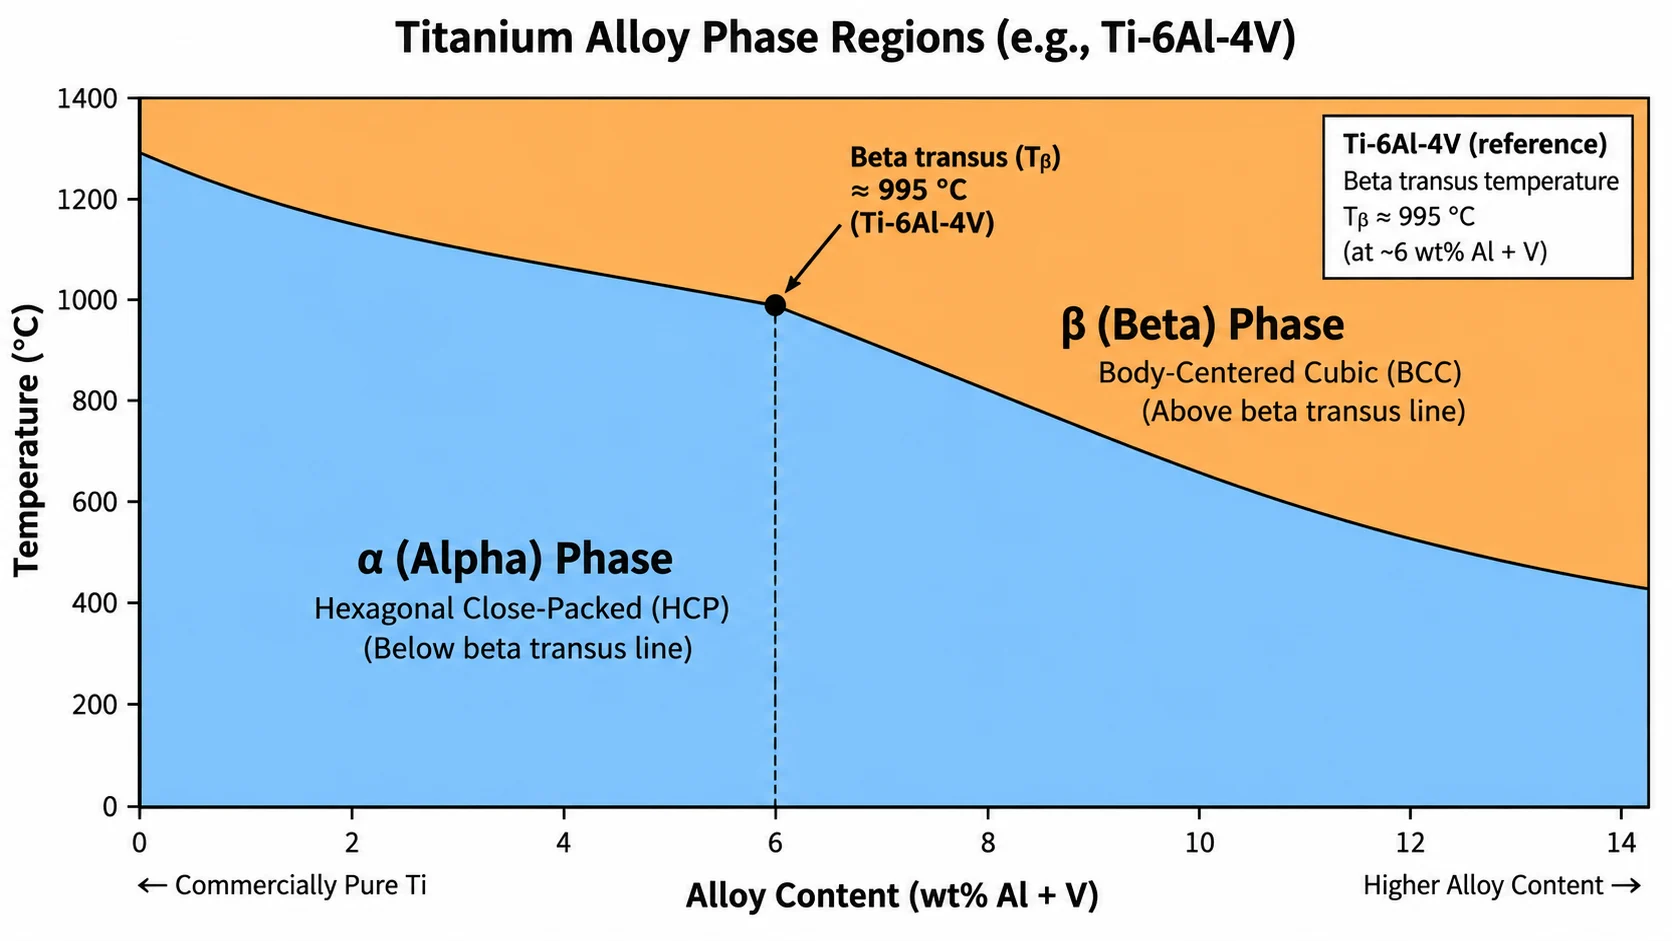
Cada liga de titânio tem uma temperatura de transição beta — o ponto acima do qual a microestrutura é totalmente de fase beta cúbica de corpo centrado, e abaixo do qual existe uma estrutura bifásica alfa+beta. Para o Ti-6Al-4V, essa temperatura é aproximadamente 995°C (embora mude ±15°C com a química exata, pelo que cada lote deve ser testado).
A forja abaixo da temperatura de transição beta (forja alfa-beta) preserva e refina a microestrutura bifásica. O resultado são grãos alfa equiaxiais ou bimodais com boa ductilidade e resistência à fadiga. A forja acima da temperatura de transição beta (forja beta) produz uma estrutura lamelar de Widmanstätten — maior resistência à fluência e tenacidade à fratura, mas tipicamente menor resistência à fadiga e ductilidade. Nenhuma é universalmente superior; a escolha é determinada pela aplicação.
Referência da Temperatura de Forja Por Liga
| Liga metálica | Transição Beta (aprox.) | Janela de Forja Alfa-Beta | Gama de Forja Beta | Notas |
|---|---|---|---|---|
| Ti-6Al-4V (Grau 5) | ~995 °C | 875–950°C | 1000–1060°C | Mais amplamente forjado; passagens finais tipicamente ~50°C abaixo do transus |
| Ti-6Al-4V ELI (Grau 23) | ~990°C | 875–945°C | 995–1050°C | Intersticiais mais baixos; controlo mais rigoroso de O2 necessário |
| Titânio CP (Grau 2) | ~890°C | 750–875°C | 895–950°C | Baixa tensão de escoamento; mais fácil de forjar; frequentemente usado na indústria química/naval |
| Ti-17 (Ti-5Al-2Sn-2Zr-4Mo-4Cr) | ~880–900°C | 830–875°C | 890–940°C | Quase beta; alta resistência; frequentemente forjado em fase beta para discos de ventilador |
| Ti-6242 (Ti-6Al-2Sn-4Zr-2Mo) | ~995 °C | 900–960°C | 1000–1050°C | Resistente à fluência; usado para discos de motor de alta temperatura |
Fontes: titanium.org World Conference Proceedings 2007; Springer MetTransA 2021; BenchChem Ti-17 Technical Protocol
Porquê a Temperatura da Passagem Final de Forja É a Crítica
Pesquisas da Conferência Mundial titanium.org de 2007 confirmam que as fases finais de forja alfa-beta para Ti-6Al-4V são “geralmente realizadas aproximadamente 50°C abaixo da transição beta” — significando ~940–950°C — para equilibrar a conformabilidade com o controlo da microestrutura. As passagens iniciais de desbaste podem ser mais elevadas (mais próximas da transição ou até acima dela para conversão de lingotes), mas a forja final de impressão que define a microestrutura da peça ocorre na janela alfa-beta inferior.
Implicação prática: se um fornecedor disser que forja Ti-6Al-4V a “950°C”, pergunte se essa é a temperatura de pré-aquecimento, a temperatura final de forja ou a temperatura de entrada no molde. Todas as três são diferentes num processo convencional (não isotérmico) onde a peça de trabalho arrefece continuamente durante a conformação.
Taxa de Deformação: O Parâmetro Que A Maioria Dos Artigos Ignora
A temperatura por si só não define uma janela segura para a forja. A taxa de deformação importa porque o titânio gera um aquecimento adiabático significativo durante a deformação rápida — um lingote pré-aquecido a 940°C pode ultrapassar a transição beta a meio do curso a altas velocidades do martelo, transformando uma operação alfa-beta numa forja beta não intencional e sem controlo de processo. Pesquisas sobre a forja a quente de Ti-6Al-4V colocam o limite superior seguro da taxa de deformação em ≤10 s⁻¹ para forja alfa-beta padrão; os processos isotérmicos funcionam deliberadamente muito mais lentamente (0.001–0.01 s⁻¹) para permitir a recuperação da microestrutura.
Como o Regime de Temperatura Modela a Microestrutura — e Porquê É Importante
O regime de temperatura determina a microestrutura final, que determina as propriedades mecânicas. Esta conexão é direta e quantificável:
Forja Alfa-Beta (abaixo da transição beta):
- Produz grãos alfa primários equiaxiais numa matriz beta transformada
- Alta resistência à fadiga, boa ductilidade, tenacidade moderada
- Ideal para perfis aerodinâmicos rotativos, suportes estruturais, implantes
Forjamento Beta (acima do transus beta):
- Produz alfa lamelar ou em colónia numa matriz beta (estrutura de Widmanstätten)
- Maior tenacidade à fratura e resistência à fluência, menor resistência à fadiga
- Ideal para discos de ventoinha, peças estruturais de secção pesada, alguns componentes do trem de aterragem
O Problema da Camada Alfa
O titânio absorve oxigénio rapidamente acima de aproximadamente 600–650°C no ar ou em atmosferas oxidantes. Isto forma uma camada superficial enriquecida em oxigénio — a camada alfa — que é dura, quebradiça e propensa a fissuras. A camada alfa reduz a vida à fadiga e deve ser removida por maquinação ou fresagem química. Para peças aeroespaciais, a camada alfa não detetada é um critério de rejeição.
O que isto significa na prática: as operações de aquecimento e forja a temperaturas elevadas devem utilizar atmosferas protetoras, uma cobertura adequada de lubrificante ou controlos rigorosos do tempo de exposição à temperatura para minimizar a formação de camada alfa. Qualquer fornecedor que forje titânio sem abordar o controlo atmosférico deve ser questionado especificamente sobre como gere este risco.
Escolher o Processo Certo: Um Enquadramento de Decisão
Analise estas questões por ordem:
1. Peso e tamanho da peça
- Mais de 500 kg, ou uma forma que excede a capacidade da prensa de matriz fechada → A matriz aberta é a sua única opção
- Abaixo de 500 kg e geometria viável → continuar
2. Complexidade geométrica
- Formas simples (cilindros, discos, anéis, blocos) → A matriz aberta funciona bem, custo mais baixo
- Perfis de aerofólio, flanges complexas, características integrais → Matriz fechada ou isotérmica
3. Volume anual
- Menos de 50 peças/ano → Matriz aberta quase sempre mais barata (evitar amortização da matriz)
- 50–100 peças/ano → Avaliar modelo de custos de matriz fechada por peça
- Mais de 500 peças/ano → Matriz fechada ou isotérmica justificada; poupança de material e redução de maquinação combinadas
4. Tolerância e orçamento de maquinação
- Tolerância larga (±2 mm) aceitável → Matriz aberta
- Necessário ±0,5 mm ou melhor → Matriz fechada ou isotérmica
5. Requisito de uniformidade de microestrutura
- Uniformidade crítica da microestrutura em toda a secção transversal (p. ex., disco rotativo, estrutura crítica) → Forjamento isotérmico ou matriz fechada rigorosamente controlada com pré-forma
- Uniformidade moderada aceitável → Processo convencional de matriz aberta ou fechada
Aplicações Aeroespaciais e Médicas: Onde a Escolha do Processo se Torna Crítica
Aeroespacial
Discos e blisks de motores a jato — as forjagens de titânio mais exigentes — são produzidos quase exclusivamente por forjagem isotérmica ou em matriz fechada rigorosamente controlada. AMS 4928 (barras e tarugos de Ti-6Al-4V) e AMS 6930 (forjagens de Ti-6Al-4V) estabelecem os requisitos básicos do material; a acreditação NADCAP abrange o tratamento térmico e os controlos de processamento. Os componentes do trem de aterragem — entre as maiores forjagens de titânio produzidas — dependem da forjagem em matriz aberta para a quebra inicial, seguida de forjagem em matriz fechada para a forma final próxima da final. A poupança de peso em relação ao aço (o titânio é cerca de 45% mais leve com resistência comparável) justifica o custo do processo em escala.
Médico
Implantes ortopédicos — hastes femorais, caixas vertebrais, copas acetabulares — são tipicamente forjados em matriz fechada a partir de Ti-6Al-4V ELI (Grau 23) com limites de pureza rigorosamente controlados. O grau ELI tem máximos de oxigénio e ferro mais baixos do que o Grau 5 padrão, o que melhora diretamente o desempenho à fadiga num ambiente de carga cíclica (o corpo humano). A contaminação por camada alfa é um critério de rejeição rigoroso; a maioria das especificações de forjagem de implantes exige a remoção completa até uma profundidade definida.
Perguntas mais frequentes
A que temperatura é o titânio tipicamente forjado?
Depende da liga e da microestrutura desejada. O Ti-6Al-4V — a liga de forjagem mais comum — é tipicamente forjado no campo alfa-beta entre 875–950°C, com a passagem final aproximadamente 50°C abaixo da sua transição beta (~995°C). O titânio comercialmente puro Grau 2 é forjado a temperaturas mais baixas, tipicamente 750–875°C.
O que é a transição beta e por que é importante para a forjagem?
A transição beta é a temperatura acima da qual uma liga de titânio se torna totalmente cúbica de corpo centrado (fase beta). A forjagem abaixo dela preserva a microestrutura alfa-beta dual, associada a alta resistência à fadiga. A forjagem acima dela produz uma estrutura beta lamelar com melhor resistência à fluência e tenacidade, mas menor resistência à fadiga. A distinção é crítica para a aplicação — discos de motor e implantes têm requisitos opostos.
Quando devo escolher forjamento de titânio de matriz aberta em vez de matriz fechada?
A forjagem em matriz aberta é a escolha certa para peças grandes (acima de 500 kg), volumes de protótipos (abaixo de 50 peças) ou geometrias simples onde o custo da matriz para forjagem em matriz fechada não pode ser amortizado. A forjagem em matriz fechada torna-se rentável em volumes mais elevados, onde a poupança de material e a maquinação reduzida compensam o investimento em ferramentas.
O titânio pode ser forjado a frio?
Apenas o titânio comercialmente puro (Grau 1 e Grau 2) pode ser forjado a frio em aplicações limitadas, com força significativa e lubrificação cuidadosa. O titânio ligado (Ti-6Al-4V e superior) requer forjagem a quente; a tensão de escoamento à temperatura ambiente é demasiado alta e a ductilidade demasiado limitada para um trabalho a frio prático.
O que é forjamento isotérmico e quando é utilizado para titânio?
A forjagem isotérmica mantém tanto o tarugo quanto a matriz à mesma temperatura elevada durante todo o curso, eliminando gradientes térmicos que causam fissuras e microestrutura irregular. É usada para peças complexas de secção fina, como blisks e discos de motor, onde a uniformidade da microestrutura e a forma próxima da final são ambos requisitos. O processo é caro (matrizes de superliga de níquel, atmosfera controlada) e reservado para componentes aeroespaciais de alto valor.
O que é a camada alfa e por que é um problema?
A camada alfa é uma camada superficial quebradiça, enriquecida em oxigénio, que se forma quando o titânio é exposto ao ar ou a atmosferas oxidantes acima de aproximadamente 650°C. É dura e propensa à fadiga; para peças aeroespaciais é um critério de rejeição. As oficinas de forja gerem-na através de atmosferas protetoras, cobertura de lubrificante e limites rigorosos de tempo-a-temperatura, e depois removem-na por maquinagem ou fresagem química.
Que normas AMS se aplicam a forjados de titânio?
AMS 4928 abrange barras, lingotes e varões de Ti-6Al-4V usados como matéria-prima para forja; AMS 6930 abrange forjados e formas forjadas de Ti-6Al-4V. Para titânio de grau médico Ti-6Al-4V ELI, aplica-se a ASTM F136. Os fornecedores de programas aeroespaciais geralmente exigem acreditação NADCAP, cobrindo tanto o processo de forja quanto as operações de tratamento térmico associadas.
Como se compara a forja com a fundição de titânio?
A forja produz um componente mais denso, sem defeitos, com força de fadiga superior e fluxo de grãos direcional. A fundição permite geometrias mais complexas, mas acarreta maior risco de porosidade e, tipicamente, propriedades mecânicas mais baixas. Para componentes estruturais e rotativos na indústria aeroespacial ou implantes na área médica, a forja é o padrão. A fundição é usada quando a complexidade da geometria supera os requisitos de resistência.
Resumo
A forja por martelo aberto lida com geometrias grandes e simples e baixos volumes com custos mínimos de ferramentas. A forja por martelo fechado oferece formas quase prontas, tolerâncias mais apertadas e melhor utilização do material, uma vez que os volumes justificam o investimento no molde. A forja isotérmica adiciona uniformidade de microestrutura para as aplicações aeroespaciais mais exigentes, com um custo significativamente superior.
A temperatura não é um número único — é um conjunto de parâmetros por liga, por regime, diretamente ligado à microestrutura e às propriedades mecânicas que a peça final requer. Ti-6Al-4V a 940°C e Ti-6Al-4V a 1010°C produzem peças estruturalmente diferentes. Um fornecedor qualificado de forja de titânio compreende esta distinção e controla-a com registos de processo documentados, não apenas com uma leitura de pirómetro na porta do forno.
A formação de camada alfa, a gestão da taxa de deformação e a conformidade com a especificação AMS são os marcadores diferenciadores de uma operação séria de forja de titânio — pergunte ao seu fornecedor sobre os três antes de se comprometer com uma fonte.