
A baixa condutividade térmica do titânio (6,7 W/m·K) e a tendência de soldar nas arestas de corte tornam a seleção do inserto crítica. O carboneto não revestido de grão fino (grupo ISO S, substrato de alta dureza) é a referência para o acabamento de titânio, enquanto os graus revestidos a PVD com TiAlN ou AlCrN se destacam em desbaste e cortes interrompidos. Este guia detalha as razões metalúrgicas por trás do desgaste da ferramenta, compara quimicamente os revestimentos, lista parâmetros de corte viáveis para Ti-6Al-4V e cp-Ti, e identifica as condições exatas em que pagar por um inserto revestido compensa — e quando não compensa.
Por Que o Titânio Destrói Ferramentas de Corte (O Mecanismo Que Importa)
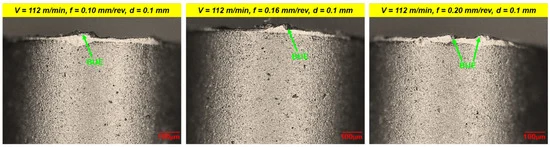
O titânio não é duro no sentido tradicional — o Ti-6Al-4V tem cerca de 36 HRC, mais macio que o aço temperado. O problema é termodinâmico.
O titânio conduz calor a aproximadamente 6,7 W/m·K. O aço inoxidável está em torno de 16 W/m·K. O aço carbono está perto de 45 W/m·K. Quase todo o calor gerado na aresta de corte permanece na ferramenta, em vez de fluir para a apara ou peça de trabalho. A altas velocidades de corte, as temperaturas na face de saída num inserto de carboneto que maquina titânio podem atingir 900-1100 °C — quente o suficiente para desencadear desgaste por difusão, onde o ligante de cobalto migra do substrato de carboneto para a peça de trabalho.
Três modos de falha dominam:
- Desgaste por difusão — a temperaturas acima de ~700 °C, o cobalto difunde-se do substrato WC-Co para o titânio. O carboneto perde o seu ligante e a aresta de corte desintegra-se.
- Adesão / aresta postiça de corte (BUE) — a afinidade química do titânio pela maioria dos materiais da ferramenta causa micro-soldadura na face de saída. Quando o material soldado se desprende, leva consigo partículas de carboneto.
- Desgaste por entalhe — a camada endurecida por trabalho logo abaixo da superfície maquinada concentra o stress abrasivo na linha de profundidade de corte.
A implicação para a seleção da ferramenta: qualquer coisa que reduza a temperatura na zona de corte — velocidades de corte mais baixas, refrigeração de alta pressão, geometrias afiadas — prolonga a vida útil da ferramenta mais do que a própria qualidade da pastilha. A qualidade e o revestimento importam, mas não anulam as leis da física.
Substrato de Carboneto: Qual Qualidade para Titânio
O carboneto para titânio é quase exclusivamente WC-Co com granulometria fina ou submicrónica (granulometria de 0,5–1,0 µm). As qualidades de grão grosso sacrificam a nitidez do gume; as qualidades de cerâmica e cermet falham no ambiente termicamente agressivo do titânio.
Grupo de material da peça de trabalho ISO 513 para titânio: S
De acordo com a ISO 513, as ligas de titânio enquadram-se no grupo S — superligas resistentes ao calor e titânio — juntamente com Inconel, Waspaloy e materiais semelhantes. Isto é diferente do grupo K (ferro fundido) e do grupo M (aço inoxidável). Quando uma ficha técnica diz “para materiais ISO S”, essa é a sua confirmação de que foi projetado para titânio.
A subclassificação de dureza/tenacidade do próprio material da ferramenta de carboneto utiliza um sufixo numérico (10 = mais duro/mais resistente ao desgaste, 30 = mais tenaz/mais resistente ao choque). Para titânio, a seleção prática do grau por tipo de substrato:
| Tipo de Grau de Carboneto | Tamanho do grão WC | Teor de Co | Melhor utilização em titânio |
|---|---|---|---|
| Grão fino duro (gama S10) | 0,5–0,8 µm | 3–6% | Acabamento, tolerâncias apertadas |
| Grão fino médio (gama S20) | 0.8–1.2 µm | 6–8% | Semi-acabamento, interrupção ligeira |
| Grão fino resistente (gama S30) | 1.0–1.5 µm | 10–12% | Desbaste, interrupção pesada |
| Classe M de uso geral | 0.5–1.0 µm | 6–10% | Cortes mistos, trabalhos menos críticos |
Para a maioria das operações de torneamento de Ti-6Al-4V, uma classe de grão fino de dureza média (gama S20) é o ponto de partida. Classes mais duras proporcionam um gume mais fino para acabamento, mas carecem de tenacidade para fresagem interrompida. Classes mais resistentes lidam com desbaste onde a vibração e a variação da carga de apara são elevadas.
Na prática, as marcas designam estas classes comercialmente: Sandvik H13A (sem revestimento, escolha tradicional de titânio), Sandvik GC1105/GC1210 (com revestimento PVD), Kennametal KC725M (uso geral), Seco CH2540 (submicrométrico sem revestimento). A classe da marca é o produto comercial; verifique sempre a ficha de dados para a classificação de aplicabilidade ISO S.
Com Revestimento vs. Sem Revestimento: A Verdadeira Escolha
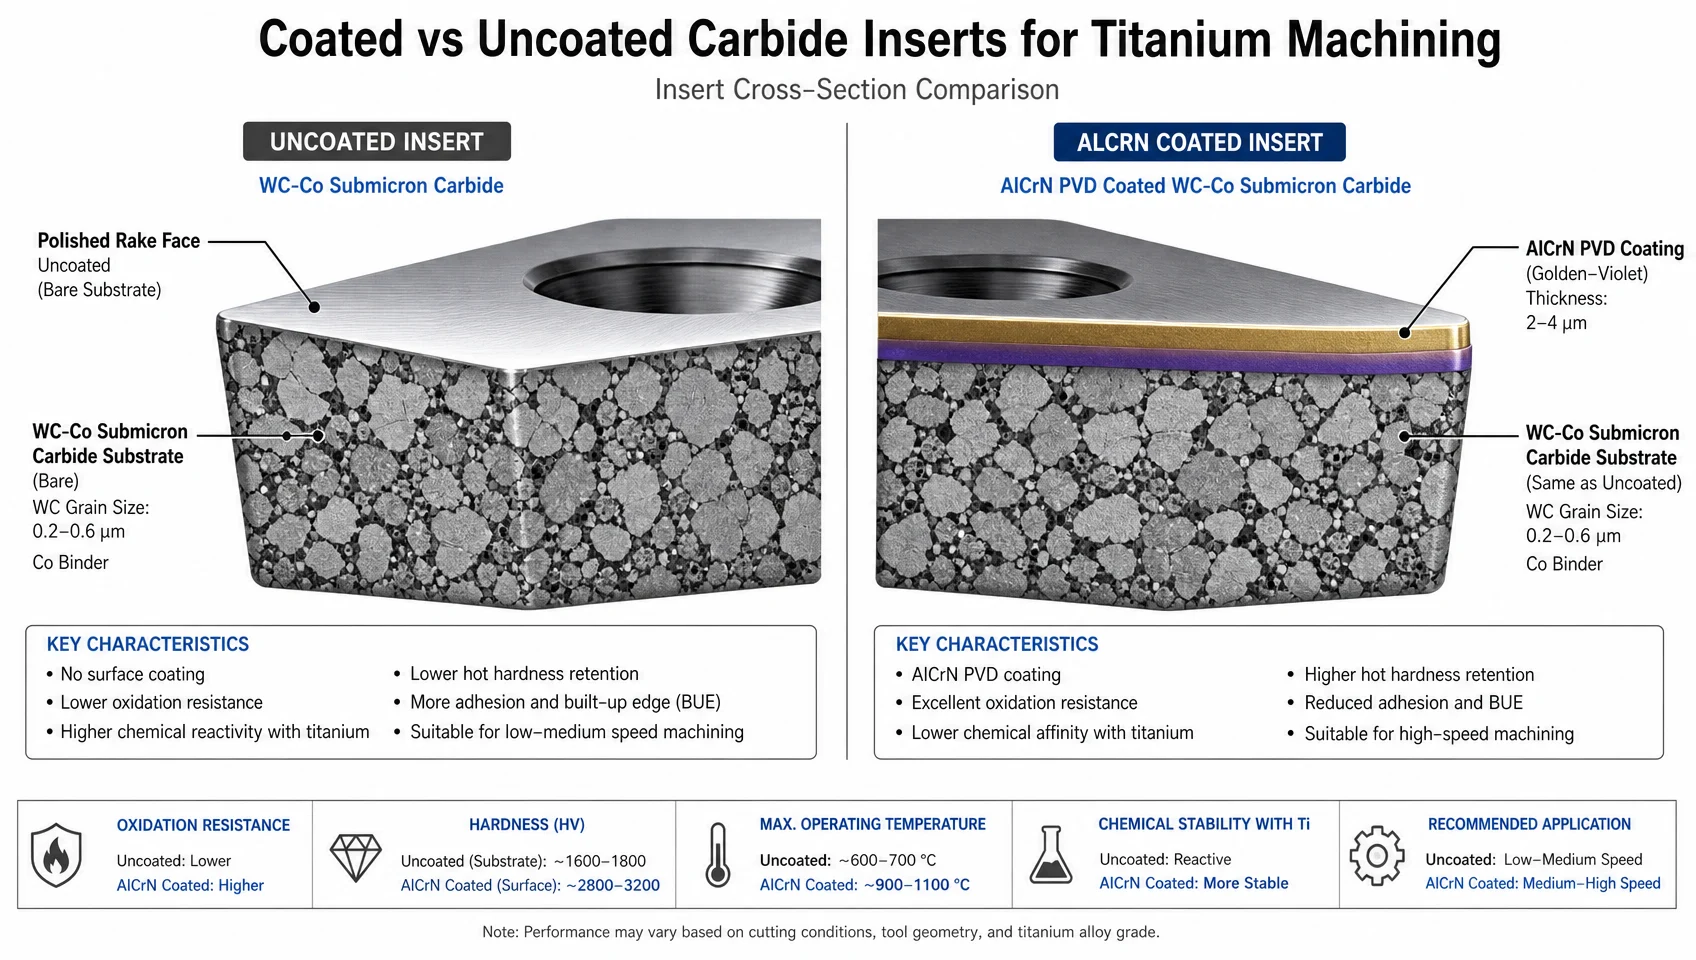
É aqui que a maioria dos artigos erra, ao assumir “use sempre com revestimento”.” A química do revestimento e a forma como interage com a afinidade química do titânio altera a resposta dependendo da operação.
Quando o carboneto sem revestimento vence
Em cortes de acabamento em titânio — profundidade de corte baixa (≤0,5 mm), avanço baixo (≤0,1 mm/rev), requisitos de acabamento de superfície rigorosos — o carboneto de grão fino submicrométrico sem revestimento (grupo ISO S, extremidade dura) supera o revestido em muitos testes de oficina. O Sandvik H13A é o exemplo clássico: uma qualidade WC-Co sem revestimento que tem sido a escolha padrão para o acabamento de titânio há décadas.
A razão: os revestimentos PVD comuns contêm titânio (TiAlN, TiCN, TiN). Quando uma pastilha revestida com TiAlN contacta uma peça de titânio, a afinidade química entre o revestimento e o material do cavaco aumenta o risco de adesão. O revestimento pode, na verdade, acelerar formação de aresta postiça de construção (BUE) em condições de acabamento de baixa temperatura e baixa velocidade. O carboneto sem revestimento com uma face de ataque polida (bordo brunido, Ra ≤ 0,2 µm) desliza de forma mais limpa.
Condições em que o não revestido é preferido:
- Vc < 40 m/min (a temperatura de corte permanece abaixo do limite de benefício do revestimento)
- Profundidade de corte ≤ 0,5 mm
- Requisito de acabamento de superfície Ra ≤ 0,8 µm
- cp-Ti (Grau 1–4) em vez de Ti-6Al-4V (cp-Ti é mais aderente)
Quando o carboneto revestido ganha
Em desbaste e semiacabamento — velocidades de corte mais elevadas (Vc 50–80 m/min), maiores cargas de apara, maiores empenamentos — as classes com revestimento PVD dominam porque o revestimento proporciona:
- Barreira térmica (reduz a temperatura do substrato em ~150–200°C)
- Desgaste por difusão reduzido a alta temperatura
- Superfície mais dura (TiAlN ~3.300 HV vs. substrato WC-Co ~1.600 HV) resistindo à abrasão
Condições onde o revestimento é preferível:
- Vc > 50 m/min
- Desbaste (ap > 1.5 mm)
- Fresagem com cortes interrompidos
- Ti-6Al-4V e ligas de titânio de maior resistência
Comparação da Química dos Revestimentos
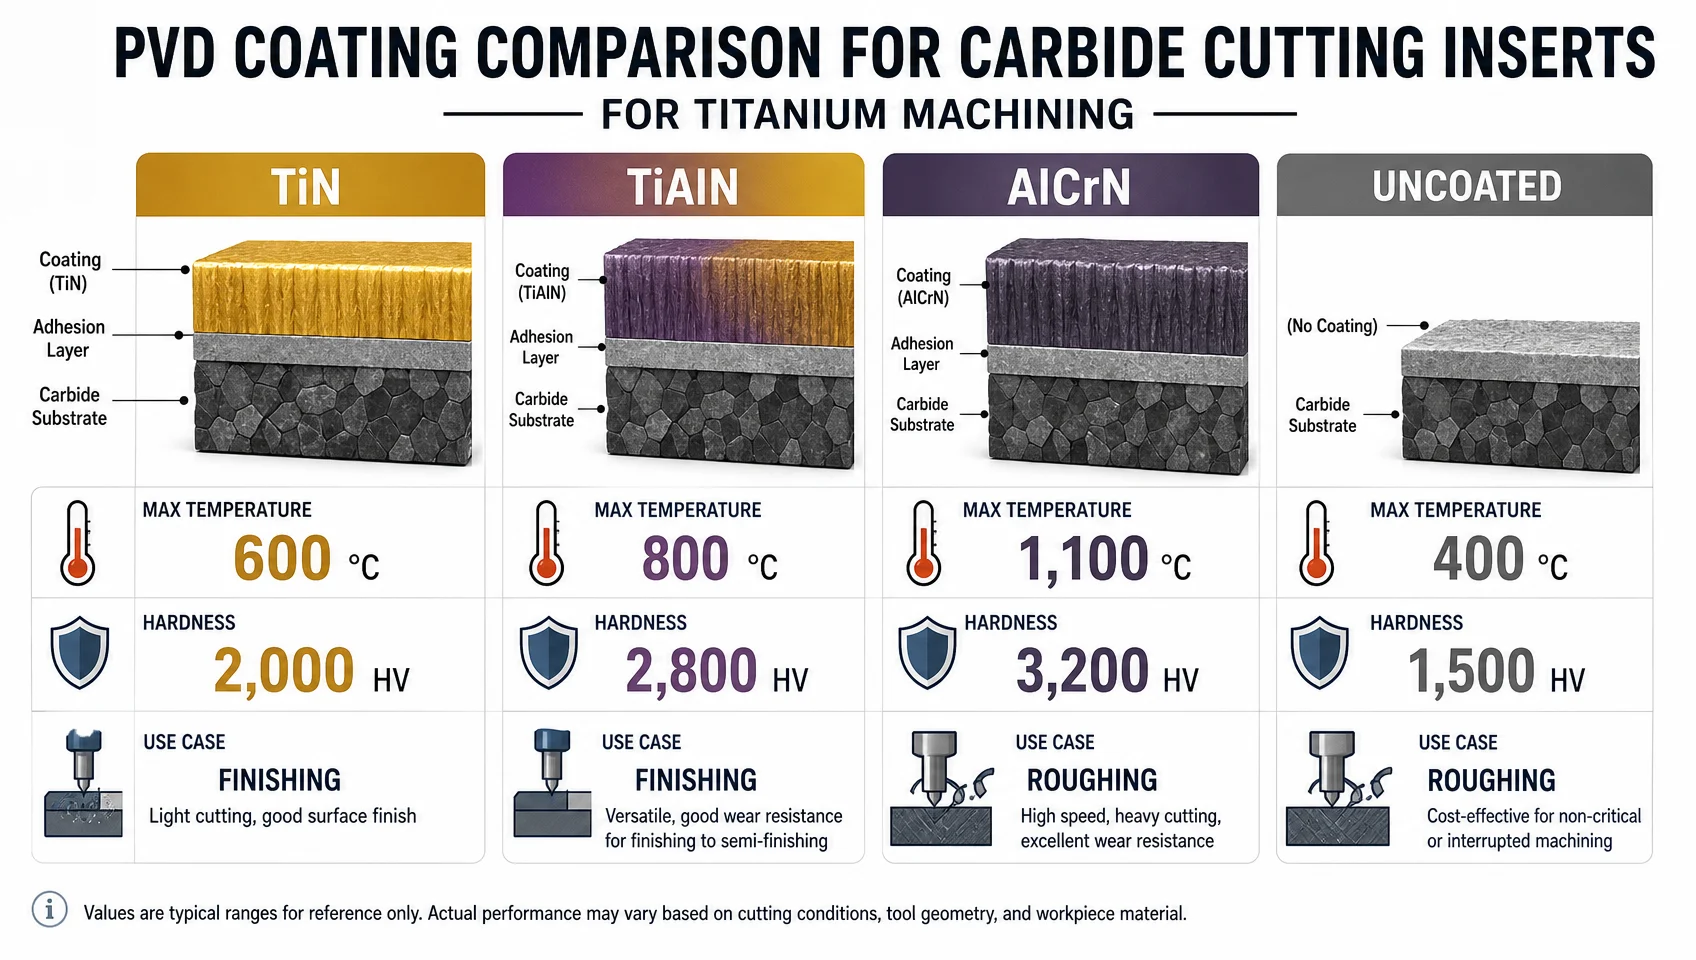
Nem todos os revestimentos PVD se comportam da mesma forma em titânio. Aqui está a matriz que a maioria dos guias ignora:
| Revestimento | Temp. Máx. (°C) | Dureza (HV) | Risco de afinidade com o titânio | Melhor aplicação |
|---|---|---|---|---|
| TiN | 600 | 2,300 | Elevado (ligação Ti-Ti) | Não recomendado para Ti |
| TiCN | 400 | 3,000 | Moderado | Baixa temperatura, não ferrosos — marginal para Ti |
| TiAlN | 800 | 3,300 | Moderado-Elevado | Desbaste a velocidade média |
| AlCrN | 1,100 | 3,200 | Baixa | Desbaste de alta velocidade, melhor estabilidade térmica |
| AlTiN | 900 | 3,500 | Moderado | Ligas de alta dureza, Ti para aeroespacial |
| Não revestido | N/A (substrato ~900) | 1,600 | Baixo (WC-Co puro) | Acabamento, cp-Ti |
A conclusão prática: Especificamente para titânio, O AlCrN é o revestimento com a menor afinidade química ao titânio porque não contém titânio na sua composição química. A velocidades de corte elevadas (Vc > 60 m/min), onde a proteção térmica é importante, as classes revestidas com AlCrN demonstram consistentemente uma vida útil da ferramenta mais longa do que o TiAlN em ensaios de maquinação publicados. O TiAlN permanece mais comum nas oficinas porque é mais barato e tem um bom desempenho em muitos materiais — mas para ferramentas dedicadas de titânio, o AlCrN vale a pena o preço superior.
O TiN deve ser totalmente evitado em titânio. A ligação química titânio-titânio entre o revestimento e o material do cavaco acelera tanto a formação de gume postiço (BUE) como a delaminação do revestimento.
Parâmetros de Corte para Ti-6Al-4V e cp-Ti
A maior fonte de falha prematura da ferramenta é usar o titânio como se fosse aço inoxidável. Os parâmetros são diferentes.
Parâmetros de torneamento:
| Parâmetro | cp-Ti (Grau 2) | Ti-6Al-4V (Grau 5) | Ti-6Al-2Sn-4Zr-2Mo |
|---|---|---|---|
| Velocidade de corte Vc (m/min) | 100–185 | 40–70 | 30–60 |
| Avanço f (mm/volta) | 0.1–0.25 | 0.1–0.2 | 0,08–0,15 |
| Profundidade de corte ap (mm) | 0.5–3.0 | 0.5–2.5 | 0.5–2.0 |
| Pressão do líquido de refrigeração (bar) | 40–70 | 80–150 | 80–150 |
Parâmetros de fresagem (Ti-6Al-4V):
| Funcionamento | Vc (m/min) | fz (mm/dente) | Rácio ae/D |
|---|---|---|---|
| Desbaste (fresa) | 40–60 | 0.04–0.08 | 0,05–0,15 |
| Semi-acabamento (fresa de topo) | 50–80 | 0.03–0.06 | 0.03–0.10 |
| Acabamento (fresa de topo) | 60–100 | 0.01–0.03 | 0.02–0.05 |
Regra do parâmetro crítico: Mantenha a velocidade de corte conservadora e aumente a taxa de avanço em vez da velocidade. Duplicar o avanço tem um impacto muito menor na temperatura da ferramenta do que duplicar a velocidade. Em titânio, a velocidade danifica as ferramentas; o avanço gera aparas que dissipam o calor.
O líquido de refrigeração de alta pressão (HPC) não é opcional para Ti-6Al-4V. O líquido de refrigeração padrão (flood coolant) a 5–10 bar não consegue penetrar na interface apara-ferramenta no titânio. A mais de 80 bar, o HPC fratura a apara, limpa a zona de corte e reduz a temperatura do inserto em 200–300°C. O investimento em HPC compensa-se na vida útil do inserto numa única execução de produção.
Geometria do Insert: O que a Ficha Técnica Não Lhe Dirá
Ângulo de ataque: O ângulo de ataque positivo (8–12°) reduz as forças de corte e a geração de calor — crítico para o titânio. O ângulo de ataque negativo é padrão no torneamento de aço, mas inadequado para o titânio, porque aumenta as forças de corte e a temperatura.
Preparação da aresta: Arestas vivas (afiadas ≤ 0,02 mm) reduzem a tendência para o BUE (gume postiço). Alguns fabricantes oferecem faces de ataque polidas especificamente para titânio e alumínio — vale a pena especificar isso.
Quebra-cavacos: Evite quebra-cavacos agressivos (projetados para aço) em titânio. O cavaco em titânio é segmentado por natureza (corte adiabático) e não necessita de um quebra-cavacos complexo. Geometrias abertas e de corte livre funcionam melhor; quebra-cavacos complexos tendem a criar acumulação e re-corte de cavacos.
Raio de ponta: Um raio de ponta menor (0,4–0,8 mm) reduz a força de corte radial e a tendência à vibração. Raios de ponta maiores melhoram o acabamento da superfície, mas aumentam a força radial, o que pode provocar vibração em componentes de titânio esguios.
Seleção Prática de Insertos: Uma Estrutura de Decisão
Utilize este fluxograma ao selecionar um inserto para um novo trabalho em titânio:
Passo 1 — Identifique a liga:
- cp-Ti (Grau 1–4): mais adesivo, menor resistência → grau médio-duro de grão fino sem revestimento ou grau médio com revestimento AlCrN
- Ti-6Al-4V: liga aeroespacial padrão (grupo ISO S) → grau médio com revestimento AlCrN para desbaste, grau duro de grão fino sem revestimento para acabamento
- Ti-6Al-2Sn-4Zr-2Mo ou Ti-5553: maior resistência → grau resistente revestido, Vc mais baixo, maior pressão de refrigeração
Passo 2 — Identificar a operação:
- Acabamento (Vc < 45 m/min, ap < 0,5 mm): Grau duro de grão fino submicrométrico sem revestimento (ISO S, dureza final)
- Semi-acabamento: Grau médio com revestimento TiAlN ou AlCrN
- Desbaste: Grau resistente com revestimento AlCrN, refrigeração de alta pressão obrigatória
Passo 3 — Verificar a geometria:
- Ângulo de saída positivo ≥ 8°
- Corte afiado (preferencialmente brunido ≤ 0,02 mm)
- Raio do nariz 0,4–0,8 mm
Passo 4 — Defina primeiro parâmetros conservadores:
- Comece na extremidade inferior da gama Vc
- Confirme a formação de apara antes de aumentar a velocidade
- Monitorize a formação de BUE (aparas azuis/descoloridas = temperatura demasiado alta)
FAQ
Porque é que o carboneto não revestido, por vezes, tem um desempenho superior ao revestido em titânio?
A baixas velocidades de corte (abaixo de ~45 m/min) e em condições de acabamento, a temperatura na interface de corte é demasiado baixa para que muitos revestimentos PVD proporcionem o seu benefício total. Mais importante ainda, os revestimentos de TiAlN e TiN contêm titânio — têm maior afinidade química com peças de titânio, o que aumenta a adesão e a formação de BUE. O carboneto submicrónico não revestido com uma face de ataque polida tem menor afinidade química e desliza de forma mais limpa nestas condições.
Qual é o melhor revestimento para a maquinação de ligas de titânio?
Para ferramentas dedicadas de titânio a velocidades de corte médias a altas (Vc > 50 m/min), AlCrN (nitreto de alumínio e crómio) oferece o melhor equilíbrio entre estabilidade térmica e baixa afinidade química com o titânio. Não contém titânio na sua composição química, reduzindo o risco de adesão. O TiAlN é uma boa segunda opção e mais amplamente disponível. Evite completamente o TiN.
Preciso de refrigeração de alta pressão para maquinar titânio?
Para Ti-6Al-4V e ligas de titânio de maior resistência, é fortemente recomendado o fluido de corte de alta pressão (80–150 bar) para qualquer corte contínuo. O fluido de corte por inundação padrão não consegue penetrar na interface cavaco-ferramenta nas condições de corte do titânio. Sem HPC, a vida útil da ferramenta degrada rapidamente e o acabamento da superfície é comprometido. Para cp-Ti a baixas velocidades, o fluido por inundação padrão a 40–70 bar pode funcionar para cortes leves de acabamento.
Que velocidade de corte devo usar para Ti-6Al-4V?
O intervalo prático para torneamento de Ti-6Al-4V com pastilhas de carboneto é 40–70 m/min. Comece a 45 m/min e aumente apenas se o desgaste da pastilha for ligeiro após 5–10 minutos de corte. Exceder 80 m/min com carboneto padrão encurta drasticamente a vida útil da ferramenta devido ao desgaste por difusão acima de ~700°C.
Posso usar as mesmas pastilhas para titânio e aço inoxidável?
Tecnicamente possível com classes de uso geral M (M10–M20), mas não ideal para nenhum dos materiais. Classes dedicadas ao titânio (classe K de grão fino, revestidas a AlCrN, com ângulo de saída positivo) terão um desempenho significativamente superior às pastilhas de uso geral em titânio, especialmente para volumes de produção onde o custo da ferramenta por peça é relevante.
Resumo
A baixa condutividade térmica do titânio é a principal causa de quase todas as falhas de ferramentas na maquinação de titânio — não a dureza. O carboneto de grão fino não revestido (K10–K15) é a escolha certa para acabamento e cp-Ti; o K20–K30 revestido a AlCrN lida com desbaste e Ti-6Al-4V a velocidades de produção. Evite revestimentos de TiN e TiCN em titânio devido à sua afinidade química. Mantenha as velocidades de corte conservadoras (40–70 m/min para Ti-6Al-4V), priorize o fluido de corte de alta pressão em vez de aumentos de velocidade e use geometria de ângulo de saída positivo com arestas afiadas. Estas quatro variáveis — liga, operação, química do revestimento e pressão do fluido de corte — determinam 90% do desempenho da pastilha em titânio. A seleção da classe é importante, mas é a quarta variável, não a primeira.

