안녕하세요, 웨인입니다.
저는 다음 분야에 중점을 둔 재료 공학 전문가입니다. 티타늄 제조, CNC 가공 및 고급 금속 가공 기술. 지난 10년 동안 저는 공장, 엔지니어 및 글로벌 B2B 바이어들과 긴밀히 협력하면서 티타늄이 실제 생산 환경에서 어떻게 작동하는지, 즉 까다로운 조건에서 절단, 성형, 용접 및 성능에 대해 연구해 왔습니다.
제 경험에는 다음과 같은 다양한 티타늄 제품에 대한 연구와 저술이 포함됩니다. 맞춤형 가공 부품 에 티타늄 전극, 티타늄 패스너, 및 산업용 등급 티타늄 소재 항공우주, 의료 기기, 화학, 소비재 전반에 걸쳐 사용됩니다. 저는 엔지니어, 구매팀, 업계 전문가들이 티타늄 제품의 강점, 용도, 성능 특성을 이해할 수 있도록 명확하고 실용적인 방식으로 기술 정보를 제공하기 위해 노력합니다.
제가 게시하는 모든 기사를 통해 다음과 같은 내용을 전달하는 것이 목표입니다. 정확한 인사이트, 엔지니어링 기반 설명 및 실제 제조 지식 독자들이 프로젝트에 적용할 수 있는 정보를 제공합니다. 티타늄 등급을 탐색하든, 가공 방법을 비교하든, 정밀 티타늄 부품을 소싱하든, 명확하고 깊이 있는 기술적인 가이드를 제공해 드립니다.
티타늄 소재 및 고급 가공에 대한 지속적인 업데이트, 업계 분석, 전문 지식을 확인하려면 이 웹사이트의 제 글을 팔로우하세요.
읽어 주셔서 감사합니다 - Wayne.
타이타늄 열교환기 튜브를 조달하는 것은 — 특히 2급 U자형 또는 직선 응축기 튜브 — 단순히 미터당 최저 가격을 찾는 것 이상을 요구합니다. 이 가이드는 등급 선택(Gr2 대 Gr7 대 Gr12), ASTM B338 준수, U자형 조달 세부사항, 그리고 20년 이상 쓰일 튜브 번들과 실패하는 튜브를 구분하는 공급업체 자격 확인 절차를 다룹니다.
티타늄 튜브를 처음 소싱하는 조달 엔지니어들은 종종 같은 난관에 부딪히곤 합니다. 공급업체는 등급, 외경(OD), 벽 두께, 길이, 마감 상태, 그리고 끝단 처리 조건을 요구하는데, 이 다섯 가지 사항을 미리 명확히 정해두지 않으면 이메일을 주고받느라 리드 타임이 몇 주씩 지연될 수 있습니다. 본 가이드는 여러분이 [...]
노르웨이 북해의 해상 플랫폼들은 한때 염소 처리 및 밸러스트 시스템에서 스테인리스강의 반복적인 결함으로 어려움을 겪었으나, 1980년대부터 티타늄으로 교체하기 시작했습니다. 1990년대 후반에 이르러서는 단일 심해 플랫폼 설비에 수천 톤의 티타늄이 소요되기도 했습니다. 이러한 변화는 단순히 새로움을 추구해서가 아니라, [...]
ASTM B338 사양(통상 Grade 2)을 따르는 티타늄 콘덴서 튜브는 해안 지역, 해수 냉각 방식 및 산업 환경의 발전소 증기 표면 복수기용으로 가장 선호되는 선택지가 되었습니다. 부식성이 강한 냉각수 내에서도 부식률이 거의 제로에 가까우며(해수에서 < 0.0025 mm/year), 낮은 열전도율(~17 W/m·K)을 보완하는 박막 설계를 결합하여 […]
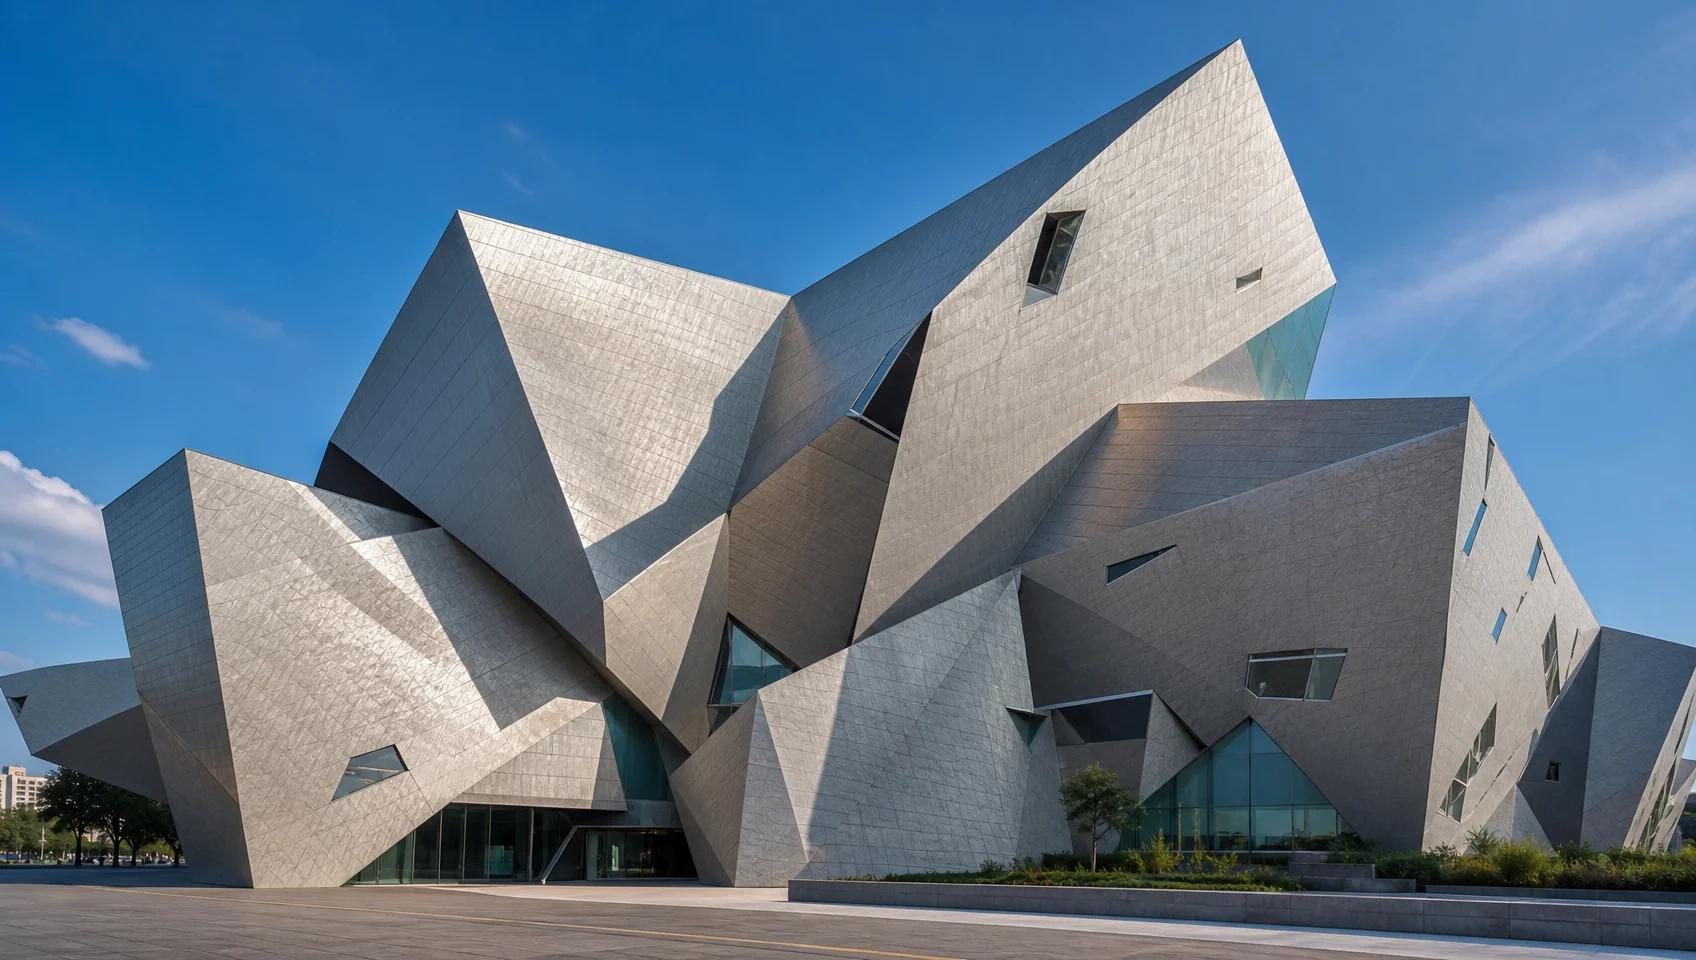
티타늄은 1990년대부터 랜드마크 건축물에 사용되어 왔으며, 가장 유명한 사례는 빌바오 구겐하임 미술관입니다. 이곳은 각각 두께가 0.38mm에 불과한 33,000개의 패널이 25,221m²의 곡면을 뒤덮고 있습니다. 거의 30년이 지난 지금도 빌바오의 티타늄 외장재는 부식 사례가 전혀 발견되지 않았으며, 이는 그 어떤 외장재가 주장할 수 있는 것보다 가장 권위 있는 실제 환경 테스트 결과라고 할 수 있습니다. 본 기사는 […]
Polishing titanium to a mirror finish requires a precise grit progression (220→400→800→1200→2000), the right abrasive compound matched to your alloy grade, and strict heat control. Grade 2 (commercially pure) titanium polishes with standard aluminum oxide compounds; Grade 5 (Ti-6Al-4V) requires diamond paste. The process takes 1–3 hours by hand and is achievable at home for […]
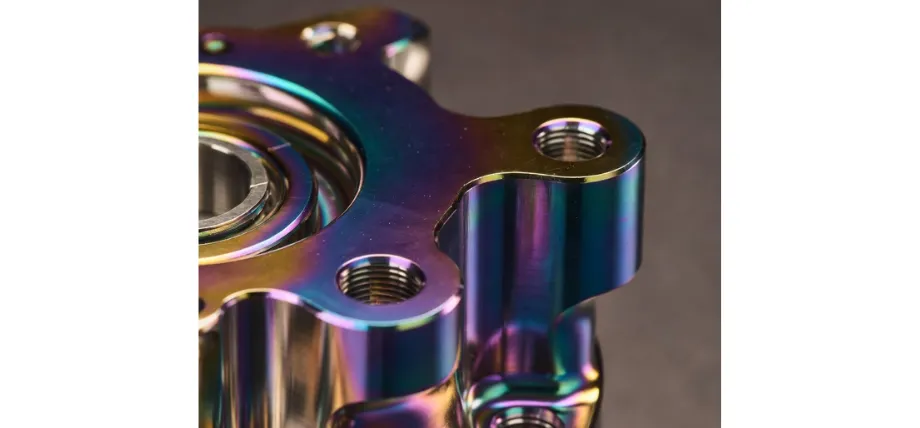
티타늄은 자연적으로 TiO2 보호 산화층을 형성하지만, 가공, 용접 및 취급 과정에서 이 층이 손상되고 유리 철(free iron) 오염이 발생하여 보호 기능이 저하됩니다. 질산이나 구연산을 이용한 제어된 배스(bath)에서의 화학적 패시베이션은 이러한 오염을 제거하고 부동태 피막을 복원합니다. 올바른 기준은 용도에 따라 달라지며, ASTM B600 등이 [...]
네, 티타늄에 다른 금속을 전기도금할 수 있습니다. 하지만 티타늄의 표면 산화층이 접착을 방해하기 때문에 전문적인 사전 처리가 필요합니다. 기존의 수성 방식으로는 다른 금속에 티타늄을 전기도금할 수 없습니다. 장식용 금 또는 크롬 마감의 경우, 일반적으로 PVD(물리 기상 증착)가 더 신뢰할 수 있는 산업적 방법입니다. 이 가이드는 티타늄이 왜 어려운지 설명합니다. […]
티타늄은 스포츠 장비에서 성능 주장을 실제로 입증하는 몇 안 되는 소재 중 하나입니다. 티타늄 자전거 프레임은 일반적으로 1,000~1,400g으로 중급 알루미늄과 비슷하지만, 피로 저항성, 진동 감쇠 기능이 훨씬 뛰어나며 알루미늄은 따라올 수 없는 실질적인 평생 보증을 제공합니다. 골프에서는 티타늄 덕분에 드라이버 디자인에 혁명적인 변화가 일어났습니다. […]
티타늄의 낮은 열전도율(6.7 W/m·K)과 절삭날에 용접되려는 경향 때문에 인서트 선택이 매우 중요합니다. 미세립 비코팅 초경합금(ISO S 그룹, 고경도 기판)은 티타늄 마감 가공의 기본이며, TiAlN 또는 AlCrN PVD 코팅 등급은 황삭 및 단속 절삭에서 뛰어난 성능을 발휘합니다. 이 가이드는 공구 마모의 야금학적 원인을 분석하고, […]
티타늄 단조는 제어된 열과 압력을 사용하여 티타늄 합금을 항공우주, 의료 및 산업용 고강도 준정형 부품으로 성형하는 공정입니다. 주요 두 가지 방법인 개방형 다이 단조와 폐쇄형 다이 단조는 공구 복잡성, 기하학적 형상 구현 능력 및 경제적 손익분기점에서 차이가 있습니다. 온도 제어는 필수적입니다. 가장 널리 단조되는 합금인 Ti-6Al-4V는 베타 [...]
티타늄 압연은 주조된 잉곳이나 빌렛을 제어된 변형을 통해 시트, 스트립, 플레이트로 변환하는 공정입니다. 약 800°C 이상의 α+β 상 영역에서 (또는 초기 패스의 경우 베타 전이점 이상에서) 수행되는 열간 압연은 플레이트와 두꺼운 시트를 생산하는 주요 방법입니다. 상온에서 수행되며 각 패스당 10~20%로 감소가 제한되는 냉간 압연은 [...]
WhatsApp 문의하기