
こんにちは、ウェインです。.
私は材料工学の専門家であり、特に次の分野に重点を置いている。 チタン製造、CNC加工、高度な金属加工技術. .この10年間、私は工場、エンジニア、グローバルなB2Bバイヤーと緊密に協力し、チタンが実際の生産環境においてどのような挙動を示すか、どのように切断、成形、溶接し、厳しい条件下で性能を発揮するかを研究してきました。.
私の経験には、以下のような幅広いチタン製品についてのリサーチと執筆が含まれる。 カスタム加工部品 への チタン電極, チタンファスナー, そして 工業用チタン素材 航空宇宙、医療機器、化学製品、消費財など幅広い分野で使用されています。私は、エンジニア、調達チーム、業界専門家がチタン製品の長所、用途、性能特性を理解できるよう、技術情報を明確かつ実用的な方法で提示するよう努めています。.
私が公開するすべての記事を通じて、私の目標は、次のことを伝えることである。 正確な洞察、エンジニアリングに基づく説明、真の製造知識 読者が自分のプロジェクトに応用できるように。チタン等級の探求、加工方法の比較、精密なチタン部品の調達など、私の仕事は明快で技術的な深みをもってあなたを導きます。.
チタン素材と高度加工に関する最新情報、業界分析、専門的知識については、このウェブサイトの私の記事をフォローしてください。.
読んでくれてありがとう。.
チタン製熱交換器用チューブ、特にグレード2のU字曲げ管や直管コンデンサーチューブの調達には、単にメートルあたりの最安値を探す以上の知識が求められます。本ガイドでは、グレード選定(Gr2 vs Gr7 vs Gr12)、ASTM B338への準拠、U字曲げ管調達の特記事項、そして20年耐用するチューブ束と5年で故障するものを見分けるためのサプライヤー適格性評価の手順について解説します。化学処理、発電、または海水淡水化のいずれの分野であっても、これらはRFQ(見積依頼書)を発行する前に重要となる仕様と検討事項です。なぜ調達チームはグレード選定を誤るのか。グレード2チタンは、ほとんどの熱交換器チューブ用途において標準的な推奨事項ですが、その簡便さが常に誤用を招いています。私は、調達チームが必要以上に過剰な仕様を……
チタンチューブを初めて調達する際、多くの調達エンジニアが同じ壁に突き当たります。サプライヤーからグレード、外径(OD)、肉厚、長さ、仕上げ、端部形状の指定を求められますが、これら5つの項目を事前に確定させておかないと、メールのやり取りが延々と続き、納期が数週間も遅れてしまうことになります。このガイドでは、チタンシームレスチューブの注文を迷いなく正確に行うために、真に知っておくべきポイントを解説します。そもそもチタンシームレスチューブとは何か?シームレスチューブは、中実のビレット(丸棒)を押し出し、あるいは引き抜いて製造されます。そのため、管壁のどこにも縦方向の溶接継ぎ目がありません。この構造的な違いひとつが、高圧環境や腐食が懸念される過酷な用途において、極めて重要な意味を持つのです。 […]
ノルウェー領北海では、かつて塩素注入システムやバラストシステムのステンレス鋼製部品の度重なる故障に悩まされていたオフショアプラットフォームが、1980年代からチタンへの切り替えを開始しました。1990年代後半までには、単一の深海プラットフォーム設置において数千トンのチタンが消費されるまでになりました。この転換は、単なる目新しさから生じたものではありません。鋼鉄やその合金では解決できなかった明確なエンジニアリング上の問題、すなわち、メンテナンスが危険あるいは不可能な、塩化物に富み硫化水素(H2S)に汚染された高圧環境下での腐食問題が背景にありました。今日、チタンは上流工程のオイル・ガス分野において最も過酷な場所、例えば水深3,000mの深海ライザーや、200℃を超えるサイクル環境下にあるダウンホールツールのハウジングなどでその真価を発揮しています。[…]
ASTM B338(通常はグレード2)に準拠したチタン製復水器管は、沿岸部や海水冷却、また産業環境における発電所の蒸気表面復水器において、今や最適な選択肢となっています。腐食性の強い冷却水中での腐食率がほぼゼロ(海水中では 0.0025 mm/年未満)であることに加え、低い熱伝導率(グレード2で約17 W/m・K)を補う薄肉設計の採用により、銅合金の耐用年数が10〜15年であるのに対し、チタン製は20〜40年以上の耐用年数を実現します。1970年代から80年代にかけてASTM B338 グレード2で管の更新を行った米国の原子力発電所では、故障率が交換前の銅合金の約100分の1にまで低下したと報告されています。海水や汽水を冷却水に使用する600 MW規模の発電所において、ライフサイクルコストの算出結果は[…]
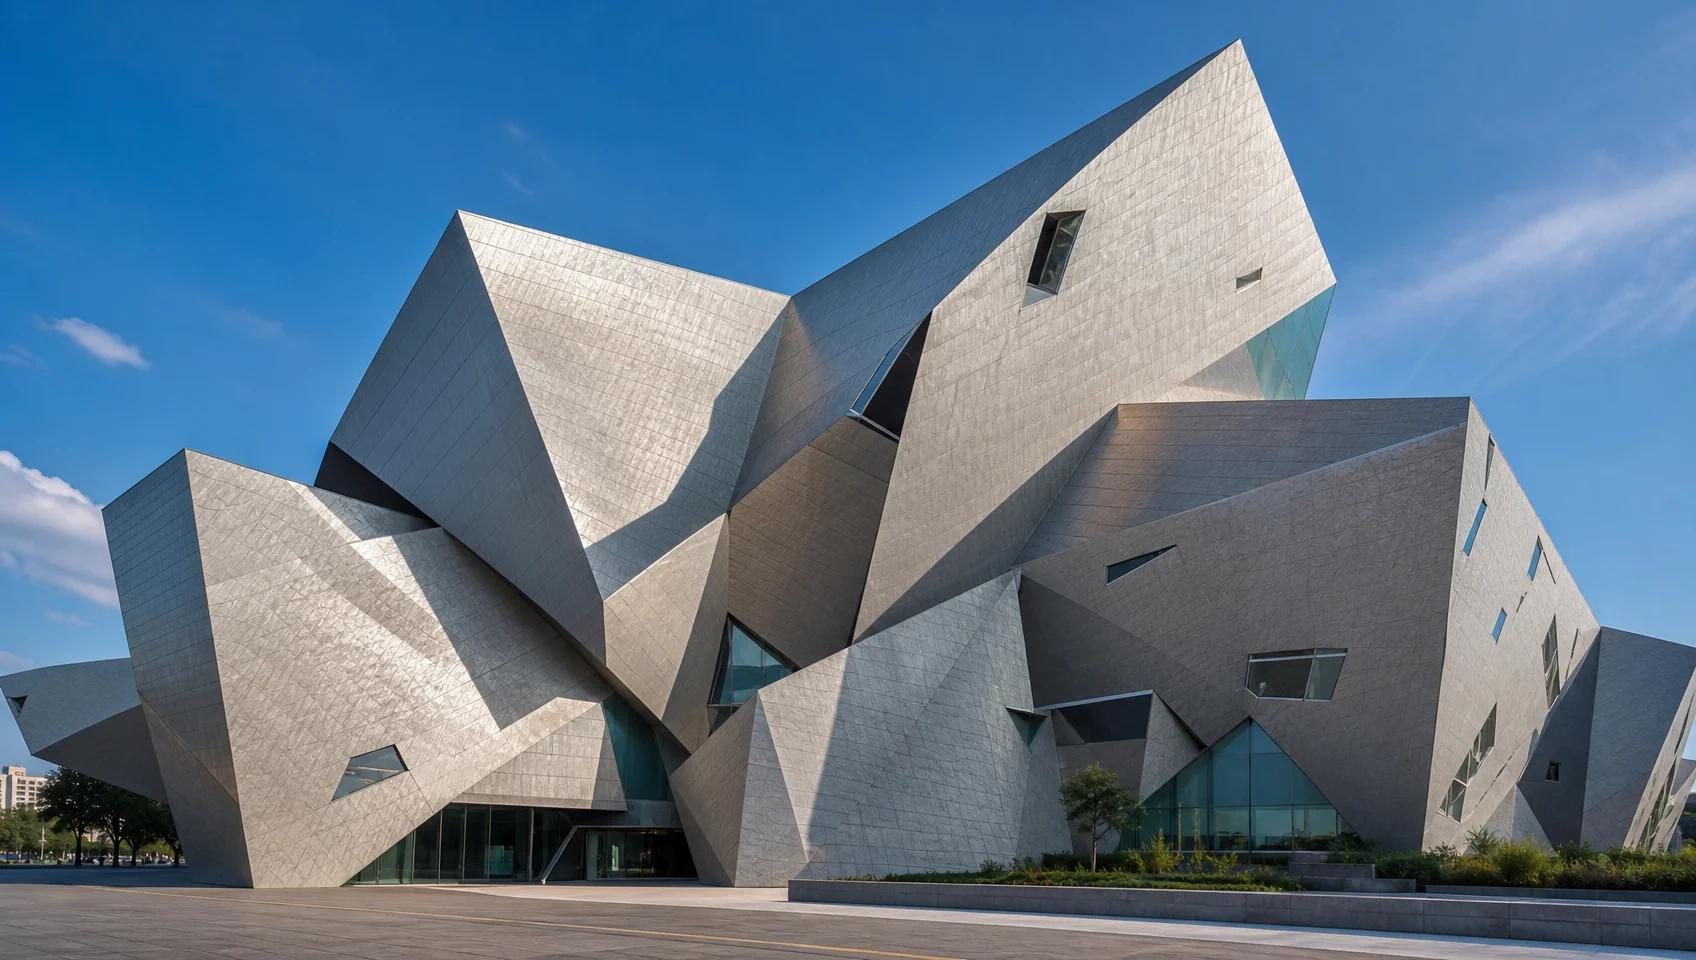
チタンは1990年代からランドマーク的な建築物に採用されており、なかでも33,000枚(各わずか0.38mm厚)のパネルが25,221㎡もの曲面を覆うビルバオ・グッゲンハイム美術館が最も有名です。30年近くが経過した今も、ビルバオのチタン外装には腐食が一切見られず、これは外装材として主張しうる最も権威ある実地試験の結果と言えます。本記事では、検証済みの仕様、グレードの選定、表面仕上げのオプション、施工システム、コストの実情、そしてフランク・ゲーリー設計の有名な建築物にまつわる「実はチタン製ではない」という根強い誤解について解説します。建築家がチタンを指定し続ける理由:チタンの密度は4.51g/cm³で、鋼鉄の約60%、銅の約50%ですが、アルミニウムよりは1.7倍ほど高く […]
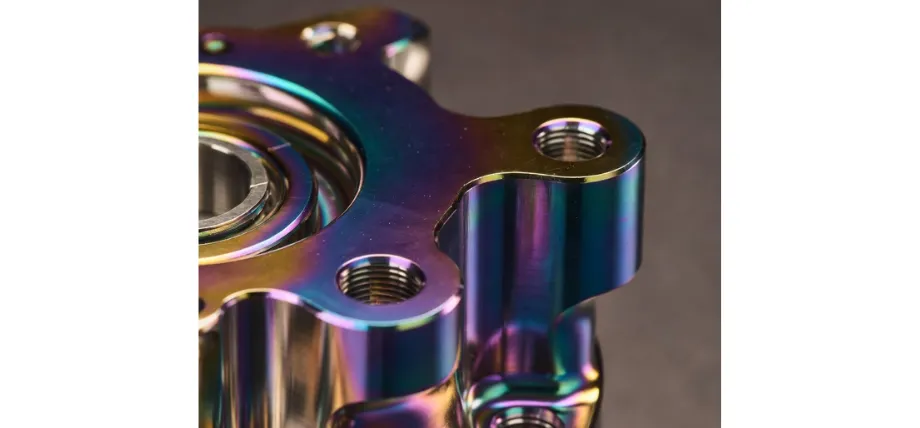
チタンを鏡面仕上げにするには、精密な研磨工程(220番→400番→800番→1200番→2000番)、合金のグレードに適合した適切な研磨剤、そして厳格な温度管理が必要です。純チタン(グレード2)は標準的な酸化アルミニウム(アルミナ)研磨剤で磨けますが、64チタン(グレード5 / Ti-6Al-4V)にはダイヤモンドペーストが不可欠です。作業時間は手作業で1〜3時間ほどかかり、小パーツであれば家庭でも可能ですが、チタンは熱伝導率が低いため(7.2 W/m・K)、熱がこもりやすいという特性があります。研磨工程を飛ばしたり、不適切な研磨剤を使用したりすることが、失敗の二大要因です。「なぜチタンはステンレス鋼よりも研磨が難しいのか」その簡潔な答えは物理学にあります。チタン(グレード5)の熱伝導率は約6.7 W/m・Kです。ステンレス鋼は……
チタンは表面にTiO2の酸化保護層を自然形成しますが、機械加工や溶接、取り扱いによってこの層が損傷し、遊離鉄などの不純物が混入することで耐食性が損なわれます。化学的不動態化処理(硝酸またはクエン酸を用いた制御された浴槽での処理)は、これらの不純物を取り除き、不動態皮膜を再生させます。適切な規格は用途によって異なります。産業用および医療機器のデスケール・洗浄にはASTM B600、外科用インプラントにはASTM F86(硝酸のみ)、航空宇宙分野の陽極酸化処理にはAMS 2487/2488が適用されます。ASTM A380はステンレス鋼用の規格であり、仕上げ加工の現場で広く引用されていますが、正式にはチタンをカバーしていません。本ガイドでは、プロセスパラメータ、酸の選択によるトレードオフ、合金特有の考慮事項、および検証方法について、すべてチタンに特化した内容を解説します。[…]
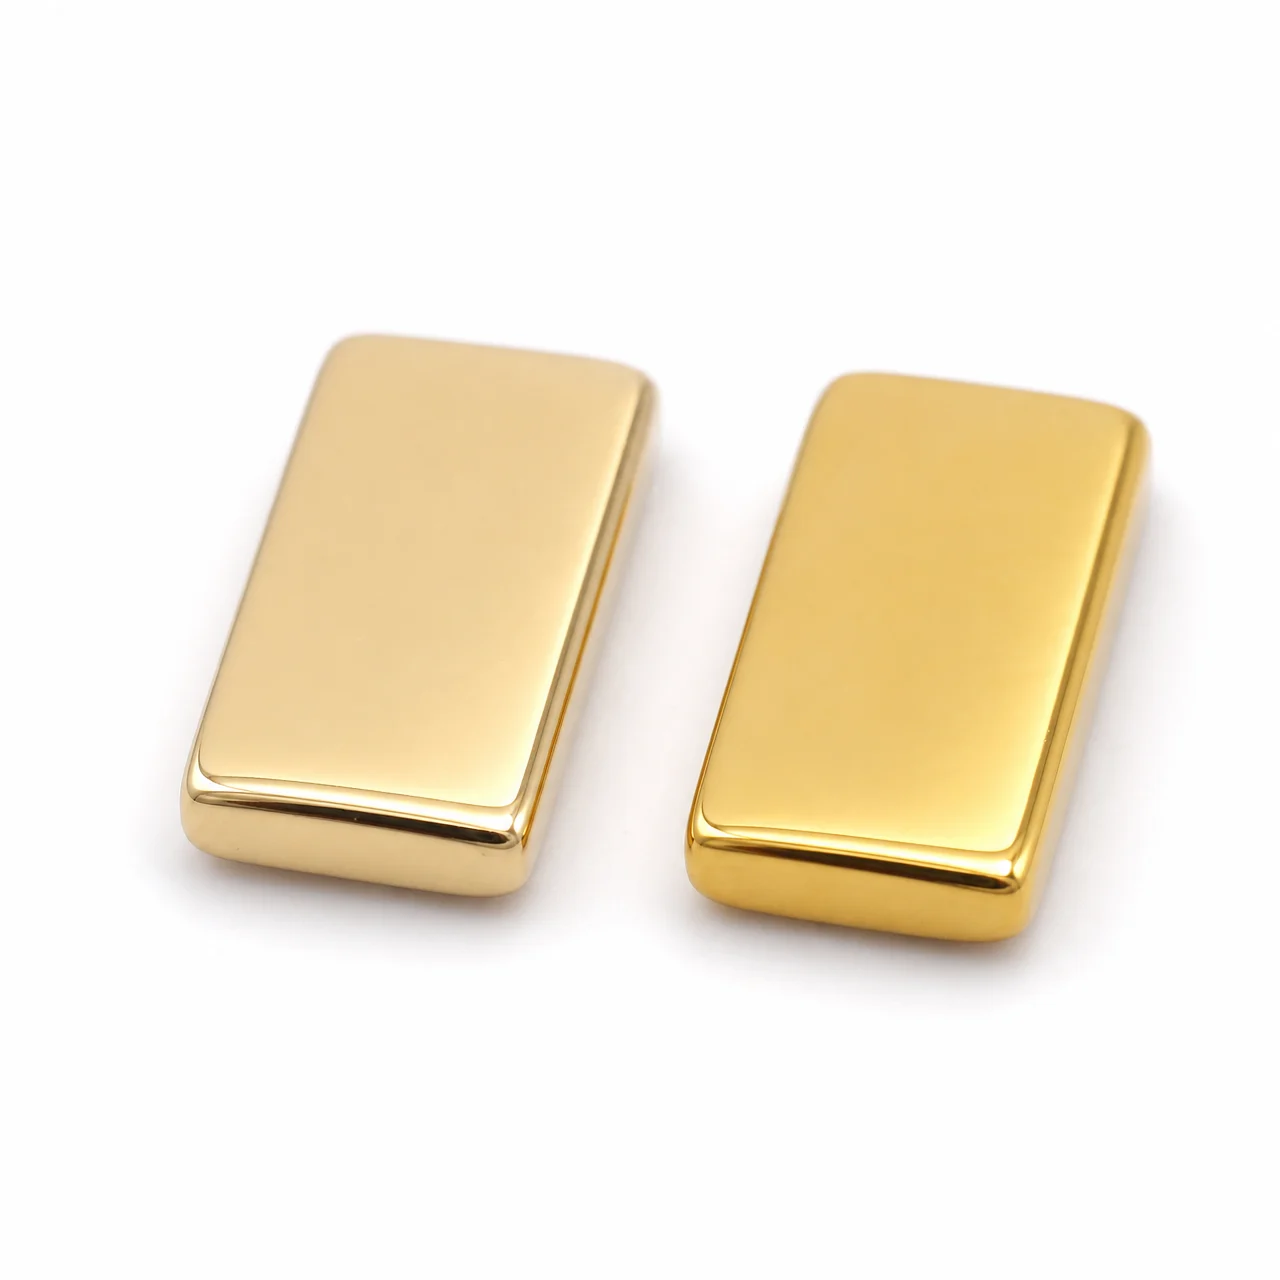
はい — チタンに金属を電解メッキすることは可能ですが、チタンの表面酸化層が付着を妨げるため、専門的な前処理が必要です。従来の水性方法を使用して、他の金属にチタンを電解メッキすることはできません。装飾用の金またはクロム仕上げには、PVD(物理蒸着)が通常、より信頼性の高い産業ルートです。この記事では、チタンがメッキしにくい理由、実際に効果のある方法、そして特定の用途に応じて電解メッキ、PVD、陽極酸化の選択方法について説明します。チタンメッキの混乱 — とても異なる二つの質問さらに進む前に、このトピックに関するほとんどの資料が見落としている重要な区別を明確にする価値があります。人々が「チタンは電解メッキされるのか?」と尋ねるとき、彼らが通常意味するのは一つの[...]
チタンは、スポーツ用品においてその性能に関する主張を真に実現する数少ない素材の一つです。チタン製バイクフレームの重量は通常1,000〜1,400gで、中級のアルミニウムに匹敵しますが、疲労耐性、振動吸収性、そしてアルミニウムにはない実用的な生涯保証において劇的に優れています。ゴルフにおいては、チタンは超薄型フェースを可能にすることでドライバー設計に革命をもたらしました。このフェースはインパクト時にしなり、スチールヘッドでは不可能なボールスピードの向上を実現します。この記事では、サイクリストとゴルファーの両方にとっての実際のトレードオフを、アルミニウムやカーボンファイバーの方が賢明な選択となる正直なシナリオを含めて詳しく解説します。スポーツ用品におけるチタンの独自性チタンの性能に関する利点は、まず […]
チタンの低熱伝導率(6.7 W/m·K)と切削エッジに溶接する傾向により、インサートの選定が極めて重要です。仕上げ用のチタンには、微細粒の無被膜 carbide(ISO S グループ、ハードエンド基板)が基本となりますが、粗加工や中断カットにはTiAlNまたはAlCrNコーティングのグレードが優れています。このガイドでは、工具摩耗の背後にある金属学的理由を解説し、コーティング化学を直接比較し、Ti-6Al-4Vおよびcp-Tiの作業可能な切削パラメータを列挙し、コーティングインサートに支払う価値がある条件とない条件を明確に特定します。なぜチタンは切削工具を破壊するのか(重要なメカニズム)チタンは、従来の意味で硬いわけではなく、Ti-6Al-4Vは約36 HRCで、硬化した…よりも柔らかいです。
チタン鍛造では、制御された熱と圧力を用いてチタン合金を成形し、航空宇宙、医療、産業用途向けの、高強度でニアネットシェイプの部品を製造します。主な2つの方法である「自由鍛造」と「型鍛造」は、工具の複雑さ、幾何学的形状の自由度、経済的損益分岐点で異なります。温度制御は非常に重要です。最も広く鍛造されている合金であるTi-6Al-4Vは、ベータトランサスが995℃付近にあり、ほとんどの最終鍛造工程では、最適な疲労寿命と靭性を実現するデュアルα-β微細構造を維持するため、875〜950℃を目標とします。この範囲を超えると結晶構造が劣化し、下回ると亀裂や不完全な変形の原因となります。このガイドでは、3つの鍛造方法すべて、合金ごとの温度パラメータ、ダイ選択ロジック、およびアルファケースのリスクについて解説します[…].
チタンの圧延は、鋳造されたインゴットやビレットを、制御された変形によってシート、ストリップ、プレートへと加工します。ホット圧延は、α+β相領域(またはベータトランザスより高い温度で初回パスを行う場合)で約800℃以上で行われ、プレートや厚板の主要な製造方法です。コールド圧延は、室温で行われ、中間焼きなまし前にパスあたりの加工度を10~20%に制限することで、優れた表面仕上げと厳しい公差を持つ精密薄板や箔を製造します。第3の選択肢である温間圧延は、500~700℃で行われ、ホット圧延よりも優れた表面品質と、コールド圧延よりも少ない加工硬化が求められる用途のギャップを埋めます。米国におけるチタンシートの支配的な規格は、[…]
WhatsAppはこちら