
Beim Titanwalzen werden gegossene Barren oder Knüppel durch kontrollierte Verformung zu Blechen, Bändern und Platten verarbeitet. Warmwalzen, das bei über ca. 800 °C im α+β-Phasenfeld (oder oberhalb des Beta-Transus für die Eröffnungsstiche) durchgeführt wird, ist die primäre Methode zur Herstellung von Platten und dicken Blechen. Kaltwalzen, das bei Raumtemperatur mit Reduktionen von 10–20 % pro Stich vor dem Zwischenglühen durchgeführt wird, erzeugt präzise dünne Bleche und Folien mit überragender Oberflächengüte und engeren Toleranzen. Eine dritte Option – Warmwalzen bei 500–700 °C – schließt die Lücke für Anwendungen, die eine bessere Oberflächenqualität als beim Warmwalzen und weniger Kaltverfestigung als beim Kaltwalzen benötigen. Die maßgebliche Norm für Titanblech in den USA ist ASTM B265; Luft- und Raumfahrtblech wird typischerweise gemäß AMS 4911 (Ti-6Al-4V) qualifiziert. Die Wahl der richtigen Walzmethode hängt von der Legierungsklasse, der Zieldicke, den erforderlichen mechanischen Eigenschaften und der Oberflächengüte ab.
Warum das Walzen von Titan anders ist als das Walzen von Stahl
Die meisten Ingenieure, die mit dem Walzen von Stahl gearbeitet haben, übertragen diese mentalen Modelle auf Titan – und stoßen sofort auf Probleme.
Titan verzeiht keine Fehler. Das plastische Verarbeitungsfenster ist eng. Ist es zu kalt, bilden sich Randrisse; ist es oberhalb des Beta-Transus zu heiß, wachsen die Betakörner schnell, was eine grobe Widmanstätten-Mikrostruktur einschließt, die die Duktilität bei Raumtemperatur und die Ermüdungslebensdauer beeinträchtigt. Die Legierung ist bei erhöhter Temperatur reaktiv und nimmt Sauerstoff und Stickstoff aus der Ofenatmosphäre auf, um eine spröde Oberflächenschicht, die sogenannte Alpha-Case, zu bilden – unsichtbar für das Auge, aber katastrophal schädigend für die Ermüdungsleistung.
Drei Eigenschaften sind für diese Unterschiede verantwortlich:
- Hohe Festigkeit bei erhöhter Temperatur. Ti-6Al-4V hat bei 700 °C immer noch eine Streckgrenze von über 400 MPa. Die Walzkräfte sind wesentlich höher als bei vergleichbaren Stahloperationen.
- Enges Rekristallisationsfenster. Für CP Grad 2 erfolgt das Rekristallisationsglühen typischerweise bei 650–760 °C. Für Ti-6Al-4V liegt es bei 700–845 °C. Das Einhalten des Bereichs erfordert eine präzise Ofensteuerung.
- Phasenumwandlungsempfindlichkeit. Die Beta-Transus (die Temperatur, oberhalb derer die Mikrostruktur vollständig aus der kubisch-raumzentrierten β-Phase besteht) variiert je nach Legierung und steuert direkt, in welchem Walzregime Sie sich befinden. Für Ti-6Al-4V liegt diese bei ca. 995°C; für CP Grade 2 bei ca. 882°C. Walzen oberhalb oder unterhalb dieser Grenze erzeugt grundlegend unterschiedliche Mikrostrukturen.
Das Verständnis dieser drei Faktoren ist die Grundlage für alles Folgende.
Die drei Walzregime für Titan
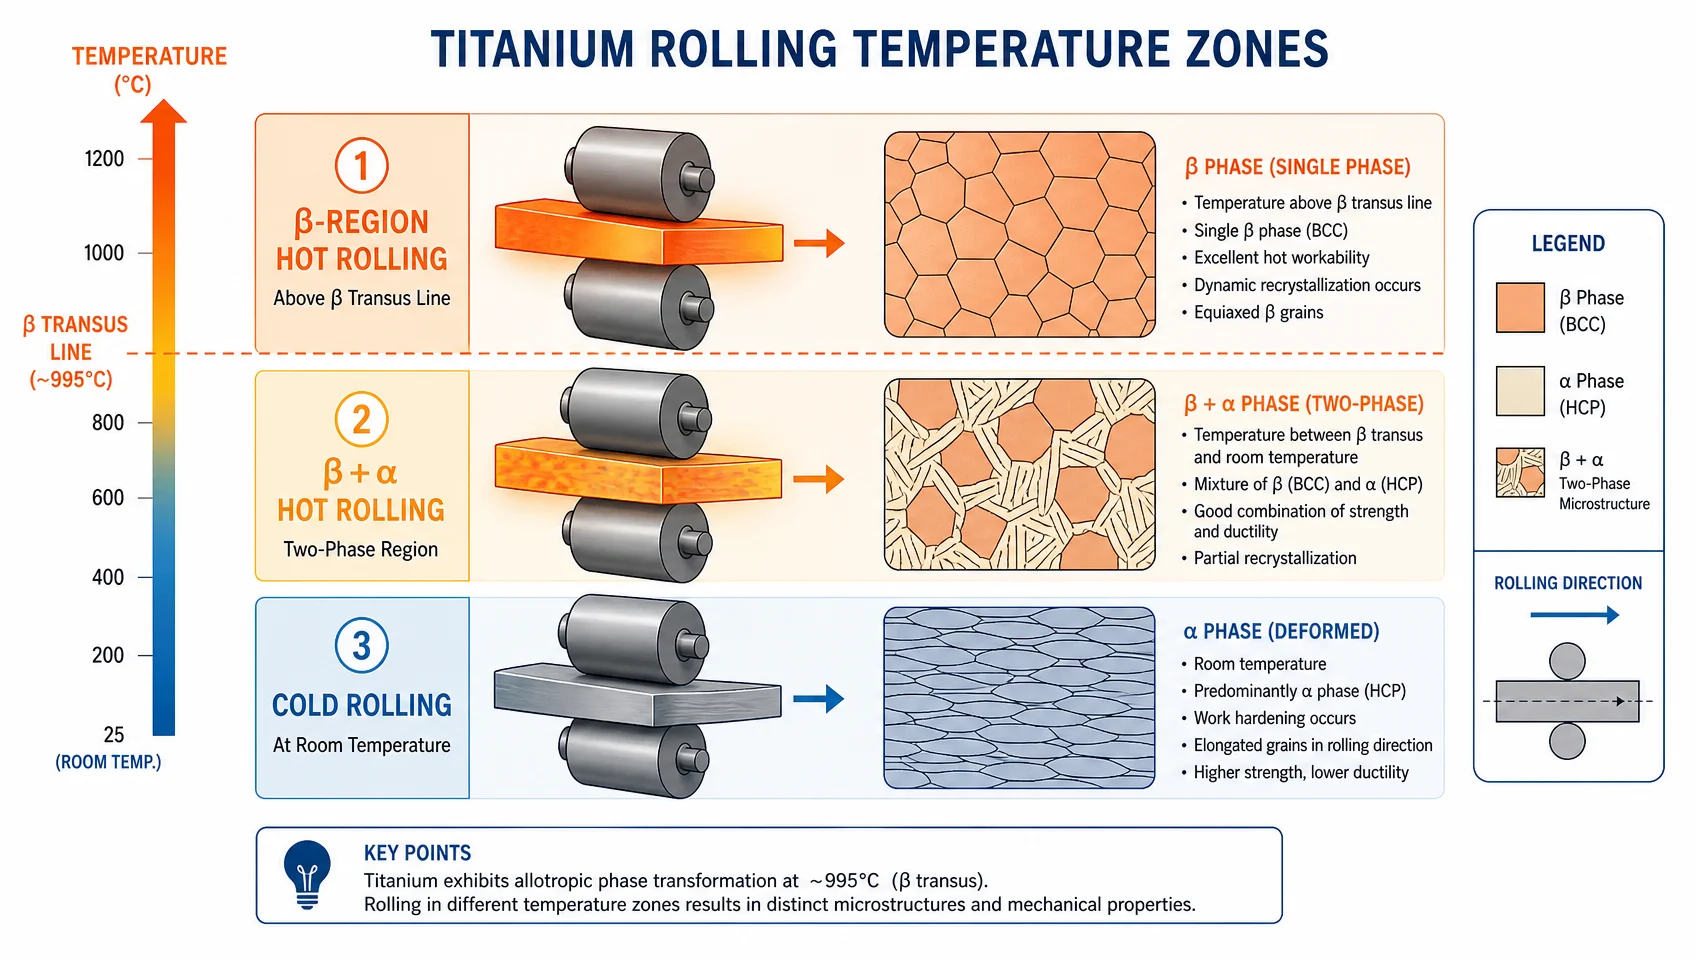
Die Titanblechproduktion verwendet drei verschiedene thermische Regime, nicht zwei. Die meisten kommerziellen Inhalte ignorieren das Warmwalzen, was ein Fehler ist – es ist die bevorzugte Option für mehrere Produktkategorien.
Warmwalzen (Oberhalb ~800°C, im α+β-Bereich)
Dies ist das wichtigste Verfahren für Titanbleche und dicke Platten. Es bricht die grobe, poröse Gussstruktur des Knüppels auf, verfeinert die Korngröße und erreicht die großen Dickenreduktionen, die erforderlich sind, um vom Brammen zur verwendbaren Stärke zu gelangen.
Innerhalb des Warmwalzens gibt es zwei Unterregime:
β-Bereichswalzen wird 150–250°C oberhalb der Beta-Transus durchgeführt. In diesem Regime ist der Verformungswiderstand gering und es sind große Reduktionen pro Durchgang möglich. Der Kompromiss ist ein schnelles β-Kornwachstum, das beim Abkühlen grobe Widmanstätten- oder “Korbgeflecht”-α-Strukturen erzeugt – akzeptabel für Hochtemperatur-Kriechanwendungen, aber schlecht für kritische Bauteile mit Raumtemperatur-Ermüdung. Das β-Bereichswalzen wird hauptsächlich für das Öffnen von Knüppeln und die Zwischenumformung verwendet, nicht für die endgültige Blechproduktion.
(α+β)-Bereichswalzen, durchgeführt 20–200 °C unterhalb des Beta-Transus, ist der Ort, an dem die Endreduzierung von Platten und Blechen stattfindet. Primäre α- und β-Phasen existieren in diesem Fenster nebeneinander. Die Verformung zerkleinert und verfeinert die Mikrostruktur. Die α-Phase dehnt sich entlang der Walzrichtung aus, und wenn ausreichendes Querwalzen oder bidirektionales Walzen angewendet wird, entwickelt sich eine feine, gleichachsige oder zweiphasige Mikrostruktur – die Basis für Titanbleche mit hoher Festigkeit, guter Duktilität und gleichzeitig hoher Ermüdungsbeständigkeit.
Warmwalztemperaturfenster nach Legierung (Anfangstemperatur, °C):
| Legierung | Beta-Transus (°C) | β-Bereichswalzen | (α+β)-Bereichswalzen |
|---|---|---|---|
| CP Klasse 1 | ~882 | 1000–1050 | 750–870 |
| CP Klasse 2 | ~882 | 1000–1050 | 750–870 |
| CP Güteklasse 3 | ~900 | 1020–1070 | 800–890 |
| CP Klasse 4 | ~950 | 1060–1110 | 850–940 |
| Ti-3Al-2,5V | ~935 | 1060–1110 | 840–920 |
| Ti-6Al-4V | ~995 | 1100–1150 | 850–980 |
Hinweis: Starttemperaturen variieren je nach Brammendicke, Anlagenkapazität und angestrebter Mikrostruktur. Die Endwalztemperatur (die Temperatur beim letzten Stich) ist die kritische Regelgröße – typischerweise ≥800 °C für CP-Güten und ≥850 °C für Ti-6Al-4V, um eine unkontrollierte Verformung in einer überwiegend α-Mikrostruktur zu vermeiden.
Reduktion pro Stich beim Warmwalzen: Typische Stichreduktionen liegen bei 15–30 % für das Walzen im (α+β)-Bereich. Beim β-Bereichs-Knüppelwalzen können 30–40 % pro Stich erreicht werden. Die Gesamtwarmreduktion von der Bramme bis zur endgültigen Warmbanddicke kann 80 % überschreiten.
Oberflächenzustand nach dem Warmwalzen: Zunderschicht bildet sich leicht oberhalb von ca. 600 °C. Nach dem Warmwalzen muss das Blech in einer HF-HNO₃-Lösung (typischerweise 2–5 % HF + 15–30 % HNO₃) gebeizt werden, um Zunder und jegliche Alpha-Case-Schicht zu entfernen. Ohne vollständige Entfernung von Zunder und Alpha-Case wird beim Kaltwalzen die Oberflächenkontamination in das Blech eingebettet.
Kaltwalzen (Raumtemperatur)
Das Kaltwalzen von Titan ist kein Hochgeschwindigkeits-Kontinuierverfahren wie das Kaltwalzen von Stahlbändern. Titan verfestigt sich bei Raumtemperatur schnell, und die Duktilität nimmt bereits nach geringer Kaltverformung stark ab.
Die maßgeblichen Einschränkungen:
- Reduzierung pro Durchgang: 5–15 % sind typisch; 20 % sind nahe der praktischen Grenze für die meisten Titanlegierungen ohne Rissbildung oder übermäßige Walzbelastung. Dies ist zwei- bis viermal niedriger als beim Kaltwalzen von austenitischem Edelstahl.
- Gesamtkaltverformung vor dem Zwischenglühen: Generell begrenzt auf 30–60% Gesamtreduzierung, abhängig von der Legierung. Reintitan Grad 1 kann mehr Kaltverformung vertragen als Ti-6Al-4V, bevor ein Glühen zwingend erforderlich ist.
- Zwischenglühen ist nach jedem Reduktionszyklus von insgesamt 30–60 % erforderlich. Für CP-Güten bei 650–760 °C für 30–60 Minuten glühen, Ofenabkühlung oder Luftabkühlung. Für Ti-6Al-4V bei 700–790 °C für 1–4 Stunden glühen, abhängig von der Materialstärke.
Was Kaltwalzen erreicht, was Warmwalzen nicht kann:
- Maßtoleranz. Warmgewalztes Titanblech weist Dickentoleranzen gemäß ASTM B265 von ±0,33 mm oder mehr bei 3 mm Dicke auf. Kaltgewalztes Blech kann bei gleicher Stärke ±0,05–0,10 mm einhalten.
- Oberflächengüte. Warmgewalztes und gebeiztes Blech erreicht typischerweise Ra 1,6–6,3 µm. Kaltgewalztes Blech erreicht Ra 0,4–1,6 µm, und blankgeglühte kaltgewalzte Folie kann Ra <0,2 µm erreichen.
- Erhöhte Streckgrenze. Kaltverformung erhöht die Streckgrenze durch Akkumulation von Versetzungen. Ein Ti-6Al-4V-Blech mit 30 % Kaltverformung kann eine Erhöhung der Streckgrenze um 15–25 % gegenüber dem vollständig geglühten Zustand aufweisen – nützlich zur Rückfederungskompensation bei Umformteilen.
Anwendungen, die ausschließlich dem Kaltwalzen vorbehalten sind: Titanfolie (<0,1 mm), Präzisions-Ausgleichsbleche, dünnwandige Wärmetauscherrohrbänder und jede Anwendung, die eine Oberflächengüte Ra < 1,6 µm erfordert.
Warmwalzen (500–700 °C) – Die übersehene Mitteloption
Warmwalzen wird oberhalb der Erholungstemperatur, aber unterhalb der vollständigen Rekristallisation durchgeführt. Für Titan bedeutet dies typischerweise 500–700 °C.
Bei diesen Temperaturen:
- Der Verformungswiderstand ist im Vergleich zur Raumtemperatur reduziert (kleinere Walzkräfte, geringeres Risiko von Kantenrissen)
- Die Oxidation ist geringer als beim Warmwalzen, wodurch eine dünnere, leichter handhabbare Zunderschicht entsteht.
- Die Maßhaltigkeit ist besser als beim Warmwalzen.
- Es kommt zur Kornverfeinerung durch dynamische Erholung, nicht durch vollständige Rekristallisation – wodurch eine feinere, gleichmäßigere Mikrostruktur als beim reinen Kaltwalzen entsteht.
Wann Warmwalzen sinnvoll ist:
- Herstellung von Titanfolie oder dünnem Band, bei dem mehrere Kaltwalz- + Glühzyklen zu kostenintensiv wären.
- Ti-3Al-2.5V Rohrband (diese Legierung wird üblicherweise durch Warmwalzen hergestellt)
- Situationen, in denen die Oberflächenqualität von Warmwalzgut inakzeptabel ist, aber keine vollständige Kaltwalzinfrastruktur zur Verfügung steht
- Als Zwischenschritt zwischen Warm- und Kaltwalzen zur Verbesserung der Homogenität vor den abschließenden Kaltwalzdurchgängen
Direktvergleich: Warmwalzen vs. Kaltwalzen für Titan
| Parameter | Warmwalzen | Kaltwalzen |
|---|---|---|
| Temperatur | 800–1150 °C (legierungsabhängig) | Raumtemperatur |
| Reduktion pro Durchgang | 15–30% | 5–15 % (max. ~20 %) |
| Erreichbare Gesamtreduktion | >80 % von der Bramme | 30–60 % vor dem Glühen |
| Oberflächengüte (Ra) | 1,6–6,3 µm nach dem Beizen | 0,4–1,6 µm |
| Dimensional toleranz | ±0,25–0,50 mm typisch | ±0,05–0,15 mm |
| Mikrostrukturkontrolle | Kornfeinung durch thermomechanische Kontrolle | Kaltverfestigung; muss geglüht werden, um die Duktilität wiederherzustellen |
| Oxidation/Alphacasing | Erheblich; obligatorisches Beizen | Keine (Raumtemperatur) |
| Schmierung | Zunder/Oxidschicht wirkt als Schmiermittel; Schutzschichten für Ti-Al-Legierungen | Synthetische Walzöle erforderlich; Titan kann keine geschwefelten Schmierstoffe verwenden |
| Minimal erreichbare Dicke | ~0,5–1,0 mm praktische Grenze | <0,025 mm (Folie) |
| Kosten | Geringer pro Durchgang; hoher Energieaufwand | Höhere Gesamtkosten (mehrere Durchgänge + Glühungen) |
| Typischer ASTM B265 Zustand | Geglüht (Zustand A) | Geglüht (A), kaltverformt und spannungsarm geglüht (C), oder wie gewalzt |
ASTM B265 Zustände verstehen
ASTM B265 – die primäre Spezifikation für Titanband, -blech und -platte in den USA – deckt Material in folgenden Zuständen ab:
- Zustand A (geglüht): Material, das nach dem letzten Walzen geglüht wurde. Dies ist der gebräuchlichste Zustand für Anwendungen in der Luft- und Raumfahrt, Chemie und allgemeinen Industrie. Er bietet maximale Duktilität und die geringste Restspannung.
- Zustand C (kaltverformt und spannungsarm geglüht): Kaltgewalztes Material, das spannungsarm geglüht, aber nicht vollständig weichgeglüht wurde. Höhere Streckgrenze als Zustand A; reduzierte Dehnung.
- Zustand STA (lösungsgeglüht und ausgelagert): Für Alpha-Beta-Legierungen wie Ti-6Al-4V. Erreicht maximale Festigkeit. Wird nicht allein durch Walzen hergestellt – erfordert nach dem Walzen eine Lösungsglühbehandlung und Alterungswärmebehandlung.
Für die meisten Einkaufsingenieure: Wenn Sie Umformbarkeit benötigen, spezifizieren Sie Zustand A. Wenn Sie eine höhere Streckgrenze benötigen und bereit sind, eine geringere Dehnung in Kauf zu nehmen, erkundigen Sie sich bei Ihrem Lieferanten nach Zustand C.
Alphacasing: Der Walzfehler, über den niemand genug spricht
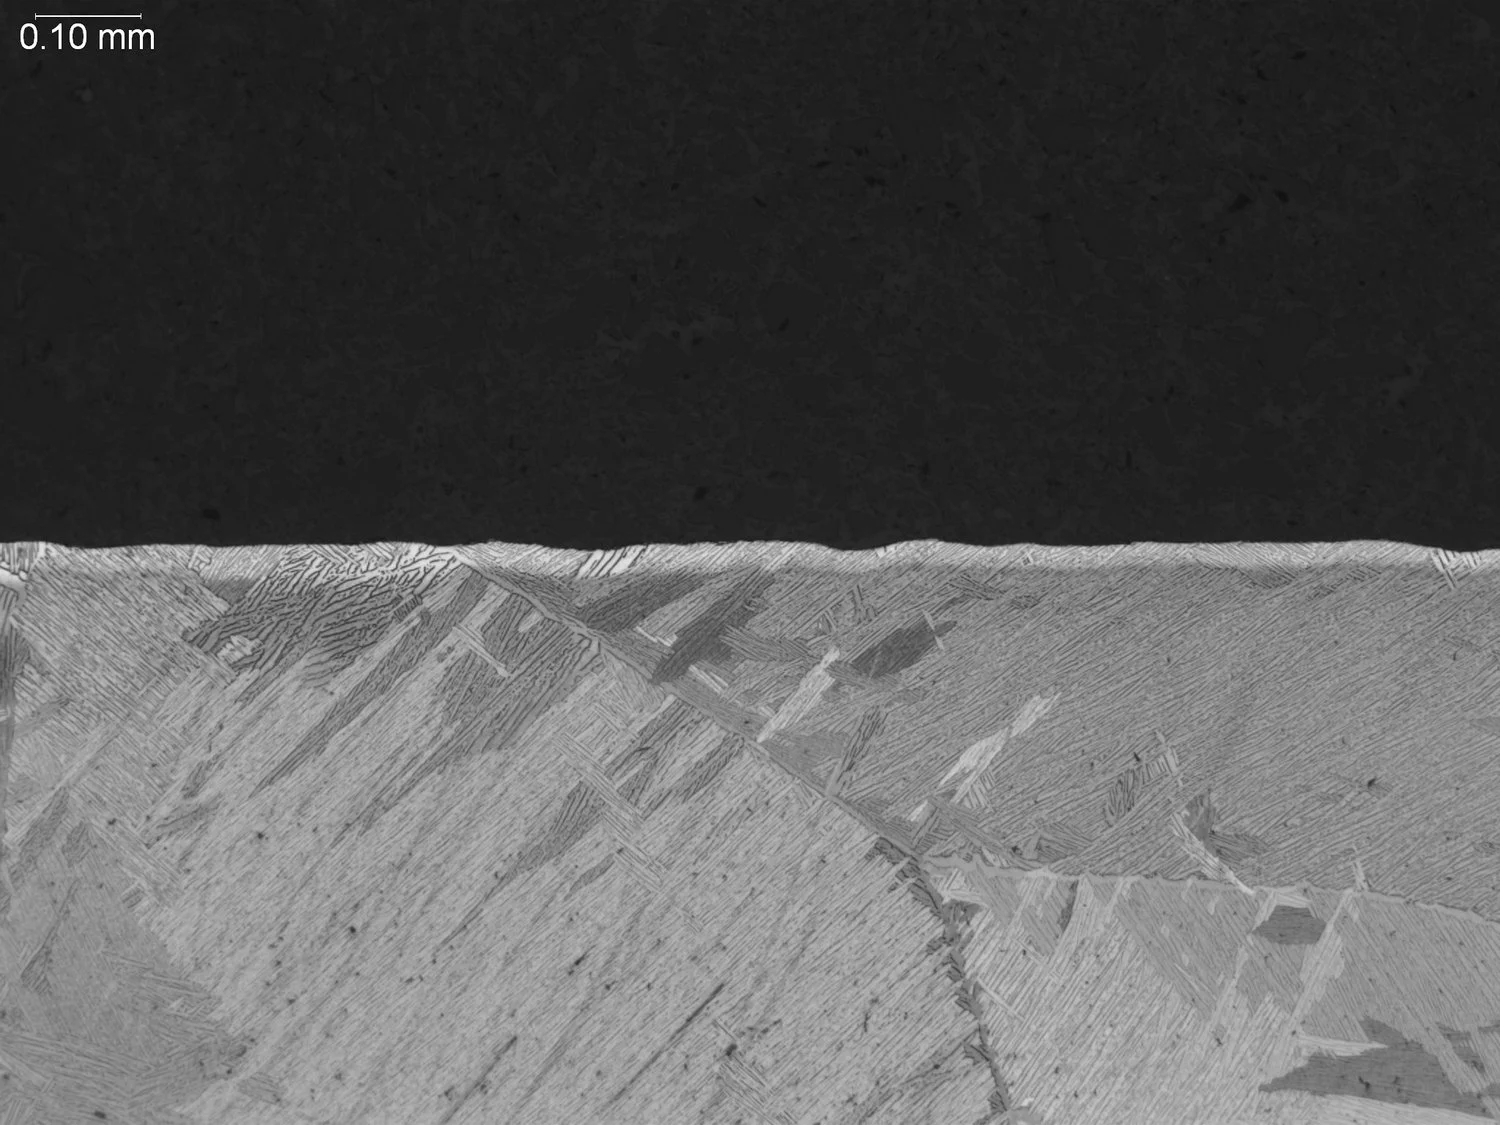
Alphacasings sind Oberflächenzonen mit erhöhtem Sauerstoffgehalt, die entstehen, wenn Titan über ~600 °C in Luft oder einer sauerstoffhaltigen Atmosphäre erhitzt wird. Es handelt sich um eine sauerstoffstabilisierte Alpha-Phase – härter, spröder und mit drastisch reduzierter Ermüdungslebensdauer im Vergleich zum Grundmaterial.
Alphacasing-Tiefe beim Warmwalzen kann 0,025–0,250 mm erreichen, abhängig von:
- Ofenatmosphäre (Elektroofen vs. Gasofen; Inertgas vs. Luft)
- Glühtemperatur und -zeit
- Anzahl der Wiedererwärmungen
Diese kontaminierte Schicht muss vor dem Kaltwalzen oder der Endverwendung vollständig durch Beizen entfernt werden. Die HF-HNO₃-Beize löst die Zunderschicht UND die Alpha-Case-Schicht auf. Unzureichendes Beizen, das Zunder entfernt, aber Alpha-Case zurücklässt, ist ein stiller Qualitätsmangel — das Material sieht sauber aus, aber die Dauerfestigkeit kann 30–50 % unter der Spezifikation liegen.
Verifizierung: Die Alpha-Case-Tiefe kann durch metallographische Querschnittsuntersuchung überprüft werden. Einige Luft- und Raumfahrtspezifikationen (z. B. AMS 4911) enthalten maximale zulässige Grenzwerte für die Alpha-Case-Tiefe.
Prävention beim Warmwalzen:
- Nach Möglichkeit elektrische Widerstands- oder Induktionserwärmung mit inerter Atmosphäre oder Vakuum verwenden
- Antioxidationsbeschichtungen (z. B. auf Wasserglasbasis) vor dem Ofeneintritt auftragen
- Ofenhaltezeit minimieren (schnell erhitzen, umgehend walzen)
- Ummantelndes Walzen von hochreaktiven Legierungen (Ti-Al-Intermetallics, Beta-Legierungen) in Paketen aus Weichstahl bietet thermische Isolierung und Atmosphärenschutz
Häufige Walzfehler und deren Ursachen
Zu wissen, was schiefgehen kann – und warum – ist oft die praktischste Information, die ein Ingenieur benötigt. Dies ist, was ich immer wieder in Qualitätsdiskussionen mit Lieferanten sehe:
| Defekt | Wahrscheinlichste Ursache | Korrekturmaßnahme |
|---|---|---|
| Kantenrisse | Temperatur für Legierung zu niedrig; übermäßige Reduktion pro Walzstich | Starttemperatur erhöhen; Reduktion pro Walzstich auf ≤15% reduzieren |
| Oberflächenzunder-Einschlüsse | Unzureichendes Beizen vor dem Kaltwalzen; Beizzeit zu kurz | HF-HNO₃-Konzentration und Tauchzeit pro Legierung überprüfen |
| Wellige Kanten / mittige Wölbung | Kronenfehlanpassung zwischen Walzen und Bramme; ungleichmäßige Temperatur | Walzenkrone prüfen; Gleichmäßigkeit der Ofentemperatur verbessern |
| Delamination | Vorhandene Blockentmischung oder Porosität; zugewalzt | ZfP (UT) des Blocks vor dem Walzen; Blockquelle verifizieren |
| Kaltverfestigungsriss beim Kaltwalzen | Gesamtkaltumformung vor dem Glühen überschritt das Limit | Reduzierung der Stichabnahmen; Zwischenglühung früher planen |
| Grobes Korbgeflecht-Gefüge | Endwalzen oberhalb der Beta-Transus durchgeführt | Alle letzten Walzdurchgänge im (α+β)-Bereich abschließen; Temperaturmessung überprüfen |
| Dimensionskrümmung (Bananenform) | Temperaturgefälle oben/unten während des Walzens; ungleichmäßige Reduzierung | Ofengleichmäßigkeit verbessern; Richtmaschine nach dem Walzen verwenden |
| Alpha-Schicht nach dem Beizen verbleibend | Beizzeit unzureichend; HF-Konzentration erschöpft | Beizbad regelmäßig analysieren; Einweichzeit verlängern; metallographisch überprüfen |
Wie man spezifiziert: Ein Entscheidungsrahmen
Die häufigste Frage in der Praxis: warmgewalzt oder kaltgewalzt für meine Anwendung?
Wählen Sie warmgewalzt (Zustand A), wenn:
- Dicke > 3 mm (Warmwalzen ist die einzige praktische Option bei Blechdicken)
- Kosten der Hauptfaktor sind und eine Oberflächengüte von >1,6 µm Ra akzeptabel ist
- Teile werden bearbeitet, nicht geformt – Oberflächenwelligkeit spielt nach der Bearbeitung keine Rolle
- Die Anwendung strukturell ist oder für Druckbehälter (chemische Industrie, Schiffbau)
Wählen Sie kaltgewalzt (Zustand A oder C), wenn:
- Dicke < 3 mm und insbesondere < 1,5 mm
- Oberflächengüte Ra < 1,6 µm erforderlich ist (Biomedizin, Wärmetauscher, Konsumgüter)
- Enge Maßtoleranzen erforderlich sind (±0,10 mm oder besser)
- Das Teil Präzisionsumformung erfordert, bei der die Rückfederungskonsistenz wichtig ist
- Die Anwendung ist Folie, Ausgleichsblech oder dünnwandiges Rohrband
Warmgewalzt wählen, wenn:
- Dicke 0,5–2,0 mm und die Legierung ist Ti-3Al-2.5V
- Kosten sind ein Faktor, aber die Oberflächengüte von warmgewalztem Material ist inakzeptabel
- Zwischenschritt in einer komplexen Kaltwalzkampagne
Schmierung beim Kaltwalzen von Titan: Was ist anders?
Herkömmliche Mineralöle und schwefelhaltige Hochdruckschmierstoffe, die beim Kaltwalzen von Stahl verwendet werden, sind nicht für Titan geeignet. Schwefel kann die Titanoberfläche verunreinigen und die Korrosionsbeständigkeit reduzieren. Schmierstoffe mit hohem Chlorgehalt können unter den richtigen Bedingungen bei einigen Titanlegierungen Spannungsrisskorrosion verursachen.
Akzeptable Schmierstoffe für das Kaltwalzen von Titan:
- Synthetische Ester (sauber verbrennend, chlorfrei)
- Fettsäureester (auf Tier- oder Pflanzenölbasis)
- Wasserbasierte Emulsionen, speziell für Titan formuliert (geringer oder kein Chlor, kein Schwefel)
Das Schmiermittel muss vor dem Glühen vollständig entfernt werden – Restorganik des Schmiermittels im Glühofen trägt zur Kohlenstoffkontamination bei. Die Reinigung erfolgt typischerweise durch alkalische Entfettung, gefolgt von einer leichten Säurespülung vor dem Zwischenglühen.
Kurzanleitung zur Wärmebehandlung nach dem Walzen
Die endgültigen Eigenschaften werden im Glühschritt nach dem Walzen eingestellt. Für Einkaufsingenieure, die Zertifikate prüfen, sehen die Schlüsselbedingungen wie folgt aus:
| Legierung | Zustand A Glühtemperatur | Zeit | Atmosphäre | Zugfestigkeit (typischerweise UTS) |
|---|---|---|---|---|
| CP Klasse 1 | 650–760°C | 30–120 Min. | Inert oder Vakuum | ≥240 MPa |
| CP Klasse 2 | 650–760°C | 30–120 Min. | Inert oder Vakuum | ≥345 MPa |
| CP Klasse 4 | 700–790°C | 30–120 Min. | Inert oder Vakuum | ≥550 MPa |
| Ti-6Al-4V | 700–845°C | 1–4 Std. | Inert oder Vakuum | ≥895 MPa |
| Ti-3Al-2,5V | 650–760°C | 30–120 Min. | Inert oder Vakuum | ≥620 MPa |
Die Abkühlgeschwindigkeit ist entscheidend: CP-Güten werden typischerweise bei Glühtemperatur an der Luft gekühlt. Ti-6Al-4V ist empfindlich gegenüber der Abkühlgeschwindigkeit von der Lösungstemperatur, wenn der STA-Zustand spezifiziert ist.
Zusammenfassung
Das Walzen von Titan ist im Grunde eine Übung zur Mikrostrukturkontrolle. Jede Temperatur, jede Stichreduktion und jeder Glühschritt baut die Eigenschaften auf oder zerstört sie, von denen das Endteil abhängt.
Die praktischen Erkenntnisse:
- Warmwalzen im (α+β)-Bereich (20–200 °C unterhalb des Beta-Transus) erzeugt die beste Balance aus Festigkeit, Duktilität und Ermüdungslebensdauer für die meisten Titanlegierungen. Das Walzen im β-Bereich dient nur der Vorzerlegung.
- Kaltwalzen liefert Präzision und Oberflächengüte, erfordert aber Disziplin — maximal 10–20% pro Stich, Zwischenglühen nach jeder Gesamtumformung von 30–60% und keine schwefelhaltigen Schmiermittel.
- Die Alpha-Schicht ist nicht optional zu besprechen. Jedes warmumgeformte Titanteil, das für ermüdungskritische Anwendungen bestimmt ist, erfordert eine verifizierte Alpha-Schicht-Entfernung. Beizen entfernt Zunder; es entfernt möglicherweise nicht die gesamte Alpha-Schicht ohne ausreichende Einwirkzeit und HF-Konzentration.
- ASTM B265 Zustand A geglüht ist die korrekte Standard-Spezifikation für die meisten Ingenieure. Wechseln Sie nur zu Zustand C, wenn Sie die höhere Streckgrenze benötigen und Ihr Umformprozess die geringere Dehnung verarbeiten kann.
- Warmwalzen füllt eine echte Lücke — when you need better than hot-rolled surface quality but can’t justify the full cold rolling + multi-anneal campaign.
The choice between hot and cold rolling is rarely arbitrary in practice. It is determined by the target thickness, the alloy, the application’s surface and tolerance requirements, and often by the downstream forming or machining operations. Get that decision right up front, and the downstream problems shrink considerably.

