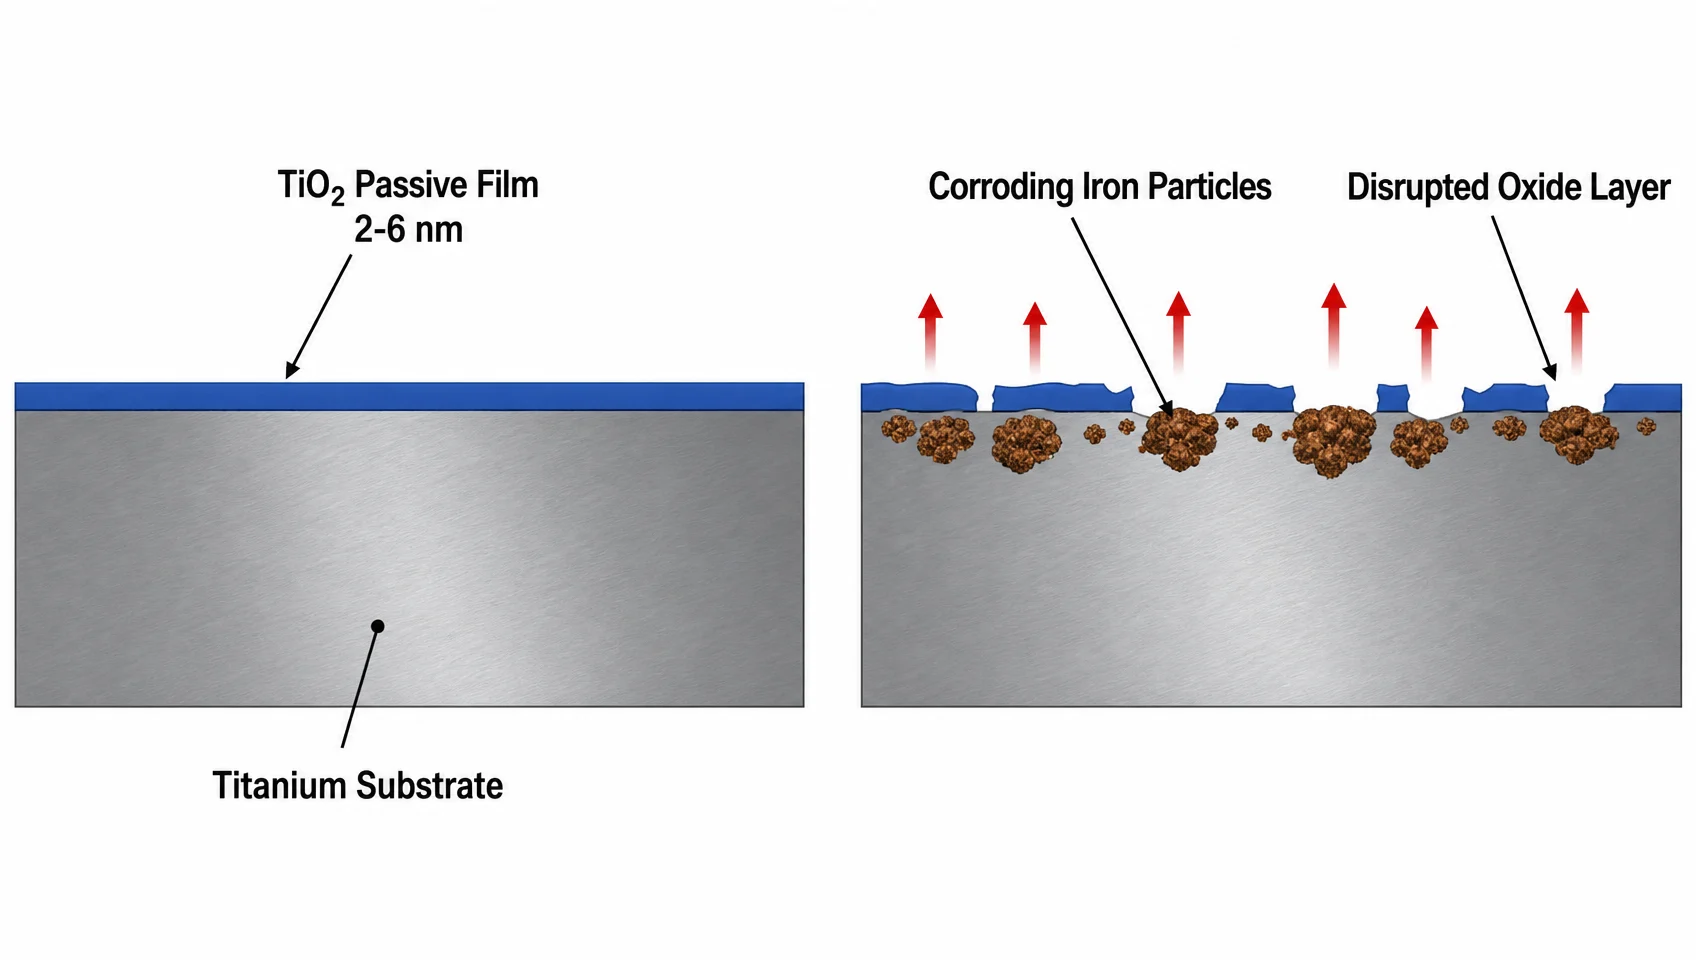
チタンは表面にTiO2酸化被膜を自然に形成しますが、機械加工や溶接、取り扱い作業によってこの層が損傷し、遊離鉄などの汚染物質が混入することで耐食性が損なわれます。硝酸やクエン酸を用いた制御されたバスによる化学的不動態化(パシベーション)処理は、これらの汚染を除去し、不動態被膜を再生させます。適切な規格は用途によって異なります。 ASTM B600 産業用および医療機器のデスケール・洗浄用, ASTM F86 外科用インプラント用(硝酸のみ使用可能) AMS 2487/2488 航空宇宙用陽極酸化処理用。ASTM A380はステンレス鋼の規格であり、仕上げ工場で広く引用されていますが、正式にはチタンをカバーしていません。本ガイドでは、ステンレス鋼への寄り道は一切せず、チタン特有のプロセスパラメータ、酸の選定におけるトレードオフ、合金ごとの留意点、および検証方法について解説します。.
チタンの不動態化が実際にもたらす効果
チタンの不動態化は、保護層を新たに作り出すというよりも、機械加工によって破壊された層を復元するという意味合いが強い。.
チタンは自己不動態化する。露出したばかりの金属が空気や酸素に触れると、自発的に二酸化チタン(TiO2)の膜が形成される。機械的な損傷の後の再不動態化は、ミリ秒単位で発生する。酸化膜は、安定したTiO2の状態に達する前に、中間的な亜酸化物相(TiO、次いでTi2O3)を経て成長する。形成される膜の厚さはわずか2〜6nmであり、可視光の波長の約20分の1から60分の1という極薄のものだが、緻密でイオン抵抗性が高く、自己修復能を備えている。たとえ傷がついたとしても、酸素や水分が存在する限り、自然に再形成される。.
問題は機械加工にあります。旋盤、フライス、研削、ワイヤー放電加工(wire-EDM)のいずれにおいても、工具や治具、固定具から鉄の微粒子がチタン表面に埋め込まれてしまいます。これらの鉄粒子は使用中に腐食し、不動態被膜を内側から侵食して、周囲のTiO2層では修復不可能なピッティング(点食)を引き起こします。さらに、熱処理や溶接によって別の問題も生じます。酸化スケールが不均一に堆積し、自然な不動態化プロセスを妨げる厚い領域が形成されるのです。化学的不動態化処理は、鉄汚染とスケールの両方を除去するため、チタン表面を清浄に保ち、均一で途切れのない不動態被膜の形成を可能にします。.
これがステンレス鋼の不動態化処理との決定的な違いです。. ステンレス鋼の場合、不動態皮膜は酸化クロム(Cr2O3)であり、不動態化処理は鉄を溶解させつつ表面にクロムを濃縮させるように設計されています。一方、チタンにはクロムが含まれておらず、不動態皮膜はすべてTiO2で構成されており、不動態化は主に洗浄工程を指します。化学的性質も規格も、そして検証方法も全く異なります。.
チタン不動態化に関するASTM規格 — どの規格を適用すべきか
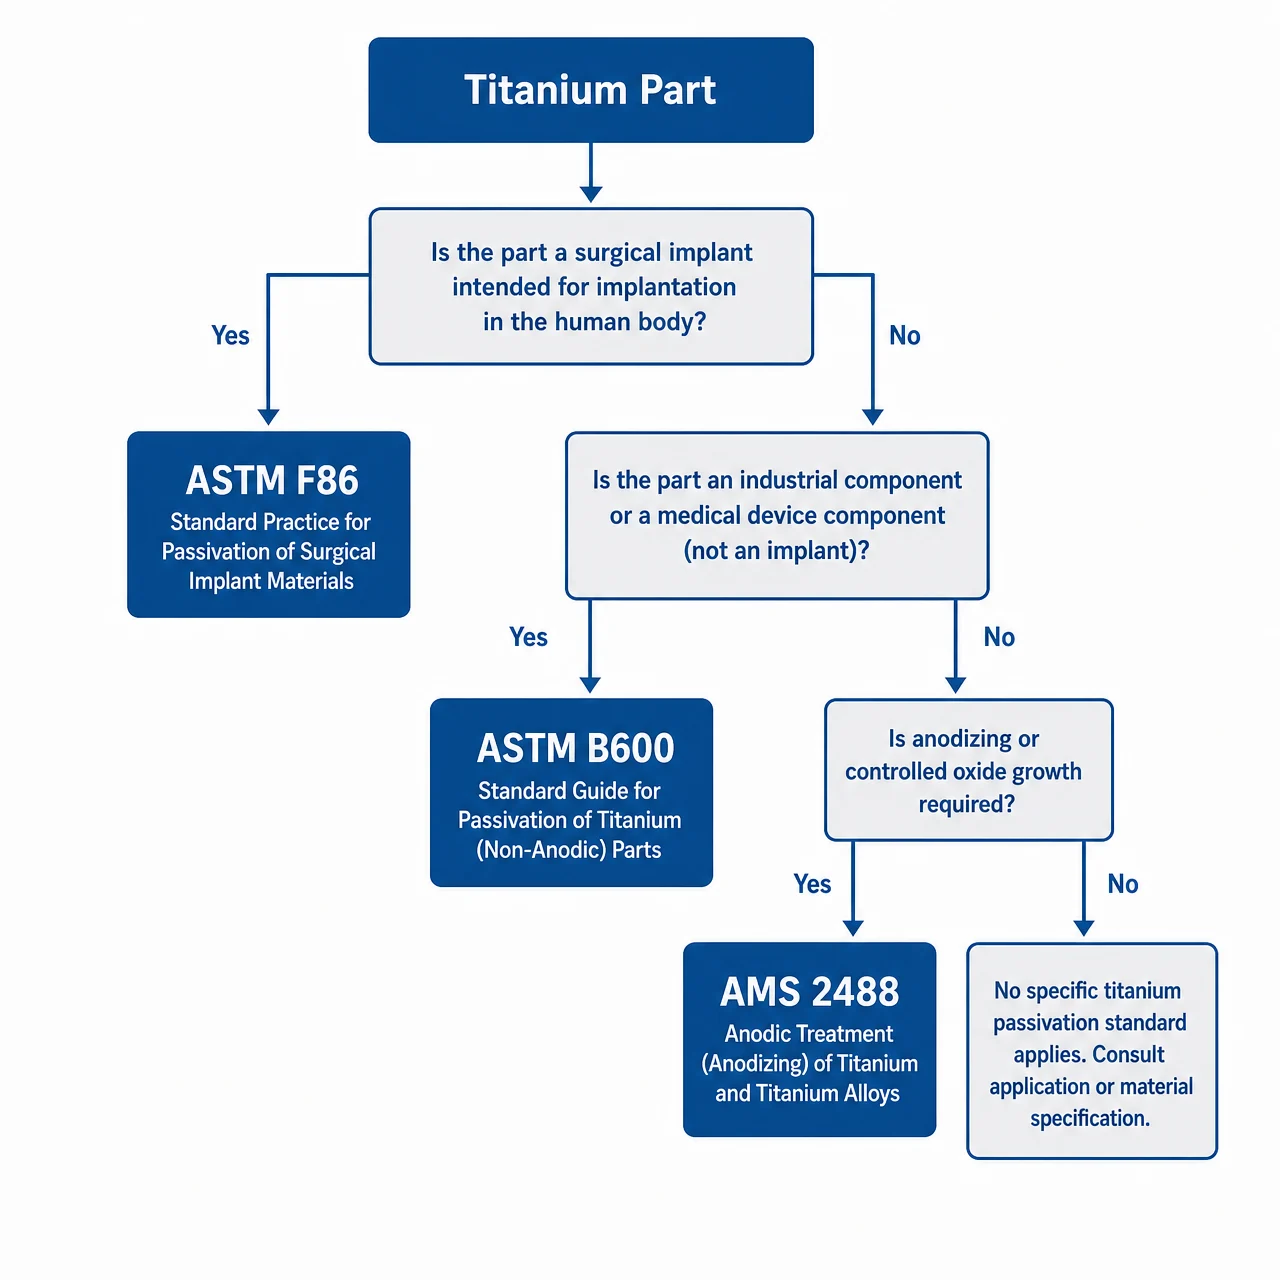
チタンの不動態化には4つのASTM番号が引用されますが、そのうちの2つはステンレス鋼の規格であり、正式にはチタンを対象としていません。.
仕様に関する誤りの多くはここから始まります。どの規格が部品に適用されるかを理解するのに5分もかかりませんが、誤った場合の代償(不適合な表面処理が施された医療機器や、誤った仕様で不動態化された航空宇宙用ファスナーなど)は極めて重大です。.
| スタンダード | 正式な適用範囲 | 処理方法 | 主要産業 |
|---|---|---|---|
| ASTM B600 | チタンおよびチタン合金 | デスケーリング(HNO3/HF酸洗または機械的除去)+不溶態化(クエン酸オプションを含むA967ベースの処理) | 産業、医療機器、航空宇宙関連の製造業者 |
| ASTM F86 | 金属製外科用インプラント(チタンを含む) | 硝酸のみ(20–45%、20–30°C、最低30分) | 医療機器およびインプラント |
| ASTM A380 | ステンレス鋼のみ (200、300、400シリーズ) | 硝酸(ステンレス鋼専用の手順) | ステンレス鋼部品 — 違う チタン |
| ASTM A967 | ステンレス鋼のみ | 硝酸またはクエン酸(複数の手法オプションあり) | ステンレス鋼部品 — 違う チタン |
| AMS 2487 | チタン合金 — 電気絶縁用陽極酸化皮膜 | 電気化学的陽極酸化(最大pH12.4の処理浴) | 航空宇宙(電気絶縁用途) |
| AMS 2488 | チタン合金 — 硬質陽極酸化処理 | タイプI:薄膜装飾用、タイプII:厚膜耐摩耗性 | 航空宇宙用ファスナー、構造用ブラケット |
ASTM B600 は、チタンのために特別に策定された標準規格です。この規格は、製造業者、加工業者、およびエンドユーザーを対象に、チタンおよびチタン合金表面のスケール除去と洗浄について規定しています。B600における主要なスケール除去法では、スケールを取り除くためにHNO3/HF(硝酸フッ酸)酸洗液(または機械的除去)を使用し、その後にASTM A967に基づく不動態化処理を行います。ASTM A967では、用途に応じて硝酸またはクエン酸のいずれかの選択肢が認められています。医療機器製造でよく用いられるB600準拠の工程例としては、鉄分を含まないメディアを用いたガラスビーズブラストによるスケール除去の後、A967のパラメータに基づいたクエン酸不動態化浴を行うという流れがあります。熱処理を介さずCNC切削加工から直接上がってきた部品については、機械的なスケール除去を省略し、そのまま酸不動態化工程に進むことも一般的です。.
ASTM F86 は、金属製の外科用インプラント(最も重要性の高いチタンの用途)における不動態化規格です。この規格では、チタンに対しては硝酸のみを使用するよう規定されています。また、通常条件(20–45% v/v HNO3、20–30°C、最低30分間)と加速条件(20–25% v/v HNO3、50–60°C、短時間の滞留)の2つの条件が定義されています。. ASTM F86において、クエン酸は代替品として認められていません。. 部品がチタン製インプラントである場合、あるいは体内に埋め込まれるものである場合は、F86が適用されます。正式な検証が行われない限り、プロセスの代替は不適合となります。.
なぜこれほど多くのチタンの図面にASTM A380が記載されているのでしょうか? その理由は、仕上げ加工業者が数十年にわたり、A380の硝酸処理手順をチタンにも適用してきており、酸の化学的性質が似たように機能するためです。A380は硝酸パッシベーションの規定(さまざまな温度と時間における20~50%のHNO3)を定義しており、加工業者は慣習や利便性からこれをチタンに適用しています。しかし、この規格の正式な適用範囲はステンレス鋼であり、A380にはチタン特有の手順やチタンの酸化スケールに対する脱スケール指針、あるいは合金固有の注記は含まれていません。もし図面がチタン部品に対してA380を参照している場合、その意図はほぼ間違いなく硝酸処理を呼び出すことにあると考えられますが、用途に応じてB600またはF86を参照するのが本来は適切です。.
ASTM A967 はA380と同様の立場にあります。これはステンレス鋼の規格ですが、仕上げ業者がチタンに対して引用することがあります。A967では、特定のパラメータを持つ複数のクエン酸および硝酸手法のオプションが定義されています。これらの手法はステンレス鋼には有効ですが、規格上、チタンに対して正式に検証されているわけではありません。.
電気化学的不動態化(アノダイズ処理)を必要とする航空宇宙部品については、, AMS 2487 (電気絶縁用途に使用される、電気絶縁性のアノダイズ被膜)および AMS 2488 (ハードコート — タイプI:薄膜装飾用、タイプII:厚膜耐摩耗用)が該当するSAE規格です。AMS 2488 タイプIIは、ファスナー、構造ブラケット、海底コネクタなどに使用される、灰色で耐摩耗性のある酸化層を形成します。.
硝酸 vs. クエン酸 — 適切な手法の選択
医療用インプラントについては、ASTM F86により硝酸の使用が義務付けられており、クエン酸は選択肢に含まれません。それ以外の用途では、安全性、環境要件、および処理時間に応じて選択されます。.
どちらの酸も、異なるメカニズムを通じて遊離鉄や表面汚染という同じ対象を除去します。硝酸は強力な酸化性酸であり、鉄を急速に溶解させると同時にチタン表面を不動態化させます。一方、クエン酸はマイルドな有機酸(FDAによってGRAS:一般に安全と認められる物質に分類)であり、合金構造を侵すことなく鉄をキレート化して溶解させます。.
| パラメータ | 硝酸 (HNO3) | クエン酸 |
|---|---|---|
| 濃度 | 20–45% v/v | 4–10% w/v |
| 温度 | 20–30°C (ASTM F86) | 70–160°F / 21–71°C (手法により異なる) |
| 最短浸漬時間 | 30分 | 4–20分 |
| 支配的基準 (Ti) | ASTM F86 (医療用); 慣習的にA380/A967の手順を適用 | ASTM B600 |
| 医療用インプラントの認可 (F86) | はい — 義務付けられています | いいえ — 許可されていません |
| 環境 / 安全性 | 有毒ガス (NOx)、排気装置および酸廃棄処理が必要 | 生分解性、有毒ガスなし、個人用保護具(PPE)の負担軽減 |
| フラッシュアタック(急激な腐食)のリスク | 中程度 (高温または高濃度でリスク上昇) | より低い |
| 水素脆化のリスク | 低い | 低い |
| 一般的な設備コスト | より高い(換気、中和、廃棄) | より低い |
急激な腐食(フラッシュアタック) はチタンに対する硝酸使用時の主なプロセスリスクです。濃度が高すぎる、温度が上昇する、あるいは浸漬時間が長すぎると、硝酸は表面を不動態化させるのではなく、エッチングやピッティング(点食)を引き起こす可能性があります。ASTM F86で規定された範囲(20–45% HNO3、20–30°C)を維持することで、このリスクを最小限に抑えられます。ステンレス鋼とチタンを同じ槽で処理する工場は、ステンレス鋼向けの高温手順(一部のA380コードでは120–160°Fで運用)がチタンに関するF86の温度範囲外であることに注意する必要があります。.
クエン酸は、工場の安全性や環境コンプライアンスが重視される非医療用途において、最適な選択肢となります。ASTM B600のクエン酸処理手順(4〜10重量%溶液、室温〜71°C、4〜20分)は、排気システムなしでも簡単に導入できます。ただし、注意点があります。 クエン酸単体では、ガラスビーズブラストによるデスケール(黒皮除去)機能の代わりにはなりません。 重度のスケールが付着した部品の場合、B600が規定する2ステップの手順(最初に機械的デスケール、次にクエン酸パッシベーション)が完全な処理方法となります。.
Ti-6Al-4V 対 純チタン — 合金の種類によってパッシベーションは変わるのか?
合金のグレードは、単にパッシベーションの化学的性質だけでなく、どの手順を適用すべきか、表面の化学特性がどう反応するか、そしてどの医療規格が適用されるかにも影響を与えます。.
工業用チタンは、大きく分けて純チタン(cp-Ti、グレード1〜4)とチタン合金(グレード5以上)の2つのカテゴリーに分類されます。どちらも同じメカニズムでTiO2不動態皮膜を形成しますが、微細構造、加工後の表面化学特性、および規制上の背景が異なり、これらが不動態化処理において重要な意味を持ちます。.
純チタン(cp-Ti、グレード1〜4) は微量の不純物(酸素、窒素、鉄、炭素)を含む純チタンです。グレード2は最も広く使用されている純チタン(cp-Ti)グレードであり、耐食性と成形性のバランスに優れ、化学処理設備、熱交換器、淡水化装置などに用いられます。グレード4は純チタンファミリーの中で最高の強度を誇り、整形外科用インプラントのコンポーネントなどに使用されます。ASTM B600の規格下において、純チタン部品はガラスビーズブラストとクエン酸パッシベーションの両方に対して予測可能な反応を示します。純チタンのアルファ相微細構造は均一であるため、酸によるエッチングが均等に進み、二相合金と比較してフラッシュアタックのリスクが低くなります。.
Ti-6Al-4V (グレード 5) は優勢な工業用チタン合金で、全体のチタン生産の約50%を占めています。アルミニウム安定化α相とバナジウム安定化β相という二相の微細構造を持つため、二つの相は異なる電気化学的ポテンシャルを持っています。攻撃的な酸の条件下では、β相が選択的にエッチングされることがあり、これを選択的相攻撃と呼ぶこともあります。これはフラッシュ攻撃とは異なりますが、ASTM F86の保守的なパラメータである20–45% HNO3(室温20–30°C)の範囲内に留まる重要性を再確認します。.
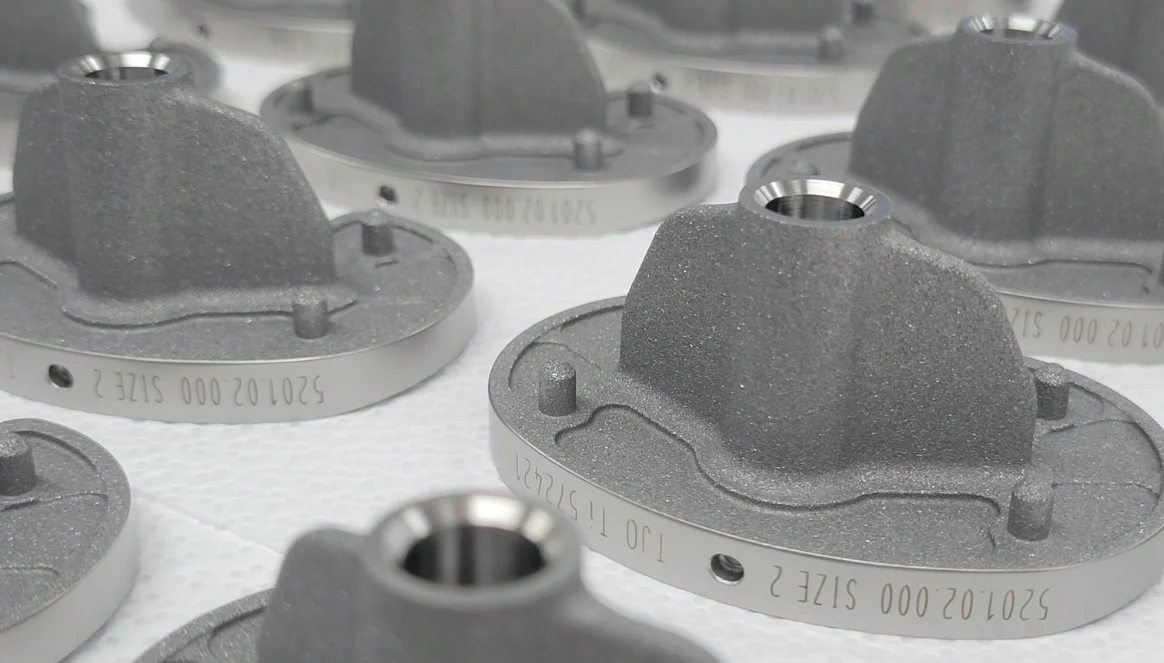
Ti-6Al-4V ELI (グレード 23) は、荷重支持外科インプラント用に指定された超低間隙バリアントです:股関節ステム、膝コンポーネント、脊椎固定ロッド。「ELI」は、グレード5と比較して酸素、窒素、鉄が減少することを意味します。グレード23インプラントの表面処理仕様は、例外なくASTM F86であり、骨や組織と数十年にわたって接触するため、清浄度要件は産業用コンポーネントよりも厳格です。.
| グレード | 合金 | 一般的なアプリケーション | パッシベーションスタンダード |
|---|---|---|---|
| グレード1 | 純チタン (cp-Ti) | 化学処理、ジュエリー | ASTM B600 |
| グレード2 | 純チタン (cp-Ti) | 熱交換器、淡水化、配管 | ASTM B600 |
| グレード4 | 純チタン (cp-Ti) | 整形外科用インプラントコンポーネント、ファスナー | ASTM B600 / ASTM F86 |
| グレード 5 (Ti-6Al-4V) | Ti-6Al-4V | 航空宇宙、産業、医療機器 | ASTM B600 / AMS 2487 |
| グレード23(Ti-6Al-4V ELI) | Ti-6Al-4V ELI | 荷重支持外科インプラント | ASTM F86(必須) |
実践的な注意:同じショップランでグレード5とグレード23の部品を機械加工する際、パッシベーションの仕様が異なる場合があります。グレード5の航空宇宙用ブラケットとグレード23の大腿骨ステムは、必ずしも同じバスを共有したり、同じ仕様で処理されたりすることはできません。.
ステップバイステップ:チタン部品のパッシベート方法
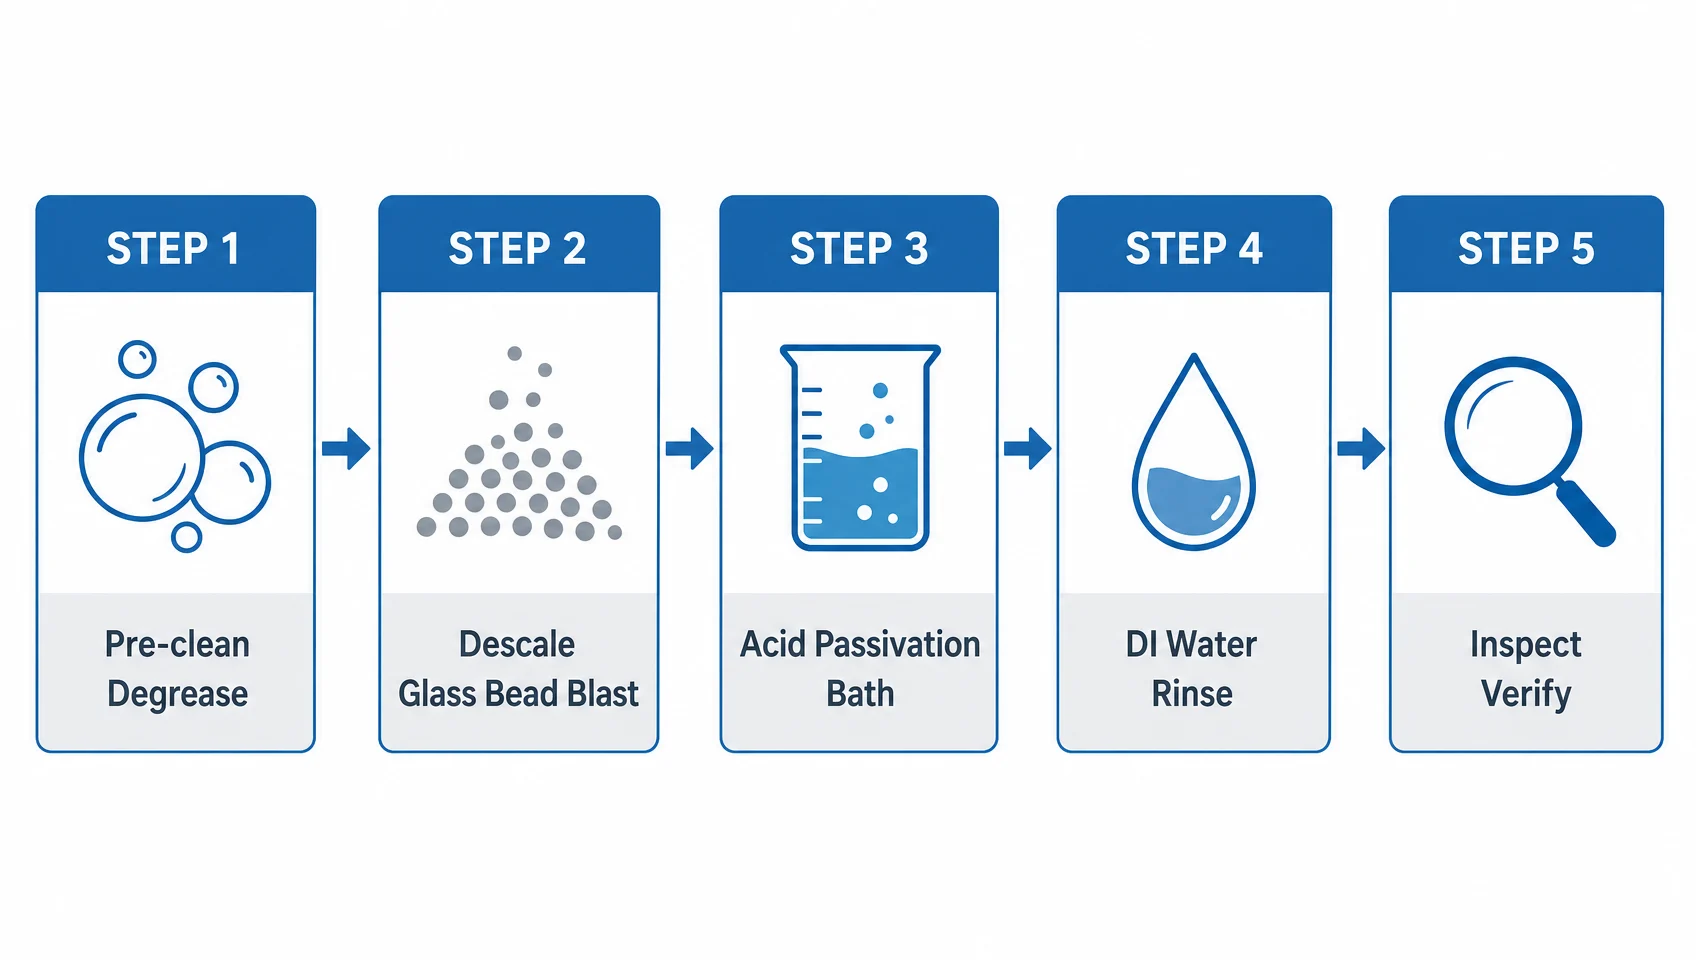
適合したチタンパッシベーションプロセスは、5段階のシーケンスに従います:クリーニング、スケール除去、パッシベート、すすぎ、確認 — 各ステージで正しいパラメータを適用することが重要です。.
この手順は、産業用および非植込医療機器用途のためのASTM B600を反映しています。外科用インプラントの場合、ステップ3でASTM F86の硝酸洗浄バスを代替し、デバイスのマスターレコードに必要な追加のクリーニングやマーキング工程を追加してください。.
ステップ1 — 事前清掃と脱脂
酸洗いの前に、すべての加工油、冷却剤、および遊離した金属破片を取り除いてください。チタンの場合は、弱アルカリ性の水溶液を用いたアルカリ洗浄や超音波洗浄が効果的です。チタンに対して塩素系溶剤の使用は避けてください。チタンはほとんどの化学物質に対して耐性がありますが、高温下の塩素含有環境では、一部の合金において応力腐食割れを引き起こす可能性があります。その後、脱イオン水で十分にすすいでください。次の工程に進む前に、表面が清潔であることを水濡れ試験(「検証」セクションを参照)で確認してください。.
ステップ2 — デスケール(該当する場合)
熱処理、アニーリング、溶接、または成形中に加熱された部品には酸化スケールが発生します。この際、鉄分を含まないメディアを使用したガラスビーズブラストを行うことが極めて重要です。スチールショットや炭素鋼のブラストメディアを使用すると、チタンの表面に鉄が埋め込まれてしまい、その後の不動態化処理の目的が果たせなくなります。そのため、ASTM B600では鉄分を含まないガラスビーズメディアの使用が指定されています。熱処理を行わず、CNC加工から直接上がってきた部品については、機械的デスケールを省略して酸洗工程に進むことができます。.
ステップ3 — 酸性不動態化浴
クエン酸を使用する場合(インプラント以外の用途については、ASTM B600で相互参照されているASTM A967の手順に従う):
- 溶液:脱イオン水に4〜10重量%のクエン酸を溶解したもの
- 温度:ほとんどの部品において室温で十分ですが、温度を上げる(最大70°Cまで)ことで浸漬時間を短縮できます。
- 浸漬時間:高温の場合は最低4分、室温の場合は最低20分
- 攪拌は任意ですが、複雑な形状における均一性を改善します
硝酸(ASTM F86、外科用インプラント — 通常条件)の場合:
- 溶液:脱イオン水中の20–45% v/v 硝酸(HNO3)
- 温度:20–30°C — この浴槽をF86の通常範囲以上に加熱しないこと
- 沈浸時間:最小30分
- 必要な換気:室温の硝酸でもNOx煙が発生します;排気フードまたは酸に耐性のある密閉キャビネット内で処理してください
- 加速条件の利用可能:20–25% v/v HNO3を50–60°Cで(短い滞留時間)F86に従って
浴槽の濃度を定期的に監視すること — パッシベーションが部品から鉄を除去するため、浴槽は時間の経過とともに溶解した金属で負荷されます。バッチごとに処理された部品に基づいて浴槽の寿命プロトコルを確立してください。.
ステップ4 — 脱水
酸浴から部品を取り出した後は、すぐに洗浄してください。ダブル洗浄:まず流れる水で大まかな酸を除去し、次に脱イオン水で鉱物の沈着を防ぎます。医療機器の部品については、最終洗浄は高純度の脱イオン水(抵抗率 ≥ 1 MΩ・cm)が標準的な手法です。.
ステップ5 — 乾燥と検査
濾過された圧縮空気または清浄なオーブン(150°C未満で熱酸化を避ける)で乾燥します。拡大鏡でシミ、エッチング跡、またはフラッシュ攻撃や不十分な洗浄を示す可能性のある変色がないかを検査します。自然なチタン表面のわずかな明るさの変化以外に変色がある部品は、根本原因分析のために隔離する必要があります。.
パッシベーション vs. アノダイジング — それぞれの使用時期
パッシベーションは自然な酸化膜を再生します;アノダイジングは、新しい、厚さを制御可能な酸化層を構築し、色や耐摩耗性を持ちます — 要求に応じた異なるツールです。.
化学的パッシベーションと電気化学的アノダイジングは、どちらも広い意味で「パッシベーション」と呼ばれます(どちらも保護的な酸化膜を生成します)が、根本的に異なるプロセスで異なる結果をもたらします。.
化学的パッシベーションは、清掃と再生のプロセスです。2~6nmの自然酸化膜が維持され、パッシベーションは均等に形成されるのを妨げる不純物を除去します。表面は未処理のチタンと同じに見えます — 色の変化も、寸法の変化もありません。それはコーティングではなく、表面の準備です。.
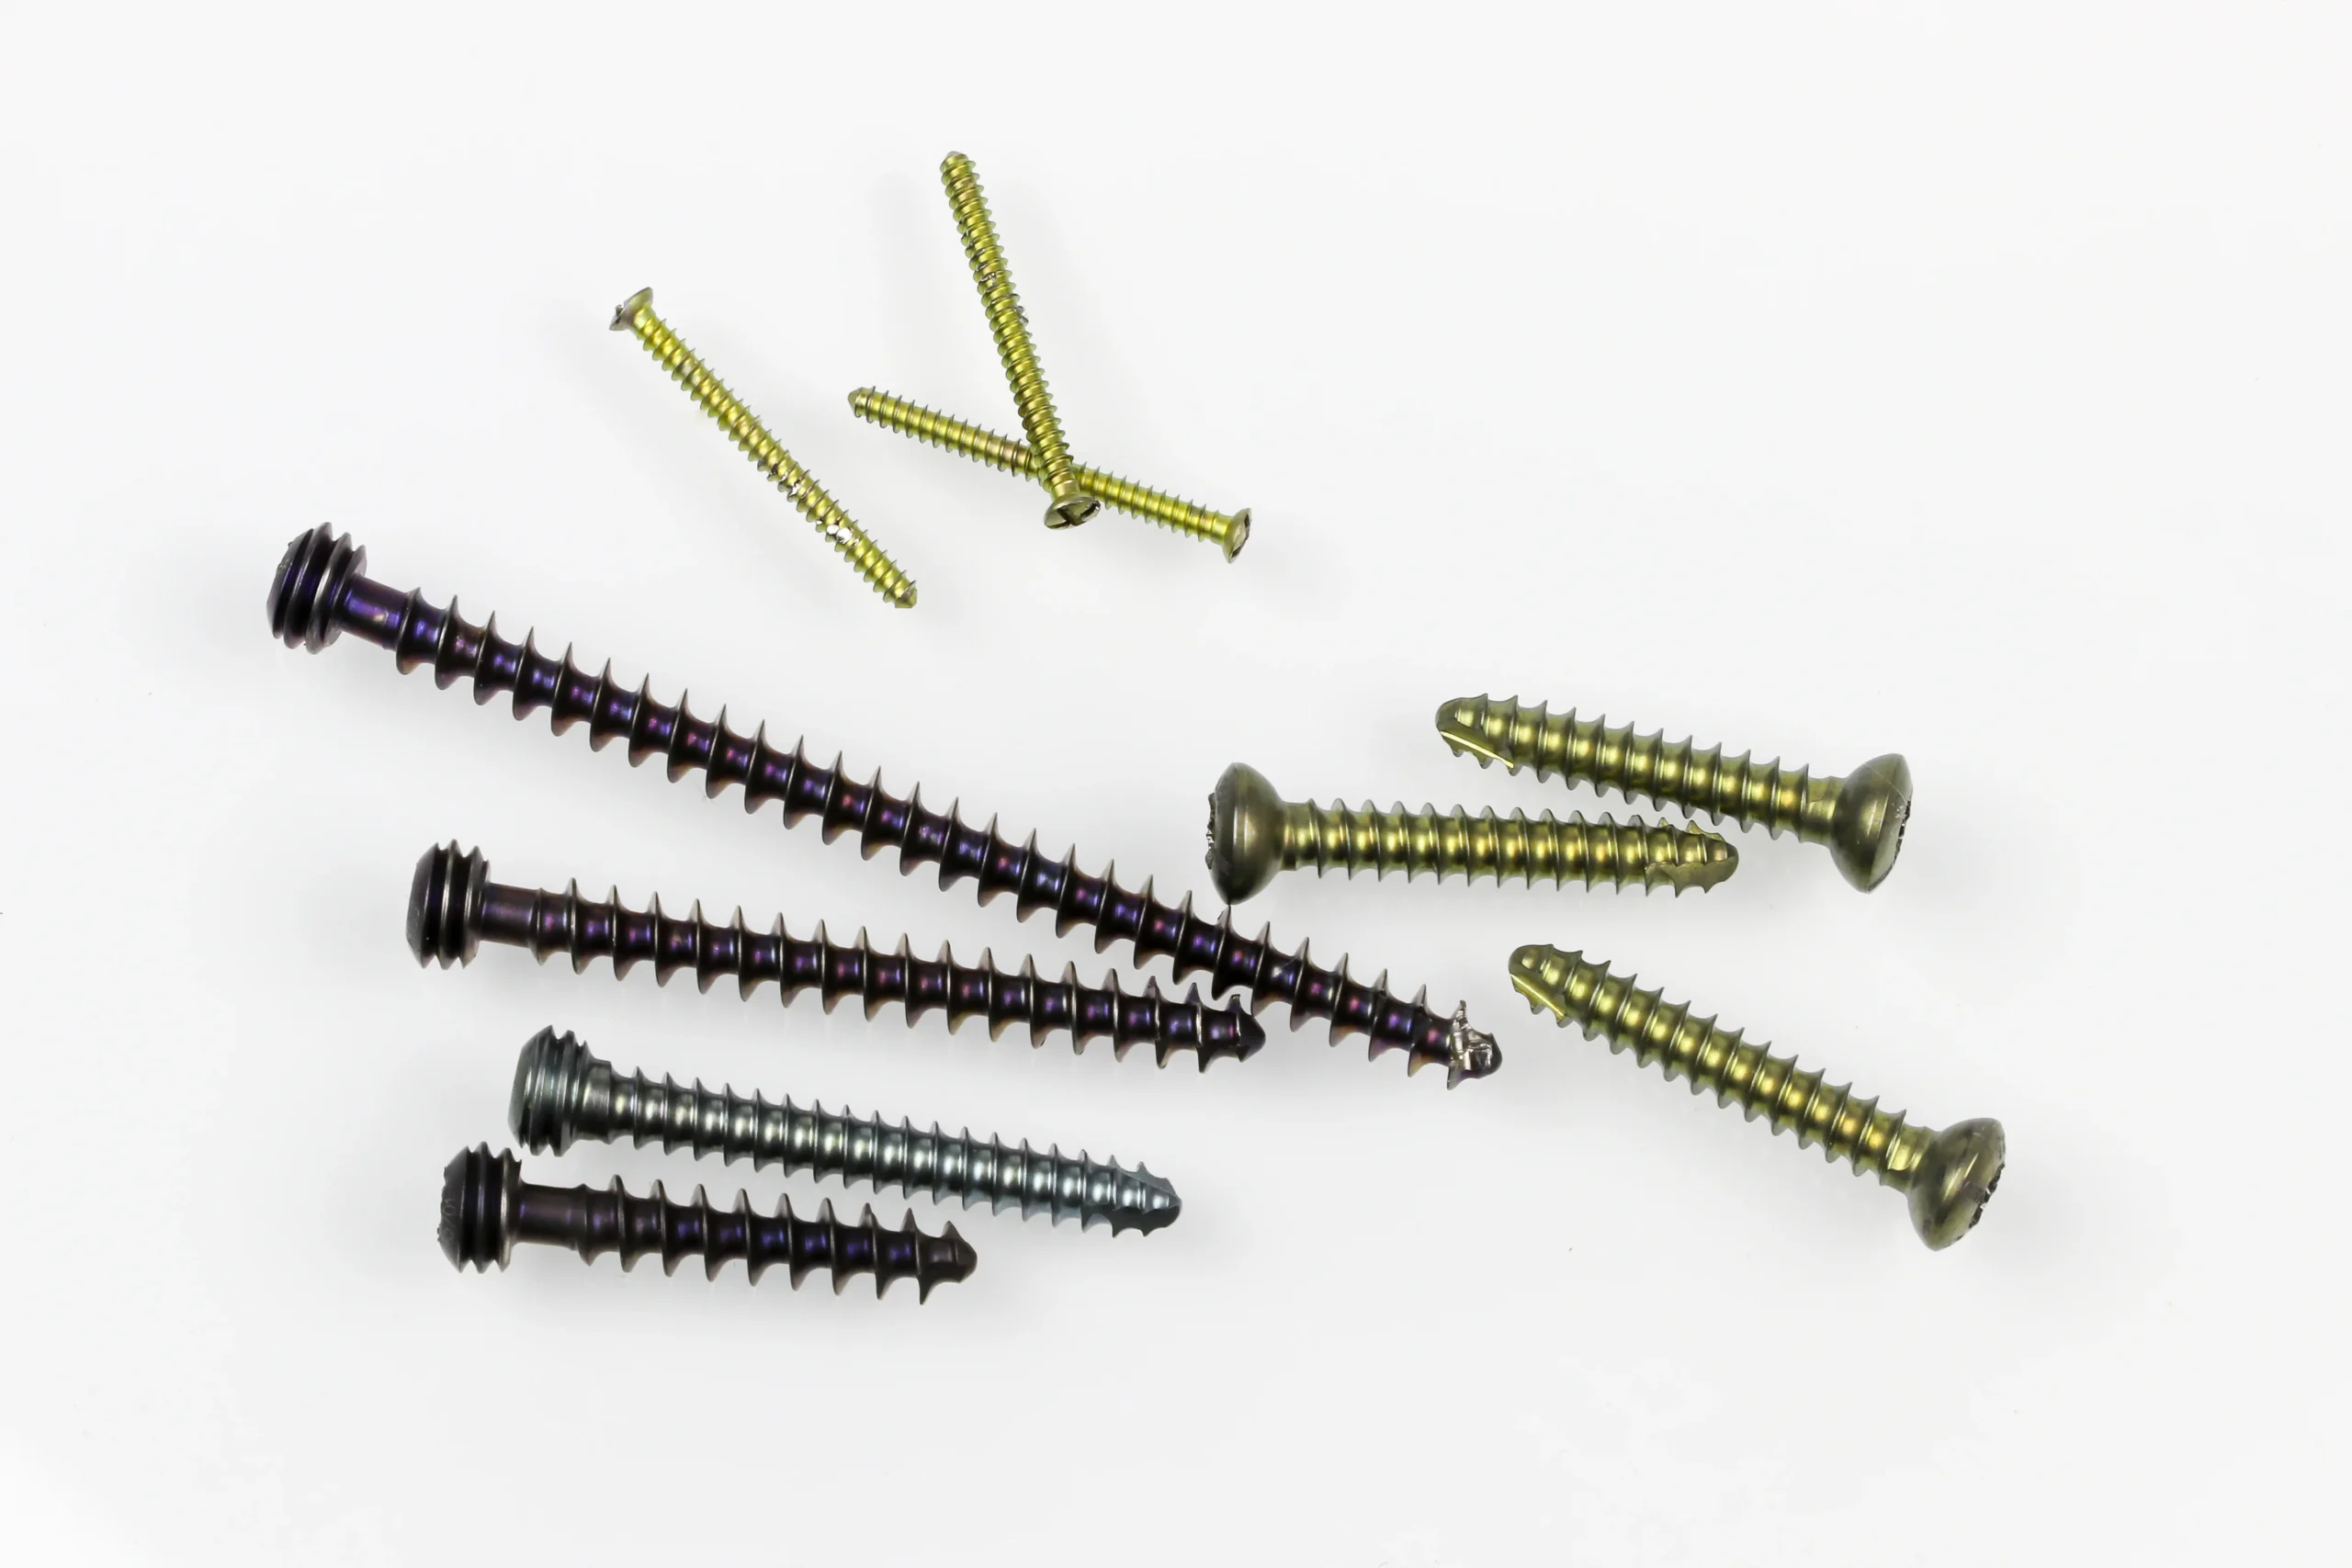
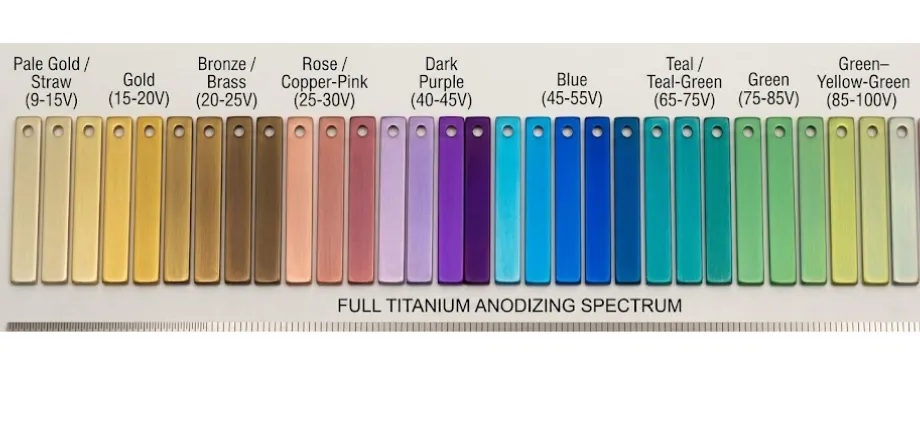
陽極酸化は、チタン部品が電解液バス内の陽極として接続され、直流電圧が加えられる電気化学的プロセスです。電解質からの酸素イオンはチタン表面に導入され、金属自体からTiO2が形成されます — 違う 外部の膜を堆積させます。膜の厚さは、約2nm/ボルトで加えられた電圧によって直接制御されます。薄膜の光学的干渉は酸化物の厚さに依存するため、陽極処理された表面は染料なしで色を生成します: 酸化物の厚さがどの波長の光が強化またはキャンセルされるかを決定します。.
電圧による代表的な色 (値は電解質に依存し、プロセス条件によって大きく変動します — これらはおおよその範囲であり、固定値ではありません):
- 10–15 V: 青銅 / 茶色
- 20–25 V: 紫 / バイオレット
- 30–35 V: 青
- 40–50 V: ティール / 空色
- 70–90 V: 緑から黄色 (第二サイクル干渉)
| 基準 | 化学的パッシベーション | 陽極酸化処理 |
|---|---|---|
| 酸化物の厚さ | 2–6 nm (ナティブ) | 最大数百nm(装飾用)、マイクロメートル単位(ハードコート用) |
| カラー | なし — チタン本来の色 | 染料を使用しない電圧制御による発色 |
| 寸法変化 | 測定不可(無視できるレベル) | 最小限(装飾用は1μm未満、ハードコート用は最大10μm) |
| 耐摩耗性 | 改善なし | 改善あり(AMS 2488 Type II ハードコート) |
| 準拠規格(航空宇宙) | ASTM B600 / F86 | AMS 2487 (電気絶縁用) / AMS 2488 (かじり防止 / ハードコート) |
| プロセスの種類 | 化学的処理 (電流不要) | 電気化学的処理 (DC電源が必要) |
| 代表的な使用例 | インプラント、機械加工部品、化学機器 | 航空宇宙用ファスナー (AMS 2488 Type II)、高温成形 (AMS 2488 Type I)、カラーコードが必要な手術器具 |
| コスト | より低い | より高い |
清潔で規格に準拠した表面を目指す場合、つまり汚染物質を除去して本来のTiO2皮膜で部品を保護したい場合はパッシベーションを使用します。一方で、識別用の色、耐摩耗性の向上、あるいは大幅に厚い保護層が必要な場合は陽極酸化処理(アノダイズ)を使用します。.
チタンのパッシベーション成功の検証
チタンの検証はステンレス鋼とは異なります。チタンには本来鉄が含まれていないため、硫酸銅試験の有用性は限られており、ASTM B600やF86でもこの試験は要求されていません。.
硫酸銅試験は、ステンレス鋼の不動態化処理後に行われる標準的な検査方法です。硫酸銅溶液を塗布した後に赤褐色の析出物が見られる場合は、表面に遊離鉄が存在することを示しており、これは不動態化処理が不十分であったサインとなります。一方、チタンに対してはこの試験の価値は限定的です。というのも、ステンレス鋼の合金マトリックスの主成分が鉄であるのに対し、チタンのベース合金には本来検出対象となる鉄が含まれていないからです。加工工程で混入した鉄汚染を検出することは可能ですが、ASTM B600やF86ではチタンの必須検証方法として規定されておらず、ほとんどのチタン不動態化仕様書ではこの試験が完全に除外されています。チタンに硫酸銅試験を行い、反応がないことをもって不動態化の検証と見なすことは、誤った安心感を生むことになります。なぜなら、反応がないことは「鉄汚染が検出されなかった」ことを意味するだけであり、「二酸化チタン(TiO2)皮膜が適切に再生された」ことを証明するものではないからです。.
チタンの検証に有効な手法は以下の通りです。
ウォーターブレイク・テスト(不動態化処理前の清浄度チェック)
酸洗いの前に、脱イオン水ですすいで表面の清浄度を確認します。表面が清潔であれば、水は弾かれずに均一で連続した膜状(「シーツ状」)になります。表面に汚染がある場合、水は玉状になったり、水膜が途切れたりします。このテストは合否判定の事前チェックであり、不動態化処理を開始する前に洗浄工程が正しく行われたかを確認するものです。.
拡大鏡による外観検査
不動態化処理と乾燥の後、10〜40倍の倍率で検査します。表面はチタン特有のマットまたはセミマットな質感で、均一に輝いている必要があります。フラッシュアタック(急激な腐食)が発生していると、不規則なピッチング(点食)、つや消し状のエッチング、または表面の粗れとして現れます。スケールの残存は、鈍い不均一なパッチとして見られます。これらの欠陥がある部品は不合格とし、工程パラメータを見直す必要があります。.
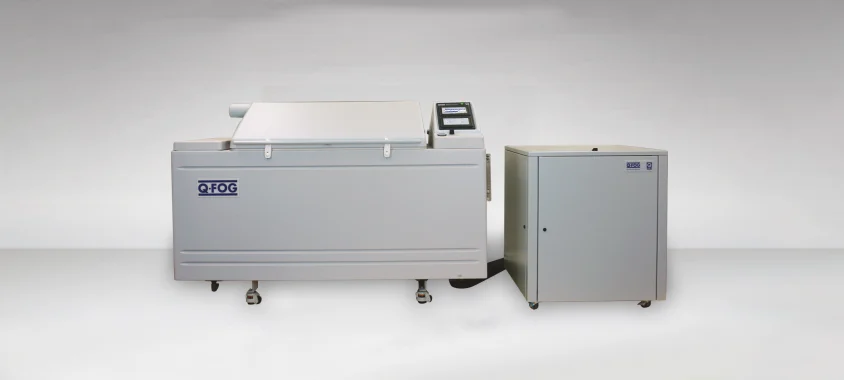
塩水噴霧試験(ASTM B117)
制御されたチャンバー内での塩霧暴露 (5% NaCl、35°C) は、腐食抵抗性を加速させる試験を提供します。十分にパッシベーションされたチタンは、用途の要件に応じて72〜168時間後に陥没や腐食生成物が見られないはずです。これは、個々の部品を検査する方法ではなく、破壊的なロット受入試験です。.
XPS(X線光電子分光法)
生産ではなく、研究や医療機器の検証に使用されます。XPSは、パッシブ膜の組成、厚さ、そしてTiO2と他のチタン酸化物相(TiO、Ti2O3)の比率を特定します。これは、酸化物が低い保護能力の酸化物ではなく、TiO2相であることを確認します。XPSは生産ラインの試験ではなく、専門の機器を必要とし、各ロットを検査するのではなく、認定時にパッシベーションプロセスを検証するために使用されます。.
よくあるご質問
チタンの不動態化処理は可能ですか?
はい。チタンは化学的および電気化学的な方法の両方でパッシベート(受動化)できます。硝酸(ASTM F86に従って)やクエン酸(ASTM B600に従って)を用いた化学的パッシベーションは、表面の汚染物質を取り除き、自然に存在するTiO2膜を復元します。電気化学的パッシベーション(陽極酸化)は、かなり厚い酸化層を生成します。チタンの自己パッシベーション特性により、基準となる酸化物は常に存在しており、パッシベーションは均一に形成されるのを妨げている汚染物質を取り除きます。.
チタンにおける ASTM A380 と ASTM F86 の違いは何ですか?
ASTM A380はステンレス鋼の基準です。その正式な範囲は、ステンレス鋼部品(200、300、400シリーズ)の洗浄、スケーリング、パッシベーションです。仕上げ工場では、A380の硝酸プロセスがチタンに適用されるものと類似しているため、チタン用に引用しています。しかし、A380にはチタン特有の手順や、チタンの酸化スケールに対するスケーリングガイダンス、合金特有のプロセスノートは含まれていません。チタンに関しては、ASTM F86が正しい医療基準です。これは、金属製の外科用インプラントの表面処理を管理し、定常条件(20–45% HNO3、20–30°C、最小30分)と加速条件(20–25% HNO3、50–60°C)での硝酸パッシベーションを指定します。あなたのチタン部品が外科用インプラントであるなら、F86が適用されます。非インプラント用の産業チタンには、ASTM B600が正しい参考基準です。.
チタンの不動態化処理によって、色や寸法は変化しますか?
化学的パッシベーションは、チタン部品の色や寸法を変えることはありません。酸浴は汚染物質や表面スケールを除去しますが、材料を付着させたりコーティングを施したりすることはありません。部品は自然なチタンの表面を持ち、加工跡やスケールが取り除かれることで、場合によってはわずかに明るくなります。寸法の変化は加工公差内では測定できません。一方、陽極酸化は色を生じさせ、少量の酸化膜の厚さを加えます(装飾用アプリケーションでは通常1µm未満)。.
クエン酸は医療用チタンのパッシベーション(不動態化処理)に使用できますか?
アプリケーションによります。非埋め込み型医療機器の部品(外科用器具、トレー、器具ハンドル)には、ASTM B600の下でクエン酸が許可されています。体内に埋め込む外科用インプラントには、ASTM F86が適用され、F86は硝酸のみを指定しています。部品の表面仕上げの結果に関係なく、ASTM F86のパッシベーションに対する代替としてクエン酸は許可されていません。F86指定のインプラントでクエン酸を代替することは、プロセスの不適合を引き起こします。.
チタンの不働態化(パッシベーション)の効果は、どのくらいの期間持続しますか?
TiO2の不活性被膜は通常の使用条件下で永続的です — チタンの不活性は、その固有の化学特性であり、摩耗するコーティングではありません。部品が加工されず、素地の金属が露出したり、酸化物を壊す環境(例えば、濃度の高いフッ化水素酸)にさらされない限り、不活性被膜は小さな傷から自己修復し、 intact(無傷のまま)です。実用的な答えとしては、一般的なサービス(医療、航空宇宙、化学処理)における被膜処理されたチタンは、いくつかの金属が必要とするような定期的な再被膜処理を必要としません。再被膜処理は、鉄の汚染を再導入する可能性のある後続の加工作業の後に必要です。.
チタンを機械加工した後に不動態化処理を行わなかった場合、どうなりますか?
機械加工ツールからの鉄の粒子が表面に埋め込まれたまま残ります。これらの粒子は使用中に腐食し、まるでチタン自体が腐食しているかのような赤錆の染みを生じさせます(実際にはそうではありません)。もっと深刻なのは、鉄の腐食生成物が局所的にTiO2薄膜を損ない、周囲の酸化物が修復できない穴が開くことです。医療用途では、表面の汚染が生物学的リスクを引き起こし、金属イオンの放出を増加させる可能性があります。化学処理では、攻撃的な環境下で未パッシベートのチタンが局所的にピッティングを示すことがあります。化粧品や非構造的消費者用チタンの場合、実際的な結果は表面の汚れです。.
決してその努力を見せない酸化膜
チタンの不動態皮膜は、工学分野において最も効果的な腐食障壁の一つでありながら、最も目立たない存在でもあります。自然発生的に形成され、自己修復機能を持つ2〜6ナノメートルのTiO2(二酸化チタン)層により、チタンは整形外科用インプラント、航空宇宙用ファスナー、化学反応器、海底パイプラインなどに採用されてきました。それでもなお不動態化処理が重要視される理由は、皮膜が不十分だからではありません。製造工程において皮膜が損傷したり、汚染されたり、あるいは必要な箇所での形成が妨げられたりするからです。.
規格さえ明確になれば、適切なプロセスを実行することは決して難しくありません。 産業用および非インプラント医療部品向けのASTM B600、硝酸のみを使用する外科用インプラント向けのASTM F86、そして航空宇宙分野の陽極酸化処理に関するAMS 2487/2488などが挙げられます。. 図面の記載にかかわらず、ASTM A380はステンレス鋼に適用されます。酸の選択は規格に従います。F86では硝酸の使用が義務付けられていますが、それ以外の場合は、安全性や環境面で利点のあるクエン酸を選択することも可能です。.
規格に準拠した不動態化処理を施したパーツは、処理前とほとんど見た目が変わりません。色も寸法も同じで、目に見えるコーティングもありません。違いは、パーツの寿命が尽きるまで酸化チタン(TiO2)皮膜を均一に保持できる表面状態になっている点にあります。.