Das Polieren von Titan auf Hochglanz erfordert eine präzise Abstufung der Körnung (220→400→800→1200→2000), die richtige Polierpaste passend zu Ihrer Legierung sowie eine strikte Temperaturkontrolle. Titan Grad 2 (technisch rein) lässt sich mit herkömmlichen Aluminiumoxid-Pasten polieren; Grad 5 (Ti-6Al-4V) erfordert hingegen Diamantpaste. Der Vorgang dauert von Hand etwa 1 bis 3 Stunden und ist bei Kleinteilen auch zu Hause machbar – doch die geringe Wärmeleitfähigkeit von Titan (7,2 W/m·K) führt dazu, dass sich Hitze extrem schnell staut. Das Überspringen von Körnungen oder die Verwendung falscher Pasten sind die zwei häufigsten Gründe für ein Scheitern des Vorhabens.
Warum Titan schwieriger zu polieren ist als Edelstahl
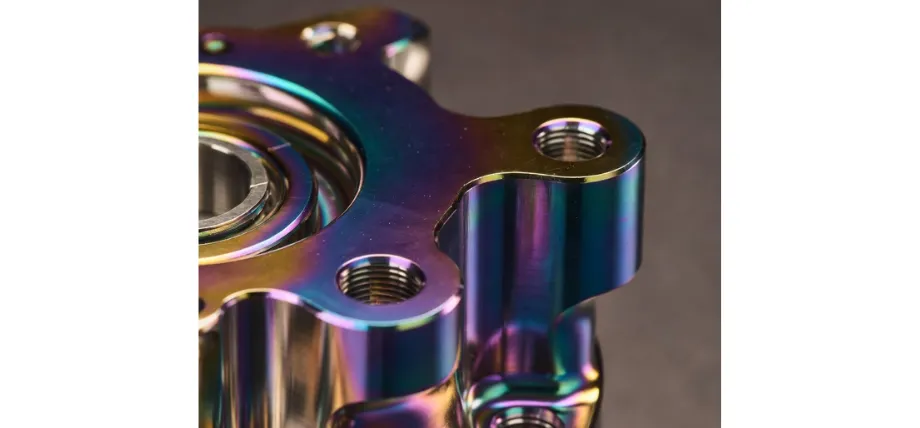
Die kurze Antwort: Physik. Titan leitet Wärme mit etwa 6,7 W/m-K (Grad 5). Edelstahl führt Wärme mit etwa 16 W/m·K ab — mehr als doppelt so schnell. Dieser Unterschied bedeutet, dass jede Sekunde abrasiven Kontakts auf Titan die Hitze direkt an der Schnittstelle konzentriert, anstatt sie im gesamten Bauteil zu verteilen. Drückt man zu fest, bewegt sich zu langsam oder lässt einen Kühlgang aus, oxidiert die Oberfläche sofort: Es entsteht die blau-regenbogenfarbene TiO₂-Verfärbung – das unverkennbare Zeichen einer misslungenen Titanpolitur.
Drei weitere Faktoren erschweren die Sache zusätzlich:
Abhärtung durch Arbeit. Titan härtet unter abrasivem Druck beim Polieren aus. Die Oberfläche, die Sie im dritten Durchgang bearbeiten, ist deutlich härter als im ersten. Das ist zwar nicht extrem, bedeutet aber, dass ein gleichmäßig leichter Druck besser funktioniert als aggressive, schwere Züge – die Oberfläche wehrt sich gewissermaßen.
Die selbstheilende Oxidschicht. Die natürliche TiO₂-Schicht von Titan bildet sich fast augenblicklich neu, nachdem sie abgetragen wurde. Man entfernt sie also nicht nur einmal – man schneidet sich kontinuierlich durch sie hindurch. Deshalb führen stumpfe oder zugesetzte Schleifmittel zum Stillstand: Sie schieben die Oxidschicht nur vor sich her, anstatt sie zu zerspanen.
Die Legierungsklasse ist entscheidend. Technisch reines Titan vom Grad 2 (HV ~160–200) lässt sich ähnlich gut polieren wie Edelstahl 304. Grad 5 Ti-6Al-4V (HV ~330) ist jedoch deutlich härter; Aluminiumoxid-Verbindungen zersetzen sich daran, ohne eine effektive Schneidwirkung zu erzielen. Wenn Sie den Härtegrad nicht kennen, gehen Sie von Grad 5 aus und verwenden Sie Diamantpaste – mit einem hochwertigeren Schleifmittel schaden Sie Grad 2 nicht, aber bei Grad 5 würden Sie mit dem falschen Mittel Stunden verschwenden.
Werkzeuge und Materialien, die Sie wirklich benötigen
Schleifpapier / Schleifmittel
Verwenden Sie Siliziumkarbid Nass-/Trocken-Schleifpapier in dieser Körnung: 220, 400, 600, 800, 1200, 2000. Schleifen Sie durchgehend nass mit Wasser oder einem leichten Schneidöl — dies entfernt Abrieb, verhindert das Zusetzen des Schleifpapiers und reguliert die Wärmeentwicklung. Für Titan Grad 2 ist Aluminiumoxid-Schleifpapier geeignet; bei Grad 5 sollten Sie von Anfang an in Siliziumkarbid investieren.
Für ein echtes Hochglanzfinish unter Ra 0,05 µm folgt auf die Schleifpapier-Sequenz Diamant-Läpppaste (Diamantverbindungen): 9 µm → 6 µm → 3 µm → 1 µm → 0,5 µm.
Polierpasten
| Klasse | Empfohlene Verbindung | Anmerkungen |
|---|---|---|
| Klasse 2 (CP Ti) | Aluminiumoxid-Polierpaste (weiß/grau) | Funktioniert; erfordert häufiges Abziehen der Scheibe |
| Güteklasse 5 (Ti-6Al-4V) | Diamantpaste 9–0,5 µm | Erforderlich; Al₂O₃ verschleißt zu schnell |
| Beides — abschließendes Polieren | Weiße Polierpaste + weiche Baumwollscheibe | Letzter Schritt vor der Diamantpaste |
| Beides — Ultra-Hochglanz | 0,5–1 µm Diamantpaste + gekämmte Baumwollscheibe | Erzielt Ra < 0,05 µm |
Elektrowerkzeuge (Optional)
Ein Schleifbock oder Winkelschleifer mit einer Baumwoll-Polierscheibe beschleunigt den abschließenden Polierschritt. Halten Sie die Drehzahl zwischen 1.000–2.000 U/min – Geschwindigkeiten über 3.000 U/min erzeugen bei Titan so viel Hitze, dass sich die Oberfläche innerhalb von Sekunden verfärbt. Ein drehzahlregulierbares Rotationswerkzeug (Typ Dremel) eignet sich gut für Kleinteile wie Schmuck oder Messerklingen.
Für das Polieren von Hand ist ein mit Diamantpaste behandelter Lederabziehriemen die traditionelle Wahl für Messermacher – langsam, kontrolliert und ohne Risiko von Hitzeschäden.
Weiteres Zubehör
- Isopropylalkohol zur Reinigung zwischen den Schritten
- Abdeckband zum Schutz von Bereichen, die nicht poliert werden sollen
- Saubere Mikrofasertücher (eines pro Körnung – Kreuzkontamination verursacht neue Kratzer)
Schritt für Schritt: Der vollständige Polierprozess
Phase 1 — Materialbeurteilung und Oberflächenvorbereitung
Bevor Sie zum Schleifpapier greifen, analysieren Sie den Ausgangszustand:
- CNC-bearbeitete Oberfläche (wie gefertigt): Beginn mit 220er Körnung
- Glasperlengestrahlt oder leicht verkratzt: Beginn mit 400er Körnung
- Bereits geschliffen / mattes Finish: Beginnen Sie bei 600 oder 800, je nach bestehender Kratztiefe
Reinigen Sie den Teil mit Isopropylalkohol. Jegliches Schneidöl, Fingerabdrücke oder Metallspäne setzen sich im Schleifpapier fest und sorgen zum unpassendsten Zeitpunkt für neue Kratzer.
Schritt 2 — Fortschreitendes Nassschleifen
Arbeiten Sie die einzelnen Körnungen in der Reihenfolge durch: 220 → 400 → 600 → 800 → 1200 → 2000. Übert springen Sie niemals einen Schritt.
Die 90°-Regel: Bei jeder neuen Körnung richten Sie Ihre Schleifbewegungen um 90° zur vorherigen Stufe aus. Schleifen Sie, bis das Kratzmuster der vorherigen Körnung vollständig durch die neuen, feineren, parallelen Linien ersetzt ist. Erst dann fortfahren. Dies ist die wichtigste Technik beim Polieren von Titan – das Auslassen dieser Technik führt dazu, dass man in der Polierphase ankommt und Kratzer findet, die sich nicht entfernen lassen.
Ungefährer Zeitaufwand pro Stufe auf einer Fläche von ~100 cm²:
- 220er Körnung: 10–15 min
- 400er Körnung: 8–12 min
- 600er Körnung: 6–8 min
- 800er Körnung: 5–8 min
- 1200er Körnung: 4–6 min
- 2000er Körnung: 3–5 min
Halten Sie die Oberfläche durchgehend feucht. Spülen Sie sie gründlich und trocknen Sie sie, bevor Sie zur nächsten Stufe übergehen. Überprüfen Sie unter einem hellen Seitenlicht, um sicherzustellen, dass keine früheren Kratzer durch Körnungen verbleiben.
Nach 2000er Körnung sollte die Oberfläche gleichmäßig trüb erscheinen mit feinen, konsistenten parallelen Linien - keine sichtbaren tieferen Kratzer.
Stufe 3 — Poliermittel (Vor-Spiegel)
Montieren Sie ein genähtes Baumwollpolierrad auf Ihrem Rotationswerkzeug oder Schleifbock. Tragen Sie eine weiße Aluminiumoxid-Polierpaste (für Stufe 2) oder eine Diamantpaste 9–6 µm (für Stufe 5) auf. Arbeiten Sie bei 1.200–1.800 U/min. Halten Sie das Werkstück in Bewegung – längeres Verweilen an einer Stelle von mehr als 2–3 Sekunden erzeugt Wärme.
Achten Sie auf Verfärbungen. Das erste Zeichen von zu viel Hitze ist ein schwaches goldenes Licht, das schnell zu blau-lila-regenbogen übergeht. Wenn du eine Farbänderung bemerkst, stoppe sofort, lasse das Teil vollständig abkühlen (nicht in Wasser abschrecken - thermischer Schock kann dünne Bereiche belasten), dann fahre mit leichterem Druck fort.
Nach der Verbindungsstufe sollte die Oberfläche ein helles, fast spiegelndes Aussehen zeigen, jedoch mit schwachen Wirbelmarken, die aus einem bestimmten Winkel sichtbar sind.
Stufe 4 — Diamantpaste Endpolitur (Spiegelglanz)
In dieser Phase entsteht der Spiegel. Trage die Diamantpaste der Reihe nach auf ein gekämmtes, weiches Baumwollrad oder einen Lederstrop auf:
9 µm → 6 µm → 3 µm → 1 µm → 0,5 µm
Benutze für jede Körnung einen neuen Applikator. Zwischen jeder Diamant-Kompoundgröße wische die Oberfläche vollständig mit Isopropylalkohol sauber - das Mitnehmen gröberer Diamantpartikel in die feineren Kratzer könnte deine Arbeit beeinträchtigen.
Bei 0,5 µm sollte die Oberfläche sichtbar reflektierend sein – Sie sollten in der Reflexion Text lesen können. Dies entspricht einer Oberflächenrauhigkeit von ungefähr Ra 0,05 µm oder besser, was unter den meisten industriellen und medizinischen Standards als spiegelglatt gilt.
Für ultrafeine Arbeiten (medizinische Implantate, optische Komponenten) fahren Sie mit 0,25 µm fort oder folgen Sie mit einer Elektrolyse nach ASTM B600.
Mechanisches Polieren vs. Elektrolysepolieren
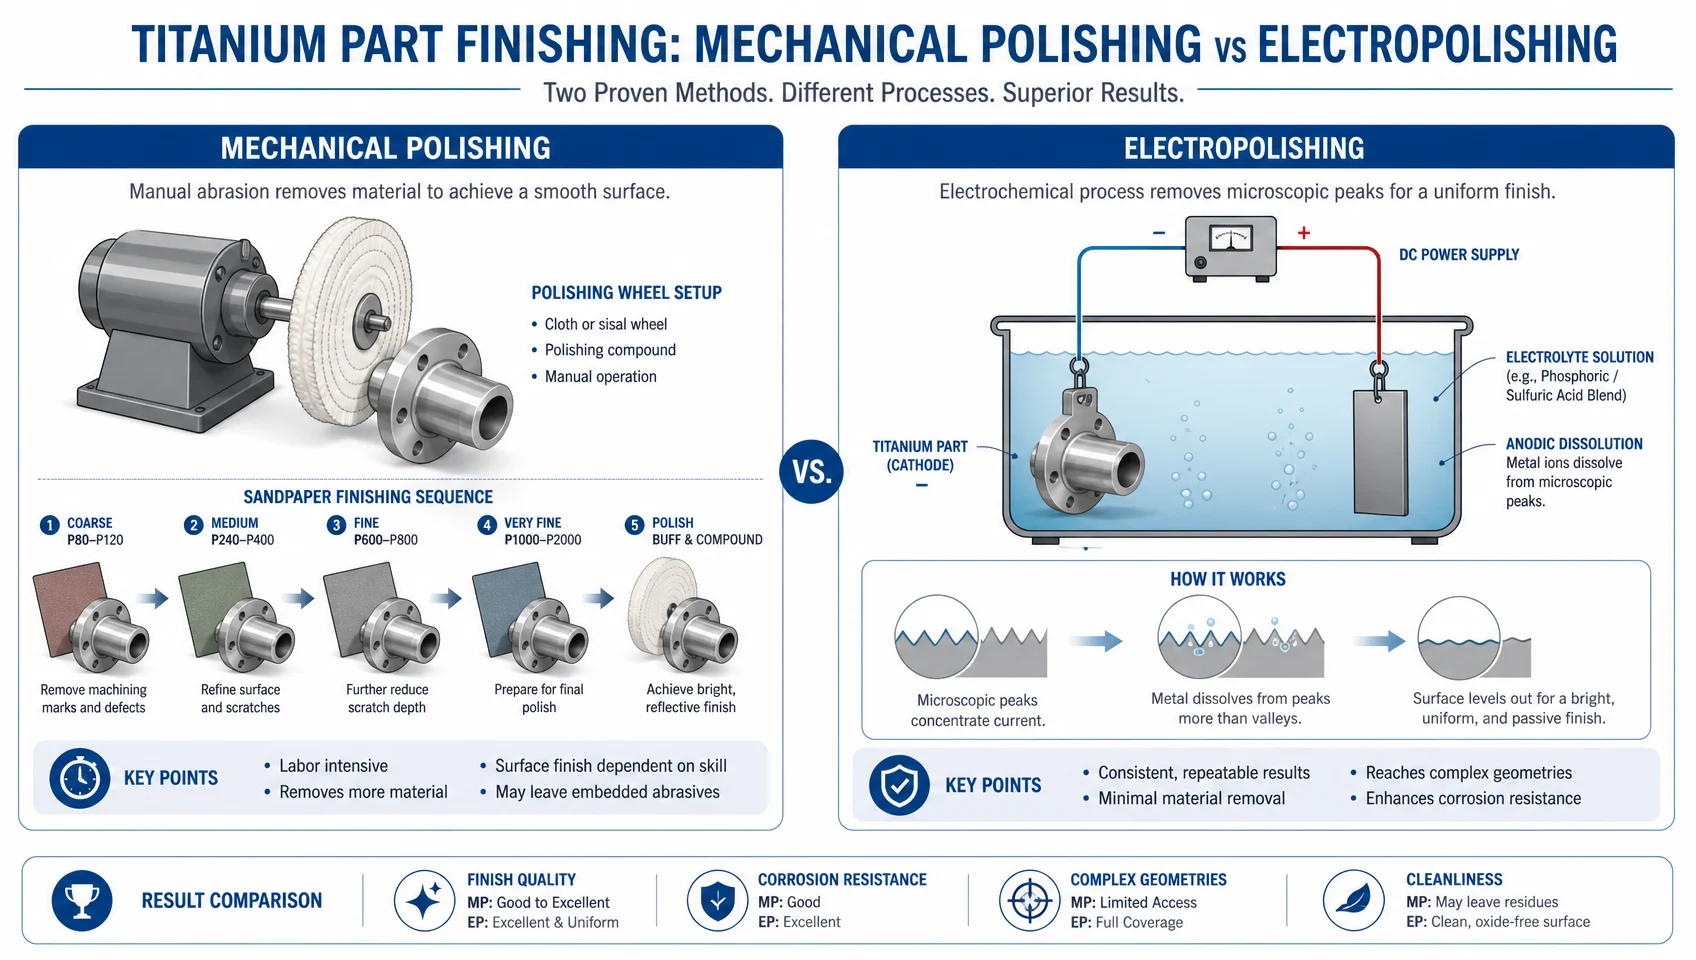
Für die meisten DIY- und Prototypen-Anwendungen ist mechanisches Polieren der richtige Ansatz. Aber es hat seine Grenzen.
Wählen Sie mechanisches Polieren, wenn:
- Die Oberfläche zugänglich ist (flach, einfache Kurven)
- Sie eine Maßkontrolle benötigen (mechanisches Polieren entfernt minimales Material)
- Sie arbeiten an dekorativen Teilen (Schmuck, Rahmen, Griffe)
Wählen Sie Elektrolytpolieren (oder geben Sie es einem Anbieter an), wenn:
- Die Geometrie komplex ist – Gewinde, innere Kanäle, vertiefte Merkmale, die mit einer Polierscheibe nicht erreicht werden können.
- Sie benötigen einen zertifizierten Ra-Wert für den medizinischen oder luftfahrttechnischen Einsatz (ASTM B600)
- Bei hohen Stückzahlen ist das Elektropolieren einer Charge pro Einheit weitaus günstiger als das manuelle Polieren in großem Maßstab.
- Das Bauteil besteht aus Grade 5 und ist extrem hart – Elektropolieren umgeht das Problem der Kaltverfestigung vollständig.
Ein wichtiger Erfahrungswert aus der Praxis: Die Umstellung der Spezifikation eines Titan-Luftfahrtbeschlags von Spiegelglanz auf Glasperlenstrahlen senkte die Stückkosten um etwa 35 %. Spiegelpolierte Oberflächen sind teuer. Geben Sie diese nur an, wenn die Anwendung es funktional erfordert.
Grade 2 vs. Grade 5: Was sich tatsächlich ändert
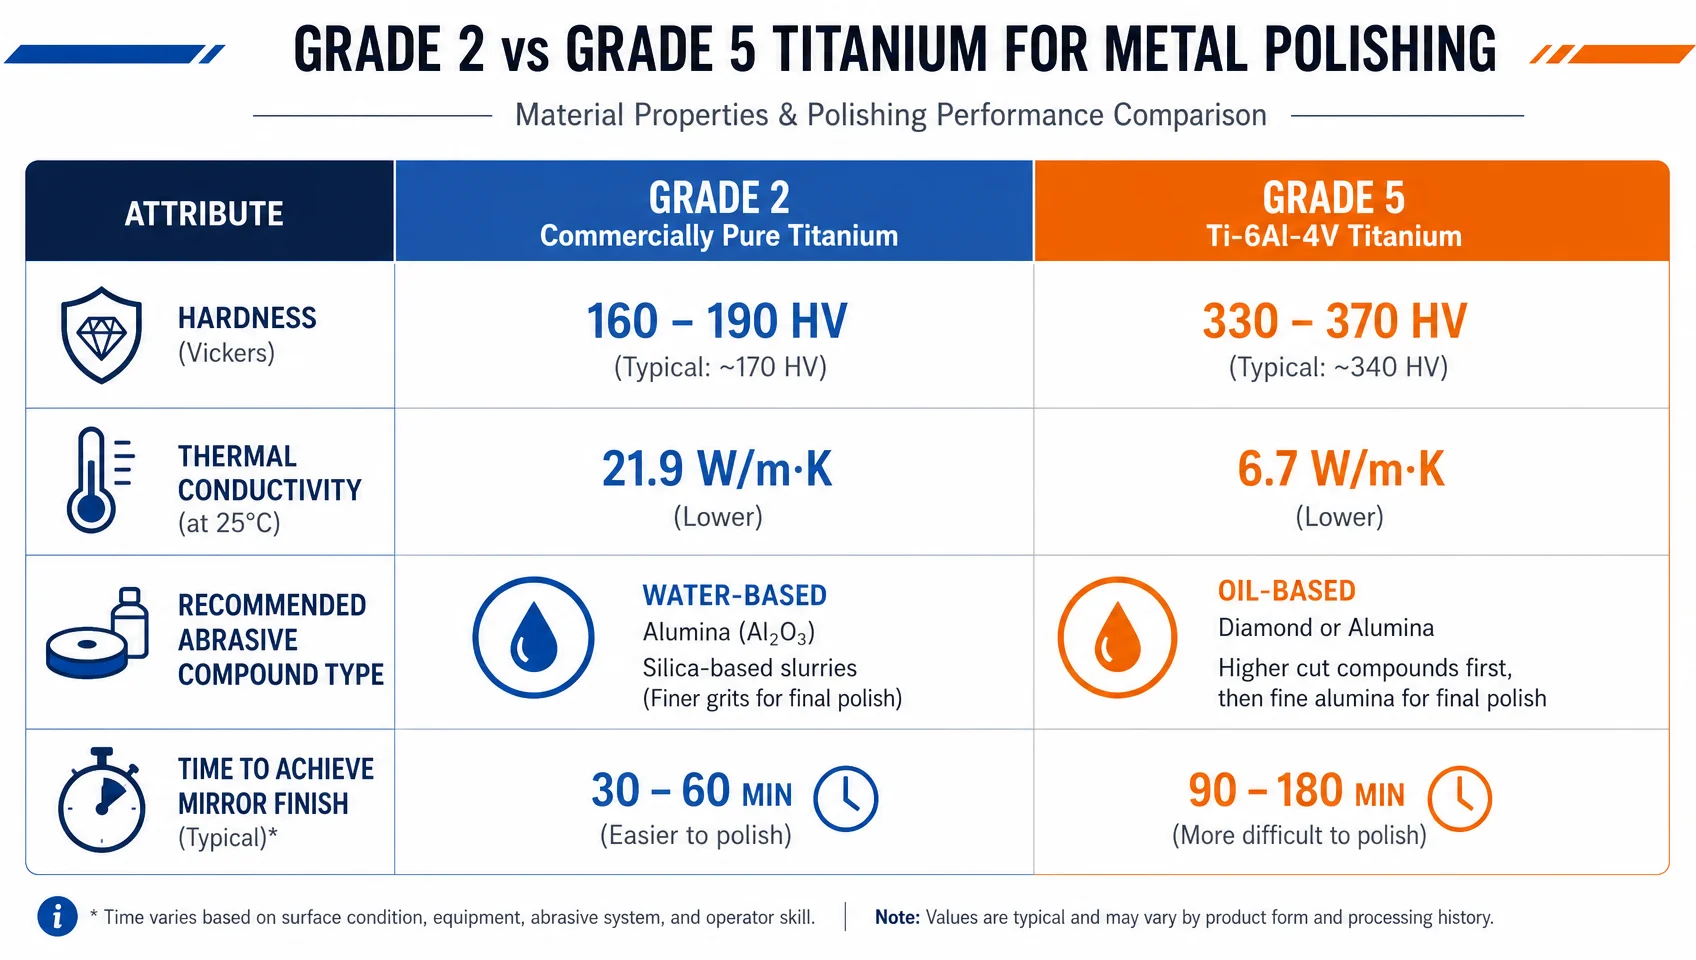
Die meisten Leitfäden zum Polieren von Titan behandeln alle Titansorten als austauschbar. Das sind sie nicht.
| Faktor | Klasse 2 (CP Ti) | Güteklasse 5 (Ti-6Al-4V) |
|---|---|---|
| Härte | ~160–200 HV | ~330 HB (~36 HRC) |
| Wärmeleitfähigkeit | ~16,3 W/m-K | ~6,7 W/m·K |
| Wahl des Schleifmittels | Aluminiumoxid funktioniert | Diamantpaste erforderlich |
| Kaltverschweißungsgefahr (Fressen) | Höher – neigt zum Verschmieren | Niedriger – verfestigt sich jedoch stärker durch Kaltbearbeitung |
| Zeit bis zum Spiegelglanz | ~1–2 Stunden von Hand | ~2–4 Stunden von Hand |
| Typische Anwendungen | Schmuck, Kochgeschirr, medizinische Bleche | Luft- und Raumfahrt, Industrie, Implantate |
Die höhere Wärmeleitfähigkeit von Grade 2 (ähnlich wie bei Edelstahl) macht es bei der Verwendung von Elektrowerkzeugen etwas unkomplizierter. Grade 5 erfordert in jeder Phase geringere Geschwindigkeiten und mehr Geduld – erzeugt jedoch, sobald fertiggestellt, eine härtere und langlebigere Spiegeloberfläche.
Sicherheit: Titandust ist ein echtes Risiko
Dies ist der Abschnitt, den die meisten Anleitungen überspringen. Trockener Titanstaub und feine Partikel werden gemäß NFPA 484 als pyrophores Material eingestuft – das bedeutet, dass sie sich unter bestimmten Bedingungen spontan entzünden können, insbesondere wenn sich feiner, trockener Staub ansammelt. Praktisch gesehen bedeutet das:
- Durchgehend nassschleifen – hält die Partikel im Wasser gebunden und eliminiert das Risiko einer Staubansammlung
- Niemals Druckluft verwenden, um Titanstaub in geschlossenen Räumen von einer trockenen Oberfläche abzublasen
- Sorgen Sie für eine angemessene Belüftung und tragen Sie eine Partikelmaske, die für Metallstaub geeignet ist (mindestens N95; P100 beim Trockenschleifen)
- Halten Sie einen Feuerlöscher der Klasse D bereit wenn Sie Titan trocken schleifen (Feuerlöscher der Klasse ABC sind bei Metallbränden wirkungslos)
Beim Handschleifen und Polieren zu Hause eliminiert das Nassschleifen das Brandrisiko praktisch vollständig. Die Staubgefahr bezieht sich in erster Linie auf das trockene Bearbeiten und Schleifen.
Häufige Fehler und wie man sie vermeidet
Verwendung der falschen Polierpaste für den jeweiligen Härtegrad. Aluminiumoxid auf Grade 5 trägt nicht ab – es setzt sich zu und erzeugt Hitze. Wenn Ihre Polierpaste nach 5 Minuten nicht sichtbar arbeitet, wechseln Sie sie aus.
Überspringen von Körnungen. Sie können Kratzer einer 400er Körnung nicht in angemessener Zeit mit 1200er Papier herausschleifen. Das Prinzip der Kratzerentfernung funktioniert so nicht. Gehen Sie einen Schritt zurück.
Nicht sicherstellen, dass die Spuren der vorherigen Körnung entfernt sind, bevor man fortfährt. Untersuchen Sie das Werkstück unter Streiflicht (eine Taschenlampe in flachem Winkel eignet sich gut). Schatten in den Kratzlinien deuten auf Spuren der vorherigen Körnung hin, die nach der Politur sichtbar bleiben würden.
Zu langes Verweilen an einer Stelle mit der Polierscheibe. Maximal zwei bis drei Sekunden an einer Position. Titan erhitzt sich ohne Vorwarnung.
Kreuzkontamination zwischen den Arbeitsschritten. Ein einzelnes grobes Partikel auf Ihrem Tuch aus Schritt 1 kann das 2000er-Finish zerkratzen. Verwenden Sie ein frisches Tuch und reinigen Sie die Oberfläche zwischen jedem Schritt gründlich.
Zu starkes Polieren von Kanten. Baumwollpolierscheiben tragen Material ab. Bei Präzisionsteilen können sie Kanten abrunden und Maße verändern, wenn sie zu aggressiv eingesetzt werden. Polieren Sie Kanten von Hand; nutzen Sie die Polierscheibe nur auf flachen oder leicht gewölbten Flächen.
FAQ
Mit welcher Körnung beginnt man beim Polieren von Titan?
Beginnen Sie mit einer 220er Körnung, falls die Oberfläche Bearbeitungsspuren oder tiefe Kratzer aufweist. Bei leicht zerkratzten oder sandgestrahlten Oberflächen starten Sie mit einer 400er Körnung. Gehen Sie anschließend wie folgt vor: 400 → 600 → 800 → 1200 → 2000, bevor Sie zur Polierpaste übergehen.
Warum verfärbt sich Titan beim Polieren blau oder in Regenbogenfarben?
Hierbei handelt es sich um TiO₂ (Titandioxid), das sich aufgrund der Reibungswärme an der Oberfläche bildet. Die geringe Wärmeleitfähigkeit von Titan (7,2 W/m·K bei Grad 5) führt zu einer Hitzekonzentration an der Polierstelle. Die Verfärbung zeigt an, dass die Sicherheitstemperatur überschritten wurde. Reduzieren Sie sofort Geschwindigkeit und Druck, lassen Sie das Werkstück abkühlen und fahren Sie erst dann fort.
Kann man Titan zu Hause auf Hochglanz polieren?
Ja, für Kleinteile ist das möglich. Der Prozess ist zeitaufwendig und erfordert die richtigen Schleifmittel, aber für Stücke bis etwa zur Größe eines Speisetellers ist keine industrielle Ausrüstung erforderlich. Planen Sie etwa 1 bis 4 Stunden Handschliff ein, um auf einer Fläche von 100 cm² ein sauberes Hochglanz-Finish zu erzielen.
Beeinflusst das Polieren von Titan dessen Korrosionsbeständigkeit?
Geringfügig — übermäßiges Polieren kann die natürliche TiO₂-Schutzschicht ausdünnen. In der Praxis bildet sich diese Schicht bei Kontakt mit Luft jedoch rasch neu, sodass der Effekt auf die Korrosionsbeständigkeit bei dekorativen oder strukturellen Bauteilen vernachlässigbar ist. Bei medizinischen Implantaten sollte jede Oberflächenmodifikation gemäß ASTM B600 erfolgen.
Wann sollte ich Diamantpaste anstelle von herkömmlicher Polierpaste verwenden?
Verwenden Sie Diamantpaste für alle Bauteile aus Grad 5 (Ti-6Al-4V) ab einer 2000er Körnung sowie für alle Anwendungen, die ein zertifiziertes Hochglanzfinish (Ra < 0,1 µm) erfordern. Für dekorative Arbeiten an Grad 2 ist eine Standard-Aluminiumoxid-Verbindung beim Polieren ausreichend.
Woran erkenne ich, dass ich einen echten Spiegeleffekt erzielt habe?
Sie sollten in der Lage sein, reflektierten Text auf Armlänge zu lesen. Technisch gesehen liegt ein Hochglanzfinish normalerweise bei Ra ≤ 0,05–0,1 µm. Bei Ra 0,1 µm (erreichbar mit 0,5 µm Diamantpaste) sind Reflexionen klar und unverzerrt. Bei Ra 0,05 µm und darunter erreicht die Oberfläche optische Spiegelqualität.
Titan-Hochglanzpolitur ist zeitaufwendige Qualitätsarbeit
Der Prozess ist nicht kompliziert, verzeiht aber keine Abkürzungen. Die Zerspaner, die auf Titan konsistente Hochglanzergebnisse erzielen, nutzen kein Spezialequipment – sie arbeiten lediglich methodisch: die richtige Körnung, die passende Polierpaste für die Legierung, durchgehend nass und niemals den nächsten Schritt beginnen, bevor die Kratzer der vorherigen Stufe vollständig beseitigt sind.
Wenn Ihr letzter Versuch mit Hitzeverfärbungen oder hartnäckigen Kratzern endete, die sich nicht wegpolieren ließen, liegt die Ursache fast immer an einer von drei Dingen: Eine Körnung wurde übersprungen, es wurde die falsche Paste für Grad 5 verwendet oder eine Polierscheibe lief zu lange an einer Stelle zu schnell. Korrigieren Sie diese drei Gewohnheiten, und der Spiegelglanz stellt sich von selbst ein.