Титан самопроизвольно образует защитный слой оксида TiO2, однако механическая обработка, сварка и транспортировка повреждают этот слой и вносят загрязнения в виде свободного железа, которые его разрушают. Химическая пассивация — с использованием азотной или лимонной кислоты в контролируемой ванне — удаляет эти загрязнения и восстанавливает пассивную пленку. Выбор стандартов зависит от области применения: ASTM B600 для удаления окалины и очистки промышленных и медицинских изделий, ASTM F86 для хирургических имплантатов (только азотная кислота), и AMS 2487/2488 для анодирования в аэрокосмической отрасли. ASTM A380 является стандартом для нержавеющей стали и формально не распространяется на титан, несмотря на то, что цеха по финишной обработке часто на него ссылаются. В данном руководстве рассматриваются параметры процесса, особенности выбора кислот, нюансы для конкретных сплавов и методы проверки — все применительно именно к титану, без отступлений на нержавеющую сталь.
Что на самом деле дает пассивация титана
Пассивация титана — это не столько создание защитного слоя, сколько восстановление того, который был разрушен в процессе механической обработки.
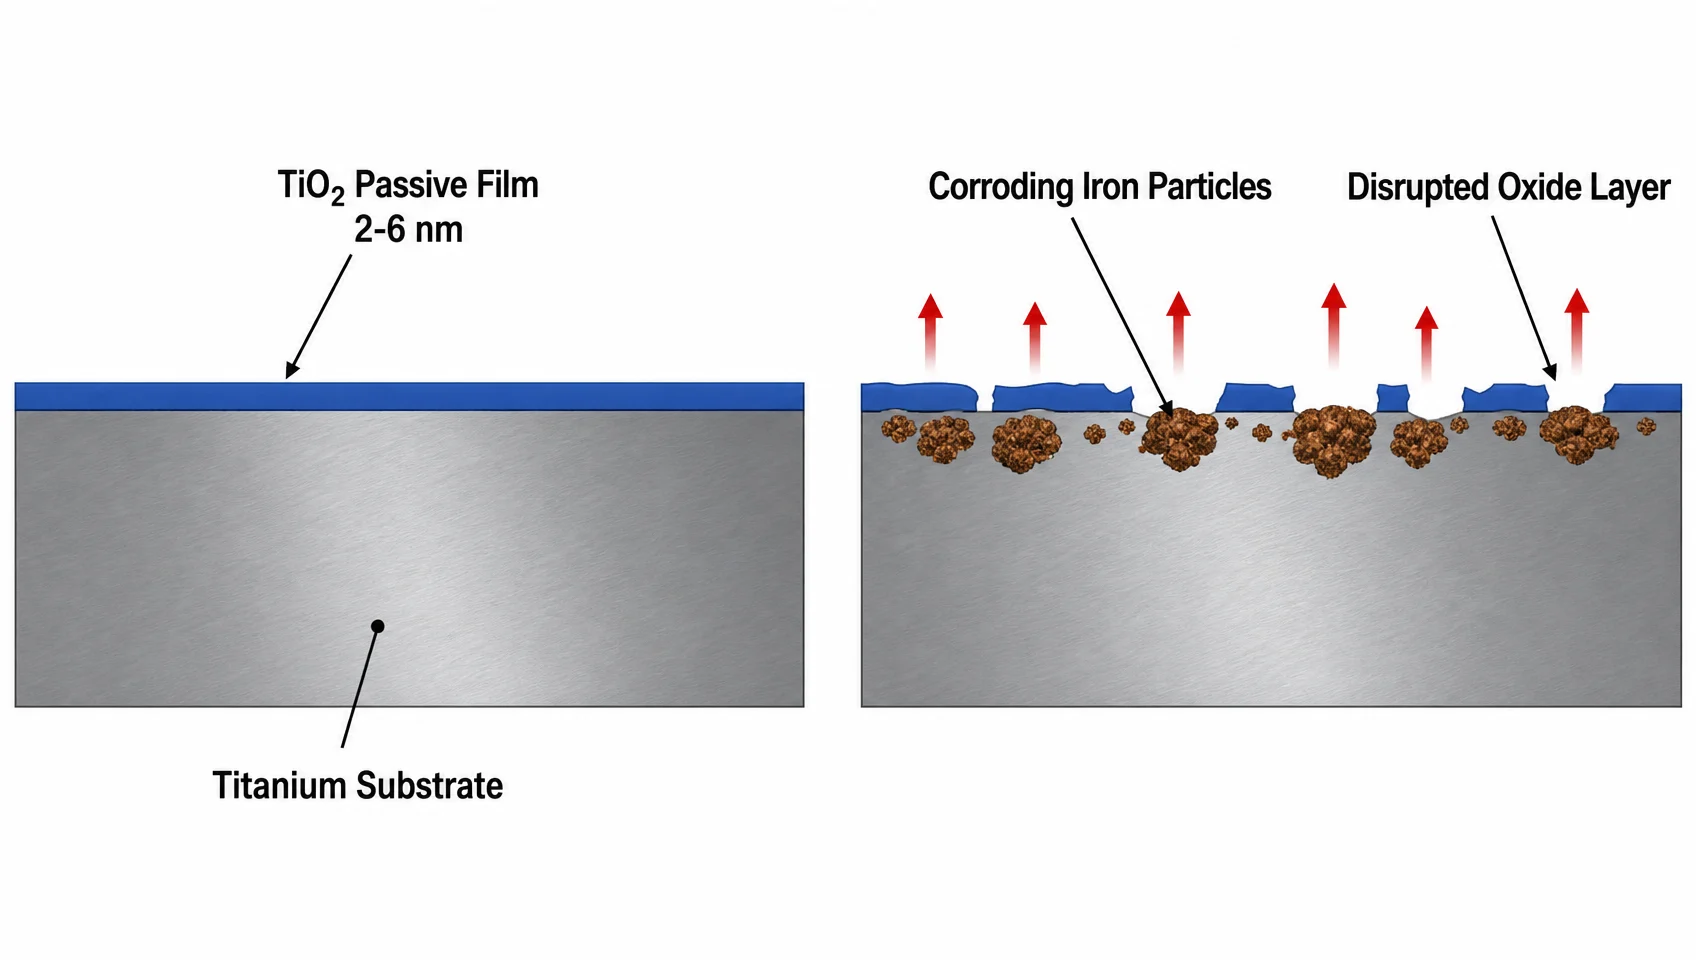
Титан обладает способностью к самопассивации. При контакте свежеобнаженного металла с воздухом или кислородом спонтанно образуется пленка TiO2 — репассивация после механического повреждения происходит за миллисекунды. Оксидный слой проходит через промежуточные фазы субоксидов (сначала TiO, затем Ti2O3), прежде чем достигнет стабильного состояния TiO2. Полученная пленка имеет толщину всего 2–6 нм — примерно в 20–60 раз тоньше длины волны видимого света — но при этом она плотная, обладает ионным сопротивлением и способна к самовосстановлению. Стоит ее поцарапать, и она восстановится сама собой при условии наличия кислорода или влаги.
Основная проблема заключается в механической обработке. В процессе точения, фрезерования, шлифования и электроэрозионной резки частицы железа с инструментов и оснастки внедряются в поверхность титана. При эксплуатации эти частицы подвергаются коррозии, подтачивая пассивную пленку изнутри и создавая питтинги, которые окружающий слой TiO2 не в состоянии восстановить. Термическая обработка и сварка добавляют вторую проблему: неравномерное образование окалины, из-за чего возникают утолщенные зоны, препятствующие естественному процессу пассивации. Химическая пассивация устраняет обе проблемы — и железные загрязнения, и окалину, — обеспечивая идеальную чистоту поверхности титана для формирования однородной и непрерывной пассивной пленки.
В этом и заключается ключевое отличие от пассивации нержавеющей стали. На нержавеющей стали пассивирующая пленка представляет собой оксид хрома (Cr2O3), и химия пассивации разработана так, чтобы растворять железо, оставляя поверхность обогащенной хромом. На титане хром отсутствует — пассивирующая пленка полностью состоит из TiO2, и пассивация является в первую очередь этапом очистки. Другая химия, другие стандарты, другие методы проверки.
Стандарты ASTM для пассивации титана — какой из них применим
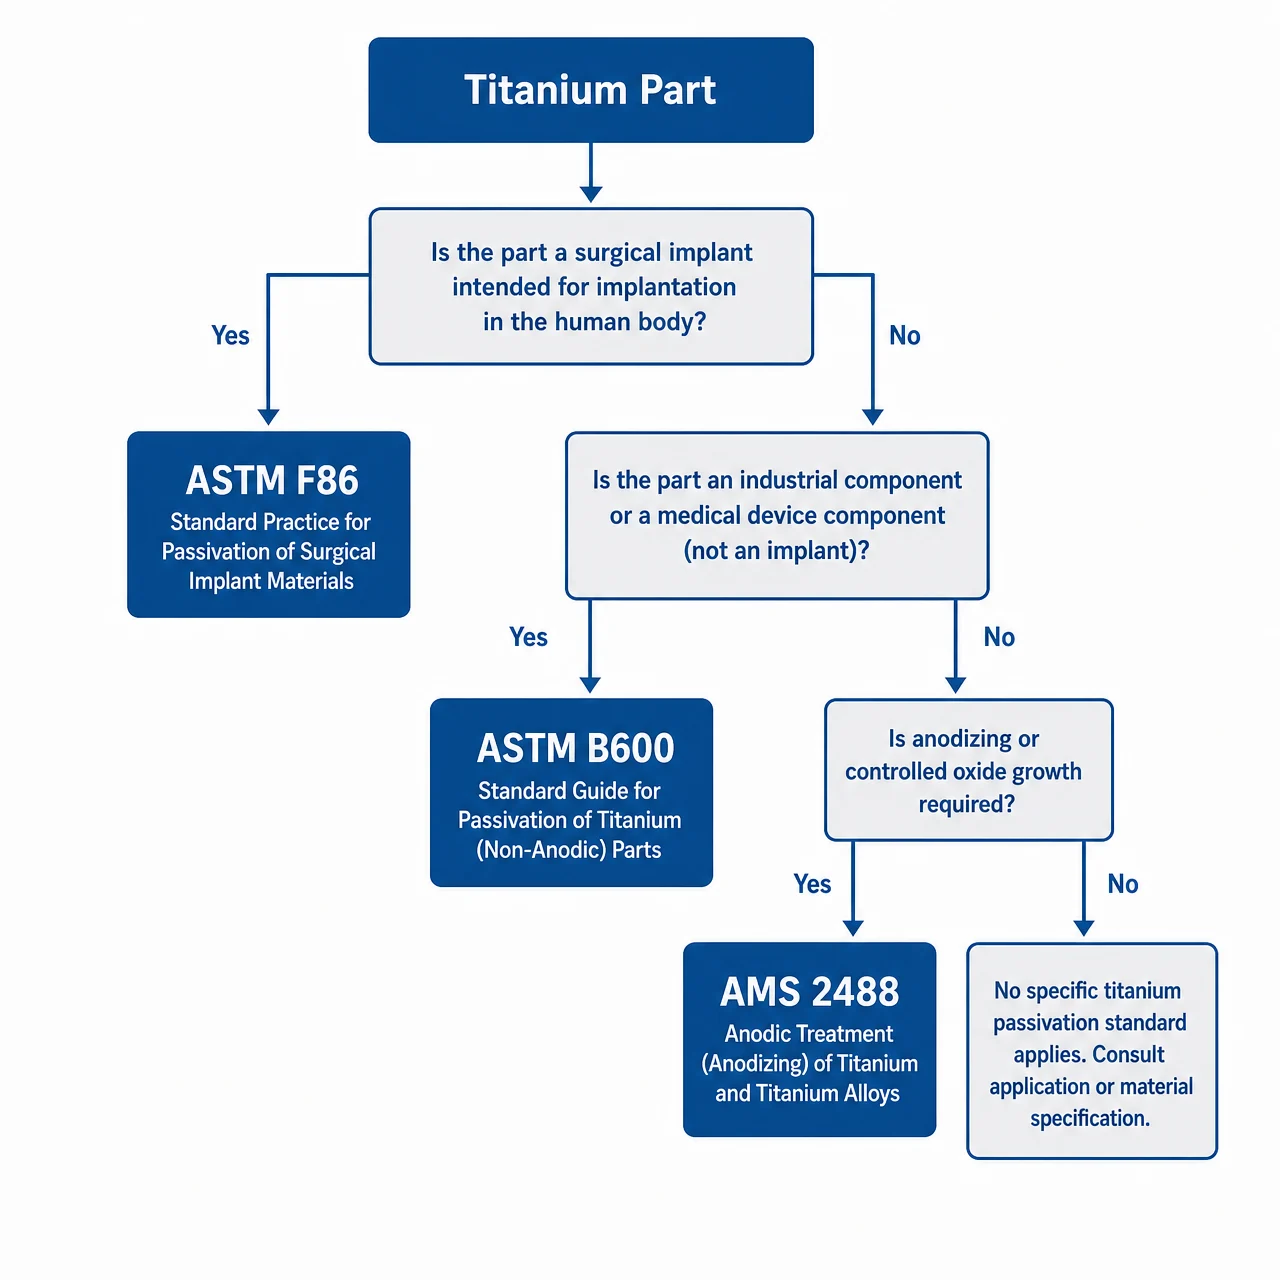
Для пассивации титана упоминаются четыре номера ASTM; два из них являются стандартами для нержавеющей стали, которые официально не распространяются на титан.
Именно здесь начинается большинство ошибок в спецификациях. Понимание того, какой стандарт применим к вашей детали, занимает менее пяти минут, но последствия ошибки — медицинское изделие с несоответствующей обработкой поверхности или аэрокосмический крепеж, пассивированный по неверной спецификации — весьма значительны.
| Стандарт | Официальная сфера применения | Метод процесса | Основная отрасль |
|---|---|---|---|
| ASTM B600 | Титан и титановые сплавы | Удаление окалины (травление HNO3/HF или механическое) + пассивация (обработка на основе A967, включая варианты с лимонной кислотой) | Производители промышленного, медицинского и аэрокосмического оборудования |
| ASTM F86 | Металлические хирургические имплантаты (включая титан) | Только азотная кислота (20–45%, 20–30°C, мин. 30 мин) | Медицинские приборы и имплантаты |
| ASTM A380 | Только нержавеющая сталь (серии 200, 300, 400) | Азотная кислота (процедуры, специфичные для нержавеющей стали) | Детали из нержавеющей стали — не титан |
| ASTM A967 | Только нержавеющая сталь | Азотная кислота или лимонная кислота (несколько вариантов методов) | Детали из нержавеющей стали — не титан |
| AMS 2487 | Титановые сплавы — электроизоляционное анодное покрытие | Электрохимическое анодирование (ванна с pH макс. 12,4) | Аэрокосмическая отрасль (применение для электроизоляции) |
| AMS 2488 | Титановые сплавы — твердое анодирование | Тип I: тонкое декоративное; Тип II: толстое износостойкое | Аэрокосмический крепеж, конструкционные кронштейны |
ASTM B600 — это стандарт, разработанный специально для титана. Он охватывает процессы удаления окалины и очистки поверхностей титана и титановых сплавов для производителей, изготовителей и конечных пользователей. Основной метод удаления окалины в B600 предполагает использование травильного раствора HNO3/HF (или механическую очистку) для удаления окалины с последующей пассивацией согласно стандарту ASTM A967, который допускает использование как азотной, так и лимонной кислоты в зависимости от области применения. Типичная последовательность обработки согласно B600, используемая в производстве медицинских изделий, включает: пескоструйную обработку стеклянными шариками без содержания железа для удаления окалины, а затем ванну для пассивации в лимонной кислоте с параметрами на основе A967. Детали, поступающие непосредственно после ЧПУ-обработки без термического воздействия, часто пропускают этап механической очистки и сразу переходят к стадии кислотной пассивации.
ASTM F86 является стандартом пассивации металлических хирургических имплантатов — это сфера применения титана с самыми высокими требованиями. Он предписывает использование только азотной кислоты для титана. Стандарт определяет два режима: обычный (20–45% об. HNO3, 20–30°C, минимум 30 минут) и ускоренный (20–25% об. HNO3, 50–60°C, более короткая выдержка). Лимонная кислота не является допустимой заменой согласно стандарту ASTM F86. Если ваша деталь является титановым имплантатом или предназначена для вживления в организм, применяются нормы F86, и любая замена процесса считается несоответствием, если она не была официально валидирована.
Почему стандарт ASTM A380 упоминается на стольких чертежах титановых изделий? Дело в том, что цеха финишной обработки десятилетиями применяли к титану процедуры с использованием азотной кислоты согласно стандарту ASTM A380, и химические свойства кислоты работают схожим образом. ASTM A380 определяет коды пассивации азотной кислотой (20–50% HNO3 при различных температурах и времени выдержки), которые цеха применяют к титану в силу привычки или удобства. Формально областью применения данного стандарта является нержавеющая сталь, и A380 не содержит процедур, специфичных для титана, руководства по удалению оксидной окалины титана или примечаний по конкретным сплавам. Если в вашем чертеже указана ссылка на A380 для титановой детали, то целью почти наверняка является инициация процедуры с азотной кислотой, однако правильной ссылкой, в зависимости от области применения, является ASTM B600 или F86.
ASTM A967 находится в том же положении, что и A380: это спецификация для нержавеющей стали, которую цеха по финишной обработке иногда ошибочно указывают для титана. A967 определяет несколько вариантов методов с использованием лимонной и азотной кислот с конкретными параметрами. Эти методы применимы для нержавеющей стали, однако они официально не подтверждены стандартом для использования с титаном.
Для аэрокосмических компонентов, требующих электрохимической пассивации (анодирования), AMS 2487 (электроизоляционное анодное покрытие, используемое для задач по электрической изоляции) и AMS 2488 (твердое покрытие — Тип I: тонкое декоративное, Тип II: толстое износостойкое) являются применимыми спецификациями SAE. AMS 2488 Тип II создает сероватый износостойкий оксидный слой, который используется на крепежных деталях, конструкционных кронштейнах и подводных соединителях.
Азотная кислота против лимонной — выбор правильного метода
Для медицинских имплантатов стандарт ASTM F86 предписывает использование азотной кислоты — лимонная кислота не допускается. В остальных случаях выбор зависит от требований безопасности, экологических норм и времени процесса.
Обе кислоты удаляют одно и то же — свободное железо и поверхностные загрязнения — с помощью различных механизмов. Азотная кислота является сильной окисляющей кислотой, которая быстро растворяет железо и одновременно пассивирует поверхность титана. Лимонная кислота — это мягкая органическая кислота (классифицируемая FDA как GRAS — общепризнанная безопасной), которая хелатирует и растворяет железо, не повреждая структуру сплава.
| Параметр | Азотная кислота (HNO3) | Лимонная кислота |
|---|---|---|
| Концентрация | 20–45% об./об. | 4–10% мас./об. |
| Температура | 20–30°C (ASTM F86) | 70–160°F / 21–71°C (варьируется в зависимости от метода) |
| Минимальное время погружения | 30 минут | 4–20 минут |
| Регулирующий стандарт (Ti) | ASTM F86 (медицинский); по традиции применяются процедуры A380/A967 | ASTM B600 |
| Разрешения для медицинских имплантатов (F86) | Да — обязательно | Нет — не допускается |
| Экология / безопасность | Токсичные пары (NOx), требуется вытяжка и утилизация кислоты | Биоразлагаемый, без токсичных газов, меньшие требования к СИЗ |
| Риск мгновенной коррозии (flash attack) | Умеренный (выше при повышенной температуре или концентрации) | Нижний |
| Риск водородного охрупчивания | Низкий | Низкий |
| Типичная стоимость оборудования | Более высокая (вентиляция, нейтрализация, утилизация) | Нижний |
Точечная коррозия (Flash attack) является основным технологическим риском при использовании азотной кислоты на титане: если концентрация слишком велика, температура повышена или время выдержки превышено, кислота может начать травить поверхность или вызывать питтинг вместо пассивации. Соблюдение диапазона, указанного в ASTM F86 (20–45% HNO3, 20–30°C), сводит этот риск к минимуму. Предприятиям, обрабатывающим нержавеющую сталь и титан в одной ванне, следует учитывать, что высокотемпературные процедуры для нержавеющей стали (некоторые нормы A380 предполагают 120–160°F) выходят за пределы температурного диапазона F86 для титана.
Лимонная кислота является предпочтительным выбором для немедицинского применения, когда безопасность на производстве и соблюдение экологических норм являются определяющими факторами. Процедура обработки лимонной кислотой по стандарту ASTM B600 (раствор 4–10 мас. %, от комнатной температуры до 71°C, от 4 до 20 минут) проста в реализации и не требует систем вытяжки паров. Компромисс заключается в следующем: одна только лимонная кислота не заменяет функцию удаления окалины с помощью пескоструйной обработки стеклянными микросферами для сильно окисленных деталей. Полный цикл обработки по стандарту B600 включает двухэтапную последовательность: сначала механическое удаление окалины, затем пассивация лимонной кислотой.
Ti-6Al-4V против технически чистого титана — влияет ли сплав на процесс пассивации?
Марка сплава влияет на то, какая процедура пассивации применима, как ведет себя химия поверхности и какой медицинский стандарт является определяющим — дело не только в самом химическом составе для пассивации.
Титан для промышленного использования делится на две основные категории: технически чистый (cp-Ti, марки 1–4) и сплавы (марка 5 и выше). В обоих случаях пассивные пленки TiO2 образуются по одному и тому же механизму, однако их микроструктура, химический состав поверхности после механической обработки и нормативные требования различаются в аспектах, имеющих значение для пассивации.
Технически чистый титан (cp-Ti, марки 1–4) представляет собой чистый титан с микропримесями (кислород, азот, железо, углерод). Grade 2 является наиболее широко используемой маркой технически чистого титана (cp-Ti) — она обладает сбалансированным сочетанием коррозионной стойкости и пластичности, применяется в химическом технологическом оборудовании, теплообменниках и опреснительных установках. Grade 4 обладает самой высокой прочностью в семействе cp-Ti и используется в некоторых компонентах ортопедических имплантатов. Согласно стандарту ASTM B600, детали из технически чистого титана предсказуемо реагируют как на пескоструйную обработку стеклянными шариками, так и на пассивацию в лимонной кислоте. Однородная микроструктура альфа-фазы cp-Ti обеспечивает равномерное травление кислотой, что снижает риск «молниеносного травления» (flash attack) по сравнению с двухфазными сплавами.
Ti-6Al-4V (класс 5) является основным промышленным титановым сплавом, на долю которого приходится около 50% всего производства титана. Его двухфазная альфа-бета микроструктура (альфа-фаза, стабилизированная алюминием + бета-фаза, стабилизированная ванадием) означает, что эти две фазы имеют различные электрохимические потенциалы. В агрессивных кислотных средах бета-фаза может подвергаться преимущественному травлению, вызывая явление, иногда называемое селективной атакой фаз. Это не то же самое, что мгновенная коррозия (flash attack), однако данное обстоятельство подтверждает важность соблюдения консервативных параметров ASTM F86: использование 20–45% HNO3 при комнатной температуре (20–30°C) сводит к минимуму движущую силу для такого избирательного воздействия.
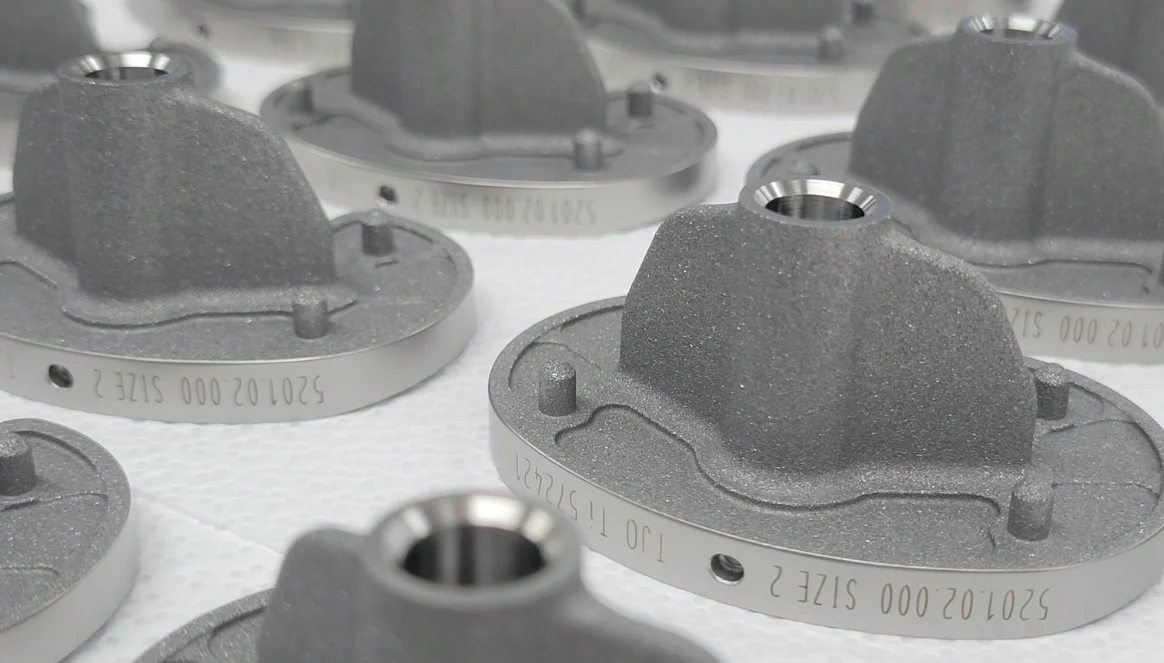
Ti-6Al-4V ELI (класс 23) — это вариант с особо низким содержанием элементов внедрения, предназначенный для несущих хирургических имплантатов: ножек тазобедренного сустава, компонентов коленного сустава и стержней для фиксации позвоночника. Маркировка “ELI” указывает на пониженное содержание кислорода, азота и железа по сравнению с Grade 5. Спецификация по подготовке поверхности для имплантатов из Grade 23 — исключительно ASTM F86, при этом требования к чистоте гораздо строже, чем для промышленных деталей, так как изделие будет десятилетиями контактировать с костью и живыми тканями.
| Класс | Сплав | Общие приложения | Стандарт пассивации |
|---|---|---|---|
| 1 класс | Технически чистый титан (cp-Ti) | Химическая промышленность, ювелирные изделия | ASTM B600 |
| 2 класс | Технически чистый титан (cp-Ti) | Теплообменники, опреснение, трубопроводы | ASTM B600 |
| 4 класс | Технически чистый титан (cp-Ti) | Компоненты ортопедических имплантатов, крепежные изделия | ASTM B600 / ASTM F86 |
| Класс 5 (Ti-6Al-4V) | Ti-6Al-4V | Аэрокосмическая отрасль, промышленность, медицинские устройства | ASTM B600 / AMS 2487 |
| Класс 23 (Ti-6Al-4V ELI) | Ti-6Al-4V ELI | Несущие хирургические имплантаты | ASTM F86 (обязательно) |
Практическое замечание: при одновременной обработке в цехе деталей из Grade 5 и Grade 23 спецификации пассивации могут различаться. Аэрокосмический кронштейн из Grade 5 и бедренный стержень из Grade 23 не обязательно могут проходить обработку в одной ванне или по одной и той же спецификации.
Пошаговое руководство: как пассивировать титановые детали
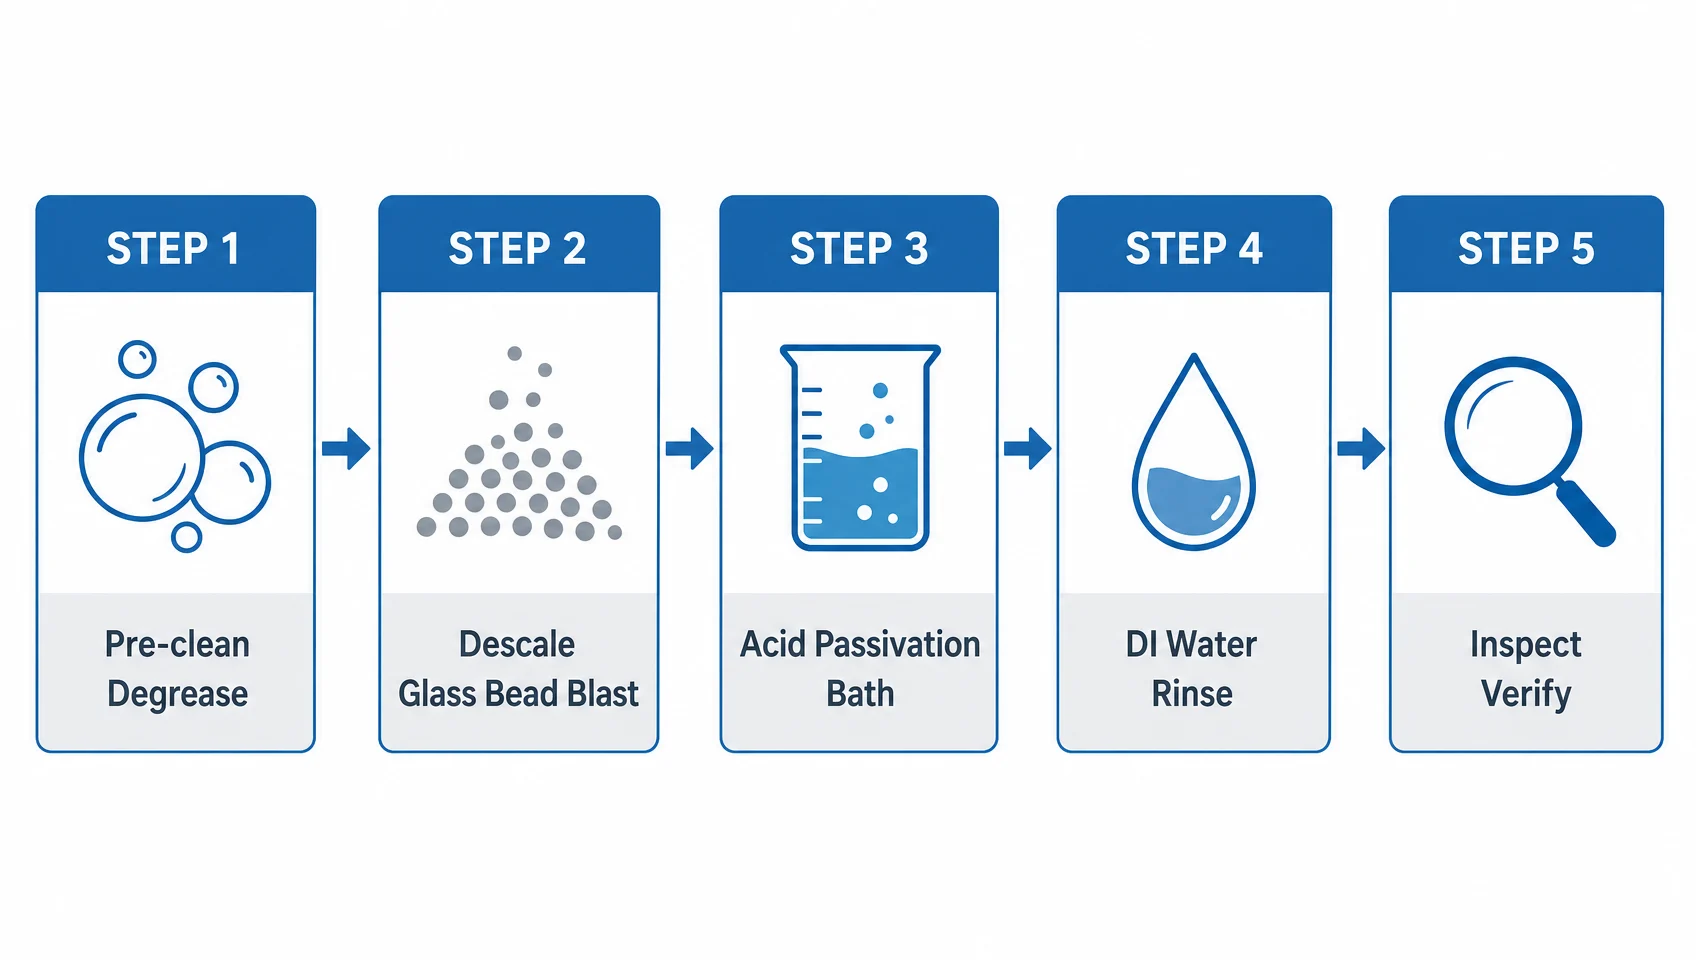
Соответствующий стандартам процесс пассивации титана состоит из пяти этапов: очистка, удаление окалины, пассивация, промывка и проверка — с соблюдением надлежащих параметров на каждом этапе.
Данная процедура соответствует стандарту ASTM B600 для промышленного применения и медицинских изделий, не являющихся имплантатами. Для хирургических имплантатов на этапе 3 используйте ванну с азотной кислотой согласно ASTM F86 и добавьте любые дополнительные этапы очистки или маркировки, предусмотренные основной записью вашего изделия.
Этап 1 — Предварительная очистка и обезжиривание
Перед кислотной ванной необходимо удалить все смазочно-охлаждающие жидкости, масла и металлическую стружку. Для титана хорошо подходит промывка в щелочном моющем средстве или ультразвуковая очистка в мягком водном растворе. Избегайте использования хлорированных растворителей — хотя титан устойчив к большинству химикатов, хлоридсодержащие среды при повышенных температурах могут вызвать коррозионное растрескивание под напряжением в некоторых сплавах. Тщательно промойте детали деионизированной водой. Перед продолжением следует провести тест на чистоту поверхности методом контроля неразрывности водяной пленки (см. раздел «Проверка»).
Шаг 2 — Удаление окалины (если применимо)
Детали, прошедшие термическую обработку, отжиг, сварку или нагрев в процессе формовки, будут иметь окалину. Выполните пескоструйную обработку стеклянными микросферами, не содержащими железа — это критически важно. Использование стальной дроби или абразивов из углеродистой стали приводит к внедрению железа в поверхность титана, что сводит на нет смысл последующей пассивации. Именно по этой причине стандарт ASTM B600 предписывает использовать стеклянные микросферы без содержания железа. Детали, поступившие непосредственно после обработки на станках с ЧПУ без термообработки, могут пропустить этап механической очистки от окалины и сразу перейти к кислотной ванне.
Шаг 3 — Ванна для кислотной пассивации
Для лимонной кислоты (согласно методам ASTM A967, на которые ссылается ASTM B600 — для изделий, не являющихся имплантатами):
- Раствор: 4–10% (по массе) лимонной кислоты в деионизированной воде
- Температура: для большинства деталей достаточно комнатной температуры; повышенная температура (до 70°C) сокращает время погружения
- Время погружения: минимум 4 минуты при высокой температуре; минимум 20 минут при комнатной температуре
- Перемешивание не является обязательным, но оно улучшает равномерность обработки деталей со сложной геометрией
Для азотной кислоты (ASTM F86, хирургические имплантаты — стандартный режим):
- Раствор: 20–45% (об.) азотной кислоты (HNO3) в деионизированной воде
- Температура: 20–30°C — не нагревайте данную ванну выше диапазона, установленного стандартом F86 для стандартного режима
- Время выдержки: минимум 30 минут
- Требуется вентиляция: азотная кислота даже при комнатной температуре выделяет пары NOx; проводите процесс в вытяжном шкафу или закрытом кислотостойком шкафу
- Доступен ускоренный режим: 20–25% (об.) HNO3 при 50–60°C (меньшее время выдержки) согласно F86
Периодически контролируйте концентрацию раствора в ванне — так как пассивация удаляет железо с поверхности деталей, со временем в ванне накапливаются растворенные металлы. Установите протокол срока службы ванны в зависимости от количества обработанных деталей в партии.
Шаг 4 — Промывка
Промойте детали сразу после извлечения из кислотной ванны. Рекомендуется двойная промывка: сначала в проточной воде для удаления основной массы кислоты, затем в деионизированной воде для предотвращения образования минеральных отложений. Для деталей медицинских изделий стандартной практикой является финальная промывка высокочистой деионизированной водой (удельное сопротивление ≥ 1 МОм·см).
Шаг 5 — Сушка и осмотр
Просушите детали отфильтрованным сжатым воздухом или в чистой печи (при температуре ниже 150°C, чтобы избежать термического окисления). Осмотрите поверхность под увеличением на наличие пятен, следов травления или обесцвечивания, которые могут указывать на «мгновенную атаку» кислоты или недостаточную промывку. Детали с любыми изменениями цвета, отличными от легкого осветления естественной поверхности титана, должны быть изолированы для проведения анализа первопричин.
Пассивация или анодирование — когда использовать каждый из методов
Пассивация восстанавливает естественный оксидный слой; анодирование же создает новый, более толстый слой с контролируемой толщиной, цветом и износостойкостью — это разные инструменты для разных задач.
Химическая пассивация и электрохимическое анодирование являются “пассивацией” в широком смысле (оба метода создают защитный оксидный слой), но по сути это фундаментально разные процессы с разными результатами.
Химическая пассивация — это процесс очистки и восстановления. При этом сохраняется естественный оксидный слой толщиной 2–6 нм; пассивация удаляет загрязнения, препятствующие его равномерному формированию. Поверхность выглядит так же, как и необработанный титан — без изменения цвета или размеров. Это не покрытие, а подготовка поверхности.
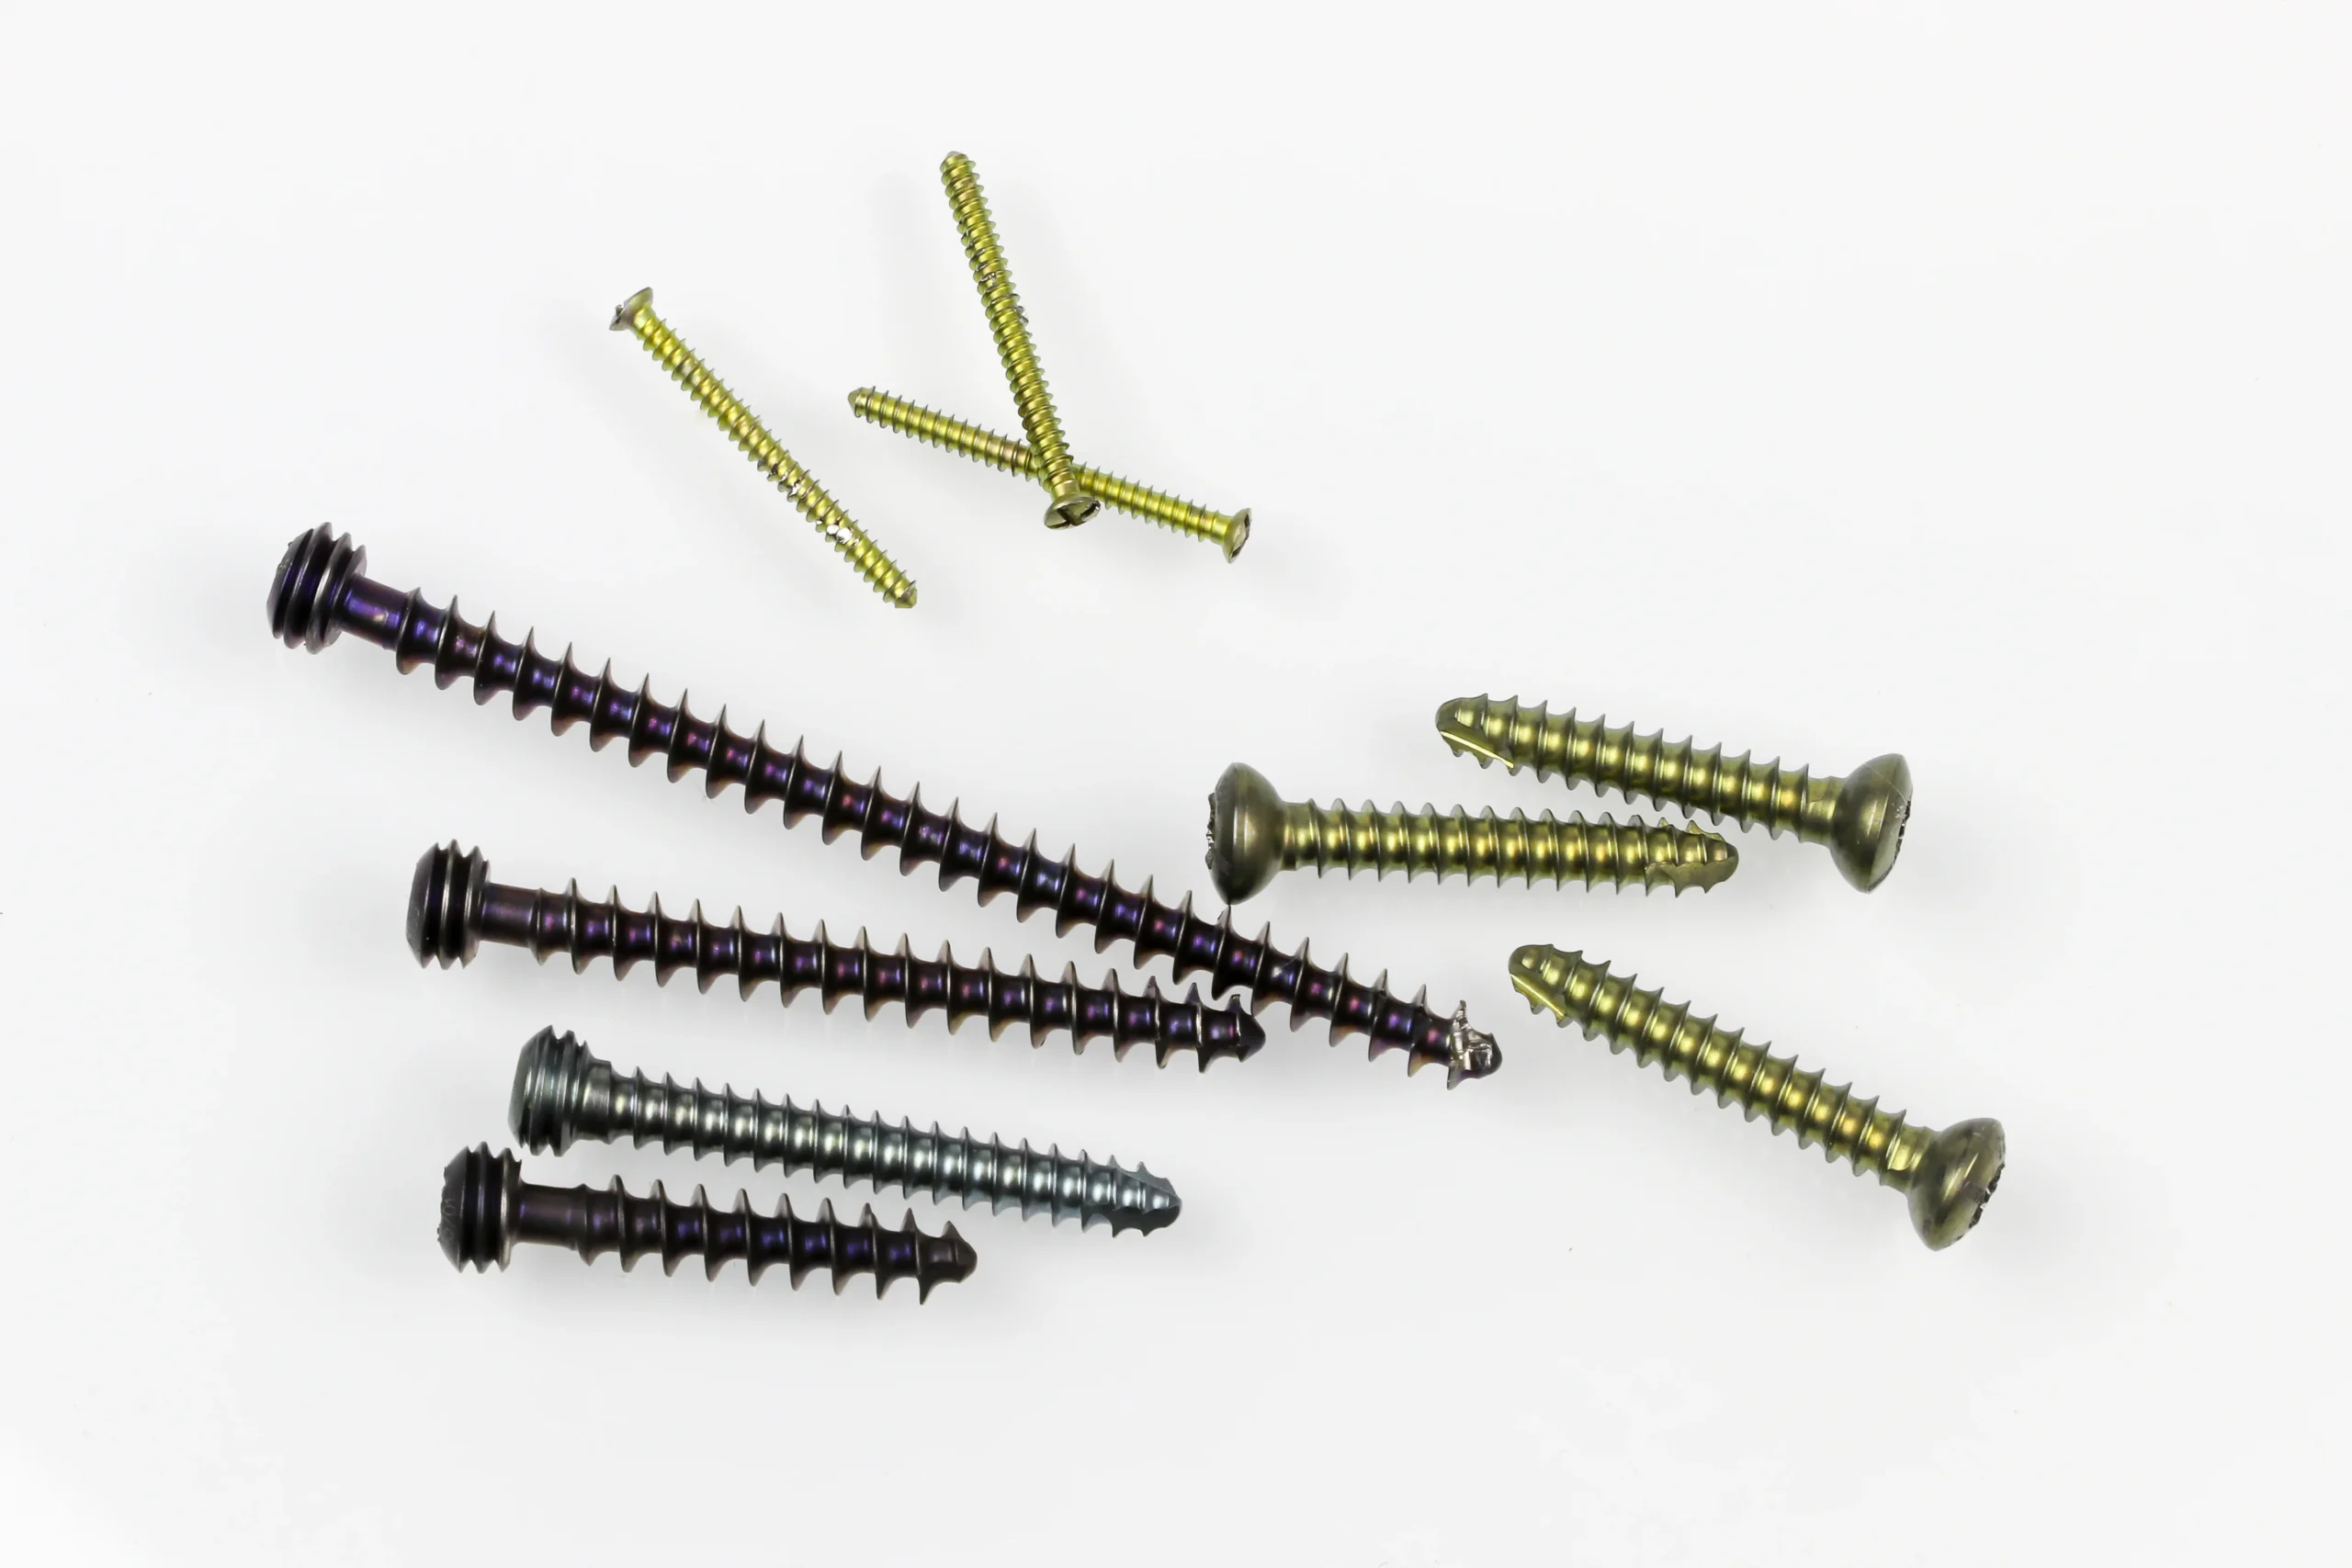
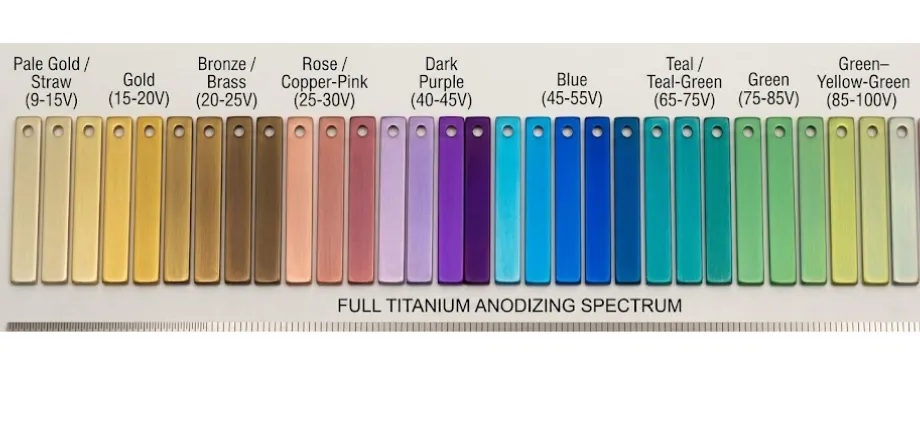
Анодирование — это электрохимический процесс, при котором титановая деталь служит анодом в ванне с электролитом под воздействием постоянного тока. Ионы кислорода из электролита проникают в поверхность титана, формируя слой TiO2 непосредственно из самого металла — не в отличие от нанесения сторонних пленок. Толщина пленки напрямую регулируется подаваемым напряжением и составляет примерно 2 нм на вольт. Поскольку тонкопленочная оптическая интерференция зависит от толщины оксида, анодированная поверхность приобретает цвет без использования красителей: толщина оксидного слоя определяет, какие длины волн света усиливаются, а какие — поглощаются.
Типичные цвета в зависимости от напряжения (значения зависят от состава электролита и условий процесса — указаны приблизительные диапазоны, а не фиксированные величины):
- 10–15 В: бронзовый / коричневый
- 20–25 В: пурпурный / фиолетовый
- 30–35 В: синий
- 40–50 В: бирюзовый / небесно-голубой
- 70–90 В: от зеленого до желтого (интерференция второго порядка)
| Критерии | Химическая пассивация | Анодирование |
|---|---|---|
| Толщина оксида | 2–6 нм (естественная) | До нескольких сотен нм (декоративное); микронный диапазон (твердое покрытие) |
| Цвет | Отсутствует — натуральный титан | Цвет, регулируемый напряжением, без красителя |
| Изменение размеров | Не поддается измерению | Минимальное (<1 мкм для декоративного; до 10 мкм для твердого покрытия) |
| Износостойкость | Не улучшена | Улучшена (твердое покрытие AMS 2488 Type II) |
| Регламентирующий стандарт (аэрокосмическая промышленность) | ASTM B600 / F86 | AMS 2487 (электроизоляционное покрытие) / AMS 2488 (противозадирное / твердое покрытие) |
| Тип процесса | Химический (ток не требуется) | Электрохимический (требуется источник постоянного тока) |
| Типичный вариант использования | Имплантаты, детали, подвергнутые механической обработке, химическое оборудование | Крепежные изделия для аэрокосмической отрасли (AMS 2488 тип II), горячая формовка (AMS 2488 тип I), хирургические инструменты, требующие цветовой маркировки |
| Стоимость | Нижний | Выше |
Используйте пассивацию, если целью является получение чистых, соответствующих стандартам поверхностей — удаление загрязнений для того, чтобы естественная пленка TiO2 могла защитить деталь. Используйте анодирование, когда вам необходим идентификационный цвет, повышенная износостойкость или значительно более толстый защитный слой.
Проверка эффективности пассивации титана
Проверка титана отличается от проверки нержавеющей стали: тест с медным купоросом имеет ограниченную пользу, так как титан не содержит железа в чистом виде, и данный тест не требуется стандартами ASTM B600 или F86.
Тест с сульфатом меди является стандартным методом проверки нержавеющей стали после пассивации. Появление красноватого налета после нанесения раствора сульфата меди указывает на наличие свободного железа на поверхности — признак того, что пассивация не удалась. Для титана этот тест имеет ограниченную ценность: базовый сплав титана не содержит железа для обнаружения (в отличие от стальных сплавов, где железо является основным элементом матрицы). Тест все еще может выявить загрязнение железом, занесенное в процессе механической обработки, но он не указан в стандартах ASTM B600 или F86 в качестве обязательного метода верификации титана, и большинство спецификаций по пассивации титана полностью его исключают. Применение теста с сульфатом меди к титану и интерпретация чистого результата как подтверждение пассивации создают ложную уверенность — чистый результат означает лишь отсутствие загрязнения железом, а не то, что пленка TiO2 была должным образом восстановлена.
Методы верификации, которые подходят для титана:
Тест на смачиваемость поверхности (проверка чистоты перед пассивацией)
Перед кислотной ванной проверьте чистоту поверхности, ополоснув ее деионизированной водой. Чистая поверхность покрывается равномерной сплошной пленкой воды (вода стекает “слоем”). Наличие загрязнений приводит к тому, что вода собирается в капли или пленка “разрывается”. Тест на смачиваемость — это предварительная проверка по принципу «прошел/не прошел»; он подтверждает эффективность очистки перед началом процесса пассивации.
Визуальный контроль под увеличением
После завершения пассивации и сушки проведите осмотр при 10–40-кратном увеличении. Поверхность должна быть равномерно блестящей с естественным титановым матовым или полуматовым оттенком. Признаками «кислотного ожога» (flash attack) являются нерегулярный питтинг, матовое травление или шероховатость. Остаточная окалина выглядит как тусклые неровные пятна. Детали с любым из этих дефектов подлежат отбраковке, а параметры технологического процесса должны быть пересмотрены.
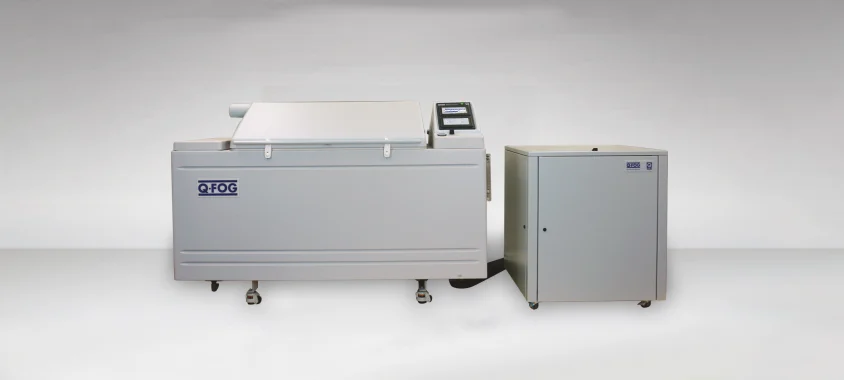
Испытание в соляном тумане (ASTM B117)
Воздействие соляного тумана в контролируемой камере (5% NaCl, 35°C) обеспечивает ускоренную проверку коррозионной стойкости. Хорошо пассивированный титан не должен проявлять признаков питтинга или продуктов коррозии спустя 72–168 часов, в зависимости от требований к применению. Это разрушающее испытание для приемки партии, а не метод контроля отдельных деталей.
РФЭС (Рентгеновская фотоэлектронная спектроскопия)
Используется скорее в научных исследованиях и валидации медицинских изделий, чем в серийном производстве. РФЭС характеризует состав и толщину пассивной пленки, а также соотношение TiO2 и других фаз оксида титана (TiO, Ti2O3). Она подтверждает, что оксид находится в фазе TiO2, а не в форме более низкого и менее защитного оксида. РФЭС не является цеховым испытанием — для нее требуется специализированное оборудование, и она применяется для валидации процесса пассивации на этапе квалификации, а не для проверки каждой партии.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Можно ли пассивировать титан?
Да. Титан можно пассивировать как химическими, так и электрохимическими методами. Химическая пассивация с использованием азотной кислоты (согласно ASTM F86) или лимонной кислоты (согласно ASTM B600) удаляет поверхностные загрязнения и восстанавливает естественную пленку TiO2. Электрохимическая пассивация (анодирование) позволяет вырастить существенно более толстый оксидный слой. Способность титана к самопассивации означает, что базовый оксид присутствует всегда — пассивация лишь удаляет загрязнения, мешающие его равномерному формированию.
В чем разница между стандартами ASTM A380 и ASTM F86 для титана?
ASTM A380 — это стандарт для нержавеющей стали. Его официальная область применения охватывает очистку, удаление окалины и пассивацию деталей из нержавеющей стали (серий 200, 300 и 400). Цеха по финишной обработке часто ссылаются на него при работе с титаном, поскольку процедуры использования азотной кислоты в A380 схожи с теми, что применяются к титану, однако A380 не содержит специфических для титана процедур, руководства по удалению оксидной окалины титана или технологических примечаний по конкретным сплавам. ASTM F86 является надлежащим медицинским стандартом для титана — он регламентирует подготовку поверхности металлических хирургических имплантатов и устанавливает два режима пассивации в азотной кислоте: Обычный (20–45% HNO3, 20–30°C, минимум 30 минут) и Ускоренный (20–25% HNO3, 50–60°C). Если ваше титановое изделие является хирургическим имплантатом, оно попадает под действие стандарта F86. Для промышленного титана, не связанного с имплантацией, верным справочным документом является ASTM B600.
Меняет ли пассивация титана его цвет или размеры?
Химическая пассивация не меняет цвет или размеры титановых деталей. Кислотная ванна удаляет загрязнения и поверхностную окалину; она не наносит материал и не наращивает покрытие. Детали сохраняют естественную поверхность титана, в некоторых случаях становясь чуть ярче за счет удаления следов механической обработки и окалины. Изменение размеров невозможно измерить в пределах допусков мехобработки. Анодирование же, напротив, изменяет цвет и немного увеличивает толщину оксидного слоя (как правило, менее 1 мкм для декоративных целей).
Можно ли использовать лимонную кислоту для пассивации медицинского титана?
Все зависит от конкретного применения. Для компонентов медицинских изделий, не предназначенных для имплантации (хирургических инструментов, лотков, рукояток инструментов), допустимо использование лимонной кислоты согласно стандарту ASTM B600. Для хирургических имплантатов, вживляемых в организм, применяется стандарт ASTM F86, который предписывает использование только азотной кислоты. Лимонная кислота не является допустимой заменой при пассивации по стандарту ASTM F86, независимо от качества финишной обработки поверхности детали. Замена на лимонную кислоту при обработке имплантата, соответствующего стандарту F86, создает несоответствие технологического процесса.
Как долго сохраняется пассивация титана?
Пассивная пленка TiO2 остается неизменной при нормальных условиях эксплуатации — пассивность титана обусловлена его химической природой, а не является покрытием, которое может стереться. До тех пор пока деталь не подвергается механической обработке, истиранию до чистого металла или воздействию сред, разрушающих оксид (например, концентрированной плавиковой кислоты), пассивная пленка самовосстанавливается после незначительных царапин и сохраняет свою целостность. Практический ответ: пассивированный титан в типичных условиях эксплуатации (медицина, аэрокосмическая отрасль, химическая промышленность) не требует периодической повторной пассивации, в отличие от некоторых других металлов. Повторная пассивация необходима только после последующих операций механической обработки, которые могут привести к повторному загрязнению железом.
Что произойдет, если титан не подвергнуть пассивации после механической обработки?
Частицы железа от обрабатывающих инструментов остаются внедренными в поверхность. В процессе эксплуатации эти частицы подвергаются коррозии, создавая красноватые пятна ржавчины, из-за которых кажется, будто корродирует сам титан (хотя это не так). Что еще более серьезно, продукты коррозии железа локально подтачивают пленку TiO2, вызывая точечную коррозию (питтинг), которую окружающий оксид не может восстановить. В медицине поверхностное загрязнение несет биологические риски и может привести к повышенному выделению ионов металлов. В химической промышленности непассивированный титан в агрессивных средах может проявлять локальный питтинг. Для декоративного или неконструкционного потребительского титана практическим последствием является появление пятен на поверхности.
Оксидный слой, работа которого незаметна
Пассивная пленка титана — это один из самых эффективных и при этом наименее заметных барьеров против коррозии в технике. Слой диоксида титана (TiO2) толщиной от двух до шести нанометров, способный к самопроизвольному формированию и самовосстановлению, позволил использовать титан в ортопедических имплантатах, крепежах для аэрокосмической отрасли, химических реакторах и подводных трубопроводах. Вопрос пассивации по-прежнему актуален не из-за несовершенства пленки, а из-за того, что в процессе производства она повреждается, загрязняется и не может сформироваться там, где это необходимо.
Наладить этот процесс несложно, если четко следовать стандартам: ASTM B600 для промышленных и не связанных с имплантацией медицинских компонентов, ASTM F86 для хирургических имплантатов с использованием только азотной кислоты и AMS 2487/2488 для анодирования в аэрокосмической отрасли. ASTM A380 относится к нержавеющей стали, что бы ни было указано на чертеже. Выбор кислоты осуществляется в соответствии со стандартом: спецификация F86 обязывает использовать азотную кислоту; во всех остальных случаях у вас есть возможность выбрать лимонную кислоту там, где важны ее преимущества в плане безопасности и экологии.
Детали после правильно проведенного процесса пассивации выглядят почти так же, как и до него: тот же цвет, те же размеры, отсутствие видимого покрытия. Разница заключается в поверхности, готовой равномерно удерживать пленку TiO2 на протяжении всего срока службы изделия.