
A extrema reatividade do titânio com o oxigênio torna a fundição em areia convencional impraticável para a maioria das aplicações — o titânio fundido inflama-se em contato com o ar ambiente. O método predominante é fundição de investimento a vácuo, que combina um processo de casca cerâmica por cera perdida com uma câmara de vácuo selada e um forno de caveira de cobre com resfriamento a água. Outros métodos, incluindo fundição sob pressão a vácuo e fundição centrífuga, existem em nichos limitados. Este guia detalha todos os métodos viáveis de fundição de titânio, explica o requisito obrigatório de vácuo, compara a economia dos processos e aborda as etapas de pós-processamento (HIP, remoção de camada alfa‑case, tratamento térmico) que compradores dos setores aeroespacial e médico consistentemente ignoram no orçamento.
Por Que a Fundição de Titânio É Fundamentalmente Diferente da de Outros Metais
A maioria dos metais pode ser fundida e vazada em moldes de areia a céu aberto. O titânio não.
Em temperaturas acima de aproximadamente 1100°C, o titânio fundido reage violentamente com o oxigênio e o nitrogênio. Ele dissolve gases atmosféricos no fundido, formando uma camada superficial frágil enriquecida com oxigênio denominada caso alfa — e em casos de exposição severa, o metal pode inflamar-se. Isso não é uma simples inconveniência de manuseio. É uma realidade metalúrgica que elimina classes inteiras de métodos de fundição que funcionam perfeitamente para aço, alumínio ou mesmo superligas de níquel.
A consequência: praticamente todos os métodos viáveis de fundição de titânio requerem vácuo ou ambiente controlado com atmosfera inerte. Essa única restrição remodela tudo — equipamentos, ferramental, tempo de ciclo, qualificação de fornecedores e custos.
Compreender isso desde o início evita ciclos desperdiçados de RFQ com fundições que “fazem fundição”, mas não possuem a infraestrutura adequada para o titânio.
Os Quatro Principais Métodos de Fundição e Sua Compatibilidade com o Titânio
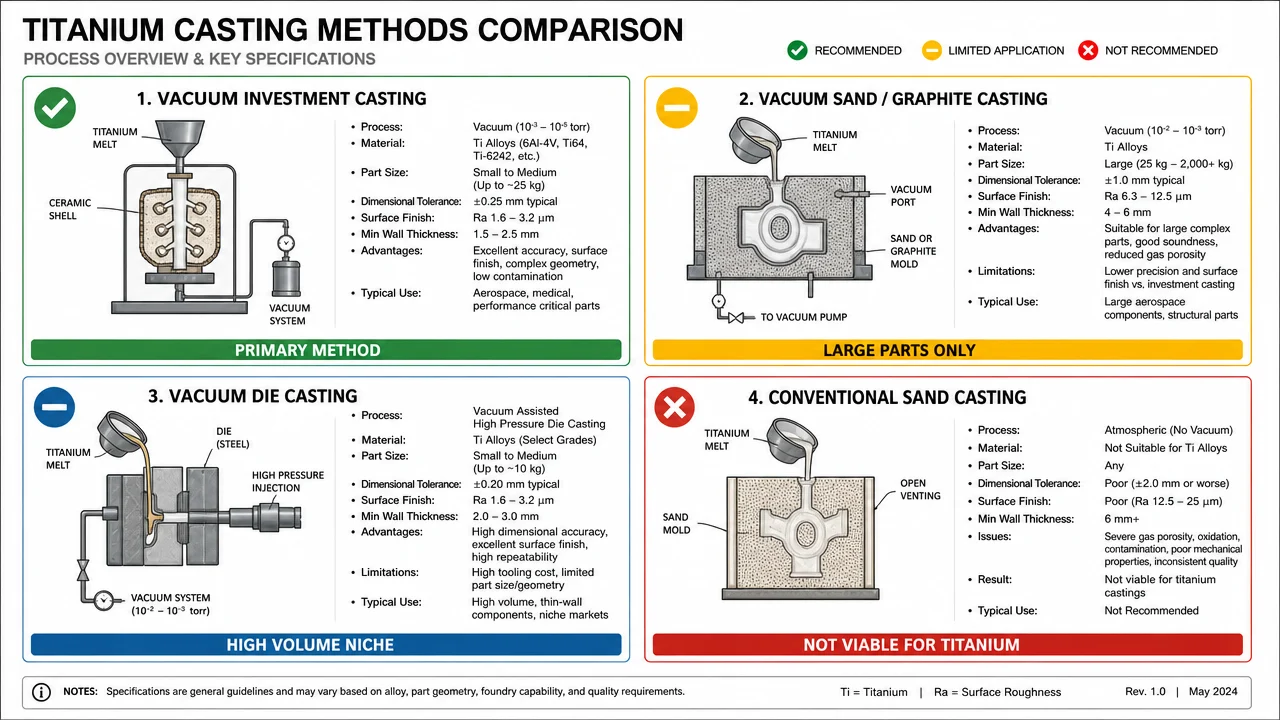
| Método | Compatível com Titânio? | Por Que / Por Que Não |
|---|---|---|
| Fundição de Investimento a Vácuo | ✅ Sim — método principal | Câmara de vácuo selada + casca cerâmica previne a contaminação atmosférica |
| Fundição sob Pressão a Vácuo | ✅ Sim — nicho limitado | Fundição sob alta pressão a vácuo é viável; requer equipamentos especializados |
| Fundição Centrífuga | ✅ Sim — especializada | Usada para anéis e tubos; ambiente de vácuo necessário |
| Fundição em Areia | ⚠️ Severamente limitada | A fundição convencional em areia causa camada alfa‑case severa; a fundição em areia a vácuo existe, mas raramente é utilizada para Ti |
| Fundição em Molde Permanente (Coquilha por Gravidade) | ❌ Não viável | O Ti fundido reage com ferramentas de aço ou ferro |
| Fundição sob Pressão Padrão | ❌ Não viável | A pressão de injeção é incompatível com a reatividade do Ti; sem controle de vácuo |
O restante deste guia concentra-se nos três métodos viáveis em uso prático: fundição de investimento a vácuo, fundição sob pressão a vácuo e — onde se aplica — fundição de titânio em areia.
Fundição de Investimento a Vácuo: O Processo Dominante do Titânio
A fundição de investimento a vácuo (também chamada de fundição de cera perdida a vácuo) abrange 85–90% das fundições comerciais de titânio. É o método que a maioria das fundições menciona ao falar em “fundição de titânio” sem qualificação.
Por que domina: A capacidade de forma quase líquida da fundição de investimento minimiza a usinagem pós-fundição de um material caro e difícil de usinar. A casca cerâmica tolera o elevado ponto de fusão do titânio (1668°C / 3034°F). E o processo é inerentemente escalável em lotes — uma única operação em forno a vácuo pode fundir dezenas de peças simultaneamente.
O Processo de Fundição de Investimento a Vácuo, Passo a Passo
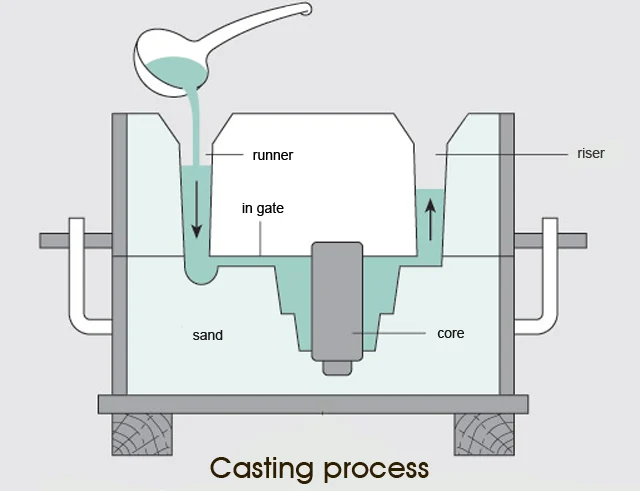
1. Produção do Modelo
Modelos em cera ou termoplástico do componente alvo são injetados em moldes por meio de ferramental usinado com precisão. Para peças aeroespaciais de alto tolerância, modelos em cera usinados por CNC são cada vez mais comuns, a fim de eliminar variações dimensionais decorrentes do ferramental de injeção.
2. Construção da Casca
Os padrões são mergulhados repetidamente em barbotina cerâmica e revestidos com areia refratária. Para o titânio especificamente, as cascas à base de sílica padrão são inadequadas — o titânio fundido reduz a sílica (SiO₂), contaminando o fundido. O padrão da indústria utiliza zircônia estabilizada com ítria (YSZ) ou revestimentos de face de zircônia estabilizada com cálcia, que são quimicamente inertes ao titânio líquido. Uma casca de titânio típica requer 8 a 12 camadas de imersão e atinge 8 a 12mm de espessura da parede.
3. Desvaceamento e Pré-aquecimento
Os moldes de casca cerâmica são aquecidos para eliminar o padrão de cera, deixando cavidades cerâmicas ocas. Os moldes são então pré-aquecidos a 150–300°C antes do vazamento para melhorar o preenchimento e reduzir o choque térmico.
4. Preparação do Eletrodo
Em vez de materiais de carga convencionais, as fundições de titânio utilizam tipicamente um eletrodo consumível — uma barra compactada de liga de titânio que serve tanto como matéria-prima quanto como ânodo no processo de fusão a arco. A composição do eletrodo deve corresponder à especificação da liga alvo (por exemplo, AMS 4991 para fundições de Ti-6Al-4V).
5. Carregamento e Evacuação da Câmara de Vácuo
A casca cerâmica pré-aquecida e o eletrodo de titânio são carregados na câmara de fundição. A câmara é vedada e evacuada a alto vácuo — tipicamente abaixo de 10⁻³ mbar — para remover o oxigênio e o nitrogênio atmosféricos antes de qualquer aquecimento.
6. Fusão em Cadinho Frio (Processo VAR)
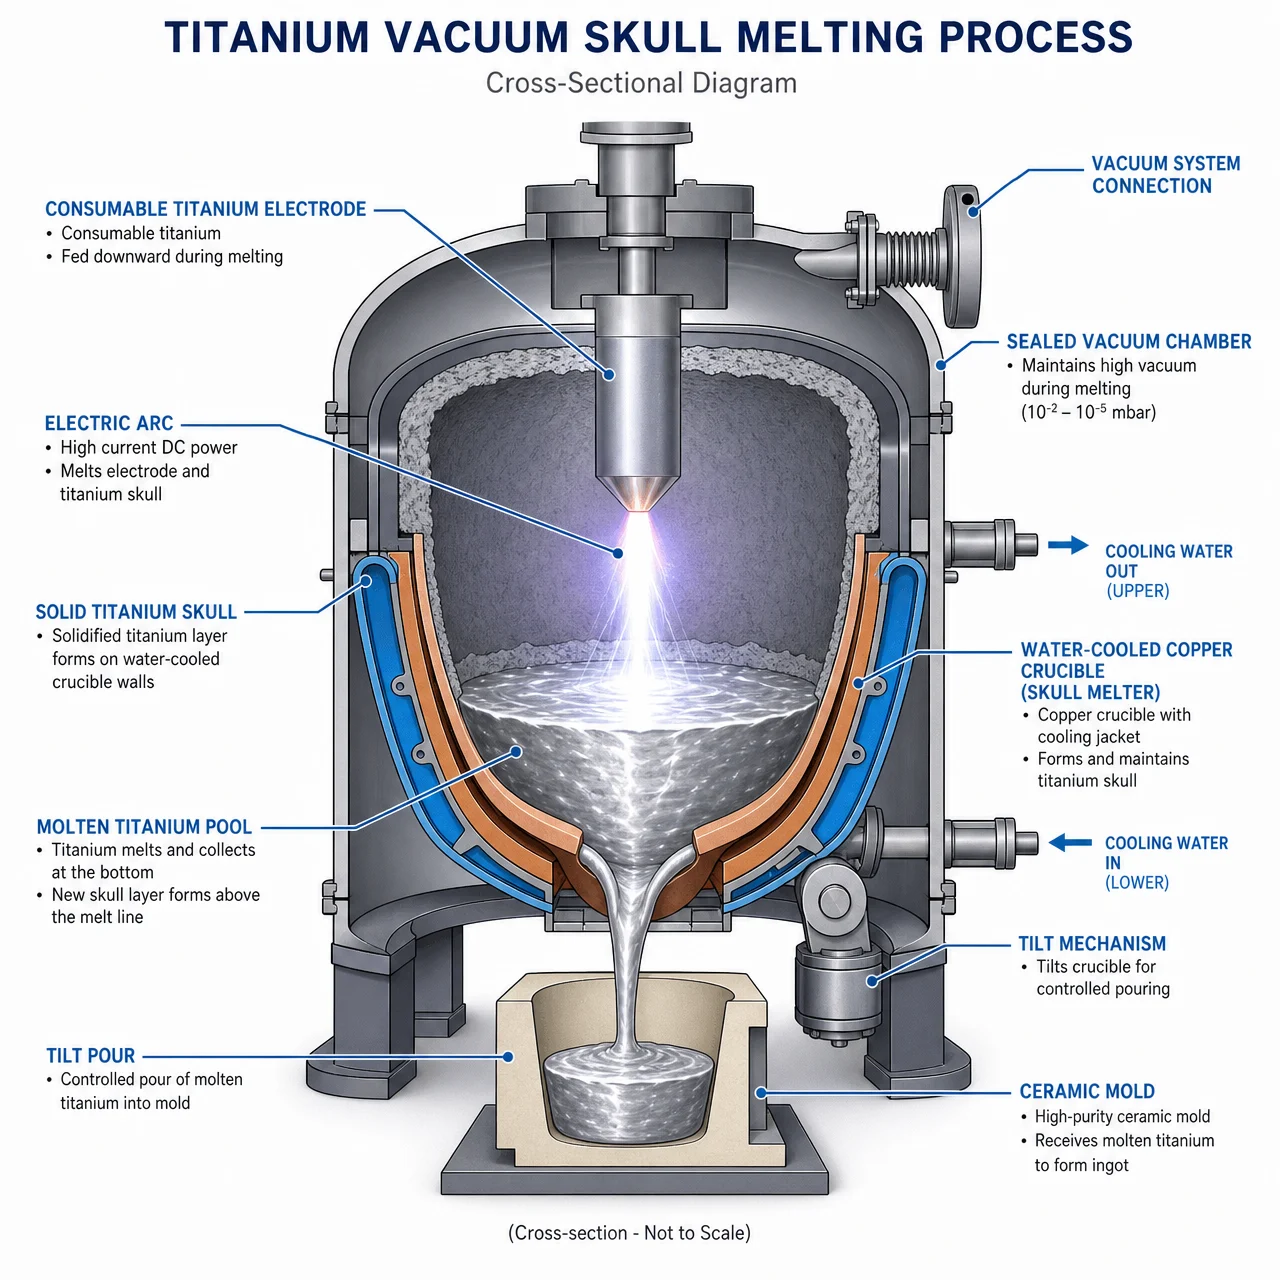
Esta é a etapa que mais distingue o titânio dos outros metais fundidos por cera perdida. Um cadinho de cobre resfriado a água (fundidor de casca) é utilizado em vez de um cadinho cerâmico convencional, pois o titânio fundido reage com cerâmicas de óxido. Um arco elétrico é estabelecido entre o eletrodo consumível e uma pequena quantidade de material de partida no cadinho. O titânio funde a partir da ponta do eletrodo, acumulando-se na cuba de cobre resfriada a água.
A camada externa do banho de titânio solidifica contra as paredes de cobre — formando a “casca” — enquanto o interior permanece líquido. Esta casca de titânio sólido impede fisicamente o contato entre o banho fundido e o cobre. As temperaturas no banho de fusão excedem 1700°C.
7. Vazamento por Inclinação ou Vazamento Centrífugo
Uma vez atingido o volume de fusão necessário, a câmara inclina-se (ou um mecanismo de centrífuga é acionado) para vazar o titânio fundido na casca pré-aquecida. Todo o vazamento ocorre dentro do ambiente de vácuo selado. As variantes de fundição centrífuga giram a casca a 200–500 RPM durante o vazamento para melhorar o preenchimento de seções delgadas.
8. Resfriamento Controlado e Remoção da Casca
As peças fundidas resfriam no vácuo ou em atmosfera inerte antes de a câmara ser aberta. A casca cerâmica é removida por desmoldagem mecânica, desmoldagem vibratória ou jateamento de água de alta pressão.
9. Corte e Inspeção Inicial
Os canais de alimentação e massalotes são removidos. A inspeção dimensional inicial e a inspeção visual são realizadas em seguida. Para aplicações aeroespaciais, a inspeção do primeiro artigo normalmente inclui verificação dimensional por máquina de medição por coordenadas (MMC).
Quais Tolerâncias Você Pode Esperar?
As fundições de precisão de titânio normalmente alcançam:
- tolerância dimensional linear: ±0,005 in/in (±0,13 mm/mm) conforme ASTM B372 / prática do setor
- Acabamento superficial: Ra 1,6–3,2 µm (63–125 µin) no estado bruto de fundição — significativamente melhor do que a fundição em areia
- espessura da parede mínima: 1,5–2 mm para a maioria das ligas
Essas tolerances pressupõem projeto adequado de ferramental e qualidade do molde cerâmico. Canais internos complexos, machos ou seções finas requerem revisão de projeto para fabricação.
Fundição em Areia de Titânio: Quando Funciona e Quando Não Funciona
A fundição em areia é o processo de fundição de metais mais comum do mundo — mas o titânio torna esse processo muito mais complicado do que a fundição de ferro ou aço.
O problema fundamental: a areia de sílica convencional contém SiO₂ (dióxido de silício). Nas temperaturas de fundição do titânio, o titânio fundido reduz agressivamente o SiO₂, incorporando oxigênio ao fundido e depositando contaminação por silício. O resultado é uma frágil camada alfa‑case rica em oxigênio na superfície da peça fundida, que pode se estender vários milímetros de profundidade, requer fresagem química agressiva para remoção e representa um risco estrutural em aplicações que suportam carga.
É por isso que a afirmação comum de que “a fundição em areia pode ser usada para o titânio” é tecnicamente verdadeira, mas praticamente enganosa para a maioria das aplicações de engenharia.
Onde a Fundição de Titânio em Areia É Realmente Utilizada
A fundição de titânio em areia existe — mas utiliza agregados refratários não reativos, não areia de sílica convencional. Os materiais de molde viáveis incluem:
- Moldes de grafite (mais comuns para peças maiores de titânio)
- Agregado de zircônia estabilizado com CaO
- Moldes de areia com revestimento facial de cálcia (CaO) ou ítria (Y₂O₃)
E todo o processo ainda requer um ambiente de vácuo ou atmosfera inerte para fusão e vazamento. A fundição de titânio em areia a céu aberto não é viável em qualidade de produção.
Na prática, a “fundição em areia” de titânio (geralmente fundição em molde de grafite) é utilizada para:
- Peças estruturais aeroespaciais de grande porte (estruturas de passagem de asa, quadros de fuselagem) onde a geometria é grande demais para os equipamentos padrão de fundição por cera perdida
- Peças de até 500 kg onde os custos de ferramental para fundição por cera perdida são proibitivos
- Peças de baixo volume ou protótipos onde o ferramental de casca não é justificado
Compensações em relação à fundição por cera perdida:
| Parâmetro | Fundição de Investimento a Vácuo | Vacuum Sand/Graphite Casting |
|---|---|---|
| Surface finish (as-cast) | Ra 1.6–3.2 µm | Ra 6.3–12.5 µm (rougher) |
| Dimensional tolerância | ±0.005 in/in | ±0.010–0.015 in/in |
| Max part size | ~25–50 kg (typical equipment) | 500+ kg feasible |
| Custo das ferramentas | Moderate (wax/ceramic tooling) | Lower (graphite machining) |
| Alpha-case depth | 0.1–0.3 mm (ceramic shell) | 0.3–0.8 mm (graphite mold) |
| Aplicações típicas | Aerospace brackets, medical implants, industrial valves | Airframe structures, large pump casings |
The key takeaway: for any precision or structural titanium casting under ~50 kg, vacuum investment casting delivers better dimensional control and surface finish at comparable cost. Graphite mold casting becomes the practical choice when part size exceeds standard investment casting furnace capacity.
Vacuum Die Casting for Titanium: The High-Pressure Alternative
Vacuum die casting of titanium occupies a narrow but real niche, primarily studied and commercialized in the 1990s–2000s as a route to lower-cost titanium components. Research at ORNL and other institutions demonstrated that vacuum die casting can produce near-net-shape titanium parts with wall thicknesses down to 1mm at cycle times much faster than investment casting.
How it differs from conventional die casting:
- The die cavity is evacuated before injection
- Tooling must be compatible with titanium’s reactivity (specialized die coatings or materials)
- Shot speeds and pressures are modified to prevent turbulence that entraps gas
The catch: titanium’s high ponto de fusão (1668°C) and reactivity with most tool steels makes die longevity a persistent challenge. Standard H13 tool steel dies used for aluminum die casting are not suitable — titanium solders to them and erodes them rapidly. This has limited widespread commercial adoption.
Where vacuum die casting for titanium currently sees use:
- High-volume consumer/automotive Ti components where investment casting tooling amortization is slow
- Thin-wall structural shapes that investment casting struggles to fill consistently
For most aerospace and medical procurement engineers, vacuum investment casting remains the default and the safe choice.
Post-Processing: The Part of Titanium Casting That Surprises Buyers
One of the most common budget surprises in titanium procurement: the casting itself is only part of the cost. Aerospace and medical applications require additional processing steps that add 30–70% to the part cost.
Prensagem isostática a quente (HIP)
Titanium investment castings contain micro-porosity from gas entrapment and solidification shrinkage. For structural applications, this porosity must be eliminated. HIP subjects the casting to simultaneous high temperature (~900–950°C) and high isostatic pressure (100–175 MPa / ~15,000–25,000 PSI) in an inert argon atmosphere. This collapses internal voids without changing external dimensions.
HIP is mandatory for flight-critical aerospace castings and for load-bearing medical implants. It is not optional if your part specification calls out AMS 2175 (castings standard) or AMS 2801 (heat treatment). Budget approximately 15–25% cost addition for HIP.
Alpha-Case Removal
Even with a good vacuum, the outermost surface of titanium castings develops a brittle, oxygen-enriched alpha-case layer. For investment castings with yttria-stabilized zirconia shells, this layer is typically 0.05–0.2 mm thick. For graphite mold castings, it can reach 0.5–1.0 mm.
Alpha case must be removed before the part is used in structural applications. Methods:
- Chemical milling (acid etching): Most common; HF/HNO₃ solutions dissolve the surface layer uniformly
- Mechanical removal: Electrochemical machining (ECM) or controlled abrasive blasting in some configurations
NADCAP-certified processing is standard for aerospace applications.
Tratamento térmico
Ti-6Al-4V and other alpha-beta alloys typically receive a stress relief anneal or full solution treat + age cycle after casting to achieve target mechanical properties. Required parameters are alloy-specific and specified in AMS 2801 or the customer’s engineering specification.
NDT Requirements
Aerospace castings commonly require:
- X-ray or CT scanning (ASTM E1742 / MIL-STD-453)
- Fluorescent penetrant inspection (FPI per ASTM E1417)
- Chemical analysis (per-heat traceability to AMS or ASTM spec)
These add cost but are non-negotiable for flight hardware. Medical implants add biocompatibility certification requirements (ISO 10993, ASTM F136 for implant-grade Ti-6Al-4V BAIXO TEOR INTERSTICIAL).
Selecting the Right Titanium Casting Method: A Decision Framework
The right casting method depends on four variables: part size, required tolerância, production volume, and application criticality.
| Fator de decisão | Fundição de Investimento a Vácuo | Graphite/Sand Mold Casting | Fundição sob Pressão a Vácuo |
|---|---|---|---|
| Part weight | <25–50 kg | Up to 500+ kg | <5 kg (typical) |
| Tolerância requirement | Tight (±0.005 in/in) | Moderate (±0.010–0.015) | Tight (±0.003–0.005) |
| Surface finish priority | Elevado | Low-moderate | Elevado |
| Volume | Low to medium | Baixa | Medium to high |
| Geometric complexity | High — thin walls, internal passages | Low-moderate | Moderate — thin walls |
| Aerospace/medical certifiable | Yes — industry standard | Yes — for large structures | Limited — less established |
| Relative tooling cost | Moderado | Baixa | High (die cost) |
Practical selection rules:
- Part under 25 kg + complex geometry + aerospace/medical = fundição de investimento a vácuo
- Part over 100 kg + simpler geometry + cost-sensitive = vacuum graphite mold casting
- High-volume + thin wall + consumer/automotive = vacuum die casting (if supplier is qualified)
- “Can we sand cast this titanium bracket?” from a conventional foundry = não — redirect to vacuum investment casting
Titanium Casting Grades: Which Alloy to Specify
Three titanium grades represent approximately 95% of castings in production:
CP Titanium Grau 2 (Commercially Pure)
- Density: 4.51 g/cm³; Resistência à tração: ~345 MPa as-cast
- Standards: ASTM B367, ASME SB367, ASTM F67 (for medical)
- Best for: Maximum resistência à corrosão applications — chemical process equipment, marine hardware, non-structural medical housings
- Don’t use for: Any load-bearing structural application
Ti-6Al-4V (Grau 5 / AMS 4991)
- Density: 4.43 g/cm³; Resistência à tração: 895–930 MPa (as-cast, post-HIP)
- Standards: AMS 4991 (casting), ASTM F136 (implant-grade BAIXO TEOR INTERSTICIAL variant)
- Best for: Aerospace brackets, engine mounts, orthopedic implants, racing components
- Note: “Ti-6Al-4V” and “ASTM F136” are not interchangeable — medical implants require the BAIXO TEOR INTERSTICIAL (Extra Low Interstitial) variant with tighter oxygen/nitrogen/hydrogen limits
Ti-6Al-2Sn-4Zr-2Mo (Grade 6 / AMS 4999)
- Density: 4.54 g/cm³; significantly higher fluência resistance than Gr 5
- Standards: AMS 4999
- Best for: Jet engine stators, high-temperature actuators, components with sustained loads above 315°C (600°F)
- Cost: 2–3× Ti-6Al-4V; only justified when operating temperature demands it
Real Cost Ranges for Titanium Castings
Cost transparency is rare in titanium casting. Based on supplier data and industry benchmarks:
| Component Type | Liga metálica | Rough Cost Range | Key Cost Driver |
|---|---|---|---|
| Simple valve body (50–200g) | CP Gr 2 | $800–$1,500/unit | Small volume, vacuum overhead |
| Aerospace bracket (0.5–2 kg) | Ti-6Al-4V | $1,800–$3,500/unit | HIP + X-ray + cert requirements |
| Medical hip stem (0.3–0.8 kg) | Ti-6Al-4V ELI | $4,000–$7,500/unit | ASTM F136 cert + electropolishing |
| Large structural frame (10–25 kg) | Ti-6Al-4V | $8,000–$25,000/unit | Furnace cycle cost, post-processing |
Raw material cost for Ti-6Al-4V is approximately $80–$120/kg for casting-grade sponge/electrode. But material is typically only 25–40% of total part cost — vacuum processing overhead, specialty ceramics, HIP, NDT, and certification compliance dominate.
The rule of thumb: titanium castings cost 5–10× equivalent stainless steel castings and 15–20× equivalent aluminum castings. This premium is justified when the application demands the strength-to-weight ratio, resistência à corrosão, or biocompatibility that titanium uniquely provides.
Qualifying a Titanium Casting Supplier: What to Ask
Most foundries cannot produce titanium castings. The equipment investment — vacuum arc melting furnaces, copper skull melters, yttria shell systems — runs $2–5M+, and the process expertise takes years to develop. Before sending an RFQ, verify:
Equipment:
- Does the foundry have its own vacuum arc remelting (VAR) or skull melting equipment? (Not outsourced)
- What is the maximum furnace capacity (kg per heat)?
- Is HIP done in-house or at a NADCAP-certified subcontractor?
Certificações:
- AS9100 Rev D (aerospace quality management) for aerospace parts
- NADCAP accreditation in casting (AC7102) and applicable special processes
- ISO 13485 for medical device applications
- Per-heat material traceability to AMS 4991 or ASTM F136
Process Controls:
- What ceramic shell system do they use? (Answer should reference yttria or calcia face coats — not generic silica)
- What vacuum level is achieved before pour? (Should be sub-10⁻³ mbar)
- What is their documented scrap rate for titanium? (Expect 10–20% for complex parts; significantly higher is a red flag)
Red flags: “We occasionally do titanium” / no dedicated vacuum furnace / generic material certs not tied to heat numbers.
Perguntas mais frequentes
Can titanium be sand cast?
Titanium can be cast in graphite or calcia/yttria-stabilized sand molds, but conventional silica sand reacts with molten titanium and is not suitable. Any titanium sand or graphite mold casting still requires a vacuum or inert-atmosphere environment for the melt and pour. For most precision applications under 50 kg, vacuum investment casting offers better results.
Why does titanium casting require a vacuum?
Molten titanium reacts aggressively with oxygen and nitrogen at its casting temperature (above 1668°C). These reactions form brittle interstitial phases and an alpha-case surface layer that compromises mechanical properties. A vacuum environment prevents atmospheric exposure during melting and pouring.
What is alpha case in titanium casting?
Alpha case is a brittle, oxygen-enriched surface layer that forms when molten titanium contacts oxygen or nitrogen. It is harder than the bulk material and has significantly reduced ductilidade and fatigue life. For structural applications, alpha case must be removed by chemical milling (acid etching) before part acceptance.
What is HIP and why is it required for titanium castings?
Hot Isostatic Pressing (HIP) uses simultaneous heat (~900°C) and high inert gas pressure (~175 MPa) to collapse internal micro-porosity in the casting. For aerospace and load-bearing medical applications, the internal integrity HIP provides is a specification requirement, not a supplier option.
Is Ti-6Al-4V the best alloy for titanium castings?
For most applications, yes. Ti-6Al-4V (AMS 4991) offers the best combination of strength, castability, and available certification data. CP Gr 2 is preferred when maximum resistência à corrosão matters more than strength. Ti-6Al-2Sn-4Zr-2Mo (AMS 4999) is only justified for high-temperature applications above ~315°C sustained service temperature.
How long does titanium investment casting typically take from order to shipment?
Lead times for aerospace/medical titanium castings typically run 12–20 weeks for new parts (including tooling production, first-article inspection, and post-processing). Repeat production of qualified parts can be 8–12 weeks. This is significantly longer than aluminum or steel investment casting due to the complexity of post-processing and qualification requirements.
Resumo
Titanium’s reactivity with oxygen is the defining fact of all titanium casting — it eliminates conventional sand casting, open-pour die casting, and any method that exposes molten metal to air. Vacuum investment casting using copper skull melters and yttria-stabilized ceramic shells is the industry-standard process because it handles complex geometries at near-net-shape precision while keeping the melt in a sealed vacuum environment.
Sand/graphite mold casting remains viable for large titanium structures that exceed standard investment casting furnace capacity, but requires the same vacuum environment and produces rougher surfaces and wider tolerances. Vacuum die casting handles niche high-volume thin-wall applications.
For buyers: the part cost is only the beginning. Budget for HIP, alpha-case removal, heat treatment, and NDT — these post-processing steps are mandatory for aerospace and medical parts and add 30–70% to casting cost. Verify your supplier’s equipment and certifications before sending drawings.

