
Чрезвычайно высокая реактивность титана с кислородом делает стандартное литьё в песчаные формы непрактичным для большинства применений — расплавленный титан воспламеняется на открытом воздухе. Доминирующим методом является вакуумное литьё по выплавляемым моделям, которое сочетает процесс керамической оболочки на основе выплавляемых моделей с герметичной вакуумной камерой и водоохлаждаемым медным тигельным плавителем. Другие методы, включая вакуумное литьё под давлением и центробежное литьё, существуют в ограниченных нишах. В данном руководстве подробно рассматривается каждый жизнеспособный метод литья титана, объясняется обязательное требование вакуума, сравнивается экономика процессов, а также описываются этапы постобработки (горячее изостатическое прессование, удаление альфа‑слоя, термическая обработка), которые покупатели в аэрокосмической и медицинской отраслях неизменно упускают из виду при составлении бюджета.
Почему литьё титана принципиально отличается от литья других металлов
Большинство металлов можно расплавить и залить в песчаную форму на открытом воздухе. Титан — нет.
При температурах выше примерно 1100°C расплавленный титан бурно реагирует с кислородом и азотом. Он растворяет атмосферные газы в расплаве, образуя хрупкий обогащённый кислородом поверхностный слой, называемый альфа-вариант — а при сильном воздействии металл может воспламениться. Это не просто неудобство при обращении. Это металлургическая реальность, которая исключает целые классы методов литья, прекрасно работающих для стали, алюминия или даже жаропрочных сплавов на основе никеля.
Следствие: практически все жизнеспособные методы литья титана требуют вакуума или контролируемой инертной атмосферы. Это единственное ограничение меняет всё — оборудование, оснастку, время цикла, квалификацию поставщиков и стоимость.
Понимание этого с самого начала позволяет избежать напрасных циклов запросов коммерческих предложений у литейных предприятий, которые “занимаются литьём”, но не располагают необходимой инфраструктурой для работы с титаном.
Четыре основных метода литья и их совместимость с титаном
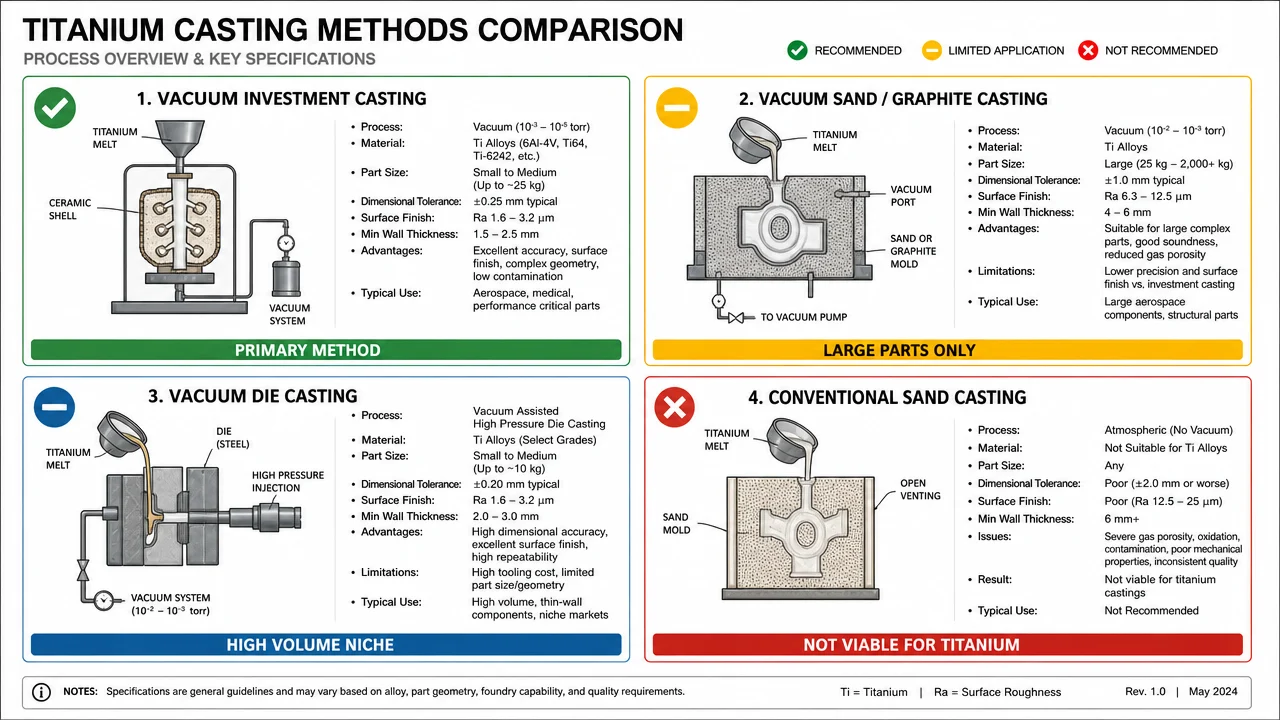
| Метод | Совместим с титаном? | Почему / Почему нет |
|---|---|---|
| Вакуумное литьё по выплавляемым моделям | ✅ Да — основной метод | Герметичная вакуумная камера + керамическая оболочка предотвращают загрязнение атмосферными газами |
| Вакуумное литьё под давлением | ✅ Да — ограниченная ниша | Вакуумное литьё под высоким давлением применимо; требует специализированного оборудования |
| Центробежное литьё | ✅ Да — специализированное | Используется для колец, труб; требуется вакуумная среда |
| Литьё в песчаные формы | ⚠️ Крайне ограничено | Обычное литьё в песчаные формы вызывает образование выраженного альфа‑слоя; вакуумное литьё в песчаные формы существует, но редко применяется для Ti |
| Литьё в кокиль (постоянная форма) | ❌ Неприменимо | Расплавленный Ti вступает в реакцию со стальной или чугунной оснасткой |
| Стандартное литьё под давлением | ❌ Неприменимо | Давление впрыска несовместимо с химической активностью Ti; отсутствует контроль вакуума |
Оставшаяся часть данного руководства посвящена трём практически применимым методам: вакуумному литью по выплавляемым моделям, вакуумному литью под давлением и — там, где это применимо — литью титана в песчаные формы.
Вакуумное литьё по выплавляемым моделям: доминирующий процесс литья титана
Вакуумное литьё по выплавляемым моделям (также называемое вакуумным литьём по восковым моделям) охватывает 85–90% коммерческих титановых отливок. Именно этот метод большинство литейных производств подразумевают, когда говорят о “литье титана” без дополнительных уточнений.
Причины доминирования: Возможность получения форм, близких к готовым изделиям, при литье по выплавляемым моделям сводит к минимуму механическую обработку после литья материала, который дорог и сложен в обработке. Керамическая оболочка выдерживает высокую температура плавления титана (1668°C / 3034°F). Кроме того, процесс изначально масштабируем — за один цикл вакуумной печи можно одновременно отлить десятки деталей.
Процесс вакуумного литья по выплавляемым моделям, шаг за шагом
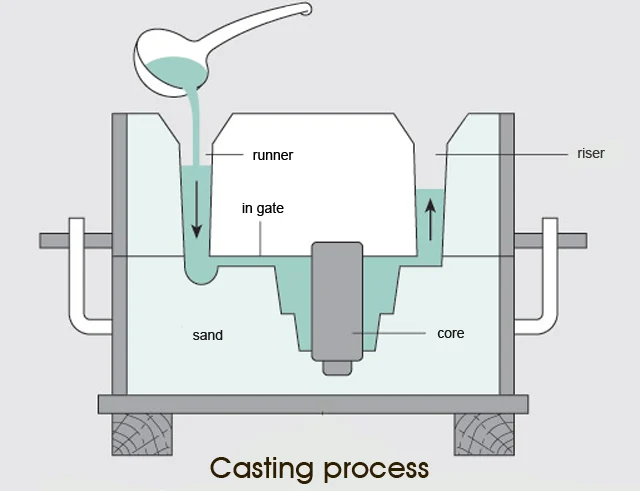
1. Изготовление моделей
Восковые или термопластичные модели целевого компонента изготавливаются методом литья под давлением с использованием точно обработанной оснастки. Для аэрокосмических деталей с высокими требованиями к допуск всё шире применяются восковые модели, обработанные на станках с ЧПУ, что позволяет исключить размерные отклонения, обусловленные литьевой оснасткой.
2. Формирование оболочки
Восковые модели многократно окунают в керамическую суспензию и покрывают огнеупорным песком. Применительно к титану стандартные оболочки на основе диоксида кремния непригодны — расплавленный титан восстанавливает диоксид кремния (SiO₂), загрязняя расплав. Отраслевым стандартом являются цирконий, стабилизированный иттрием (YSZ), или лицевые слои из циркония, стабилизированного оксидом кальция, которые химически инертны по отношению к жидкому титану. Типичная титановая оболочка включает 8–12 слоёв окунания и достигает толщины 8–12 мм толщина стенки.
3. Выплавление воска и предварительный нагрев
Керамические оболочковые формы нагревают для выжигания восковой модели, в результате чего образуются полые керамические полости. Затем формы предварительно нагревают до 150–300°C перед заливкой для улучшения заполнения и снижения термического удара.
4. Подготовка электрода
Вместо обычных шихтовых материалов титановые литейные производства, как правило, используют расходуемый электрод — прессованный пруток из титанового сплава, который служит одновременно исходным материалом и анодом в процессе дуговой плавки. Состав электрода должен соответствовать целевой спецификации сплава (например, AMS 4991 для отливок из Ti-6Al-4V).
5. Загрузка в вакуумную камеру и откачка
Предварительно нагретая керамическая оболочковая форма и титановый электрод загружаются в литейную камеру. Камера герметизируется и откачивается до высокого вакуума — как правило, ниже 10⁻³ мбар — для удаления атмосферного кислорода и азота до начала нагрева.
6. Гарнисажная плавка (процесс ВДП)
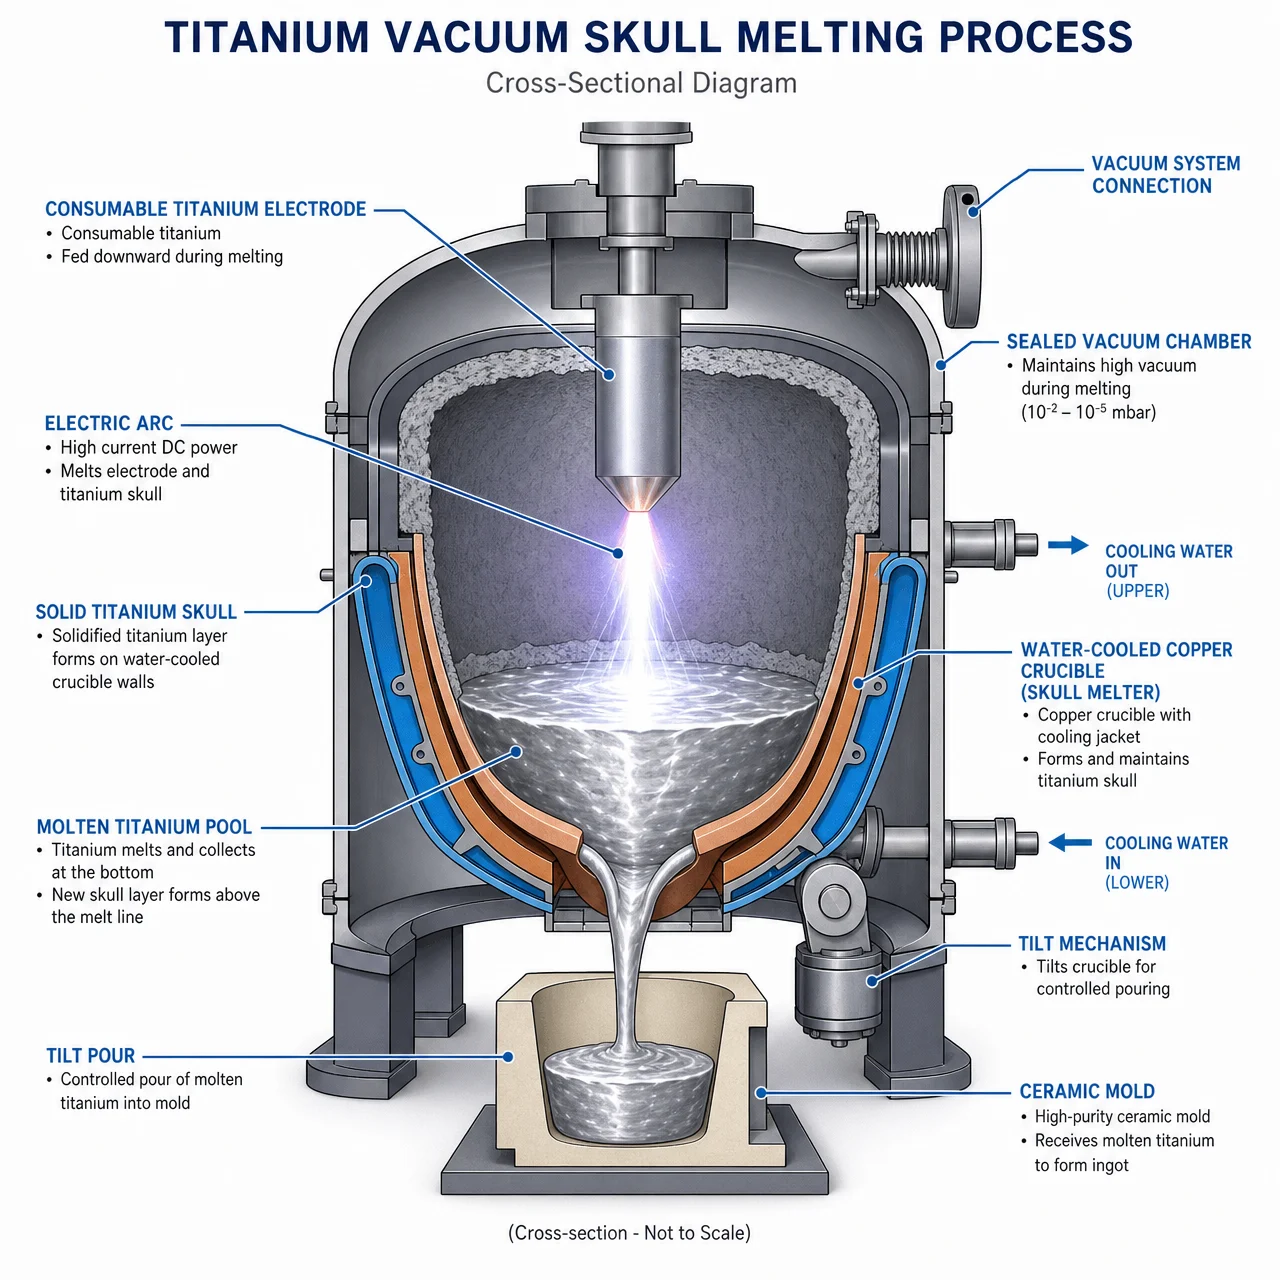
Это этап, который в наибольшей степени отличает титан от других металлов, получаемых литьём по выплавляемым моделям. медный тигель с водяным охлаждением (гарнисажная печь) применяется вместо обычного керамического тигля, поскольку расплавленный титан реагирует с оксидными керамиками. Электрическая дуга зажигается между расходуемым электродом и небольшим количеством запального материала в тигле. Титан плавится с торца электрода, скапливаясь в медной чаше с водяным охлаждением.
Внешний слой титанового расплава затвердевает у медных стенок, образуя “гарнисаж”, тогда как внутренняя часть остаётся жидкой. Этот гарнисаж из твёрдого титана физически предотвращает контакт расплавленного металла с медью. Температура в ванне расплава превышает 1700°C.
7. Наклонная заливка или центробежная заливка
После достижения необходимого объёма расплава камера наклоняется (или включается центрифужный механизм) для заливки расплавленного титана в предварительно нагретую оболочковую форму. Вся заливка происходит в герметичной вакуумной среде. В центробежных вариантах литья форма вращается со скоростью 200–500 об/мин в процессе заливки для улучшения заполнения тонких сечений.
8. Управляемое охлаждение и удаление оболочки
Отливки охлаждаются в вакууме или инертной атмосфере до открытия камеры. Керамическая оболочка удаляется механическим выбиванием, виброочисткой или гидроабразивной струйной обработкой.
9. Обрезка и первичный контроль
Литниковые системы и прибыли удаляются. Затем проводится первичный размерный контроль и визуальный осмотр. Для авиакосмических применений первичный контроль изделия, как правило, включает размерную верификацию на координатно-измерительной машине (КИМ).
Каких допусков можно ожидать?
Титановые литые детали по выплавляемым моделям, как правило, обеспечивают:
- Линейный размерный допуск: ±0,005 дюйм/дюйм (±0,13 мм/мм) по ASTM B372 / отраслевой практике
- Чистота поверхности: Ra 1,6–3,2 мкм (63–125 мкдюйм) в состоянии после литья — значительно лучше, чем при литье в песчаные формы
- Минимальная толщина стенки: 1,5–2 мм для большинства сплавов
Данные tolerance предполагают надлежащее проектирование оснастки и качество оболочки. Сложные внутренние каналы, стержни или тонкостенные элементы требуют проверки на технологичность конструкции.
Литьё титана в песчаные формы: когда это работает, а когда нет
Литьё в песчаные формы — наиболее распространённый в мире процесс литья металлов, однако титан делает его значительно сложнее, чем литьё чугуна или стали.
Фундаментальная проблема заключается в следующем: обычный кремнезёмистый песок содержит SiO₂ (диоксид кремния). При температурах литья титана расплавленный титан активно восстанавливает SiO₂, поглощая кислород в расплав и оставляя кремниевые загрязнения. Результатом является хрупкий, обогащённый кислородом альфа‑слой на поверхности отливки, который может распространяться на несколько миллиметров в глубину, требует агрессивного химического фрезерования для удаления и представляет собой конструктивный недостаток в нагруженных деталях.
Именно поэтому расхожее утверждение “литьё в песчаные формы применимо для титана” технически верно, но практически вводит в заблуждение для большинства инженерных применений.
Где литьё титана в песчаные формы действительно применяется
Литьё титана в песчаные формы действительно существует — но при этом используется нереакционноспособные огнеупорные наполнители, а не обычный кварцевый песок. Подходящие материалы для форм включают:
- Графитовые формы (наиболее распространённые для крупных титановых деталей)
- Наполнитель на основе циркония, стабилизированного CaO
- Песчаные формы с облицовочным слоем из извести (CaO) или оксида иттрия (Y₂O₃)
При этом весь процесс по-прежнему требует вакуумной или инертной атмосферы для плавки и заливки. Литьё титана в песчаные формы на открытом воздухе не обеспечивает производственного качества.
На практике “песчаное литьё” титана (как правило, литьё в графитовые формы) применяется для:
- Крупных конструктивных деталей аэрокосмической отрасли (несущих конструкций крыла, шпангоутов фюзеляжа), геометрия которых слишком велика для стандартного оборудования литья по выплавляемым моделям
- Деталей массой до 500 кг, для которых затраты на оснастку литья по выплавляемым моделям нецелесообразны
- Мелкосерийных или опытных деталей, для которых изготовление оболочковой оснастки не оправдано
Компромиссы по сравнению с литьём по выплавляемым моделям:
| Параметр | Вакуумное литьё по выплавляемым моделям | Вакуумное песчаное/графитовое литьё |
|---|---|---|
| Чистота поверхности (после литья) | Ra 1,6–3,2 мкм | Ra 6,3–12,5 мкм (более грубая) |
| Размерный допуск | ±0,005 дюйм/дюйм | ±0,010–0,015 дюйм/дюйм |
| Максимальный размер детали | ~25–50 кг (типовое оборудование) | 500+ кг возможно |
| Стоимость оснастки | Умеренная (восковая/керамическая оснастка) | Ниже (механическая обработка графита) |
| Глубина альфа‑слоя | 0,1–0,3 мм (керамическая оболочка) | 0,3–0,8 мм (графитовая форма) |
| Типичные области применения | Авиакосмические кронштейны, медицинские имплантаты, промышленные клапаны | Конструкции планера, корпуса крупных насосов |
Главный вывод: для любого прецизионного или конструкционного титанового литья массой до ~50 кг, вакуумное литьё по выплавляемым моделям обеспечивает лучший контроль размеров и качество поверхности при сопоставимой стоимости. Литьё в графитовые формы становится практичным выбором, когда размер детали превышает мощность стандартной печи для литья по выплавляемым моделям.
Вакуумное литьё под давлением для титана: высокодавленая альтернатива
Вакуумное литьё титана под давлением занимает узкую, но реальную нишу — преимущественно исследованную и коммерциализированную в 1990–2000-х годах как способ получения менее дорогостоящих титановых компонентов. Исследования в ORNL и других учреждениях показали, что вакуумное литьё под давлением позволяет производить титановые детали, близкие к конечной форме, с толщиной стенки до 1 мм при значительно более коротких циклах по сравнению с литьём по выплавляемым моделям.
Отличия от традиционного литья под давлением:
- Полость формы вакуумируется перед впрыском
- Оснастка должна быть совместима с реакционной способностью титана (специализированные покрытия или материалы пресс-форм)
- Скорость и давление впрыска регулируются для предотвращения турбулентности, которая вызывает захват газов
Подвох: Высокая температура плавления титана (1668°C) и его реакционная способность с большинством инструментальных сталей делают долговечность штампов постоянной проблемой. Стандартные штампы из инструментальной стали H13, используемые для литья алюминия под давлением, не подходят — титан припаивается к ним и быстро разрушает их. Это ограничило широкое коммерческое применение.
Где вакуумное литье под давлением для титана используется в настоящее время:
- Крупносерийные титановые компоненты для потребительского/автомобильного сектора, где амортизация оснастки для литья по выплавляемым моделям происходит медленно
- Тонкостенные конструкционные формы, которые с трудом заполняются методом литья по выплавляемым моделям
Для большинства инженеров по закупкам в аэрокосмической и медицинской отраслях вакуумное литье по выплавляемым моделям остается основным и безопасным выбором.
Постобработка: часть процесса литья титана, которая удивляет покупателей
Один из наиболее частых сюрпризов в бюджете при закупке титана: само литье составляет лишь часть затрат. Аэрокосмическая и медицинская отрасли требуют дополнительных этапов обработки, которые увеличивают стоимость детали на 30–70%.
Горячее изостатическое прессование (HIP)
Титановые отливки по выплавляемым моделям содержат микропористость, вызванную захватом газов и усадочной пористостью. Для конструкционных применений эта пористость должна быть устранена. ГИП (горячее изостатическое прессование) подвергает отливку одновременному воздействию высокой температуры (~900–950°C) и высокого изостатического давления (100–175 МПа / ~15 000–25 000 фунтов на квадратный дюйм) в инертной аргоновой атмосфере. Это схлопывает внутренние пустоты без изменения внешних размеров.
ГИП является обязательно для критически важных авиационных отливок и для несущих медицинских имплантатов. Это не опция, если ваша спецификация детали требует соответствия AMS 2175 (стандарт для отливок) или AMS 2801 (термическая обработка). Заложите примерно 15–25% к стоимости для ГИП.
Удаление альфа-слоя
Даже при хорошем вакууме на самой внешней поверхности титановых отливок образуется хрупкий, обогащенный кислородом альфа-слой. Для литья по выплавляемым моделям с оболочками из стабилизированного иттрием диоксида циркония этот слой обычно составляет 0,05–0,2 мм. Для отливок в графитовых формах он может достигать 0,5–1,0 мм.
Альфа-слой должен быть удален перед использованием детали в несущих конструкциях. Методы:
- Химическое фрезерование (кислотное травление): Наиболее распространенный метод; растворы HF/HNO₃ равномерно растворяют поверхностный слой
- Механическое удаление: Электрохимическая обработка (ЭХО) или контролируемая абразивная струйная обработка для некоторых конфигураций
Обработка, сертифицированная NADCAP, является стандартом для аэрокосмических применений.
Термическая обработка
Сплавы Ti-6Al-4V и другие альфа-бета сплавы обычно подвергаются отжигу для снятия напряжений или полной термообработке с последующим старением после литья для достижения заданных механических свойств. Необходимые параметры зависят от конкретного сплава и указаны в AMS 2801 или в технических условиях заказчика.
Требования к неразрушающему контролю
Аэрокосмические отливки обычно требуют:
- Рентгеновское или компьютерная томография (ASTM E1742 / MIL-STD-453)
- Контроль люминесцентным пенетрантом (FPI согласно ASTM E1417)
- Химический анализ (прослеживаемость по партиям до спецификаций AMS или ASTM)
Это увеличивает стоимость, но является обязательным для полетного оборудования. Медицинские имплантаты добавляют требования к сертификации биосовместимости (ISO 10993, ASTM F136 для Ti-6Al-4V ELI имплантационного качества).
Выбор правильного метода литья титана: Основы принятия решений
Правильный метод литья зависит от четырех переменных: размера детали, требуемого допуска, объема производства и критичности применения.
| Фактор решения | Вакуумное литьё по выплавляемым моделям | Литье в графитовые/песчаные формы | Вакуумное литьё под давлением |
|---|---|---|---|
| Вес детали | <25–50 кг | До 500+ кг | <5 кг (обычно) |
| Требования к допускам | Высокие (±0,005 дюйма/дюйм) | Умеренные (±0,010–0,015) | Высокие (±0,003–0,005) |
| Приоритет чистоты поверхности | Высокий | От низкой до умеренной | Высокий |
| Объем | От низкой до средней | Низкий | От средней до высокой |
| Геометрическая сложность | Высокая — тонкие стенки, внутренние каналы | От низкой до умеренной | Умеренная — тонкие стенки |
| Сертифицируемый для аэрокосмической/медицинской отрасли | Да — отраслевой стандарт | Да — для больших конструкций | Ограниченная — менее устоявшаяся |
| Относительная стоимость оснастки | Умеренный | Низкий | Высокая (стоимость оснастки) |
Практические правила выбора:
- Деталь до 25 кг + сложная геометрия + аэрокосмическая/медицинская отрасли = вакуумное литьё по выплавляемым моделям
- Деталь более 100 кг + простая геометрия + чувствительность к стоимости = вакуумное литье в графитовые формы
- Большой объем + тонкие стенки + потребительский/автомобильный = вакуумное литье под давлением (если поставщик квалифицирован)
- “Можем ли мы отлить эту титановую скобу в песчаную форму?” от обычной литейной = нет — перенаправление на вакуумное литье по выплавляемым моделям
Марки литого титана: Какой сплав выбрать
Три марки титана составляют примерно 95% производимого литья:
Чистый титан, класс 2 (Коммерчески чистый)
- Плотность: 4,51 г/см³; Предел прочности на разрыв: ~345 МПа в литом состоянии
- Стандарты: ASTM B367, ASME SB367, ASTM F67 (для медицинских изделий)
- Лучше всего подходит для: Применений с максимальной коррозионной стойкостью — оборудование для химической промышленности, морское оборудование, неконструктивные медицинские корпуса
- Не использовать для: Любых несущих конструкций
Ti-6Al-4V (Класс 5 / AMS 4991)
- Плотность: 4,43 г/см³; Предел прочности на разрыв: 895–930 МПа (в литом состоянии, после ГИП)
- Стандарты: AMS 4991 (литье), ASTM F136 (имплантатный вариант ELI)
- Лучше всего подходит для: кронштейнов аэрокосмического назначения, креплений двигателей, ортопедических имплантатов, гоночных компонентов
- Примечание: “Ti-6Al-4V” и “ASTM F136” не являются взаимозаменяемыми — для медицинских имплантатов требуется вариант ELI (сверхнизкое содержание примесей) с более строгими ограничениями по кислороду/азоту/водороду
Ti-6Al-2Sn-4Zr-2Mo (Grade 6 / AMS 4999)
- Плотность: 4,54 г/см³; значительно более высокая сопротивляемость ползучести, чем у Gr 5
- Стандарты: AMS 4999
- Лучше всего подходит для: статоров реактивных двигателей, высокотемпературных приводов, компонентов с постоянными нагрузками выше 315°C (600°F)
- Стоимость: в 2–3 раза выше, чем у Ti-6Al-4V; оправдано только при высоких рабочих температурах
Реальные диапазоны цен на титановое литье
Прозрачность цен в области литья титана встречается редко. На основе данных поставщиков и отраслевых показателей:
| Тип компонента | Сплав | Примерный диапазон цен | Ключевой фактор стоимости |
|---|---|---|---|
| Простой корпус клапана (50–200 г) | СР гр. 2 | 1 800–1 500/ед. | Малый объем, вакуумный перерасход |
| Кронштейн для аэрокосмической отрасли (0,5–2 кг) | Ti-6Al-4V | 1 800–3 500/ед. | HIP + рентген + требования к сертификации |
| Медицинский бедренный штифт (0,3–0,8 кг) | Ti-6Al-4V ELI | 4 000–7 500 $/ед. | Сертификат ASTM F136 + электрополировка |
| Крупная несущая рама (10–25 кг) | Ti-6Al-4V | 8 000–25 000 $/ед. | Стоимость печного цикла, постобработка |
Стоимость сырья Ti-6Al-4V составляет приблизительно 80–120 $/кг для литейной губки/электрода. Но материал, как правило, составляет только 25–40% от общей стоимости детали — доминируют накладные расходы на вакуумную обработку, специальную керамику, горячее изостатическое прессование (ГИП), неразрушающий контроль (НК) и соответствие сертификации.
Эмпирическое правило: титановые отливки стоят в 5–10 раз дороже эквивалентных отливок из нержавеющей стали и в 15–20 раз дороже эквивалентных отливок из алюминия. Эта премия оправдана, когда применение требует уникальных свойств титана: соотношения прочности к весу, коррозионной стойкости или биосовместимости.
Квалификация поставщика титанового литья: что спросить
Большинство литейных заводов не могут производить титановые отливки. Инвестиции в оборудование — вакуумные дуговые печи, плавильные печи с медным тиглем, системы литья по выплавляемым моделям на основе оксида иттрия — составляют 2–5 млн долларов+, а разработка технологического опыта занимает годы. Перед отправкой запроса на коммерческое предложение убедитесь в следующем:
Оборудование:
- Есть ли у литейного завода собственное оборудование для вакуумно-дугового переплава (ВДП) или плавки в тигле? (Не аутсорсинг)
- Какова максимальная производительность печи (кг за плавку)?
- Проводится ли ГИП (горячее изостатическое прессование) собственными силами или у субподрядчика, сертифицированного NADCAP?
Сертификаты:
- AS9100 Rev D (менеджмент качества в аэрокосмической отрасли) для аэрокосмических деталей
- Аккредитация NADCAP в области литья (AC7102) и применимых специальных процессов
- ISO 13485 для применения в медицинских устройствах
- Отслеживаемость материала по плавкам в соответствии с AMS 4991 или ASTM F136
Контроль процесса:
- Какую систему керамических оболочек они используют? (Ответ должен содержать упоминание о поверхностных слоях из оксида иттрия или оксида кальция — не обычного диоксида кремния)
- Какой уровень вакуума достигается перед заливкой? (Должен быть менее 10⁻³ мбар)
- Каков их документированный процент брака для титана? (Ожидается 10–20% для сложных деталей; значительно выше — тревожный сигнал)
Тревожные сигналы: “Мы иногда работаем с титаном” / отсутствие специализированной вакуумной печи / общие сертификаты на материал, не привязанные к номерам плавок.
Часто задаваемые вопросы
Можно ли отливать титан в песчаные формы?
Титан можно отливать в графитовые или стабилизированные оксидом кальция/иттрия песчаные формы, но обычный кварцевый песок реагирует с расплавленным титаном и не подходит. Любое литье титана в песчаные или графитовые формы все равно требует вакуума или инертной атмосферы для плавки и заливки. Для большинства прецизионных применений массой до 50 кг литье по выплавляемым моделям в вакууме дает лучшие результаты.
Почему литье титана требует вакуума?
Расплавленный титан агрессивно реагирует с кислородом и азотом при температуре его литья (выше 1668°C). Эти реакции образуют хрупкие интерстициальные фазы и поверхностный слой альфа-фазы, что ухудшает механические свойства. Вакуумная среда предотвращает контакт с атмосферой во время плавки и заливки.
Что такое альфа-слой в титановом литье?
Альфа-слой — это хрупкий, обогащенный кислородом поверхностный слой, который образуется, когда расплавленный титан контактирует с кислородом или азотом. Он тверже основного материала и имеет значительно сниженную пластичность и усталостную долговечность. Для конструкционных применений альфа-слой должен быть удален химическим фрезерованием (кислотным травлением) перед приемкой детали.
Что такое ГИП и почему он необходим для титановых отливок?
Горячее изостатическое прессование (ГИП) использует одновременное воздействие тепла (~900°C) и высокого давления инертного газа (~175 МПа) для схлопывания внутренней микропористости в отливке. Для аэрокосмической и несущей медицинской техники внутренняя целостность, обеспечиваемая ГИП, является требованием спецификации, а не опцией поставщика.
Является ли Ti-6Al-4V лучшим сплавом для титановых отливок?
Для большинства применений — да. Сплав Ti-6Al-4V (AMS 4991) обеспечивает наилучшее сочетание прочности, литейных свойств и доступных данных сертификации. CP Gr 2 предпочтителен, когда максимальная коррозионная стойкость важнее прочности. Ti-6Al-2Sn-4Zr-2Mo (AMS 4999) оправдан только для высокотемпературных применений при постоянной рабочей температуре выше ~315°C.
Сколько времени обычно занимает производство титановых отливок методом литья по выплавляемым моделям от заказа до отгрузки?
Сроки изготовления аэрокосмических/медицинских титановых отливок обычно составляют 12–20 недель для новых деталей (включая изготовление оснастки, инспекцию первого образца и постобработку). Повторное производство квалифицированных деталей может занимать 8–12 недель. Это значительно дольше, чем литье по выплавляемым моделям из алюминия или стали, из-за сложности постобработки и требований к квалификации.
Резюме
Реактивность титана с кислородом является определяющим фактором всего процесса литья титана — она исключает традиционное литье в песчаные формы, открытое литье в кокиль и любой метод, который подвергает расплавленный металл воздействию воздуха. Вакуумное литье по выплавляемым моделям с использованием медеплавильных печей с водоохлаждаемым тиглем и керамических оболочек, стабилизированных иттрием, является стандартным отраслевым процессом. поскольку оно позволяет получать сложные геометрии с высокой точностью, близкой к окончательной форме, сохраняя расплав в герметичной вакуумной среде.
Литье в песчано-графитовые формы остается применимым для крупных титановых конструкций, превышающих стандартную вместимость печей для литья по выплавляемым моделям, но требует такой же вакуумной среды и дает более грубые поверхности и широкие допуски. Вакуумное литье под давлением используется в нишевых крупносерийных производствах тонкостенных изделий.
Для покупателей: стоимость детали — это только начало. Заложите в бюджет горячее изостатическое прессование (ГИП), удаление альфа-слоя, термообработку и неразрушающий контроль (НК) — эти этапы пост-обработки являются обязательными для аэрокосмических и медицинских деталей и добавляют 30–70% к стоимости литья. Проверяйте оборудование и сертификаты вашего поставщика перед отправкой чертежей.

