O titânio forma espontaneamente uma camada protetora de óxido de TiO2, mas a maquinagem, a soldadura e o manuseamento danificam esta camada e introduzem contaminação por ferro livre que a compromete. A passivação química — recorrendo a ácido nítrico ou ácido cítrico num banho controlado — remove essa contaminação e restaura a película passiva. As normas corretas dependem da aplicação: ASTM B600 para a decapagem/limpeza de dispositivos industriais e médicos, ASTM F86 para implantes cirúrgicos (apenas ácido nítrico), e AMS 2487/2488 para a anodização aeroespacial. A norma ASTM A380 destina-se ao aço inoxidável e não abrange formalmente o titânio, apesar de ser amplamente citada por oficinas de acabamento. Este guia aborda os parâmetros do processo, as vantagens e desvantagens dos ácidos, as considerações específicas para cada liga e os métodos de verificação — tudo focado no titânio, sem desvios para o aço inoxidável.
O Que a Passivação do Titânio Realmente Faz
A passivação do titânio tem menos a ver com a criação de uma camada protetora e mais com o restauro daquela que a maquinação destruiu.
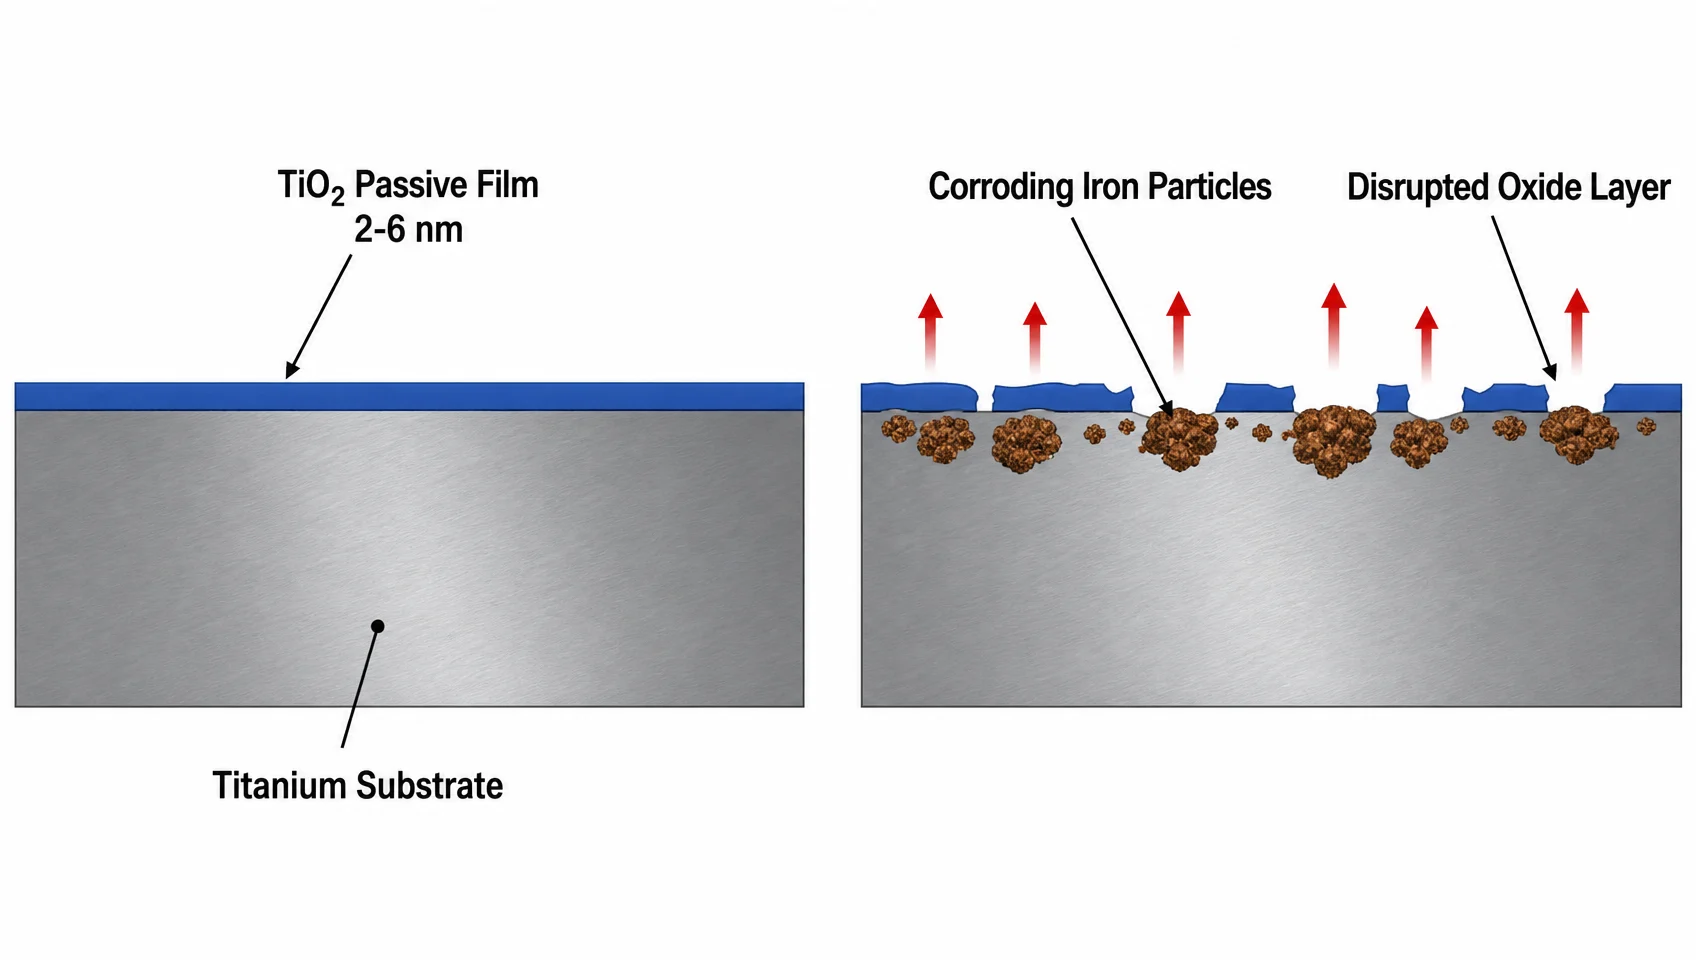
O titânio passiva-se a si próprio. Quando o metal acabado de ser exposto entra em contacto com o ar ou oxigénio, forma-se espontaneamente uma película de TiO2 — a repassivação após uma perturbação mecânica ocorre em milissegundos. O óxido cresce através de fases intermédias de subóxidos (TiO, depois Ti2O3) antes de atingir o estado estável de TiO2. A película resultante tem apenas 2 a 6 nm de espessura — cerca de 20 a 60 vezes mais fina do que o comprimento de onda da luz visível — mas é densa, ionicamente resistente e regenera-se sozinha. Se for riscada, volta a formar-se autonomamente, desde que haja oxigénio ou humidade presente.
O problema reside na maquinação. Os processos de torneamento, fresagem, retificação e eletroerosão por fio (wire-EDM) incrustam partículas de ferro das ferramentas, dispositivos e suportes na superfície do titânio. Estas partículas de ferro sofrem corrosão durante a utilização, desgastando a película passiva a partir de baixo e criando picadas (pitting) que a camada envolvente de TiO2 não consegue reparar. O tratamento térmico e a soldadura acrescentam um segundo problema: a oxidação superficial (calamina) que se acumula de forma irregular, deixando zonas espessas que resistem ao processo natural de passivação. A passivação química remove ambos — a contaminação por ferro e a oxidação — para que a superfície do titânio fique suficientemente limpa para formar uma película passiva uniforme e ininterrupta.
Esta é a diferença fundamental em relação à passivação do aço inoxidável. No aço inoxidável, a película passiva é óxido de crómio (Cr2O3), e a química de passivação é concebida para dissolver o ferro enquanto deixa o crómio enriquecido na superfície. No titânio, não existe crómio — a película passiva é inteiramente TiO2, e a passivação é essencialmente uma etapa de limpeza. Química diferente, normas diferentes, métodos de verificação diferentes.
Normas ASTM para Passivação de Titânio — Qual delas se aplica
Quatro números ASTM são citados para a passivação de titânio; dois deles são normas de aço inoxidável que não abrangem formalmente o titânio.
É aqui que a maioria dos erros de especificação começa. Compreender qual a norma que se aplica à sua peça demora menos de cinco minutos, mas as consequências de errar — um dispositivo médico com um tratamento de superfície não conforme, um fixador aeroespacial passivado segundo a especificação errada — são significativas.
| Padrão | Âmbito Formal | Método de Processo | Indústria Principal |
|---|---|---|---|
| ASTM B600 | Titânio e ligas de titânio | Decapagem (decapagem com HNO3/HF ou mecânica) + passivação (tratamentos baseados na A967, incluindo opções com ácido cítrico) | Fabricantes industriais, de dispositivos médicos e aeroespaciais |
| ASTM F86 | Implantes cirúrgicos metálicos (incluindo titânio) | Apenas ácido nítrico (20–45%, 20–30°C, mín. 30 min) | Dispositivos médicos e implantes |
| ASTM A380 | Apenas aço inoxidável (séries 200, 300, 400) | Ácido nítrico (procedimentos específicos para aço inoxidável) | Peças de aço inoxidável — não titânio |
| ASTM A967 | Apenas aço inoxidável | Ácido nítrico ou ácido cítrico (múltiplas opções de métodos) | Peças de aço inoxidável — não titânio |
| AMS 2487 | Ligas de titânio — revestimento anódico eletricamente isolante | Anodização eletroquímica (banho com pH máximo de 12,4) | Aeroespacial (aplicações de isolamento elétrico) |
| AMS 2488 | Ligas de titânio — anodização de revestimento duro | Tipo I: decorativo fino; Tipo II: espesso resistente ao desgaste | Fixadores aeroespaciais, suportes estruturais |
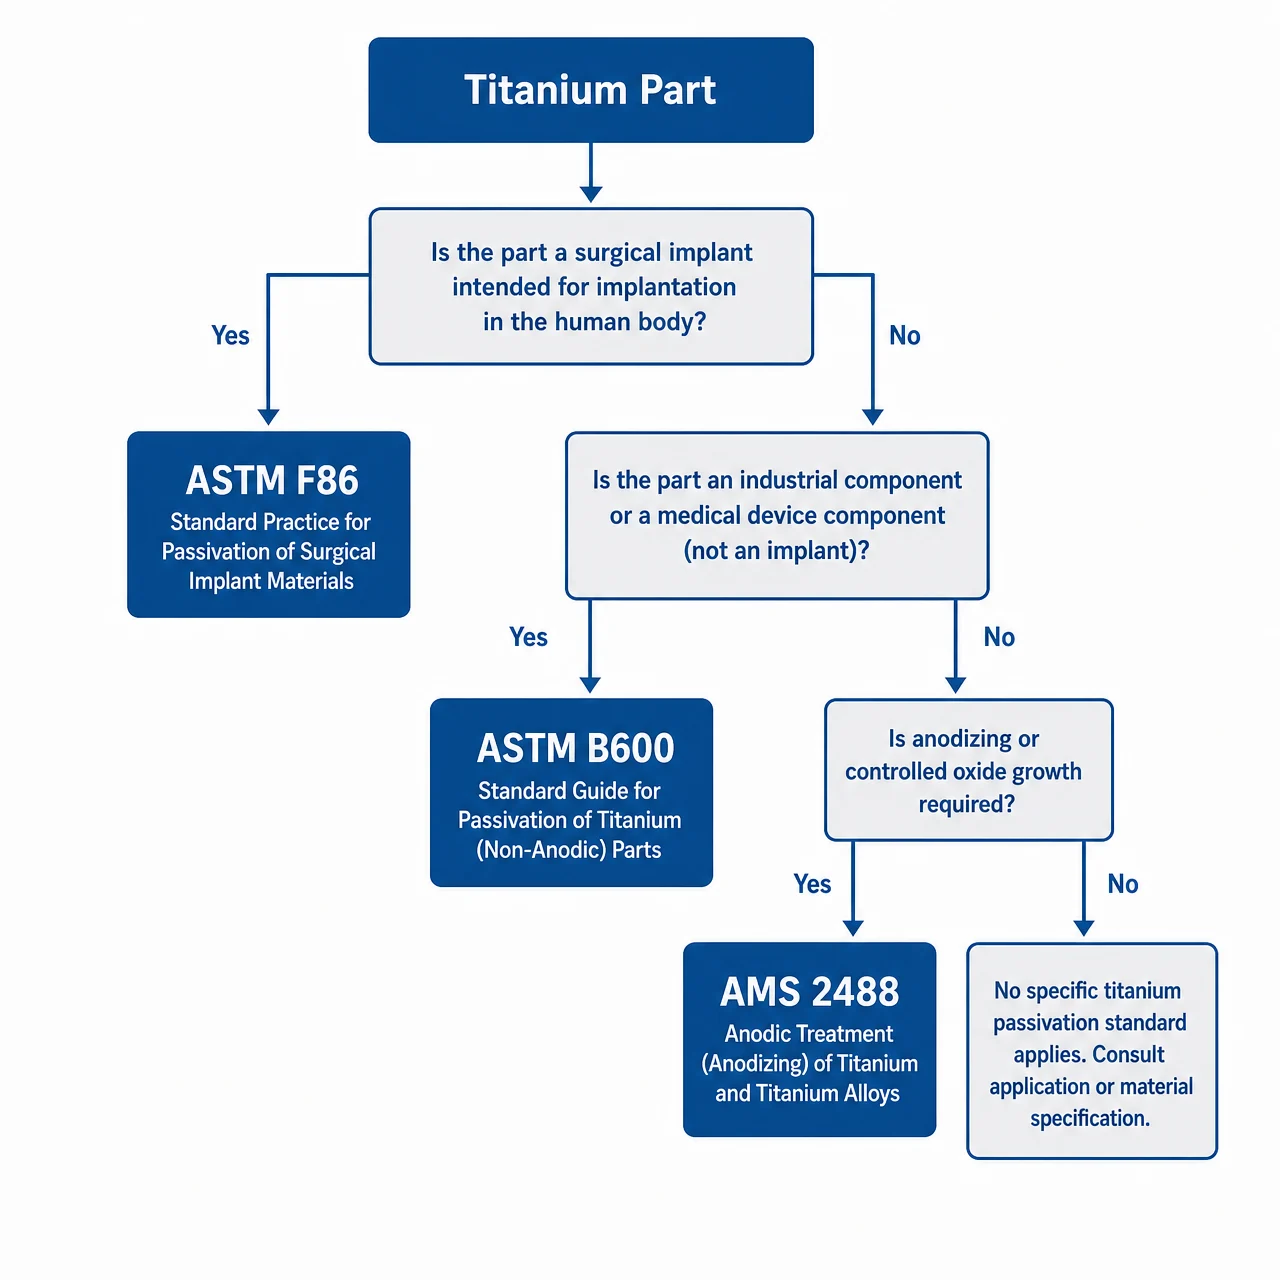
ASTM B600 é a norma escrita especificamente para o titânio. Abrange a decapagem e a limpeza de superfícies de titânio e ligas de titânio para produtores, fabricantes e utilizadores finais. O principal método de decapagem na B600 utiliza uma solução de decapagem química de HNO3/HF (ou decapagem mecânica) para remover a carepa, seguida de tratamentos de passivação baseados na ASTM A967 — que permite opções tanto de ácido nítrico como de ácido cítrico, dependendo da aplicação. Uma sequência comum em conformidade com a B600, utilizada no fabrico de dispositivos médicos, é a decapagem por jato de microesferas de vidro com meios isentos de ferro para remover a carepa, seguida de um banho de passivação com ácido cítrico utilizando parâmetros baseados na A967. Peças provenientes diretamente de maquinagem CNC sem tratamento térmico ignoram frequentemente a decapagem mecânica e avançam diretamente para a etapa de passivação ácida.
ASTM F86 é a norma de passivação para implantes cirúrgicos metálicos — a aplicação de titânio de maior risco. Especifica apenas o ácido nítrico para o titânio. A norma define duas condições: a condição Regular (20–45% v/v HNO3, 20–30°C, mínimo 30 minutos) e uma condição Acelerada (20–25% v/v HNO3, 50–60°C, tempo de permanência inferior). O ácido cítrico não é um substituto permitido ao abrigo da norma ASTM F86. Se a sua peça for um implante de titânio ou for implantada no corpo, a norma F86 aplica-se, e qualquer substituição de processo constitui uma não conformidade, a menos que seja formalmente validada.
Por que motivo a norma ASTM A380 consta em tantos desenhos de titânio? Isto acontece porque as oficinas de acabamento têm aplicado os procedimentos de ácido nítrico da norma A380 ao titânio há décadas, e a química do ácido funciona de forma semelhante. A A380 define códigos de passivação com ácido nítrico (20–50% HNO3 a várias temperaturas e tempos) que as oficinas aplicam ao titânio por hábito ou conveniência. O âmbito formal da norma é o aço inoxidável, e a A380 não inclui procedimentos específicos para o titânio, orientações de decapagem para a carepa de óxido de titânio ou notas específicas sobre ligas. Se o seu desenho técnico referencia a A380 para uma peça de titânio, a intenção é quase certamente invocar o procedimento de ácido nítrico — mas a referência correta é a B600 ou a F86, dependendo da aplicação.
ASTM A967 encontra-se na mesma situação que a A380: uma especificação de aço inoxidável que as oficinas de acabamento por vezes citam para o titânio. A A967 define múltiplas opções de métodos com ácido cítrico e ácido nítrico com parâmetros específicos. Os seus métodos são válidos para o aço inoxidável; no entanto, não estão formalmente validados para o titânio pela norma.
Para componentes aeroespaciais que requerem passivação eletroquímica (anodização), AMS 2487 (revestimento anódico isolante elétrico, utilizado para aplicações de isolamento elétrico) e AMS 2488 (revestimento duro — Tipo I decorativo fino, Tipo II resistente ao desgaste espesso) são as especificações SAE aplicáveis. A AMS 2488 Tipo II produz uma camada de óxido acinzentada, resistente ao desgaste, utilizada em fixadores, suportes estruturais e conectores submarinos.
Ácido Nítrico vs. Ácido Cítrico — Escolher o Método Certo
Para implantes médicos, a norma ASTM F86 exige a utilização de ácido nítrico — o ácido cítrico não é uma opção. Para tudo o resto, a escolha depende da segurança, dos requisitos ambientais e do tempo de processamento.
Ambos os ácidos removem o mesmo — ferro livre e contaminação superficial — através de mecanismos diferentes. O ácido nítrico é um ácido oxidante forte que dissolve o ferro rapidamente e, simultaneamente, passiva a superfície do titânio. O ácido cítrico é um ácido orgânico suave (classificado ambientalmente como GRAS — geralmente reconhecido como seguro pela FDA) que quelata e dissolve o ferro sem atacar a estrutura da liga.
| Parâmetro | Ácido Nítrico (HNO3) | Ácido cítrico |
|---|---|---|
| Concentração | 20–45% v/v | 4–10% p/v |
| Temperatura | 20–30°C (ASTM F86) | 70–160°F / 21–71°C (varia consoante o método) |
| Tempo mínimo de imersão | 30 minutos | 4–20 minutos |
| Norma reguladora (Ti) | ASTM F86 (médico); procedimentos A380/A967 aplicados por convenção | ASTM B600 |
| Licenças para implantes médicos (F86) | Sim — obrigatório | Não — não permitido |
| Ambiente / segurança | Vapores tóxicos (NOx), requer extração de fumos e eliminação de ácidos | Biodegradável, sem gases tóxicos, menor exigência de EPI |
| Risco de ataque repentino (flash attack) | Moderado (superior a temperaturas ou concentrações elevadas) | Inferior |
| Risco de fragilização por hidrogénio | Baixa | Baixa |
| Custo típico da instalação | Superior (ventilação, neutralização, eliminação) | Inferior |
Ataque rápido (flash attack) é o principal risco do processo com ácido nítrico em titânio: se a concentração for demasiado elevada, a temperatura estiver alta ou o tempo de permanência for prolongado, o ácido pode corroer ou criar picadas na superfície em vez de a passivar. Manter-se dentro do intervalo especificado pela norma ASTM F86 (20–45% de HNO3, 20–30 °C) minimiza este risco. As oficinas que processam aço inoxidável e titânio no mesmo banho devem estar cientes de que os procedimentos para aço inoxidável a temperaturas mais elevadas (alguns códigos A380 funcionam entre 120–160 °F) estão fora do intervalo de temperatura da F86 para o titânio.
O ácido cítrico é a escolha preferida para aplicações não médicas, onde a segurança na oficina e a conformidade ambiental orientam a decisão. O procedimento de ácido cítrico da norma ASTM B600 (solução de 4–10 w%, temperatura ambiente a 71°C, 4–20 minutos) é simples de implementar sem sistemas de extração de fumos. O compromisso: o ácido cítrico por si só não substitui a função de decapagem do jateamento com esferas de vidro para peças com muita incrustação. A sequência de dois passos da B600 (primeiro a decapagem mecânica, seguida da passivação com ácido cítrico) constitui o tratamento completo.
Ti-6Al-4V vs. Titânio Comercialmente Puro — A liga altera a passivação?
O grau da liga afeta qual o procedimento de passivação a aplicar, como se comporta a química da superfície e qual a norma médica que rege — não apenas a química da passivação propriamente dita.
O titânio para uso industrial divide-se em duas grandes categorias: comercialmente puro (cp-Ti, Graus 1–4) e ligas (Grau 5 e superiores). Ambos formam películas passivas de TiO2 através do mesmo mecanismo, mas a sua microestrutura, a química da superfície após a maquinagem e o contexto regulamentar diferem em aspetos que são relevantes para a passivação.
Titânio comercialmente puro (cp-Ti, Graus 1–4) é titânio não ligado com vestígios de impurezas (oxigénio, nitrogénio, ferro, carbono). O Grau 2 é o grau de cp-Ti mais amplamente utilizado — oferecendo uma resistência à corrosão e formabilidade equilibradas, sendo empregue em equipamentos de processamento químico, permutadores de calor e dessalinização. O Grau 4 possui a resistência mais elevada da família cp-Ti e é utilizado em alguns componentes de implantes ortopédicos. Sob a norma ASTM B600, as peças de cp-Ti respondem de forma previsível tanto à decapagem com esferas de vidro como à passivação com ácido cítrico. A microestrutura de fase alfa do cp-Ti é uniforme, o que significa que o ácido ataca de forma homogénea — o risco de corrosão galvânica localizada é menor do que em ligas de duas fases.
Ti-6Al-4V (Grau 5) é a liga de titânio industrial dominante, representando cerca de 50% da produção total de titânio. A sua microestrutura bifásica alfa-beta (fase alfa estabilizada por alumínio + fase beta estabilizada por vanádio) significa que as duas fases possuem potenciais eletroquímicos distintos. Em condições ácidas agressivas, a fase beta pode sofrer corrosão preferencial, criando um fenómeno por vezes designado como ataque de fase seletiva. Isto não é o mesmo que um ataque súbito, mas reforça a importância de permanecer dentro dos parâmetros conservadores da norma ASTM F86: 20–45% de HNO3 à temperatura ambiente (20–30°C) mantém baixa a força motriz para o ataque preferencial.
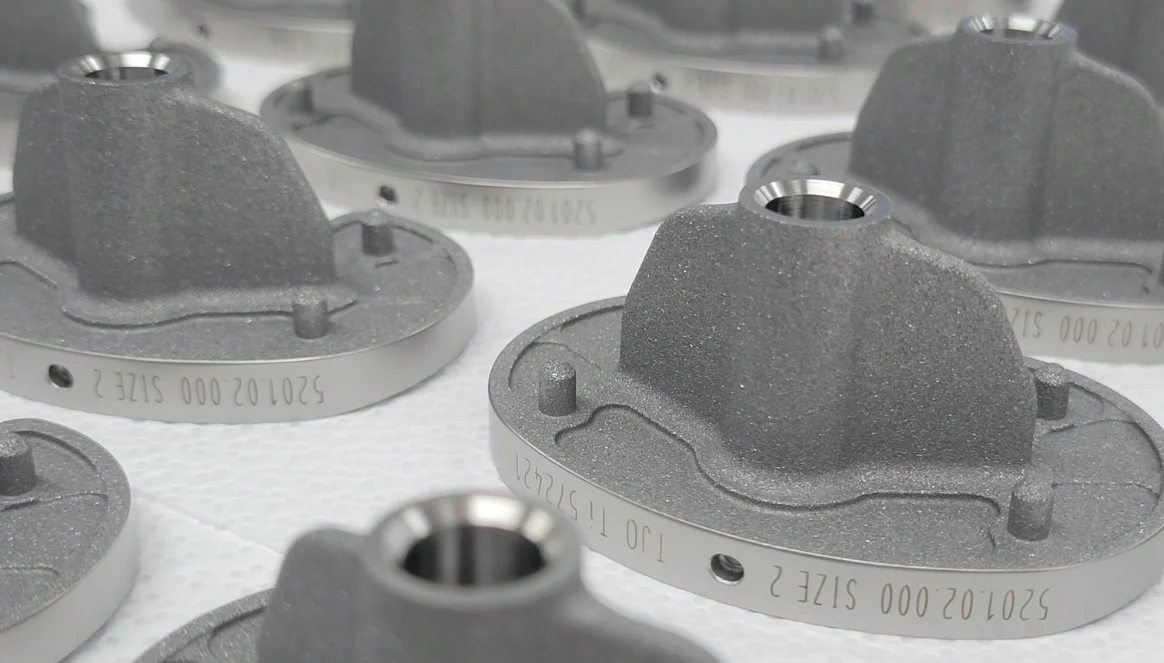
Ti-6Al-4V ELI (Grau 23) é a variante intersticial extra baixa especificada para implantes cirúrgicos de suporte de carga: hastes da anca, componentes do joelho e varetas de fixação espinal. “ELI” significa teores reduzidos de oxigénio, nitrogénio e ferro em comparação com o Grau 5. A especificação de preparação de superfície para implantes de Grau 23 é a ASTM F86, sem exceção — e os requisitos de limpeza são mais rigorosos do que para componentes industriais, dado que a peça estará em contacto com osso e tecidos durante décadas.
| Grau | Liga metálica | Aplicações comuns | Padrão de Passivação |
|---|---|---|---|
| Grau 1 | Ti-cp | Processamento químico, joalharia | ASTM B600 |
| Grau 2 | Ti-cp | Permutadores de calor, dessalinização, tubagens | ASTM B600 |
| Grau 4 | Ti-cp | Componentes de implantes ortopédicos, fixadores | ASTM B600 / ASTM F86 |
| Grau 5 (Ti-6Al-4V) | Ti-6Al-4V | Aeroespacial, industrial, dispositivos médicos | ASTM B600 / AMS 2487 |
| Grau 23 (Ti-6Al-4V ELI) | Ti-6Al-4V ELI | Implantes cirúrgicos de suporte de carga | ASTM F86 (obrigatório) |
Uma nota prática: ao mecanizar peças de Grau 5 e Grau 23 no mesmo ciclo de produção na oficina, as especificações de passivação podem diferir. Um suporte aeroespacial de Grau 5 e uma haste femoral de Grau 23 não podem necessariamente partilhar o mesmo banho ou ser processados de acordo com a mesma especificação.
Passo a Passo: Como Passivar Peças de Titânio
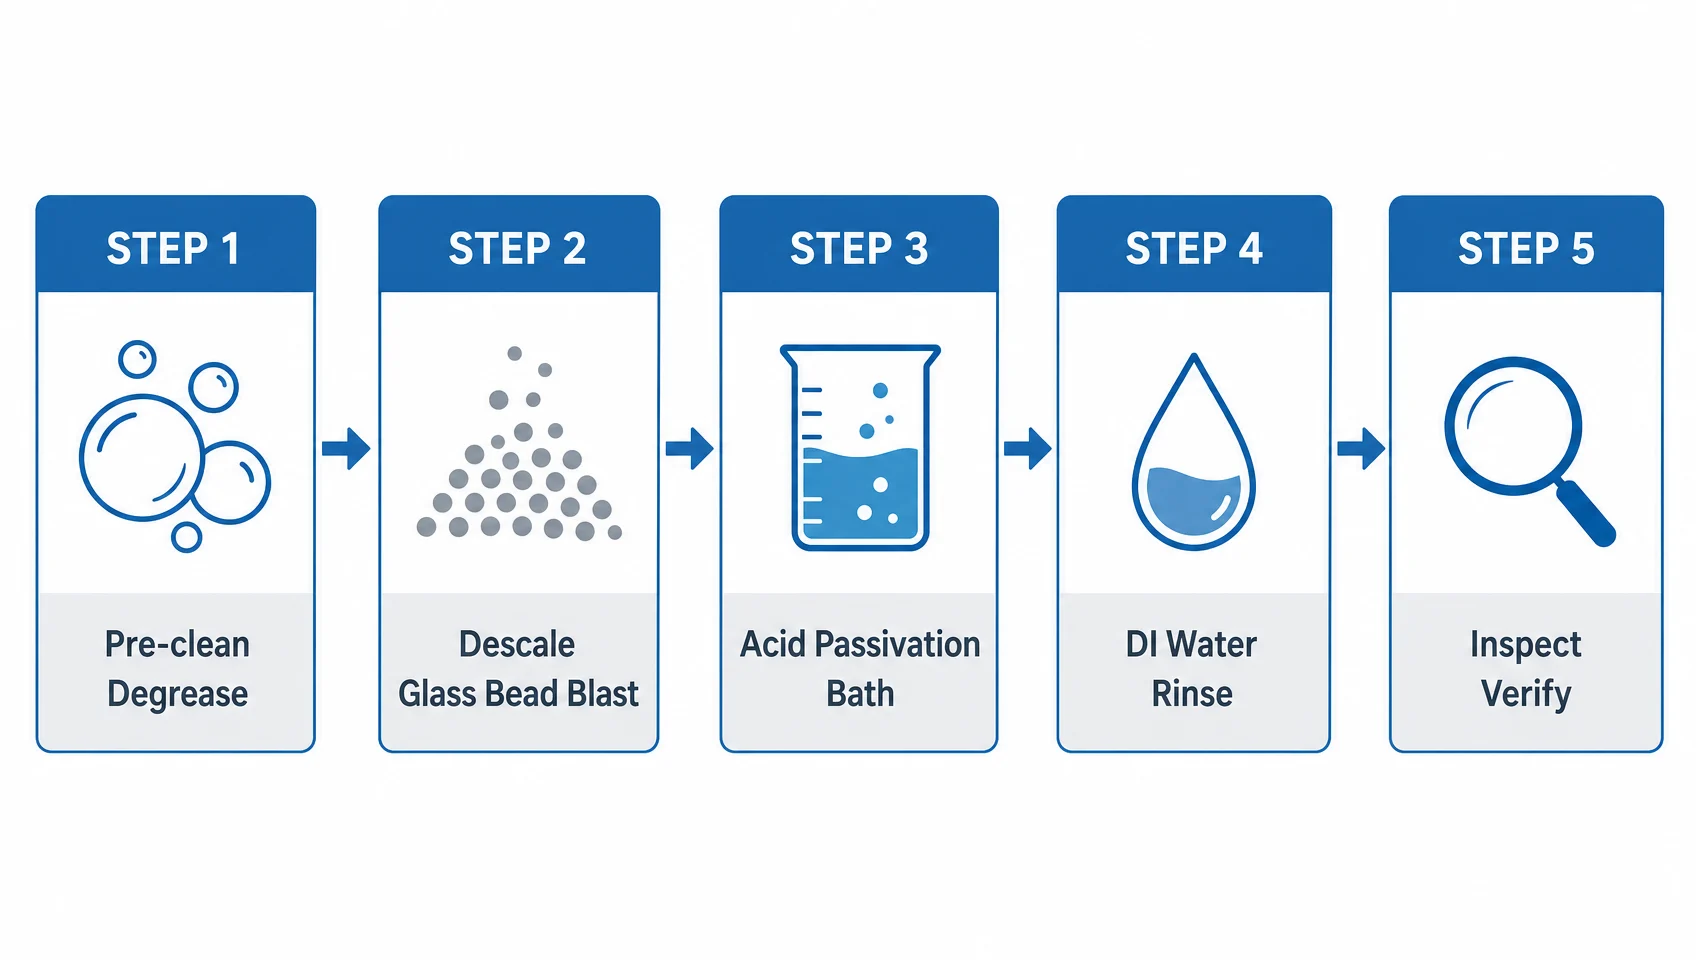
Um processo de passivação de titânio em conformidade segue uma sequência de cinco fases: limpeza, decapagem, passivação, enxaguamento e verificação — com os parâmetros corretos em cada fase.
Este procedimento reflete a norma ASTM B600 para aplicações industriais e dispositivos médicos não implantáveis. Para implantes cirúrgicos, substitua pelo banho de ácido nítrico ASTM F86 no Passo 3 e adicione quaisquer etapas adicionais de limpeza ou marcação que o registo mestre do seu dispositivo exija.
Passo 1 — Pré-limpeza e desengorduramento
Remova todos os óleos de maquinagem, fluidos de corte e detritos metálicos soltos antes do banho de ácido. Uma lavagem com detergente alcalino ou limpeza ultrassónica numa solução aquosa suave funciona bem para o titânio. Evite solventes clorados no titânio — embora o titânio seja resistente à maioria dos produtos químicos, ambientes com cloretos a temperaturas elevadas podem causar fissuração por corrosão sob tensão em algumas ligas. Enxague minuciosamente com água desionizada. Um teste de rutura da película de água (ver secção de Verificação) deve confirmar que a superfície está limpa antes de prosseguir.
Passo 2 — Desincrustação (se aplicável)
As peças que foram tratadas termicamente, recozidas, soldadas ou aquecidas durante a conformação terão escama de óxido. Realize um jato de bolas de vidro com um meio sem ferro — isto é crucial. O uso de esferas de aço ou de um meio de jateamento de aço carbono incrusta ferro na superfície de titânio, o que anula o propósito da passivação subsequente. A ASTM B600 especifica meios de vidro de jato livres de ferro por esta razão. As peças que vieram diretamente da maquinação CNC sem tratamento térmico podem saltar a desengorduração mecânica e prosseguir para o banho ácido.
Passo 3 — Banho ácido de passivação
Para ácido cítrico (de acordo com os métodos da ASTM A967, referenciados na ASTM B600 — para aplicações não implantáveis):
- Solução: 4–10 w% de ácido cítrico em água deionizada
- Temperatura: temperatura ambiente é adequada para a maioria das peças; a temperatura elevada (até 70°C) encurta o tempo de imersão.
- Tempo de imersão: 4 minutos no mínimo a alta temperatura; 20 minutos no mínimo a temperatura ambiente.
- Agitação opcional, mas melhora a uniformidade em geometries complexas
Para ácido nítrico (ASTM F86, implantes cirúrgicos — Condição normal):
- Solução: 20–45% v/v ácido nítrico (HNO3) em água deionizada
- Temperatura: 20–30°C — não aqueça este banho além da faixa normal F86
- Tempo de imersão: mínimo de 30 minutos
- Ventilação necessária: ácido nítrico à temperatura ambiente ainda produz fumos de NOx; processe em uma capela química ou armário fechado resistente a ácidos
- Condição acelerada disponível: 20–25% v/v HNO3 a 50–60°C (tempo de permanência mais curto) por F86
Monitore a concentração do banho periodicamente — à medida que a passivação remove ferro das peças, o banho acumula metais dissolvidos com o tempo. Estabeleça um protocolo de durabilidade do banho com base nas peças processadas por lote.
Passo 4 — Enxaguar
Enxaguar imediatamente após remover as peças do banho ácido. Enxague duplo: primeiro num enxague com água corrente para remover o ácido em excesso, depois em água desionizada para evitar depósitos minerais. Para peças de dispositivos médicos, o enxague final com água desionizada de alta pureza (resistividade ≥ 1 MΩ·cm) é prática padrão.
Passo 5 — Secar e inspecionar
Secar com ar comprimido filtrado ou num forno limpo (abaixo de 150°C para evitar a iniciação da oxidação térmica). Inspecionar sob ampliação para verificar a presença de manchas, marcas de corrosão ou descoloração que possam indicar ataque por flash ou enxague inadequado. Peças com qualquer descoloração além de um ligeiro aclaramento da superfície natural do titânio devem ser colocadas em quarentena para análise da causa raiz.
Passivação vs. Anodização — Quando Utilizar Cada Uma
A passivação restaura o óxido nativo; a anodização constrói uma nova camada de óxido mais espessa, com espessura, cor e resistência ao desgaste controláveis — ferramentas diferentes para requisitos diferentes.
A passivação química e a anodização electroquímica são ambas “passivação” no sentido amplo (ambas produzem uma camada de óxido protetora), mas são processos fundamentalmente diferentes com resultados distintos.
A passivação química é um processo de limpeza e restauração. O óxido natural de 2 a 6 nm é mantido; a passivação remove contaminantes que impedem a sua formação uniforme. A superfície parece a mesma que o titânio não tratado — sem alteração de cor, sem alteração dimensional. Não se trata de um revestimento; é uma preparação da superfície.
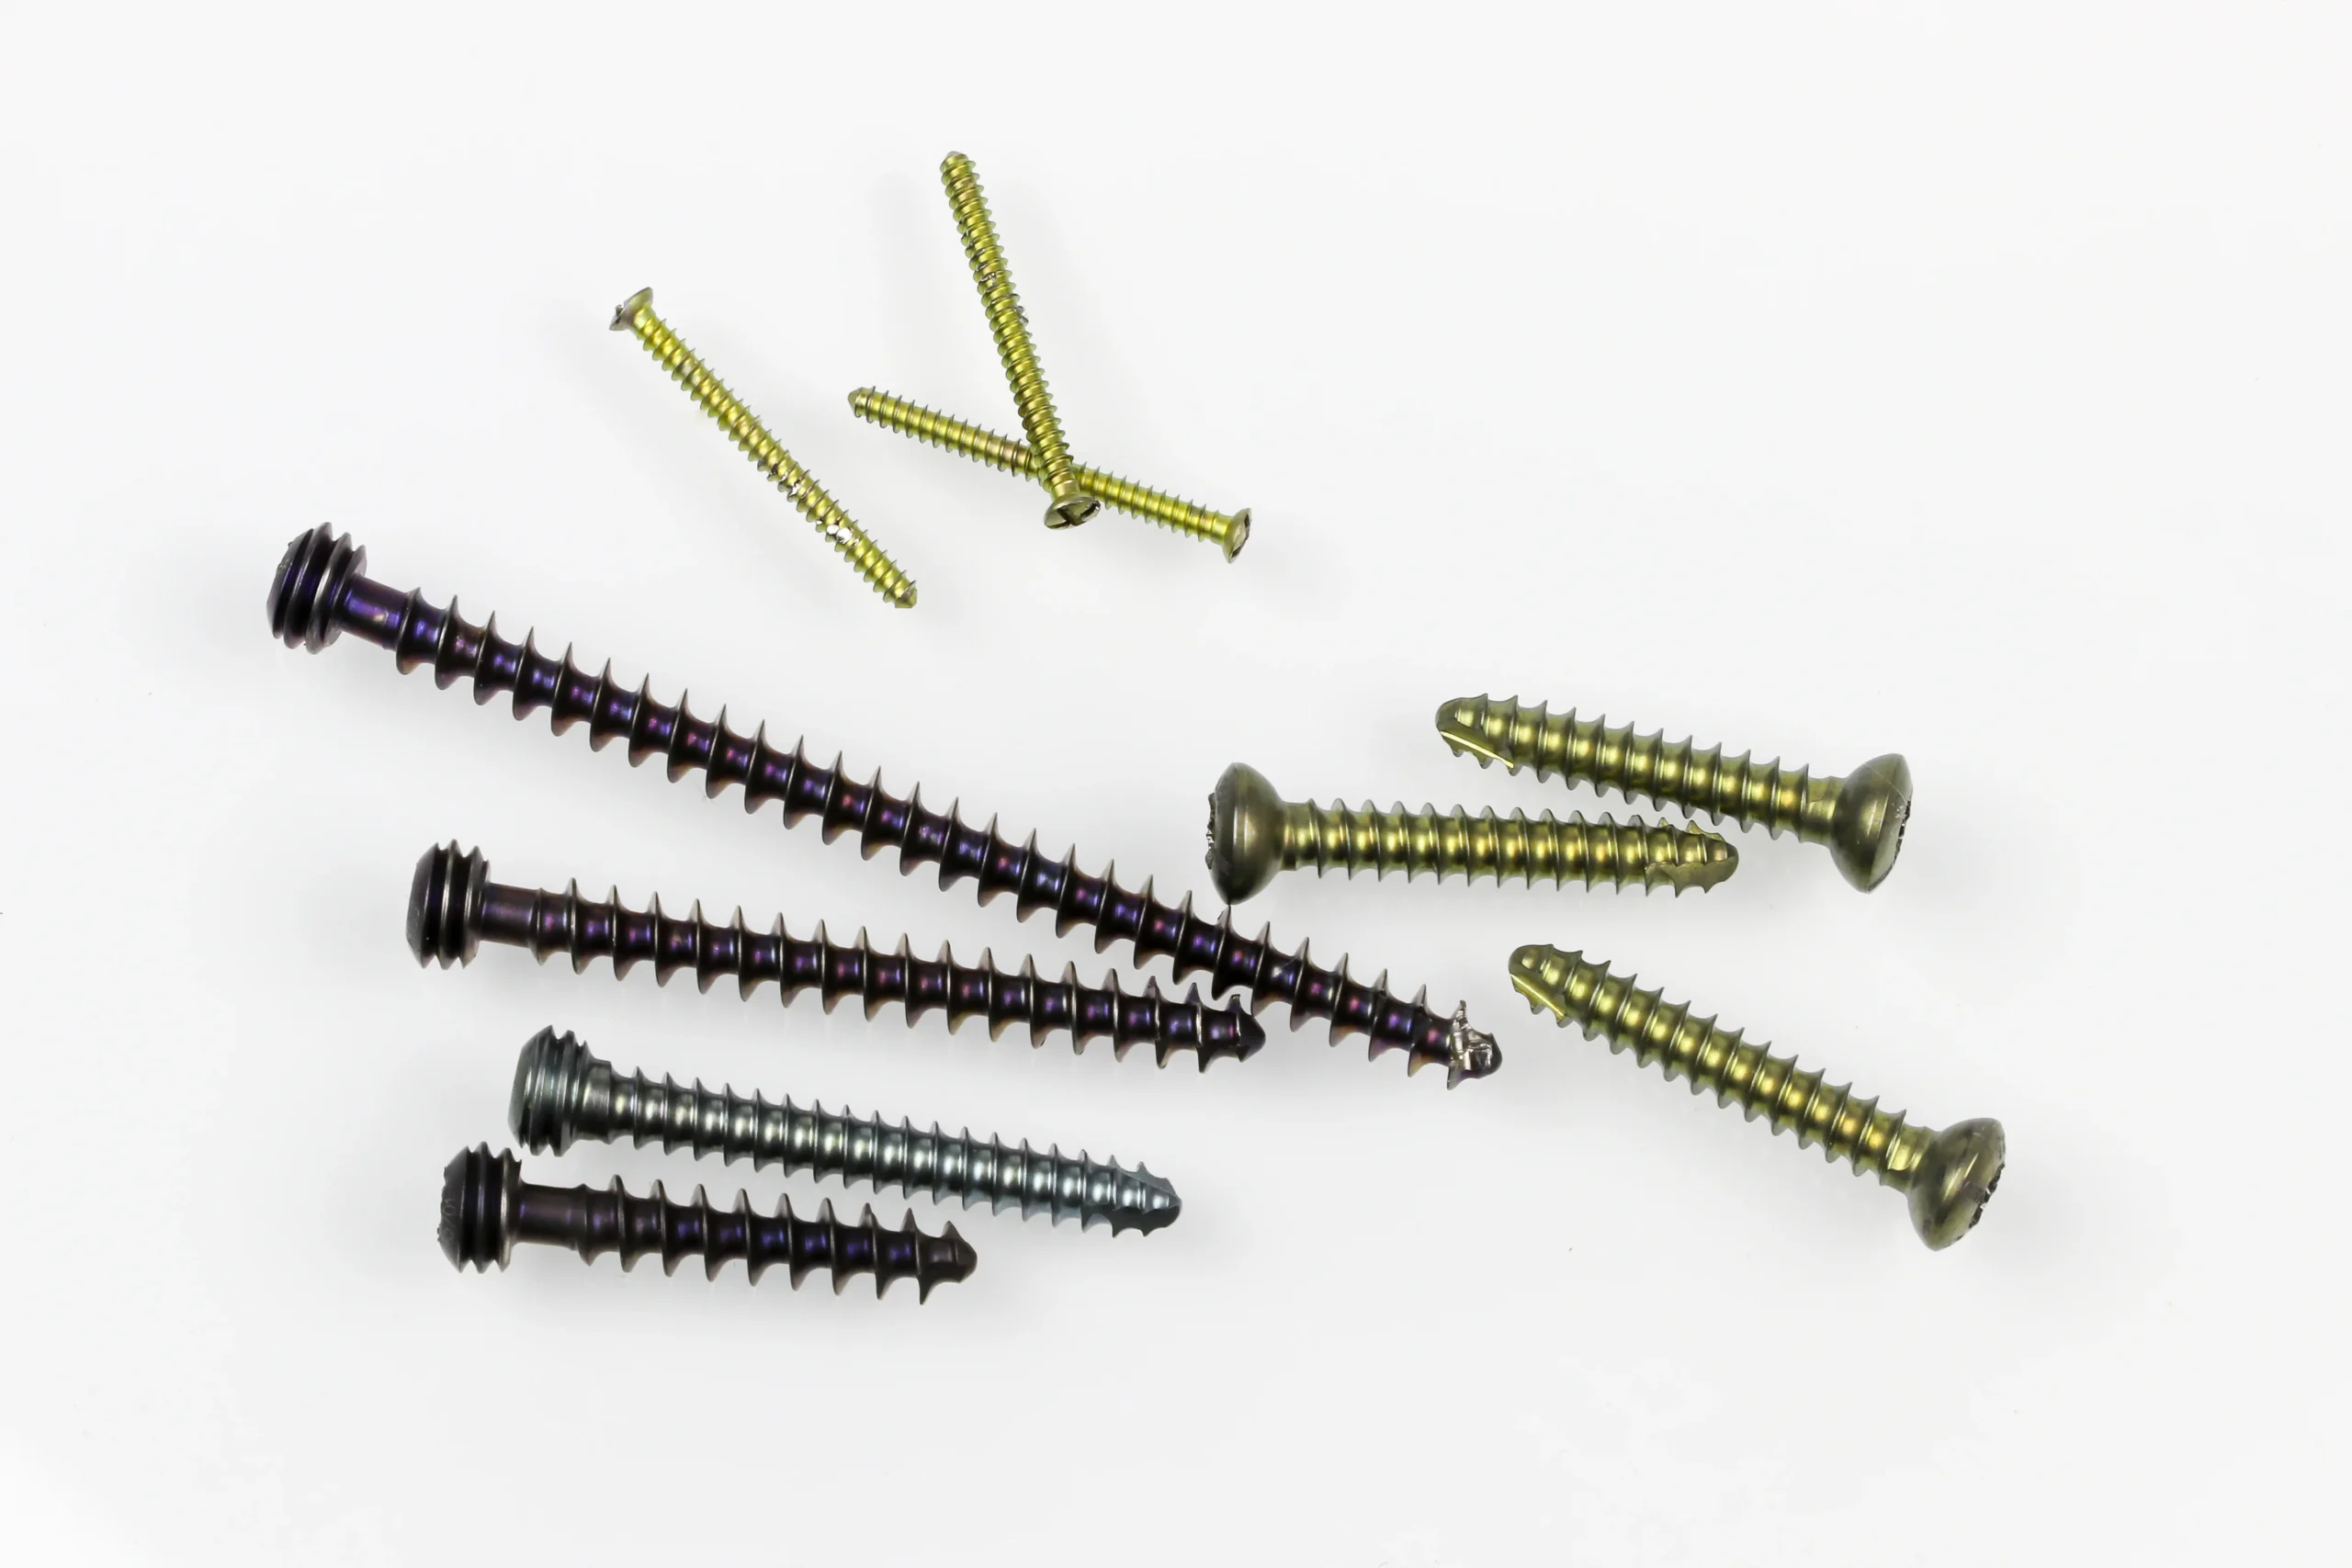
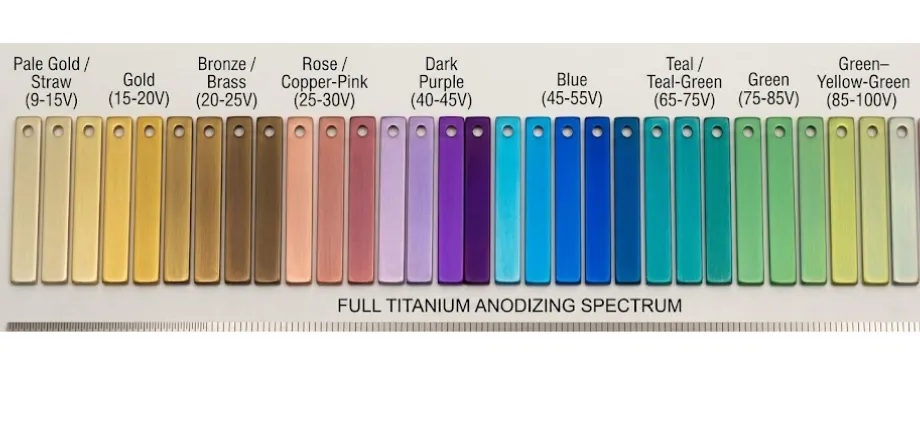
A anodização é um processo eletroquímico onde a peça de titânio é conectada como o ânodo em um banho de eletrólito e uma tensão CC é aplicada. Os íons de oxigénio do eletrólito são direcionados para a superfície do titânio, formando TiO2 a partir do próprio metal — não depositando um filme externo. A espessura do filme é controlada diretamente pela tensão aplicada, a aproximadamente 2 nm por volt. Uma vez que a interferência óptica de película fina depende da espessura do óxido, a superfície anodizada produz cores sem corante: a espessura do óxido determina quais comprimentos de onda da luz se reforçam ou se cancelam.
Cores representativas por tensão (os valores dependem do eletrólito e variam significativamente de acordo com as condições do processo — esses são intervalos aproximados, não valores fixos):
- 10–15 V: bronze / castanho
- 20–25 V: púrpura / violeta
- 30–35 V: azul
- 40–50 V: azul-escuro / azul celeste
- 70–90 V: verde a amarelo (interferência do segundo ciclo)
| Critérios | Passivação Química | Anodização |
|---|---|---|
| Espessura do óxido | 2–6 nm (nativo) | Até algumas centenas de nm (decorativo); gama do micrómetro (revestimento duro) |
| Cor | Nenhuma — titânio natural | Cor controlada por tensão sem corante |
| Alteração dimensional | Nenhuma mensurável | Mínima (<1 µm para decorativo; até 10 µm para revestimento duro) |
| Resistência ao desgaste | Não melhorada | Melhorada (revestimento duro AMS 2488 Tipo II) |
| Norma aplicável (aeroespacial) | ASTM B600 / F86 | AMS 2487 (isolamento elétrico) / AMS 2488 (anti-gripagem / revestimento duro) |
| Tipo de processo | Químico (sem necessidade de corrente) | Eletroquímico (requer fonte de alimentação DC) |
| Caso de utilização típico | Implantes, peças maquinadas, equipamento químico | Fixadores aeroespaciais (AMS 2488 Tipo II), moldagem a temperaturas elevadas (AMS 2488 Tipo I), instrumentos cirúrgicos que necessitem de codificação por cores |
| Custo | Inferior | Mais alto |
Utilize a passivação quando o objetivo for obter superfícies limpas e conformes — removendo a contaminação para que a película nativa de TiO2 possa proteger a peça. Utilize a anodização quando necessitar de cor de identificação, maior resistência ao desgaste ou uma camada protetora substancialmente mais espessa.
Verificação do Sucesso da Passivação em Titânio
A verificação para o titânio não é igual à do aço inoxidável — o teste de sulfato de cobre tem uma utilidade limitada porque o titânio não contém ferro nativo, e o teste não é exigido pelas normas ASTM B600 ou F86.
O teste de sulfato de cobre é o controlo padrão pós-passivação para o aço inoxidável. Um depósito avermelhado após a aplicação da solução de sulfato de cobre indica ferro livre na superfície — um sinal de que a passivação falhou. No titânio, o teste tem valor limitado: a liga base do titânio não contém ferro para detectar (ao contrário das ligas de aço onde o ferro é o elemento matriz). O teste pode ainda indicar contaminação por ferro introduzida durante o maquinado, mas não é especificado pela ASTM B600 ou F86 como um método de verificação exigido para titânio, e a maioria das especificações de passivação de titânio omite-o completamente. Aplicar o teste de sulfato de cobre ao titânio e tratar um resultado limpo como verificação de passivação gera confiança enganosa — um resultado limpo significa que não foi detectada contaminação por ferro, não que a película de TiO2 foi devidamente restaurada.
Estes são os métodos de verificação que funcionam para o titânio:
Teste de quebra da água (verificação da limpeza antes da passivação)
Antes do banho ácido, verifique a limpeza da superfície enxaguando com água deionizada. Uma superfície limpa apresenta um filme de água uniforme e contínuo (“ folhas de água ”). A contaminação da superfície faz com que a água se acumule ou “quebre” em gotas. O teste de quebra da água é uma pré-verificação de aprovação/reprovação; confirma que o passo de limpeza funcionou antes do início da passivação.
Inspeção visual sob aumento
Após a passivação e a secagem, inspecione sob aumento de 10–40x. A superfície deve estar uniformemente brilhante com um acabamento fosco ou semi-fosco de titânio natural. O ataque de flash aparece como picadas irregulares, gravação fosca ou rugosidade na superfície. Escamas residuais aparecem como manchas opacas e irregulares. Peças com qualquer um dos defeitos devem ser rejeitadas e os parâmetros do processo revisados.
Teste de neblina salina (ASTM B117)
A exposição à névoa de sal em uma câmara controlada (5% NaCl, 35°C) fornece um teste acelerado de resistência à corrosão. O titânio bem passivado não deve apresentar picotados ou produtos de corrosão após 72–168 horas, dependendo dos requisitos da aplicação. Este é um teste destrutivo de aceitação de lote, não um método de inspeção para peças individuais.
XPS (espectroscopia de fotoelétrons por raios X)
Utilizado em pesquisa e validação de dispositivos médicos em vez de produção. O XPS caracteriza a composição e a espessura do filme passivo, assim como a razão de TiO2 para outras fases de óxido de titânio (TiO, Ti2O3). Ele confirma que o óxido está na fase TiO2 em vez de um óxido inferior, menos protetor. O XPS não é um teste para o chão de fábrica — requer equipamentos especializados e é utilizado para validar um processo de passivação durante a qualificação, não para inspecionar cada lote.
FAQ
É possível passivar titânio?
Sim. O titânio pode ser passivado através de métodos químicos e eletroquímicos. A passivação química utilizando ácido nítrico (de acordo com ASTM F86) ou ácido cítrico (de acordo com ASTM B600) remove a contaminação da superfície e restaura o filme de TiO2 que ocorre naturalmente. A passivação eletroquímica (anodização) cria uma camada de óxido substancialmente mais espessa. A natureza auto-passivante do titânio garante que o óxido base esteja sempre presente — a passivação remove a contaminação que impede a sua formação uniforme.
Qual é a diferença entre a ASTM A380 e a ASTM F86 para o titânio?
A norma ASTM A380 é um padrão para aço inoxidável. O seu âmbito formal abrange a limpeza, decapagem e passivação de peças em aço inoxidável (séries 200, 300 e 400). As oficinas de acabamento citam-na para o titânio porque os procedimentos de ácido nítrico da A380 são semelhantes aos aplicados ao titânio — contudo, a A380 não inclui procedimentos específicos para titânio, orientações de decapagem para a camada de óxido do titânio ou notas de processo específicas para a liga. A ASTM F86 é a norma médica correta para o titânio — esta rege a preparação de superfícies de implantes cirúrgicos metálicos e especifica a passivação com ácido nítrico em duas condições: Regular (20–45% HNO3, 20–30°C, mínimo de 30 minutos) e Acelerada (20–25% HNO3, 50–60°C). Se a sua peça de titânio for um implante cirúrgico, a norma F86 é a que se aplica. Para titânio industrial não destinado a implantes, a ASTM B600 é a referência correta.
A passivação do titânio altera a cor ou as dimensões?
A passivação química não altera a cor nem as dimensões das peças em titânio. O banho ácido remove a contaminação e a escamação da superfície; não deposita material nem forma uma camada. As peças surgem com a superfície natural do titânio — ligeiramente mais brilhante em alguns casos, uma vez que as marcas de usinagem e a escama são removidas. A alteração dimensional não é mensurável dentro das tolerâncias de usinagem. A anodização, em contraste, produz cor e acrescenta uma pequena quantidade de espessura de óxido (tipicamente abaixo de 1 µm para aplicações decorativas).
O ácido cítrico pode ser utilizado para a passivação de titânio médico?
Depende da aplicação. Para componentes de dispositivos médicos não implantáveis (instrumentos cirúrgicos, bandejas, punhos de instrumentos), o ácido cítrico segundo a norma ASTM B600 é aceitável. Para implantes cirúrgicos que são inseridos no corpo, aplica-se a norma ASTM F86 — e a F86 especifica apenas ácido nítrico. O ácido cítrico não é um substituto permitido para a passivação segundo a ASTM F86, independentemente do resultado do acabamento da superfície da peça. Substituir o ácido cítrico em um implante especificado pela F86 cria uma não conformidade do processo.
Quanto tempo dura a passivação do titânio?
O filme passivo de TiO2 é permanente em condições normais de serviço — a passividade do titânio é a sua química inerente, não um revestimento que se desgasta. Desde que a peça não seja usinada, não seja abrasada até ao metal nu, ou não seja exposta a ambientes que destruam o óxido (ácido fluorídrico concentrado, por exemplo), o filme passivo auto-repara-se de arranhões pequenos e permanece intacto. A resposta prática: o titânio passivado em serviço típico (médico, aeroespacial, processamento químico) não requer re-passivação periódica como alguns metais requerem. A re-passivação é necessária após operações de usinagem subsequentes que possam reintroduzir contaminação por ferro.
O que acontece se o titânio não for passivado após a maquinagem?
As partículas de ferro provenientes de ferramentas de maquinação permanecem incorporadas na superfície. Estas partículas corroem-se durante o serviço, criando manchas de ferrugem avermelhadas que parecem indicar que o próprio titânio está a corroer-se (o que não acontece). Mais seriamente, os produtos de corrosão do ferro minam localmente a película de TiO2, causando cavitações que a óxido circundante não consegue reparar. Em aplicações médicas, a contaminação da superfície introduz riscos biológicos e pode causar uma liberação elevada de iões metálicos. Em processamento químico, o titânio não passivado em ambientes agressivos pode apresentar cavitações localizadas. Para titânio cosmético ou não estrutural de consumo, a consequência prática é a descoloração da superfície.
A Camada de Óxido Que Nunca Mostra Seu Trabalho
O filme passivo do titânio é uma das barreiras contra a corrosão mais eficazes na engenharia — e a menos visível. Dois a seis nanómetros de TiO2, que se forma e se repara espontaneamente, colocaram o titânio em implantes ortopédicos, fixadores aeroespaciais, reatores químicos e tubos submarinos. A razão pela qual a passivação ainda é importante não é porque o filme é inadequado — é porque a fabricação o danifica, o contamina e impede que se forme onde é necessário.
Acertar o processo é simples uma vez que os padrões estão claros: ASTM B600 para componentes médicos industriais e não implantáveis, ASTM F86 para implantes cirúrgicos apenas com ácido nítrico, e AMS 2487/2488 para anodização aeroespacial. A norma ASTM A380 aplica-se ao aço inoxidável, independentemente do que conste no desenho. A seleção do ácido segue a norma: a F86 obriga à utilização de ácido nítrico; em todos os outros casos, tem-se a liberdade de optar pelo ácido cítrico, sempre que as suas vantagens ambientais e de segurança sejam relevantes.
As peças submetidas a um processo de passivação conforme mantêm um aspeto praticamente idêntico ao inicial — mesma cor, mesmas dimensões, sem revestimento visível. A diferença reside numa superfície preparada para reter a sua película de TiO2 uniformemente durante a vida útil da peça.