Polir titânio até obter um acabamento espelhado exige uma progressão precisa de grão (220→400→800→1200→2000), o composto abrasivo adequado à sua liga e um controlo rigoroso do calor. O titânio de Grau 2 (comercialmente puro) polimento com compostos padrão de óxido de alumínio; o Grau 5 (Ti-6Al-4V) requer pasta de diamante. O processo demora 1 a 3 horas manualmente e é exequível em casa para peças pequenas — contudo, a baixa condutividade térmica do titânio (7,2 W/m·K) significa que o calor acumula-se rapidamente, sendo que saltar etapas de lixagem ou usar compostos errados são as duas razões mais comuns para o insucesso do trabalho.
Porque é que o Titânio é Mais Difícil de Polir do que o Aço Inoxidável
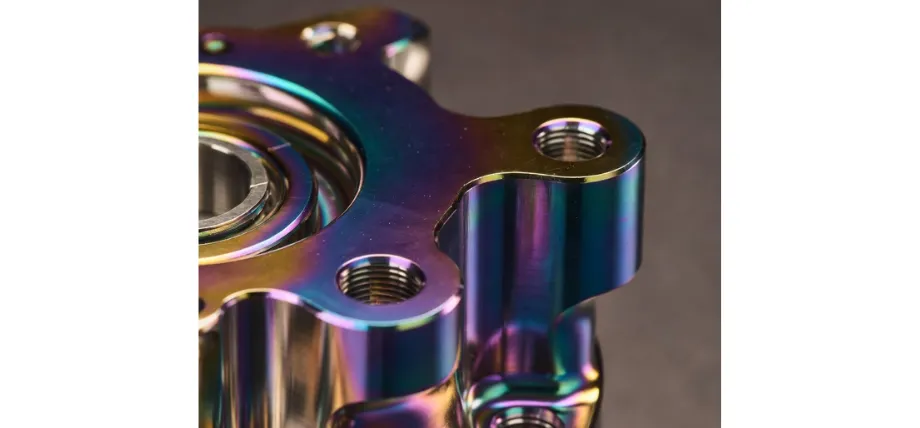
A resposta curta: física. O titânio conduz o calor a sensivelmente 6,7 W/m-K (Grau 5). O aço inoxidável dissipa o calor a cerca de 16 W/m·K — mais de duas vezes mais rápido. Essa diferença significa que cada segundo de contacto abrasivo no titânio concentra o calor na interface, em vez de o propagar pela peça. Se carregar com demasiada força, se mover com demasiada lentidão ou saltar uma passagem de arrefecimento, a superfície oxida instantaneamente: obtém-se aquela descoloração de TiO₂ entre o azul e o arco-íris, que é o sinal característico de um polimento de titânio que correu mal.
Três outros fatores agravam a dificuldade:
Endurecimento do trabalho. O titânio endurece sob pressão abrasiva à medida que se faz o polimento. A superfície que está a desbastar na terceira passagem é significativamente mais dura do que na primeira. Não é algo dramático, mas significa que uma pressão leve e consistente supera passagens pesadas e agressivas — a superfície oferece resistência.
A camada de óxido autorregenerativa. O revestimento natural de TiO₂ do titânio recompõe-se quase instantaneamente após ser removido por abrasão. Não o está a remover apenas uma vez — está continuamente a cortá-lo. É por isso que abrasivos gastos ou saturados impedem o progresso: eles apenas empurram a camada de óxido em vez de a cortarem.
A liga utilizada faz toda a diferença. O titânio de Grau 2 comercialmente puro (HV ~160–200) pole-se de forma comparável ao aço inoxidável 304. O Grau 5 Ti-6Al-4V (HV ~330) é significativamente mais duro, e os compostos de óxido de alumínio desgastam-se contra ele sem cortarem eficazmente. Se não souber qual é o seu grau, assuma que é Grau 5 e use um composto de diamante — não danificará o Grau 2 ao usar um abrasivo melhor, mas perderá horas no Grau 5 com o abrasivo errado.
Ferramentas e Materiais de que Realmente Precisa
Lixa / Abrasivos
Utilização carboneto de silício lixa de água/seco nesta progressão de grão: 220, 400, 600, 800, 1200, 2000. Lixe a húmido com água ou óleo de corte leve durante todo o processo — isto remove as limalhas, evita a acumulação de resíduos e controla o calor. A lixa de óxido de alumínio funciona para o Grau 2; para o Grau 5, invista em carboneto de silício desde o início.
Para um acabamento espelhado real abaixo de Ra 0,05 µm, deve seguir a sequência de lixas com pasta de polimento de diamante (compostos de diamante): 9 µm → 6 µm → 3 µm → 1 µm → 0,5 µm.
Compostos de Polimento
| Grau | Composto Recomendado | Notas |
|---|---|---|
| Grau 2 (CP Ti) | Composto de polimento de óxido de alumínio (branco/cinzento) | Funciona; requer limpeza frequente do disco |
| Grau 5 (Ti-6Al-4V) | Pasta de diamante 9–0,5 µm | Necessário; o Al₂O₃ degrada-se demasiado depressa |
| Ambos — polimento final | Composto de polimento branco + disco de algodão macio | Último passo antes da pasta de diamante |
| Ambos — ultra-espelhado | Pasta de diamante de 0,5–1 µm + disco de algodão cardado | Alcança Ra < 0,05 µm |
Ferramentas Elétricas (Opcional)
Uma esmeriladora de bancada ou rebarbadora com um disco de polimento em algodão acelera a fase final do polimento. Mantenha a velocidade entre 1.000–2.000 RPM — acima das 3.000 RPM o titânio gera calor suficiente para descolorar a superfície em segundos. Uma ferramenta rotativa de velocidade variável (tipo Dremel) funciona bem para peças pequenas, como joias ou lâminas de facas.
Para o polimento manual, uma tira de couro (strop) carregada com pasta de diamante é a escolha tradicional para os fabricantes de facas — lenta, controlada e com risco zero de danos por calor.
Outros Materiais
- Álcool isopropílico para limpeza entre etapas
- Fita de pintura para proteger áreas que não pretende polir
- Panos de microfibra limpos (um por etapa de granulometria — a contaminação cruzada reintroduz riscos)
Passo a Passo: O Processo de Polimento Completo
Etapa 1 — Avaliação do Material e Preparação da Superfície
Antes de tocar na lixa, identifique o estado inicial da peça:
- Superfície maquinada em CNC: Comece com grão 220
- Jateada ou com riscos ligeiros: Comece com grão 400
- Já lixada / acabamento mate: Comece com grão 600 ou 800, dependendo da profundidade dos riscos existentes
Limpe a peça com álcool isopropílico. Qualquer óleo de corte, impressões digitais ou limalhas de metal ficarão incrustados na lixa e criarão novos riscos no pior momento possível.
Etapa 2 — Lixagem Húmida Progressiva
Trabalhe cada grão por ordem: 220 → 400 → 600 → 800 → 1200 → 2000. Nunca salte nenhuma etapa.
A regra dos 90°: Em cada novo grão, oriente os seus movimentos a 90° em relação à etapa anterior. Lixe até que o padrão de riscos do grão anterior seja completamente substituído pelas novas linhas paralelas mais finas. Só então deve avançar. Esta é a técnica individual mais importante no polimento de titânio — ignorá-la é a razão pela qual as pessoas chegam à fase de polimento final e encontram riscos que não conseguem remover.
Tempo aproximado por etapa numa superfície de cerca de 100 cm²:
- Grão 220: 10–15 min
- Grão 400: 8–12 min
- Grão 600: 6–8 min
- Grão 800: 5–8 min
- Grão 1200: 4–6 min
- Grão 2000: 3–5 min
Mantenha a superfície sempre molhada. Enxague e seque completamente antes de passar para a etapa seguinte. Inspecione sob uma luz lateral forte para confirmar que não restam riscos do grão anterior.
Após o grão 2000, a superfície deve apresentar-se uniformemente baça, com linhas paralelas finas e consistentes — sem riscos profundos visíveis.
Etapa 3 — Composto de Polimento (Pré-Espelho)
Monte um disco de polimento de algodão cosido na sua ferramenta rotativa ou esmeriladora de bancada. Aplique composto de polimento de óxido de alumínio branco (para o Grau 2) ou composto de diamante de 9–6 µm (para o Grau 5). Trabalhe entre 1.200–1.800 RPM. Mantenha a peça em movimento — permanecer no mesmo ponto por mais de 2–3 segundos gera calor.
Esteja atento a qualquer descoloração. O primeiro sinal de calor excessivo é uma leve tonalidade dourada, que evolui rapidamente para um tom azul-púrpura-arco-íris. Se notar qualquer alteração na cor, pare imediatamente, deixe a peça arrefecer completamente (não a mergulhe em água — o choque térmico pode causar tensão em secções finas) e depois retome com menos pressão.
Após a fase do composto, a superfície deve apresentar um aspeto brilhante, quase espelhado, mas com marcas circulares leves visíveis quando vista de ângulo.
Etapa 4 — Polimento Final com Pasta de Diamante (Acabamento Espelhado)
É nesta etapa que surge o efeito de espelho. Aplique a pasta de diamante sequencialmente num disco de algodão macio penteado ou num assentador de couro:
9 µm → 6 µm → 3 µm → 1 µm → 0,5 µm
Utilize um aplicador novo para cada granulometria. Entre cada tamanho de composto de diamante, limpe a superfície totalmente com álcool isopropílico — a transferência de partículas de diamante mais grossas para a fase mais fina causará riscos que anulam o trabalho realizado.
A 0,5 µm, a superfície deve ser visivelmente refletora — deverá ser capaz de ler texto no reflexo. Isto corresponde a uma rugosidade de superfície de aproximadamente Ra 0,05 µm ou superior, o que se qualifica como um acabamento espelhado segundo a maioria das normas industriais e médicas.
Para trabalhos de ultraprecisão (implantes médicos, componentes óticos), continue até 0,25 µm ou prossiga com eletropolimento conforme a norma ASTM B600.
Polimento Mecânico vs. Eletropolimento
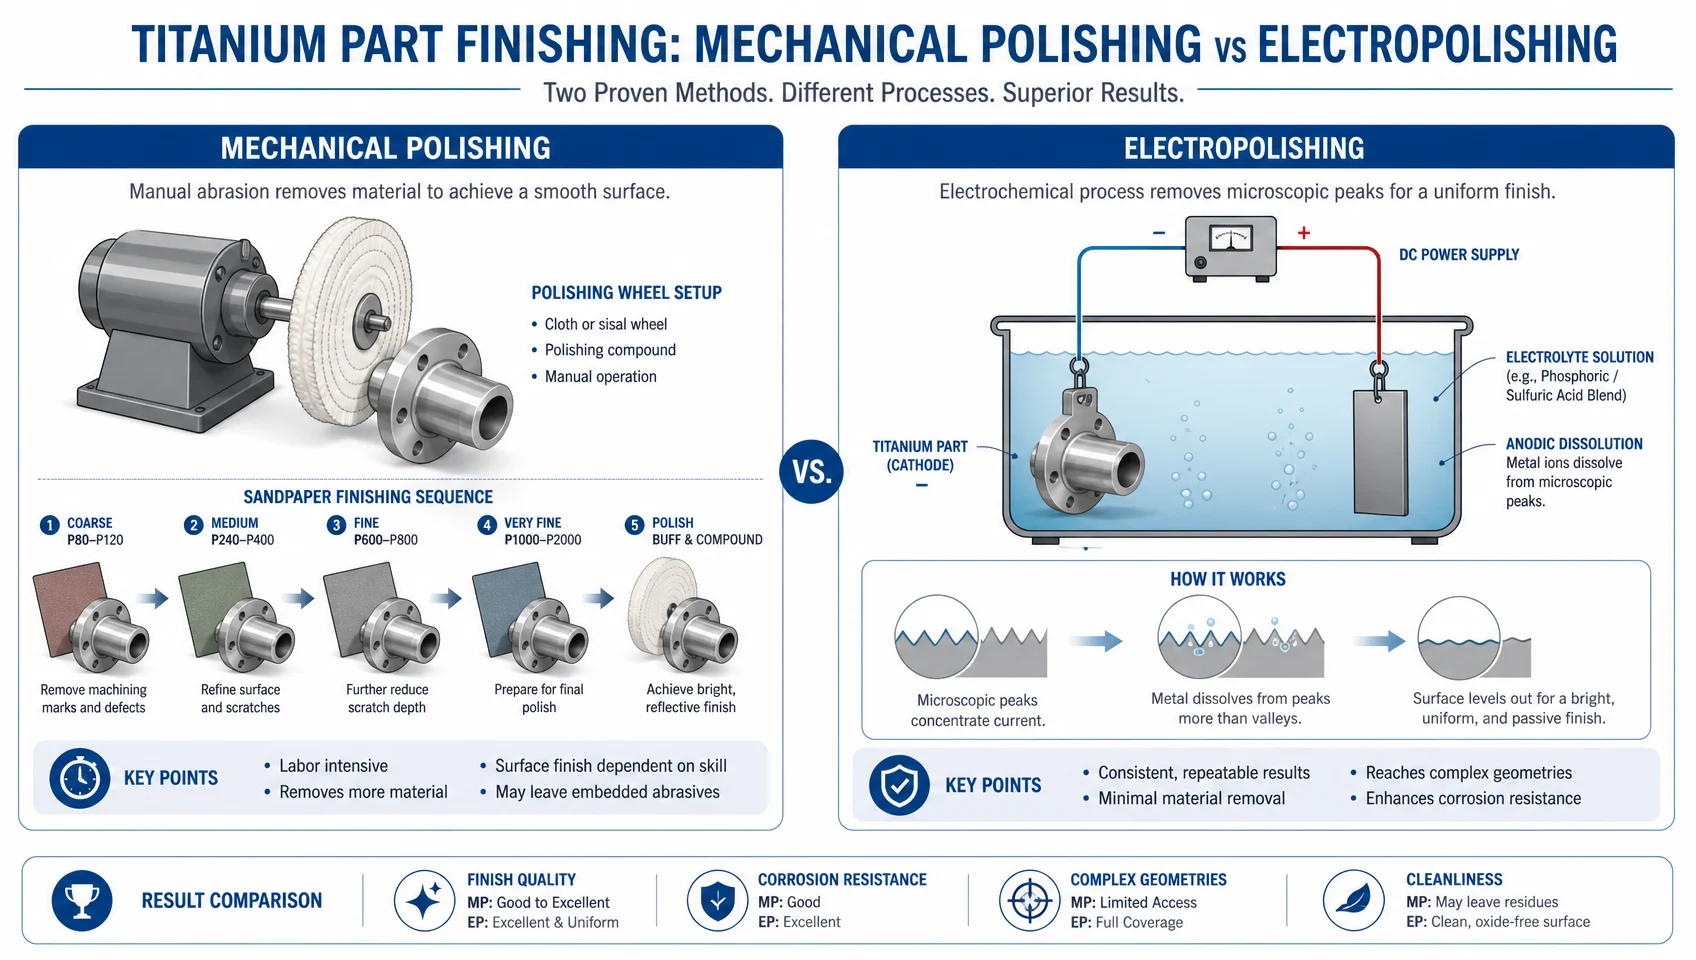
Para a maioria das aplicações de bricolagem e prototipagem, o polimento mecânico é a abordagem correta. No entanto, tem os seus limites.
Escolha o polimento mecânico quando:
- A superfície for acessível (plana, curvas simples)
- Precisar de controlo dimensional (o polimento mecânico remove uma quantidade mínima de material)
- Estiver a trabalhar em peças decorativas (joalharia, molduras, puxadores)
Escolha o eletropolimento (ou especifique-o a um fornecedor) quando:
- A geometria for complexa — roscas, canais internos ou áreas recuadas onde um disco de polimento não consegue chegar
- Precisar de um valor Ra certificado para uso médico ou aeroespacial (ASTM B600)
- Estiver a produzir em alto volume — eletropolir um lote é muito mais barato por unidade do que o polimento manual à escala
- A peça é de Grau 5 e extremamente dura — o eletropolimento contorna inteiramente o problema do encruamento
Um dado do mundo real que vale a pena conhecer: a alteração da especificação de um suporte aeroespacial de titânio de polimento espelhado para jato de granalha reduziu o custo unitário em cerca de 35%. Os acabamentos espelhados são dispendiosos. Especifique-os apenas quando a aplicação o exigir funcionalmente.
Grau 2 vs. Grau 5: O que muda realmente
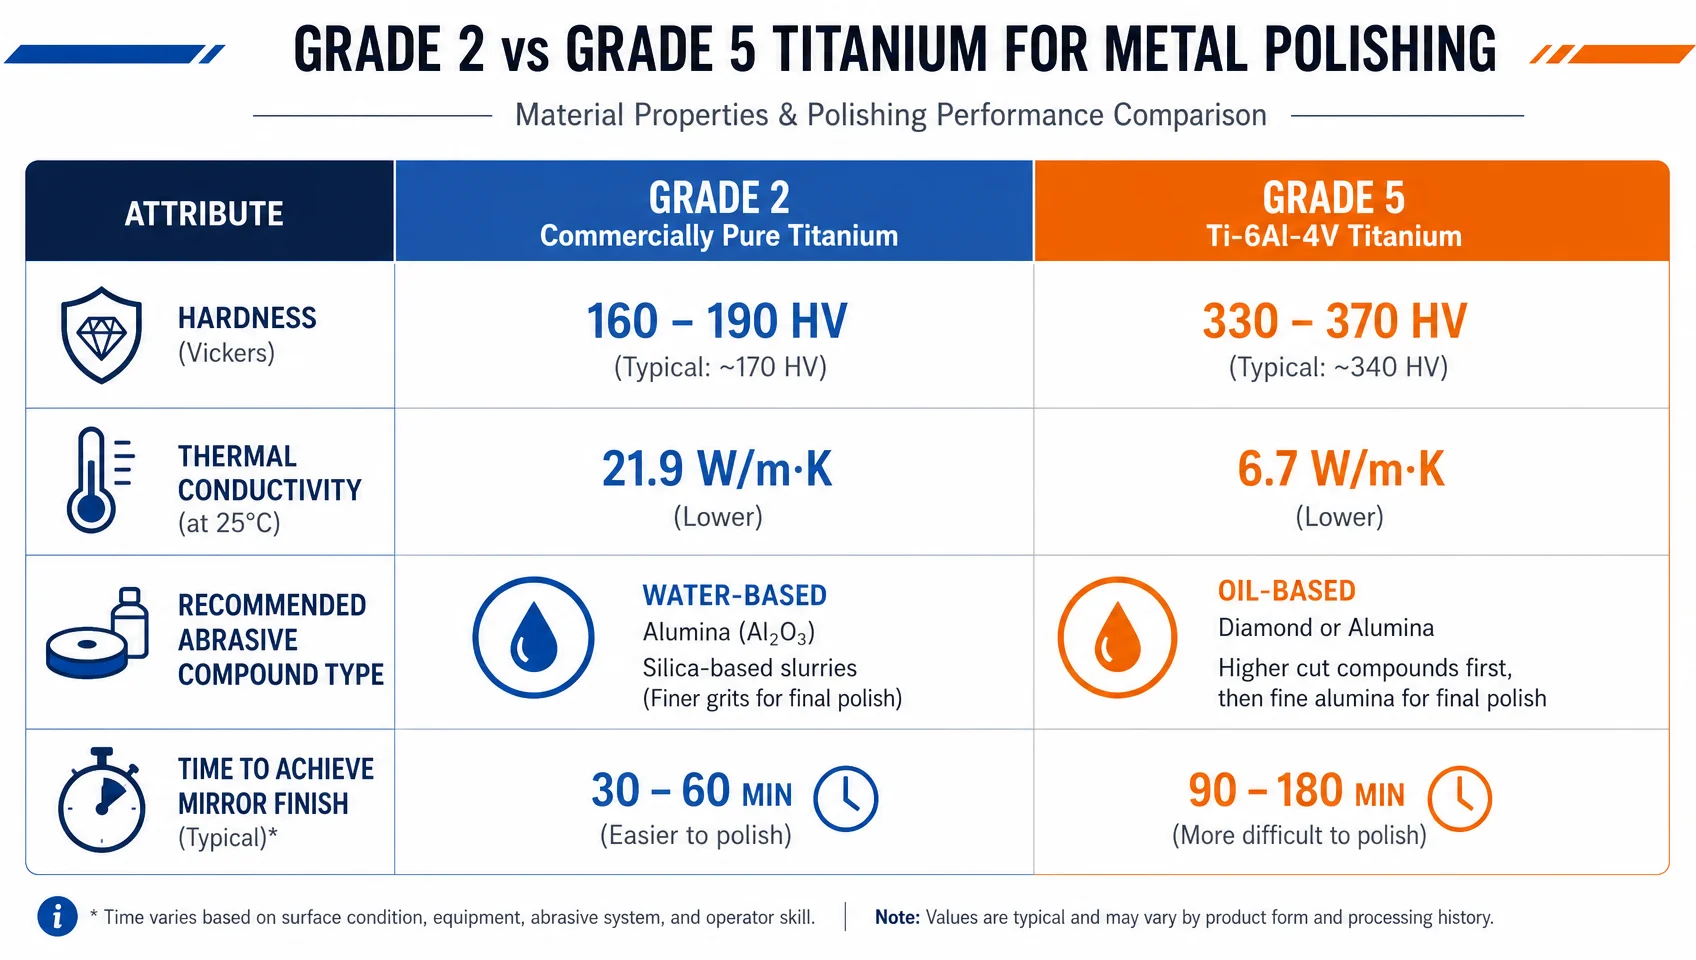
A maioria dos guias de polimento de titânio trata todo o titânio como sendo intercambiável. Não é.
| Fator | Grau 2 (CP Ti) | Grau 5 (Ti-6Al-4V) |
|---|---|---|
| Dureza | ~160–200 HV | ~330 HB (~36 HRC) |
| Condutividade térmica | ~16,3 W/m-K | ~6.7 W/m·K |
| Escolha do abrasivo | O óxido de alumínio funciona | Requer composto de diamante |
| Risco de gripagem | Maior — propenso a manchas | Menor — mas encrua mais |
| Tempo para o polimento espelhado | ~1–2 horas à mão | ~2–4 horas à mão |
| Aplicações comuns | Joalharia, utensílios de cozinha, folhas médicas | Aeroespacial, industrial, implantes |
A maior condutividade térmica do Grau 2 (mais próxima do aço inoxidável) torna-o mais tolerante com ferramentas elétricas. O Grau 5 exige velocidades mais lentas e mais paciência em todas as fases — mas produz uma superfície espelhada mais dura e duradoura após concluída.
Segurança: O pó de titânio é um perigo real
Esta é a secção que a maioria dos guias ignora. O pó de titânio seco e as partículas finas são classificados como um material pirofórico ao abrigo da norma NFPA 484 — o que significa que podem inflamar-se espontaneamente em certas condições, particularmente quando o pó seco fino se acumula. Na prática:
- Utilize sempre lixagem a húmido — mantém as partículas em suspensão na água e elimina o risco de acumulação de pó seco
- Nunca utilize ar comprimido para soprar pó de titânio de uma superfície seca num espaço fechado
- Utilize ventilação adequada e uma máscara de partículas adequada para poeiras metálicas (N95 no mínimo; P100 se estiver a realizar lixagem a seco)
- Mantenha por perto um extintor de Classe D se estiver a realizar lixagem a seco em titânio (os extintores de Classe ABC são ineficazes em fogos de metais)
Para lixagem e polimento manual em casa, a lixagem a húmido elimina essencialmente o risco de incêndio. O perigo das poeiras aplica-se principalmente a operações de maquinação e lixagem a seco.
Erros Comuns e Como Evitá-los
Utilizar o composto errado para o grau do metal. O óxido de alumínio no Grau 5 não corta — acumula resíduos e gera calor. Se o seu composto não estiver a cortar visivelmente após 5 minutos, mude.
Saltar etapas de granulometria. Não conseguirá remover riscos de grão 400 com lixa de grão 1200 num tempo razoável. A lógica da remoção de riscos não funciona assim. Retroceda.
Não confirmar a remoção dos riscos do grão anterior antes de avançar. Inspecione sob uma luz lateral rasante (uma lanterna segurada num ângulo baixo funciona bem). As sombras nos riscos são marcas do grão anterior que ficarão visíveis após o polimento final.
Permanecer demasiado tempo no mesmo local com um disco elétrico. No máximo, dois a três segundos em qualquer local. O calor no titânio acumula-se sem aviso prévio.
Contaminação cruzada entre etapas. Uma única partícula grossa no seu pano vinda da etapa 1 riscará o acabamento de grão 2000. Utilize um pano lavrado e limpe a superfície completamente entre cada etapa.
Polimento excessivo das arestas. Os discos de polimento de algodão removem material. Em peças de precisão, podem arredondar arestas e alterar as dimensões se forem utilizados de forma agressiva. Pola as arestas à mão; utilize o disco apenas em faces planas ou suavemente curvas.
Perguntas Frequentes (FAQ)
Com que granulometria se deve começar ao polir titânio?
Comece com grão 220 se a superfície tiver marcas de maquinagem ou riscos profundos. Comece com grão 400 para superfícies levemente riscadas ou decapadas com granalha. Em seguida, progrida: 400 → 600 → 800 → 1200 → 2000 antes de passar para a massa de polir.
Porque é que o titânio fica azul ou com cores de arco-íris durante o polimento?
Isto deve-se à formação de TiO₂ (dióxido de titânio) na superfície devido ao calor por fricção. A baixa condutividade térmica do titânio (7.2 W/m·K para o Grau 5) concentra o calor na interface de polimento. A cor indica que excedeu a temperatura de segurança. Reduza a velocidade e a pressão imediatamente, deixe a peça arrefecer e retome o trabalho.
É possível polir titânio até obter um acabamento espelhado em casa?
Sim, para peças pequenas. O processo é lento e requer os abrasivos adequados, mas não é necessário equipamento industrial para peças com dimensões aproximadas até ao tamanho de um prato de refeição. Reserve entre 1 a 4 horas de lixagem manual para obter um resultado espelhado limpo numa superfície de 100 cm².
O polimento do titânio afeta a sua resistência à corrosão?
Ligeiramente — o polimento excessivo pode tornar mais fina a camada protetora natural de TiO₂. Na prática, a camada regenera-se rapidamente com a exposição ao ar e o efeito na resistência à corrosão em peças decorativas ou estruturais é insignificante. Para implantes médicos, qualquer modificação de superfície deve seguir a norma ASTM B600.
Quando devo utilizar pasta de diamante em vez do composto de polimento normal?
Utilize pasta de diamante para qualquer peça de Grau 5 (Ti-6Al-4V) após a etapa de grão 2000, e para qualquer aplicação que exija um acabamento espelhado certificado (Ra < 0,1 µm). Para trabalhos decorativos de Grau 2, o composto padrão de óxido de alumínio na fase de polimento é suficiente.
Como posso saber quando atingi um verdadeiro acabamento espelhado?
Deve ser possível ler texto refletido na superfície à distância de um braço. Tecnicamente, um acabamento espelhado situa-se tipicamente em Ra ≤ 0,05–0,1 µm. Com Ra 0,1 µm (alcançável com pasta de diamante de 0,5 µm), os reflexos são nítidos e sem distorção. Com Ra 0,05 µm ou inferior, a superfície apresenta uma qualidade ótica de espelho.
O Polimento Espelhado de Titânio é um Trabalho Lento que Exige Perfeição
O processo não é complicado, mas não tolera atalhos. Os maquinistas que obtêm resultados espelhados consistentes em titânio não utilizam equipamento especial — são apenas metódicos: sequência correta de granulometria, composto adequado para o grau da liga, lubrificação constante e nunca avançar até que os riscos da fase anterior tenham desaparecido.
Se a sua última tentativa resultou em descoloração por calor ou riscos persistentes que não saíam com o polimento, a causa principal é quase sempre uma de três coisas: saltou uma etapa da lixa, usou a massa de polir errada para o Grau 5 ou utilizou um disco elétrico demasiado depressa e durante muito tempo no mesmo local. Corrija estes três hábitos e o acabamento espelhado surgirá naturalmente.