يتطلب تلميع التيتانيوم إلى لمسة مرآة تقدم دقيق للحبيبات (220→400→800→1200→2000)، والمركب الكاشط المناسب المطابق لدرجة سبيكتك، والتحكم الصارم في درجة الحرارة. يتلمع التيتانيوم من الدرجة 2 (نقي تجارياً) بمركبات أكسيد الألمنيوم القياسية؛ بينما يتطلب التيتانيوم من الدرجة 5 (Ti-6Al-4V) معجون الماس. تأخذ العملية من ساعة إلى ثلاث ساعات بواسطة اليد ويمكن تنفيذها في المنزل للأجزاء الصغيرة — ولكن الموصلية الحرارية المنخفضة للتيتانيوم (7.2 واط/م·ك) تعني أن الحرارة تتجمع بسرعة، وتخطي الحبيبات أو استخدام مركبات خاطئة هما السببان الأكثر شيوعًا لفشل المهمة.
لماذا يعتبر التيتانيوم أصعب في التلميع من الفولاذ المقاوم للصدأ
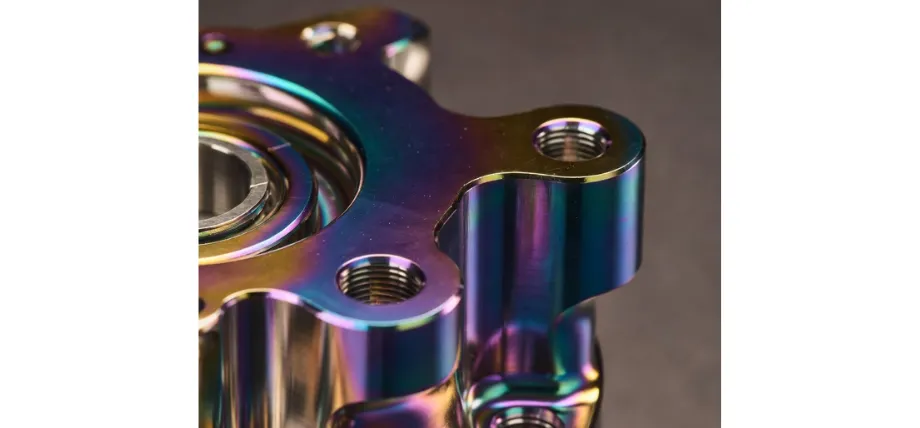
الإجابة القصيرة: الفيزياء. ينقل التيتانيوم الحرارة تقريباً 6.7 وات/م-ك (الدرجة 5). بينما ينقل الفولاذ المقاوم للصدأ الحرارة بعيداً بحوالي 16 واط/م·ك — أسرع بأكثر من مرتين. هذه الفارق يعني أن كل ثانية من الاتصال الكاشطة على التيتانيوم تركز الحرارة عند السطح بدلاً من نشرها عبر الجزء. إذا ضغطت بشدة، تحركت ببطء، أو تخلفت عن تمريرة التبريد، سيؤكسد السطح على الفور: ستحصل على تلوين TiO₂ من الأزرق إلى قوس قزح، وهو علامة التوقيع لعملية تلميع التيتانيوم التي تم تنفيذها بشكل خاطئ.
ثلاثة عوامل أخرى تزيد من الصعوبة:
التصلب في العمل. التيتانيوم يتصلب تحت ضغط الكشط أثناء التلميع. السطح الذي تقوم بقصه في المرحلة 3 أصعب بشكل ملحوظ مما كان عليه في المرحلة 1. هذا ليس درامياً، ولكنه يعني أن الضغط الخفيف الثابت يتفوق على الضغوط القوية والعنيفة — السطح يقاوم.
طبقة الأكسيد ذاتية الإصلاح. coating ثاني أكسيد التيتانيوم الطبيعي لتيتانيوم يتجدد تقريبًا على الفور بعد أن يتم تآكله. أنت لا تزيله دفعة واحدة - إنما تواصل قطع فيه. وهذا هو السبب في أن المواد الكاشطة المملة أو المحملة تعطل التقدم: إنها تدفع طبقة الأكسيد حولها بدلاً من قطعها.
درجة سبائك المعادن مهمة. التيتانيوم النقي تجاريًا من الدرجة 2 (HV ~160–200) يتلمع بالمقارنة مع الفولاذ المقاوم للصدأ 304. الدرجة 5 Ti-6Al-4V (HV ~330) أصعب بكثير، ومركبات أكسيد الألمنيوم تنهار أمامه دون أن تقطع بفعالية. إذا لم تكن تعرف درجتك، افترض أنها الدرجة 5 واستخدم مركب الماس - لن تتضرر الدرجة 2 باستخدام مادة كاشطة أفضل، لكنك ستضيع ساعات على الدرجة 5 باستخدام مادة خاطئة.
الأدوات والمواد التي تحتاجها بالفعل
ورق الصنفرة / المواد الكاشطة
الاستخدام كربيد السيليكون ورق صنفرة مبلل/جاف بالتدرج التالي: 220، 400، 600، 800، 1200، 2000. استخدم الصنفرة الرطبة بالماء أو بزيت قطع خفيف طوال الوقت — فهذا يزيل الرايش، ويمنع الانسداد، ويتحكم في الحرارة. ورق صنفرة أكسيد الألومنيوم مناسب للدرجة 2 (Grade 2)؛ أما بالنسبة للدرجة 5 (Grade 5)، فاستثمر في كربيد السيليكون منذ البداية.
للحصول على لمسة نهائية مرآتية حقيقية أقل من Ra 0.05 ميكرومتر، ستحتاج إلى اتباع تسلسل ورق الصنفرة باستخدام معجون صقل ماسي (مركبات الألماس): 9 ميكرومتر ← 6 ميكرومتر ← 3 ميكرومتر ← 1 ميكرومتر ← 0.5 ميكرومتر.
مركبات التلميع
| الصف | المركب الموصى به | الملاحظات |
|---|---|---|
| الدرجة 2 (CP Ti) | مركب تلميع أكسيد الألومنيوم (أبيض/رمادي) | فعال؛ يتطلب تنظيفاً دورياً لقرص التلميع |
| الدرجة 5 (Ti-6Al-4V) | معجون ماسي 9–0.5 ميكرومتر | مطلوب؛ لأن أكسيد الألومنيوم يتحلل بسرعة كبيرة |
| كلاهما — التلميع النهائي | مركب تلميع أبيض + قرص قطني ناعم | الخطوة الأخيرة قبل المعجون الماسي |
| كلاهما — لمعان مرآتي فائق | معجون ماسي 0.5–1 ميكرومتر + قرص قطني ممشط | يحقق Ra < 0.05 ميكرون |
أدوات الطاقة (اختياري)
طاحونة بنش أو طاحونة زاوية مع عجلة تلميع قطنية تسريع مرحلة اللمعان النهائية. حافظ على السرعة بين 1,000–2,000 دورة في الدقيقة — السرعة التي تتجاوز 3,000 دورة في الدقيقة على التيتانيوم تولد حرارة كافية لتشويه السطح في ثوانٍ. أداة دوارة بسرعات متغيرة (من نوع Dremel) تعمل بشكل جيد للأجزاء الصغيرة مثل المجوهرات أو شفرات السكاكين.
للتلميع اليدوي، تعتبر حزام جلد محمل بمعجون الماس الخيار التقليدي لصانعي السكاكين — بطيء ومتحكم فيه، ولا يوجد خطر من تلف الحرارة.
مستلزمات أخرى
- كحول إيزوبروبيلي للتنظيف بين المراحل
- شريط لاصق لحماية المناطق التي لا تريد تلميعها
- قماشات ميكروفايبر نظيفة (واحدة لكل مرحلة حبيبات — تلوث متقاطع يعيد إدخال الخدوش)
خطوة بخطوة: عملية التلميع الكاملة
المرحلة 1 — تقييم المادة وتجهيز السطح
قبل لمس ورق الصنفرة، حدد ما الذي تبدأ به:
- سطح CNC بعد المعالجة: ابدأ بحبة 220
- مغسول بالخرز أو مخدوش برفق: ابدأ بحبة 400
- تم صنفرته بالفعل / تشطيب غير لامع: ابدأ عند 600 أو 800 حسب عمق الخدش الحالي
نظف القطعة باستخدام الكحول الأيزوبروبيلي. أي زيت قطع، أو بصمات أصابع، أو رقائق معدنية ستندمج في ورق الصنفرة وتخلق خدوش جديدة في أسوأ الأوقات.
المرحلة 2 — الصنفرة الرطبة التدريجية
اعمل عبر كل درجة بحذر: 220 → 400 → 600 → 800 → 1200 → 2000. لا تتخطى أي خطوة.
قاعدة 90°: عند كل درجة جديدة، قم بتوجيه حركاتك بزاوية 90° بالنسبة للمرحلة السابقة. اصنفر حتى يتم استبدال نمط الخدوش من الدرجة السابقة تماماً بخطوط جديدة، أدق ومتوازية. عندها فقط تقدم. هذه هي التقنية الأكثر أهمية في تلميع التيتانيوم — تخطيها هو السبب الذي يجعل الناس يصلون إلى مرحلة التلميع ويجدون خدوشاً لا يمكنهم إزالتها.
الوقت التقريبي لكل مرحلة على سطح ~100 سم²:
- درجة 220: 10–15 دقيقة
- درجة 400: 8–12 دقيقة
- درجة 600: 6–8 دقائق
- درجة 800: 5–8 دقائق
- درجة 1200: 4–6 دقائق
- درجة 2000: 3–5 دقائق
حافظ على رطوبة السطح طوال الوقت. اشطفه وجففه تماماً قبل الانتقال إلى المرحلة التالية. افحص السطح تحت ضوء جانبي ساطع للتأكد من عدم بقاء أي خدوش من درجة الصنفرة السابقة.
بعد استخدام صنفرة بدرجة 2000، يجب أن يبدو السطح ضبابياً بشكل موحد مع خطوط متوازية دقيقة ومتسقة — دون أي خدوش عميقة مرئية.
المرحلة 3 — مركب التلميع (ما قبل المرآة)
قم بتركيب قرص تلميع قطني مخيط على أداة التدوير أو المجخة المنضدية. ضع مركب تلميع أكسيد الألومنيوم الأبيض (للدرجة 2) أو مركب الألماس 9-6 ميكرومتر (للدرجة 5). اعمل بسرعة 1200-1800 دورة في الدقيقة. حافظ على حركة القطعة — فالتوقف في مكان واحد لأكثر من 2-3 ثوانٍ يولد حرارة.
انتبه لتغير اللون. أول علامة على ارتفاع الحرارة الزائد هي مسحة ذهبية خفيفة، سرعان ما تتحول إلى لون أزرق أرجواني كقوس قزح. إذا لاحظت أي تغير في اللون، توقف فوراً، واترك القطعة تبرد تماماً (لا تغمرها في الماء — الصدمة الحرارية قد تسبب إجهاداً للأجزاء الرقيقة)، ثم واصل العمل بضغط أخف.
بعد مرحلة مركب التلميع، يجب أن يبدو السطح لامعاً كالمرايا تقريباً، ولكن مع وجود علامات تلميع دوارة خفيفة تظهر عند النظر من زاوية معينة.
المرحلة 4 — التلميع النهائي بمعجون الألماس (لمسة المرآة)
في هذه المرحلة يبرز بريق المرآة. ضع معجون الألماس بالتسلسل على عجلة قطنية ناعمة أو أداة جلدية (strop):
9 ميكرومتر ← 6 ميكرومتر ← 3 ميكرومتر ← 1 ميكرومتر ← 0.5 ميكرومتر
استخدم أداة تطبيق جديدة لكل حجم حبيبات. بين كل نوع من معاجين الألماس، امسح السطح تماماً بالكحول الأيزوبروبيلي — فبقايا جزيئات الألماس الخشنة في مرحلة التلميع الأنعم ستعيد خدش السطح وتفسد عملك.
عند درجة 0.5 ميكرومتر، يجب أن يكون السطح عاكساً بشكل واضح — بحيث يمكنك قراءة النص في الانعكاس. وهذا يعادل خشونة سطح تبلغ حوالي Ra 0.05 ميكرومتر أو أفضل، وهو ما يُصنف كطبقة صقل مرآتية (Mirror Finish) بموجب معظم المعايير الصناعية والطبية.
بالنسبة للأعمال فائقة الدقة (الغرسات الطبية، المكونات البصرية)، استمر في الصقل حتى 0.25 ميكرومتر أو اتبع ذلك بالصقل الكهربائي (Electropolishing) وفقاً لمعيار ASTM B600.
الصقل الميكانيكي مقابل الصقل الكهربائي
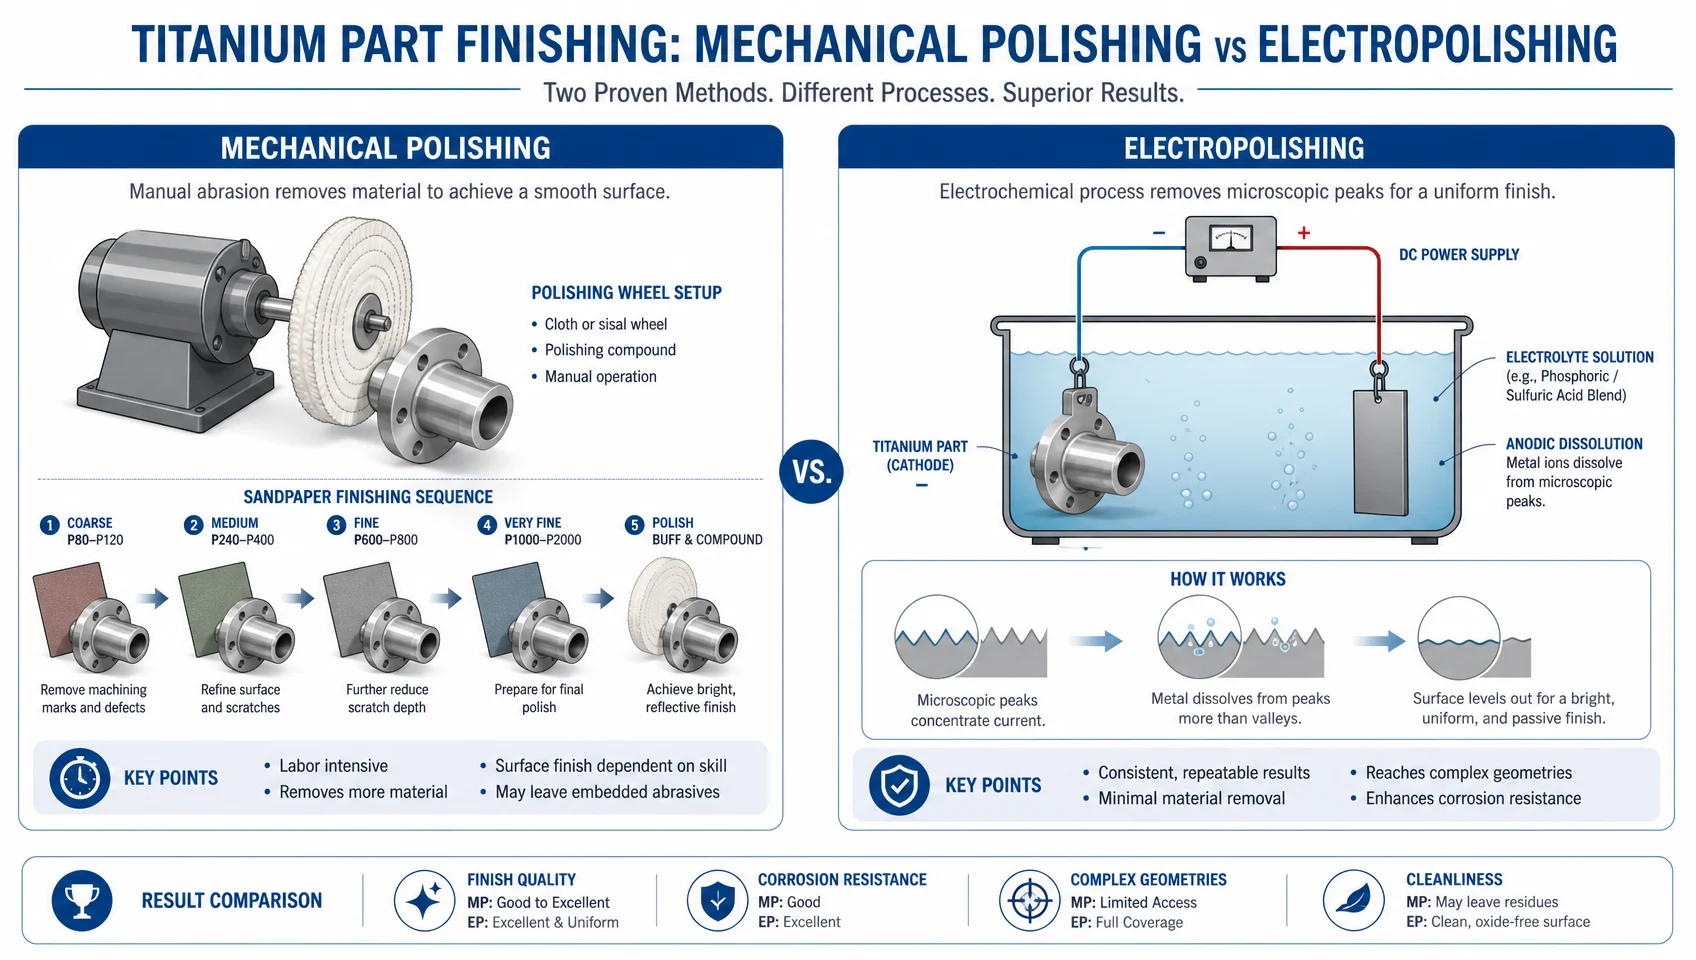
بالنسبة لمعظم تطبيقات العمل اليدوي (DIY) والنماذج الأولية، يعد الصقل الميكانيكي هو النهج الصحيح، لكن له حدوداً.
اختر الصقل الميكانيكي عندما:
- يكون السطح سهل الوصول إليه (مسطح، منحنيات بسيطة)
- تحتاج إلى التحكم في الأبعاد (الصقل الميكانيكي يزيل حداً أدنى من المادة)
- تعمل على قطع ديكور (مجوهرات، إطارات، مقابض)
اختر الصقل الكهربائي (أو حدده للمورد) عندما:
- الهندسة معقدة - خيوط، قنوات داخلية، ميزات غائرة لا يمكن لعجلة التلميع الوصول إليها
- تحتاج إلى قيمة Ra معتمدة للاستخدام الطبي أو الطيران (ASTM B600)
- أنت تعمل بأحجام كبيرة - التلميع الكهربائي لدفعة أقل تكلفة بكثير لكل وحدة مقارنة بالتلميع اليدوي على نطاق واسع
- الجزء من الدرجة 5 وصعب للغاية - يتجنب التلميع الكهربائي مشكلة عمل المتانة تمامًا
هناك نقطة بيانات من الواقع تستحق المعرفة: تحويل مواصفة حامل الطائرات التيتانيوم من تلميع المرآة إلى الرمل المتفجر خفضت تكلفة الوحدة بحوالي 35%. إنهاءات المرآة مكلفة. حددها فقط عندما تتطلب الوظيفة التطبيقية ذلك.
الدرجة 2 مقابل الدرجة 5: ما الذي يتغير فعليًا
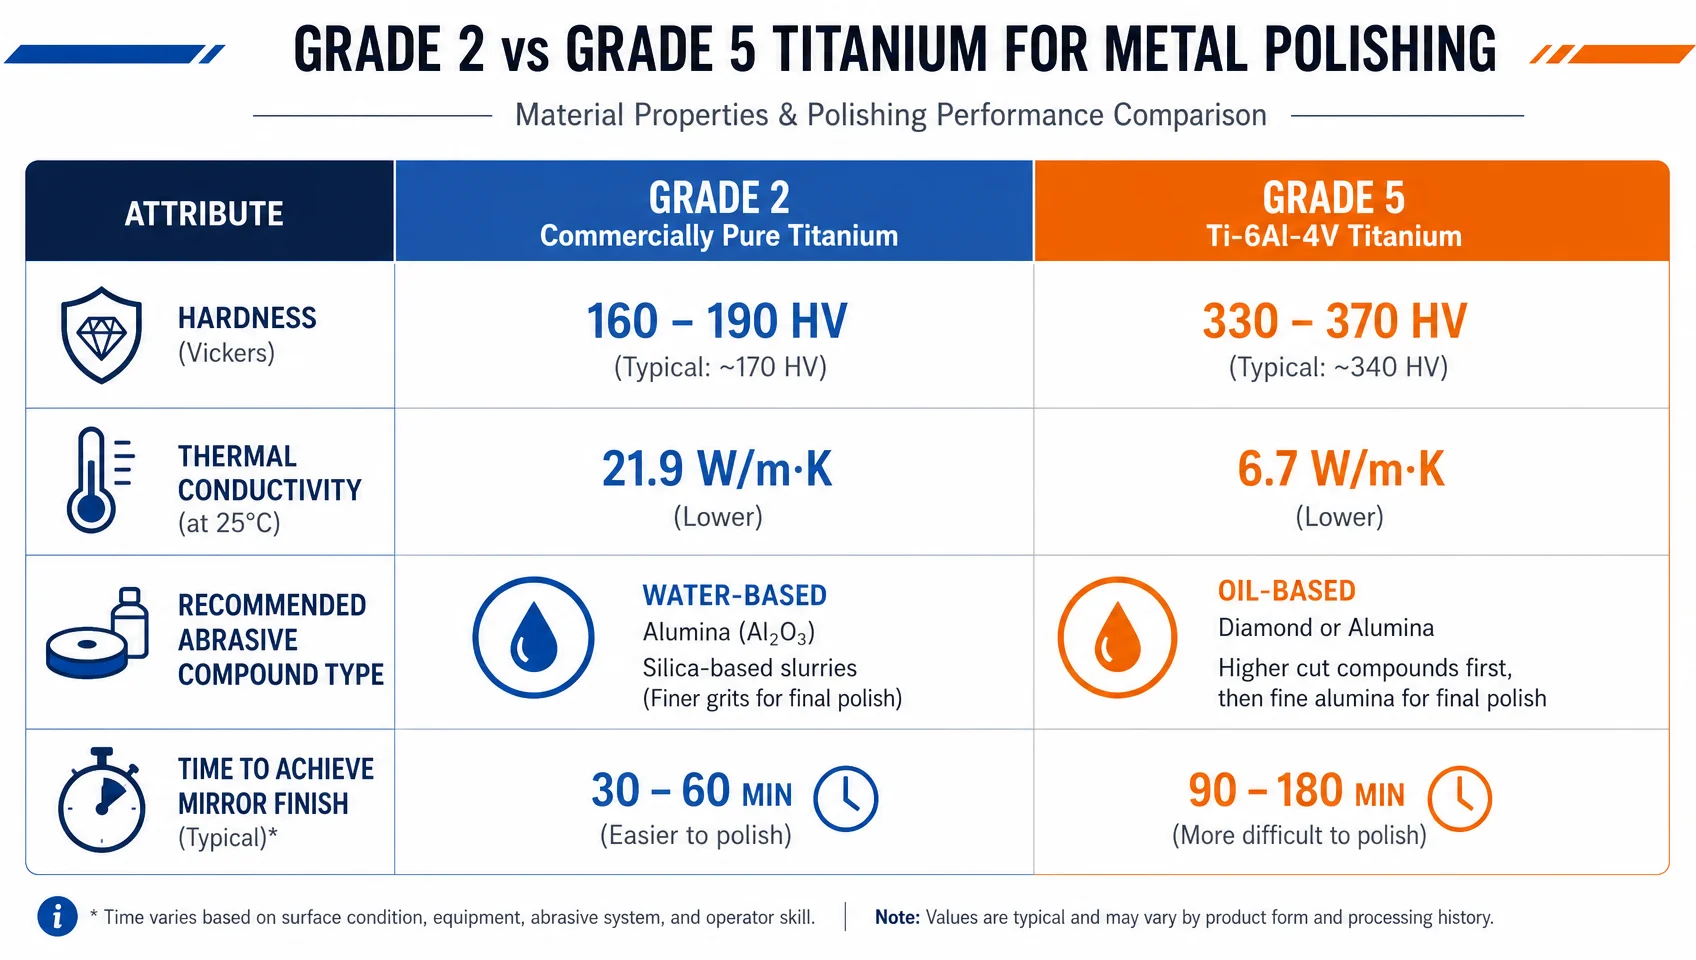
تعالج معظم أدلة تلميع التيتانيوم جميع التيتانيوم على أنه قابل للتبادل. لكنه ليس كذلك.
| العامل | الدرجة 2 (CP Ti) | الدرجة 5 (Ti-6Al-4V) |
|---|---|---|
| الصلابة | ~160–200 HV | ~330 HB (~36 HRC) |
| الموصلية الحرارية | ~حوالي 16.3 واط/م-ك | ~6.7 W/m·K |
| اختيار الكاشط | يعمل أكسيد الألمنيوم | مطلوب مركب الماس |
| خطر الاحتكاك | أعلى — معرض للغشاء | أقل — لكنه يعمل على تصلب أكثر |
| الوقت للحصول على مرآة | ~1–2 ساعة باليد | ~2–4 ساعات باليد |
| الاستخدامات الشائعة | المجوهرات، أدوات الطهي، صفائح طبية | الطيران، الصناعة، الغرسات |
الموصلية الحرارية الأكثر لدرجة 2 (أقرب إلى الفولاذ المقاوم للصدأ) تجعلها أكثر تساهلاً عند استخدام الأدوات الكهربائية. تتطلب درجة 5 سرعات أبطأ وصبراً أكبر في كل مرحلة — لكنها تنتج سطح مرآوي أصعب وأطول أمداً بمجرد تحقيقه.
السلامة: غبار التيتانيوم خطر حقيقي
هذا هو القسم الذي تتخطاه معظم الأدلة. غبار التيتانيوم الجاف والجسيمات الدقيقة تصنف على أنها مادة قابلة للاشتعال وفقاً لـ NFPA 484 — مما يعني أنها يمكن أن تشتعل بشكل تلقائي في ظروف معينة، وخاصة عندما تتراكم الغبار الجاف الدقيق. عملياً:
- صنفر رطب طوال الوقت — يبقي الجزيئات عالقة في الماء ويقضي على خطر تراكم المسحوق الجاف
- لا تستخدم أبداً الهواء المضغوط لنفخ غبار التيتانيوم عن سطح جاف في مكان مغلق
- استخدم تهوية مناسبة وقناع جزيئات مخصص لغبار المعادن (N95 كحد أدنى؛ P100 في حال الصنفرة الجافة)
- احتفظ بطفاية حريق من الفئة D إذا كنت تقوم بصنفرة جافة للتيتانيوم (طفيات الحريق من الفئة ABC غير فعالة مع حرائق المعادن)
بالنسبة للصنفرة اليدوية والتلميع في المنزل، فإن الصنفرة الرطبة تقضي أساساً على خطر الحريق. ينطبق خطر الغبار في المقام الأول على عمليات المعالجة الآلية والصنفرة الجافة.
أخطاء شائعة وكيفية تجنبها
استخدام مركب تلميع غير مناسب لدرجة المعدن. أكسيد الألومنيوم على الدرجة الخامسة (Grade 5) لا يقطع — بل ينسد ويولد حرارة. إذا لم يبدأ مركبك في القطع بشكل مرئي بعد 5 دقائق، فقم بتغييره.
تخطي درجات الصنفرة. لا يمكنك إزالة خدوش صنفرة (400 grit) باستخدام ورق صنفرة (1200 grit) في وقت معقول؛ فحسابات إزالة الخدوش لن تجدي نفعاً هنا، لذا عليك العودة للمراحل السابقة.
عدم التأكد من إزالة آثار الصنفرة السابقة قبل الانتقال للمرحلة التالية. افحص السطح تحت ضوء جانبي مائل (كشاف يدوي بزاوية منخفضة). الظلال في خطوط الخدوش تدل على وجود آثار من مرحلة الصنفرة السابقة ستظهر بوضوح في التلميع النهائي.
الاستمرار في التلميع في بقعة واحدة لفترة طويلة باستخدام عجلة التلميع الآلية. ثانيتان إلى ثلاث ثوانٍ كحد أقصى في أي موقع واحد؛ فحرارة التيتانيوم ترتفع فجأة ودون سابق إنذار.
حدوث تلوث خلطي بين مراحل التلميع المختلفة. ذرة واحدة خشنة من المرحلة الأولى على قطعة القماش كفيلة بخدش اللمسة النهائية التي وصلت لدرجة (2000 grit). استخدم قماشاً نظيفاً ونظف السطح تماماً بين كل مرحلة وأخرى.
المبالغة في تلميع الحواف. عجلات التلميع القطنية تزيل جزءاً من المادة؛ لذا قد تتسبب في تآكل الحواف وتغيير أبعاد القطع الدقيقة إذا استُخدمت بقوة. صقل الحواف يدوياً، واستخدم العجلة فقط للأسطح المسطحة أو المنحنية بشكل طفيف.
الأسئلة الشائعة
ما هي درجة الخشونة التي تبدأ بها عند تلميع التيتانيوم؟
ابدأ بصنفرة بحبيبات 220 إذا كان السطح يحتوي على علامات تصنيع أو خدوش عميقة. أما إذا كان السطح يحتوي على خدوش خفيفة أو كان معالجاً بنفث الحبيبات، فابدأ بحبيبات 400. ثم تدرج كالتالي: 400 ← 600 ← 800 ← 1200 ← 2000 قبل الانتقال إلى استخدام مركب التلميع.
لماذا يتحول التيتانيوم إلى اللون الأزرق أو ألوان قوس قزح أثناء التلميع؟
هذا هو ثنائي أكسيد التيتانيوم (TiO₂) الذي يتكون على السطح بسبب حرارة الاحتكاك. التوصيل الحراري المنخفض للتيتانيوم (7.2 واط/متر.كلفن للدرجة 5) يركز الحرارة عند واجهة الصقل. يشير اللون إلى أنك تجاوزت درجة الحرارة الآمنة. خفف السرعة والضغط فوراً، واترك القطعة تبرد، ثم استأنف العمل.
هل يمكن تلميع التيتانيوم ليصبح كالمراآة في المنزل؟
نعم، بالنسبة للقطع الصغيرة. العملية بطيئة وتتطلب كاشطات مناسبة، لكن لا حاجة لمعدات صناعية للقطع التي يصل حجمها تقريباً إلى حجم طبق العشاء. ضع في حسبانك تخصيص من 1 إلى 4 ساعات من الصنفرة اليدوية للحصول على نتيجة مرآتية نظيفة على سطح بمساحة 100 سم مربع.
هل يؤثر صقل التيتانيوم على مقاومته للتآكل؟
قليلاً — الصقل الزائد يمكن أن يقلل من سماكة طبقة TiO₂ الواقية الطبيعية. ومن الناحية العملية، تعيد الطبقة تشكيل نفسها بسرعة عند التعرض للهواء، ويكون التأثير على مقاومة التآكل للقطع الزخرفية أو الإنشائية مهملاً. أما بالنسبة للغرسات الطبية، فيجب أن يتبع أي تعديل للسطح معيار ASTM B600.
متى ينبغي أن أستخدم معجون الماس بدلاً من مادة التلميع العادية؟
استخدم معجون الماس لأي جزء من الدرجة 5 (Ti-6Al-4V) يتجاوز مرحلة 2000 حبيبة، ولأي تطبيق يتطلب إنهاء مرآة معتمد (Ra < 0.1 ميكرومتر). بالنسبة للعمل الزخرفي من الدرجة 2، فإن مادة أكسيد الألمنيوم القياسية في مرحلة التلميع تكون كافية.
كيف يمكنني معرفة متى حققت إنهاء حقيقي كالمرآة؟
يجب أن تكون قادرًا على قراءة النص المنعكس على السطح من مسافة الذراع. تقنيًا، إنهاء المرآة عادة يكون Ra ≤ 0.05–0.1 ميكرومتر. عند Ra 0.1 ميكرومتر (الممكن تحقيقه باستخدام معجون الماس 0.5 ميكرومتر)، تكون الانعكاسات واضحة وغير مشوهة. عند Ra 0.05 ميكرومتر وأقل، يكون السطح بجودة مرآة ضوئية.
تلميع المرآة بالتيتانيوم هو عمل بطيء ولكن يتم بشكل صحيح
العملية ليست معقدة، لكنها تعاقب الاختصارات. الحرفيون الذين يحصلون على نتائج مرآة متسقة على التيتانيوم لا يستخدمون معدات خاصة — هم فقط منهجيون: تسلسل الحبيبات الصحيح، المركب الصحيح لدرجة السبيكة، رطب طوال الوقت، ولا يتقدمون حتى تختفي خدوش المرحلة السابقة.
إذا انتهت محاولتك الأخيرة بتغير لون الحرارة أو خدوش عنيدة لا يمكن تلميعها، فإن السبب الجذري يكون دائمًا تقريبًا أحد ثلاثة أشياء: تخطي حبيبة، استخدام المركب الخاطئ لدرجة 5، أو تشغيل عجلة الطاقة بسرعة كبيرة لفترة طويلة في مكان واحد. قم بإصلاح هذه العادات الثلاثة وسيتبعك المرايا.