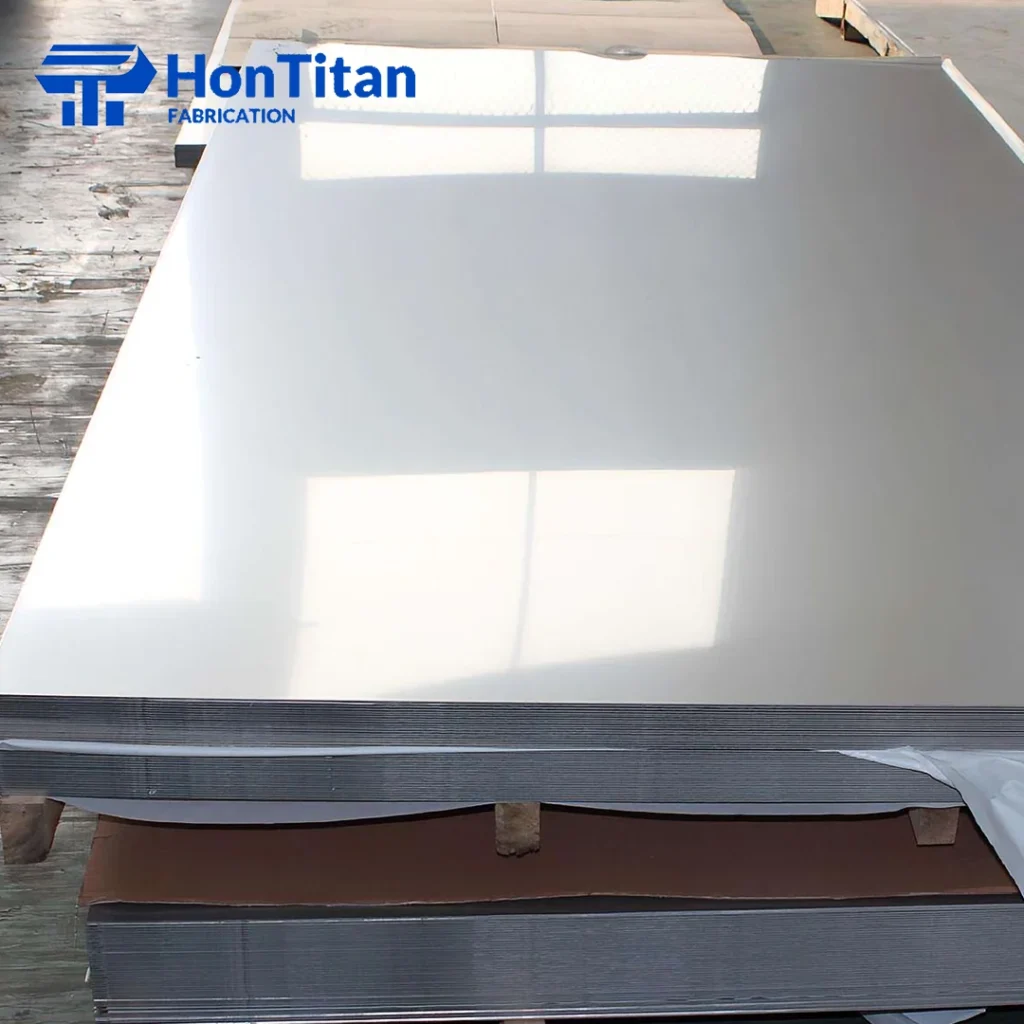
Pulir titanio hasta lograr un acabado de espejo requiere una progresión de grano precisa (220→400→800→1200→2000), el compuesto abrasivo adecuado según el grado de su aleación y un control estricto del calor. El titanio de Grado 2 (comercialmente puro) se pule con compuestos estándar de óxido de aluminio; el Grado 5 (Ti-6Al-4V) requiere pasta de diamante. El proceso toma de 1 a 3 horas a mano y es factible de realizar en casa para piezas pequeñas, pero la baja conductividad térmica del titanio (7,2 W/m·K) hace que el calor se acumule rápido; saltarse granos o usar compuestos incorrectos son los dos motivos más comunes por los que el trabajo falla.
Por qué el titanio es más difícil de pulir que el acero inoxidable
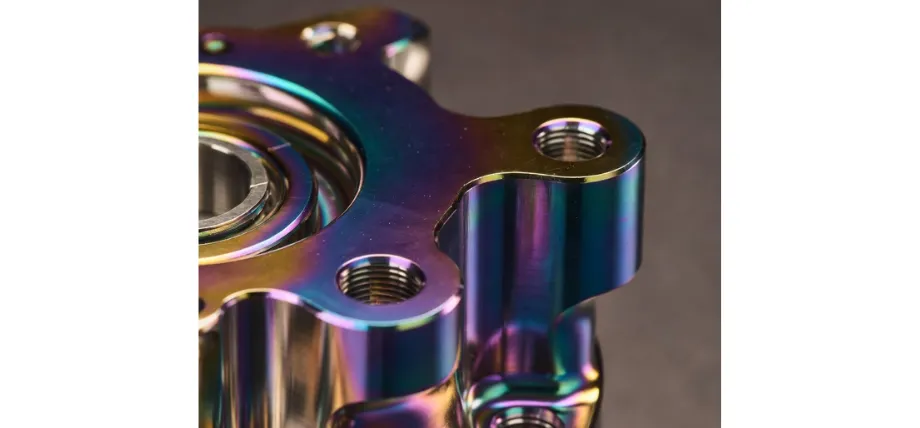
La respuesta corta: por física. El titanio conduce el calor a aproximadamente 6,7 W/m-K (Grado 5). El acero inoxidable disipa el calor a unos 16 W/m·K — más del doble de rápido. Esa diferencia significa que cada segundo de contacto abrasivo en el titanio concentra el calor en la superficie de contacto en lugar de distribuirlo por toda la pieza. Si presionas demasiado, te mueves muy lento o te saltas una pasada de enfriamiento, la superficie se oxida al instante: aparece esa decoloración de TiO₂ que va del azul al arcoíris, la señal inequívoca de un pulido de titanio que ha salido mal.
Otros tres factores agravan la dificultad:
Endurecimiento del trabajo. El titanio se endurece bajo la presión abrasiva mientras lo pules. La superficie que estás trabajando en la tercera pasada es significativamente más dura de lo que era en la primera. No es algo drástico, pero significa que una presión ligera y constante da mejores resultados que las pasadas pesadas y agresivas: la superficie opone resistencia.
La capa de óxido autorreparable. El recubrimiento natural de TiO₂ del titanio se regenera casi instantáneamente tras sufrir una abrasión. No lo eliminas una sola vez; lo atraviesas continuamente. Por eso, los abrasivos desgastados o saturados detienen el avance: solo desplazan la capa de óxido en lugar de cortarla.
El grado de la aleación es fundamental. El titanio Grado 2 comercialmente puro (HV ~160–200) se pule de forma comparable al acero inoxidable 304. El Grado 5 Ti-6Al-4V (HV ~330) es significativamente más duro, y los compuestos de óxido de aluminio se degradan contra él sin cortar de forma eficaz. Si no conoce el grado, asuma que es Grado 5 y utilice compuesto de diamante: no dañará el Grado 2 por usar un mejor abrasivo, pero perderá horas con el Grado 5 si usa el equivocado.
Herramientas y materiales que realmente necesita
Lija / Abrasivos
Utilice carburo de silicio papel de lija al agua/seco con esta progresión de grano: 220, 400, 600, 800, 1200, 2000. Realice un lijado al agua con agua o aceite de corte ligero en todo momento; esto elimina la viruta, evita el embozamiento y controla el calor. El papel de lija de óxido de aluminio funciona para el Grado 2; para el Grado 5, invierta en carburo de silicio desde el principio.
Para un acabado de espejo real por debajo de Ra 0,05 µm, deberá seguir la secuencia de papel de lija con pasta de diamante para lapeado (compuestos de diamante): 9 µm → 6 µm → 3 µm → 1 µm → 0,5 µm.
Compuestos de pulido
| Grado | Compuesto recomendado | Notas |
|---|---|---|
| Grado 2 (CP Ti) | Compuesto para pulido de óxido de aluminio (blanco/gris) | Funciona; requiere un rectificado frecuente de la muela |
| Grado 5 (Ti-6Al-4V) | Pasta de diamante 9–0,5 µm | Requerido; el Al₂O₃ se degrada demasiado rápido |
| Ambos — pulido final | Compuesto de pulido blanco + disco de algodón suave | Último paso antes de la pasta de diamante |
| Ambos — ultraespejo | Pasta de diamante de 0,5–1 µm + disco de algodón peinado | Logra una Ra < 0,05 µm |
Herramientas Eléctricas (Opcional)
Una esmeriladora de banco o amoladora angular con un disco de pulido de algodón acelera la etapa final de pulido. Mantenga la velocidad entre 1.000–2.000 RPM — superar las 3.000 RPM en titanio genera suficiente calor como para decolorar la superficie en segundos. Una herramienta rotativa de velocidad variable (tipo Dremel) funciona bien para piezas pequeñas como joyería o hojas de cuchillos.
Para el pulido a mano, un asentador de cuero con pasta de diamante es la elección tradicional de los fabricantes de cuchillos: es lento, controlado y no presenta riesgo de daños por calor.
Otros Suministros
- Alcohol isopropílico para limpiar entre etapas
- Cinta de carrocero para proteger las áreas que no desee pulir
- Paños de microfibra limpios (uno por cada etapa de grano; la contaminación cruzada vuelve a introducir arañazos)
Paso a Paso: El Proceso de Pulido Completo
Etapa 1 — Evaluación del Material y Preparación de la Superficie
Antes de tocar la lija, identifique con qué está empezando:
- Superficie mecanizada por CNC: Comenzar con grano 220
- Acabado con chorro de arena o ligeramente rayado: Comenzar con grano 400
- Ya lijado / acabado mate: Comience con grano 600 u 800, dependiendo de la profundidad de los arañazos existentes
Limpie la pieza con alcohol isopropílico. Cualquier resto de aceite de corte, huellas dactilares o virutas metálicas se incrustará en el papel de lija y creará nuevos arañazos en el peor momento posible.
Etapa 2 — Lijado al agua progresivo
Trabaje con cada grano en orden: 220 → 400 → 600 → 800 → 1200 → 2000. Nunca se salte un paso.
La regla de los 90°: Con cada nuevo grano, oriente sus pasadas a 90° respecto a la etapa anterior. Lije hasta que el patrón de rayado del grano anterior sea reemplazado completamente por las nuevas líneas paralelas más finas. Solo entonces avance. Esta es la técnica más importante en el pulido de titanio; ignorarla es la razón por la cual la gente llega a la etapa de abrillantado y encuentra arañazos que no puede eliminar.
Tiempo aproximado por etapa en una superficie de ~100 cm²:
- Grano 220: 10–15 min
- Grano 400: 8–12 min
- Grano 600: 6–8 min
- Grano 800: 5–8 min
- Grano 1200: 4–6 min
- Grano 2000: 3–5 min
Mantenga la superficie húmeda durante todo el proceso. Enjuague y seque completamente antes de pasar a la siguiente etapa. Inspeccione bajo una luz lateral brillante para confirmar que no queden rasguños de grano anterior.
Después del grano 2000, la superficie debe aparecer uniformemente nublada con líneas finas y paralelas consistentes — sin rasguños más profundos visibles.
Etapa 3 — Compuesto de pulido (Pre-espejo)
Monte un disco de pulido de algodón cosido en su herramienta rotativa o molino de banco. Aplique un compuesto de pulido de óxido de aluminio blanco (para Grado 2) o compuesto de diamante de 9–6 µm (para Grado 5). Trabaje a 1,200–1,800 RPM. Mantenga la pieza en movimiento: permanecer en un mismo lugar durante más de 2–3 segundos genera calor.
Esté atento a la decoloración. La primera señal de demasiado calor es un tenue tinte dorado, que rápidamente progresa a azul-púrpura-arcoíris. Si ves algún cambio de color, detente inmediatamente, deja que la parte se enfríe completamente (no la enfríes en agua — el choque térmico puede estresar secciones delgadas), luego continúa con una presión más ligera.
Después de la etapa de compuesto, la superficie debería mostrar una apariencia brillante, casi de espejo, pero con marcas de remolino tenues visibles en un ángulo.
Etapa 4 — Pulido Final con Pasta de Diamante (Acabado Espejo)
Esta etapa es donde emerge el espejo. Aplica la pasta de diamante en secuencia sobre una rueda de algodón suave peinada o un cuero de afilar:
9 µm → 6 µm → 3 µm → 1 µm → 0.5 µm
Usa un aplicador nuevo para cada tamaño de grano. Entre cada tamaño de compuesto de diamante, limpia completamente la superficie con alcohol isopropílico — llevar partículas de diamante más gruesas a los rasguños de etapas más finas arrastra hacia atrás tu trabajo.
A 0,5 µm, la superficie debería tener un reflejo visible; deberías poder leer un texto en el reflejo. Esto corresponde a una rugosidad superficial de aproximadamente Ra 0,05 µm o mejor, lo que califica como un acabado espejo bajo la mayoría de los estándares industriales y médicos.
Para trabajos ultra-finos (implantes médicos, componentes ópticos), continúa hasta 0,25 µm o prosigue con un electropulido según la norma ASTM B600.
Pulido mecánico frente a electropulido
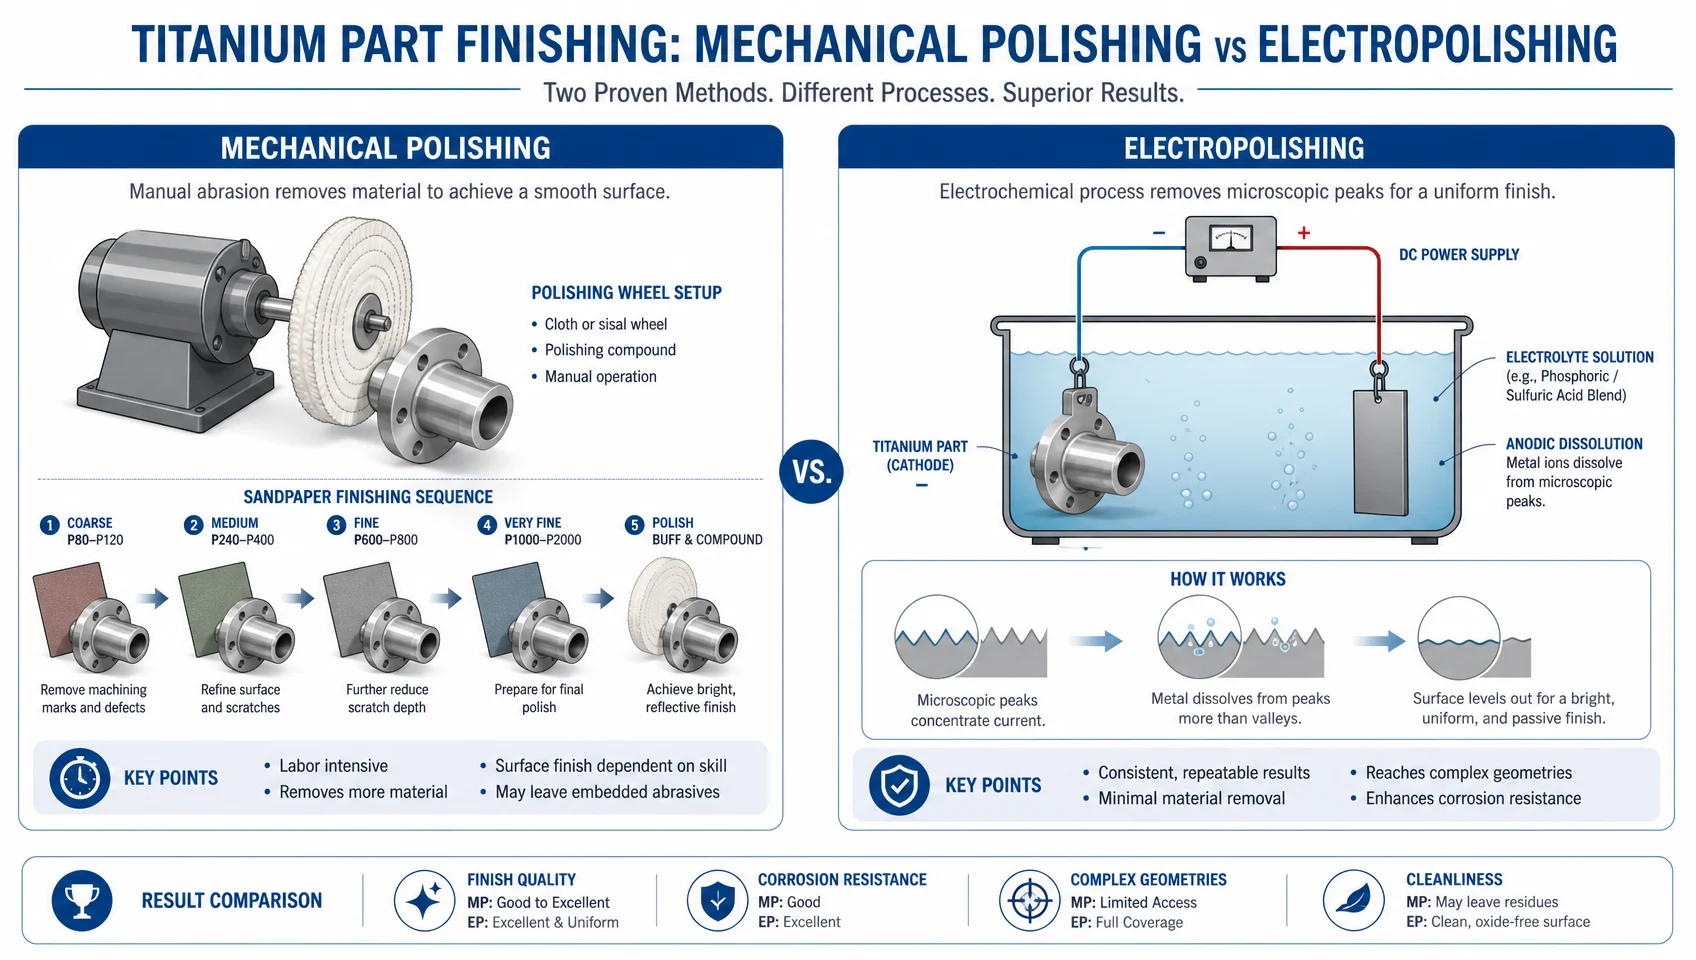
Para la mayoría de las aplicaciones de bricolaje y prototipado, el pulido mecánico es el enfoque adecuado. Sin embargo, tiene sus límites.
Elige el pulido mecánico cuando:
- La superficie sea accesible (plana, curvas simples)
- Necesites control dimensional (el pulido mecánico elimina una cantidad mínima de material)
- Estés trabajando en piezas decorativas (joyería, marcos, manijas)
Elige el electropulido (o especifícalo a un proveedor) cuando:
- La geometría es compleja: roscas, canales internos y características empotradas a las que una rueda de pulido no puede llegar
- Necesita un valor Ra certificado para uso médico o aeroespacial (ASTM B600)
- Está trabajando con un volumen alto: el electropulido de un lote es mucho más económico por unidad que el pulido manual a gran escala
- La pieza es de Grado 5 y extremadamente dura: el electropulido evita por completo el problema del endurecimiento por deformación
Un dato del mundo real que vale la pena conocer: cambiar la especificación de un soporte aeroespacial de titanio de pulido espejo a granallado redujo el costo unitario en aproximadamente un 35%. Los acabados espejo son costosos. Especifíquelos solo cuando la aplicación lo requiera funcionalmente.
Grado 2 frente a Grado 5: qué es lo que cambia realmente
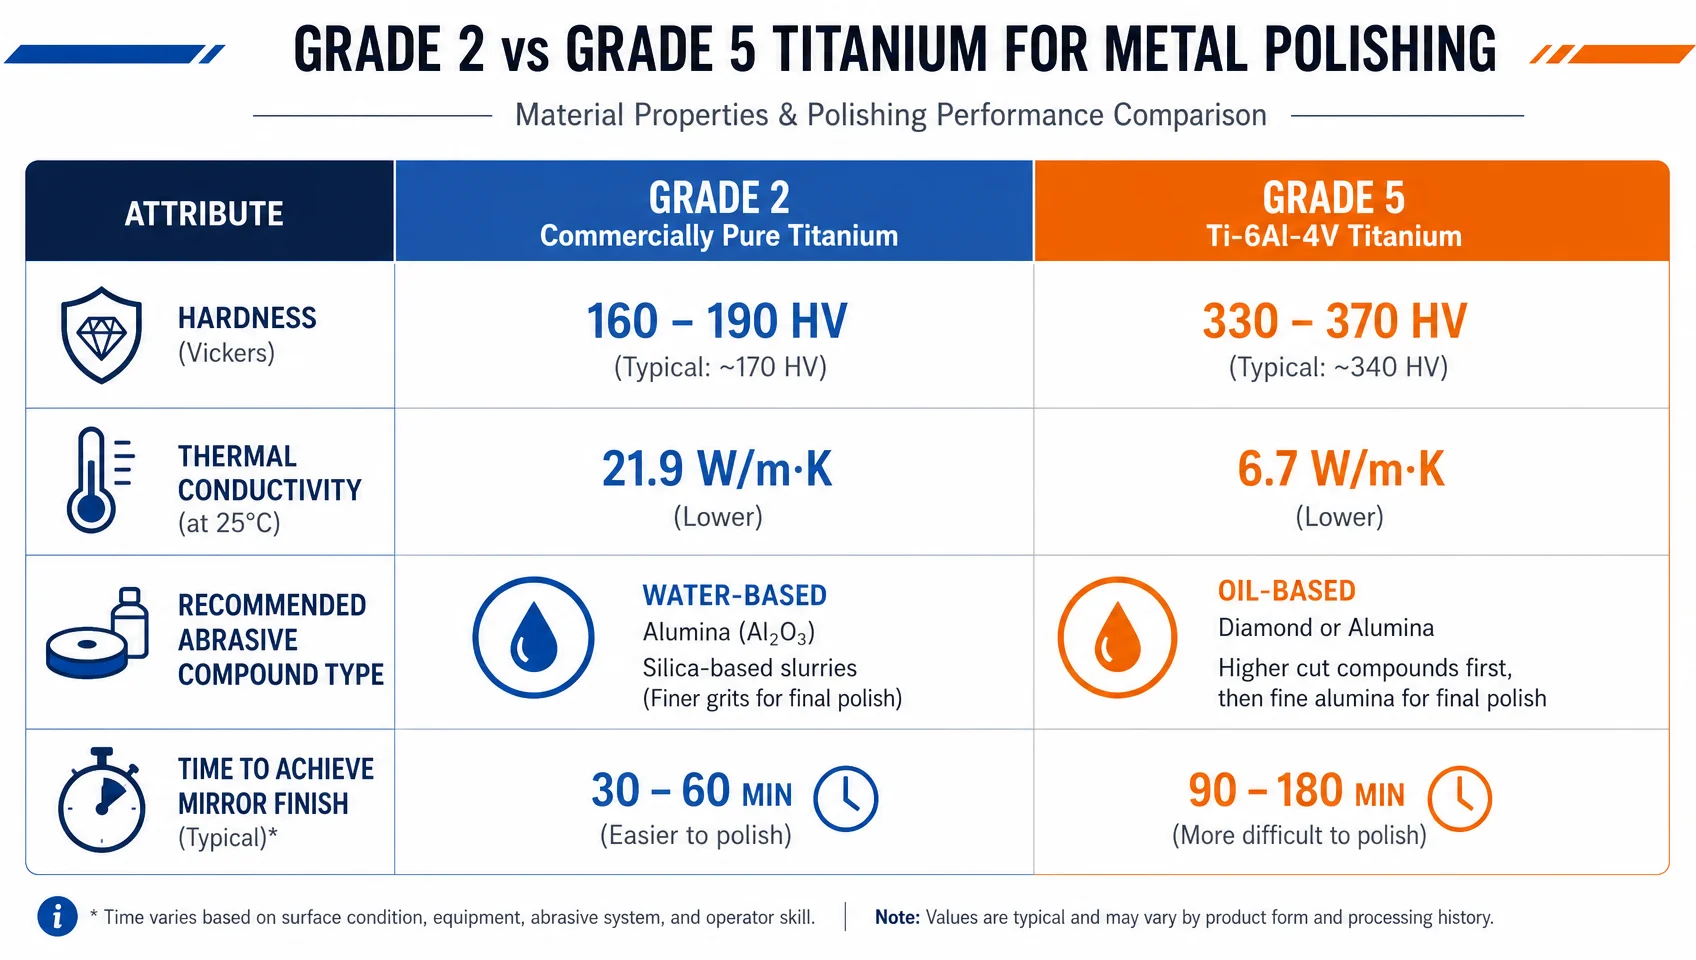
La mayoría de las guías de pulido de titanio tratan todo el titanio como si fuera intercambiable. No lo es.
| Factor | Grado 2 (CP Ti) | Grado 5 (Ti-6Al-4V) |
|---|---|---|
| Dureza | ~160–200 HV | ~330 HB (~36 HRC) |
| Conductividad térmica | ~16,3 W/m-K | ~6.7 W/m·K |
| Elección del abrasivo | El óxido de aluminio funciona | Requiere compuesto de diamante |
| Riesgo de excoriación (galling) | Mayor — propenso al empañamiento | Menor — pero se endurece más por deformación |
| Tiempo para acabado espejo | ~1–2 horas a mano | ~2–4 horas a mano |
| Aplicaciones comunes | Joyería, utensilios de cocina, láminas médicas | Aeroespacial, industrial, implantes |
La mayor conductividad térmica del Grado 2 (más cercana a la del acero inoxidable) lo hace más fácil de trabajar con herramientas eléctricas. El Grado 5 requiere velocidades más bajas y más paciencia en cada etapa, pero una vez logrado, produce una superficie de espejo más dura y duradera.
Seguridad: El polvo de titanio es un riesgo real
Esta es la sección que la mayoría de las guías omiten. El polvo seco de titanio y las partículas finas se clasifican como un material pirofórico según la norma NFPA 484 — lo que significa que pueden encenderse espontáneamente en ciertas condiciones, especialmente cuando se acumula polvo fino y seco. En la práctica:
- Lijado en húmedo en todo momento — mantiene las partículas suspendidas en agua y elimina el riesgo de acumulación de polvo seco
- Nunca utilice aire comprimido para soplar el polvo de titanio de una superficie seca en un espacio cerrado
- Utilice una ventilación adecuada y una mascarilla para partículas apta para polvo metálico (mínimo N95; P100 si se realiza esmerilado en seco)
- Tenga a mano un extintor de Clase D si realiza esmerilado en seco sobre titanio (los extintores de Clase ABC son ineficaces para incendios de metales)
Para el lijado manual y el pulido en casa, el lijado en húmedo elimina esencialmente el riesgo de incendio. El peligro del polvo se aplica principalmente a las operaciones de mecanizado y esmerilado en seco.
Errores comunes y cómo evitarlos
Usar el compuesto incorrecto para el grado de material. El óxido de aluminio en Grado 5 no corta; se emboza y genera calor. Si el compuesto no está cortando visiblemente tras 5 minutos, cámbielo.
Saltarse pasos de grano. No se pueden eliminar rayones de grano 400 con papel de grano 1200 en un tiempo razonable. La lógica de eliminación de rayones no funciona así. Retroceda al grano anterior.
No confirmar la eliminación del grano anterior antes de avanzar. Inspeccione bajo una luz lateral rasante (una linterna sostenida en un ángulo bajo funciona bien). Las sombras en las líneas de rayado son marcas del grano anterior que se verán a través del pulido final.
Permanecer demasiado tiempo en un solo punto con un disco motorizado. De dos a tres segundos como máximo en cualquier ubicación. El calor en el titanio se acumula sin previo aviso.
Contaminación cruzada entre etapas. Una sola partícula gruesa en el paño de la etapa 1 rayará el acabado de grano 2000. Utilice un paño limpio y limpie la superficie por completo entre cada etapa.
Pulir en exceso los bordes. Los discos de pulir de algodón eliminan material. En piezas de precisión, pueden redondear los bordes y alterar las dimensiones de las características si se usan de forma agresiva. Pula los bordes a mano; utilice el disco solo en caras planas o con curvas suaves.
PREGUNTAS FRECUENTES
¿Con qué grano se debe empezar al pulir titanio?
Comience con lija de grano 220 si la superficie tiene marcas de mecanizado o arañazos profundos. Empiece con grano 400 para superficies con arañazos leves o acabados con chorro de arena. Luego, siga esta progresión: 400 → 600 → 800 → 1200 → 2000 antes de pasar a la pasta de pulir.
¿Por qué el titanio adquiere tonalidades azules o colores de arcoíris al pulirlo?
Esto es TiO₂ (dióxido de titanio) formándose en la superficie debido al calor por fricción. La baja conductividad térmica del titanio (7,2 W/m·K para el Grado 5) concentra el calor en la zona de pulido. El color indica que ha superado la temperatura de seguridad. Reduzca la velocidad y la presión de inmediato, deje que la pieza se enfríe y reanude el trabajo.
¿Es posible pulir titanio hasta obtener un acabado de espejo en casa?
Sí, para piezas pequeñas. El proceso es lento y requiere los abrasivos adecuados, pero no se necesita equipo industrial para piezas de hasta el tamaño aproximado de un plato llano. Calcule entre 1 y 4 horas de lijado manual para obtener un acabado de espejo impecable en una superficie de 100 cm².
¿Afecta el pulido del titanio a su resistencia a la corrosión?
Levemente: un pulido excesivo puede reducir el grosor de la capa protectora natural de TiO₂. En la práctica, esta capa se regenera rápidamente al exponerse al aire, por lo que el efecto sobre la resistencia a la corrosión en piezas decorativas o estructurales es insignificante. Para implantes médicos, cualquier modificación superficial debe seguir la norma ASTM B600.
¿Cuándo debería usar pasta de diamante en lugar de un compuesto de pulido convencional?
Utilice pasta de diamante para cualquier pieza de Grado 5 (Ti-6Al-4V) tras superar la etapa de grano 2000, y para cualquier aplicación que requiera un acabado de espejo certificado (Ra < 0,1 µm). Para trabajos decorativos de Grado 2, es suficiente con un compuesto estándar de óxido de aluminio en la etapa de abrillantado.
¿Cómo puedo saber si he logrado un acabado de espejo auténtico?
Debería ser capaz de leer texto reflejado en la superficie a la distancia de un brazo. Técnicamente, un acabado de espejo suele ser de Ra ≤ 0,05–0,1 µm. Con un Ra de 0,1 µm (que se logra con pasta de diamante de 0,5 µm), los reflejos son claros y no presentan distorsiones. Con un Ra de 0,05 µm o inferior, la superficie alcanza una calidad óptica de espejo.
El pulido a espejo del titanio es un trabajo lento que requiere precisión
El proceso no es complicado, pero penaliza los atajos. Los maquinistas que obtienen resultados de espejo constantes en titanio no utilizan equipos especiales; simplemente son metódicos: siguen la secuencia de grano adecuada, usan el compuesto correcto para el grado de la aleación, mantienen la humedad en todo momento y nunca avanzan hasta que los arañazos de la etapa anterior han desaparecido.
Si su último intento terminó en decoloración por calor o en rayones persistentes imposibles de pulir, la causa raíz es casi siempre una de estas tres cosas: se saltó un grano de lija, utilizó el compuesto incorrecto para el Grado 5 o hizo girar la rueda eléctrica demasiado rápido y durante mucho tiempo en un solo punto. Corrija esos tres hábitos y el acabado de espejo vendrá por sí solo.