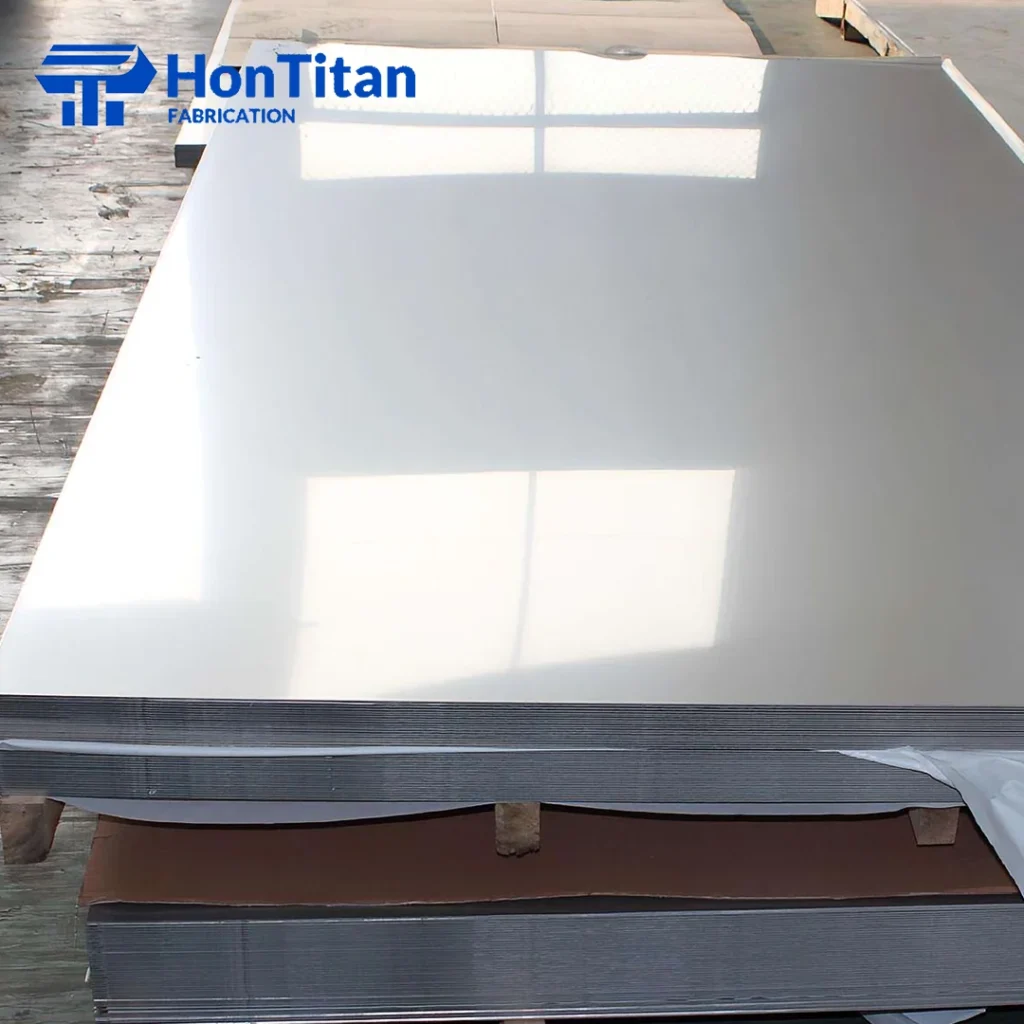
Polir le titane pour obtenir un fini miroir nécessite une progression précise des grains (220→400→800→1200→2000), une pâte abrasive adaptée à votre grade d'alliage et un contrôle rigoureux de la chaleur. Le titane de grade 2 (commercialement pur) se polit avec des composés d'oxyde d'aluminium standard ; le grade 5 (Ti-6Al-4V) nécessite de la pâte diamantée. Le processus prend 1 à 3 heures à la main et est réalisable chez soi pour de petites pièces — mais la faible conductivité thermique du titane (7,2 W/m·K) signifie que la chaleur monte vite, et sauter des étapes de grain ou utiliser de mauvais composés sont les deux raisons les plus fréquentes d'échec.
Pourquoi le titane est-il plus difficile à polir que l'acier inoxydable
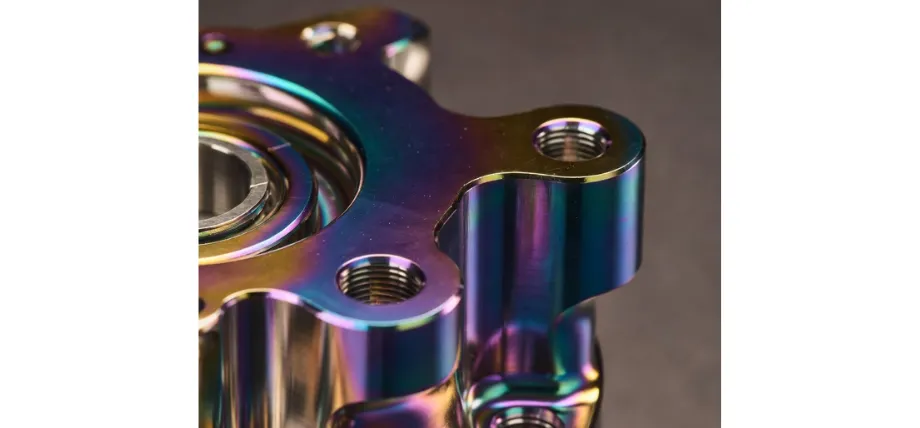
La réponse courte : la physique. Le titane conduit la chaleur à peu près 6,7 W/m-K (Grade 5). L'acier inoxydable dissipe la chaleur à environ 16 W/m·K — plus de deux fois plus vite. Cette différence signifie que chaque seconde de contact abrasif sur le titane concentre la chaleur à l'interface plutôt que de la répartir à travers la pièce. Appuyer trop fort, avancer trop lentement ou sauter un passage de refroidissement, et la surface s'oxyde instantanément : vous obtenez la décoloration TiO₂ allant du bleu à l'arc-en-ciel, qui est le signe signature d'un polissage de titane raté.
Trois autres facteurs aggravent la difficulté :
L'endurcissement au travail. Le titane durcit sous la pression abrasive lorsque vous polissez. La surface que vous découpez au passage 3 est significativement plus dure qu'elle ne l'était au passage 1. Ce n'est pas dramatique, mais cela signifie qu'une pression légère et constante surpasse des coups lourds et agressifs — la surface réagit.
La couche d'oxyde auto-réparatrice. Le revêtement naturel de TiO₂ du titane se reforme presque instantanément après avoir été abrasé. Vous ne l'enlevez pas d'un coup — vous le découpez en continu. C'est pourquoi des abrasifs émoussés ou chargés ralentissent le progrès : ils déplacent la couche d'oxyde au lieu de la couper.
Le grade de l'alliage compte. Le titane pur commercial de grade 2 (HV ~160–200) s'égale au 304 inoxydable en termes de polissage. Le grade 5 Ti-6Al-4V (HV ~330) est significativement plus dur et les composés d'oxyde d'aluminium se dégradent face à lui sans couper efficacement. Si vous ne connaissez pas votre grade, partez du principe que c'est le grade 5 et utilisez un composé diamanté — vous ne ferez pas de mal au grade 2 en utilisant un abrasif de meilleure qualité, mais vous perdrez des heures avec le grade 5 si vous utilisez le mauvais.
Outils et matériaux dont vous avez réellement besoin
Papier de verre / Abrasifs
Utilisation carbure de silicium papier de verre humide/sec dans cette progression de grains : 220, 400, 600, 800, 1200, 2000. Utilisez le papier humide avec de l'eau ou de l'huile de coupe légère tout au long — cela enlève les copeaux, prévient le chargement et contrôle la chaleur. Le papier de verre en oxyde d'aluminium convient pour le grade 2 ; pour le grade 5, investissez dès le départ dans du carbure de silicium.
Pour un véritable fini miroir en dessous de Ra 0,05 µm, vous suivrez la séquence de papier de verre avec pâte à roder au diamant (composés diamantés) : 9 µm → 6 µm → 3 µm → 1 µm → 0,5 µm.
Composés de polissage
| Grade | Composé recommandé | Remarques |
|---|---|---|
| Grade 2 (Titane CP) | Composé à polir à l'oxyde d'aluminium (blanc/gris) | Efficace ; nécessite un dressage fréquent de la meule |
| Grade 5 (Ti-6Al-4V) | Pâte diamantée 9–0,5 µm | Requis ; l'Al₂O₃ se dégrade trop rapidement |
| Les deux — lustrage final | Composé à polir blanc + disque en coton doux | Dernière étape avant la pâte diamantée |
| Les deux — poli ultra-miroir | Pâte diamantée 0,5–1 µm + disque en coton peigné | Permet d'atteindre un Ra < 0,05 µm |
Outils électriques (Optionnel)
Un touret à meuler ou une meuleuse d'angle avec un disque de polissage en coton accélère l'étape finale du polissage. Maintenez la vitesse entre 1 000 et 2 000 tr/min — au-delà de 3 000 tr/min sur le titane, la chaleur générée suffit à décolorer la surface en quelques secondes. Un outil rotatif à vitesse variable (de type Dremel) convient parfaitement aux petites pièces comme les bijoux ou les lames de couteaux.
Pour un polissage manuel, un cuir à aiguiser enduit de pâte diamantée est le choix traditionnel des couteliers : c'est lent, contrôlé et sans aucun risque de dommage thermique.
Autres fournitures
- Alcool isopropylique pour le nettoyage entre les étapes
- Ruban de masquage pour protéger les zones que vous ne souhaitez pas polir
- Chiffons en microfibre propres (un par grain — la contamination croisée réintroduit des rayures)
Étape par étape : le processus de polissage complet
Étape 1 — Évaluation du matériau et préparation de la surface
Avant de commencer le ponçage, identifiez l'état initial de la pièce :
- Surface brute d'usinage CNC : Commencez au grain 220
- Surface microbillée ou légèrement rayée : Commencez au grain 400
- Finition déjà poncée ou mate : Commencez au grain 600 ou 800 selon la profondeur des rayures existantes
Nettoyez la pièce à l'alcool isopropylique. Toute trace d'huile de coupe, d'empreinte digitale ou de copeaux métalliques s'incrusterait dans le papier de verre et créerait de nouvelles rayures au pire moment.
Étape 2 — Ponçage progressif à l'eau
Travaillez successivement avec chaque grain : 220 → 400 → 600 → 800 → 1200 → 2000. Ne sautez jamais d'étape.
La règle des 90° : À chaque nouveau grain, orientez vos gestes de 90° par rapport à l'étape précédente. Poncez jusqu'à ce que le motif de rayures du grain précédent soit complètement remplacé par de nouvelles lignes parallèles plus fines. Ce n'est qu'alors que vous pouvez avancer. C'est la technique la plus importante dans le polissage du titane ; l'ignorer est la raison pour laquelle les gens arrivent à l'étape de polissage et découvrent des rayures qu'ils ne peuvent pas enlever.
Temps approximatif par étape sur une surface de ~100 cm² :
- Grain 220 : 10–15 min
- Grain 400 : 8–12 min
- Grain 600 : 6–8 min
- Grain 800 : 5–8 min
- Grain 1200 : 4–6 min
- Grain 2000 : 3–5 min
Maintenez la surface humide pendant toute la durée. Rincez et séchez complètement avant de passer à l'étape suivante. Inspectez sous un éclairage latéral vif pour vous assurer qu'aucune rayure de grain précédent ne reste.
Après le grain 2000, la surface devrait apparaître uniformément trouble avec des lignes parallèles fines et constantes — aucune rayure plus profonde visible.
Étape 3 — Pâte à polir (Pré-Miroir)
Montez un disque de polissage en coton cousu sur votre outil rotatif ou votre meuleuse d'établi. Appliquez un composé à polir en oxyde d'aluminium blanc (pour le Grade 2) ou un composé diamanté 9–6 µm (pour le Grade 5). Travaillez à 1 200–1 800 RPM. Gardez la pièce en mouvement — rester au même endroit plus de 2–3 secondes génère de la chaleur.
Faites attention à la décoloration. Le premier signe de trop de chaleur est une légère teinte dorée, qui progresse rapidement vers le bleu-violet-arc-en-ciel. Si vous remarquez un changement de couleur, arrêtez immédiatement, laissez la pièce refroidir complètement (ne pas plonger dans l'eau — le choc thermique peut stresser les sections minces), puis reprenez avec une pression plus légère.
Après l'étape du composé, la surface doit présenter une apparence brillante, presque miroir, mais avec de légères marques de tourbillon visibles sous un angle.
Étape 4 — Pâte diamantée Finition Finale (Finition Miroir)
C'est à cette étape que le miroir apparaît. Appliquez la pâte diamantée en séquence sur une roue en coton doux peignée ou un cuir à couper :
9 µm → 6 µm → 3 µm → 1 µm → 0,5 µm
Utilisez un applicateur frais pour chaque taille de grain. Entre chaque taille de composé diamanté, essuyez complètement la surface avec de l'alcool isopropylique — transporter des particules de diamant plus grossières dans les rayures de la taille plus fine en revenant sur votre travail.
À 0,5 µm, la surface doit être visiblement réfléchissante — vous devriez pouvoir lire du texte dans le reflet. Cela correspond à une rugosité de surface d'environ Ra 0,05 µm ou mieux, ce qui est considéré comme une finition miroir selon la plupart des normes industrielles et médicales.
Pour un travail ultra-fin (implants médicaux, composants optiques), poursuivez jusqu'à 0,25 µm ou suivez avec un électropolissage selon ASTM B600.
Polissage Mécanique vs. Électropolissage
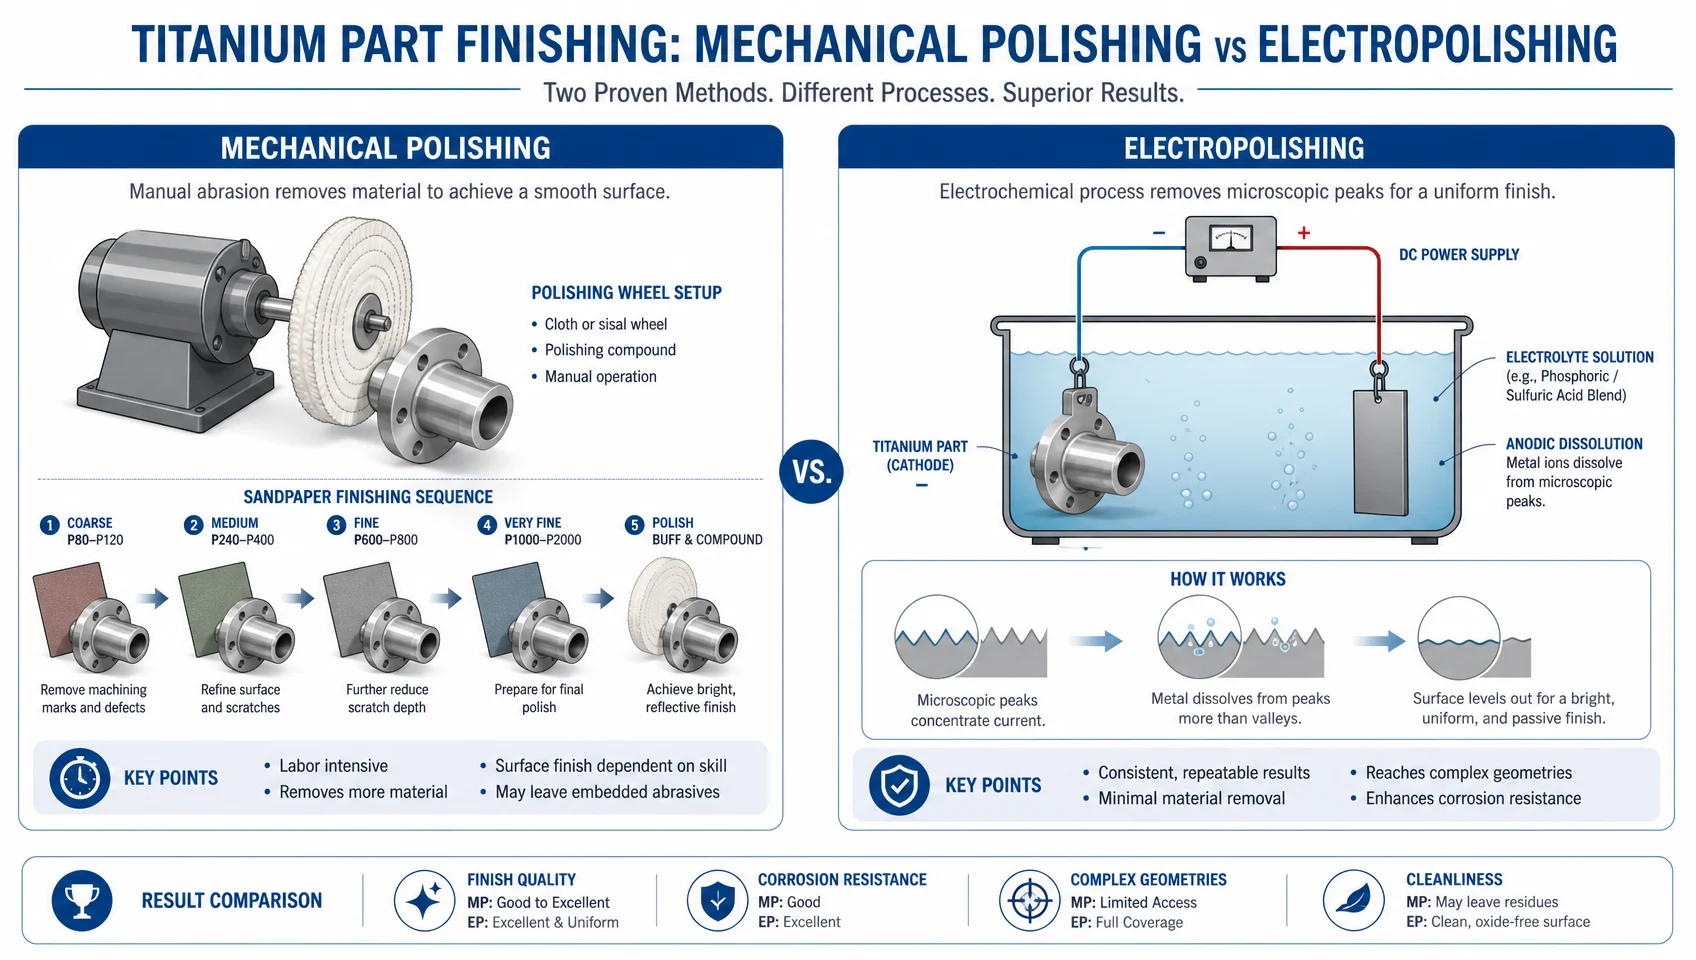
Pour la plupart des applications de bricolage et de prototypage, le polissage mécanique est la bonne approche. Mais il a ses limites.
Choisissez le polissage mécanique lorsque :
- La surface est accessible (plate, courbes simples)
- Vous avez besoin d'un contrôle dimensionnel (le polissage mécanique retire très peu de matière)
- Vous travaillez sur des pièces décoratives (bijoux, cadres, poignées)
Choisissez l'électropolissage (ou spécifiez-le à un prestataire) quand :
- La géométrie est complexe : filetages, canaux internes, zones en retrait qu'un disque de polissage ne peut atteindre
- Vous avez besoin d'une valeur Ra certifiée pour un usage médical ou aérospatial (ASTM B600)
- Vous produisez de gros volumes : l'électropolissage par lots est bien moins coûteux à l'unité qu'un polissage manuel à grande échelle
- La pièce est en Grade 5 et extrêmement dure : l'électropolissage contourne entièrement le problème de l'écrouissage
Un point de données réel à connaître : le passage d'une spécification de support aérospatial en titane du poli miroir au sablage à billes a réduit le coût unitaire d'environ 35%. Les finitions miroir sont onéreuses. Ne les spécifiez que lorsque l'application l'exige fonctionnellement.
Grade 2 vs Grade 5 : ce qui change réellement
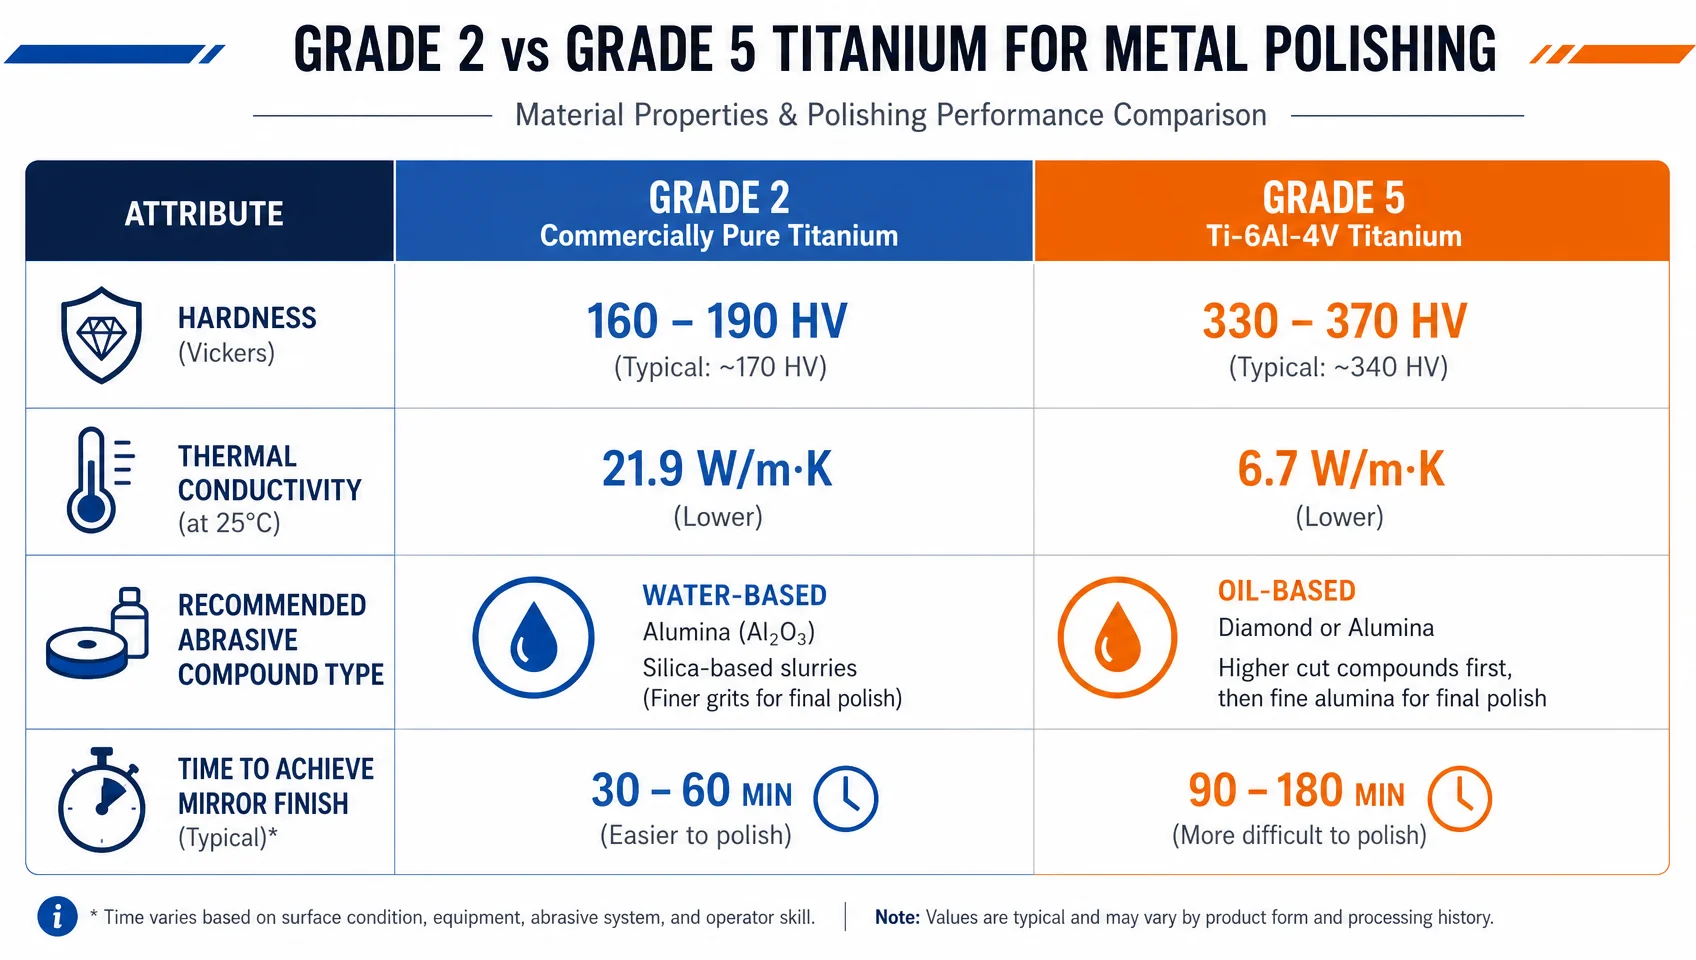
La plupart des guides de polissage du titane considèrent tous les types de titane comme interchangeables. Ce n'est pas le cas.
| Facteur | Grade 2 (Titane CP) | Grade 5 (Ti-6Al-4V) |
|---|---|---|
| Dureté | ~160–200 HV | ~330 HB (~36 HRC) |
| Conductivité thermique | ~16,3 W/m-K | ~6,7 W/m·K |
| Choix de l'abrasif | L'oxyde d'aluminium convient | Pâte diamantée requise |
| Risque de grippage | Plus élevé — sujet aux bavures | Plus faible — mais durcit davantage à l'usinage |
| Temps pour obtenir un fini miroir | ~1–2 heures à la main | ~2–4 heures à la main |
| Applications courantes | Bijouterie, ustensiles de cuisine, feuilles à usage médical | Aérospatiale, industrie, implants |
La conductivité thermique plus élevée du Grade 2 (plus proche de celle de l'acier inoxydable) le rend plus facile à travailler avec des outils électriques. Le Grade 5 nécessite des vitesses plus lentes et davantage de patience à chaque étape — mais il permet d'obtenir une surface miroir plus dure et plus durable une fois terminée.
Sécurité : La poussière de titane est un réel danger
C'est la section que la plupart des guides ignorent. La poussière de titane sèche et les particules fines sont classées comme un matériau pyrophorique selon la norme NFPA 484 — ce qui signifie qu'elles peuvent s'enflammer spontanément dans certaines conditions, en particulier lorsque de la fine poudre sèche s'accumule. En pratique :
- Ponçage à l'eau intégral — cela maintient les particules en suspension dans l'eau et élimine le risque d'accumulation de poudre sèche
- Ne jamais utiliser d'air comprimé pour souffler de la poussière de titane sur une surface sèche dans un espace clos
- Utiliser une ventilation adéquate et un masque anti-particules homologué pour les poussières métalliques (N95 minimum ; P100 pour le meulage à sec)
- Garder un extincteur de Classe D à proximité si vous effectuez un meulage à sec sur du titane (les extincteurs de classe ABC sont inefficaces sur les feux de métaux)
Pour le ponçage et le polissage manuels à domicile, le ponçage à l'eau élimine pratiquement tout risque d'incendie. Le danger lié aux poussières concerne principalement les opérations d'usinage et de meulage à sec.
Erreurs courantes et comment les éviter
Utiliser une pâte à polir inadaptée au grade du métal. L'oxyde d'aluminium sur le titane Grade 5 ne polit pas : il encrasse la surface et génère de la chaleur. Si votre composé n'agit pas visiblement après 5 minutes, changez-en.
Sauter des étapes de ponçage (grains). Vous ne pouvez pas éliminer des rayures de grain 400 avec du papier grain 1200 en un temps raisonnable. Logiquement, l'élimination des rayures ne peut pas fonctionner. Revenez à l'étape précédente.
Ne pas vérifier l'élimination des rayures avant de passer au grain suivant. Inspectez sous une lumière rasante (une lampe de poche tenue à un angle faible fera l'affaire). Les ombres dans les rayures indiquent des marques du grain précédent qui resteront visibles après le polissage final.
S'attarder trop longtemps sur un seul point avec un touret ou une roue électrique. Deux à trois secondes maximum au même endroit. La chaleur du titane augmente sans prévenir.
La contamination croisée entre les étapes. Une seule particule grossière de l'étape 1 restée sur votre chiffon rayera votre finition au grain 2000. Utilisez un chiffon propre et nettoyez complètement la surface entre chaque étape.
Le polissage excessif des arêtes. Les disques de polissage en coton retirent de la matière. Sur des pièces de précision, ils peuvent arrondir les bords et modifier les dimensions s'ils sont utilisés de manière agressive. Polissez les arêtes à la main ; n'utilisez le disque que sur des surfaces planes ou légèrement bombées.
FAQ
Par quel grain de ponçage commence-t-on pour polir du titane ?
Commencez avec un grain de 220 si la surface présente des traces d'usinage ou des rayures profondes. Optez pour un grain de 400 pour les surfaces légèrement rayées ou décapées à la bille. Poursuivez ensuite la progression : 400 → 600 → 800 → 1200 → 2000 avant de passer à la pâte à polir.
Pourquoi le titane prend-il des reflets bleus ou irisés lors du polissage ?
Il s'agit de TiO₂ (dioxyde de titane) se formant à la surface sous l'effet de la chaleur de friction. La faible conductivité thermique du titane (7,2 W/m·K pour le Grade 5) concentre la chaleur au point de contact du polissage. Cette coloration indique que vous avez dépassé la température de sécurité. Réduisez immédiatement la vitesse et la pression, laissez refroidir la pièce, puis reprenez.
Peut-on polir du titane pour obtenir une finition miroir chez soi ?
Oui, pour les petites pièces. Le processus est lent et nécessite les bons abrasifs, mais aucun équipement industriel n'est requis pour les pièces dont la taille ne dépasse pas celle d'une assiette plate. Prévoyez 1 à 4 heures de ponçage à la main pour obtenir un résultat poli miroir impeccable sur une surface de 100 cm².
Le polissage du titane affecte-t-il sa résistance à la corrosion ?
Légèrement — un polissage excessif peut amincir la couche protectrice naturelle de TiO₂. En pratique, cette couche se reforme rapidement au contact de l'air et l'impact sur la résistance à la corrosion des pièces décoratives ou structurelles est négligeable. Pour les implants médicaux, toute modification de surface doit respecter la norme ASTM B600.
Quand dois-je utiliser de la pâte diamantée au lieu d'un composé de polissage classique ?
Utilisez de la pâte diamantée pour toute pièce en Titane Grade 5 (Ti-6Al-4V) après l'étape du grain 2000, ainsi que pour toute application exigeant un poli miroir certifié (Ra < 0,1 µm). Pour les travaux décoratifs sur le Grade 2, un composé d'oxyde d'aluminium standard à l'étape du polissage est suffisant.
Comment savoir si j'ai obtenu un véritable fini miroir ?
Vous devriez pouvoir lire un texte se reflétant sur la surface à bout de bras. Techniquement, un fini miroir correspond généralement à un Ra ≤ 0,05–0,1 µm. À Ra 0,1 µm (atteignable avec une pâte diamantée de 0,5 µm), les reflets sont nets et sans distorsion. À Ra 0,05 µm et en dessous, la surface est de qualité miroir optique.
Le polissage miroir du titane : un travail de patience exigeant la perfection
Le processus n'est pas complexe, mais il ne tolère aucun raccourci. Les usineurs qui obtiennent des résultats miroir constants sur le titane n'utilisent pas d'équipement spécial — ils sont simplement méthodiques : respect de la séquence de grains, choix du bon composé pour le grade de l'alliage, maintien de l'humidité tout au long du processus, et interdiction de passer à l'étape suivante tant que les rayures de l'étape précédente n'ont pas totalement disparu.
Si votre dernière tentative s'est soldée par une décoloration due à la chaleur ou par des rayures tenaces impossibles à polir, la cause profonde réside presque toujours dans l'un de ces trois facteurs : un grain sauté, l'utilisation d'un composé inadapté au Titane Grade 5, ou l'usage d'un disque motorisé trop rapide ou trop prolongé sur un même point. Corrigez ces trois habitudes et l'effet miroir suivra naturellement.