Полировка титана до зеркального блеска требует точного выбора зернистости (220→400→800→1200→2000), правильного абразивного соединения, соответствующего классу вашего сплава, и строгого контроля температуры. Титан 2-го класса (коммерчески чистый) полируется с помощью стандартных соединений оксида алюминия; титан 5-го класса (Ti-6Al-4V) требует алмазной пасты. Процесс занимает от 1 до 3 часов вручную и может быть выполнен дома для небольших деталей — но низкая теплопроводность титана (7.2 Вт/м·K) означает, что тепло накапливается быстро, и пропуск зернистостей или использование неправильных соединений — две наиболее распространенные причины, по которым работа не удалась.
Почему титан полировать сложнее, чем нержавеющую сталь
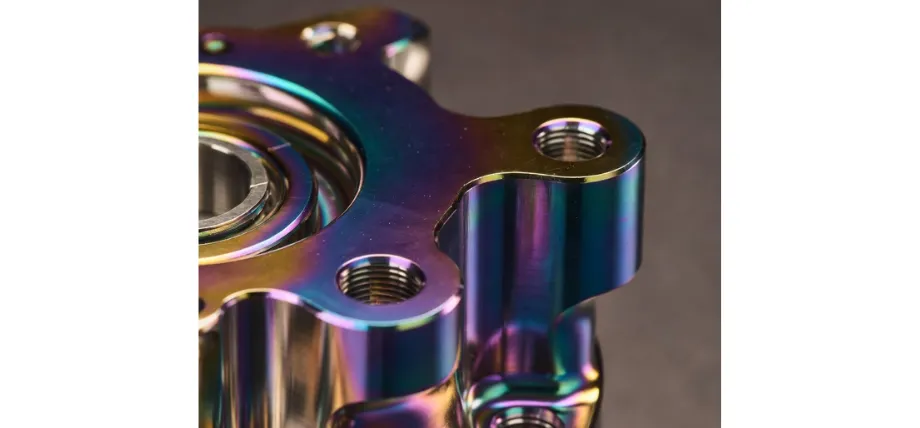
Краткий ответ: физика. Титан проводит тепло примерно 6,7 Вт/м-К (класс 5). Нержавеющая сталь отводит тепло примерно 16 Вт/м·K — более чем в два раза быстрее. Такая разница означает, что каждая секунда абразивного контакта с титаном концентрирует тепло в зоне соприкосновения, а не распределяет его по всей детали. Стоит надавить слишком сильно, двигаться слишком медленно или пропустить этап охлаждения, и поверхность мгновенно окислится: появится радужное синеватое изменение цвета TiO₂, которое является явным признаком неудачной полировки титана.
Сложность усугубляется еще тремя факторами:
Закаливание на работе. Титан закаляется под воздействием абразивного давления во время полировки. Поверхность, которую вы обрабатываете на третьем проходе, заметно тверже, чем на первом. Это не критично, но означает, что стабильное легкое давление эффективнее агрессивных сильных движений — поверхность оказывает сопротивление.
Самовосстанавливающийся оксидный слой. Природное покрытие из диоксида титана (TiO₂) восстанавливается практически мгновенно после истирания. Вы не просто удаляете его один раз — вы постоянно прорезаете его заново. Вот почему затупившиеся или забитые абразивы тормозят процесс: они лишь размазывают слой оксида, а не срезают его.
Марка сплава имеет значение. Коммерчески чистый титан Grade 2 (HV ~160–200) полируется так же, как нержавеющая сталь 304. Сплав Grade 5 Ti-6Al-4V (HV ~330) значительно тверже, и составы на основе оксида алюминия разрушаются при контакте с ним, не обеспечивая эффективной резки. Если вы не знаете марку своего сплава, исходите из того, что это Grade 5, и используйте алмазную пасту — вы не испортите Grade 2 более качественным абразивом, но потеряете уйму времени на Grade 5, выбрав неподходящий.
Инструменты и материалы, которые вам действительно понадобятся
Наждачная бумага / Абразивы
Используйте карбид кремния водостойкая наждачная бумага со следующей последовательностью зернистости: 220, 400, 600, 800, 1200, 2000. На протяжении всего процесса выполняйте «мокрую» шлифовку водой или легким смазочно-охлаждающим маслом — это удаляет шлам, предотвращает забивание абразива и контролирует нагрев. Для титана Grade 2 подойдет оксид алюминия; для Grade 5 сразу выбирайте карбид кремния.
Чтобы добиться истинного зеркального блеска ниже Ra 0,05 мкм, после наждачной бумаги необходимо использовать алмазную притирочную пасту (алмазные составы): 9 мкм → 6 мкм → 3 мкм → 1 мкм → 0,5 мкм.
Полировальные пасты
| Класс | Рекомендуемый состав | Примечания |
|---|---|---|
| Степень 2 (CP Ti) | Полировальный состав на основе оксида алюминия (белый/серый) | Работает; требуется частая правка круга |
| Класс 5 (Ti-6Al-4V) | Алмазная паста 9–0,5 мкм | Обязательна; Al₂O₃ разрушается слишком быстро |
| Оба типа — финальная полировка | Белый полировальный состав + мягкий хлопковый круг | Последний этап перед алмазной пастой |
| Оба типа — «ультра-зеркало» | Алмазная паста 0,5–1 мкм + круг из чесаного хлопка | Обеспечивает шероховатость Ra < 0,05 мкм |
Электроинструменты (опционально)
Настольное точило или угловая шлифовальная машина (УШМ) с хлопковым полировальным кругом ускоряют финальный этап полировки. Поддерживайте скорость в пределах 1000–2000 об/мин — при работе с титаном скорость выше 3000 об/мин создает достаточно тепла, чтобы поверхность изменила цвет за считанные секунды. Многофункциональный инструмент с регулировкой скорости (типа Dremel) отлично подходит для мелких деталей, таких как ювелирные изделия или лезвия ножей.
Для ручной полировки традиционным выбором мастеров-ножовщиков является кожаный строп с алмазной пастой — это медленно, контролируемо и исключает риск теплового повреждения.
Другие расходные материалы
- Изопропиловый спирт для очистки между этапами
- Малярный скотч для защиты участков, которые не нужно полировать
- Чистые салфетки из микрофибры (по одной на каждый этап зернистости — перекрестное загрязнение снова оставляет царапины)
Пошаговое руководство: Полный процесс полировки
Этап 1 — Оценка материала и подготовка поверхности
Прежде чем браться за наждачную бумагу, определите начальное состояние поверхности:
- Поверхность после ЧПУ-обработки: Начните с зернистости 220
- После пескоструйной обработки или с легкими царапинами: Начните с зернистости 400
- Уже отшлифованная или матовая поверхность: Начните с зернистости 600 или 800 в зависимости от глубины имеющихся царапин
Очистите деталь изопропиловым спиртом. Любое масло для резки, отпечатки пальцев или металлическая стружка могут застрять в наждачной бумаге и оставить новые царапины в самый неподходящий момент.
Этап 2 — Последовательная мокрая шлифовка
Обрабатывайте поверхность каждым номером зернистости по порядку: 220 → 400 → 600 → 800 → 1200 → 2000. Никогда не пропускайте этапы.
Правило 90°: С каждым новым номером зернистости меняйте направление движений на 90° относительно предыдущего этапа. Шлифуйте до тех пор, пока сетка царапин от предыдущего абразива полностью не сменится новыми, более тонкими параллельными линиями. Только после этого переходите к следующему шагу. Это важнейший прием при полировке титана — именно из-за пренебрежения им на этапе финишной полировки часто обнаруживаются неустранимые царапины.
Ориентировочное время на каждый этап для поверхности площадью ~100 см²:
- Зернистость 220: 10–15 мин.
- Зернистость 400: 8–12 мин.
- Зернистость 600: 6–8 мин.
- Зернистость 800: 5–8 мин.
- Зернистость 1200: 4–6 мин.
- Зернистость 2000: 3–5 мин.
Следите за тем, чтобы поверхность оставалась влажной. Тщательно промывайте и высушивайте деталь перед переходом к следующему этапу. Осмотрите поверхность под ярким боковым светом, чтобы убедиться в отсутствии царапин от предыдущего абразива.
После обработки зернистостью 2000 поверхность должна выглядеть равномерно матовой, с тонкими параллельными рисками без видимых глубоких царапин.
Этап 3 — Полировальный состав (предзеркальная стадия)
Установите прошитый хлопковый полировальный круг на роторный инструмент или стационарное точило. Нанесите белую полировальную пасту на основе оксида алюминия (для титана Grade 2) или алмазную пасту 9–6 мкм (для Grade 5). Работайте на скорости 1200–1800 об/мин. Постоянно перемещайте деталь — задержка на одном месте более 2–3 секунд приводит к перегреву.
Следите, чтобы не появилось изменение цвета (цвета побежалости). Первым признаком перегрева является едва заметный золотистый оттенок, который быстро переходит в сине-фиолетовый радужный градиент. Если вы заметили какое-либо изменение цвета, немедленно остановитесь и дайте детали полностью остыть (не погружайте её в воду — резкий перепад температур может привести к деформации тонких участков), а затем продолжите работу, уменьшив силу нажима.
После этапа обработки полировальной пастой поверхность должна стать блестящей, почти зеркальной, но под углом все еще могут быть видны слабые круговые следы.
Этап 4 — Финишная полировка алмазной пастой (зеркальный блеск)
На этом этапе проявляется истинный зеркальный блеск. Последовательно наносите алмазную пасту, используя очищенный мягкий хлопковый круг или кожаный строп:
9 мкм → 6 мкм → 3 мкм → 1 мкм → 0,5 мкм
Для каждой зернистости используйте новый аппликатор. При переходе от одной алмазной пасты к другой тщательно протирайте поверхность изопропиловым спиртом — попадание более крупных алмазных частиц на этап тонкой полировки приведет к появлению царапин и испортит результат.
При шероховатости 0,5 мкм поверхность должна стать зеркальной — в отражении можно будет прочитать текст. Это соответствует параметру Ra около 0,05 мкм или лучше, что по большинству промышленных и медицинских стандартов классифицируется как зеркальная полировка.
Для сверхтонкой обработки (медицинские имплантаты, оптические компоненты) продолжайте полировку до 0,25 мкм или проведите электрохимическое полирование в соответствии с ASTM B600.
Механическая полировка против электрополировки
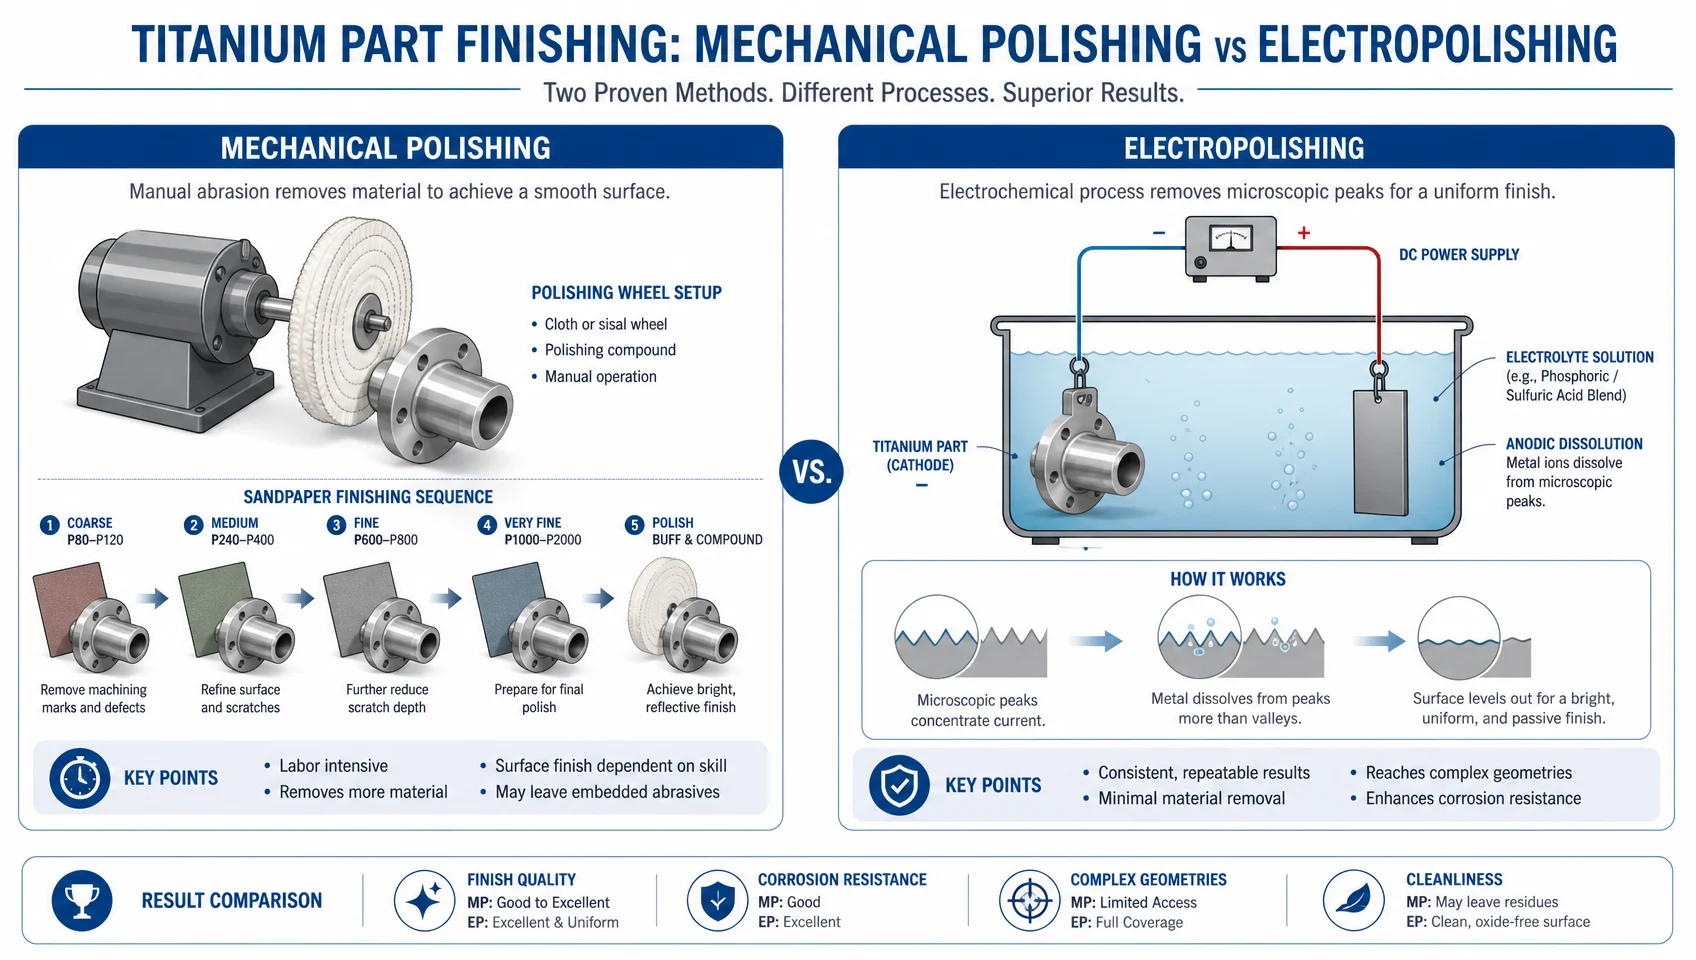
Для большинства любительских проектов и прототипирования механическая полировка является оптимальным подходом, хотя у нее есть свои ограничения.
Выбирайте механическую полировку, если:
- Поверхность доступна для обработки (плоские детали, простые изгибы)
- Требуется строгий контроль размеров (механическая полировка снимает минимум материала)
- Вы работаете над декоративными деталями (ювелирные изделия, рамы, ручки)
Выбирайте электрохимическое полирование (или заказывайте его у поставщика), если:
- Геометрия детали сложная: наличие резьбы, внутренних каналов или углублений, до которых не может добраться полировальный круг
- Вам требуется сертифицированное значение шероховатости Ra для медицинского или аэрокосмического применения (ASTM B600)
- Вы работаете с большими объемами — серийная электрополировка обходится гораздо дешевле в пересчете на единицу изделия, чем ручная полировка при масштабировании
- Деталь изготовлена из Grade 5 и обладает экстремальной твердостью — электрополировка полностью исключает проблему наклепа (деформационного упрочнения)
Реальный факт, о котором стоит знать: изменение спецификации титанового аэрокосмического кронштейна с зеркальной полировки на пескоструйную обработку снизило стоимость единицы изделия примерно на 35%. Зеркальная отделка стоит дорого. Назначайте ее только в тех случаях, когда этого требуют функциональные задачи.
Grade 2 против Grade 5: В чем реальная разница
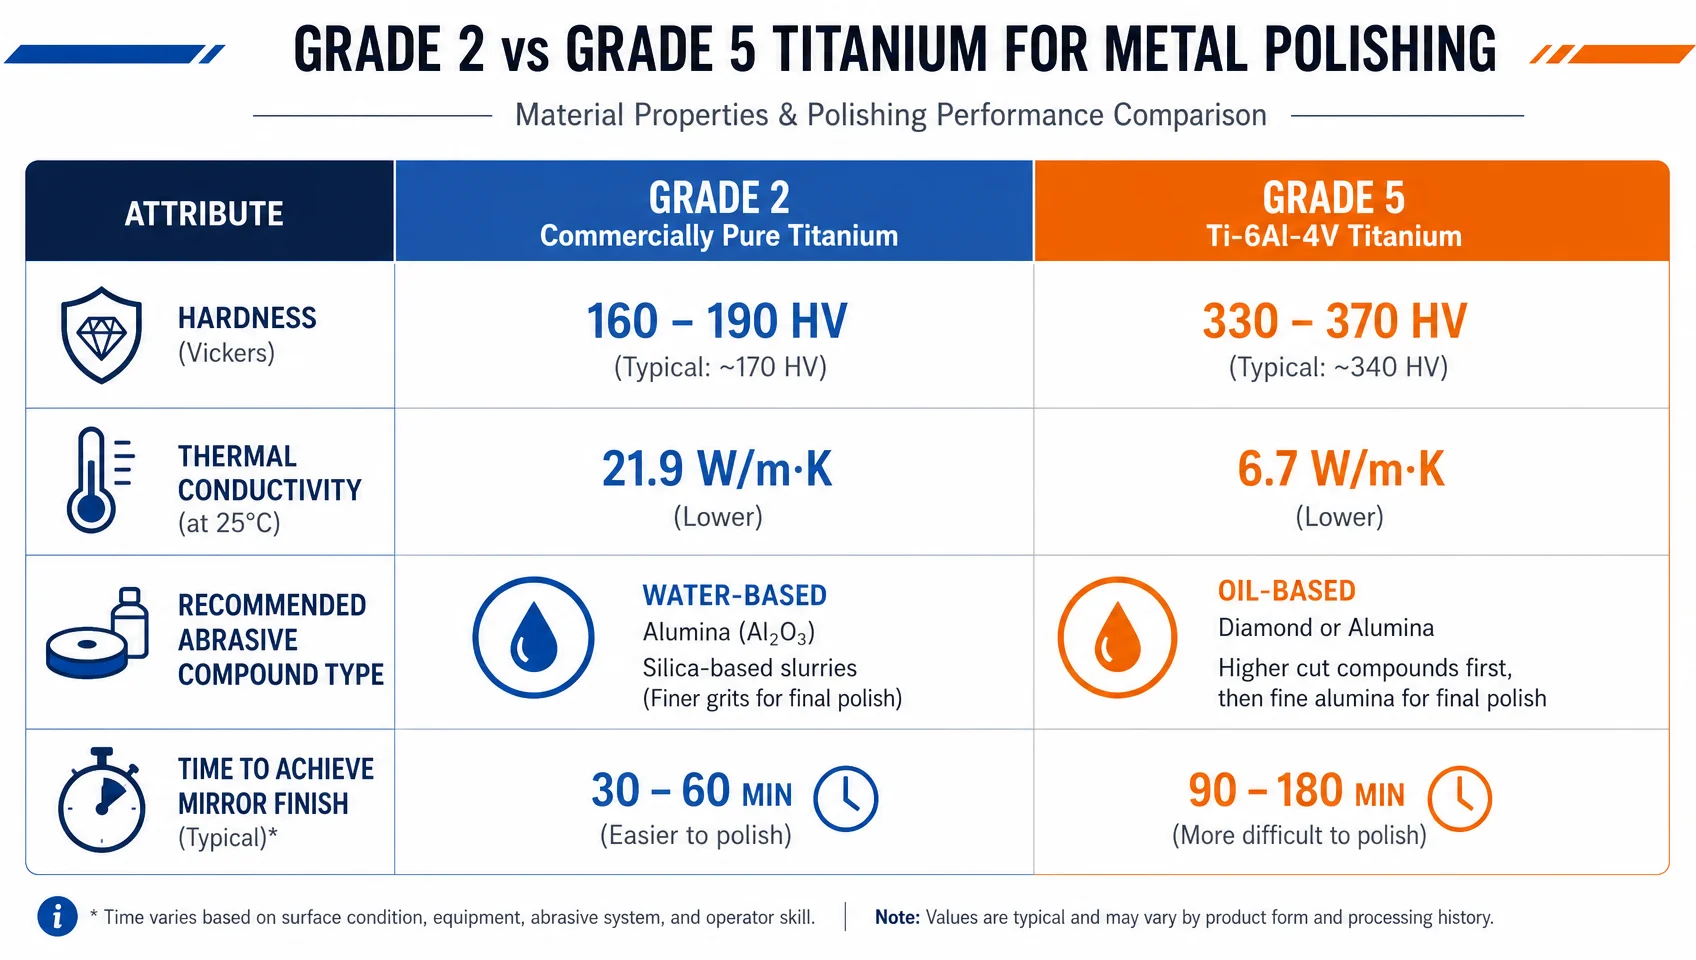
Большинство руководств по полировке титана рассматривают все марки титана как взаимозаменяемые. Это не так.
| Фактор | Степень 2 (CP Ti) | Класс 5 (Ti-6Al-4V) |
|---|---|---|
| Твердость | ~160–200 HV | ~330 HB (~36 HRC) |
| Теплопроводность | ~16,3 Вт/м-К | ~6,7 Вт/м·К |
| Выбор абразива | Оксид алюминия подходит | Требуется алмазная паста |
| Риск задиров | Выше — склонен к «размазыванию» материала | Ниже — но сильнее подвержен наклепу |
| Время до получения зеркального блеска | ~1–2 часа вручную | ~2–4 часа вручную |
| Области применения | Ювелирные изделия, кухонная утварь, медицинские листы | Аэрокосмическая отрасль, промышленность, имплантаты |
Более высокая теплопроводность Grade 2 (близкая к нержавеющей стали) делает этот материал более податливым при работе с электроинструментами. Grade 5 требует меньших скоростей и большего терпения на каждом этапе, но после завершения обработки образует более твердую и долговечную зеркальную поверхность.
Безопасность: Титановая пыль представляет реальную опасность
Этот раздел в большинстве руководств пропускают. Сухая титановая пыль и мелкие частицы классифицируются как пирофорный материал согласно NFPA 484 — это означает, что они могут самопроизвольно воспламеняться при определенных условиях, особенно при накоплении мелкого сухого порошка. С практической точки зрения:
- Используйте только мокрую шлифовку — это удерживает частицы в воде и исключает риск скопления сухой пыли
- Никогда не используйте сжатый воздух для сдувания титановой пыли с сухой поверхности в замкнутом пространстве
- Обеспечьте надлежащую вентиляцию и используйте респиратор, рассчитанный на металлическую пыль (минимум N95; P100 при сухом шлифовании)
- Держите под рукой огнетушитель класса D если выполняете сухую шлифовку титана (огнетушители классов ABC неэффективны при тушении металлов)
При ручной шлифовке и полировке в домашних условиях мокрый метод практически сводит риск возгорания к нулю. Опасность, связанная с пылью, актуальна в первую очередь для сухой механической обработки и шлифования.
Распространенные ошибки и способы их избежать
Использование неподходящего состава для конкретной марки металла. Оксид алюминия не берет титан Grade 5 — он забивается и вызывает перегрев. Если вы видите, что через 5 минут работы состав не дает результата, смените его.
Пропуск этапов зернистости. Вы не сможете убрать царапины от зерна 400 бумагой с зернистостью 1200 за разумное время. Математика удаления царапин так не работает. Вернитесь на шаг назад.
Переход к следующему этапу без подтверждения полного удаления следов предыдущего абразива. Проверяйте поверхность под боковым светом (подойдет фонарик под низким углом). Тени в царапинах — это следы от предыдущей зернистости, которые проступят даже после финальной полировки.
Долгая задержка на одном месте при использовании полировального круга. Максимум две-три секунды на одном участке. Титан нагревается мгновенно и без предупреждения.
Перекрестное загрязнение между этапами. Одна единственная крупная частица с первого этапа, попавшая на салфетку, испортит финиш в 2000 грит. Используйте чистую салфетку и полностью очищайте поверхность после каждого этапа.
Чрезмерная полировка кромок. Хлопковые полировальные круги снимают слой материала. При агрессивном использовании они могут скруглить края и изменить размеры прецизионных деталей. Полируйте кромки вручную; используйте круг только на плоских или плавно изогнутых поверхностях.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
С какой зернистости следует начинать полировку титана?
Начните с зернистости 220 grit, если на поверхности есть следы механической обработки или глубокие царапины. Для поверхностей с легкими царапинами или после дробеструйной обработки начните с 400 grit. Затем переходите последовательно: 400 → 600 → 800 → 1200 → 2000 перед использованием полировальной пасты.
Почему титан синеет или приобретает радужные оттенки при полировке?
Это диоксид титана (TiO₂), образующийся на поверхности из-за тепла трения. Низкая теплопроводность титана (7,2 Вт/м·К для Grade 5) способствует концентрации тепла в зоне полировки. Изменение цвета указывает на превышение допустимой температуры. Немедленно снизьте скорость и давление, дайте детали остыть, а затем продолжите работу.
Можно ли отполировать титан до зеркального блеска в домашних условиях?
Да, для небольших деталей это возможно. Процесс идет медленно и требует подходящих абразивов, но для изделий размером примерно с обеденную тарелку промышленное оборудование не требуется. Рассчитывайте на 1–4 часа ручной шлифовки для достижения чистого зеркального блеска на поверхности площадью 100 см².
Влияет ли полировка титана на его коррозионную стойкость?
Незначительно — чрезмерная полировка может истончить естественный защитный слой TiO₂. На практике этот слой быстро восстанавливается при контакте с воздухом, поэтому влияние на коррозионную стойкость декоративных или конструкционных деталей пренебрежимо мало. Для медицинских имплантатов любые изменения поверхности должны соответствовать стандарту ASTM B600.
В каких случаях следует использовать алмазную пасту вместо обычного полировального состава?
Используйте алмазную пасту для любых деталей из титана Grade 5 (Ti-6Al-4V) после этапа обработки зернистостью 2000 grit, а также для любых задач, требующих сертифицированной зеркальной поверхности (Ra < 0,1 мкм). Для декоративных работ по Grade 2 на этапе полировки достаточно стандартного состава на основе оксида алюминия.
Как понять, что я достиг по-настоящему зеркального блеска?
Вы должны иметь возможность прочитать текст, отраженный в поверхности на расстоянии вытянутой руки. Технически зеркальный блеск обычно соответствует Ra ≤ 0,05–0,1 мкм. При Ra 0,1 мкм (чего можно достичь с помощью алмазной пасты 0,5 мкм) отражения становятся четкими и не имеют искажений. При значении Ra 0,05 мкм и ниже поверхность приобретает оптическое зеркальное качество.
Полировка зеркала из титана — это медленная, но выполненная правильно работа
Процесс не отличается сложностью, однако он не прощает спешки. Мастера, добивающиеся стабильного зеркального блеска на титане, не используют какое-то особое оборудование — они просто методичны: правильная последовательность зернистости, подходящая паста для конкретной марки сплава, постоянное увлажнение и переход к следующему этапу только после полного удаления царапин от предыдущего.
Если ваша последняя попытка закончилась тепловым посинением металла или стойкими царапинами, которые не поддаются полировке, причина почти всегда кроется в одном из трех факторов: пропуск шага зернистости, использование неподходящей пасты для Grade 5 или слишком долгая работа полировальным кругом на высоких оборотах в одном месте. Исправьте эти три привычки, и зеркальный финиш не заставит себя ждать.