La lucidatura del titanio fino a una finitura a specchio richiede una progressione precisa della grana (220→400→800→1200→2000), il giusto composto abrasivo abbinato al grado di lega e un rigoroso controllo della temperatura. Il titanio di grado 2 (commercialmente puro) si lucida con composti standard di ossido di alluminio; il grado 5 (Ti-6Al-4V) richiede pasta diamantata. Il processo richiede da 1 a 3 ore a mano ed è realizzabile a casa per parti piccole — ma la bassa conducibilità termica del titanio (7.2 W/m·K) significa che il calore si accumula rapidamente, e saltare le grane o usare composti errati sono le due ragioni più comuni per cui il lavoro non riesce.
Perché il titanio è più difficile da lucidare rispetto all'acciaio inox
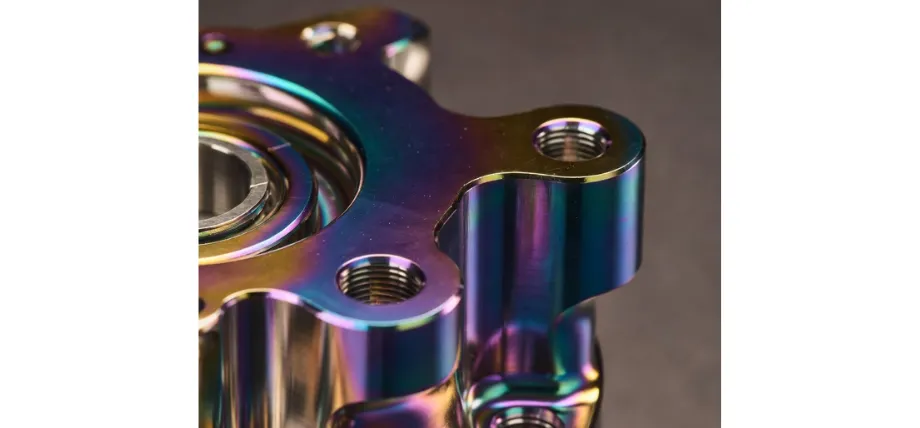
La risposta breve: fisica. Il titanio conduce il calore a circa 6,7 W/m-K (grado 5). L'acciaio inox allontana il calore a circa 16 W/m·K — più di due volte più veloce. Questa differenza significa che ogni secondo di contatto abrasivo sul titanio concentra il calore all'interfaccia piuttosto che diffonderlo attraverso il pezzo. Spingi troppo forte, muoviti troppo lentamente, oppure salti un passaggio di raffreddamento, e la superficie si ossida all'istante: ottieni la colorazione TiO₂ da blu a arcobaleno, che è il segno distintivo di una lucidatura del titanio andata male.
Altri tre fattori complicano la difficoltà:
Indurimento sul lavoro. Il titanio indurisce sotto la pressione abrasiva mentre lo lucidi. La superficie che stai lavorando nel passaggio 3 è significativamente più dura rispetto a quella del passaggio 1. Non è drammatico, ma significa che una pressione leggera e costante supera le striature aggressive e pesanti — la superficie reagisce.
Lo strato di ossido auto-riparante. Il rivestimento naturale di TiO₂ del titanio si riforma quasi istantaneamente dopo essere stato abraso. Non lo stai rimuovendo una volta sola: lo stai tagliando continuamente. Ecco perché gli abrasivi smussati o saturi bloccano il progresso: spingono semplicemente lo strato di ossido invece di tagliarlo.
Il grado della lega è importante. Il titanio commerciale puro di grado 2 (HV ~160–200) si lucida in modo comparabile all'acciaio inossidabile 304. La lega Ti-6Al-4V di grado 5 (HV ~330) è significativamente più dura e i composti di ossido di alluminio si degradano contro di essa senza tagliare in modo efficace. Se non conosci il tuo grado, assumi il grado 5 e usa un composto di diamante: non danneggerai il grado 2 usando un abrasivo migliore, ma perderai ore con il grado 5 usando quello sbagliato.
Strumenti e materiali di cui hai effettivamente bisogno
Carta vetrata / Abrasivi
Utilizzo carburo di silicio carta abrasiva a secco/umido con questa progressione di grana: 220, 400, 600, 800, 1200, 2000. Carteggiate a umido con acqua o olio da taglio leggero durante l'intero processo: questo rimuove lo sfrido, previene l'intasamento e controlla il calore. La carta abrasiva all'ossido di alluminio va bene per il Grado 2; per il Grado 5, investite fin da subito nel carburo di silicio.
Per una vera finitura a specchio inferiore a Ra 0,05 µm, dopo la sequenza di carta abrasiva dovrete procedere con pasta diamantata per lappatura (composti diamantati): 9 µm → 6 µm → 3 µm → 1 µm → 0,5 µm.
Composti per Lucidatura
| Grado | Composto Consigliato | Note |
|---|---|---|
| Grado 2 (CP Ti) | Composto per lucidatura all'ossido di alluminio (bianco/grigio) | Funziona; richiede frequenti ravvivature del disco |
| Grado 5 (Ti-6Al-4V) | Pasta diamantata 9–0,5 µm | Necessaria; l'Al₂O₃ si degrada troppo velocemente |
| Entrambi — lucidatura finale | Composto lucidante bianco + disco in cotone morbido | Ultimo passaggio prima della pasta diamantata |
| Entrambi — ultra-specchio | Pasta diamantata 0,5–1 µm + disco in cotone pettinato | Raggiunge Ra < 0,05 µm |
Elettroutensili (Opzionali)
Una mola da banco o una smerigliatrice angolare dotata di disco per lucidatura in cotone accelera la fase finale di finitura. Mantieni la velocità tra 1.000–2.000 giri al minuto (RPM) — una velocità superiore a 3.000 RPM sul titanio genera calore a sufficienza da scolorire la superficie in pochi secondi. Uno strumento rotante a velocità variabile (tipo Dremel) è ideale per piccoli componenti come gioielli o lame di coltelli.
Per la lucidatura manuale, una coramella in cuoio imbevuta di pasta diamantata è la scelta tradizionale per i coltellinai: lenta, controllata e senza alcun rischio di danni da calore.
Altri materiali necessari
- Alcol isopropilico per la pulizia tra una fase e l'altra
- Nastro adesivo per proteggere le aree che non desideri lucidare
- Panni in microfibra puliti (uno per ogni fase di grana — la contaminazione incrociata reintroduce graffi)
Passo dopo passo: Il processo di lucidatura completo
Fase 1 — Valutazione del materiale e preparazione della superficie
Prima di toccare la carta vetrata, identifica la condizione di partenza:
- Superficie CNC grezza di lavorazione: Iniziare con grana 220
- Sabbiato o leggermente graffiato: Iniziare con grana 400
- Già carteggiato / finitura opaca: Inizia con grana 600 o 800 a seconda della profondità dei graffi esistenti
Pulisci il pezzo con alcool isopropilico. Eventuali residui di olio da taglio, impronte digitali o trucioli metallici si incastreranno nella carta vetrata creando nuovi graffi nel momento peggiore.
Fase 2 — Carteggiatura a umido progressiva
Passa attraverso ogni grana in ordine: 220 → 400 → 600 → 800 → 1200 → 2000. Non saltare mai un passaggio.
La regola dei 90°: Con ogni nuova grana, orienta i movimenti a 90° rispetto alla fase precedente. Carteggia finché la trama dei graffi della grana precedente non viene completamente sostituita dalle nuove linee parallele più fini. Solo allora prosegui. Questa è la tecnica più importante in assoluto nella lucidatura del titanio: ignorarla è il motivo per cui si arriva alla fase di lucidatura finale trovando graffi impossibili da rimuovere.
Tempo approssimativo per fase su una superficie di circa 100 cm²:
- Grana 220: 10–15 min
- Grana 400: 8–12 min
- Grana 600: 6–8 min
- Grana 800: 5–8 min
- Grana 1200: 4–6 min
- Grana 2000: 3–5 min
Mantenere la superficie costantemente umida. Risciacquare e asciugare completamente prima di passare alla fase successiva. Ispezionare sotto una luce laterale intensa per confermare che non rimangano graffi della grana precedente.
Dopo la grana 2000, la superficie dovrebbe apparire uniformemente opaca con linee parallele sottili e costanti, senza graffi profondi visibili.
Fase 3 — Pasta per lucidatura (Pre-finitura a specchio)
Montare un disco per lucidatura in cotone cucito sul proprio utensile rotante o smerigliatrice da banco. Applicare la pasta per lucidatura in ossido di alluminio bianco (per il Grado 2) o il composto diamantato 9–6 µm (per il Grado 5). Lavorare a 1.200–1.800 giri/min. Mantenere il pezzo in movimento: soffermarsi su un unico punto per più di 2–3 secondi genera calore.
Prestare attenzione a eventuali segni di scolorimento. Il primo segnale di surriscaldamento è una lieve sfumatura dorata, che vira rapidamente verso il blu-viola-arcobaleno. Se noti un qualsiasi cambiamento di colore, fermati immediatamente, lascia raffreddare completamente il pezzo (non immergerlo in acqua: lo shock termico può sollecitare le sezioni sottili), quindi riprendi esercitando una pressione minore.
Dopo la fase della pasta abrasiva, la superficie dovrebbe apparire brillante, quasi a specchio, ma con leggeri segni circolari visibili in controluce.
Fase 4 — Lucidatura finale con pasta diamantata (finitura a specchio)
Questa è la fase in cui emerge l'effetto specchio. Applica la pasta diamantata in sequenza su un disco di cotone morbido pettinato o su una coramella in cuoio:
9 µm → 6 µm → 3 µm → 1 µm → 0,5 µm
Utilizza un applicatore nuovo per ogni granulometria. Tra un passaggio e l'altro con la pasta diamantata, pulisci completamente la superficie con alcol isopropilico: trascinare particelle di diamante più grossolane nella fase successiva più fine graffierebbe il lavoro già svolto.
A 0,5 µm, la superficie dovrebbe essere visibilmente riflettente: dovresti essere in grado di leggere un testo riflesso. Ciò corrisponde a una rugosità superficiale di circa Ra 0,05 µm o superiore, che si qualifica come finitura a specchio secondo la maggior parte degli standard industriali e medici.
Per lavori ultra-fini (impianti medici, componenti ottici), prosegui fino a 0,25 µm o procedi con l'elettrolucidatura secondo lo standard ASTM B600.
Lucidatura meccanica vs. Elettrolucidatura
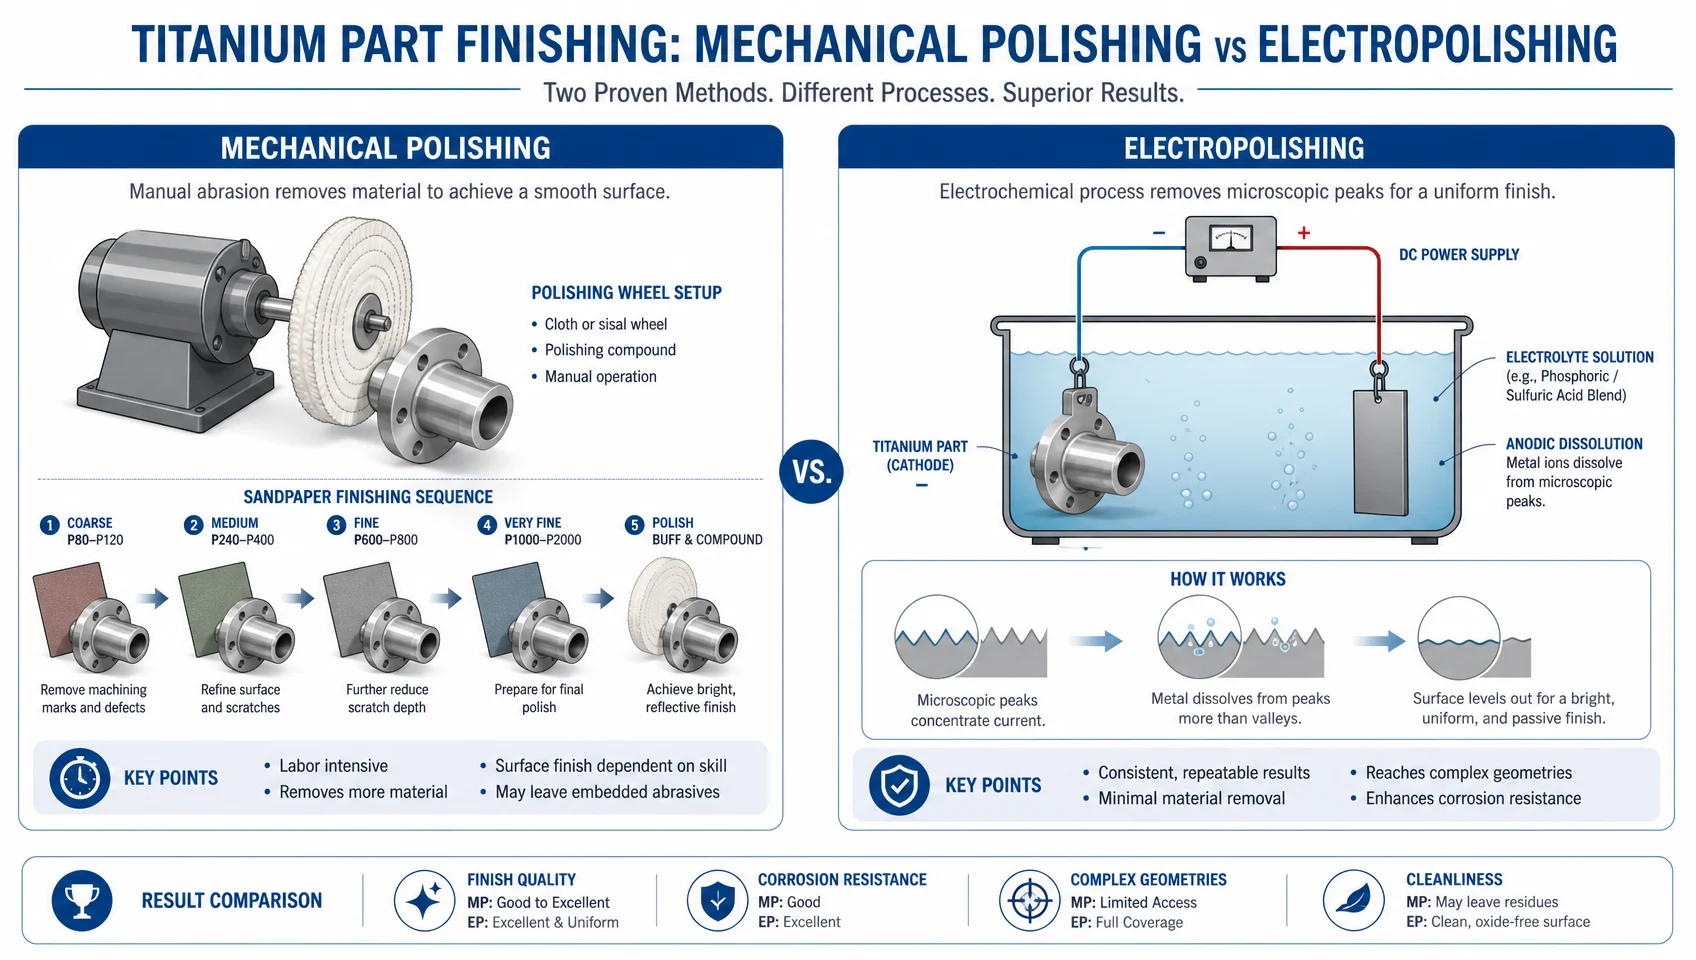
Per la maggior parte delle applicazioni fai-da-te e di prototipazione, la lucidatura meccanica è l'approccio corretto. Tuttavia, presenta dei limiti.
Scegli la lucidatura meccanica quando:
- La superficie è accessibile (piatta, curve semplici)
- È necessario il controllo dimensionale (la lucidatura meccanica rimuove una quantità minima di materiale)
- Stai lavorando su parti decorative (gioielli, cornici, maniglie)
Scegli l'elettrolucidatura (o richiedila a un fornitore) quando:
- La geometria è complessa: fili, canali interni, caratteristiche incassate che una ruota di lucidatura non può raggiungere.
- Hai bisogno di un valore Ra certificato per uso medico o aerospaziale (ASTM B600).
- Stai lavorando ad alto volume: l'elettrolucidatura di un lotto è di gran lunga più economica per unità rispetto alla lucidatura manuale su larga scala.
- Il pezzo è di grado 5 ed estremamente duro: l'elettrolucidatura bypassa completamente il problema dell'indurimento da lavoro.
Un dato reale da conoscere: passando da una specifica di supporto aerospaziale in titanio con finitura a specchio a una finitura sabbiata, il costo per unità è stato ridotto di circa 35%. I trattamenti a specchio sono costosi. Specificali solo quando l'applicazione lo richiede funzionalmente.
Grado 2 vs. Grado 5: cosa cambia realmente.
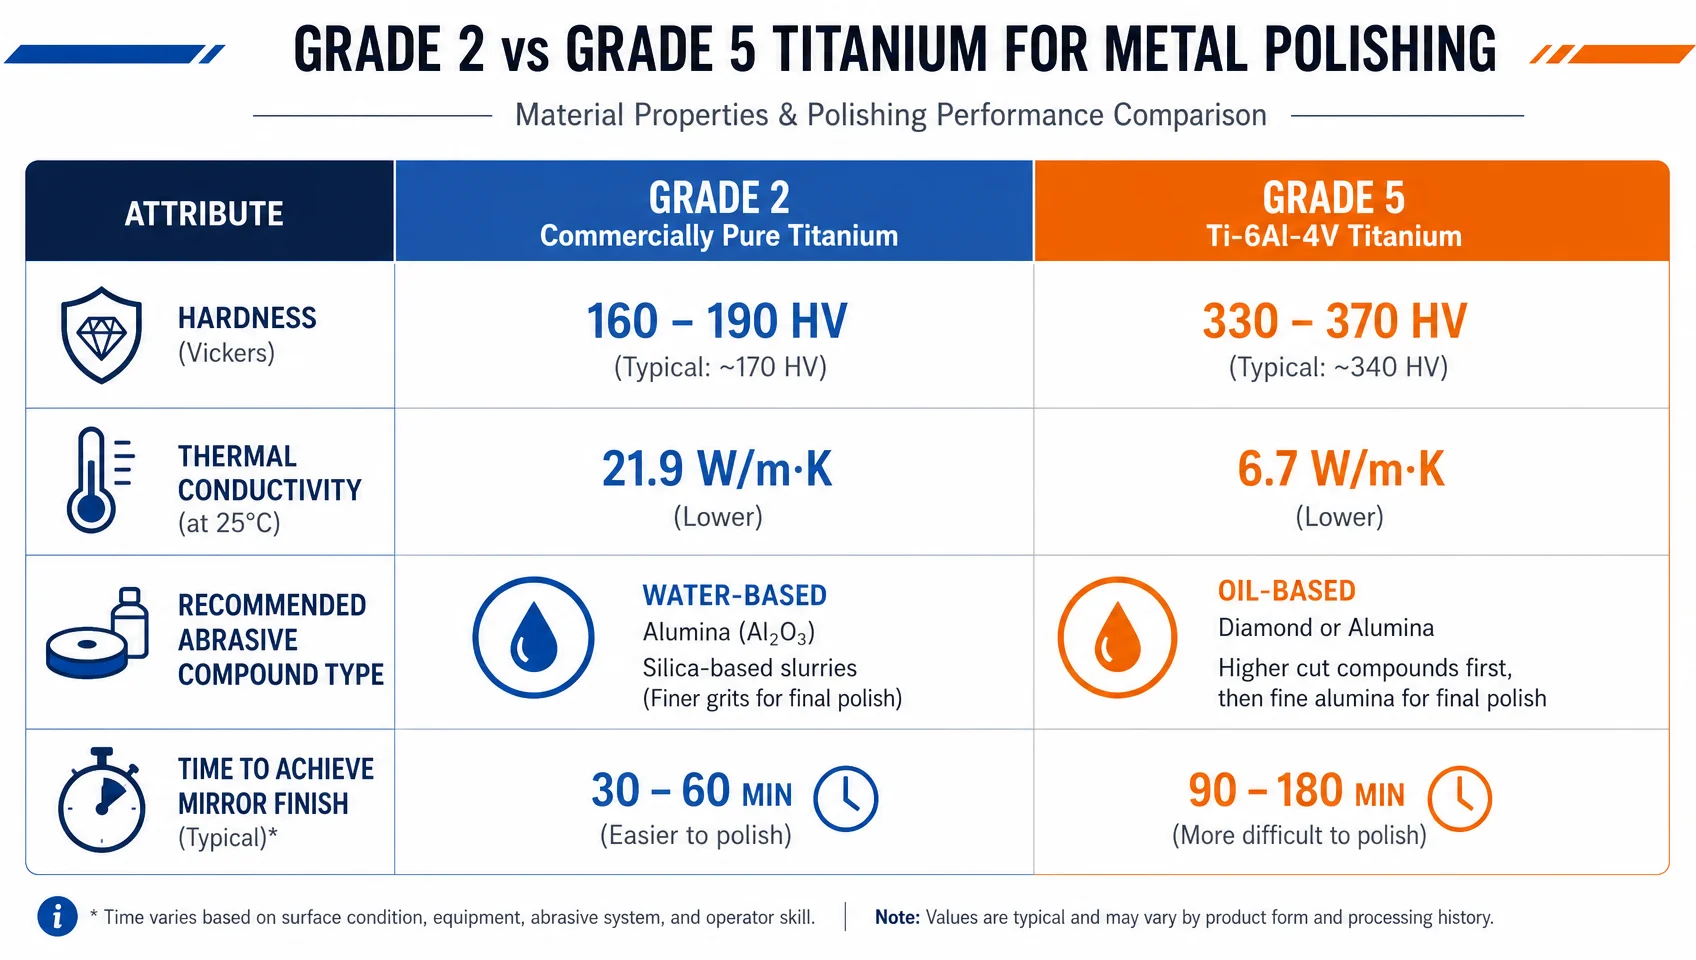
La maggior parte delle guide per la lucidatura del titanio tratta tutto il titanio come intercambiabile. Non lo è.
| Fattore | Grado 2 (CP Ti) | Grado 5 (Ti-6Al-4V) |
|---|---|---|
| Durezza | ~160–200 HV | ~330 HB (~36 HRC) |
| Conducibilità termica | ~16,3 W/m-K | ~6.7 W/m·K |
| Scelta dell'abrasivo. | L'ossido di alluminio funziona. | Pasta diamantata necessaria |
| Rischio di grippaggio | Maggiore — tendenza alle sbavature | Minore — ma incrudisce maggiormente |
| Tempo per la lucidatura a specchio | ~1–2 ore a mano | ~2–4 ore a mano |
| Applicazioni comuni | Gioielleria, pentolame, lastre medicali | Aerospaziale, industriale, impianti |
La maggiore conduttività termica del Grado 2 (più vicina a quella dell'acciaio inossidabile) lo rende più gestibile con gli elettroutensili. Il Grado 5 richiede velocità inferiori e più pazienza in ogni fase, ma una volta completato garantisce una superficie a specchio più dura e duratura.
Sicurezza: la polvere di titanio è un pericolo reale
Questa è la parte che la maggior parte delle guide omette. La polvere secca di titanio e le particelle fini sono classificate come materiale piroforico secondo la normativa NFPA 484 — il che significa che possono incendiarsi spontaneamente in determinate condizioni, specialmente quando si accumula polvere fine e secca. In termini pratici:
- Utilizzare sempre la carteggiatura a umido — mantiene le particelle sospese nell'acqua ed elimina il rischio di accumulo di polvere secca
- Non usare mai aria compressa per soffiare via la polvere di titanio da una superficie asciutta in uno spazio chiuso
- Utilizzare una ventilazione adeguata e una maschera per particolato certificata per polveri metalliche (minimo N95; P100 in caso di molatura a secco)
- Tenere a portata di mano un estintore di classe D se si effettua la molatura a secco sul titanio (gli estintori di classe ABC sono inefficaci sugli incendi metallici)
Per la carteggiatura manuale e la lucidatura domestica, la carteggiatura a umido elimina essenzialmente il rischio di incendio. Il pericolo legato alle polveri riguarda principalmente le operazioni di lavorazione meccanica e molatura a secco.
Errori comuni e come evitarli
Utilizzare la mescola sbagliata per il grado del metallo. L'ossido di alluminio sul Grado 5 non taglia — intasa e genera calore. Se la mescola non taglia visibilmente dopo 5 minuti, cambiala.
Saltare le grane della carta abrasiva. Non puoi eliminare i graffi lasciati da una grana 400 usando una carta da 1200 in un tempo ragionevole. Il calcolo della rimozione dei graffi non torna. Torna alla grana precedente.
Non verificare la completa rimozione dei segni della grana precedente prima di passare a quella successiva. Ispeziona la superficie con una luce radente (una torcia tenuta a un'angolazione bassa va bene). Le ombre nelle linee dei graffi indicano segni della grana precedente che rimarranno visibili anche dopo la lucidatura finale.
Soffermarsi troppo a lungo nello stesso punto con una mola elettrica. Massimo due o tre secondi in ogni singola posizione. Il calore del titanio aumenta senza preavviso.
Contaminazione incrociata tra le varie fasi. Una singola particella grossolana rimasta sul panno dalla fase 1 graffierà la finitura a grana 2000. Usa un panno pulito e pulisci completamente la superficie tra una fase e l'altra.
Lucidatura eccessiva dei bordi. I dischi per lucidatura in cotone rimuovono il materiale. Se usati in modo aggressivo, possono arrotondare i bordi e alterare le dimensioni dei componenti di precisione. Lucida i bordi a mano; usa il disco solo su superfici piane o leggermente curve.
FAQ
Con quale grana si inizia a lucidare il titanio?
Comincia con una grana 220 se la superficie presenta segni di lavorazione o graffi profondi. Passa alla grana 400 per superfici leggermente graffiate o sottoposte a sabbiatura. Procedi quindi con la sequenza: 400 → 600 → 800 → 1200 → 2000 prima di passare alla pasta abrasiva per la lucidatura.
Perché il titanio diventa blu o assume colori arcobaleno quando viene lucidato?
Si tratta di TiO₂ (biossido di titanio) che si forma sulla superficie a causa del calore d'attrito. La bassa conducibilità termica del titanio (7,2 W/m·K per il Grado 5) concentra il calore sull'interfaccia di lucidatura. Il colore indica che è stata superata la temperatura di sicurezza. Ridurre immediatamente velocità e pressione, lasciare raffreddare il pezzo e poi riprendere.
Puoi lucidare il titanio fino a ottenere una finitura a specchio a casa?
Sì, per le parti piccole. Il processo è lento e richiede gli abrasivi corretti, ma non sono necessarie attrezzature industriali per pezzi fino alle dimensioni di un piatto da portata. Calcola da 1 a 4 ore di carteggiatura manuale per ottenere una finitura a specchio pulita su una superficie di 100 cm².
La lucidatura del titanio influisce sulla sua resistenza alla corrosione?
Leggermente: una lucidatura eccessiva può assottigliare lo strato protettivo naturale di TiO₂. In pratica, lo strato si riforma rapidamente all'esposizione all'aria e l'effetto sulla resistenza alla corrosione per componenti decorativi o strutturali è trascurabile. Per gli impianti medici, qualsiasi modifica superficiale dovrebbe seguire la norma ASTM B600.
Quando dovrei usare la pasta diamantata al posto della normale pasta abrasiva?
Usa la pasta diamantata per qualsiasi componente in Grado 5 (Ti-6Al-4V) dopo la fase della grana 2000 e per ogni applicazione che richieda una finitura a specchio certificata (Ra < 0,1 µm). Per i lavori decorativi in Grado 2, è sufficiente una pasta standard all'ossido di alluminio durante la fase di lucidatura.
Come faccio a sapere quando ho ottenuto una vera finitura a specchio?
Dovresti essere in grado di leggere un testo riflesso sulla superficie alla distanza di un braccio. Tecnicamente, una finitura a specchio è tipicamente Ra ≤ 0,05–0,1 µm. A Ra 0,1 µm (ottenibile con pasta diamantata da 0,5 µm), i riflessi sono nitidi e non distorti. A Ra 0,05 µm e inferiori, la superficie è otticamente di qualità speculare.
La lucidatura a specchio del titanio è un lavoro meticoloso che richiede pazienza
Il processo non è complicato, ma non ammette scorciatoie. I macchinisti che ottengono risultati a specchio costanti sul titanio non utilizzano attrezzature speciali — sono semplicemente metodici: giusta sequenza di grana, pasta corretta per il grado della lega, lavorazione sempre a umido e mai passare allo stadio successivo finché i graffi della fase precedente non sono spariti.
Se il tuo ultimo tentativo si è concluso con una decolorazione dovuta al calore o con graffi ostinati che non si riuscivano a lucidare, la causa principale è quasi sempre una di queste tre: hai saltato una grana, hai usato la pasta sbagliata per il Grado 5, o hai fatto girare un disco elettrico troppo velocemente troppo a lungo nello stesso punto. Correggi queste tre abitudini e la finitura a specchio verrà da sé.