
La forja de titanio utiliza calor y presión controlados para dar forma a aleaciones de titanio en componentes de alta resistencia, de forma casi neta, para aplicaciones aeroespaciales, médicas e industriales. Los dos métodos principales — forja a cielo abierto y forja a cielo cerrado — difieren en complejidad de las herramientas, capacidad geométrica y punto de equilibrio económico. El control de temperatura es innegociable: Ti-6Al-4V, la aleación más forjada, tiene una transus beta cercana a 995°C, y la mayoría de las etapas finales de forja apuntan a 875–950°C para preservar la microestructura dual alpha-beta que proporciona una vida útil de fatiga y tenacidad óptimas. Exceder esa ventana degrada la estructura del grano; caer por debajo de ella arriesga agrietamientos y deformaciones incompletas. Esta guía abarca los tres métodos de forja, los parámetros de temperatura por aleación, la lógica de selección de matrices y el riesgo del caso alpha que ningún artículo genérico se molesta en mencionar.
¿Qué es la forja de titanio?
La forja de titanio es un proceso de deformación en estado sólido: un lingote de titanio calentado se presiona, martilla o se aprieta entre matrices para producir un componente de forma casi neta con una estructura de grano refinada y direccional. A diferencia de la fundición, que funde el metal y lo vierte en un molde, la forja nunca cruza el liquidus — trabaja el metal mientras permanece sólido, típicamente en el rango de 800–050°C dependiendo de la aleación y la microestructura objetivo.
¿Por qué forjar en lugar de mecanizar a partir de barra? Flujo de grano. Cuando se forja el titanio, la estructura del grano sigue el contorno de la pieza — filetes de biela, geometrías de raíz de palas, vástagos de implantes. Ese flujo de grano alineado aumenta la resistencia a la fatiga y la tenacidad a la fractura en comparación con una pieza mecanizada de barra isotrópica. Para un soporte estructural de avión o un implante espinal, esa diferencia no es académica.
El compromiso es la complejidad del proceso. La estrecha ventana de trabajo en caliente del titanio, su alta reactividad por encima de 650°C, y el esfuerzo de flujo que cambia drásticamente a través de la transus beta significan que un taller de forja necesita un control de temperatura preciso, el sistema de lubricación adecuado y — para trabajos isoterma — matrices hechas de superaleaciones exóticas de níquel.
Los Tres Principales Métodos de Forja de Titanio
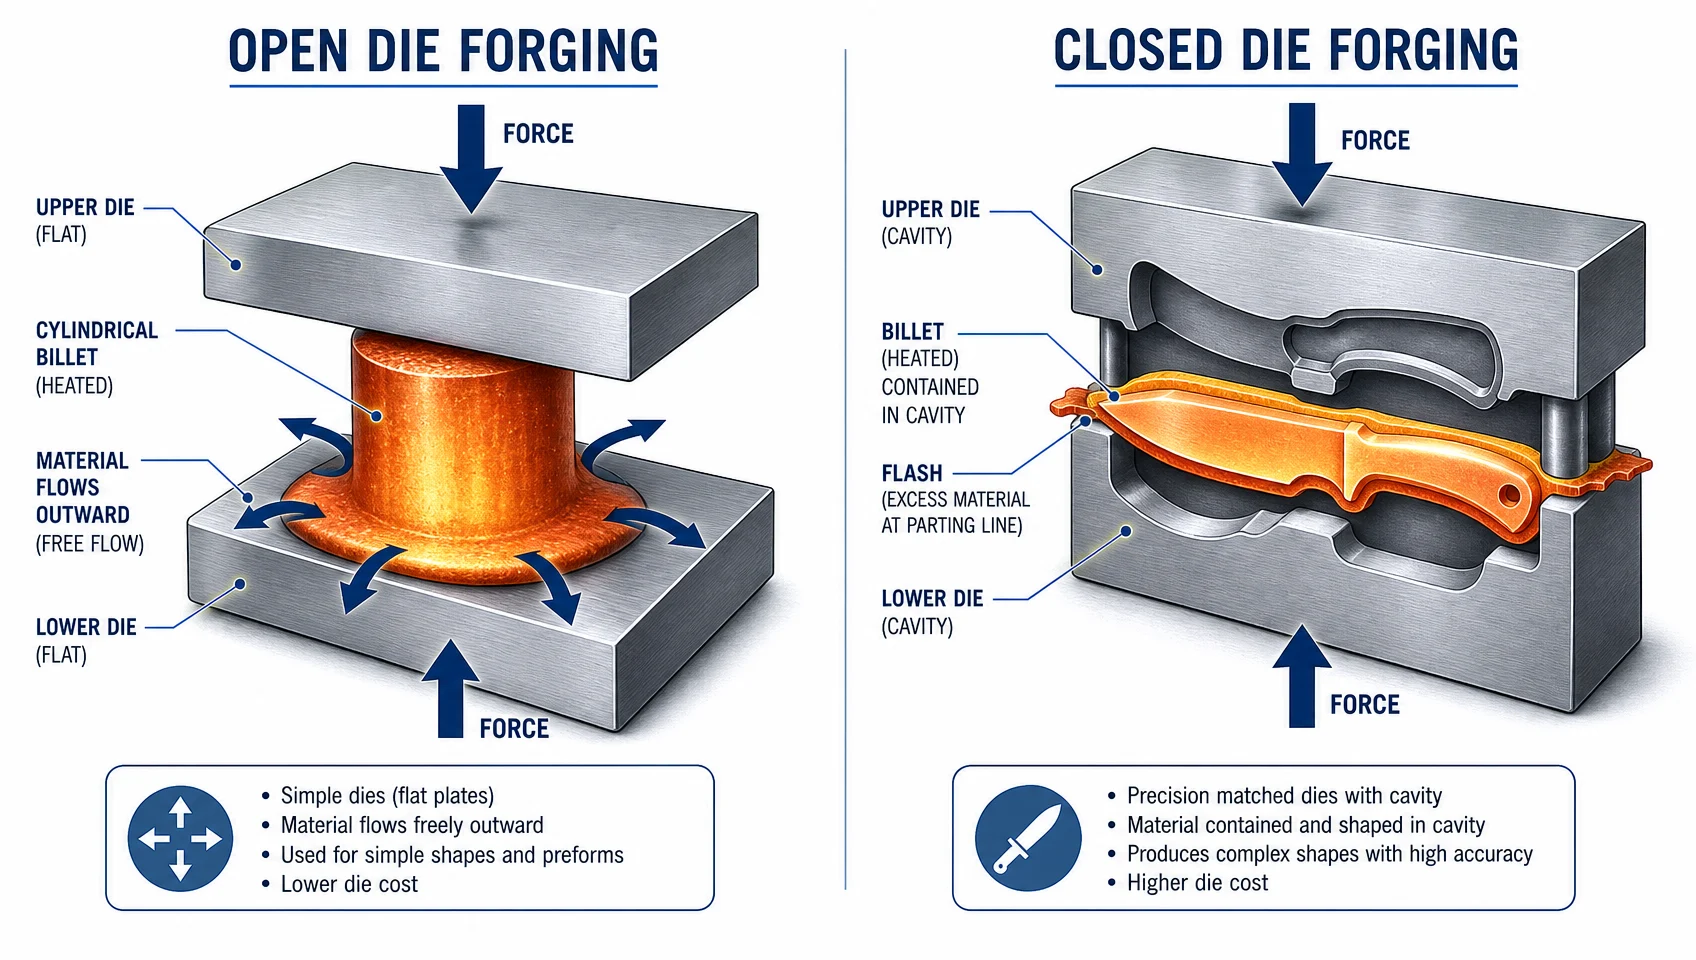
Antes de comparar la forja a cielo abierto y la forja a cielo cerrado de manera directa, es útil entender los tres métodos utilizados en la producción de forja de titanio:
Forja a Cielo Abierto
El lingote se deforma entre matrices planas o de contorno simple que no encierran completamente la pieza de trabajo. El material en exceso fluye libremente hacia afuera. El operador reposiciona y rebate el lingote múltiples veces para construir la forma objetivo. Este método maneja piezas muy grandes — desde bloques estructurales de 100 kg hasta forjas de trenes de aterrizaje de 40,000 kg.
Forja con Matriz Cerrada (Forja de Impacto)
Se mecaniza una cavidad moldeada en el juego de matrices. El lingote se coloca en la cavidad y se comprime hasta que llena la impresión, dejando escapar el material excedente a través de una zona de flash. El flash se recorta después de la forja. La forja con matriz cerrada logra formas casi netas con tolerancias dimensionales más estrictas, reduciendo el mecanizado posterior.
Forja Isotérmica (Forja con Matriz Caliente)
Tanto el lingote como el juego de matrices se mantienen a la misma temperatura elevada durante todo el recorrido — típicamente entre 850–950°C para aleaciones de titanio. La eliminación del gradiente térmico entre la pieza de trabajo y la matriz permite tasas de deformación muy lentas y reducciones muy grandes sin fisuras. La prima de costo es significativa (matrices de superaleaciones, cámaras de prensa al vacío o atmósfera inerte), pero la forja isotérmica es el método preferido para discos de titanio complejos, blisks y rotores con palas integradas donde la geometría, la uniformidad de la microestructura y la utilización del material son importantes simultáneamente.
| Método | Costo de Herramientas | Complejidad Geométrica | Tamaño Típico de la Pieza | Lo mejor para |
|---|---|---|---|---|
| Matriz Abierta | Bajo | Bajo-medio | 10 kg–40,000+ kg | Grandes partes estructurales, volúmenes de prototipo, conversión de lingotes |
| Matriz Cerrada | Medio–Alto | Medio–Alto | 0.1 kg–500 kg | Producciones, forma cercana a la neta, tolerancias ajustadas |
| Isotérmico | Muy alta | Alta | 0.5 kg–200 kg | Discos complejos, blisks, piezas aeroespaciales de geometría delgada |
Forjado de Titanio en Matriz Abierta vs Matriz Cerrada: Una Comparación Práctica
La elección entre forjado en matriz abierta y forjado en matriz cerrada rara vez se trata solo de la capacidad técnica: es una función de volumen, geometría, tolerancia y costo total de propiedad, incluyendo el mecanizado posterior.
| Factor | Matriz Abierta | Matriz Cerrada |
|---|---|---|
| Costo de la matriz | Bajo (matrices planas o simples) | Alto (impresiones mecanizadas de precisión) |
| Complejidad de la pieza | Sencillo–moderado (cilindros, anillos, bloques, ejes) | Moderado–complejo (secciones de perfil aerodinámico, piezas con brida, perfiles de forma neta) |
| Dimensional tolerancia | ±1–3 mm típico; requiere mecanizado adicional | ±0.3–0.8 mm típico; stock de mecanizado reducido |
| Volumen económico mínimo | 1–50 piezas | Típicamente 50–5,000+ piezas (amortizar el costo de la herramienta) |
| Peso máximo de la pieza | 40,000+ kg | ~500 kg para titanio (dependiendo de la capacidad de la prensa) |
| Utilización del material | Más bajo — se necesita más material para mecanizar | Más alto — forma casi neta, menos desperdicio |
| Tiempo de entrega para el primer artículo | Corto (sin diseño/fabricación del dado) | Más largo (4–6 semanas para la fabricación del dado) |
| Se necesita recorte de flash | No | Sí (el dado cerrado produce destellos) |
| Control del flujo de grano | Bueno para formas grandes y sencillas | Excelente para geometrías complejas |
| Aplicaciones típicas | Forjas de tren de aterrizaje, desbaste de palanquillas, bloques estructurales pesados, anillos | Álabes de turbina, soportes estructurales, implantes, bielas |
La regla práctica: Si está fabricando menos de 50 piezas de una parte compleja, el costo del troquel para la forja en matriz cerrada casi nunca se amortiza. La forja en matriz abierta es la opción correcta para prototipos, repuestos y formas estructurales de gran volumen. La forja en matriz cerrada se vuelve atractiva por encima de volúmenes en los que el ahorro de material y la reducción del tiempo de mecanizado superan la inversión en herramientas, típicamente cuando una forja de matriz cerrada casi a la medida ahorra un 30-0% de horas de mecanizado en comparación con una preforma de matriz abierta.
Según mi experiencia al revisar cotizaciones de talleres de forja de titanio, el volumen de equilibrio rara vez se indica de antemano. Pida a su proveedor que le muestre la curva de costo por pieza para volúmenes de 10, 50, 200 y 1.000 piezas; el punto de cruce revela qué proceso tiene sentido para su programa.
Parámetros de temperatura para la forja de titanio: los números que importan
Aquí es donde la mayoría de los artículos fallan. Decir que “el titanio se forja a 800-950 °C” es como decir que “el acero se trata térmicamente a 400-1200 °C”: técnicamente inclusivo, prácticamente inútil. Los parámetros relevantes son específicos de la aleación, específicos del régimen de fase e interactúan con la velocidad de deformación.
La Transus Beta: La Línea Contra la que Todo lo Demás se Define
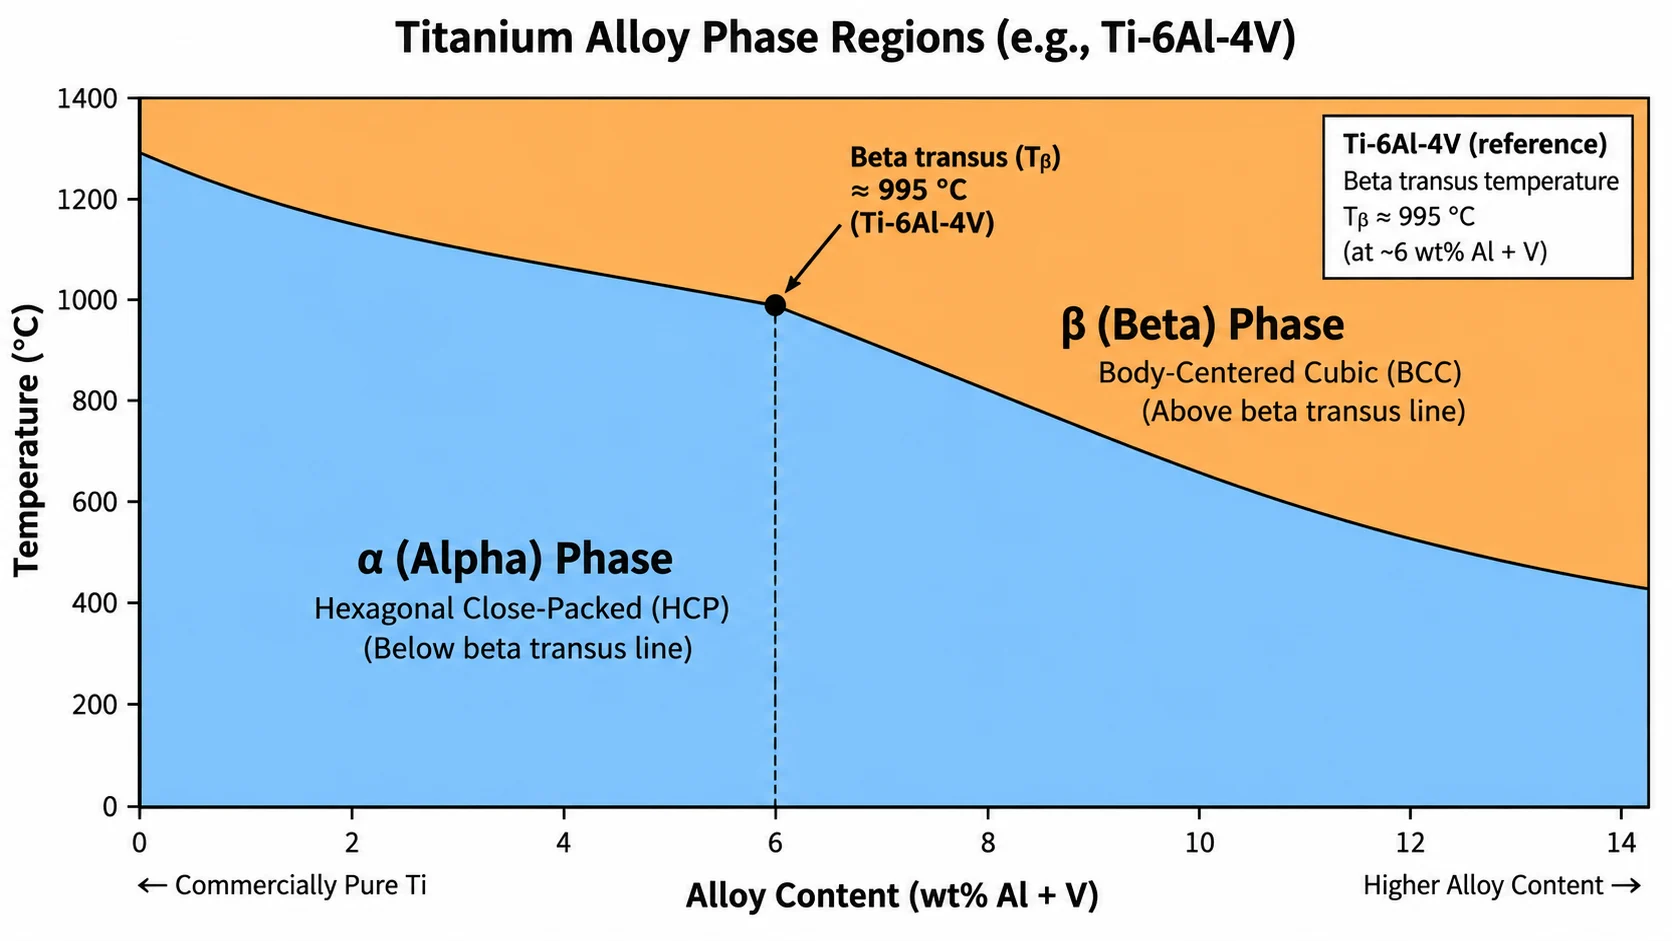
Cada aleación de titanio tiene una temperatura de transus beta, el punto por encima del cual la microestructura es completamente de fase beta cúbica centrada en el cuerpo, y por debajo del cual existe una estructura de dos fases alfa+beta. Para el Ti-6Al-4V, esa temperatura es aproximadamente 995°C (aunque varía ±15°C con la química exacta, por lo que cada colada debe ser probada).
La forja por debajo de la transus beta (forja alfa-beta) preserva y refina la microestructura de doble fase. El resultado son granos alfa equiaxiales o bimodales con buena ductilidad y resistencia a la fatiga. La forja por encima de la transus beta (forja beta) produce una estructura lamelar de Widmanstätten, lo que confiere mayor resistencia a la fluencia y tenacidad a la fractura, pero típicamente menor resistencia a la fatiga y ductilidad. Ninguna es universalmente superior; la elección depende de la aplicación.
Referencia de Temperatura de Forja por Aleación
| Aleación | Transus Beta (aprox.) | Ventana de Forja Alfa-Beta | Rango de Forja Beta | Notas |
|---|---|---|---|---|
| Ti-6Al-4V (Grado 5) | ~995 °C | 875–950°C | 1000–1060°C | Más ampliamente forjado; las pasadas finales suelen ser ~50°C por debajo del transus |
| Ti-6Al-4V ELI (Grado 23) | ~990°C | 875–945°C | 995–1050°C | Menos intersticiales; se necesita un control más estricto del O2 |
| CP Titanio (Grado 2) | ~890°C | 750–875°C | 895–950°C | Menor tensión de fluencia; más fácil de forjar; a menudo utilizado en la industria química/marina |
| Ti-17 (Ti-5Al-2Sn-2Zr-4Mo-4Cr) | ~880–900°C | 830–875°C | 890–940°C | Casi beta; alta resistencia; a menudo forjado en fase beta para discos de ventilador |
| Ti-6242 (Ti-6Al-2Sn-4Zr-2Mo) | ~995 °C | 900–960°C | 1000–1050°C | Resistente a la fluencia; utilizado para discos de motor de alta temperatura |
Fuentes: titanium.org World Conference Proceedings 2007; Springer MetTransA 2021; BenchChem Ti-17 Technical Protocol
¿Por qué la temperatura de la última pasada de forja es la crítica?
Investigaciones de la Conferencia Mundial titanium.org de 2007 confirman que las etapas finales de forja alfa-beta para Ti-6Al-4V se realizan “generalmente a aproximadamente 50°C por debajo del transus beta”—es decir, ~940–950°C— para equilibrar la formabilidad con el control de la microestructura. Los pases de desbaste anteriores pueden ejecutarse a temperaturas más altas (más cerca del transus o incluso por encima para la conversión de tochos), pero la forja de impresión final que define la microestructura de la pieza ocurre en la ventana alfa-beta inferior.
Implicación práctica: si un proveedor dice que forja Ti-6Al-4V a .
Velocidad de deformación: el parámetro que la mayoría de los artículos ignoran
La temperatura por sí sola no define una ventana de forja segura. La velocidad de deformación es importante porque el titanio genera un calentamiento adiabático significativo durante la deformación rápida: un tocho precalentado a 940°C puede superar el transus beta a mitad de carrera a altas velocidades de ariete, convirtiendo una operación alfa-beta en una forja beta no intencionada sin control de proceso. La investigación sobre la forja en caliente de Ti-6Al-4V sitúa el límite superior seguro de la velocidad de deformación en ≤10 s⁻¹ para la forja alfa-beta estándar; los procesos isotérmicos se ejecutan deliberadamente mucho más lento (0.001–0.01 s⁻¹) para permitir la recuperación de la microestructura.
Cómo el régimen de temperatura moldea la microestructura —y por qué es importante
El régimen de temperatura determina la microestructura final, la cual determina las propiedades mecánicas. Esta conexión es directa y cuantificable:
Forja Alfa-Beta (por debajo del transus beta):
- Produce granos alfa primarios equiaxiales en una matriz beta transformada
- Alta resistencia a la fatiga, buena ductilidad, tenacidad moderada
- Objetivo para álabes rotatorios, soportes estructurales, implantes
Forja Beta (por encima de la transus beta):
- Produce alfa lamelar o en colonias en matriz beta (estructura de Widmanstätten)
- Mayor tenacidad a la fractura y resistencia a la fluencia, menor resistencia a la fatiga
- Objetivo para discos de ventilador, piezas estructurales de sección pesada, algunos componentes de tren de aterrizaje
El Problema de la Capa Alfa
El titanio absorbe oxígeno rápidamente por encima de aproximadamente 600–650°C en aire o atmósferas oxidantes. Esto forma una capa superficial enriquecida con oxígeno —capa alfa— que es dura, frágil y propensa a agrietarse. La capa alfa reduce la vida a fatiga y debe eliminarse mediante mecanizado o fresado químico. Para piezas aeroespaciales, la capa alfa no detectada es un criterio de rechazo.
Lo que esto significa en la práctica: las operaciones de calentamiento y forjado a temperatura elevada deben usar atmósferas protectoras, una cobertura adecuada de lubricante o controles estrictos de tiempo a temperatura para minimizar la formación de la capa alfa. A cualquier proveedor que forje titanio sin abordar el control atmosférico se le debe preguntar específicamente cómo gestionan este riesgo.
Eligiendo el Proceso Correcto: Un Marco de Decisión
Responda a estas preguntas en orden:
1. Peso y tamaño de la pieza
- Más de 500 kg, o una forma que exceda la capacidad de la prensa de matriz cerrada →El forjado en matriz abierta es su única opción
- Menos de 500 kg y la geometría es factible →continuar
2. Complejidad geométrica
- Formas simples (cilindros, discos, anillos, bloques) →El forjado en matriz abierta funciona bien, menor costo
- Perfiles de álabe, bridas complejas, características integrales →Forjado en matriz cerrada o isotérmico
3. Volumen anual
- Menos de 50 piezas/año → Troquel abierto casi siempre más barato (evitar la amortización del troquel)
- 50–00 piezas/año → Evaluar el modelo de costes de troquel cerrado por pieza
- Más de 500 piezas/año → Troquel cerrado o isotérmico justificado; ahorro de material y reducción de mecanizado compuestos
4. Tolerancia y presupuesto de mecanizado
- Tolerancia holgada (±2 mm) aceptable → Troquel abierto
- Se necesita ±0.5 mm o mejor → Troquel cerrado o isotérmico
5. Requisito de uniformidad de la microestructura
- Microestructura uniforme a lo largo de la sección transversal crítica (p. ej., disco giratorio, estructura crítica) → Forja isotérmica o troquel cerrado estrictamente controlado con preforma
- Uniformidad moderada aceptable → Proceso convencional de troquel abierto o cerrado
Aplicaciones aeroespaciales y médicas: donde la elección del proceso se vuelve crítica
Aeroespacial
Los discos y blisks de motores a reacción, las forjas de titanio más exigentes, se producen casi exclusivamente mediante forja isotérmica o de matriz cerrada estrechamente controlada. AMS 4928 (barras y tochos de Ti-6Al-4V) y AMS 6930 (forjas de Ti-6Al-4V) establecen los requisitos básicos del material; la acreditación NADCAP cubre el tratamiento térmico y los controles de procesamiento. Los componentes del tren de aterrizaje, entre las forjas de titanio más grandes producidas, se basan en la forja de matriz abierta para el desbaste inicial, seguida de la forja de matriz cerrada para la forma final casi neta. El ahorro de peso frente al acero (el titanio es aproximadamente un 45% más ligero con una resistencia comparable) justifica el costo del proceso a gran escala.
Médico
Los implantes ortopédicos —vástagos femorales, jaulas espinales, copas acetabulares— se forjan típicamente en matriz cerrada a partir de Ti-6Al-4V ELI (Grado 23) con límites de pureza estrictamente controlados. El grado ELI tiene máximos de oxígeno y hierro más bajos que el Grado 5 estándar, lo que mejora directamente el rendimiento a la fatiga en un entorno de carga cíclica (el cuerpo humano). La contaminación por capa alfa es un criterio de rechazo estricto; la mayoría de las especificaciones de forja de implantes requieren su eliminación completa hasta una profundidad definida.
Preguntas frecuentes
¿A qué temperatura se suele forjar el titanio?
Depende de la aleación y de la microestructura objetivo. El Ti-6Al-4V —la aleación de forja más común— se forja típicamente en el campo alfa-beta entre 875 y 950°C, con el último pase aproximadamente 50°C por debajo de su transus beta (~995°C). El titanio comercialmente puro de Grado 2 se forja a temperaturas más bajas, típicamente entre 750 y 875°C.
¿Qué es la temperatura transus beta y por qué es importante para la forja?
La temperatura transus beta es la temperatura por encima de la cual una aleación de titanio se vuelve completamente cúbica centrada en el cuerpo (fase beta). Forjar por debajo de esta temperatura conserva la microestructura dual alfa-beta asociada con una alta resistencia a la fatiga. Forjar por encima produce una estructura beta laminar con mejor fluencia y tenacidad, pero menor resistencia a la fatiga. La distinción es crítica para la aplicación: los discos de motor y los implantes tienen requisitos opuestos.
¿Cuándo debería elegir el forjado de titanio de matriz abierta en lugar del de matriz cerrada?
La forja de matriz abierta es la elección correcta para piezas grandes (más de 500 kg), volúmenes de prototipos (menos de 50 piezas) o geometrías simples donde el costo de la matriz para la forja de matriz cerrada no puede amortizarse. La forja de matriz cerrada se vuelve rentable en volúmenes más altos donde el ahorro de material y la reducción del mecanizado compensan la inversión en utillaje.
¿Se puede forjar el titanio en frío?
Solo el titanio comercialmente puro (Grado 1 y Grado 2) puede ser forjado en frío en aplicaciones limitadas con una fuerza significativa y una lubricación cuidadosa. El titanio aleado (Ti-6Al-4V y superiores) requiere forja en caliente; la tensión de fluencia a temperatura ambiente es demasiado alta y la ductilidad demasiado limitada para un trabajo en frío práctico.
¿Qué es la forja isotérmica y cuándo se utiliza para el titanio?
La forja isotérmica mantiene tanto el tocho como la matriz a la misma temperatura elevada durante toda la carrera, eliminando los gradientes térmicos que causan grietas y microestructuras irregulares. Se utiliza para piezas complejas de sección delgada como blisks y discos de motor donde se requiere tanto la uniformidad de la microestructura como una forma cercana a la neta. El proceso es costoso (matrices de superaleación de níquel, atmósfera controlada) y se reserva para componentes aeroespaciales de alto valor.
¿Qué es la capa alfa y por qué es un problema?
La capa alfa es una capa superficial frágil y enriquecida en oxígeno que se forma cuando el titanio se expone al aire o atmósferas oxidantes por encima de aproximadamente 650°C. Es dura y propensa a la fatiga; para piezas aeroespaciales es un criterio de rechazo. Los talleres de forja la controlan mediante atmósferas protectoras, cobertura de lubricante y límites estrictos de tiempo a temperatura, y luego la eliminan mediante mecanizado o fresado químico.
¿Qué estándares AMS aplican a las piezas forjadas de titanio?
La AMS 4928 cubre barras, tochos y varillas de Ti-6Al-4V utilizados como material de forja; la AMS 6930 cubre forjas y formas forjadas de Ti-6Al-4V. Para el Ti-6Al-4V ELI de grado médico, se aplica la ASTM F136. Los proveedores de programas aeroespaciales suelen requerir la acreditación NADCAP que cubre tanto el proceso de forja como las operaciones de tratamiento térmico asociadas.
¿Cómo se compara la forja con la fundición para el titanio?
La forja produce un componente más denso, libre de defectos, con una resistencia a la fatiga superior y un flujo de grano direccional. La fundición permite geometrías más complejas, pero conlleva un mayor riesgo de porosidad y, por lo general, propiedades mecánicas inferiores. Para componentes estructurales y rotativos en la industria aeroespacial o implantes médicos, la forja es el estándar. La fundición se utiliza cuando la complejidad geométrica supera los requisitos de resistencia.
Resumen
La forja de troquel abierto maneja geometrías grandes y simples y bajos volúmenes con un costo mínimo de herramental. La forja de troquel cerrado ofrece formas casi finales, tolerancias más ajustadas y una mejor utilización del material una vez que los volúmenes justifican la inversión en el troquel. La forja isotérmica añade uniformidad de microestructura para las aplicaciones aeroespaciales más exigentes con un sobrecoste significativo.
La temperatura no es un número único, es un conjunto de parámetros por aleación y por régimen directamente ligados a la microestructura y las propiedades mecánicas que requiere la pieza final. Ti-6Al-4V a 940°C y Ti-6Al-4V a 1010°C producen piezas estructuralmente diferentes. Un proveedor calificado de forja de titanio comprende esta distinción y la controla con registros de proceso documentados, no solo con la lectura de un pirómetro en la puerta del horno.
La formación de la capa alfa, la gestión de la velocidad de deformación y el cumplimiento de las especificaciones AMS son los marcadores diferenciadores de una operación seria de forja de titanio; pregunte a su proveedor sobre los tres antes de comprometerse con una fuente.

