La baja conductividad térmica del titanio (6.7 W/m·K) y su tendencia a soldarse a los filos de corte hacen que la selección del inserto sea crítica. El carburo sin recubrimiento de grano fino (grupo ISO S, sustrato de extremo duro) es la referencia para el acabado de titanio., mientras que los grados con recubrimiento PVD de TiAlN o AlCrN destacan en desbaste y cortes interrumpidos. Esta guía desglosa las razones metalúrgicas detrás del desgaste de las herramientas, compara las químicas de recubrimiento en detalle, enumera los parámetros de corte viables para Ti-6Al-4V y cp-Ti, e identifica las condiciones exactas en las que invertir en un inserto recubierto vale —y no vale— la pena.
Por qué el titanio destruye las herramientas de corte (el mecanismo clave)
El titanio no es duro en el sentido tradicional —el Ti-6Al-4V se sitúa en torno a 36 HRC, más blando que el acero templado—. El problema es termodinámico.
El titanio conduce el calor a aproximadamente 6.7 W/m·K. El acero inoxidable a alrededor de 16 W/m·K. El acero al carbono a cerca de 45 W/m·K. Casi todo el calor generado en el filo de corte permanece en la herramienta en lugar de fluir hacia la viruta o la pieza de trabajo. A altas velocidades de corte, las temperaturas en la cara de ataque de un inserto de carburo que mecaniza titanio pueden alcanzar los 900-1100°C, lo suficientemente altas como para desencadenar el desgaste por difusión, donde el aglomerante de cobalto migra del sustrato de carburo a la pieza de trabajo.
Tres modos de fallo dominan:
- Desgaste por difusión — a temperaturas superiores a ~700°C, el cobalto se difunde del sustrato de WC-Co al titanio. El carburo pierde su aglomerante y el filo de corte se desmorona.
- Adhesión / Filo de aportación (BUE) — la afinidad química del titanio con la mayoría de los materiales de las herramientas provoca microsoldadura en la cara de ataque. Cuando el material soldado se desprende, arrastra consigo partículas de carburo.
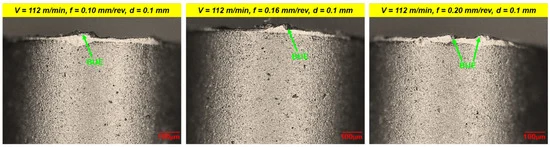
- Desgaste por entalladura — la capa endurecida por trabajo justo debajo de la superficie mecanizada concentra la tensión abrasiva en la línea de profundidad de corte.
La implicación para la selección de herramientas: cualquier cosa que reduzca la temperatura de la zona de corte — velocidades de corte más bajas, refrigerante a alta presión, geometrías afiladas — prolonga la vida útil de la herramienta más que el propio grado de la plaquita. El grado y el recubrimiento importan, pero no anulan la física.
Sustrato de carburo: ¿Qué grado para titanio?
El carburo para titanio es casi exclusivamente WC-Co con tamaño de grano fino o submicrométrico (tamaño de grano 0,5–1,0 µm). Los grados de grano grueso sacrifican la agudeza del filo; los grados de cerámica y cermet fallan en el entorno térmicamente agresivo del titanio.
Grupo de materiales de la pieza de trabajo ISO 513 para titanio: S
Según la norma ISO 513, las aleaciones de titanio se clasifican en el grupo S — superaleaciones resistentes al calor y titanio — junto con Inconel, Waspaloy y materiales similares. Esto es distinto del grupo K (fundición) y del grupo M (acero inoxidable). Cuando una ficha técnica dice “para materiales ISO S”, esa es la confirmación de que está diseñado para titanio.
La subclasificación de dureza/tenacidad del propio material de la herramienta de carburo utiliza un sufijo numérico (10 = más duro/más resistente al desgaste, 30 = más tenaz/más resistente a los golpes). Para el titanio, la selección práctica del grado por tipo de sustrato es:
| Tipo de grado de carburo | Tamaño de grano de WC | Contenido de Co | Mejor uso en titanio |
|---|---|---|---|
| Duro de grano fino (rango S10) | 0.5–0.8 µm | 3–6% | Acabado, tolerancias ajustadas |
| Grano fino medio (rango S20) | 0.8–1.2 µm | 6–8% | Semiacabado, interrupciones ligeras |
| Grano fino tenaz (rango S30) | 1.0–1.5 µm | 10–12% | Desbaste, interrupciones pesadas |
| Clase M de uso general | 0.5–1.0 µm | 6–10% | Cortes mixtos, trabajos menos críticos |
Para la mayoría de operaciones de torneado de Ti-6Al-4V, un grado de dureza media y grano fino (rango S20) es el punto de partida. Los grados más duros ofrecen un filo más fino para el acabado, pero carecen de tenacidad para el fresado con interrupciones. Los grados más tenaces son adecuados para el desbaste, donde la vibración y la variación de la carga de viruta son altas.
En la práctica, las marcas designan estos grados comercialmente: Sandvik H13A (sin recubrimiento, la elección tradicional para titanio), Sandvik GC1105/GC1210 (con recubrimiento PVD), Kennametal KC725M (uso general), Seco CH2540 (submicrónico sin recubrimiento). El grado de marca es el producto comercial; siempre verifique la hoja de datos para la clasificación de aplicabilidad ISO S.
Recubierto vs. Sin Recubrimiento: La Verdadera Disyuntiva
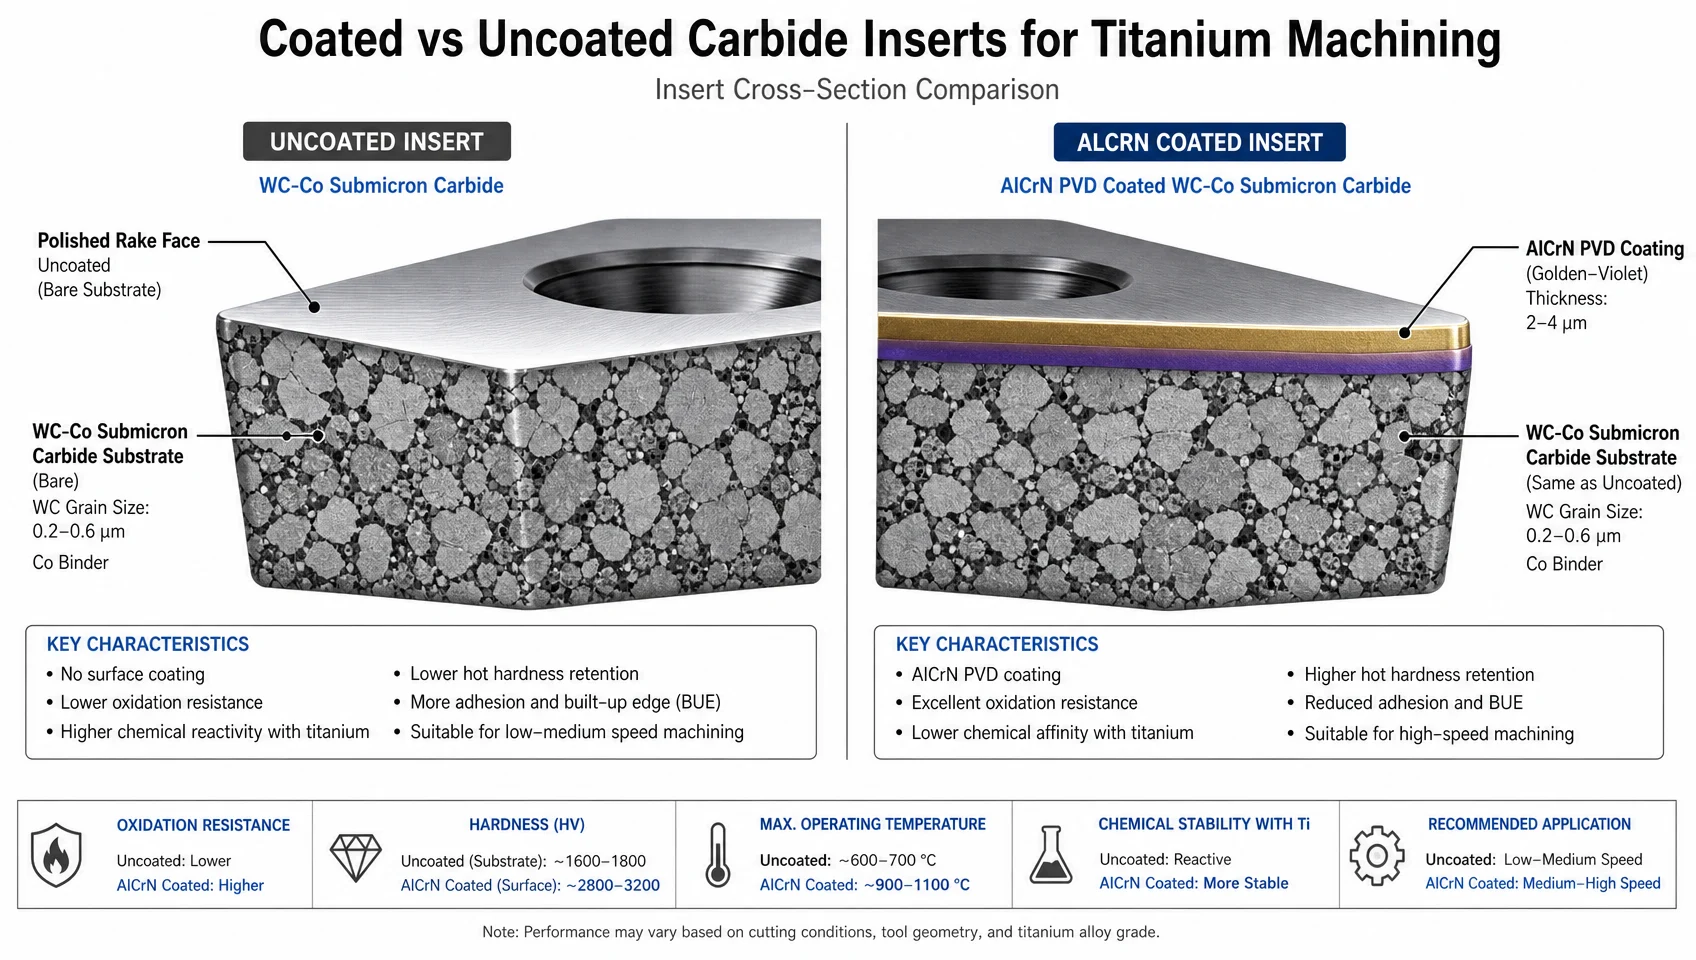
Aquí es donde la mayoría de los artículos se equivocan al asumir por defecto que “siempre hay que usar recubrimiento”.” La química del recubrimiento y cómo interactúa con la afinidad química del titanio cambia la respuesta según la operación.
Cuando el carburo sin recubrimiento gana
En cortes de acabado en titanio — poca profundidad de corte (≤0,5 mm), avance bajo (≤0,1 mm/rev), requisitos estrictos de acabado superficial — el carburo de grano fino submicrónico sin recubrimiento (grupo ISO S, extremo duro) supera a los recubiertos en muchas pruebas de taller. Sandvik H13A es el ejemplo clásico: una calidad WC-Co sin recubrimiento que ha sido la opción predeterminada para el acabado de titanio durante décadas.
La razón: los recubrimientos PVD comunes contienen titanio (TiAlN, TiCN, TiN). Cuando un inserto recubierto de TiAlN entra en contacto con una pieza de trabajo de titanio, la afinidad química entre el recubrimiento y el material de la viruta aumenta el riesgo de adhesión. El recubrimiento puede en realidad acelerar Formación de BUE (filo recrecido) en condiciones de acabado de baja temperatura y baja velocidad. El carburo sin recubrimiento con una cara de ataque pulida (filo afilado, Ra ≤ 0,2 µm) se desliza con mayor limpieza.
Condiciones en las que se prefiere sin recubrimiento:
- Vc < 40 m/min (la temperatura de corte se mantiene por debajo del umbral de beneficio del recubrimiento)
- Profundidad de corte ≤ 0,5 mm
- Requisito de acabado superficial Ra ≤ 0,8 µm
- cp-Ti (Grado 1–4) en lugar de Ti-6Al-4V (el cp-Ti es más adhesivo)
Cuando el carburo recubierto es superior
En desbaste y semiacabado — velocidades de corte más altas (Vc 50–80 m/min), mayores cargas de viruta, acoplamientos más largos — los grados con recubrimiento PVD dominan porque el recubrimiento proporciona:
- Barrera térmica (reduce la temperatura del sustrato en ~150–200 °C)
- Desgaste por difusión reducido a alta temperatura
- Superficie más dura (TiAlN ~3,300 HV vs. sustrato WC-Co ~1,600 HV) que resiste la abrasión
Condiciones en las que se prefiere el recubrimiento:
- Vc > 50 m/min
- Desbaste (ap > 1.5 mm)
- Fresado con cortes interrumpidos
- Ti-6Al-4V y aleaciones de titanio de mayor resistencia
Comparación de la Química de Recubrimientos
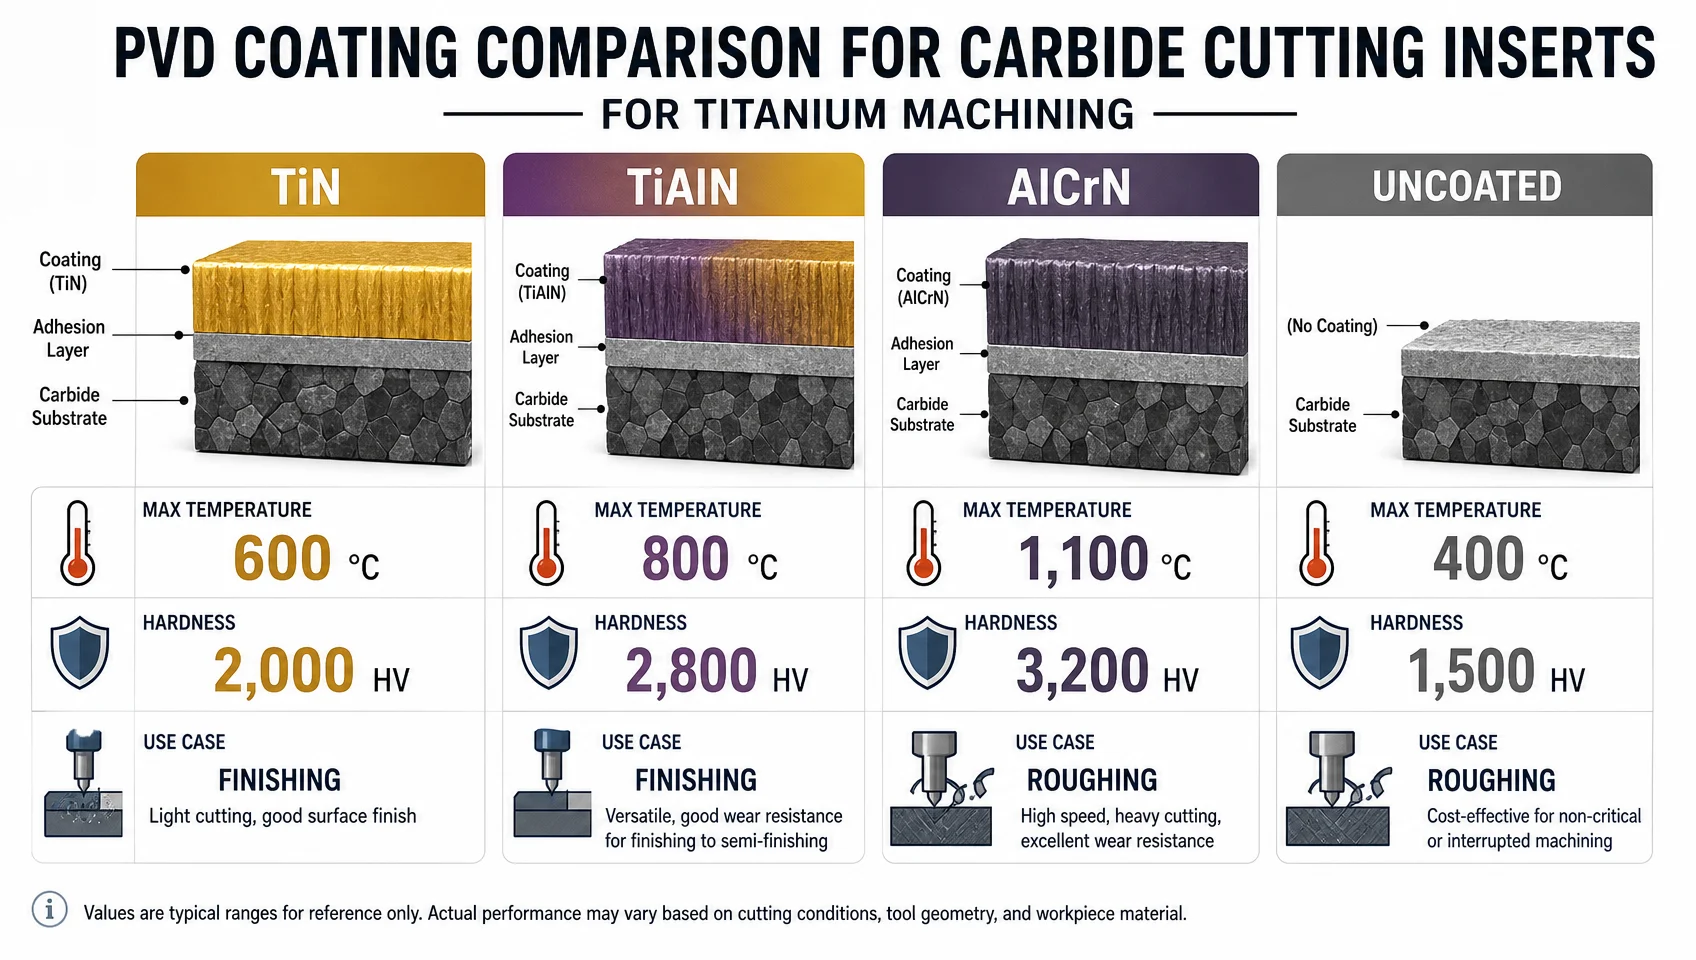
No todos los recubrimientos PVD se comportan igual en titanio. Aquí está la matriz que la mayoría de las guías omiten:
| Revestimiento | Temperatura máxima (°C) | Dureza (HV) | Riesgo de afinidad con el titanio | Mejor aplicación |
|---|---|---|---|---|
| TiN | 600 | 2,300 | Alta (enlace Ti-Ti) | No recomendado para Ti |
| TiCN | 400 | 3,000 | Moderado | Baja temperatura, no ferrosos — marginal para Ti |
| TiAlN | 800 | 3,300 | Moderado-alto | Desbaste a velocidad media |
| AlCrN | 1,100 | 3,200 | Bajo | Desbaste de alta velocidad, la mejor estabilidad térmica |
| AlTiN | 900 | 3,500 | Moderado | Aleaciones de alta dureza, Ti aeroespacial |
| Sin recubrimiento | N/D (sustrato ~900) | 1,600 | Baja (WC-Co desnudo) | Acabado, Ti-cp |
La conclusión práctica es: Específicamente para el titanio, El AlCrN es el recubrimiento con la menor afinidad química al titanio. porque no contiene titanio en su composición química. A altas velocidades de corte (Vc > 60 m/min), donde la protección térmica es crucial, los grados recubiertos de AlCrN muestran consistentemente una vida útil de la herramienta más prolongada que el TiAlN en las pruebas de mecanizado publicadas. El TiAlN sigue siendo más común en los talleres porque es más económico y funciona bien en muchos materiales, pero para herramientas dedicadas al titanio, el AlCrN vale la pena el costo adicional.
Se debe evitar el TiN por completo en el titanio. El enlace químico de titanio a titanio entre el recubrimiento y el material de la viruta acelera tanto la formación de filo recrecido (BUE) como la delaminación del recubrimiento.
Parámetros de corte para Ti-6Al-4V y Ti-cp
La mayor causa de falla prematura de la herramienta es tratar el titanio como si fuera acero inoxidable. Los parámetros son diferentes.
Parámetros de torneado:
| Parámetro | cp-Ti (Grado 2) | Ti-6Al-4V (Grado 5) | Ti-6Al-2Sn-4Zr-2Mo |
|---|---|---|---|
| Velocidad de corte Vc (m/min) | 100–185 | 40–70 | 30–60 |
| Avance f (mm/rev) | 0.1–0.25 | 0.1–0.2 | 0,08–0,15 |
| Profundidad de corte ap (mm) | 0.5–3.0 | 0.5–2.5 | 0.5–2.0 |
| Presión del refrigerante (bar) | 40–70 | 80–150 | 80–150 |
Parámetros de fresado (Ti-6Al-4V):
| Operación | Vc (m/min) | fz (mm/diente) | Relación ae/D |
|---|---|---|---|
| Desbaste (fresa frontal) | 40–60 | 0.04–0.08 | 0,05–0,15 |
| Semiacabado (fresa frontal) | 50–80 | 0.03–0.06 | 0.03–0.10 |
| Acabado (fresa frontal) | 60–100 | 0.01–0.03 | 0.02–0.05 |
Regla de parámetros críticos: Mantenga la velocidad de corte conservadora y aumente la velocidad de avance en lugar de la velocidad de corte. Duplicar el avance tiene un impacto mucho menor en la temperatura de la herramienta que duplicar la velocidad. En titanio, la velocidad destruye las herramientas; el avance genera virutas que disipan el calor.
El refrigerante de alta presión (HPC) no es opcional para Ti-6Al-4V. El refrigerante estándar por inundación a 5-10 bar no puede penetrar la interfaz viruta-herramienta en el titanio. A más de 80 bar, el HPC fractura la viruta, despeja la zona de corte y reduce la temperatura del inserto entre 200 y 300 °C. La inversión en HPC se amortiza en la vida útil del inserto dentro de una misma serie de producción.
Geometría del inserto: Lo que la hoja de especificaciones no le dirá
Ángulo de ataque: Un ángulo de ataque positivo (8-12°) reduce las fuerzas de corte y la generación de calor, lo cual es fundamental para el titanio. El ángulo de ataque negativo es estándar en el torneado de acero, pero inapropiado para el titanio porque aumenta las fuerzas de corte y la temperatura.
Preparación del filo: Los filos afilados (pulidos ≤ 0.02 mm) reducen la tendencia a la formación de viruta adherida (BUE). Algunos fabricantes ofrecen caras de ataque pulidas específicamente para titanio y aluminio; vale la pena especificar esto.
Rompevirutas: Evite los rompevirutas agresivos (diseñados para acero) en titanio. La viruta en titanio es segmentada por naturaleza (bandas de cizallamiento adiabático) y no necesita un rompevirutas complejo. Las geometrías abiertas y de corte libre funcionan mejor; los rompevirutas complejos tienden a crear acumulación y recortes de viruta.
Radio de punta: Un radio de punta menor (0.4–0.8 mm) reduce la fuerza de corte radial y la tendencia a la vibración. Radios de punta mayores mejoran el acabado superficial, pero aumentan la fuerza radial, lo que puede provocar vibraciones (chatter) en componentes de titanio delgados.
Selección práctica de insertos: Un marco de decisión
Utilice este diagrama de flujo al seleccionar un inserto para un nuevo trabajo de titanio:
Paso 1 — Identifique la aleación:
- cp-Ti (Grado 1-4): más adhesivo, menor resistencia → grado medio-duro de grano fino sin recubrimiento o grado medio con recubrimiento AlCrN
- Ti-6Al-4V: aleación aeroespacial estándar (grupo ISO S) → grado medio con recubrimiento AlCrN para desbaste, grado duro de grano fino sin recubrimiento para acabado
- Ti-6Al-2Sn-4Zr-2Mo o Ti-5553: mayor resistencia → grado tenaz recubierto, menor Vc, mayor presión de refrigerante
Paso 2 — Identifique la operación:
- Acabado (Vc < 45 m/min, ap < 0.5 mm): grado duro de grano fino submicrométrico sin recubrimiento (ISO S, extremo de dureza)
- Semiacabado: grado medio con recubrimiento TiAlN o AlCrN
- Desbaste: grado tenaz con recubrimiento AlCrN, refrigeración a alta presión obligatoria
Paso 3 — Verifique la geometría:
- Ángulo de ataque positivo ≥ 8°
- Filo afilado (preferiblemente bruñido ≤ 0.02 mm)
- Radio de punta de 0.4–0.8 mm
Paso 4 — Establezca parámetros conservadores primero:
- Empiece en el extremo inferior del rango de Vc
- Confirme la formación de viruta antes de aumentar la velocidad
- Monitoree la formación de BUE (virutas azules/decoloradas = temperatura demasiado alta)
PREGUNTAS FRECUENTES
¿Por qué el carburo sin recubrimiento a veces rinde mejor que el recubierto en titanio?
A bajas velocidades de corte (por debajo de ~45 m/min) y en condiciones de acabado, la temperatura en la interfaz de corte es demasiado baja para que muchos recubrimientos PVD ofrezcan todos sus beneficios. Más importante aún, los recubrimientos de TiAlN y TiN contienen titanio, tienen una mayor afinidad química con las piezas de trabajo de titanio, lo que aumenta la adherencia y la formación de BUE. El carburo submicrónico sin recubrimiento con una cara de ataque pulida tiene una menor afinidad química y se desliza de forma más limpia en estas condiciones.
¿Cuál es el mejor recubrimiento para mecanizar aleaciones de titanio?
Para herramientas dedicadas al titanio a velocidades de corte medias-altas (Vc > 50 m/min), AlCrN (nitruro de aluminio y cromo) ofrece el mejor equilibrio entre estabilidad térmica y baja afinidad química al titanio. No contiene titanio en su composición química, lo que reduce el riesgo de adhesión. El TiAlN es una sólida segunda opción y está más ampliamente disponible. Evite el TiN por completo.
¿Necesito refrigerante a alta presión para mecanizar titanio?
Para el Ti-6Al-4V y aleaciones de titanio de mayor resistencia, se recomienda encarecidamente un refrigerante de alta presión (80–150 bar) para cualquier corte sostenido. El refrigerante de inundación estándar no puede penetrar la interfaz viruta-herramienta en las condiciones de corte del titanio. Sin HPC, la vida útil de la herramienta se degrada rápidamente y el acabado de la superficie se resiente. Para cp-Ti a bajas velocidades, el refrigerante de inundación estándar a 40–70 bar puede funcionar para cortes de acabado ligeros.
¿Qué velocidad de corte debo usar para Ti-6Al-4V?
El rango práctico para tornear Ti-6Al-4V con insertos de carburo es 40–70 m/min. Comience a 45 m/min y aumente solo si el desgaste del inserto es leve después de 5–10 minutos de corte. Superar los 80 m/min con carburo estándar acorta drásticamente la vida útil de la herramienta debido al desgaste por difusión por encima de ~700°C.
¿Puedo usar los mismos insertos para titanio y acero inoxidable?
Técnicamente posible con grados de uso general clase M (M10–M20), pero no óptimo para ninguno de los materiales. Los grados dedicados al titanio (clase K de grano fino, recubiertos de AlCrN, ángulo de ataque positivo) superarán significativamente a los insertos de uso general en titanio, especialmente para volúmenes de producción donde el costo de la herramienta por pieza es importante.
Resumen
La baja conductividad térmica del titanio es la causa principal de casi todos los fallos de herramientas en el mecanizado de titanio, no la dureza. El carburo de grano fino sin recubrimiento (K10–K15) es la elección correcta para el acabado y el cp-Ti; el K20–K30 recubierto de AlCrN maneja el desbaste y el Ti-6Al-4V a velocidades de producción. Evite los recubrimientos de TiN y TiCN en titanio debido a su afinidad química. Mantenga velocidades de corte conservadoras (40–70 m/min para Ti-6Al-4V), priorice el refrigerante de alta presión sobre los aumentos de velocidad y utilice una geometría de ángulo de ataque positivo con bordes afilados. Estas cuatro variables —aleación, operación, química del recubrimiento y presión del refrigerante— determinan el 90% del rendimiento del inserto en titanio. La selección del grado importa, pero es la cuarta variable, no la primera.