
La laminazione del titanio trasforma lingotti o billette fusi in lamiere, nastri e piastre attraverso una deformazione controllata. La laminazione a caldo, eseguita al di sopra di ~800°C nel campo di fase α+β (o al di sopra del transo beta per le passate iniziali), è il metodo primario per produrre piastre e lamiere spesse. La laminazione a freddo, eseguita a temperatura ambiente con riduzioni limitate al 10–20% per passata prima della ricottura intermedia, produce lamiere sottili di precisione e fogli con finitura superficiale superiore e tolleranze più strette. Una terza opzione — la laminazione a caldo a 500–700°C — colma il divario per applicazioni che richiedono una migliore qualità superficiale rispetto alla laminazione a caldo con meno incrudimento rispetto alla laminazione a freddo. Lo standard di riferimento per le lamiere di titanio negli Stati Uniti è ASTM B265; le lamiere per applicazioni aerospaziali sono tipicamente qualificate secondo AMS 4911 (Ti-6Al-4V). La scelta del metodo di laminazione corretto dipende dal grado della lega, dallo spessore target, dalle proprietà meccaniche richieste e dalla finitura superficiale.
Perché la laminazione del titanio è diversa dalla laminazione dell'acciaio
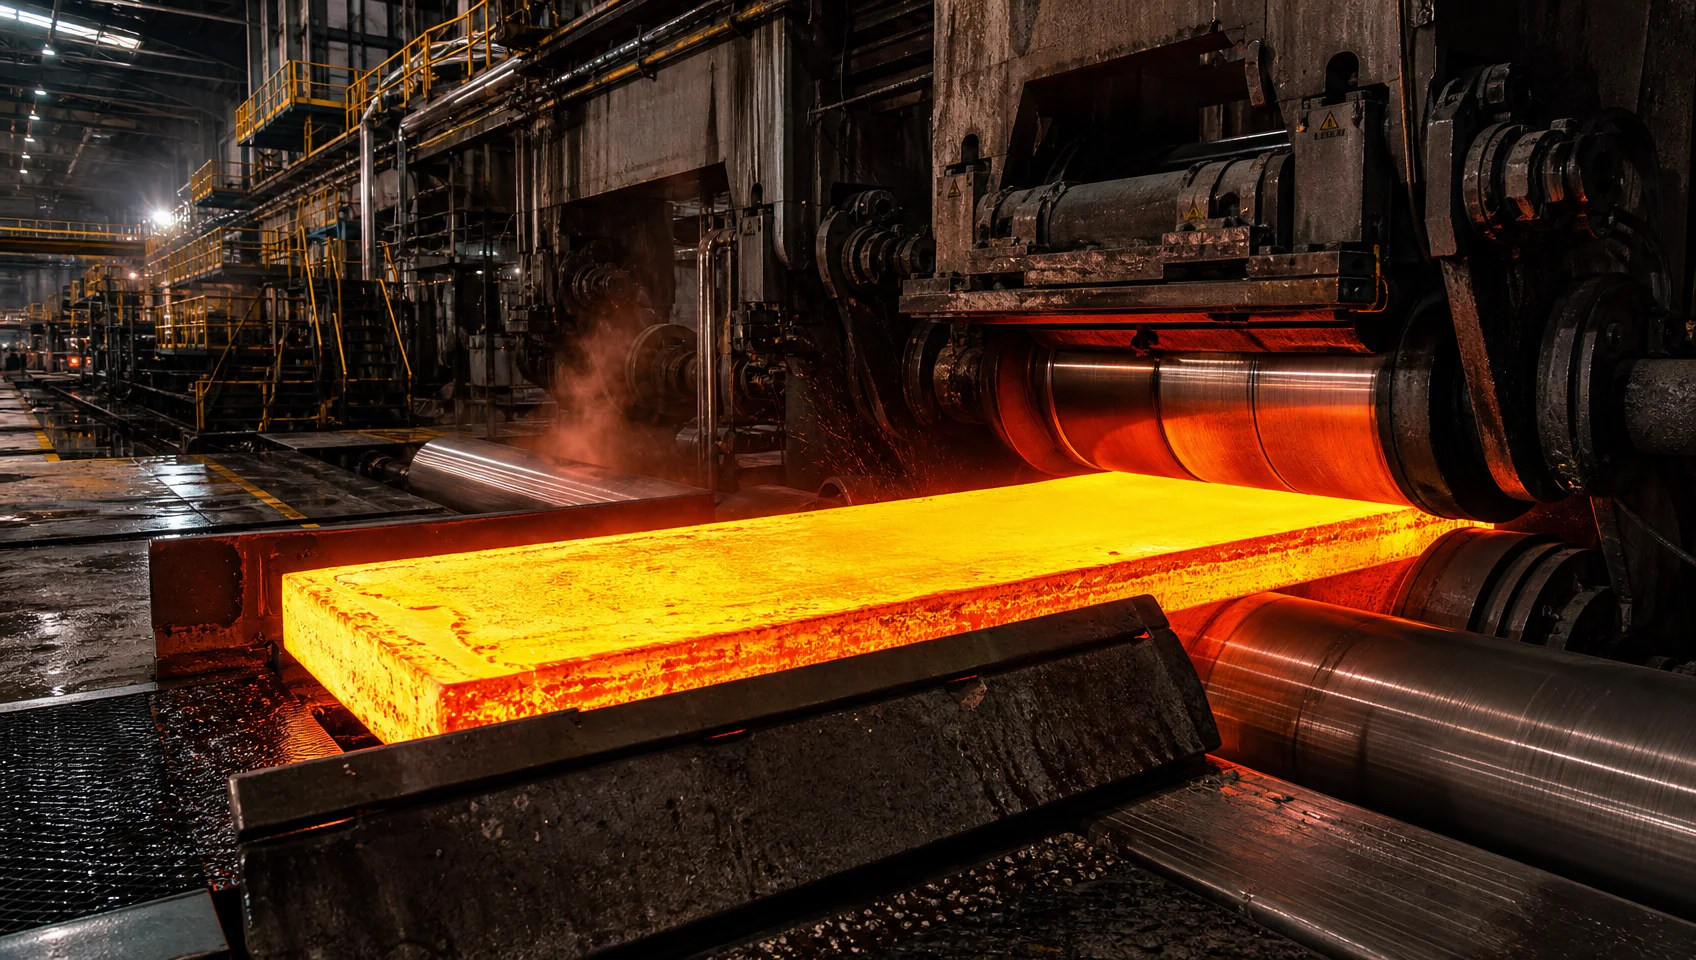
La maggior parte degli ingegneri che hanno lavorato con la laminazione dell'acciaio trasferiscono quei modelli mentali al titanio — e incontrano problemi immediatamente.
Il titanio non perdona. La finestra di lavorazione plastica è stretta. Se è troppo freddo si sviluppano crepe sui bordi; se è troppo caldo al di sopra del transo beta, i grani beta crescono rapidamente, bloccando una microstruttura di Widmanstätten grossolana che compromette la duttilità a temperatura ambiente e la vita a fatica. La lega è reattiva a temperature elevate, assorbendo ossigeno e azoto dalle atmosfere del forno per formare uno strato superficiale fragile chiamato alpha case — invisibile all'occhio ma catastroficamente dannoso per le prestazioni a fatica.
Tre proprietà guidano queste differenze:
- Elevata resistenza a temperature elevate. Il Ti-6Al-4V ha ancora una resistenza allo snervamento superiore a 400 MPa a 700°C. Le forze di laminazione sono sostanzialmente più elevate rispetto alle operazioni equivalenti sull'acciaio.
- Finestra di ricristallizzazione stretta. Per il Grado 2 CP, la ricottura di ricristallizzazione avviene tipicamente a 650–760°C. Per il Ti-6Al-4V, è di 700–845°C. Mantenere il range richiede un controllo accurato del forno.
- Sensibilità alla trasformazione di fase. La transus beta (la temperatura al di sopra della quale la microstruttura è interamente fase β BCC) varia in base alla lega e controlla direttamente il regime di laminazione in cui ci si trova. Per il Ti-6Al-4V è di circa 995°C; per il CP Grado 2, circa 882°C. La laminazione al di sopra o al di sotto di questo confine produce microstrutture fondamentalmente diverse.
La comprensione di questi tre fattori è la base per tutto ciò che segue.
I Tre Regimi di Laminazione per il Titanio
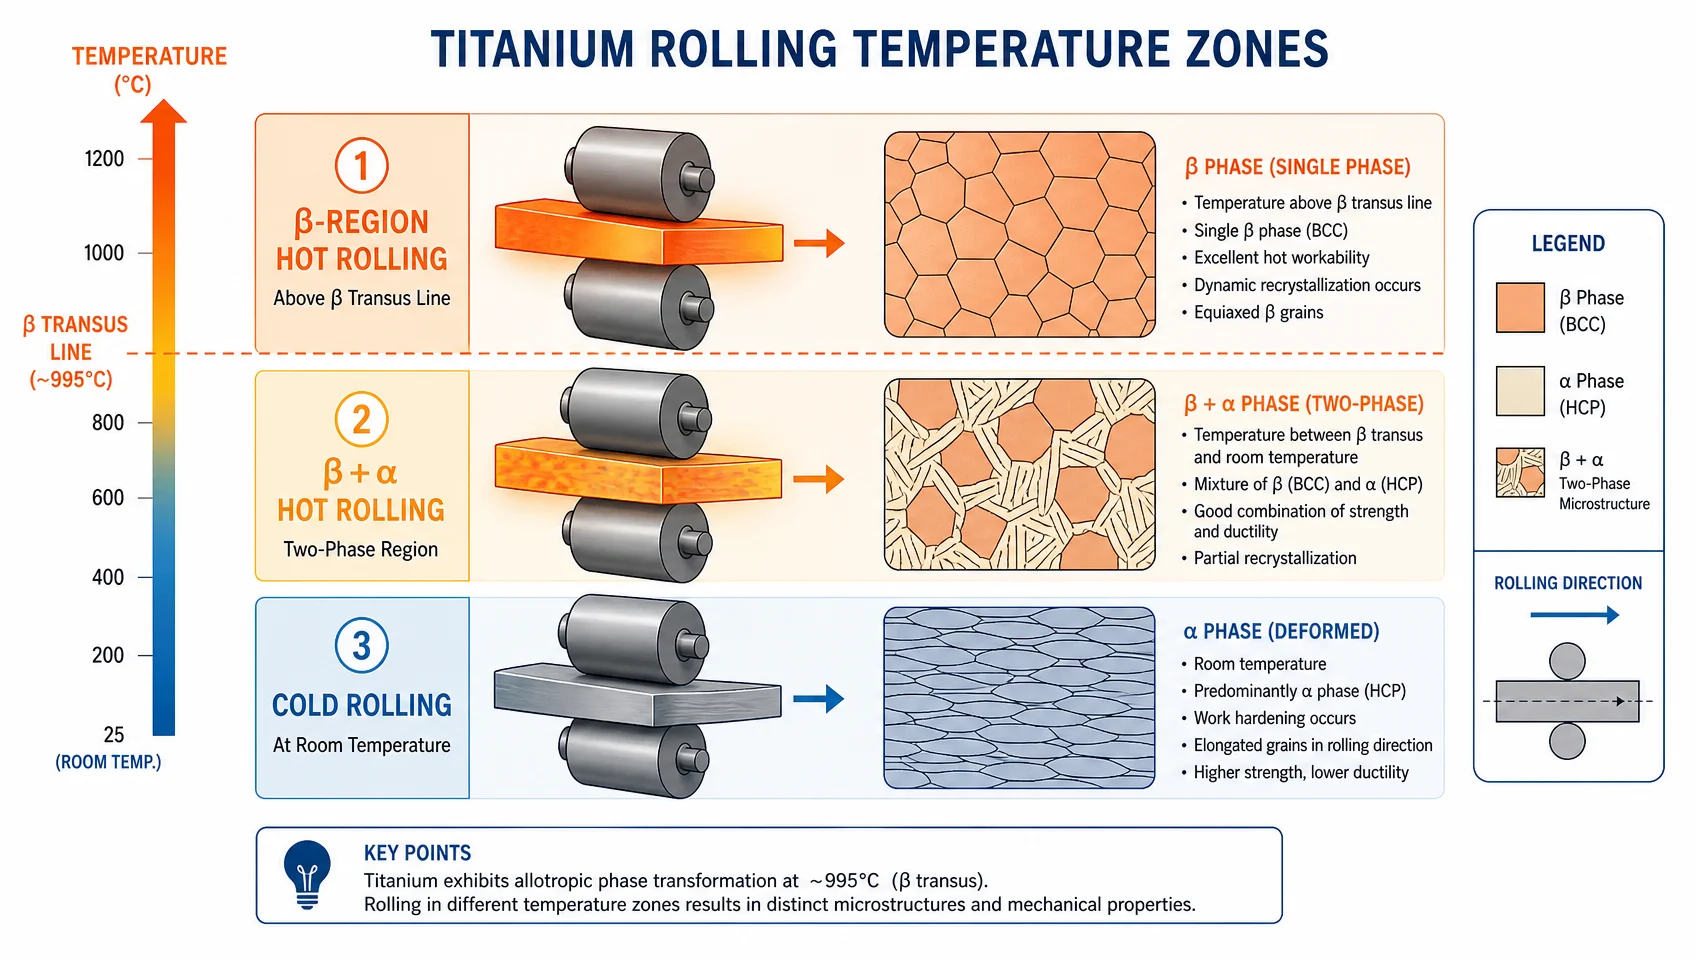
La produzione di lamiere in titanio utilizza tre distinti regimi termici, non due. La maggior parte dei contenuti commerciali ignora la laminazione a caldo, il che è un errore: è l'opzione preferita per diverse categorie di prodotti.
Laminazione a Caldo (Sopra ~800°C, nella Regione α+β)
Questo è il processo di punta per lastre e lamiere spesse di titanio. Rompe la struttura grezza e porosa di colata della billetta, affina la granulometria e raggiunge le grandi riduzioni di spessore necessarie per passare dalla bramma alla misura utilizzabile.
All'interno della laminazione a caldo esistono due sotto-regimi:
Laminazione nella regione β viene eseguita 150-250°C al di sopra della transus beta. In questo regime la resistenza alla deformazione è bassa e sono possibili grandi riduzioni per passata. Il compromesso è la rapida crescita del grano β, che produce strutture α grossolane di Widmanstätten o a “cesto” durante il raffreddamento – accettabili per applicazioni di creep ad alta temperatura ma scadenti per parti critiche alla fatica a temperatura ambiente. La laminazione nella regione β viene utilizzata principalmente per l'apertura della billetta e la rottura intermedia, non per la produzione finale di lamiere.
Laminazione nella regione (α+β), condotta 20–200°C al di sotto della transizione beta, è dove avviene la riduzione finale di piastre e lamiere. In questa finestra coesistono le fasi primarie α e β. La deformazione rompe e raffina la microstruttura. La fase α si allunga lungo la direzione di laminazione e, se viene applicata una laminazione trasversale o bidirezionale sufficiente, si sviluppa una microstruttura fine equiasse o bifasica — la base per lamiere di titanio con elevata resistenza, buona duttilità e resistenza alla fatica contemporaneamente.
Finestre di temperatura di laminazione a caldo per lega (temperatura iniziale, °C):
| Lega | Transizione Beta (°C) | Laminazione nella regione β | Laminazione nella regione (α+β) |
|---|---|---|---|
| CP Grado 1 | ~882 | 1000–1050 | 750–870 |
| CP Grado 2 | ~882 | 1000–1050 | 750–870 |
| Grado CP 3 | ~900 | 1020–1070 | 800–890 |
| CP Grado 4 | ~950 | 1060–1110 | 850–940 |
| Ti-3Al-2,5V | ~935 | 1060–1110 | 840–920 |
| Ti-6Al-4V | ~995 | 1100–1150 | 850–980 |
Nota: Le temperature di avvio variano in base allo spessore della lastra, alla capacità del laminatoio e alla microstruttura target. La temperatura di fine laminazione (la temperatura all'ultimo passaggio) è la variabile di controllo critica — tipicamente ≥800°C per i gradi CP e ≥850°C per il Ti-6Al-4V per evitare deformazioni incontrollate in una microstruttura prevalentemente α.
Riduzione per passaggio nella laminazione a caldo: Le riduzioni tipiche per passaggio sono del 15–30% per la laminazione nella regione (α+β). La rottura della billetta nella regione β può raggiungere il 30–40% per passaggio. La riduzione totale a caldo dalla lastra allo spessore finale della banda a caldo può superare l'80%.
Condizioni della superficie dopo la laminazione a caldo: La scaglia di ossido si forma facilmente al di sopra di ~600°C. Dopo la laminazione a caldo, la lamiera richiede un decapaggio in soluzione di HF-HNO₃ (tipicamente 2–5% HF + 15–30% HNO₃) per rimuovere la scaglia e qualsiasi strato di .
Laminazione a Freddo (Temperatura Ambiente)
La laminazione a freddo del titanio non è un processo continuo ad alta velocità come la laminazione a freddo del nastro d'acciaio. Il titanio incrudisce rapidamente a temperatura ambiente e la duttilità diminuisce drasticamente anche dopo una modesta lavorazione a freddo.
I vincoli principali:
- Riduzione per passata: 5–15% è tipico; 20% è vicino al limite pratico per la maggior parte delle leghe di titanio senza screpolature o carico eccessivo del laminatoio. Questo è da due a quattro volte inferiore rispetto alla laminazione a freddo dell'acciaio inossidabile austenitico.
- Lavorazione a freddo totale prima della ricottura intermedia: Generalmente limitata al 30–60% riduzione totale, a seconda della lega. Il grado CP 1 può tollerare una lavorazione a freddo maggiore rispetto al Ti-6Al-4V prima che la ricottura diventi obbligatoria.
- Ricottura intermedia è richiesta dopo ogni ciclo di riduzione totale del 30-60%. Per i gradi CP, ricuocere a 650-760°C per 30-60 minuti, raffreddamento in forno o in aria. Per Ti-6Al-4V, ricuocere a 700-790°C per 1-4 ore a seconda dello spessore della sezione.
Cosa il laminato a freddo raggiunge che il laminato a caldo non può:
- Tolleranza dimensionale. La lamiera di titanio laminata a caldo ha tolleranze di spessore, secondo ASTM B265, di ±0,33 mm o più a 3 mm di spessore. La lamiera laminata a freddo può mantenere ±0,05-0,10 mm allo stesso calibro.
- Finitura superficiale. La lamiera laminata a caldo e decapata raggiunge tipicamente una Ra di 1,6-6,3 µm. La lamiera laminata a freddo raggiunge una Ra di 0,4-1,6 µm, e il nastro laminato a freddo ricotto brillante può raggiungere una Ra <0,2 µm.
- Maggiore resistenza allo snervamento. La lavorazione a freddo aumenta la resistenza allo snervamento attraverso l'accumulo di dislocazioni. Una lamiera di Ti-6Al-4V con il 30% di lavorazione a freddo può mostrare un aumento della resistenza allo snervamento del 15-25% rispetto alla condizione completamente ricotta — utile per la compensazione dell'effetto molla nelle parti formate.
Applicazioni esclusive della laminazione a freddo: Lamina di titanio (<0,1 mm), spessori di precisione, nastri per tubi di scambiatori di calore a parete sottile e qualsiasi applicazione che richieda una finitura superficiale Ra < 1,6 µm.
Laminazione a Caldo (500–700°C) — L'Opzione Intermedia Spesso Trascurata
La laminazione a caldo viene eseguita al di sopra della temperatura di recupero ma al di sotto della piena ricristallizzazione. Per il titanio, ciò significa tipicamente 500–700°C.
A queste temperature:
- La resistenza alla deformazione è ridotta rispetto alla temperatura ambiente (forze di laminazione minori, minor rischio di fessurazioni sui bordi)
- L'ossidazione è inferiore rispetto alla laminazione a caldo, producendo una scaglia più sottile e più gestibile
- Il controllo dimensionale è migliore rispetto alla laminazione a caldo
- L'affinamento del grano avviene tramite recupero dinamico, non piena ricristallizzazione — producendo una microstruttura più fine e uniforme rispetto alla sola laminazione a freddo
Quando la laminazione a caldo ha senso:
- Produzione di fogli o nastri sottili di titanio quando più cicli di laminazione a freddo + ricottura sono economicamente proibitivi
- Nastro per tubi in Ti-3Al-2.5V (questa lega è comunemente prodotta tramite laminazione a caldo)
- Situazioni in cui la qualità della superficie laminata a caldo è inaccettabile ma l'infrastruttura completa per la laminazione a freddo non è disponibile
- Come fase intermedia tra la laminazione a caldo e a freddo per migliorare l'omogeneità prima delle passate finali a freddo
Confronto diretto: Laminazione a caldo vs Laminazione a freddo per il titanio
| Parametro | Laminazione a caldo | Laminazione a freddo |
|---|---|---|
| Temperatura | 800–1150°C (dipendente dalla lega) | Temperatura ambiente |
| Riduzione per passata | 15–30% | 5–15% (max ~20%) |
| Riduzione totale ottenibile | >80% dalla lastra | 30–60% prima della ricottura |
| Finitura superficiale (Ra) | 1,6–6,3 µm dopo decapaggio | 0,4–1,6 µm |
| Dimensional tolleranza | ±0,25–0,50 mm tipico | ±0,05–0,15 mm |
| Controllo della microstruttura | Raffinazione del grano tramite controllo termomeccanico | Inc rudimento; necessaria ricottura per ripristinare la duttilità |
| Ossidazione/strato alfa | Significativo; decapaggio obbligatorio | Nessuno (temperatura ambiente) |
| Lubrificazione | Scaglia/ossido agisce da lubrificante; rivestimenti protettivi per leghe Ti-Al | Sono necessari oli di laminazione sintetici; il titanio non può usare lubrificanti solforati |
| Spessore minimo raggiungibile | ~0,5–1,0 mm limite pratico | <0,025 mm (foglio sottile) |
| Costo | Inferiore per passata; alta energia | Costo totale più elevato (passate multiple + ricotture) |
| Condizione tipica ASTM B265 | Ricotto (Condizione A) | Ricotto (A), incrudito disteso ©, o laminato a caldo |
Comprendere le Condizioni ASTM B265
ASTM B265 — la specifica primaria per nastri, lamiere e piastre di titanio negli Stati Uniti — copre il materiale nelle seguenti condizioni:
- Condizione A (Ricotto): Materiale che è stato ricotto dopo la laminazione finale. Questa è la condizione più comune per l'uso aerospaziale, chimico e industriale generale. Fornisce la massima duttilità e il più basso stress residuo.
- Condizione C (Lavorato a Freddo e Disteso): Materiale laminato a freddo che è stato disteso ma non completamente ricotto. Resistenza allo snervamento più elevata rispetto alla Condizione A; allungamento ridotto.
- Condizione STA (Trattato in Soluzione e Invecchiato): Per leghe alfa-beta come Ti-6Al-4V. Raggiunge la massima resistenza. Non prodotta dalla sola laminazione — richiede trattamento in soluzione e trattamento termico di invecchiamento dopo la laminazione.
Per la maggior parte degli ingegneri degli acquisti: se hai bisogno di formabilità, specifica la Condizione A. Se hai bisogno di una maggiore resistenza allo snervamento e sei disposto ad accettare un allungamento inferiore, chiedi al tuo fornitore la Condizione C.
Pelle Alfa: Il Difetto di Laminazione di Cui Nessuno Parla Abbastanza
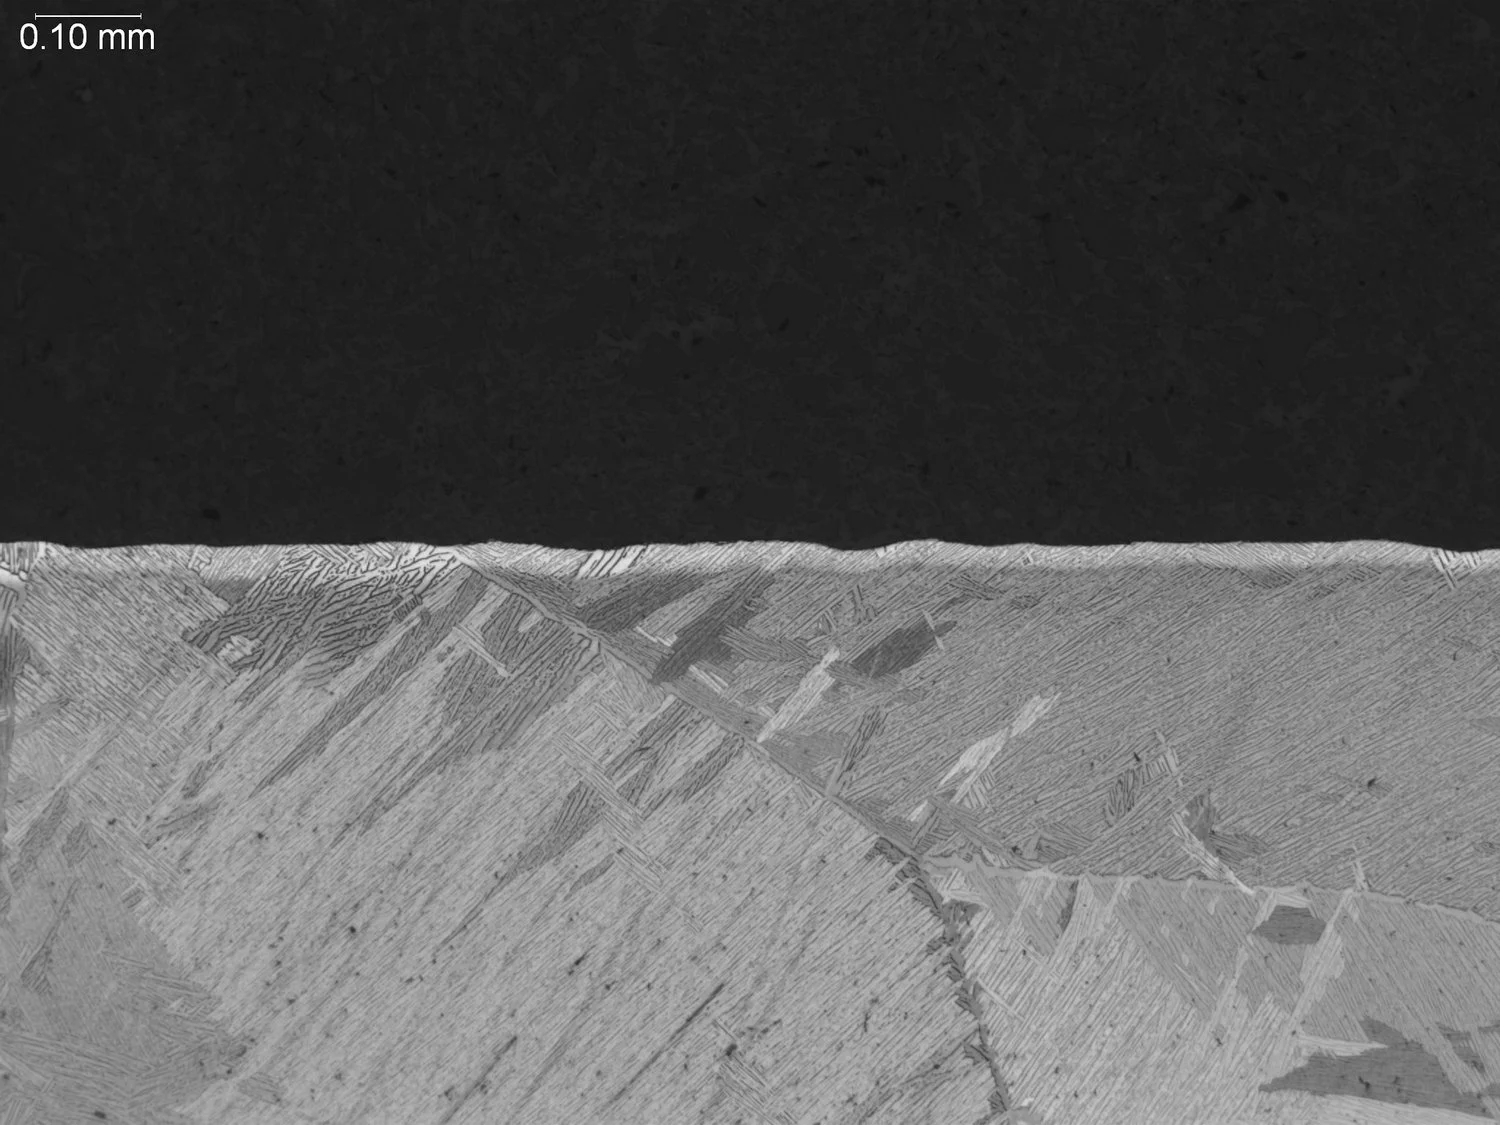
La pelle alfa è una zona superficiale ad elevato contenuto di ossigeno che si forma quando il titanio viene riscaldato al di sopra di ~600°C in aria o in un'atmosfera contenente ossigeno. È una fase alfa stabilizzata dall'ossigeno — più dura, più fragile e con una durata a fatica drasticamente ridotta rispetto al materiale di base.
Profondità della pelle alfa nella laminazione a caldo può raggiungere 0.025–0.250 mm a seconda di:
- Atmosfera del forno (forno elettrico vs a gas; gas inerte vs aria)
- Temperatura e tempo di permanenza
- Numero di riscaldi
Questo strato contaminato deve essere completamente rimosso mediante decapaggio prima della laminazione a freddo o dell'uso finale. Il decapante HF-HNO₃ dissolve la scaglia E lo strato di alfa-case. Un decapaggio inadeguato che rimuove la scaglia ma lascia l'alfa-case è un difetto di qualità silenzioso — il materiale sembra pulito ma la vita a fatica può essere inferiore del 30–50% rispetto alle specifiche.
Verifica: La profondità dello strato di alfa-case può essere controllata tramite esame metallografico in sezione trasversale. Alcune specifiche aerospaziali (es. AMS 4911) includono limiti massimi consentiti per la profondità di alfa-case.
Prevenzione nella laminazione a caldo:
- Utilizzare il riscaldamento a resistenza elettrica o a induzione con atmosfera inerte o vuoto, ove possibile
- Applicare rivestimenti anti-ossidazione (es. a base di vetro solubile) prima dell'ingresso in forno
- Minimizzare il tempo di permanenza nel forno (riscaldare rapidamente, laminare prontamente)
- La laminazione a placcatura di leghe altamente reattive (intermetallici Ti-Al, leghe beta) in pacchetti di acciaio dolce fornisce isolamento termico e atmosferico
Difetti comuni di laminazione e cause principali
Sapere cosa può andare storto — e perché — è spesso l'informazione più pratica di cui un ingegnere ha bisogno. Questo è ciò che vedo emergere ripetutamente nelle discussioni sulla qualità dei fornitori:
| Difetto | Causa più probabile | Azione correttiva |
|---|---|---|
| Cricche sui bordi | Temperatura troppo bassa per la lega; eccessiva riduzione per passata | Aumentare la temperatura iniziale; ridurre la riduzione per passata a ≤15% |
| Inclusione di scaglia superficiale | Decapaggio insufficiente prima della laminazione a freddo; tempo di decapaggio troppo breve | Verificare la concentrazione di HF-HNO₃ e il tempo di immersione per lega |
| Bordi ondulati / imbarcamento centrale | Disallineamento della bombatura tra rulli e lastra; temperatura non uniforme | Controllare la bombatura del rullo; migliorare l'uniformità della temperatura del forno |
| Delaminazione | Segregazione o porosità preesistente della billetta; laminata chiusa | Controllo non distruttivo (UT) della billetta prima della laminazione; verificare la fonte della billetta |
| Cricca da incrudimento nella laminazione a freddo | Riduzione a freddo totale ha superato il limite prima della ricottura | Ridurre le riduzioni per passata; programmare la ricottura intermedia prima |
| Microstruttura grossolana a cestino | Laminazione finale eseguita al di sopra del transus beta | Completare tutte le passate finali nella regione (α+β); verificare la misurazione della temperatura |
| Curvatura dimensionale (forma a banana) | Gradiente di temperatura superiore/inferiore durante la laminazione; riduzione non uniforme | Migliorare l'uniformità del forno; usare una raddrizzatrice a rulli dopo la laminazione |
| Strato alfa residuo dopo il decapaggio | Tempo di decapaggio insufficiente; concentrazione di HF esaurita | Analizzare regolarmente il bagno di decapaggio; prolungare il tempo di immersione; verificare con metallografia |
Come specificare: un quadro decisionale
La domanda più comune nella pratica: laminato a caldo o a freddo per la mia applicazione?
Scegli la laminazione a caldo (Condizione A) quando:
- Lo spessore è > 3 mm (la laminazione a caldo è l'unica opzione pratica per spessori di lastra)
- Il costo è il fattore principale e una finitura superficiale >1,6 µm Ra è accettabile
- I pezzi verranno lavorati meccanicamente, non formati — l'ondulazione superficiale non ha importanza dopo la lavorazione
- L'applicazione è strutturale o per recipienti a pressione (industria chimica, costruzioni navali)
Scegli la laminazione a freddo (Condizione A o C) quando:
- Lo spessore è < 3 mm e in particolare < 1,5 mm
- È richiesta una finitura superficiale Ra < 1,6 µm (biomedicale, scambiatori di calore, beni di consumo)
- È richiesta una tolleranza dimensionale stretta (±0,10 mm o migliore)
- Il pezzo prevede una formatura di precisione in cui la consistenza del ritorno elastico è importante
- L'applicazione è per lamina sottile, spessimetri o nastri per tubi a parete sottile
Scegliere la laminazione a caldo quando:
- Spessore 0,5–2,0 mm e la lega è Ti-3Al-2.5V
- Il costo è un fattore, ma la finitura superficiale HR è inaccettabile
- Fase intermedia in un complesso processo di laminazione a freddo
Lubrificazione nella laminazione a freddo del titanio: cosa cambia
L'olio minerale standard e i lubrificanti solforati per estreme pressioni utilizzati nella laminazione a freddo dell'acciaio non sono adatti per il titanio. Lo zolfo può contaminare la superficie del titanio e ridurne la resistenza alla corrosione. I lubrificanti ad alto contenuto di cloro possono causare cricche da corrosione sotto sforzo in alcune leghe di titanio in determinate condizioni.
Lubrificanti accettabili per la laminazione a freddo del titanio:
- Esteri sintetici (a combustione pulita, senza cloro)
- Esteri di acidi grassi (a base di oli animali o vegetali)
- Emulsioni a base acquosa formulate specificamente per il titanio (basso o nessun cloro, nessun zolfo)
Il lubrificante deve essere completamente rimosso prima della ricottura — il lubrificante organico residuo nel forno di ricottura contribuisce alla contaminazione da carbonio. La pulizia viene tipicamente eseguita con sgrassaggio alcalino seguito da un leggero risciacquo acido prima della ricottura intermedia.
Riferimento Rapido per il Trattamento Termico Post-Laminazione
Le proprietà finali vengono definite nella fase di ricottura dopo la laminazione. Per gli ingegneri addetti agli acquisti che esaminano le certificazioni, ecco come si presentano le condizioni chiave:
| Lega | Ricottura Condizione A Temperatura | Tempo | Atmosfera | Trazione (UTS tipica) |
|---|---|---|---|---|
| CP Grado 1 | 650–760°C | 30–120 min | Inerte o sottovuoto | >=240 MPa |
| CP Grado 2 | 650–760°C | 30–120 min | Inerte o sottovuoto | >=345 MPa |
| CP Grado 4 | 700–790°C | 30–120 min | Inerte o sottovuoto | >=550 MPa |
| Ti-6Al-4V | 700–845°C | 1–4 ore | Inerte o sottovuoto | ≥895 MPa |
| Ti-3Al-2,5V | 650–760°C | 30–120 min | Inerte o sottovuoto | >=620 MPa |
La velocità di raffreddamento è importante: i gradi CP vengono tipicamente raffreddati ad aria dalla temperatura di ricottura. Il Ti-6Al-4V è sensibile alla velocità di raffreddamento dalla temperatura di soluzione quando è specificata la condizione STA.
Sintesi
La laminazione del titanio è fondamentalmente un esercizio di controllo della microstruttura. Ogni temperatura, riduzione di passata e fase di ricottura costruisce o distrugge le proprietà da cui dipende il pezzo finale.
Le conclusioni pratiche:
- La laminazione a caldo nella regione (α+β) (20–200°C sotto il transo beta) produce il miglior equilibrio tra resistenza, duttilità e durata a fatica per la maggior parte delle leghe di titanio. La laminazione nella regione β è solo per la sbozzatura intermedia.
- La laminazione a freddo offre precisione e finitura superficiale ma richiede disciplina — massimo 10–20% per passata, ricottura intermedia ogni 30–60% di riduzione totale e nessun lubrificante a base di zolfo.
- Il caso alfa non è opzionale da discutere. Qualsiasi pezzo di titanio lavorato a caldo destinato a un servizio critico per la fatica necessita di una rimozione verificata dello strato superficiale alfa. La decapaggio rimuove la scaglia; potrebbe non rimuovere completamente lo strato superficiale alfa senza un tempo di immersione e una concentrazione di HF adeguati.
- ASTM B265 Condizione A ricotto è la specifica predefinita corretta per la maggior parte degli ingegneri. Passa alla Condizione C solo se hai bisogno di una maggiore resistenza allo snervamento e il tuo processo di formatura può gestire una ridotta elongazione.
- La laminazione a caldo riempie un vuoto reale — quando si ha bisogno di una qualità superficiale migliore rispetto alla laminazione a caldo, ma non si può giustificare il pieno processo di laminazione a freddo + multi-ricottura.
In pratica, la scelta tra laminazione a caldo e a freddo è raramente arbitraria. Essa è determinata dallo spessore desiderato, dalla lega, dai requisiti di superficie e tolleranza dell'applicazione, e spesso dalle operazioni di formatura o lavorazione successive. Prendere la decisione giusta fin da subito riduce considerevolmente i problemi a valle.

