
Ковка титана использует контролируемое нагревание и давление для придания формы титановым сплавам, создавая высокопрочные компоненты, близкие к окончательной форме, для аэрокосмической, медицинской и промышленной отраслей. Два основных метода — свободная ковка и ковка в штампах — различаются по сложности оснастки, геометрическим возможностям и экономической целесообразности. Контроль температуры является обязательным условием: сплав Ti-6Al-4V, наиболее широко используемый для ковки, имеет температуру бета-превращения около 995°C, и большинство заключительных стадий ковки проводятся при 875–950°C для сохранения двойной альфа-бета микроструктуры, которая обеспечивает оптимальный предел усталости и ударную вязкость. Превышение этого диапазона ухудшает зерновую структуру; снижение температуры ниже него влечет риск растрескивания и неполной деформации. Это руководство охватывает все три метода ковки, температурные параметры для каждого сплава, логику выбора штампов и риск образования альфа-слоя, о котором не упоминается в общих статьях.
Что такое ковка титана?
Ковка титана — это процесс деформации в твердом состоянии: нагретая титановая заготовка прессуется, проковывается или сдавливается между штампами для получения детали, близкой к окончательной форме, с очищенной, направленной зернистой структурой. В отличие от литья, при котором металл плавится и заливается в форму, ковка никогда не пересекает линию ликвидуса — металл обрабатывается, оставаясь твердым, обычно в диапазоне 800–1050°C, в зависимости от сплава и целевой микроструктуры.
Зачем ковать вместо механической обработки из прутка? Направление волокон. При ковке титана зерновая структура следует контуру детали — галтелям шатунов, геометрии оснований лопаток, стержням имплантатов. Такое выровненное направление волокон повышает усталостную прочность и вязкость разрушения по сравнению с деталью, обработанной из изотропного прутка. Для структурного кронштейна самолета или спинального имплантата эта разница не является чисто академической.
Обратной стороной является сложность процесса. Узкий температурный диапазон горячей обработки титана, его высокая реакционная способность выше 650°C и резко изменяющееся напряжение текучести при переходе через температуру бета-превращения означают, что кузнечный цех нуждается в точном контроле температуры, правильной системе смазки и — для изотермической обработки — штампах, изготовленных из экзотических никелевых суперсплавов.
Три основных метода ковки титана
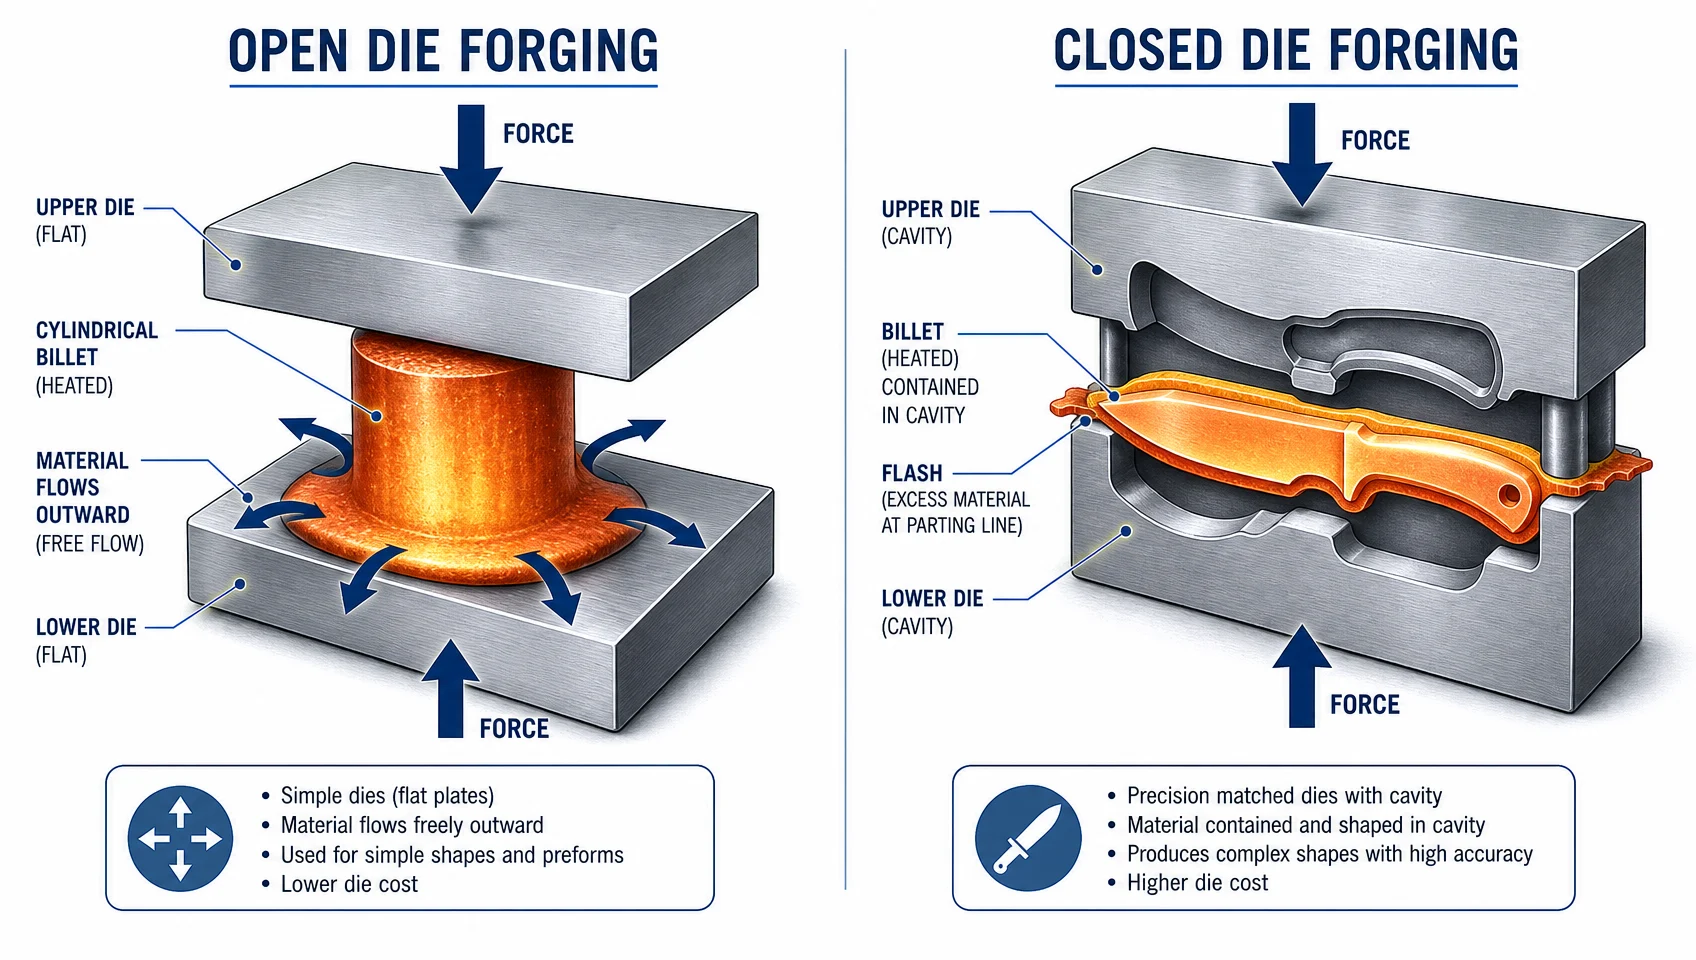
Прежде чем сравнивать свободную ковку и ковку в штампах напрямую, полезно понять все три метода, используемые при производстве титановых поковок:
Свободная ковка
Заготовка деформируется между плоскими или просто контурными штампами, которые не полностью охватывают заготовку. Избыточный материал свободно вытекает наружу. Оператор многократно перемещает и повторно проковывает заготовку для придания ей целевой формы. Этот метод позволяет обрабатывать очень крупные детали — от 100-килограммовых структурных блоков до 40 000-килограммовых поковок шасси.
Штамповка в закрытых штампах (штамповка с оттиском)
В штамповочном наборе изготавливается фасонная полость. Заготовка помещается в полость и сжимается до тех пор, пока не заполнит оттиск, при этом излишки материала выходят через облойную канавку. Облой обрезается после штамповки. Штамповка в закрытых штампах позволяет получать детали, близкие к окончательной форме, с более жесткими допусками размеров, что сокращает последующую механическую обработку.
Изотермическая штамповка (штамповка в горячих штампах)
Как заготовка, так и штамповый набор поддерживаются при одинаковой повышенной температуре на протяжении всего хода — обычно 850–950°C для титановых сплавов. Устранение температурного градиента между заготовкой и штампом позволяет использовать очень низкие скорости деформации и очень большие обжатия без образования трещин. Стоимость значительно выше (штампы из суперсплавов, прессовые камеры с вакуумом или инертной атмосферой), но изотермическая штамповка является предпочтительным методом для изготовления сложных титановых дисков, блисков и цельнолопаточных роторов, где одновременно важны геометрия, однородность микроструктуры и коэффициент использования материала.
| Метод | Стоимость оснастки | Геометрическая сложность | Типовой размер детали | Лучшее для |
|---|---|---|---|---|
| Свободная ковка | Низкий | Низкий–средний | 10 кг – 40 000+ кг | Крупные конструкционные детали, прототипные объемы, переработка заготовок |
| Закрытая штамповка | Средний – Высокий | Средний – Высокий | 0,1 кг – 500 кг | Серийное производство, почти чистовая форма, жесткие допуски |
| Изотермическая | Очень высокий | Высокий | 0,5 кг – 200 кг | Сложные диски, блиски, аэрокосмические детали с тонкой стенкой |
Свободная против закрытой штамповки титана: практическое сравнение
Выбор между свободной и закрытой штамповкой редко касается только технических возможностей — это функция объема, геометрии, допусков и общей стоимости владения, включая последующую механическую обработку.
| Фактор | Свободная ковка | Закрытая штамповка |
|---|---|---|
| Стоимость штампа | Низкая (плоские или простые штампы) | Высокая (высокоточные механически обработанные формы) |
| Сложность детали | Простая–умеренная (цилиндры, кольца, блоки, валы) | Умеренно-сложные (профили крыльев, фланцевые детали, заготовки близкой к окончательной форме) |
| Размерный допуск | ±1–3 мм обычно; требуется последующая механическая обработка | ±0,3–0,8 мм обычно; уменьшенный припуск на обработку |
| Минимальный экономический объем | 1–50 штук | Обычно 50–5000+ штук (окупаемость затрат на оснастку) |
| Максимальный вес детали | 40 000+ кг | ~500 кг для титана (зависит от мощности пресса) |
| Использование материалов | Ниже — требуется больший припуск на механическую обработку | Выше — почти готовая форма, меньше отходов |
| Время выполнения для первого образца | Короткий (нет проектирования/изготовления штампов) | Длиннее (4–6 недель на изготовление штампов) |
| Требуется обрезка облоя | Нет | Да (закрытый штамп производит облой) |
| Контроль направления волокон | Подходит для больших, простых форм | Отлично подходит для сложных геометрических форм |
| Типичные области применения | Поковки шасси, заготовки, тяжелые конструкционные блоки, кольца | Лопатки турбин, конструкционные кронштейны, имплантаты, шатуны |
Практическое правило: Если вы изготавливаете менее 50 штук сложной детали, затраты на штамп для закрытой штамповки почти никогда не окупаются. Открытая штамповка — это правильный выбор для прототипов, запасных частей и крупногабаритных конструкционных профилей. Закрытая штамповка становится целесообразной при объемах, когда экономия материала и сокращение времени на механическую обработку перевешивают инвестиции в оснастку — обычно, когда поковка, полученная методом закрытой штамповки с припуском, близким к чистовому, экономит 30–50% часов механической обработки по сравнению с заготовкой, полученной открытой штамповкой.
По моему опыту анализа коммерческих предложений от цехов по ковке титана, точка безубыточности редко указывается заранее. Попросите вашего поставщика показать вам кривую стоимости за штуку в зависимости от объема (10, 50, 200 и 1000 штук) — точка пересечения покажет, какой процесс действительно имеет смысл для вашей программы.
Температурные параметры ковки титана: цифры, которые имеют значение
Именно здесь большинство статей ошибаются. Сказать “титан куют при 800–950°C” — это все равно что сказать “сталь подвергают термообработке при 400–1200°C” — технически верно, но практически бесполезно. Соответствующие параметры зависят от сплава, фазового режима и взаимодействуют со скоростью деформации.
Бета-трансформация: линия, относительно которой определяется все остальное
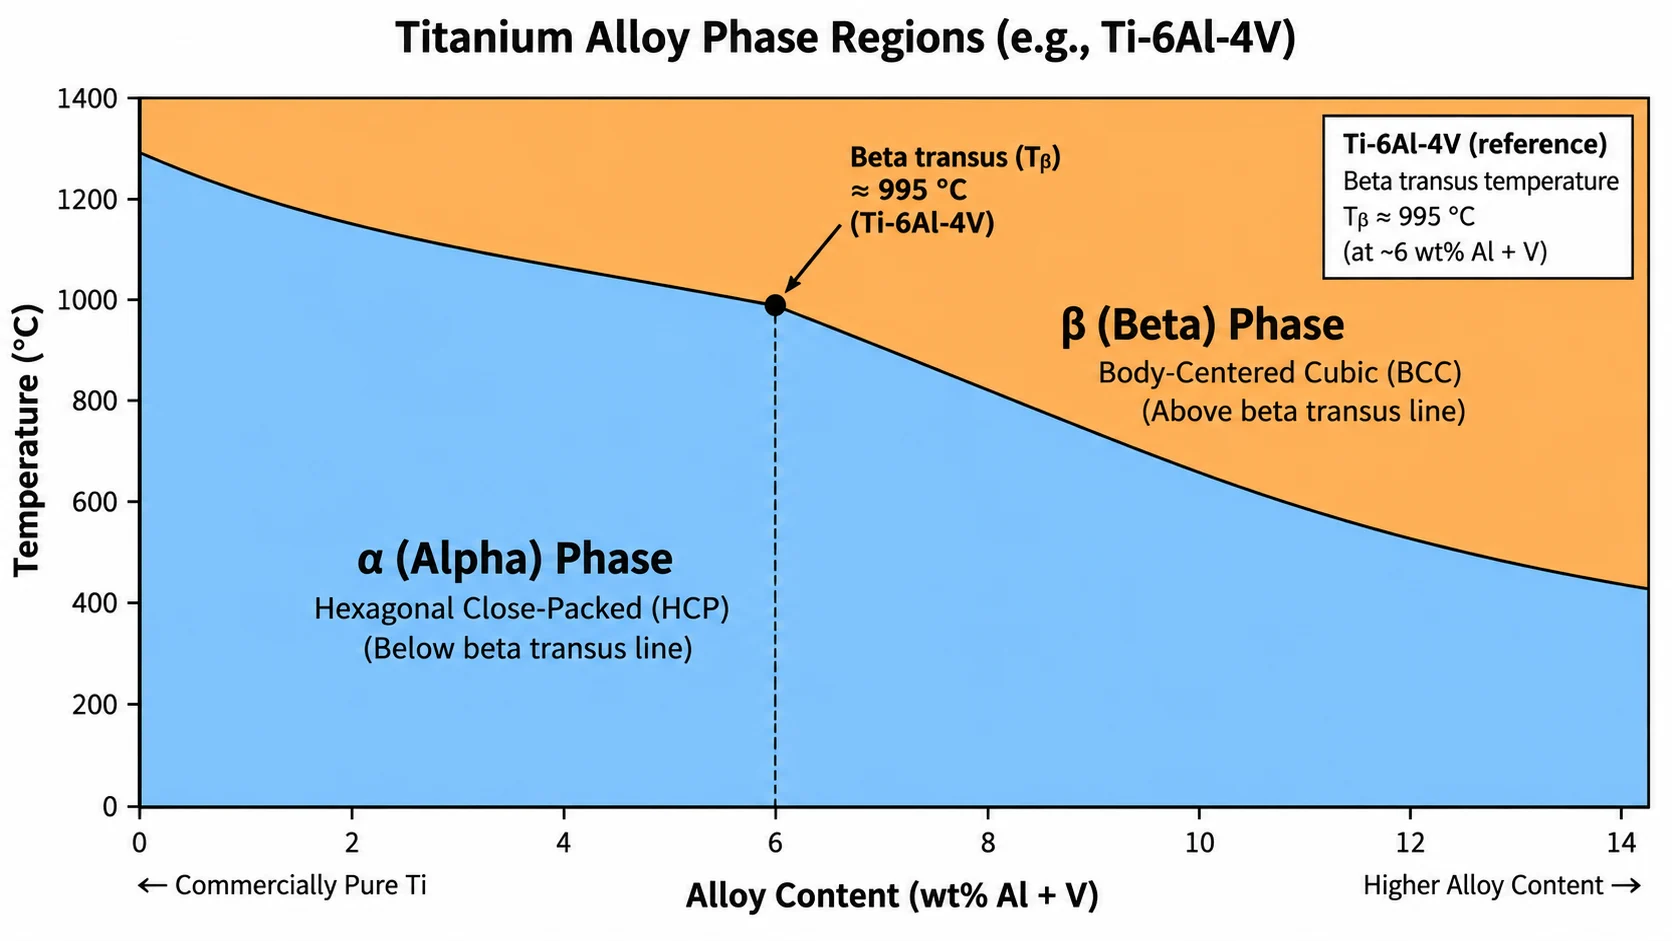
Каждый титановый сплав имеет температуру бета-трансформации — точку, выше которой микроструктура полностью состоит из объемно-центрированной кубической бета-фазы, а ниже которой существует двухфазная структура альфа+бета. Для сплава Ti-6Al-4V эта температура составляет приблизительно 995°C (хотя этот показатель может сдвигаться на ±15°C в зависимости от точного химического состава, поэтому каждую плавку следует проверять).
Ковка ниже температуры бета-трансформации (ковка в альфа-бета области) сохраняет и улучшает двухфазную микроструктуру. В результате получаются равноосные или бимодальные альфа-зерна с хорошей пластичностью и усталостной прочностью. Ковка выше температуры бета-трансформации (бета-ковка) производит пластинчатую структуру Видманштеттена — более высокую ползучесть и вязкость разрушения, но обычно более низкую усталостную прочность и пластичность. Ни один из методов не является универсально превосходящим; выбор определяется применением.
Справочник температур ковки по сплавам
| Сплав | Бета-трансформация (прибл.) | Окно ковки в альфа-бета области | Диапазон бета-ковки | Примечания |
|---|---|---|---|---|
| Ti-6Al-4V (класс 5) | ~995 °C | 875–950°C | 1000–1060°C | Наиболее широко используемая ковка; окончательные проходы обычно на ~50°C ниже температуры фазового перехода |
| Ti-6Al-4V ELI (класс 23) | ~990°C | 875–945°C | 995–1050°C | Меньше интерстициалов; требуется более строгий контроль O2 |
| CP Titanium (Grade 2) | ~890°C | 750–875°C | 895–950°C | Меньшее напряжение течения; легче поддается ковке; часто используется в химической/морской промышленности |
| Ti-17 (Ti-5Al-2Sn-2Zr-4Mo-4Cr) | ~880–900°C | 830–875°C | 890–940°C | Ближнебета-сплав; высокая прочность; часто используется для ковки бета-дисков вентиляторов |
| Ti-6242 (Ti-6Al-2Sn-4Zr-2Mo) | ~995 °C | 900–960°C | 1000–1050°C | Жаропрочный; используется для высокотемпературных дисков двигателей |
Источники: titanium.org World Conference Proceedings 2007; Springer MetTransA 2021; BenchChem Ti-17 Technical Protocol
Почему температура последнего прохода ковки является критической
Исследования, представленные на Всемирной конференции titanium.org в 2007 году, подтверждают, что заключительные стадии альфа-бета-ковки для Ti-6Al-4V “обычно проводятся примерно на 50°C ниже температуры бета-превращения” — то есть при ~940–950°C — для баланса между формуемостью и контролем микроструктуры. Ранние проходы по обжатию могут выполняться при более высоких температурах (ближе к температуре превращения или даже выше нее для переработки заготовки), но окончательная штамповка, которая определяет микроструктуру детали, происходит в нижнем диапазоне альфа-бета фаз.
Практический вывод: если поставщик заявляет, что они куют Ti-6Al-4V при “950°C”, спросите, является ли это температурой предварительного нагрева, температурой окончательной ковки или температурой входа в матрицу. Все три значения различаются в обычном (неизотермическом) процессе, когда заготовка непрерывно остывает во время формования.
Скорость деформации: параметр, который игнорируют большинство статей
Температура сама по себе не определяет безопасный интервал ковки. Скорость деформации имеет значение, поскольку титан генерирует значительное адиабатическое тепло при быстрой деформации — заготовка, предварительно нагретая до 940°C, может превысить температуру бета-превращения в середине хода при высоких скоростях прессования, превращая альфа-бета-операцию в непреднамеренную бета-ковку без контроля процесса. Исследования горячей ковки Ti-6Al-4V устанавливают безопасный верхний предел скорости деформации на уровне ≤10 с⁻¹ для стандартной альфа-бета-ковки; изотермические процессы намеренно проводятся гораздо медленнее (0,001–0,01 с⁻¹) для обеспечения восстановления микроструктуры.
Как температурный режим формирует микроструктуру — и почему это важно
Температурный режим определяет конечную микроструктуру, которая, в свою очередь, определяет механические свойства. Эта связь прямая и поддающаяся количественной оценке:
Альфа-бета-ковка (ниже температуры бета-превращения):
- Производит равноосные первичные альфа-зерна в трансформированной бета-матрице
- Высокая усталостная прочность, хорошая пластичность, умеренная вязкость
- Применяется для вращающихся лопаток, конструкционных кронштейнов, имплантатов
Бета-ковка (выше бета-трансуса):
- Производит пластинчатую или колониальную альфа-фазу в бета-матрице (видманштеттенова структура)
- Более высокая вязкость разрушения и ползучесть, более низкая усталостная прочность
- Применяется для дисков вентиляторов, толстостенных конструкционных деталей, некоторых компонентов шасси
Проблема альфа-слоя
Титан быстро поглощает кислород при температуре выше примерно 600–650°C на воздухе или в окислительных средах. Это приводит к образованию поверхностного слоя, обогащенного кислородом — альфа-слоя — который является твердым, хрупким и склонным к растрескиванию. Альфа-слой снижает усталостную долговечность и должен быть удален механической обработкой или химическим фрезерованием. Для аэрокосмических деталей необнаруженный альфа-слой является критерием отбраковки.
Что это означает на практике: операции нагрева и ковки при повышенной температуре должны использовать защитную атмосферу, правильное нанесение смазки или строгий контроль времени выдержки при температуре, чтобы минимизировать образование альфа-слоя. Любому поставщику, осуществляющему ковку титана без учета контроля атмосферы, следует конкретно задать вопрос, как они управляют этим риском.
Выбор правильного процесса: Схема принятия решений
Рассмотрите эти вопросы по порядку:
1. Вес и размер детали
- Свыше 500 кг или форма, превышающая возможности закрытоштамповочного пресса → Свободная ковка — ваш единственный вариант
- Менее 500 кг и геометрия выполнима → продолжить
2. Геометрическая сложность
- Простые формы (цилиндры, диски, кольца, блоки) → Свободная ковка подходит хорошо, ниже стоимость
- Профили лопаток, сложные фланцы, интегрированные элементы → Закрытая штамповка или изотермическая штамповка
3. Годовой объем
- Менее 50 штук в год → Свободная ковка почти всегда дешевле (позволяет избежать амортизации штампа)
- 50–500 штук в год → Оцените модель затрат на штамповку в закрытых штампах на одну деталь
- Более 500 штук в год → Оправдана штамповка в закрытых штампах или изотермическая ковка; экономия материала и сокращение механической обработки суммируются
4. Допуски и бюджет на механическую обработку
- Приемлемы большие допуски (±2 мм) → Свободная ковка
- Требуется ±0,5 мм или лучше → Штамповка в закрытых штампах или изотермическая ковка
5. Требования к однородности микроструктуры
- Критична однородная микроструктура по всему сечению (например, вращающийся диск, ответственные несущие конструкции) → Изотермическая ковка или строго контролируемая штамповка в закрытых штампах с использованием предварительной заготовки
- Приемлема умеренная однородность → Свободная или закрытая штамповка обычным способом
Аэрокосмическое и медицинское применение: где выбор процесса становится критическим
Аэрокосмическая промышленность
Диски и блиски реактивных двигателей — самые требовательные титановые поковки — производятся почти исключительно методом изотермической или строго контролируемой закрытой штамповки. Стандарты AMS 4928 (прутки и заготовки из Ti-6Al-4V) и AMS 6930 (поковки из Ti-6Al-4V) устанавливают базовые требования к материалам; аккредитация NADCAP охватывает термообработку и контроль процессов. Компоненты шасси — одни из крупнейших производимых титановых поковок — полагаются на свободную ковку для первоначальной проковки с последующей закрытой штамповкой для получения окончательной формы, близкой к чистой. Экономия веса по сравнению со сталью (титан примерно на 45% легче при сопоставимой прочности) оправдывает стоимость процесса в масштабе.
Медицина
Ортопедические имплантаты — ножки бедренной кости, межпозвоночные кейджи, вертлужные впадины — обычно изготавливаются методом закрытой штамповки из Ti-6Al-4V ELI (Grade 23) с жестко контролируемыми пределами чистоты. Марка ELI имеет более низкие максимальные значения содержания кислорода и железа, чем стандартная Grade 5, что непосредственно улучшает усталостные характеристики в условиях циклической нагрузки (человеческое тело). Загрязнение альфа-слоем является жестким критерием отбраковки; большинство спецификаций ковки имплантатов требуют полного удаления до определенной глубины.
Часто задаваемые вопросы
При какой температуре обычно куют титан?
Это зависит от сплава и целевой микроструктуры. Ti-6Al-4V — наиболее распространенный ковочный сплав — обычно куется в альфа-бета области при температуре 875–950°C, причем последний проход примерно на 50°C ниже температуры его бета-перехода (около 995°C). Коммерчески чистый титан Grade 2 куется при более низких температурах, обычно 750–875°C.
Что такое температура бета-перехода и почему она важна для ковки?
Температура бета-перехода — это температура, выше которой титановый сплав полностью переходит в объемноцентрированную кубическую фазу (бета-фаза). Ковка ниже этой температуры сохраняет двойную альфа-бета микроструктуру, связанную с высокой усталостной прочностью. Ковка выше этой температуры приводит к образованию пластинчатой бета-структуры с лучшей ползучестью и вязкостью, но с более низкой усталостной стойкостью. Это различие критически важно для применения — диски двигателей и имплантаты имеют противоположные требования.
Когда следует выбрать свободную ковку титана вместо штамповки?
Свободная ковка — правильный выбор для крупных деталей (свыше 500 кг), опытных партий (менее 50 штук) или простых геометрических форм, где затраты на штамповую оснастку для закрытой штамповки не могут быть амортизированы. Закрытая штамповка становится рентабельной при больших объемах, когда экономия материала и снижение затрат на механическую обработку компенсируют инвестиции в оснастку.
Можно ли ковать титан в холодном состоянии?
Только коммерчески чистый титан (марки Grade 1 и Grade 2) может подвергаться холодной ковке в ограниченных случаях со значительным усилием и при тщательной смазке. Легированный титан (Ti-6Al-4V и выше) требует горячей ковки; предел текучести при комнатной температуре слишком высок, а пластичность слишком ограничена для практической холодной обработки.
Что такое изотермическая ковка и когда она используется для титана?
Изотермическая ковка поддерживает заготовку и штамп при одной и той же повышенной температуре на протяжении всего хода, устраняя тепловые градиенты, которые вызывают растрескивание и неоднородную микроструктуру. Она используется для сложных деталей с тонким сечением, таких как блиски и диски двигателей, где требуется как однородность микроструктуры, так и близкая к окончательной форме точность. Процесс дорогостоящий (штампы из никелевых суперсплавов, контролируемая атмосфера) и предназначен для дорогостоящих аэрокосмических компонентов.
Что такое альфа-слой и почему это проблема?
Альфа-слой — это обогащенный кислородом хрупкий поверхностный слой, который образуется, когда титан подвергается воздействию воздуха или окислительных атмосфер при температуре выше примерно 650°C. Он твердый и подвержен усталостному разрушению; для аэрокосмических деталей это критерий брака. Кузнечные цеха справляются с ним с помощью защитных атмосфер, смазочных покрытий и строгих ограничений по времени пребывания при температуре, а затем удаляют его механической обработкой или химическим фрезерованием.
Какие стандарты AMS применимы к титановым поковкам?
AMS 4928 охватывает пруток, заготовку и стержень из Ti-6Al-4V, используемые в качестве ковочного сырья; AMS 6930 охватывает поковки и кованые формы из Ti-6Al-4V. Для медицинского титана Ti-6Al-4V ELI применяется ASTM F136. Поставщики аэрокосмических программ обычно требуют аккредитацию NADCAP, охватывающую как процесс ковки, так и связанные с ним операции термообработки.
Как ковка титана соотносится с литьем?
Ковка производит более плотные, бездефектные компоненты с превосходной усталостной прочностью и направленной зернистой структурой. Литье позволяет создавать более сложные геометрии, но несет более высокий риск пористости и обычно более низкие механические свойства. Для конструкционных и вращающихся компонентов в аэрокосмической промышленности или имплантатов в медицине стандартом является ковка. Литье используется там, где сложность геометрии перевешивает требования к прочности.
Резюме
Свободная ковка обрабатывает крупные, простые геометрии и небольшие объемы с минимальными затратами на оснастку. Ковка в штампах позволяет получать почти готовую форму, более жесткие допуски и лучшее использование материала, как только объемы оправдывают инвестиции в штампы. Изотермическая ковка добавляет однородность микроструктуры для самых требовательных аэрокосмических применений со значительной надбавкой к стоимости.
Температура — это не просто число; это набор параметров для каждого сплава и каждого режима, напрямую связанный с микроструктурой и механическими свойствами, которые требуются от конечной детали. Ti-6Al-4V при 940°C и Ti-6Al-4V при 1010°C дают структурно разные детали. Квалифицированный поставщик кованого титана понимает это различие и контролирует его с помощью документированных записей процесса, а не просто по показаниям пирометра на дверце печи.
Образование альфа-слоя, управление скоростью деформации и соблюдение спецификаций AMS являются отличительными признаками серьезной операции по ковке титана — спросите своего поставщика обо всех трех пунктах, прежде чем выбрать источник.

