Низкая теплопроводность титана (6,7 Вт/м·К) и его склонность к привариванию к режущим кромкам делают выбор пластин критически важным. Мелкозернистый твердый сплав без покрытия (группа ISO S, твердая концевая подложка) является основой для чистовой обработки титана., в то время как марки с PVD-покрытием TiAlN или AlCrN превосходны при черновой и прерывистой резке. Это руководство разбирает металлургические причины износа инструмента, сравнивает химический состав покрытий, перечисляет применимые параметры резания для Ti-6Al-4V и cp-Ti, а также определяет точные условия, когда стоит – и когда не стоит – платить за пластину с покрытием.
Почему титан разрушает режущие инструменты (важнейший механизм)
Титан не является твердым в традиционном смысле — Ti-6Al-4V имеет твердость около 36 HRC, что мягче закаленной стали. Проблема заключается в термодинамике.
Титан проводит тепло при примерно 6,7 Вт/м·К. Нержавеющая сталь — около 16 Вт/м·К. Углеродистая сталь — около 45 Вт/м·К. Почти все тепло, выделяющееся на режущей кромке, остается в инструменте, а не переходит в стружку или заготовку. При высоких скоростях резания температура передней поверхности твердосплавной пластины при обработке титана может достигать 900–1100°C — достаточно высокая, чтобы вызвать диффузионный износ, при котором связующий кобальт мигрирует из основы твердого сплава в заготовку.
Доминируют три вида отказов:
- Износ в результате диффузии — при температурах выше ~700°C кобальт диффундирует из WC-Co подложки в титан. Твердый сплав теряет связующее, и режущая кромка крошится.
- Адгезия / нарост на режущей кромке (BUE) — химическое сродство титана к большинству инструментальных материалов вызывает микросварку на передней поверхности. Когда приваренный материал отрывается, он уносит с собой частицы твердого сплава.
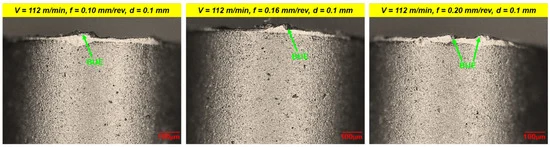
- Износ по вершине — наклепанный слой непосредственно под обработанной поверхностью концентрирует абразивные нагрузки на линии глубины резания.
Выводы для выбора инструмента: все, что снижает температуру в зоне резания — более низкие скорости резания, СОЖ под высоким давлением, острая геометрия — продлевает срок службы инструмента больше, чем сам класс пластины. Класс и покрытие имеют значение, но они не отменяют законов физики.
Карбидная подложка: Какой класс для титана
Твердый сплав для титана — это почти исключительно WC-Co с мелким или субмикронным размером зерна (размер зерна 0,5–1,0 мкм). Крупнозернистые сплавы жертвуют остротой кромки; керамические и металлокерамические сплавы разрушаются в термически агрессивной титановой среде.
Группа обрабатываемых материалов ISO 513 для титана: S
По ISO 513 титановые сплавы относятся к группа S — жаропрочные суперсплавы и титан — наряду с Inconel, Waspaloy и аналогичными материалами. Это отличается от группы K (чугун) и группы M (нержавеющая сталь). Когда в техническом паспорте указано “для материалов ISO S”, это подтверждает, что продукт предназначен для титана.
Подкласс твёрдости/вязкости самого твердосплавного инструментального материала использует числовой суффикс (10 = твёрже/более износостойкий, 30 = прочнее/более ударопрочный). Для титана практический выбор марки по типу основы:
| Тип твердосплавной марки | Размер зерна WC | Содержание Co | Лучшее применение для титана |
|---|---|---|---|
| Мелкозернистый твёрдый (диапазон S10) | 0,5–0,8 мкм | 3–6% | Чистовая обработка, жесткие допуски |
| Мелкозернистый, средний (диапазон S20) | 0,8–1,2 мкм | 6–8% | Получистовая обработка, легкое прерывистое резание |
| Мелкозернистый, прочный (диапазон S30) | 1,0–1,5 мкм | 10–12% | Черновая обработка, тяжелое прерывистое резание |
| Универсальный класс M | 0,5–1,0 мкм | 6–10% | Смешанные проходы, менее ответственные работы |
Для большинства операций токарной обработки Ti-6Al-4V, мелкозернистый сплав средней твердости (диапазон S20) это отправная точка. Более твердые сплавы обеспечивают более тонкую кромку для чистовой обработки, но им не хватает прочности для прерывистого фрезерования. Более прочные сплавы подходят для черновой обработки, где высоки вибрация и вариации стружечной нагрузки.
На практике бренды обозначают эти сплавы коммерчески: Sandvik H13A (без покрытия, традиционный выбор для титана), Sandvik GC1105/GC1210 (с PVD-покрытием), Kennametal KC725M (универсальный), Seco CH2540 (субмикронный, без покрытия). Марка сплава является коммерческим продуктом; всегда перепроверяйте спецификацию для определения применимости по ISO S.
С покрытием против без покрытия: реальный компромисс
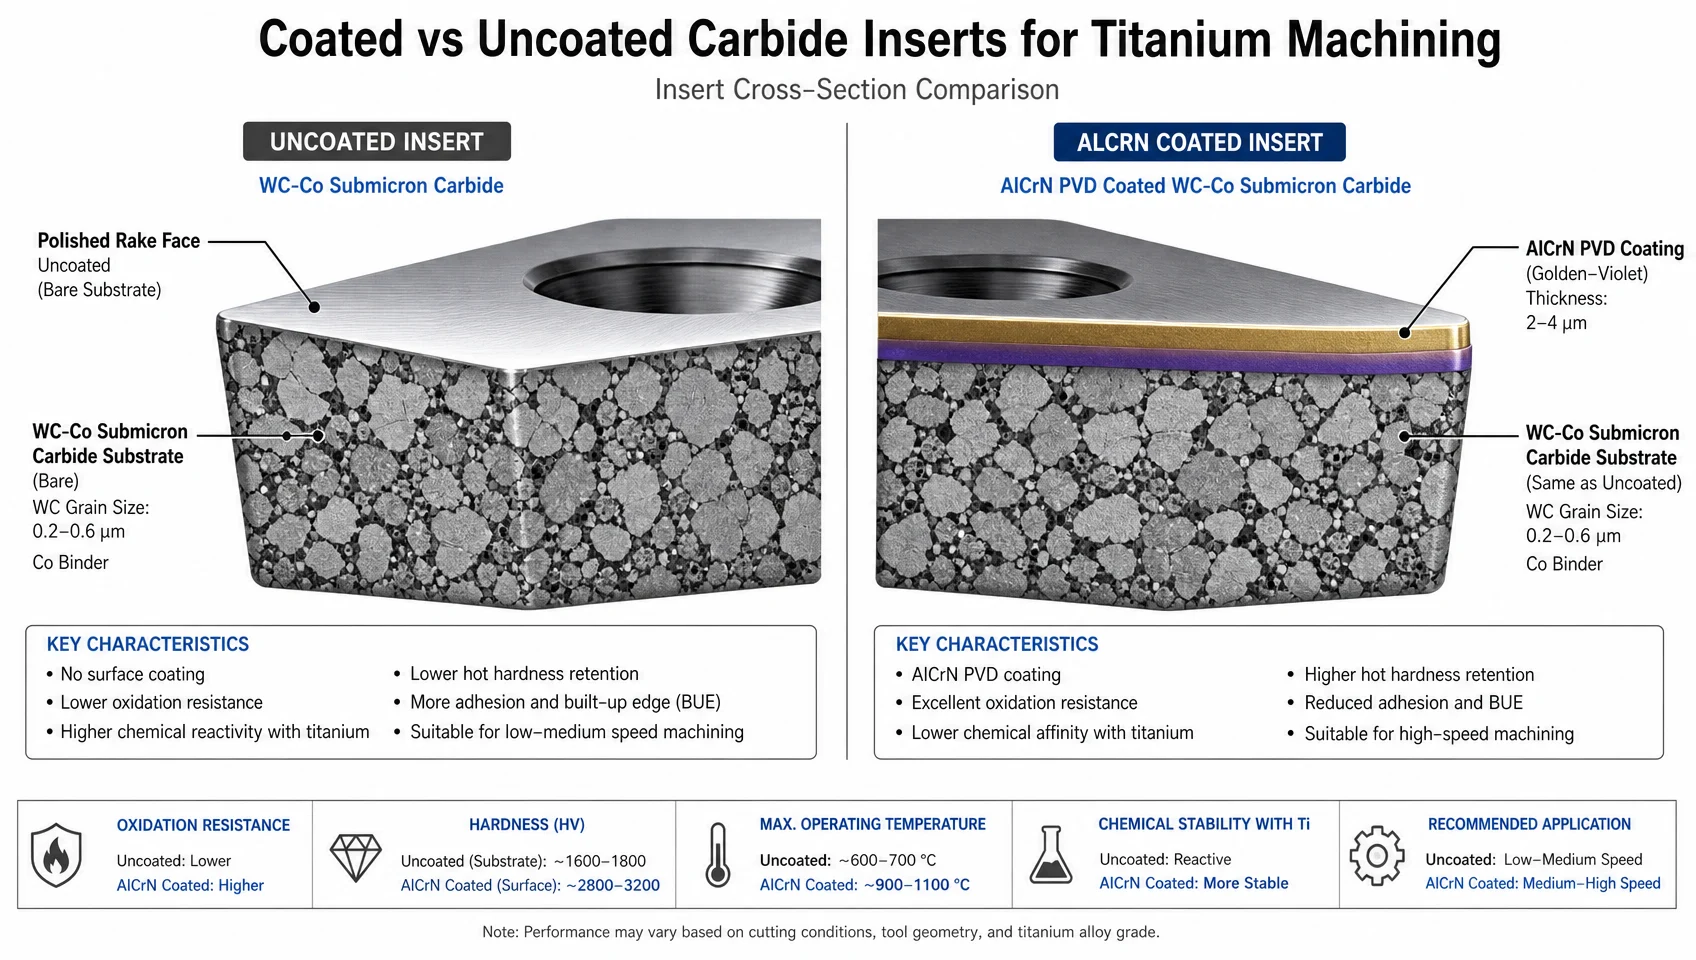
Именно здесь большинство статей ошибаются, по умолчанию выбирая “всегда использовать с покрытием”.” Химический состав покрытия и его взаимодействие с химическим сродством титана меняет ответ в зависимости от операции.
Когда побеждает непокрытый твердый сплав
На сайте чистовые проходы при обработке титана — малая глубина резания (≤0,5 мм), малая подача (≤0,1 мм/об), жесткие требования к чистоте поверхности — непокрытый мелкозернистый твердый сплав (группа ISO S, для твердых сплавов) превосходит покрытые аналоги по результатам многих производственных испытаний. Sandvik H13A — классический пример: непокрытый сплав WC-Co, который десятилетиями был основным выбором для чистовой обработки титана.
Причина: распространенные PVD-покрытия содержат титан (TiAlN, TiCN, TiN). Когда пластина с покрытием TiAlN контактирует с титановой заготовкой, химическое сродство между покрытием и материалом стружки увеличивает риск налипания. Покрытие фактически может ускорять Образование нароста при низкотемпературных, низкоскоростных условиях чистовой обработки. Непокрытый твердый сплав с полированной передней поверхностью (хонингованная кромка, Ra ≤ 0,2 мкм) скользит чище.
Условия, при которых предпочтительнее покрытие без покрытия:
- Vc < 40 м/мин (температура резания не превышает порога эффективности покрытия)
- Глубина резания ≤ 0,5 мм
- Требование к шероховатости поверхности Ra ≤ 0,8 мкм
- чистый Ti (классы 1–4), а не Ti-6Al-4V (чистый Ti более адгезивный)
Когда побеждает твердый сплав с покрытием
На сайте черновая и получистовая обработка — более высокие скорости резания (Vc 50–80 м/мин), более высокие подачи на зуб, более длительное зацепление — пластины с PVD-покрытием доминируют, потому что покрытие обеспечивает:
- Тепловой барьер (снижает температуру подложки примерно на 150–200°C)
- Снижение диффузионного износа при высокой температуре
- Более твердую поверхность (TiAlN ~3300 HV против WC-Co подложки ~1600 HV), устойчивую к абразивному износу
Условия, при которых предпочтительно покрытие:
- Vc > 50 м/мин
- Черновая обработка (ap > 1,5 мм)
- Фрезерование с прерывистым резанием
- Ti-6Al-4V и высокопрочные титановые сплавы
Сравнение химического состава покрытий
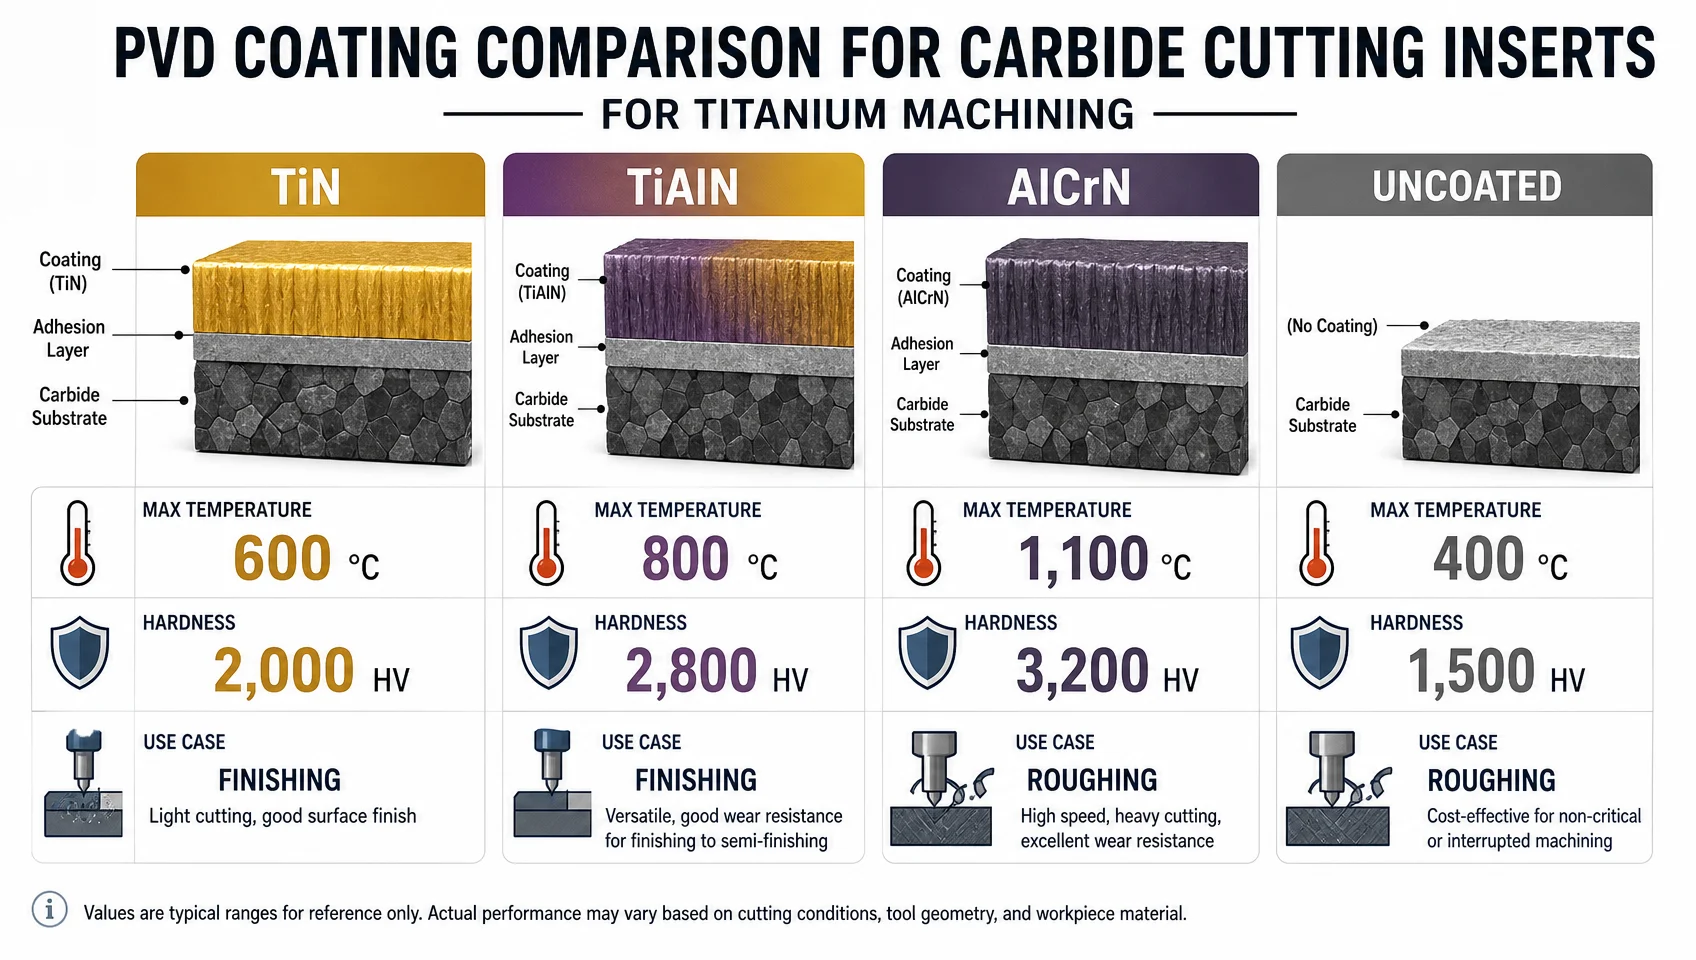
Не все PVD-покрытия ведут себя одинаково на титане. Вот матрица, которую большинство руководств упускают:
| Покрытие | Макс. температура (°C) | Твердость (HV) | Риск сродства титана | Лучшее применение |
|---|---|---|---|---|
| TiN | 600 | 2,300 | Высокая (связь Ti-Ti) | Не рекомендуется для Ti |
| TiCN | 400 | 3,000 | Умеренный | Низкотемпературные, цветные металлы — не очень подходит для Ti |
| TiAlN | 800 | 3,300 | От среднего до высокого | Черновая обработка на средней скорости |
| AlCrN | 1,100 | 3,200 | Низкий | Высокоскоростное чернение, лучшая термическая стабильность |
| AlTiN | 900 | 3,500 | Умеренный | Высокотвердые сплавы, аэрокосмический Ti |
| Без покрытия | Н/Д (основа ~900) | 1,600 | Низкая (чистый WC-Co) | Чистовая обработка, cp-Ti |
Практический вывод: Конкретно для титана, AlCrN — это покрытие с наименьшим химическим сродством к титану. поскольку он не содержит титана в своем химическом составе. На высоких скоростях резания (Vc > 60 м/мин), где важна тепловая защита, марки с покрытием AlCrN стабильно демонстрируют более длительный срок службы инструмента, чем TiAlN, согласно опубликованным испытаниям. TiAlN остается более распространенным на производстве, потому что он дешевле и хорошо работает со многими материалами — но для специализированного инструмента для титана AlCrN стоит своей более высокой цены.
TiN следует полностью избегать при работе с титаном. Химическая связь между титаном покрытия и стружкой ускоряет как наростообразование, так и расслоение покрытия.
Параметры резания для Ti-6Al-4V и cp-Ti
Основная причина преждевременного выхода инструмента из строя — работа с титаном так же, как с нержавеющей сталью. Параметры отличаются.
Параметры токарной обработки:
| Параметр | cp-Ti (сорт 2) | Ti-6Al-4V (класс 5) | Ti-6Al-2Sn-4Zr-2Mo |
|---|---|---|---|
| Скорость резания Vc (м/мин) | 100–185 | 40–70 | 30–60 |
| Подача f (мм/об) | 0.1–0.25 | 0.1–0.2 | 0,08–0,15 |
| Глубина резания ap (мм) | 0.5–3.0 | 0.5–2.5 | 0.5–2.0 |
| Давление охлаждающей жидкости (бар) | 40–70 | 80–150 | 80–150 |
Параметры фрезерования (Ti-6Al-4V):
| Операция | Vc (м/мин) | fz (мм/зуб) | Отношение ae/D |
|---|---|---|---|
| Черновая обработка (концевая фреза) | 40–60 | 0.04–0.08 | 0,05–0,15 |
| Получистовая обработка (концевая фреза) | 50–80 | 0.03–0.06 | 0.03–0.10 |
| Обработка (концевая фреза) | 60–100 | 0.01–0.03 | 0.02–0.05 |
Правило критических параметров: Сохраняйте умеренную скорость резания и увеличивайте подачу, а не скорость. Удвоение подачи оказывает гораздо меньшее влияние на температуру инструмента, чем удвоение скорости. В титане скорость убивает инструменты; подача генерирует стружку, которая отводит тепло.
Охлаждение под высоким давлением (HPC) не является опцией для Ti-6Al-4V, это необходимость. Стандартная СОЖ под давлением 5–10 бар не может проникнуть в зону контакта стружки и инструмента при обработке титана. При давлении 80+ бар HPC разрушает стружку, очищает зону резания и снижает температуру пластины на 200–300°C. Инвестиции в HPC окупаются за счет увеличения срока службы пластин уже в течение одного производственного цикла.
Геометрия пластины: чего не скажет спецификация
Передний угол: Положительный передний угол (8–12°) снижает силы резания и тепловыделение — это критически важно для титана. Отрицательный передний угол является стандартным при точении стали, но неприемлем для титана, так как он увеличивает силы резания и температуру.
Подготовка режущей кромки: Острые кромки (закругление ≤ 0,02 мм) снижают склонность к образованию нароста. Некоторые производители предлагают полированные передние поверхности специально для титана и алюминия — это стоит учитывать при выборе.
Стружколом: Избегайте агрессивных стружколомов (разработанных для стали) при обработке титана. Стружка титана по своей природе сегментирована (адиабатическое сдвиговое полосообразование) и не нуждается в сложном стружколоме. Лучше работают открытые, свободнорежущие геометрии; сложные стружколомы, как правило, создают уплотнение и повторное перерезание стружки.
Радиус при вершине: Меньший радиус при вершине (0,4–0,8 мм) снижает радиальную силу резания и склонность к вибрации. Большие радиусы при вершине улучшают качество поверхности, но увеличивают радиальную силу, что может вызвать дрожание на тонких титановых компонентах.
Практический выбор пластины: структура принятия решений
Используйте эту блок-схему при выборе пластины для новой задачи по обработке титана:
Шаг 1 — Определите сплав:
- cp-Ti (класс 1–4): более адгезионный, с меньшей прочностью → без покрытия, мелкозернистый, средней твердости класс или средний класс с покрытием AlCrN
- Ti-6Al-4V: стандартный аэрокосмический сплав (группа ISO S) → средний класс с покрытием AlCrN для черновой обработки, без покрытия, мелкозернистый твердый класс для чистовой обработки
- Ti-6Al-2Sn-4Zr-2Mo или Ti-5553: более высокая прочность → прочный класс с покрытием, более низкая Vc, более высокое давление СОЖ
Шаг 2 — Определите операцию:
- Чистовая обработка (Vc < 45 м/мин, ap < 0.5 мм): нешлифованный мелкозернистый твердый сплав субмикронного класса (ISO S, высокая твердость)
- Получистовая обработка: средний класс с покрытием TiAlN или AlCrN
- Черновая обработка: износостойкий сплав с покрытием AlCrN, обязательна подача СОЖ под высоким давлением
Шаг 3 — Проверьте геометрию:
- Положительный передний угол ≥ 8°
- Острая кромка (предпочтительна заточенная ≤ 0,02 мм)
- Радиус при вершине 0,4–0,8 мм
Шаг 4 — Сначала установите консервативные параметры:
- Начинайте с нижнего предела диапазона Vc
- Подтвердите образование стружки перед увеличением скорости
- Контролируйте наростообразование (синяя/обесцвеченная стружка = слишком высокая температура)
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Почему нелегированный карбид иногда превосходит карбид с покрытием при обработке титана?
При низких скоростях резания (ниже ~45 м/мин) и финишных режимах температура в зоне резания слишком низка, чтобы многие PVD-покрытия могли проявить все свои преимущества. Что еще более важно, покрытия TiAlN и TiN содержат титан — они обладают более высоким химическим сродством к титановым заготовкам, что увеличивает адгезию и образование нароста. Непокрытый субмикронный твердый сплав с полированной передней поверхностью имеет более низкое химическое сродство и скользит чище в этих условиях.
Какое покрытие лучше всего подходит для обработки титановых сплавов?
Для специализированного титанового инструмента при средних и высоких скоростях резания (Vc > 50 м/мин), AlCrN (нитрид алюминия-хрома) предлагает наилучший баланс термической стабильности и низкого химического сродства к титану. Он не содержит титана в своем химическом составе, что снижает риск адгезии. TiAlN является надежным вторым выбором и более широко доступен. Полностью избегайте TiN.
Нужен ли мне высоконапорный охлаждающий агент для обработки титана?
Для Ti-6Al-4V и более прочных титановых сплавов настоятельно рекомендуется использовать охлаждающую жидкость высокого давления (80–150 бар) при любом продолжительном резании. Стандартная подача охлаждающей жидкости не может проникнуть в зону контакта стружка-инструмент при условиях обработки титана. Без охлаждающей жидкости высокого давления срок службы инструмента быстро ухудшается, а качество поверхности страдает. Для технически чистого титана (cp-Ti) на низких скоростях стандартная подача охлаждающей жидкости под давлением 40–70 бар может быть эффективной для легких чистовых проходов.
Какую скорость резания использовать для Ti-6Al-4V?
Практический диапазон для токарной обработки Ti-6Al-4V твердосплавными пластинами составляет 40–70 м/мин. Начинайте с 45 м/мин и увеличивайте скорость только в том случае, если износ пластины незначителен после 5–10 минут резки. Превышение 80 м/мин со стандартным твердым сплавом резко сокращает срок службы инструмента из-за диффузионного износа при температуре выше ~700°C.
Могу ли я использовать те же пластины для титана и нержавеющей стали?
Технически возможно с универсальными марками класса M (M10–M20), но не оптимально ни для одного из материалов. Специализированные марки для титана (мелкозернистый класс K, покрытие AlCrN, положительный передний угол) значительно превзойдут универсальные пластины при обработке титана, особенно для серийного производства, где важна стоимость инструмента на деталь.
Резюме
Низкая теплопроводность титана является основной причиной практически каждого отказа инструмента при обработке титана, а не его твердость. Мелкозернистый твердый сплав без покрытия (K10–K15) — это правильный выбор для чистовой обработки и cp-Ti; твердый сплав K20–K30 с покрытием AlCrN подходит для черновой обработки и Ti-6Al-4V на производственных скоростях. Избегайте покрытий TiN и TiCN на титане из-за их химического сродства. Поддерживайте умеренные скорости резания (40–70 м/мин для Ti-6Al-4V), отдавайте предпочтение охлаждающей жидкости высокого давления перед увеличением скорости, и используйте геометрию с положительным передним углом и острыми кромками. Эти четыре переменные — сплав, операция, химический состав покрытия и давление охлаждающей жидкости — определяют 90% производительности пластины при обработке титана. Выбор марки важен, но это четвертая переменная, а не первая.