El titanio forma de manera espontánea una capa protectora de óxido de TiO2; sin embargo, el mecanizado, la soldadura y la manipulación dañan esta capa e introducen contaminación por hierro libre que la anula. El pasivado químico —mediante el uso de ácido nítrico o ácido cítrico en un baño controlado— elimina dicha contaminación y restaura la película pasiva. Los estándares correctos dependen de la aplicación: ASTM B600 para la limpieza y desincrustación de dispositivos médicos e industriales, ASTM F86 para implantes quirúrgicos (solo ácido nítrico), y AMS 2487/2488 para el anodizado aeroespacial. La norma ASTM A380 es un estándar para acero inoxidable y no cubre formalmente el titanio, a pesar de ser citada frecuentemente por los talleres de acabado. Esta guía abarca los parámetros del proceso, las ventajas y desventajas de los ácidos, consideraciones específicas para cada aleación y métodos de verificación; todo enfocado en el titanio, sin desviaciones hacia el acero inoxidable.
En qué consiste realmente la pasivación del titanio
La pasivación en el titanio no se trata tanto de crear una capa protectora, sino más bien de restaurar la que el mecanizado destruyó.
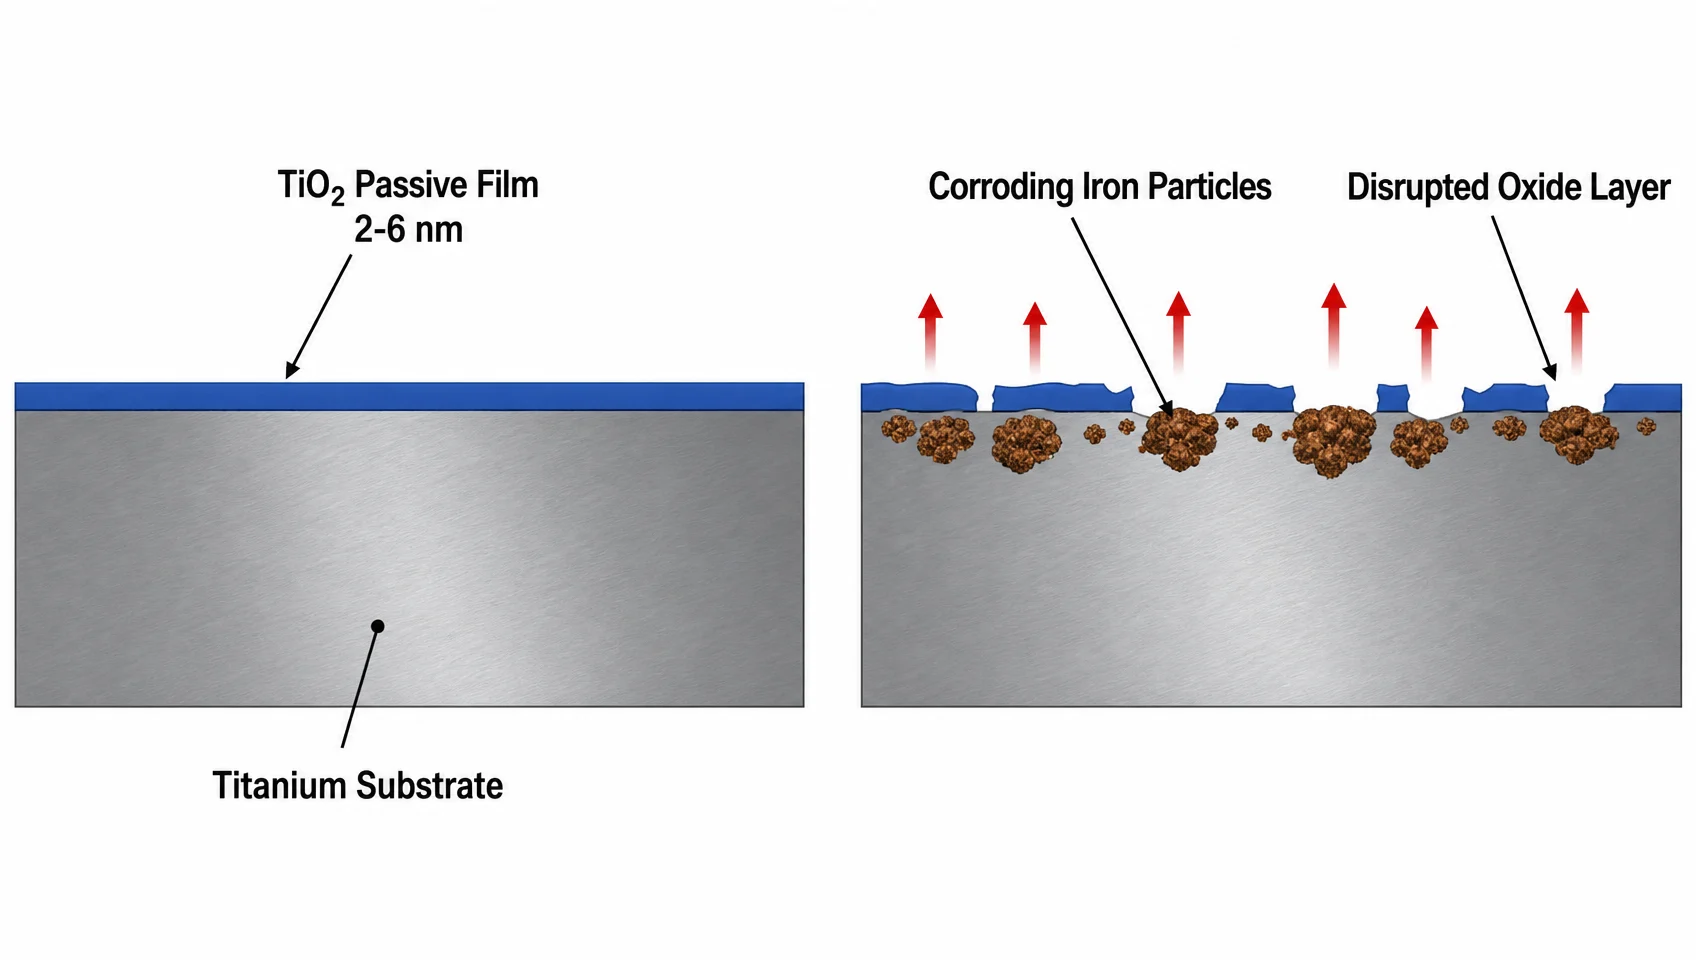
El titanio se autopasiva. Cuando el metal recién expuesto entra en contacto con el aire o el oxígeno, se forma espontáneamente una película de TiO2; la repasivación tras una alteración mecánica ocurre en milisegundos. El óxido se desarrolla a través de fases intermedias de subóxido (TiO, luego Ti2O3) antes de alcanzar el estado estable de TiO2. La película resultante tiene solo de 2 a 6 nm de espesor (unas 20 a 60 veces más delgada que la longitud de onda de la luz visible), pero es densa, iónicamente resistente y autorreparable. Si se raya, se regenera por sí sola siempre que haya oxígeno o humedad presente.
El problema radica en el mecanizado. El torneado, fresado, rectificado y la electroerosión por hilo incrustan partículas de hierro de las herramientas, montajes y sistemas de sujeción en la superficie del titanio. Esas partículas de hierro se corroen durante el uso, debilitando la película pasiva desde abajo y creando picaduras que la capa circundante de TiO2 no puede reparar. El tratamiento térmico y la soldadura añaden un segundo problema: la cascarilla de óxido que se acumula de forma irregular, dejando zonas gruesas que resisten el proceso natural de pasivación. La pasivación química elimina ambos —la contaminación por hierro y la cascarilla— para que la superficie del titanio esté lo suficientemente limpia como para formar una película pasiva uniforme e ininterrumpida.
Esta es la diferencia fundamental con respecto a la pasivación del acero inoxidable. En el acero inoxidable, la película pasiva es óxido de cromo (Cr2O3), y la química de pasivación está diseñada para disolver el hierro mientras deja el cromo enriquecido en la superficie. En el titanio no hay cromo: la película pasiva es enteramente TiO2, y la pasivación es principalmente un paso de limpieza. Química diferente, estándares diferentes, métodos de verificación diferentes.
Estándares ASTM para la pasivación del titanio: cuál se aplica
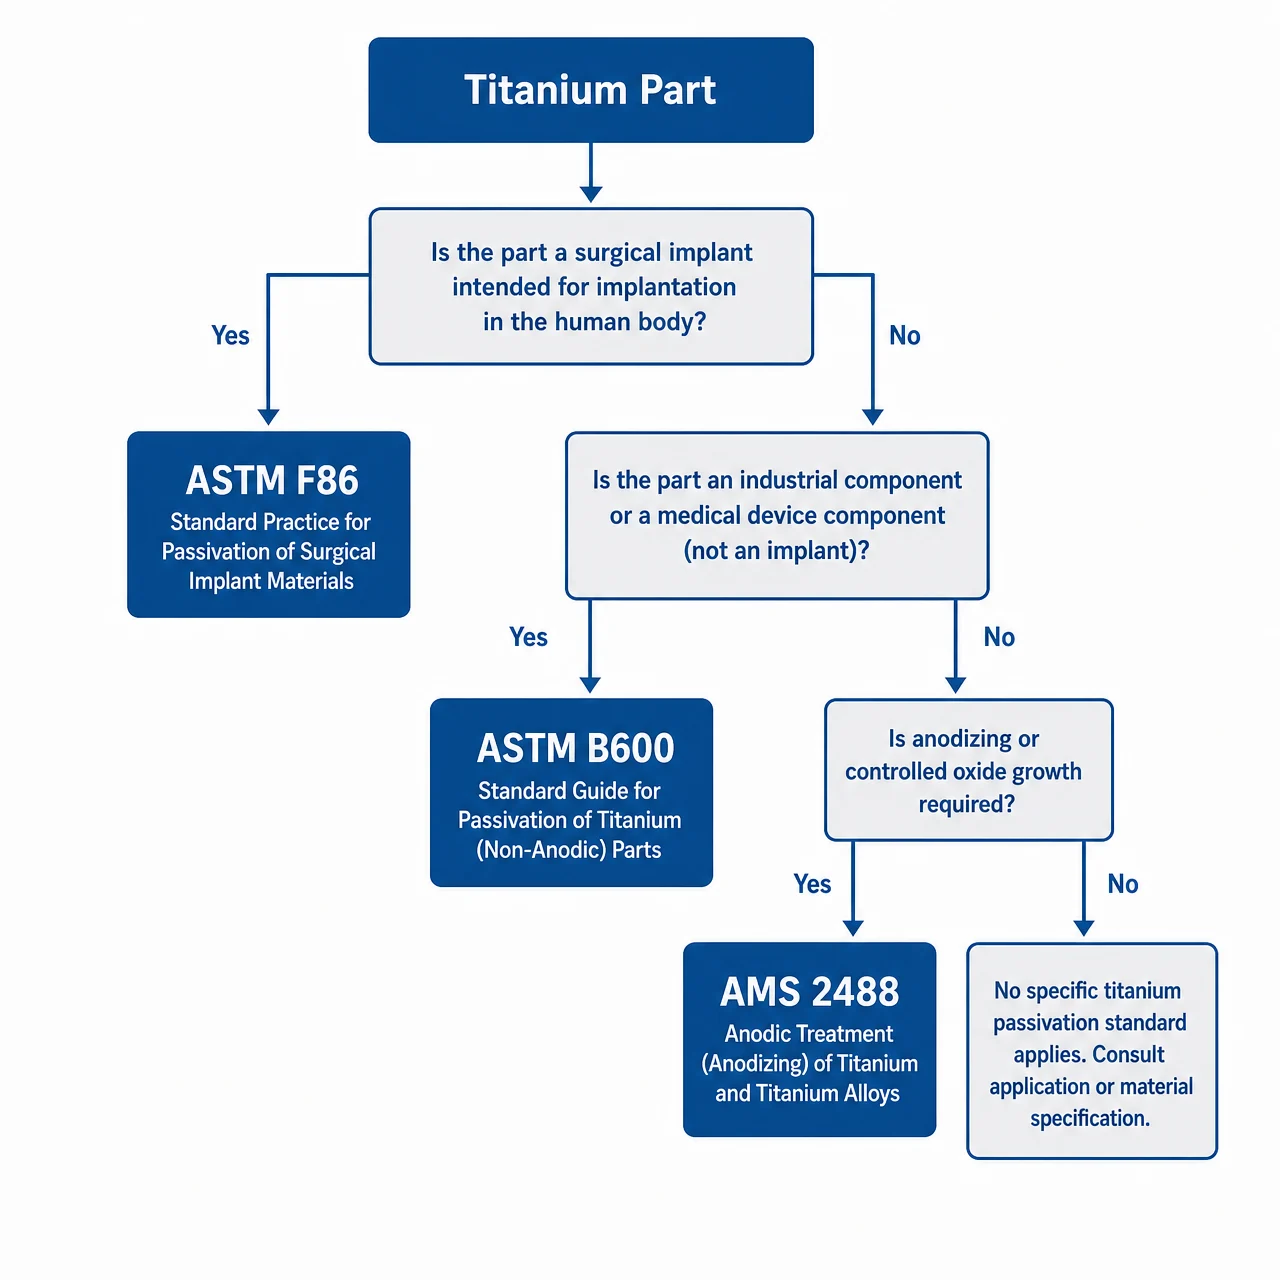
Se citan cuatro números ASTM para la pasivación del titanio; dos de ellos son estándares para acero inoxidable que no cubren formalmente el titanio.
Aquí es donde comienzan la mayoría de los errores de especificación. Comprender qué norma se aplica a su pieza toma menos de cinco minutos, pero las consecuencias de equivocarse —un dispositivo médico con un tratamiento de superficie no conforme o un sujetador aeroespacial pasivado bajo la especificación errónea— son significativas.
| Estándar | Alcance Formal | Método de Proceso | Industria Principal |
|---|---|---|---|
| ASTM B600 | Titanio y aleaciones de titanio | Desincrustación (decapado con HNO3/HF o mecánico) + pasivación (tratamientos basados en A967, incluyendo opciones con ácido cítrico) | Fabricantes industriales, de dispositivos médicos y aeroespaciales |
| ASTM F86 | Implantes quirúrgicos metálicos (incluyendo titanio) | Solo ácido nítrico (20–45%, 20–30 °C, mín. 30 min) | Dispositivos médicos e implantes |
| ASTM A380 | Solo acero inoxidable (Series 200, 300, 400) | Ácido nítrico (procedimientos específicos para acero inoxidable) | Piezas de acero inoxidable — no titanio |
| ASTM A967 | Solo acero inoxidable | Ácido nítrico o ácido cítrico (múltiples opciones de métodos) | Piezas de acero inoxidable — no titanio |
| AMS 2487 | Aleaciones de titanio — revestimiento anódico aislante eléctrico | Anodizado electroquímico (baño con pH máximo de 12.4) | Aeroespacial (aplicaciones de aislamiento eléctrico) |
| AMS 2488 | Aleaciones de titanio: anodizado de capa dura | Tipo I: decorativo delgado; Tipo II: grueso resistente al desgaste | Sujetadores aeroespaciales, soportes estructurales |
ASTM B600 es la norma redactada específicamente para el titanio. Abarca el desincrustado y la limpieza de superficies de titanio y aleaciones de titanio para productores, fabricantes y usuarios finales. El método principal de desincrustado en la B600 utiliza una solución de decapado de HNO3/HF (o desincrustado mecánico) para eliminar la cascarilla, seguido de tratamientos de pasivado derivados de la norma ASTM A967, la cual permite opciones tanto de ácido nítrico como de ácido cítrico según la aplicación. Una secuencia común que cumple con la B600 y se utiliza en la fabricación de dispositivos médicos es: granallado con perlas de vidrio con medios libres de hierro para eliminar la cascarilla, seguido de un baño de pasivado con ácido cítrico utilizando los parámetros basados en la A967. Las piezas que provienen directamente del mecanizado CNC sin tratamiento térmico a menudo omiten el desincrustado mecánico y pasan directamente al paso de pasivado por ácido.
ASTM F86 es el estándar de pasivado para implantes quirúrgicos metálicos, la aplicación de titanio con mayor nivel de exigencia. Especifica únicamente el uso de ácido nítrico para el titanio. El estándar define dos condiciones: la condición Regular (20–45% v/v HNO3, 20–30°C, mínimo 30 minutos) y la condición Acelerada (20–25% v/v HNO3, 50–60°C, tiempo de inmersión más breve). El ácido cítrico no es un sustituto permitido bajo la norma ASTM F86. Si su pieza es un implante de titanio o se implanta en el cuerpo, la norma F86 es la que rige, y cualquier sustitución del proceso se considera una no conformidad a menos que esté formalmente validada.
¿Por qué aparece la norma ASTM A380 en tantos planos de titanio? Debido a que los talleres de acabado han estado aplicando los procedimientos de ácido nítrico de la norma A380 al titanio durante décadas, y la química del ácido funciona de manera similar. La norma A380 define códigos de pasivado con ácido nítrico (20–50% HNO3 a diversas temperaturas y tiempos) que los talleres aplican al titanio por hábito o conveniencia. El alcance formal de la norma es el acero inoxidable, y la A380 no incluye procedimientos específicos para el titanio, guías de desincrustación para la cascarilla de óxido del titanio ni notas específicas para aleaciones. Si su plano hace referencia a la norma A380 para una pieza de titanio, la intención es casi con seguridad invocar el procedimiento de ácido nítrico, pero la referencia correcta es B600 o F86 según la aplicación.
ASTM A967 se encuentra en la misma posición que la norma A380: una especificación de acero inoxidable que los talleres de acabado citan a veces para el titanio. La norma A967 define múltiples opciones de métodos con ácido cítrico y ácido nítrico con parámetros específicos. Sus métodos son válidos para el acero inoxidable; sin embargo, no están validados formalmente para el titanio por dicha norma.
Para componentes aeroespaciales que requieren pasivación electroquímica (anodizado), AMS 2487 (revestimiento anódico aislante de la electricidad, utilizado para aplicaciones de aislamiento eléctrico) y AMS 2488 (capa dura: Tipo I decorativa fina, Tipo II gruesa resistente al desgaste) son las especificaciones SAE aplicables. El AMS 2488 Tipo II produce una capa de óxido grisácea y resistente al desgaste que se utiliza en pernos, soportes estructurales y conectores submarinos.
Ácido nítrico frente a ácido cítrico: cómo elegir el método adecuado
Para implantes médicos, la norma ASTM F86 exige el uso de ácido nítrico; el ácido cítrico no es una opción. Para todo lo demás, la elección depende de la seguridad, los requisitos ambientales y el tiempo de proceso.
Ambos ácidos eliminan lo mismo (hierro libre y contaminación superficial) mediante mecanismos distintos. El ácido nítrico es un ácido oxidante fuerte que disuelve el hierro con rapidez y, simultáneamente, pasiva la superficie del titanio. El ácido cítrico es un ácido orgánico suave (clasificado ambientalmente como GRAS, generalmente reconocido como seguro por la FDA) que quela y disuelve el hierro sin atacar la estructura de la aleación.
| Parámetro | Ácido nítrico (HNO3) | Ácido cítrico |
|---|---|---|
| Concentración | 20–45% v/v | 4–10% p/v |
| Temperatura | 20–30°C (ASTM F86) | 70–160 °F / 21–71 °C (varía según el método) |
| Tiempo de inmersión mínimo | 30 minutos | 4–20 minutos |
| Estándar regulador (Ti) | ASTM F86 (médico); procedimientos A380/A967 aplicados por convención | ASTM B600 |
| Permisos para implantes médicos (F86) | Sí — obligatorio | No — no permitido |
| Medio ambiente / seguridad | Vapores tóxicos (NOx), requiere extracción de humos y eliminación de ácidos | Biodegradable, sin gases tóxicos, menor carga de EPP |
| Riesgo de ataque repentino (flash attack) | Moderada (mayor a temperaturas o concentraciones elevadas) | Baja |
| Riesgo de fragilización por hidrógeno | Bajo | Bajo |
| Coste típico de la instalación | Mayor (ventilación, neutralización, eliminación) | Baja |
Ataque repentino es el principal riesgo del proceso con ácido nítrico sobre el titanio: si la concentración es demasiado alta, la temperatura elevada o el tiempo de permanencia prolongado, el ácido puede grabar o picar la superficie en lugar de pasivarla. Mantenerse dentro del rango especificado por la norma ASTM F86 (20–45% HNO3, 20–30°C) minimiza este riesgo. Los talleres que procesan acero inoxidable y titanio en el mismo baño deben tener en cuenta que los procedimientos para acero inoxidable a mayor temperatura (algunos códigos A380 funcionan a 120–160°F) están fuera del rango de temperatura de la norma F86 para el titanio.
El ácido cítrico es la opción preferida para aplicaciones no médicas donde la seguridad en el taller y el cumplimiento ambiental son las prioridades. El procedimiento con ácido cítrico de la norma ASTM B600 (solución del 4 al 10 w%, desde temperatura ambiente hasta 71 °C, de 4 a 20 minutos) es fácil de implementar sin necesidad de sistemas de extracción de humos. La contrapartida: el ácido cítrico por sí solo no sustituye la función de desincrustación del chorreado con microesferas de vidrio en piezas con mucha cascarilla. La secuencia de dos pasos de la B600 (primero desincrustación mecánica y después pasivado con ácido cítrico) constituye el tratamiento completo.
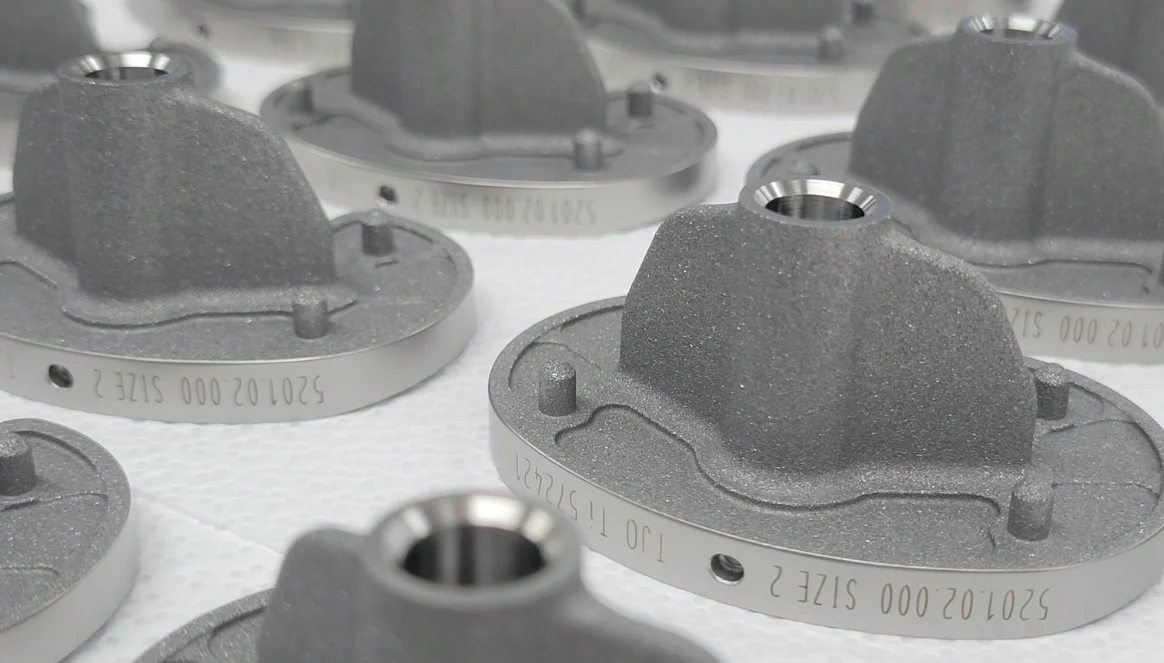
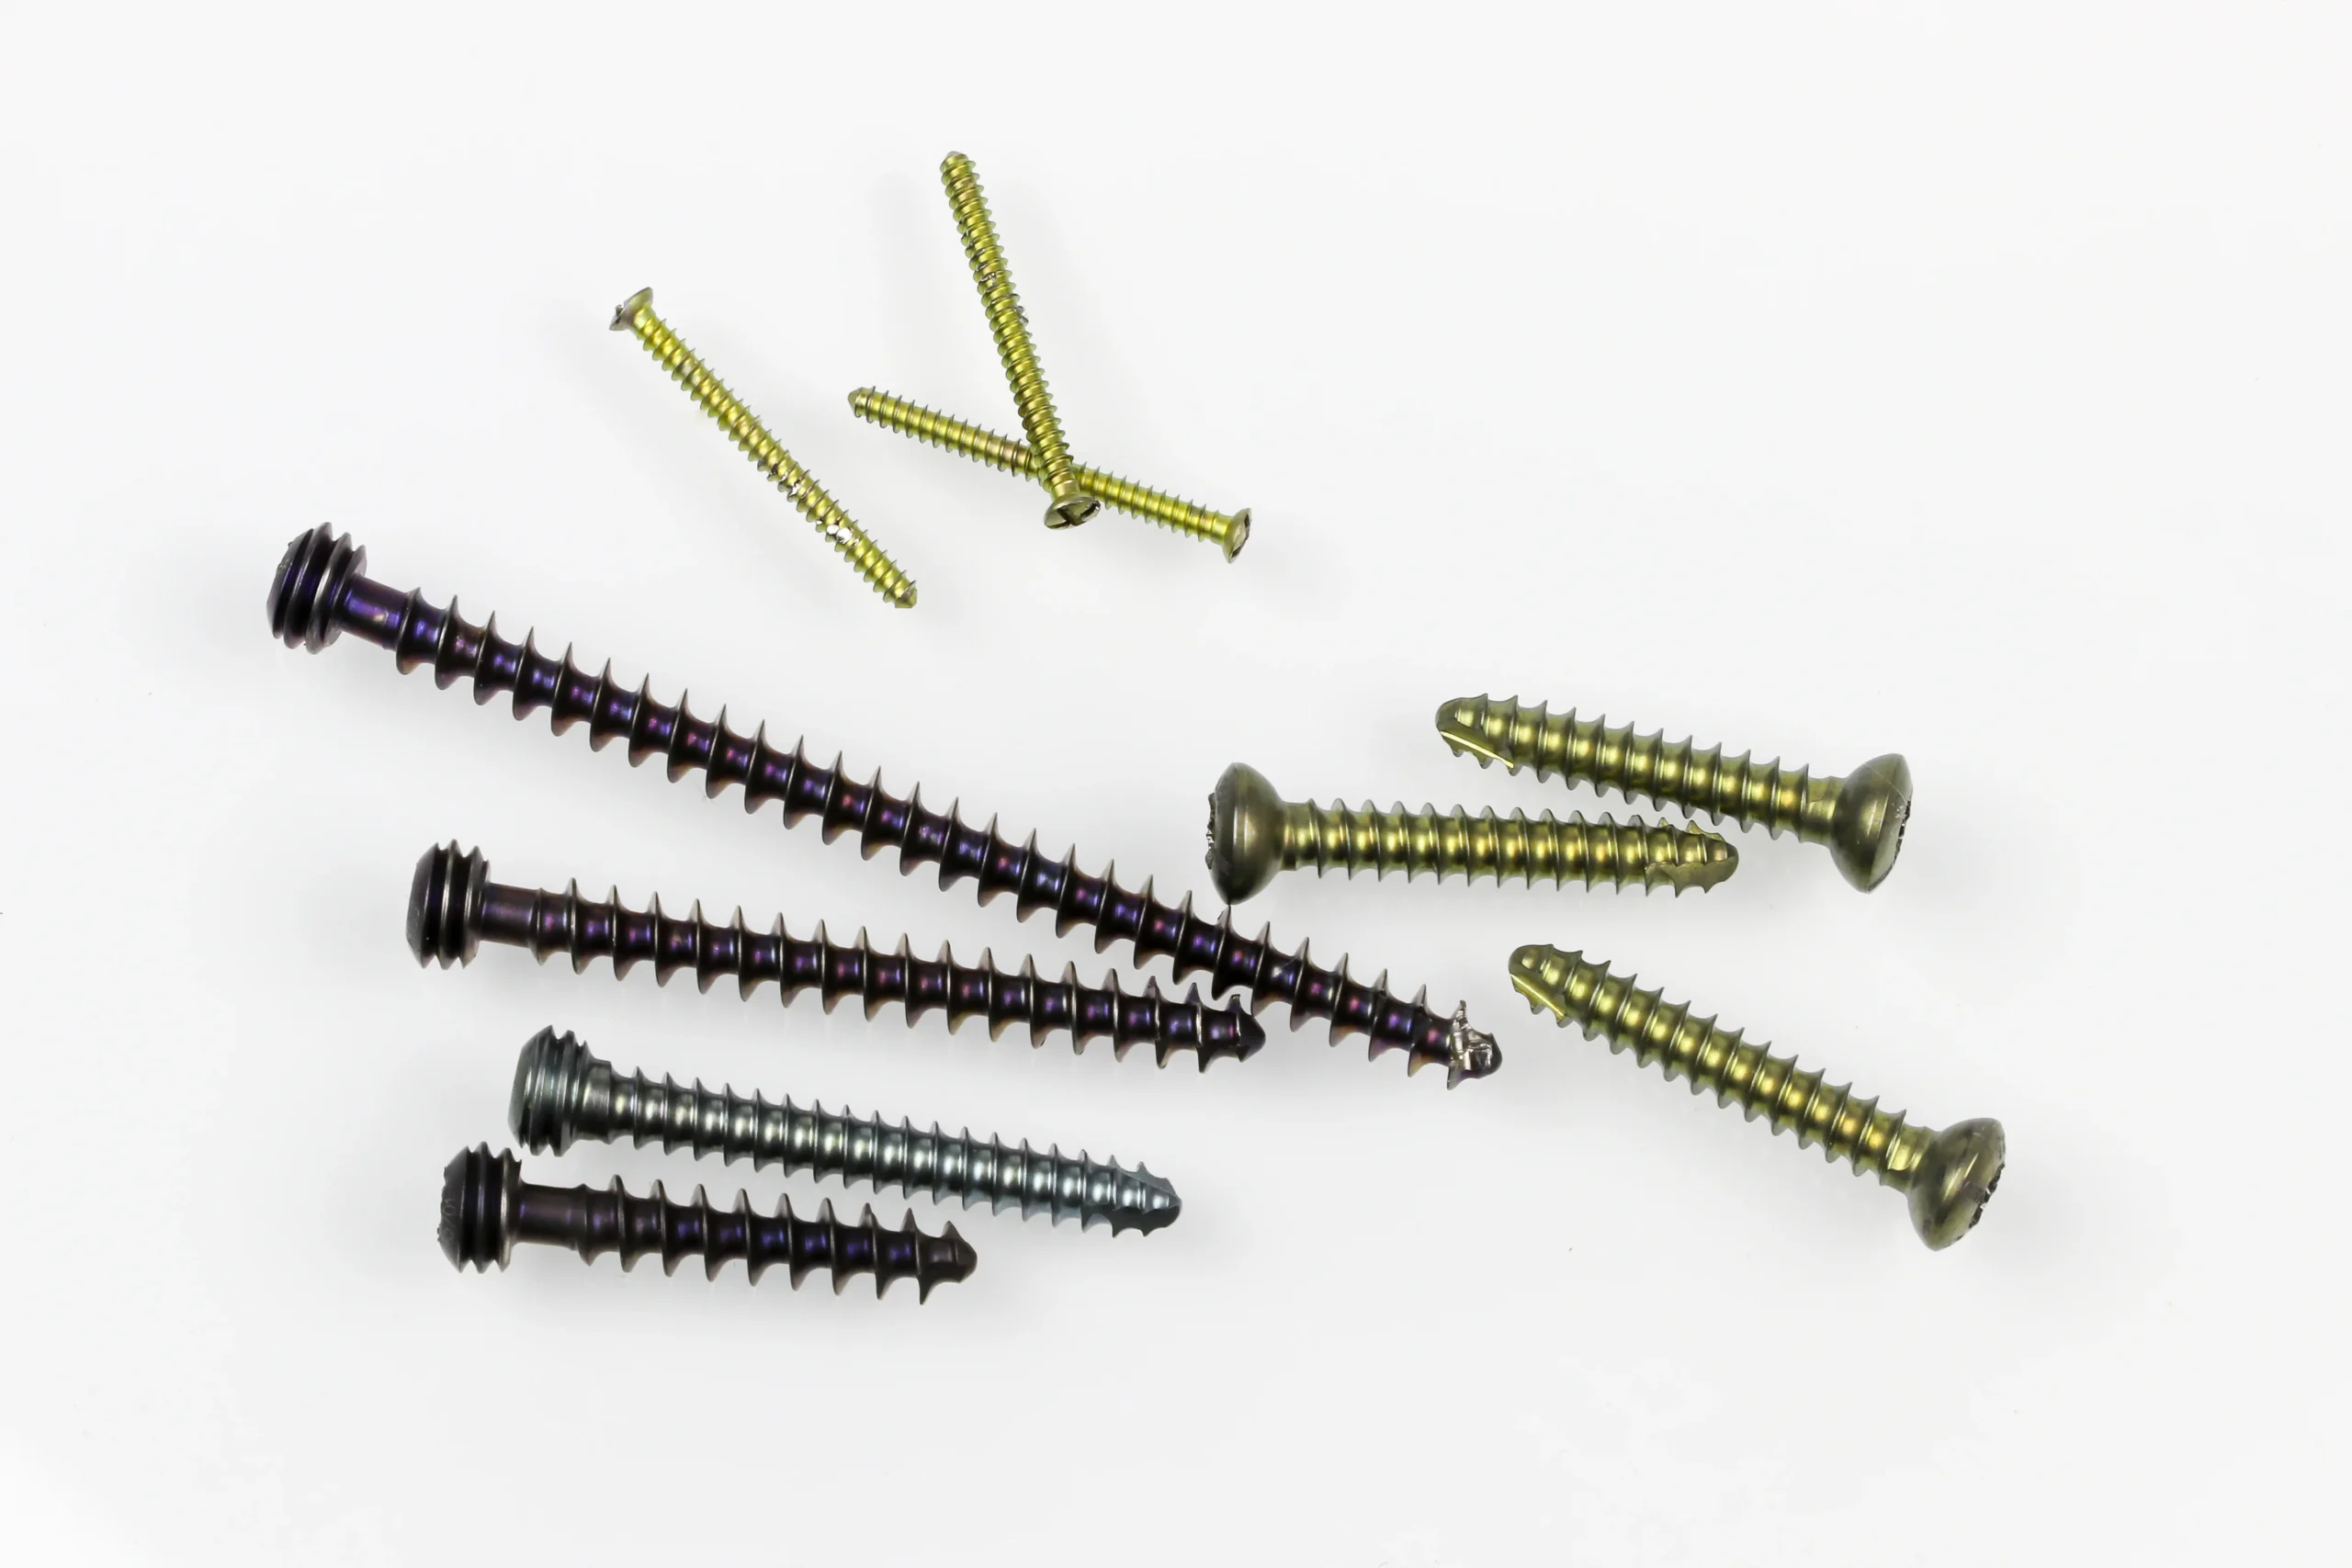
Ti-6Al-4V frente a titanio comercialmente puro: ¿influye la aleación en el pasivado?
El grado de la aleación determina qué procedimiento de pasivado debe aplicarse, cómo se comporta la química de la superficie y qué norma médica rige; no afecta únicamente a la química del pasivado en sí misma.
El titanio para uso industrial se divide en dos grandes categorías: comercialmente puro (cp-Ti, grados 1 a 4) y aleaciones (grado 5 y superiores). Ambos forman capas pasivas de TiO2 mediante el mismo mecanismo, pero su microestructura, su química superficial tras el mecanizado y el contexto normativo difieren de formas determinantes para el pasivado.
Titanio comercialmente puro (cp-Ti, grados 1 a 4) es titanio puro sin alear con trazas de impurezas (oxígeno, nitrógeno, hierro, carbono). El Grado 2 es el grado de cp-Ti más utilizado, gracias a su equilibrio entre resistencia a la corrosión y conformabilidad, empleándose en equipos de procesamiento químico, intercambiadores de calor y desalinización. El Grado 4 posee la mayor resistencia mecánica de la familia cp-Ti y se utiliza en algunos componentes de implantes ortopédicos. Bajo la norma ASTM B600, las piezas de cp-Ti responden de manera predecible tanto al granallado con microesferas de vidrio como al pasivado con ácido cítrico. La microestructura de fase alfa del cp-Ti es uniforme, lo que permite que el ácido realice un grabado homogéneo, reduciendo el riesgo de ataque químico excesivo o "flash attack" en comparación con las aleaciones de dos fases.
Ti-6Al-4V (Grado 5) es la aleación de titanio industrial dominante, representando aproximadamente el 50% de la producción total de titanio. Su microestructura de dos fases alfa-beta (fase alfa estabilizada con aluminio + fase beta estabilizada con vanadio) implica que ambas fases poseen potenciales electroquímicos distintos. En condiciones ácidas agresivas, la fase beta puede grabarse preferentemente, generando un fenómeno que a veces se denomina ataque de fase selectiva. Esto no es lo mismo que un ataque súbito, pero refuerza la importancia de mantenerse dentro de los parámetros conservadores de la norma ASTM F86: una concentración de 20–45% de HNO3 a temperatura ambiente (20–30 °C) mantiene baja la fuerza impulsora del ataque preferencial.
Ti-6Al-4V ELI (Grado 23) es la variante de intersticial extra bajo especificada para implantes quirúrgicos de carga: vástagos de cadera, componentes de rodilla y varillas de fijación espinal. “ELI” significa niveles reducidos de oxígeno, nitrógeno e hierro en comparación con el Grado 5. La especificación de preparación de superficie para implantes de Grado 23 es la ASTM F86 sin excepción, y los requisitos de limpieza son más estrictos que los de componentes industriales, ya que la pieza estará en contacto con huesos y tejidos durante décadas.
| Grado | Aleación | Aplicaciones comunes | Estándar de pasivado |
|---|---|---|---|
| Grado 1 | cp-Ti | Procesamiento químico, joyería | ASTM B600 |
| Grado 2 | cp-Ti | Intercambiadores de calor, desalinización, tuberías | ASTM B600 |
| Grado 4 | cp-Ti | Componentes de implantes ortopédicos, elementos de sujeción | ASTM B600 / ASTM F86 |
| Grado 5 (Ti-6Al-4V) | Ti-6Al-4V | Dispositivos aeroespaciales, industriales y médicos | ASTM B600 / AMS 2487 |
| Grado 23 (Ti-6Al-4V ELI) | Ti-6Al-4V ELI | Implantes quirúrgicos de carga soportada | ASTM F86 (obligatorio) |
Una nota práctica: al mecanizar piezas de Grado 5 y Grado 23 en la misma serie de producción, las especificaciones de pasivado pueden variar. Un soporte aeroespacial de Grado 5 y un vástago femoral de Grado 23 no pueden compartir necesariamente el mismo baño ni procesarse bajo la misma especificación.
Paso a paso: Cómo pasivar piezas de titanio
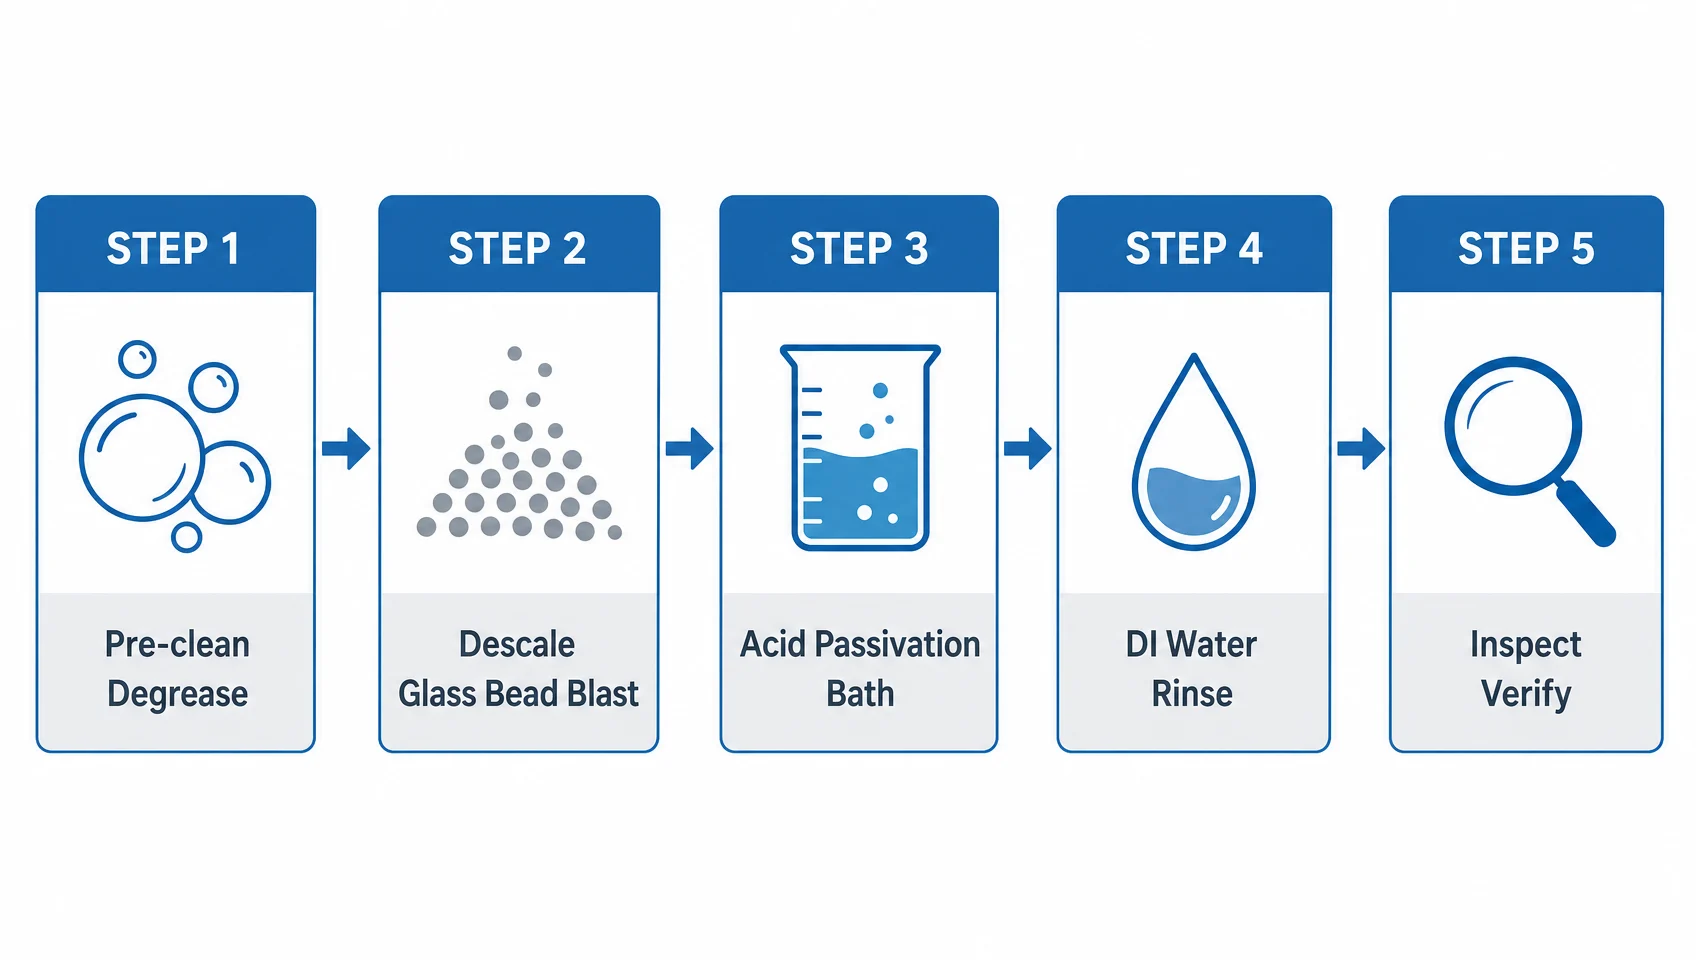
Un proceso de pasivado de titanio que cumpla con la normativa sigue una secuencia de cinco etapas: limpieza, desincrustación, pasivado, enjuague y verificación, con los parámetros correctos en cada una de ellas.
Este procedimiento refleja la norma ASTM B600 para aplicaciones industriales y de dispositivos médicos que no son implantes. Para implantes quirúrgicos, sustituya el baño de ácido nítrico ASTM F86 en el Paso 3 y añada cualquier paso adicional de limpieza o marcado que requiera el registro maestro de su dispositivo.
Paso 1 — Prelimpieza y desengrase
Elimine todos los aceites de mecanizado, refrigerantes y restos metálicos sueltos antes del baño ácido. Un lavado con detergente alcalino o una limpieza por ultrasonidos en una solución acuosa suave funcionan bien para el titanio. Evite los disolventes clorados en el titanio; aunque este es resistente a la mayoría de los productos químicos, los entornos que contienen cloruros a temperaturas elevadas pueden causar agrietamiento por corrosión bajo tensión en algunas aleaciones. Enjuague a fondo con agua desionizada. Una prueba de ruptura de agua (consulte la sección de Verificación) debe confirmar que la superficie está limpia antes de continuar.
Paso 2 — Descalcificación (si procede)
Las piezas que hayan sido tratadas térmicamente, recocidas, soldadas o calentadas durante el conformado presentarán cascarilla de óxido. Realice un granallado con microesferas de vidrio utilizando un abrasivo libre de hierro; esto es fundamental. El uso de perdigones de acero o abrasivos de acero al carbono incrusta hierro en la superficie del titanio, lo que anula el propósito de la pasivación posterior. La norma ASTM B600 especifica el uso de microesferas de vidrio libres de hierro por este motivo. Las piezas procedentes directamente del mecanizado CNC sin tratamiento térmico pueden omitir el desincrustado mecánico y pasar directamente al baño de ácido.
Paso 3 — Baño de pasivación ácida
Para el ácido cítrico (según los métodos de ASTM A967, con referencia cruzada en ASTM B600 — para aplicaciones que no sean implantes):
- Solución: 4–10 % en peso de ácido cítrico en agua desionizada
- Temperatura: la temperatura ambiente es adecuada para la mayoría de las piezas; una temperatura elevada (hasta 70 °C) reduce el tiempo de inmersión
- Tiempo de inmersión: mínimo 4 minutos a alta temperatura; mínimo 20 minutos a temperatura ambiente
- La agitación es opcional, pero mejora la uniformidad en geometrías complejas
Para ácido nítrico (ASTM F86, implantes quirúrgicos — Condición regular):
- Solución: 20–45% v/v de ácido nítrico (HNO3) en agua desionizada
- Temperatura: 20–30°C — no caliente este baño más allá del rango regular de la norma F86
- Tiempo de inmersión: mínimo 30 minutos
- Se requiere ventilación: el ácido nítrico a temperatura ambiente sigue produciendo vapores de NOx; procese en una campana extractora o en un gabinete cerrado resistente a los ácidos
- Condición acelerada disponible: 20–25% v/v de HNO3 a 50–60°C (menor tiempo de permanencia) según la norma F86
Monitoree la concentración del baño periódicamente: a medida que la pasivación elimina el hierro de las piezas, el baño se carga de metales disueltos con el tiempo. Establezca un protocolo de vida útil del baño basado en las piezas procesadas por lote.
Paso 4 — Enjuague
Enjuague inmediatamente después de retirar las piezas del baño de ácido. Realice un doble enjuague: primero en una corriente de agua para eliminar el grueso del ácido y luego en agua desionizada para evitar depósitos minerales. Para piezas de dispositivos médicos, la práctica estándar es un enjuague final con agua desionizada de alta pureza (resistividad ≥ 1 MΩ·cm).
Paso 5 — Secado e inspección
Seque con aire comprimido filtrado o en un horno limpio (a menos de 150 °C para evitar el inicio de la oxidación térmica). Inspeccione bajo aumento para detectar cualquier mancha, marca de grabado o decoloración que pueda indicar un ataque rápido o un enjuague inadecuado. Las piezas con cualquier decoloración que no sea un ligero abrillantado de la superficie natural del titanio deben ponerse en cuarentena para un análisis de causa raíz.
Pasivado frente a anodizado: cuándo utilizar cada uno
El pasivado restaura el óxido nativo; el anodizado crea una nueva capa de óxido más gruesa con espesor, color y resistencia al desgaste controlables: son herramientas distintas para requisitos diferentes.
El pasivado químico y el anodizado electroquímico son ambos “pasivados” en un sentido amplio (ya que ambos producen una capa protectora de óxido), pero son procesos fundamentalmente distintos con resultados diferentes.
El pasivado químico es un proceso de limpieza y restauración. Se mantiene el óxido natural de 2 a 6 nm; el pasivado elimina los contaminantes que impiden que se forme de manera uniforme. La superficie se ve igual que el titanio sin tratar: sin cambios de color ni cambios dimensionales. No es un recubrimiento; es una preparación de la superficie.
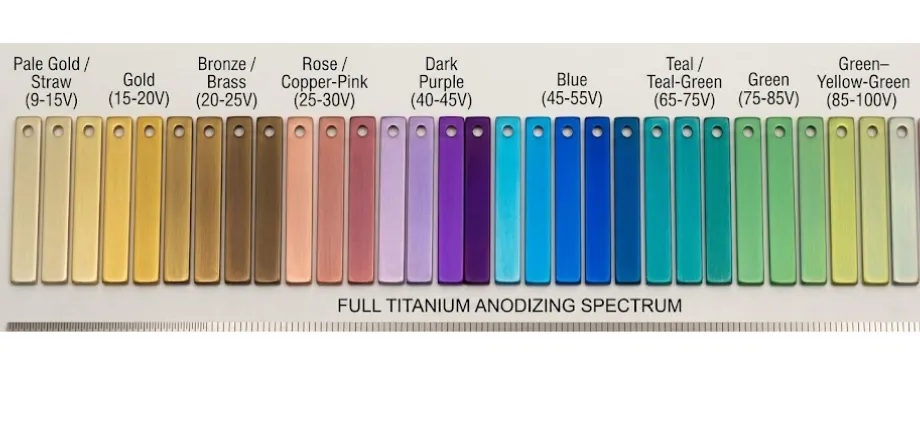
El anodizado es un proceso electroquímico en el que la pieza de titanio se conecta como ánodo en un baño electrolítico y se aplica un voltaje de corriente continua. Los iones de oxígeno del electrolito son impulsados hacia la superficie del titanio, haciendo crecer TiO2 desde el propio metal — no depositando una película externa. El espesor de la película se controla directamente mediante el voltaje aplicado, a aproximadamente 2 nm por voltio. Debido a que la interferencia óptica de película delgada depende del espesor del óxido, la superficie anodizada produce colores sin necesidad de tintes: el espesor del óxido determina qué longitudes de onda de luz se refuerzan o se cancelan.
Colores representativos según el voltaje (los valores dependen del electrolito y varían significativamente según las condiciones del proceso; estos son rangos aproximados, no valores fijos):
- 10–15 V: bronce / marrón
- 20–25 V: púrpura / violeta
- 30–35 V: azul
- 40–50 V: verde azulado / azul cielo
- 70–90 V: de verde a amarillo (interferencia de segundo ciclo)
| Criterios | Pasivado químico | Anodizado |
|---|---|---|
| Espesor del óxido | 2–6 nm (nativo) | Hasta varios cientos de nm (decorativo); rango de micrómetros (revestimiento duro) |
| Color | Ninguno — titanio natural | Color controlado por voltaje sin colorantes |
| Cambio dimensional | Ninguno medible | Mínimo (<1 µm para decorativo; hasta 10 µm para recubrimiento duro) |
| Resistencia al desgaste | No mejorado | Mejorado (recubrimiento duro AMS 2488 Tipo II) |
| Estándar regulador (aeroespacial) | ASTM B600 / F86 | AMS 2487 (aislante eléctrico) / AMS 2488 (anti-desgaste / recubrimiento duro) |
| Tipo de proceso | Químico (no requiere corriente) | Electroquímico (requiere fuente de alimentación de CC) |
| Caso de uso típico | Implantes, piezas mecanizadas, equipos químicos | Sujetadores aeroespaciales (AMS 2488 Tipo II), conformado a alta temperatura (AMS 2488 Tipo I), instrumentos quirúrgicos que requieren codificación por colores |
| Coste | Baja | Más alto |
Utilice el pasivado cuando el objetivo sea obtener superficies limpias y conformes, eliminando la contaminación para que la película nativa de TiO2 pueda proteger la pieza. Utilice el anodizado cuando necesite un color de identificación, una mayor resistencia al desgaste o una capa protectora sustancialmente más gruesa.
Verificación del éxito del pasivado en titanio
La verificación para el titanio no es la misma que para el acero inoxidable: la prueba del sulfato de cobre tiene una utilidad limitada porque el titanio no contiene hierro nativo, y dicha prueba no es requerida por las normas ASTM B600 o F86.
La prueba de sulfato de cobre es el control estándar posterior a la pasivación para el acero inoxidable. Un depósito rojizo tras aplicar la solución de sulfato de cobre indica la presencia de hierro libre en la superficie, señal de que la pasivación falló. En el titanio, esta prueba tiene un valor limitado: la aleación base del titanio no contiene hierro que detectar (a diferencia de las aleaciones de acero donde el hierro es el elemento matriz). Aunque la prueba aún puede indicar contaminación por hierro introducida durante el mecanizado, no está especificada por las normas ASTM B600 o F86 como un método de verificación requerido para el titanio, y la mayoría de las especificaciones de pasivación de titanio la omiten por completo. Aplicar la prueba de sulfato de cobre al titanio y considerar un resultado limpio como verificación de la pasivación genera una confianza engañosa; un resultado limpio solo significa que no se detectó contaminación por hierro, no que la película de TiO2 se haya restaurado correctamente.
Estos son los métodos de verificación que funcionan para el titanio:
Prueba de ruptura de película de agua (verificación de limpieza previa a la pasivación)
Antes del baño de ácido, verifique la limpieza de la superficie enjuagando con agua desionizada. Una superficie limpia muestra una película de agua uniforme y continua (el agua se desliza en “láminas”). La contaminación de la superficie hace que el agua se agrupe en perlas o se “rompa” en gotas. La prueba de ruptura de película de agua es una verificación previa de aptitud; confirma que el paso de limpieza funcionó correctamente antes de comenzar la pasivación.
Inspección visual bajo aumento
Después de la pasivación y el secado, inspeccione bajo un aumento de 10–40x. La superficie debe estar uniformemente brillante con el acabado mate o semimate natural del titanio. El ataque por corrosión (flash attack) aparece como picaduras irregulares, grabado mate o rugosidad superficial. Las escamas residuales aparecen como manchas opacas y desiguales. Las piezas con cualquiera de estos defectos deben rechazarse y revisarse los parámetros del proceso.
Prueba de cámara de niebla salina (ASTM B117)
La exposición a niebla salina en una cámara controlada (5% NaCl, 35°C) proporciona una verificación acelerada de la resistencia a la corrosión. El titanio bien pasivado no debería mostrar picaduras ni productos de corrosión tras 72–168 horas, dependiendo de los requisitos de la aplicación. Esta es una prueba de aceptación de lotes destructiva, no un método de inspección para piezas individuales.
XPS (Espectroscopia de electrones emitidos por rayos X)
Utilizado en investigación y validación de dispositivos médicos en lugar de en producción. El XPS caracteriza la composición de la película pasiva, su espesor y la proporción de TiO2 frente a otras fases de óxido de titanio (TiO, Ti2O3). Confirma que el óxido se encuentra en la fase TiO2 en lugar de un óxido inferior y menos protector. El XPS no es una prueba de planta de producción: requiere equipo especializado y se utiliza para validar un proceso de pasivación durante la calificación, no para inspeccionar cada lote.
PREGUNTAS FRECUENTES
¿Se puede pasivar el titanio?
Sí. El titanio se puede pasivar mediante métodos tanto químicos como electroquímicos. El pasivado químico con ácido nítrico (según ASTM F86) o ácido cítrico (según ASTM B600) elimina la contaminación superficial y restaura la película de TiO2 que se genera de forma natural. El pasivado electroquímico (anodizado) genera una capa de óxido sustancialmente más gruesa. La naturaleza autopasivante del titanio significa que el óxido base siempre está presente; el pasivado simplemente elimina la contaminación que impide que este se forme de manera uniforme.
¿Cuál es la diferencia entre las normas ASTM A380 y ASTM F86 para el titanio?
ASTM A380 es un estándar para acero inoxidable. Su alcance formal abarca la limpieza, desincrustación y pasivado de piezas de acero inoxidable (series 200, 300 y 400). Los talleres de acabado suelen citarlo para el titanio porque los procedimientos con ácido nítrico de la norma A380 son similares a los que se aplican a dicho metal; sin embargo, la norma A380 no incluye procedimientos específicos para el titanio, guías de desincrustación para la cascarilla de óxido de titanio ni notas de proceso específicas para sus aleaciones. La norma ASTM F86 es el estándar médico correcto para el titanio: regula la preparación superficial de implantes quirúrgicos metálicos y especifica el pasivado con ácido nítrico en dos condiciones: Regular (20–45% HNO3, 20–30 °C, mínimo 30 minutos) y Acelerada (20–25% HNO3, 50–60 °C). Si su pieza de titanio es un implante quirúrgico, rige la norma F86. Para titanio industrial que no sea para implantes, la referencia correcta es la ASTM B600.
¿Cambia la pasivación del titanio el color o las dimensiones?
La pasivación química no altera el color ni las dimensiones de las piezas de titanio. El baño ácido elimina la contaminación y la cascarilla superficial, pero no deposita material ni genera un recubrimiento. Las piezas conservan la superficie natural del titanio, mostrándose algo más brillantes en ciertos casos al eliminarse las marcas de mecanizado y las incrustaciones. El cambio dimensional no es perceptible dentro de las tolerancias de mecanizado. Por el contrario, el anodizado sí produce color y añade un pequeño espesor de óxido (normalmente inferior a 1 µm en aplicaciones decorativas).
¿Se puede utilizar el ácido cítrico para la pasivación de titanio médico?
Depende de la aplicación. Para componentes de dispositivos médicos que no son implantes (instrumentos quirúrgicos, bandejas, mangos de instrumentos), el ácido cítrico bajo la norma ASTM B600 es aceptable. Para implantes quirúrgicos que se introducen en el cuerpo, se aplica la norma ASTM F86, la cual especifica únicamente el uso de ácido nítrico. El ácido cítrico no es un sustituto permitido para la pasivación según la norma ASTM F86, independientemente del acabado superficial de la pieza. Sustituir con ácido cítrico en un implante especificado bajo la norma F86 genera una no conformidad en el proceso.
¿Cuánto tiempo dura la pasivación del titanio?
La película pasiva de TiO2 es permanente bajo condiciones de servicio normales; la pasividad del titanio es parte de su química inherente y no un recubrimiento que se desgasta. Mientras la pieza no sea mecanizada, lijada hasta exponer el metal base o expuesta a entornos que destruyan el óxido (ácido fluorhídrico concentrado, por ejemplo), la película pasiva se autorrepara ante arañazos menores y permanece intacta. La respuesta práctica: el titanio pasivado en aplicaciones típicas (médica, aeroespacial, procesamiento químico) no requiere una repasivación periódica como sucede con otros metales. La repasivación solo es necesaria tras operaciones de mecanizado posteriores que podrían reintroducir contaminación por hierro.
¿Qué ocurre si el titanio no se pasiva después del mecanizado?
Las partículas de hierro de las herramientas de mecanizado quedan incrustadas en la superficie. Estas partículas se corroen durante su uso, creando manchas de óxido rojizas que hacen que parezca que el propio titanio se está corroyendo (aunque no es así). Lo que es más grave, los productos de corrosión del hierro socavan la película de TiO2 localmente, creando picaduras que el óxido circundante no puede reparar. En aplicaciones médicas, la contaminación superficial introduce riesgos biológicos y puede causar una mayor liberación de iones metálicos. En el procesamiento químico, el titanio no pasivado en entornos agresivos puede presentar picaduras localizadas. Para el titanio de consumo cosmético o no estructural, la consecuencia práctica es el manchado de la superficie.
La capa de óxido que nunca deja rastro
La película pasiva del titanio es una de las barreras contra la corrosión más eficaces en ingeniería, y también la menos visible. Entre dos y seis nanómetros de TiO2, que se forman de manera espontánea y se regeneran por sí solos, han permitido el uso del titanio en implantes ortopédicos, elementos de sujeción aeroespaciales, reactores químicos y tuberías submarinas. La razón por la que la pasivación sigue siendo fundamental no es porque la película sea inadecuada, sino porque el proceso de fabricación la daña, la contamina e impide que se forme donde es necesario.
Lograr que el proceso sea correcto es sencillo una vez que los estándares están claros: ASTM B600 para componentes industriales y médicos no implantables, ASTM F86 para implantes quirúrgicos con ácido nítrico únicamente, y AMS 2487/2488 para anodizado aeroespacial. La norma ASTM A380 pertenece al acero inoxidable, independientemente de lo que indique el plano. La selección del ácido se rige por el estándar: la norma F86 le obliga a utilizar ácido nítrico; cualquier otra opción le permite elegir el ácido cítrico siempre que sus ventajas de seguridad y medioambientales sean relevantes.
Las piezas que salen de un proceso de pasivado conforme a la normativa tienen un aspecto casi idéntico al que tenían al entrar: mismo color, mismas dimensiones y sin recubrimiento visible. La diferencia radica en una superficie preparada para mantener su película de TiO2 de manera uniforme durante toda la vida útil de la pieza.