
チタン鍛造は、制御された熱と圧力を用いてチタン合金を成形し、航空宇宙、医療、産業用途向けの高強度でニアネットシェイプの部品を製造するものです。主な2つの方法である自由鍛造と型鍛造は、工具の複雑さ、幾何学的能力、採算分岐点で異なります。温度制御は非常に重要です。最も広く鍛造される合金であるTi-6Al-4Vは、ベータトランサスが約995℃にあり、ほとんどの最終鍛造段階は、最適な疲労寿命と靭性をもたらす二相(アルファ・ベータ)の微細構造を維持するために875~950℃を目標としています。この範囲を超えると結晶構造が劣化し、下回ると亀裂や不完全な変形のリスクがあります。このガイドでは、3つの鍛造方法すべて、合金ごとの温度パラメーター、金型選択の論理、そして一般的な記事では言及されないアルファケースのリスクについて解説します。.
チタン鍛造とは?
チタン鍛造は固相変形プロセスであり、加熱されたチタンビレットを金型間でプレス、ハンマー、または圧搾して、精製された方向性のある結晶構造を持つニアネットシェイプ部品を製造します。金属を溶融して金型に流し込む鋳造とは異なり、鍛造は液相線を超えることはなく、通常、合金と目標とする微細構造に応じて800~1050℃の範囲で金属が固体のまま加工されます。.
棒材から機械加工するのではなく、なぜ鍛造するのか? 結晶組織の流れ(グレインフロー)。チタンを鍛造すると、結晶組織はコネクティングロッドのフィレット、ブレードの根元形状、インプラントのステムなど、部品の輪郭に沿って流れます。この整列したグレインフローは、等方性の棒材から機械加工された部品と比較して、疲労強度と破壊靭性を向上させます。航空機の構造ブラケットや脊椎インプラントの場合、この違いは理論的なものではありません。.
そのトレードオフは、プロセスの複雑さにあります。チタンの狭い熱間加工温度範囲、650℃以上での高い反応性、そしてベータトランサスを境に急激に変化する流動応力は、鍛造工場が精密な温度制御、適切な潤滑システム、そして等温加工の場合はエキゾチックなニッケル超合金製の金型を必要とすることを意味します。.
チタン鍛造の主な3つの方法
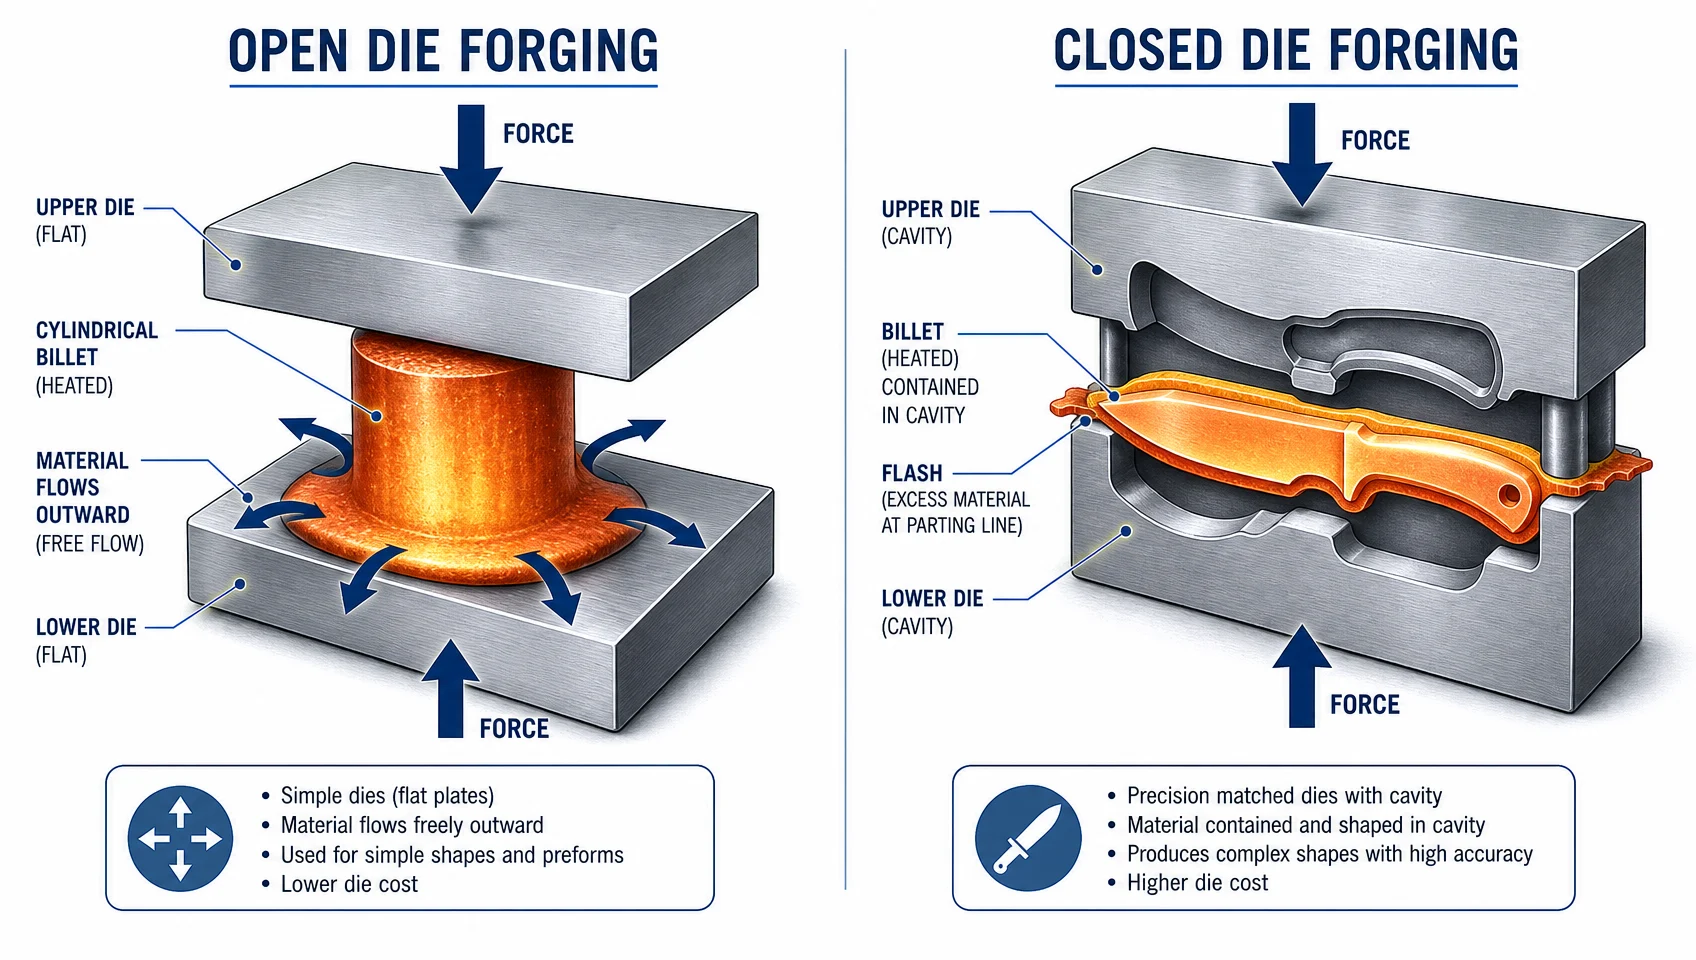
自由鍛造と型鍛造を直接比較する前に、チタン鍛造の生産で使用される3つの方法すべてを理解しておくと役立ちます。
自由鍛造
ワークピースを完全に囲まない平坦または単純な輪郭の金型間でビレットを変形させます。余分な材料は自由に外側へ流れます。作業者はビレットを何度も再配置し、再打撃して目標の形状を構築します。この方法では、100 kgの構造ブロックから40,000 kgの降着装置鍛造品まで、非常に大きな部品を扱うことができます。.
密閉型鍛造(印象ダイ鍛造)
ダイセットに成形されたキャビティが機械加工されます。ビレットはキャビティ内に配置され、印象を埋めるまで圧縮され、余分な材料はバリランドから排出されます。鍛造後にバリはトリミングされます。密閉型鍛造は、より厳しい寸法公差でニアネットシェイプを実現し、後工程の機械加工を削減します。.
等温鍛造(ホットダイ鍛造)
チタン合金の場合、ビレットとダイセットの両方がストローク全体を通して同じ高温(通常850~950℃)に保たれます。ワークピースとダイ間の熱勾配をなくすことで、非常に遅いひずみ速度と非常に大きな減肉を、亀裂なく行うことができます。コストは大幅に高くなりますが(超合金ダイ、真空または不活性雰囲気プレスチャンバー)、等温鍛造は、形状、微細構造の均一性、材料利用率が同時に重要となる複雑なチタンディスク、ブリスク、一体型ブレードローターに最適な方法です。.
| 方法 | 工具費用 | 幾何学的複雑さ | 典型的な部品サイズ | 最適 |
|---|---|---|---|---|
| 開放型ダイ | 低い | 低~中 | 10kg~40,000kg以上 | 大型構造部品、プロトタイプ量産、ビレット変換 |
| 密閉型ダイ(クローズドダイ) | 中〜高 | 中〜高 | 0.1 kg〜500 kg | 量産、ニアネットシェイプ、厳密な公差 |
| 等温 | 非常に高い | 高い | 0.5 kg〜200 kg | 複雑なディスク、ブリスク、薄肉航空宇宙部品 |
オープンダイとクローズドダイによるチタン鍛造:実用的な比較
オープンダイとクローズドダイの選択は、技術的な能力だけで決まることはほとんどありません。それは、生産量、形状、公差、そして後工程の機械加工を含む総所有コストの関数です。.
| ファクター | 開放型ダイ | 密閉型ダイ(クローズドダイ) |
|---|---|---|
| 金型コスト | 低(平らな金型または単純な金型) | 高(精密機械加工された印象) |
| 部品の複雑さ | 単純~中程度(シリンダー、リング、ブロック、シャフト) | 中程度~複雑(翼形部、フランジ部品、ニアネットシェイプ形状) |
| Dimensional 公差 | 通常±1~3 mm;後加工が必要 | 通常±0.3~0.8 mm;切削しろを削減 |
| 最低経済ロット | 1~50個 | 通常50~5,000個以上(工具費を償却するため) |
| 部品の最大重量 | 40,000+ kg | チタンで約500kg(プレス能力による) |
| 材料利用 | 低い — より多くの加工代が必要 | 高い — ニアネットシェイプ、無駄が少ない |
| 初回品までのリードタイム | 短い(金型設計/製造なし) | 長い(金型製作に4~6週間) |
| バリ取りが必要 | いいえ | はい(密閉金型ではバリが発生します) |
| 結晶粒の流れの制御 | 大きくて単純な形状に適しています | 複雑な形状に最適です |
| 代表的な用途 | 着陸装置の鍛造品、ビレットの分解、重い構造ブロック、リング | タービンブレード、構造ブラケット、インプラント、コネクティングロッド |
実用的な法則: 複雑な部品を50個未満で製造する場合、クローズドダイ鍛造の金型費用が採算が取れることはほとんどありません。試作品、スペアパーツ、大量の構造形状には、オープンダイが適切な選択です。クローズドダイは、材料費の節約や機械加工時間の短縮が工具への投資を上回る量、つまり通常、ニアネットのクローズドダイ鍛造がオープンダイの予備成形品と比較して機械加工時間を30〜50%削減できる場合に魅力的になります。.
チタン鍛造工場からの見積もりをレビューした私の経験では、損益分岐点となる数量が事前に明示されることはめったにありません。サプライヤーに、10個、50個、200個、1,000個という数量における部品あたりのコストカーブを示すよう依頼してください。その交差点こそが、あなたのプログラムにとって真に理にかなったプロセスを明らかにするでしょう。.
チタン鍛造の温度パラメータ:重要な数値
ほとんどの記事が失敗するのはここです。「チタンは800~950°Cで鍛造される」と言うのは、「鋼は400~1200°Cで熱処理される」と言うようなものです。技術的には包含的ですが、実際には役に立ちません。関連するパラメータは、合金固有、相領域固有であり、ひずみ速度と相互作用します。.
ベータトランサス:その他すべてを定義する境界線
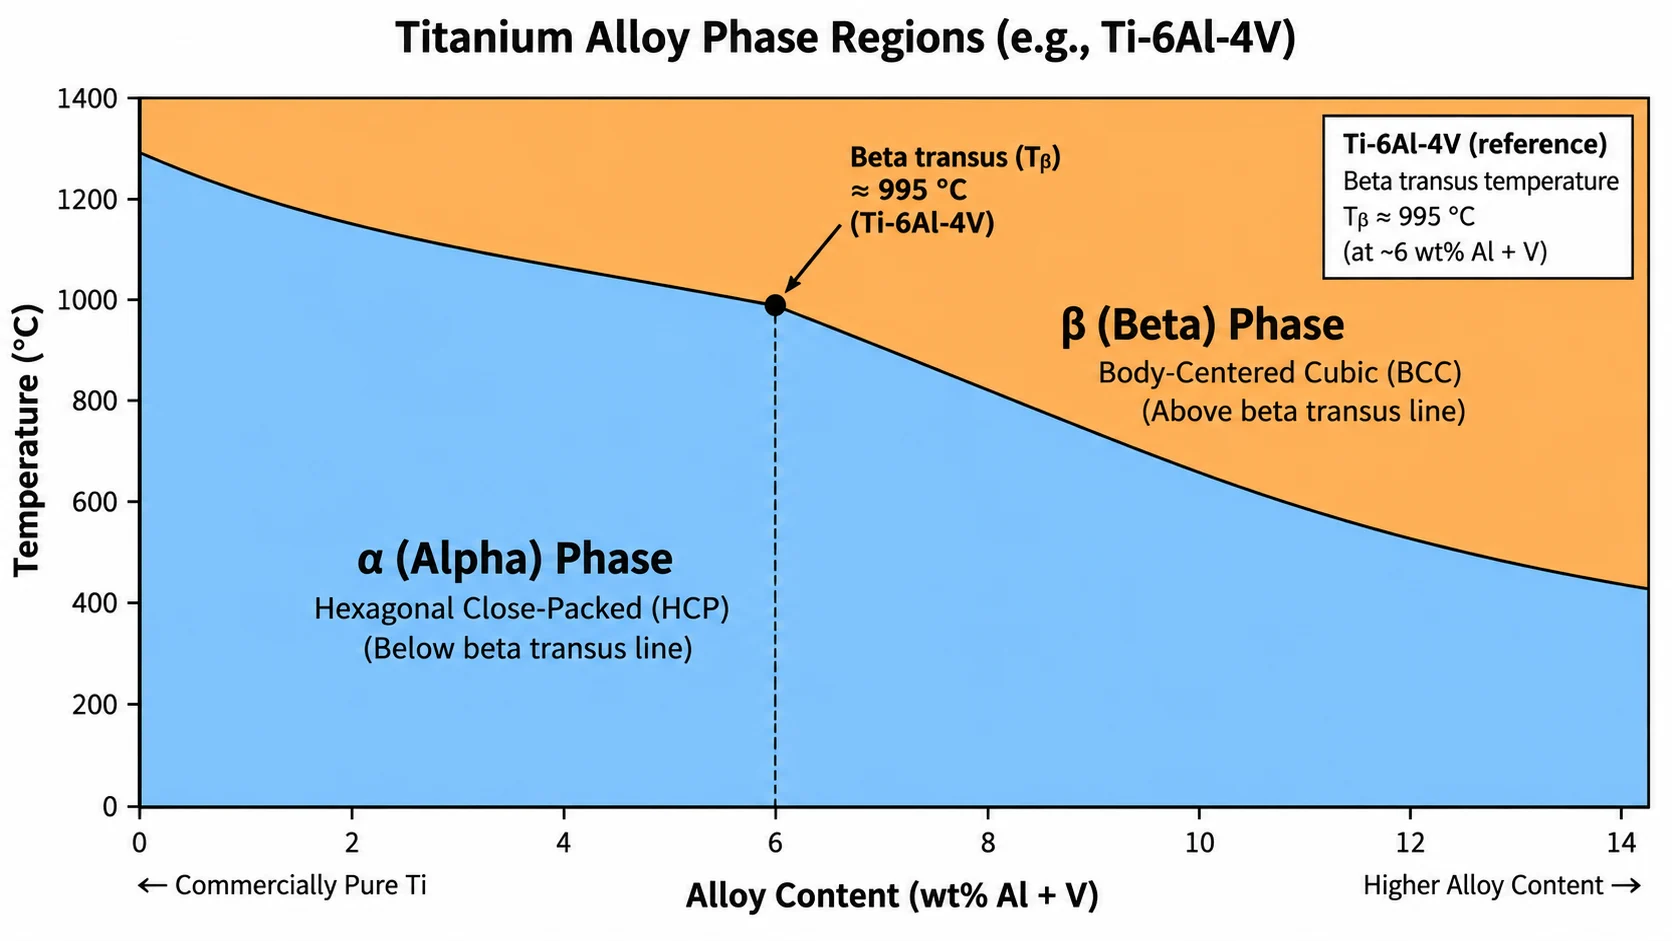
すべてのチタン合金にはベータトランサス温度が存在します。これは、この温度以上では微細構造が完全に体心立方晶のβ相となり、以下では二相のα+β構造が存在する境界点です。Ti-6Al-4Vの場合、その温度はおよそ 995°C (ただし、正確な化学組成により±15°Cの変動があるため、各ロットでテストする必要があります)。.
ベータトランサス以下での鍛造(α-β鍛造)は、二相微細構造を保持し、結晶粒を微細化します。これにより、優れた延性と疲労抵抗を持つ等軸または二峰性のα結晶粒が得られます。ベータトランサス以上での鍛造(β鍛造)は、層状のウィドマンステッテン構造を生成し、クリープ抵抗と破壊靭性が高まりますが、一般的に疲労強度と延性は低くなります。どちらが常に優れているというわけではなく、用途によって選択が異なります。.
合金ごとの鍛造温度参考値
| 合金 | ベータトランサス(約) | α-β鍛造ウィンドウ | β鍛造範囲 | 備考 |
|---|---|---|---|---|
| Ti-6Al-4V (グレード 5) | 約995°C | 875–950°C | 1000~1060℃ | 最も広く鍛造されており、最終パスは通常、変態点より約50℃低い温度で行われます。 |
| Ti-6Al-4V ELI (グレード 23) | 約990℃ | 875~945℃ | 995~1050℃ | 介在物が少なく、より厳密なO2管理が必要です。 |
| CPチタン(グレード2) | 約890℃ | 750~875℃ | 895~950℃ | 流動応力が低く、鍛造しやすいため、化学工業や海洋分野でよく使われます。 |
| Ti-17(Ti-5Al-2Sn-2Zr-4Mo-4Cr) | 約880~900°C | 830~875°C | 890~940°C | ニアベータ型。高強度。ファンディスクにはベータ鍛造が多用される |
| Ti-6242(Ti-6Al-2Sn-4Zr-2Mo) | 約995°C | 900~960°C | 1000~1050°C | クリープ耐性あり。高温エンジンディスクに使用 |
出典: titanium.org World Conference Proceedings 2007; Springer MetTransA 2021; BenchChem Ti-17 Technical Protocol
なぜ最終鍛造パスの温度が最も重要なのか
2007年のtitanium.org世界会議の研究によると、Ti-6Al-4Vの最終的なα-β鍛造段階は、「一般的にβトランサスより約50℃低い温度」(つまり約940~950℃)で実施され、成形性と微細構造制御のバランスを取っているとされています。初期の加工パスはより高温(トランサスに近い、またはビレット転換のためにそれを超える場合もある)で行うことができますが、部品の微細構造を決定する最終の印象鍛造は、より低いα-β領域で行われます。.
実用的な意味合い:もしサプライヤーがTi-6Al-4Vを「950℃」で鍛造すると言った場合、それが予熱温度なのか、最終鍛造温度なのか、それとも金型投入温度なのかを尋ねてください。従来の(非等温)プロセスでは、ワークピースが成形中に連続的に冷却されるため、これら3つの温度はすべて異なります。.
ひずみ速度:ほとんどの記事が無視するパラメータ
温度だけでは、安全な鍛造範囲は決まりません。ひずみ速度は重要です。なぜなら、チタンは急速な変形中にかなりの断熱加熱を発生させるため、940℃に予熱されたビレットでも、ラムの高速移動中にβトランサスを超える可能性があり、α-β操作が意図しないβ鍛造となり、プロセス制御ができなくなるためです。Ti-6Al-4Vの熱間鍛造に関する研究では、安全なひずみ速度の上限が ≤10 s⁻¹ 標準的なα-β鍛造の場合。等温プロセスは、微細構造の回復を促すために意図的に非常に遅い速度(0.001~0.01 s⁻¹)で行われます。.
温度領域が微細構造をどのように形成するか、そしてそれがなぜ重要なのか
温度領域が最終的な微細構造を決定し、それが機械的特性を決定します。この関連性は直接的かつ定量化可能です。
α-β鍛造(βトランサス未満):
- 変態したベータマトリックス中に等軸の初晶アルファ粒を生成
- 高い疲労強度、優れた延性、中程度の靭性
- 回転翼、構造ブラケット、インプラントの対象
ベータ鍛造(ベータ変態点以上):
- ベータマトリックス中に層状またはコロニー状のアルファ(ウィドマンシュテッテン構造)を生成
- 高い破壊靭性と耐クリープ性、低い疲労強度
- ファンディスク、厚肉構造部品、一部の降着装置部品の対象
アルファケース問題
チタンは約〇〇°C以上で酸素を急速に吸収する 600~650°C 空気中または酸化雰囲気中で。これにより、硬く、脆く、亀裂が生じやすい酸素富化表面層(アルファケース)が形成されます。アルファケースは疲労寿命を低下させるため、機械加工または化学ミーリングによって除去する必要があります。航空宇宙部品の場合、未検出のアルファケースは不合格の原因となります。.
これが実際に意味すること:高温での加熱および鍛造作業では、アルファケースの形成を最小限に抑えるため、保護雰囲気、適切な潤滑剤の塗布、または厳密な温度管理を使用する必要があります。雰囲気制御に対処せずにチタンを鍛造するサプライヤーに対しては、このリスクをどのように管理しているのか具体的に尋ねるべきです。.
適切なプロセス選択:意思決定フレームワーク
以下の質問をこの順序で確認してください。
1. 部品の重量とサイズ
- 500kg超、または閉鎖金型プレスの能力を超える形状 →自由鍛造が唯一の選択肢
- 500kg未満で、形状が実現可能 →次へ進む
2. 幾何学的複雑性
- 単純な形状(円筒、ディスク、リング、ブロック) →自由鍛造が適しており、コストも低い
- 翼型断面、複雑なフランジ、一体型特徴 →閉鎖金型鍛造または等温鍛造
3. 年間生産量
- 年間50個未満 →自由鍛造がほぼ常に安価(金型償却を回避)
- 年間50~100個 →部品ごとの型鍛造コストモデルを評価
- 年間500個以上 →型鍛造または等温鍛造が妥当。材料費と加工費の削減効果が複合的に作用
4. 寸法公差と加工代
- 緩い公差(±2 mm)で許容される →自由鍛造
- ±0.5 mm以上の精度が必要 →型鍛造または等温鍛造
5. ミクロ組織均一性の要件
- 断面全体にわたるミクロ組織の均一性が極めて重要(例:回転ディスク、重要構造部品) →等温鍛造または予備成形を伴う厳密に管理された型鍛造
- 中程度の均一性で許容される →自由鍛造または型鍛造の通常プロセス
航空宇宙および医療用途:工程選択が重要となる場面
航空宇宙
最も要求の厳しいチタン鍛造品であるジェットエンジンディスクとブリスクは、ほとんどの場合、等温鍛造または厳密に管理されたクローズドダイ鍛造によって製造されます。AMS 4928(Ti-6Al-4V棒およびビレット)およびAMS 6930(Ti-6Al-4V鍛造品)が基本的な材料要件を定めており、NADCAP認証が熱処理および加工管理をカバーしています。製造されるチタン鍛造品の中でも最大級の着陸装置部品は、初期の荒加工にオープンダイ鍛造を、その後の最終的なニアネットシェイプ成形にクローズドダイ鍛造を利用しています。鋼材と比較した重量削減(チタンは同等の強度で約45%軽量)が、規模に応じた加工コストを正当化します。.
メディカル
整形外科用インプラント(大腿骨ステム、脊椎ケージ、臼蓋カップなど)は、通常、Ti-6Al-4V ELI(グレード23)から厳密に管理された純度限界でクローズドダイ鍛造されます。ELIグレードは、標準のグレード5よりも酸素と鉄の最大値が低く、これにより(人体のような)周期的な負荷環境下での疲労性能が直接向上します。アルファケース汚染は、厳しい不合格基準であり、ほとんどのインプラント鍛造仕様では、定義された深さまで完全に除去することが求められます。.
よくある質問
チタンは通常、どのくらいの温度で鍛造されますか?
それは合金と目標とする微細構造によって異なります。最も一般的な鍛造合金であるTi-6Al-4Vは、通常875~950℃のアルファ・ベータ域で鍛造され、最終工程は約995℃のベータトランサスより約50℃低い温度で行われます。グレード2の純チタンは、通常750~875℃のより低い温度で鍛造されます。.
ベータトランサスとは何ですか?また、鍛造においてなぜそれが重要なのでしょうか?
ベータトランサスとは、チタン合金が完全に体心立方格子(ベータ相)になる温度のことです。これより低い温度で鍛造すると、高い疲労強度に関連する二相(アルファ・ベータ)微細構造が維持されます。これより高い温度で鍛造すると、クリープ耐性や靭性は向上するものの、疲労強度が低下する層状ベータ構造が生成されます。この違いは用途にとって極めて重要です。航空機エンジンディスクとインプラントでは、それぞれ異なる要件が求められます。.
チタンの鍛造で、密閉型ではなく自由鍛造を選ぶべきなのはどのような場合ですか?
オープンダイ鍛造は、大型部品(500kg以上)、試作レベルの少量生産(50個未満)、またはクローズドダイ鍛造の金型費用が償却できないような単純な形状の部品に適しています。クローズドダイ鍛造は、材料の節約と加工の削減により工具への投資を相殺できる、大量生産でコスト効率が高まります。.
チタンは冷間鍛造できますか?
商業的に純粋なチタン(グレード1およびグレード2)のみが、限定された用途において、大きな力と注意深い潤滑を用いて冷間鍛造が可能です。合金チタン(Ti-6Al-4V以上)は熱間鍛造が必要です。室温での流動応力が高すぎ、延性が限られているため、実用的な冷間加工には適しません。.
等温鍛造とは何ですか?また、チタンにはどのような場合に使用されますか?
等温鍛造は、ストローク全体を通してビレットと金型の両方を同じ高温に保ち、割れや不均一な微細構造を引き起こす熱勾配を排除します。微細構造の均一性とニアネットシェイプの両方が求められる、ブリスクやエンジンディスクのような複雑で薄肉の部品に使用されます。このプロセスは高価(ニッケル超合金金型、管理された雰囲気)であり、高価値の航空宇宙部品に限定して使用されます。.
アルファケースとは何ですか?また、なぜ問題なのでしょうか?
アルファケースは、チタンが約650°Cを超える空気または酸化性雰囲気で曝露されたときに形成される、酸素が富化した脆い表面層です。これは硬くて疲労しやすいため、航空宇宙部品では不良の基準となります。鍛造工場は、保護雰囲気、潤滑剤被覆、および厳密な時間-温度制限によってこれを管理し、その後、機械加工または化学ミーリングによって除去します。.
チタン鍛造品にはどのようなAMS規格が適用されますか?
AMS 4928は鍛造材として使用されるTi-6Al-4Vの棒材、ビレット、ロッドをカバーし、AMS 6930はTi-6Al-4Vの鍛造品および鍛造形状をカバーしています。医療グレードのTi-6Al-4V ELIには、ASTM F136が適用されます。航空宇宙プログラムのサプライヤーは通常、鍛造プロセスと関連する熱処理の両方をカバーするNADCAP認証を必要とします。.
チタンの場合、鍛造は鋳造とどのように比較されますか?
鍛造は、より高密度で欠陥のない部品を製造し、優れた疲労強度と方向性のある結晶粒の流れを生み出します。鋳造はより複雑な形状を可能にしますが、多孔性のリスクが高く、通常、機械的特性は低くなります。航空宇宙分野の構造部品や回転部品、医療分野のインプラントでは、鍛造が標準です。鋳造は、強度要件よりも形状の複雑さが優先される場合に使用されます。.
概要
オープンダイ鍛造は、工具コストを最小限に抑えつつ、大型で単純な形状、少量生産に対応します。クローズドダイ鍛造は、生産量が金型への投資を正当化できる場合、ニアネットシェイプ、より厳しい公差、より優れた材料利用率を提供します。等温鍛造は、最も要求の厳しい航空宇宙用途向けに微細構造の均一性を付加しますが、かなりのコスト増となります。.
温度は単一の数値ではなく、合金ごと、体制ごとに異なる一連のパラメータであり、最終部品が要求する微細構造と機械的特性に直接結びついています。Ti-6Al-4Vを940°Cで処理した場合と1010°Cで処理した場合では、構造的に異なる部品が生成されます。熟練したチタン鍛造サプライヤーは、この違いを理解し、炉のドアの放射温度計の読み取り値だけでなく、文書化されたプロセス記録でこれを管理します。.
アルファケース形成、ひずみ速度管理、およびAMS仕様への準拠は、本格的なチタン鍛造事業を区別する指標です。供給元を決定する前に、これら3点すべてについてサプライヤーに問い合わせてください。.

