20年間の耐久性を実現するチタン熱交換器用管の調達方法
チタン製熱交換器用チューブ、特にグレード2のU字曲げ管や直管コンデンサーチューブを調達する際には、単に1メートルあたりの最安値を探す以上の配慮が求められます。本ガイドでは、グレード選定(Gr2、Gr7、Gr12の比較)やASTM B338規格への適合性、U字曲げ管調達特有の留意点、そして20年の耐久性を左右するサプライヤー選定のステップについて解説します。
チタン製熱交換器用チューブ、特にグレード2のU字曲げ管や直管コンデンサーチューブを調達する際には、単に1メートルあたりの最安値を探す以上の配慮が求められます。本ガイドでは、グレード選定(Gr2、Gr7、Gr12の比較)やASTM B338規格への適合性、U字曲げ管調達特有の留意点、そして20年の耐久性を左右するサプライヤー選定のステップについて解説します。
チタンチューブを初めて調達する際、多くの調達エンジニアが同じ壁に突き当たります。サプライヤーからグレード、外径(OD)、肉厚、長さ、仕上げ、端面状態などを求められますが、これらすべてを事前に入念に決めておかなければ、メールのやり取りが繰り返され、リードタイムが数週間も延びてしまうことになります。.
ノルウェーの北海では、1980年代に塩素処理とバラストシステムで繰り返しステンレス鋼の故障に悩まされていた沖合プラットフォームがチタンに切り替え始めました。1990年代後半には、1つの深海プラットフォームの設置に数千トンのチタンが消費されていました。その変化は新しさによって促されていたわけではありません —
ASTM B338規格(通常はGrade 2)に準拠したチタン製復水器管は、沿岸部、海水冷却、および工業地帯における発電所の蒸気表面復水器において、最適な選択肢となっています。腐食性のある冷却水中(海水で年間0.0025mm未満)においても腐食率がほぼゼロであり、さらに熱伝導率の低さを補う薄肉設計が可能であるといった特徴を備えています。
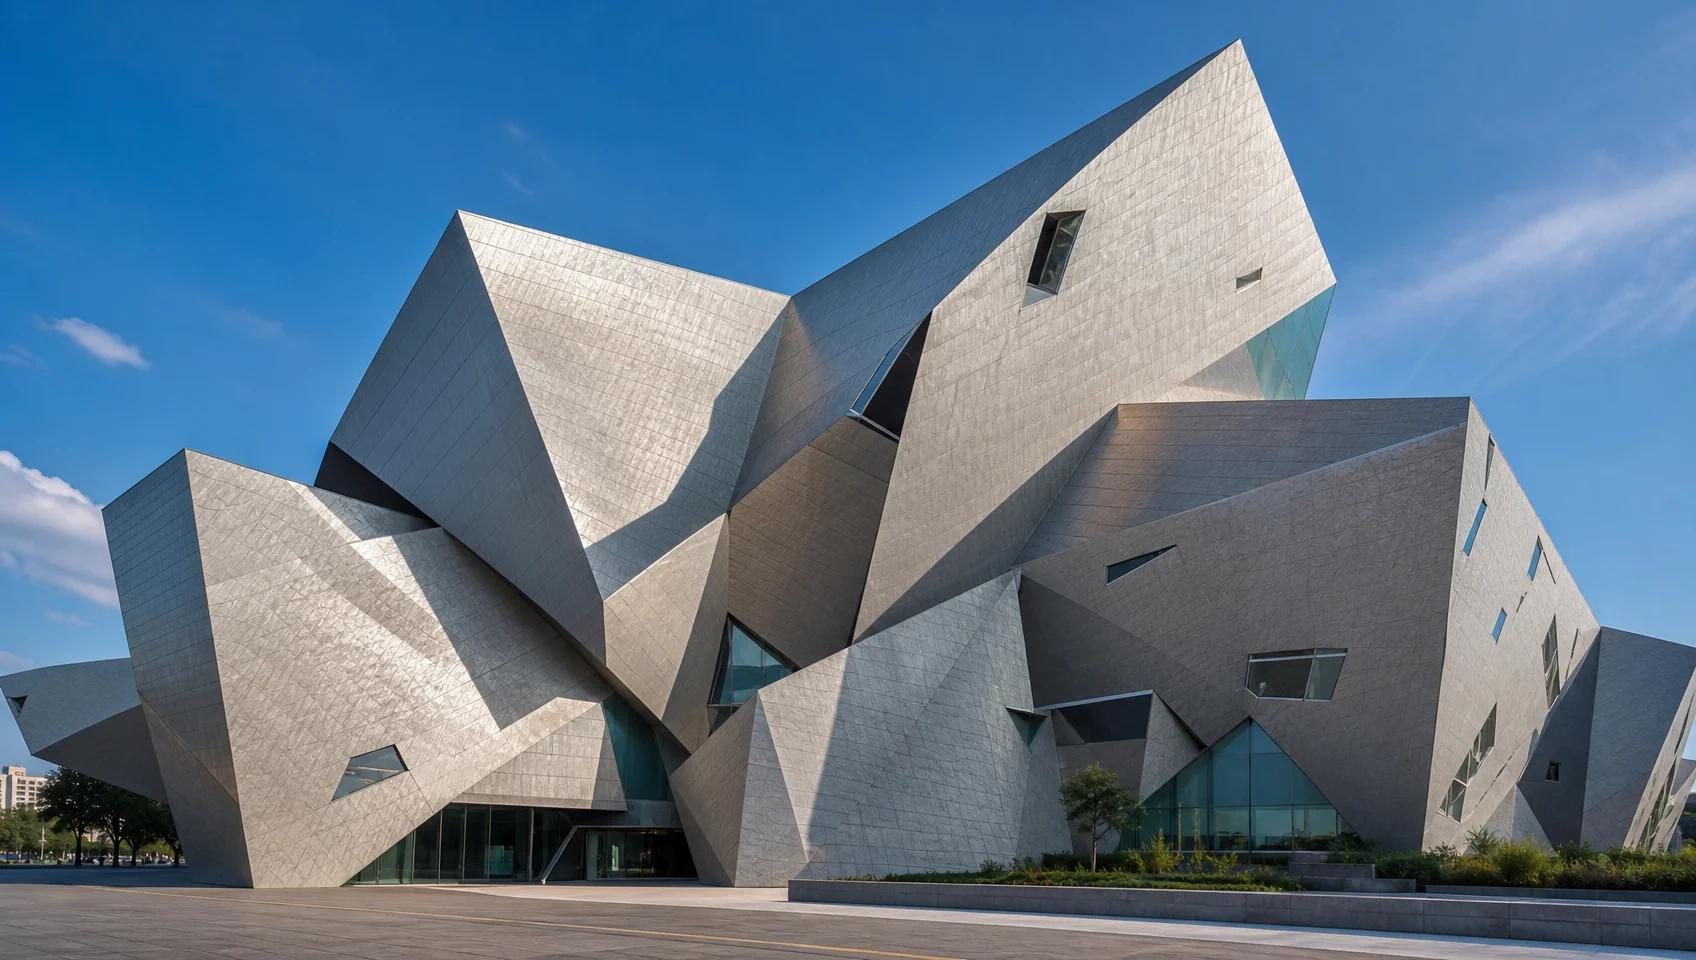

チタンは1990年代からランドマーク的な建築に使用されており、最も有名な例はビルバオ・グッゲンハイム美術館です。そこでは、わずか0.38mmの厚さのパネル33,000枚が、25,221㎡もの曲線的な表面を覆っています。30年近くが経過した現在も、ビルバオのチタン外装には腐食の事例が全く見られず、あらゆるファサードにおける最も権威ある実地試験の結果を示しています。
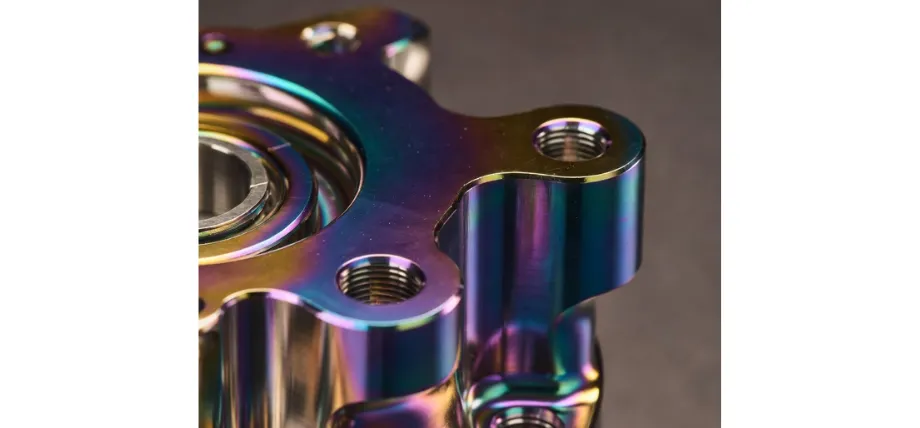
チタンを鏡面仕上げにするには、精密なグリットの順序(220→400→800→1200→2000)、合金グレードに合わせた適切な研磨剤、そして厳格な温度管理が必要です。グレード2(工業用純チタン)は標準的な酸化アルミニウム研磨剤で磨けますが、グレード5(Ti-6Al-4V)にはダイヤモンドペーストが必要です。この工程は手作業で1〜3時間かかり、
チタンは自発的に保護用のTiO2酸化物層を形成しますが、加工、溶接、取り扱いによってこの層が損傷し、フリーアイアンの汚染が引き起こされてしまいます。それによって本来の機能が失われてしまいます。化学的パッシベーション(硝酸やクエン酸を使用した制御されたバスの中で行う)は、その汚染を除去し、パッシブフィルムを回復させます。適切な基準は依存しています。
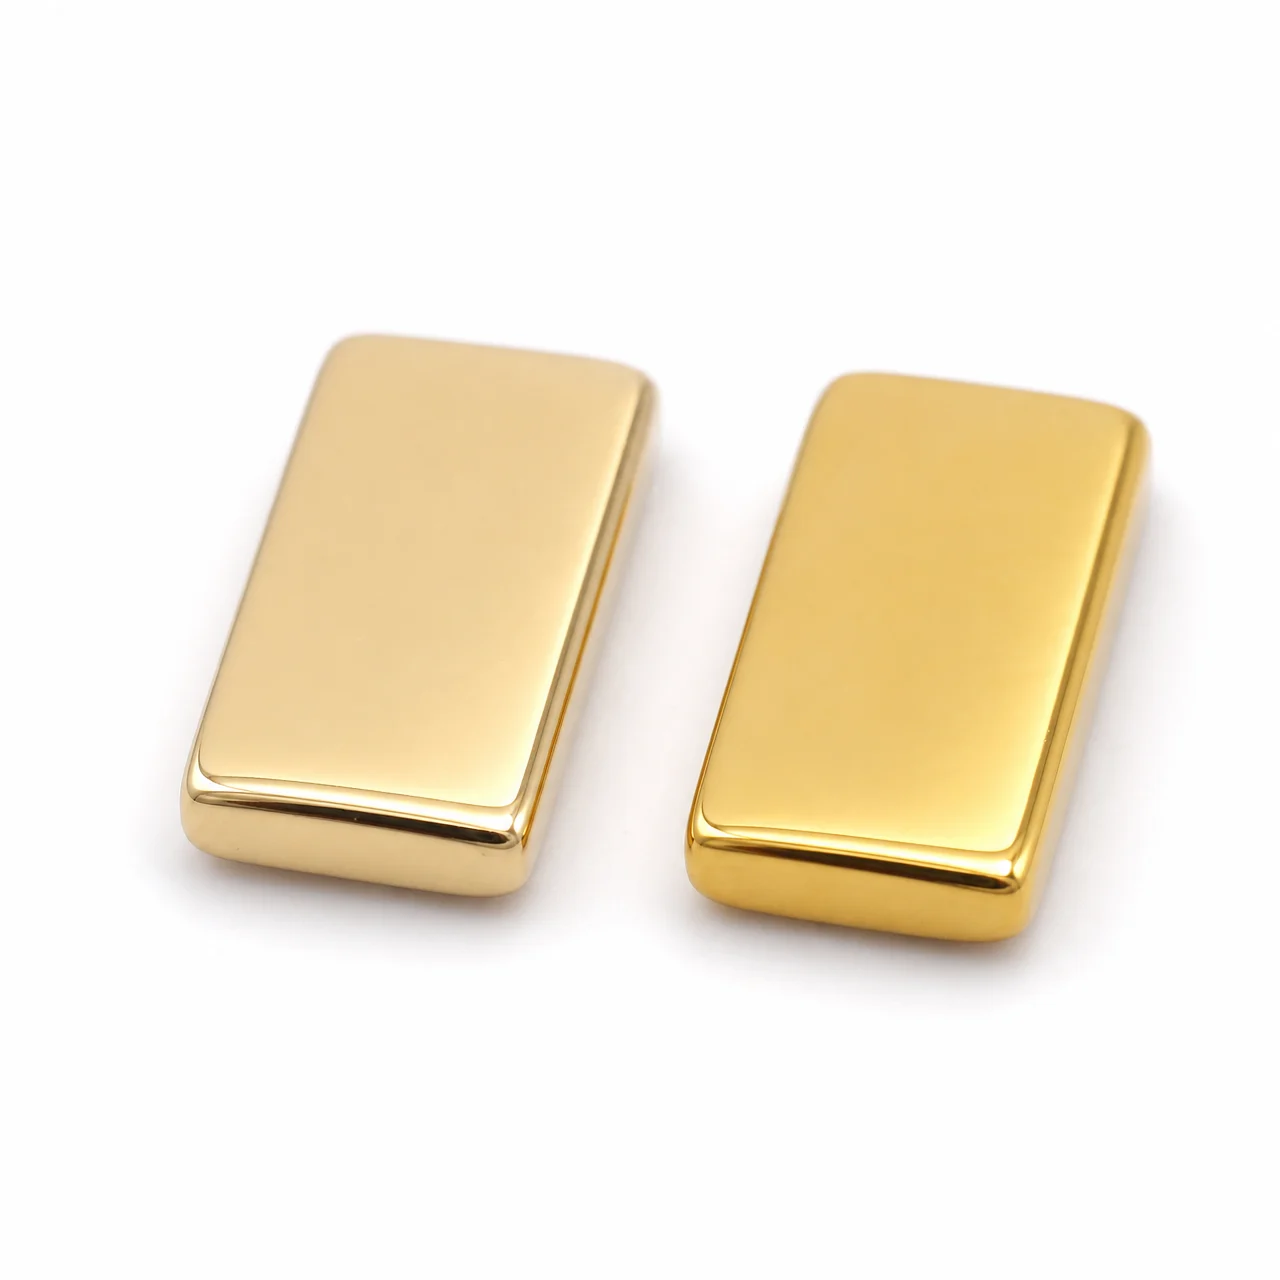
はい、チタンに金属を電気めっきすることは可能ですが、チタンの表面酸化層が密着を妨げるため、専門的な前処理が必要です。従来の水溶液による方法では、チタンを他の金属に電気めっきすることはできません。装飾的な金やクロム仕上げには、通常、PVD(物理蒸着)がより信頼性の高い工業的な方法です。このガイド
チタンは、スポーツ用品におけるその性能に関して、実際に謳い文句通りの効果を発揮する数少ない素材の一つです。チタン製の自転車フレームは通常1,000〜1,400gで、中級のアルミニウム製フレームに匹敵する重さですが、疲労耐性、振動減衰性、そしてアルミニウムでは及ばない実用的な生涯保証において、劇的に優れた性能を提供します。ゴルフにおいては、チタンは
チタンの熱伝導率の低さ(6.7 W/m·K)と切削刃への溶着しやすさから、インサートの選定は極めて重要です。チタン仕上げ加工の基準となるのは、微粒子でコーティングなしの超硬合金(ISO Sグループ、硬質基材)ですが、粗加工や断続切削にはTiAlNまたはAlCrNのPVDコーティング材が優れています。このガイドでは、金属学的側面から
チタンの圧延は、鋳造されたインゴットやビレットを、制御された変形プロセスによってシート、ストリップ、プレートへと加工します。ホットローリングは、約800℃以上のα+β相領域(または初期パスではベータトランサス以上)で行われ、プレートや厚板の製造における主要な方法です。コールドローリングは室温で、