
チタンの低熱伝導率(6.7 W/m·K)と切削刃に溶着しやすい性質から、インサート選択が非常に重要です。. 細粒無被覆カーバイド(ISO Sグループ、ハードエンド基板)は、チタンの仕上げの基準です。, TiAlNまたはAlCrNでPVDコーティングされたグレードは、荒加工や中断した切削で優れています。このガイドでは、工具摩耗の金属学的理由を分析し、コーティング化学の対決、Ti-6Al-4Vやcp-Tiの作業可能な切削パラメータを一覧にし、コーティングされたインサートにお金を払う価値がある条件とそうでない条件を特定します。.
なぜチタンが切削工具を破壊するのか(重要なメカニズム)
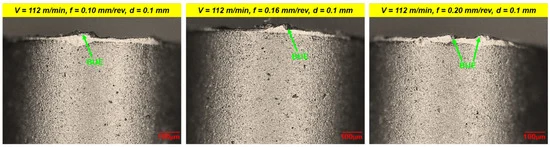
チタンは伝統的な意味で硬いわけではなく、Ti-6Al-4Vは約36HRCで、硬化した鋼よりも柔らかいです。問題は熱力学にあります。.
チタンの熱伝導率は約6.7 W/m·Kです。ステンレス鋼は約16 W/m·K、炭素鋼は約45 W/m·Kです。. 切削エッジで発生するほぼすべての熱は、チップやワークピースに流れるのではなく、ツールに留まります。高い切削速度では、チタンを加工するカーバイドインサートの傾斜面の温度は900~1,100°Cに達することがあり、コバルトバインダーがカーバイド基板からワークピースへ移動する拡散摩耗を引き起こすには十分な熱です。.
三つの破損モードが支配しています:
- 拡散摩耗 — 約700°Cを超える温度では、コバルトがWC-Co基板からチタンに拡散します。カーバイドはバインダーを失い、切削刃が崩れるのです。.
- 付着 / 構成刃先 (BUE) — ほとんどの工具材料に対するチタンの化学的親和性により、すくい面で微小な溶着が発生します。溶着された材料が剥がれる際に、超硬粒子も一緒に剥がれ落ちます。.
- ノッチ摩耗 — 加工面直下の加工硬化層が、切り込み深さのラインで摩耗応力を集中させます。.
工具選択における示唆: 切削ゾーン温度を下げるあらゆる要素 — 低い切削速度、高圧クーラント、鋭利な形状 — は、インサートのグレードそのものよりも工具寿命を延ばします。グレードとコーティングは重要ですが、物理法則を覆すものではありません。.
超硬基材:チタンにはどのグレードか
チタン用超硬は、ほぼ例外なく 微細またはサブミクロン粒径のWC-Co (粒径0.5~1.0 µm)。粗粒のグレードは切れ味を損ない、セラミックやサーメットのグレードは熱的に過酷なチタン環境では機能しません。.
チタンのISO 513工作物材料グループ:S
ISO 513において、チタン合金は以下に分類されます Sグループ インコネルやワスパロイ、その他類似材と並んで、耐熱超合金やチタンも含まれます。これはKグループ(鋳鉄)やMグループ(ステンレス鋼)とは異なります。データシートに「ISO S材料用」と記載があれば、チタン用に設計されていることの確認になります。.
超硬工具材種自体の硬さ・靭性のサブ分類には、数字のサフィックス(10 = より硬く耐摩耗性、30 = より靭性が高く耐衝撃性)が用いられます。チタンの場合、基材の種類に応じた実用的な材種選定は以下の通りです。
| 超硬材種タイプ | WC粒度 | Co含有量 | チタンへの最適な使用法 |
|---|---|---|---|
| 微粒子超硬(S10相当) | 0.5~0.8 µm | 3–6% | 仕上げ加工、厳密な公差 |
| 微粒子中靱性(S20相当) | 0.8~1.2 µm | 6–8% | 中仕上げ加工、軽断続 |
| 微粒子高靱性(S30相当) | 1.0~1.5 µm | 10–12% | 粗加工、重断続 |
| 汎用M級 | 0.5~1.0 µm | 6–10% | 混合切削、重要度の低い作業 |
ほとんどのTi-6Al-4Vの旋削には、, 中硬度の細粒グレード(S20レンジ)です。 スタート地点です。硬いグレードは仕上げ用の鋭いエッジを提供しますが、中断されたフライス加工のための堅牢性が欠けています。より堅牢なグレードは、振動やチップ負荷の変動が高い荒加工に対応します。.
実際には、ブランドが商業的にこれらのグレードを指定します:サンドビック H13A(無コーティング、従来のチタン選択)、サンドビック GC1105/GC1210(PVDコーティング)、ケナメタル KC725M(汎用)、セコ CH2540(無コーティングのサブミクロン)。ブランドグレードは商業製品なので、ISO Sの適用評価については常にデータシートを確認してください。.
コーティング vs 無コーティング:実際のトレードオフ
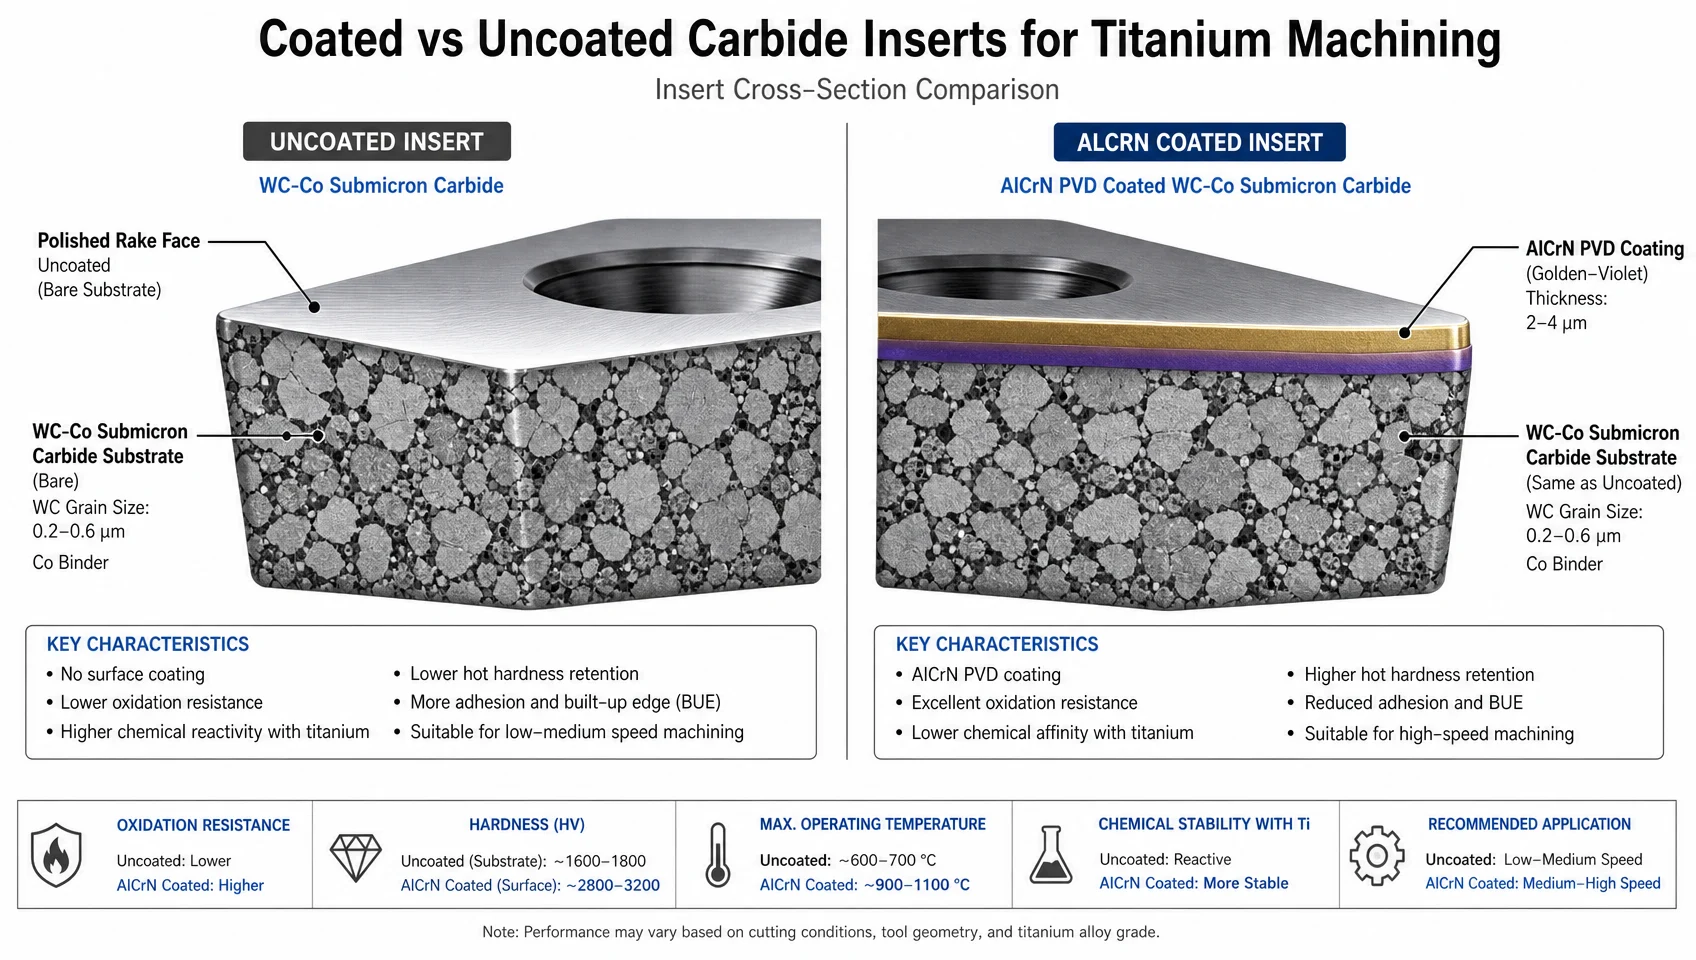
ここで多くの文書は「必ずコーティングされたものを使用する」という誤った印象を持ちがちです。“ コーティングの化学組成と、それがチタンの化学的親和性とどのように相互作用するかによって、加工ごとに最適な選択肢が変わってきます。.
非コート超硬が優位に立つ場合
しかし、 仕上げ加工 チタン加工において、切込み深さが浅く(≤0.5 mm)、送りが小さい(≤0.1 mm/rev)、そして厳しい表面粗さの要件がある場合、 非コートのサブミクロン超硬(ISO Sグループ、硬質仕上げ用)は、多くの現場テストでコート品を上回る性能を発揮します。. Sandvik H13Aはその典型的な例です。これは、数十年にわたりチタン仕上げの標準として使用されてきた非コートのWC-Co級材です。.
その理由は、一般的なPVDコーティングにはチタン(TiAlN、TiCN、TiN)が含まれているからです。TiAlNコーティングされたインサートがチタンワークに接触すると、コーティングと切り屑材料の間の化学的親和性が増大し、凝着のリスクが高まります。実際、コーティングは 促進 低温、低速の仕上げ加工条件では構成刃先(BUE)が形成されます。研磨されたすくい面(ホーニングされた刃先、Ra ≤ 0.2 µm)を持つ非コート超硬は、よりスムーズに滑ります。.
非コーティングが好まれる条件:
- Vc < 40 m/min(切削温度がコーティングの恩恵の閾値以下に保たれる)
- 切り込み深さ ≤ 0.5 mm
- 表面粗さの要求 Ra ≤ 0.8 µm
- Ti-6Al-4Vよりもcp-Ti(グレード1~4)を使用(cp-Tiの方が密着性が高い)
コーティング超硬が優位に立つ場合
しかし、 荒加工および中仕上げ加工 — より高い切削速度(Vc 50~80 m/min)、より高い切りくず負荷、より長い切削時間 — コーティングが以下の利点を提供するため、PVDコーティング材種が優勢です。
- 熱障壁(基材温度を約150~200°C低減)
- 高温での拡散摩耗を低減
- より硬い表面(TiAlNは約3,300 HVに対しWC-Co基材は約1,600 HV)が摩耗に耐性を示す
コーティングが推奨される条件:
- Vc > 50 m/min
- 荒加工 (ap > 1.5 mm)
- 断続切削によるミーリング
- Ti-6Al-4V および高強度チタン合金
コーティングの化学組成比較
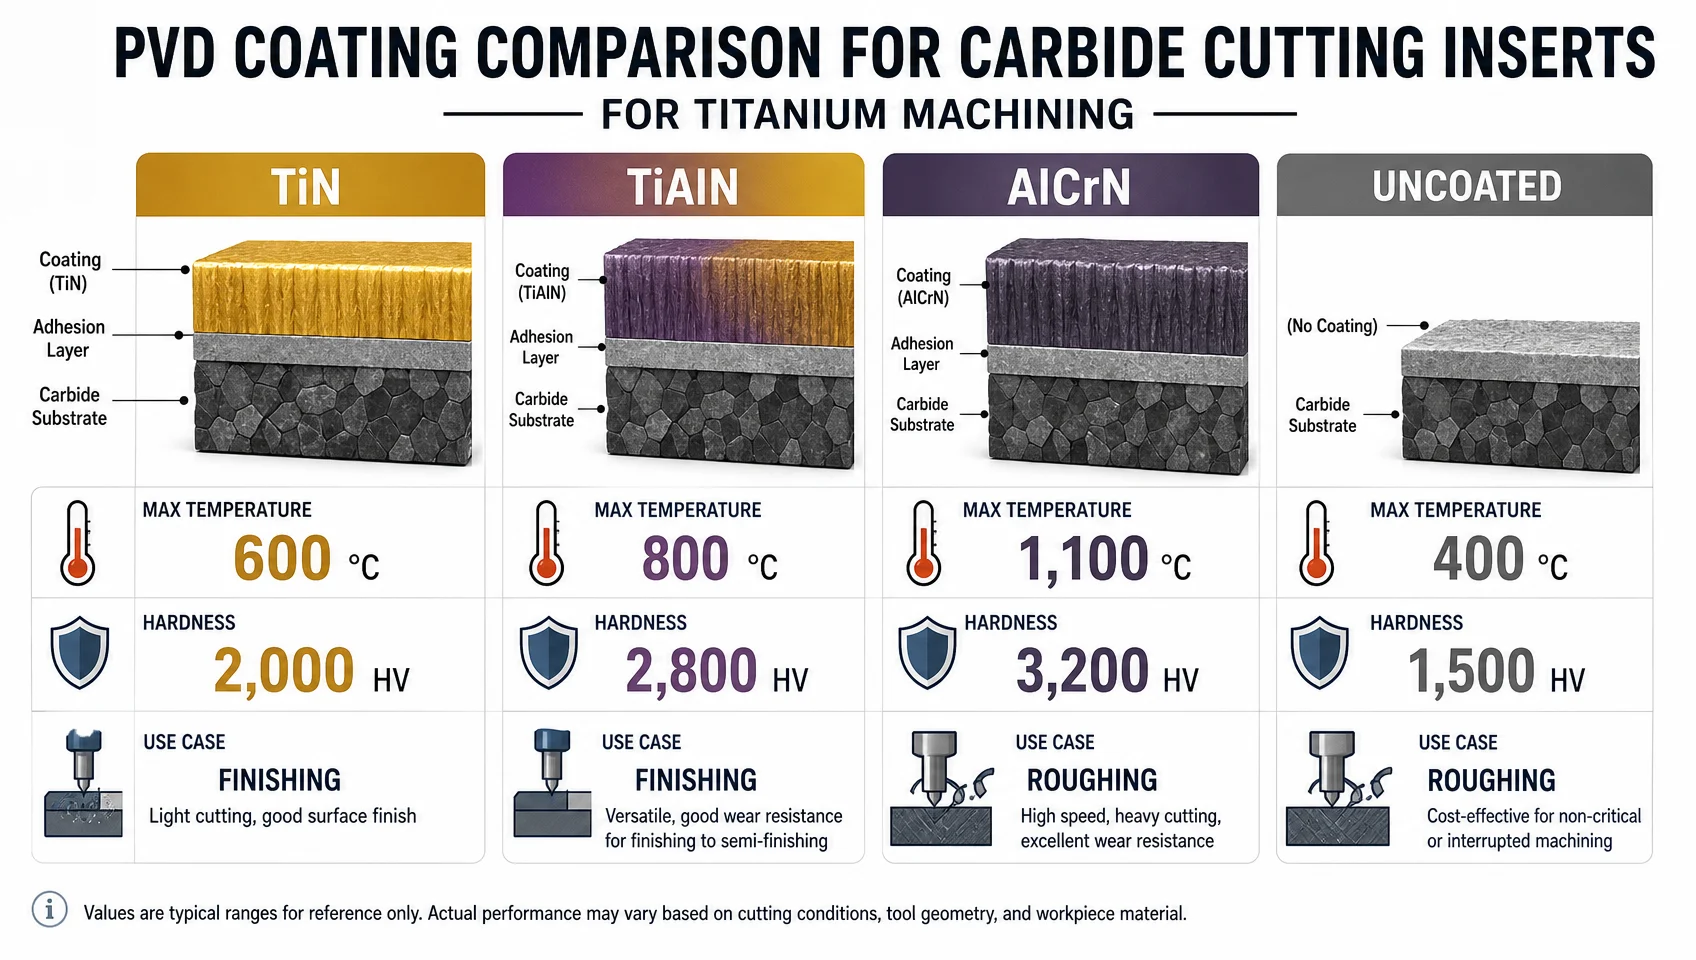
すべてのPVDコーティングがチタンに対して同じ挙動を示すわけではありません。ほとんどのガイドが省いているマトリックスを以下に示します。
| コーティング | 最高温度(°C) | 硬度(HV) | チタン親和性のリスク | 最適な用途 |
|---|---|---|---|---|
| チタン | 600 | 2,300 | 高い(Ti-Ti結合) | Tiには推奨されません |
| TiCN | 400 | 3,000 | 中程度 | 低温、非鉄金属 — Tiにとってはわずか |
| TiAlN | 800 | 3,300 | 中~高 | 中速度での粗加工 |
| AlCrN | 1,100 | 3,200 | 低い | 高速粗加工、優れた熱安定性 |
| アルティン | 900 | 3,500 | 中程度 | 高硬度合金、航空宇宙用Ti |
| 未コーティング | 該当なし(基材 ~900) | 1,600 | 低(素のWC-Co) | 仕上げ、cp-Ti |
実用的なポイント: 特にチタンの場合、, AlCrNはチタンに対して最も化学的親和性が低いコーティングです。 なぜなら、それはその化学成分にチタンを含まないからです。熱保護が重要な高切削速度(Vc > 60 m/min)で、AlCrNコーティングのグレードは、公開された加工試験でもTiAlNよりも一貫して長いツールライフを示します。TiAlNは、より安価で多くの材料に対して良好なパフォーマンスを発揮するため、工場ではより一般的ですが、専用のチタンツーリングにはAlCrNがその価格差を上回る価値があります。.
TiNはチタンに対して完全に避けるべきです。コーティングとチップ材料の間のチタン対チタンの化学結合は、BUEとコーティングの剥離の両方を促進します。.
Ti-6Al-4Vおよびcp-Tiの切削パラメータ
ツールの早期故障の最大の原因は、チタンをステンレス鋼のように扱うことです。パラメータは異なります。.
旋削パラメータ:
| パラメータ | 純チタン (2種) | Ti-6Al-4V (グレード 5) | Ti-6Al-2Sn-4Zr-2Mo |
|---|---|---|---|
| 切削速度 Vc (m/min) | 100–185 | 40–70 | 30~60 |
| 送り f (mm/rev) | 0.1–0.25 | 0.1–0.2 | 0.08~0.15 |
| 切込み深さ ap (mm) | 0.5–3.0 | 0.5–2.5 | 0.5–2.0 |
| クーラント圧力 (bar) | 40–70 | 80–150 | 80–150 |
フライス加工条件 (Ti-6Al-4V):
| オペレーション | Vc (m/min) | 一刃送り fz (mm/tooth) | ae/D 比 |
|---|---|---|---|
| 粗加工 (エンドミル) | 40–60 | 0.04–0.08 | 0.05~0.15 |
| 準仕上げ(エンドミル) | 50~80 | 0.03–0.06 | 0.03–0.10 |
| 仕上げ(エンドミル) | 60~100 | 0.01–0.03 | 0.02–0.05 |
重要パラメーターの法則: 切削速度は控えめに保ち、速度ではなく送り速度を上げてください。送りを2倍にすることによる工具温度への影響は、速度を2倍にするよりもはるかに小さいです。チタン加工では、速度は工具を損傷させますが、送りは熱を運び去る切りくずを生成します。.
Ti-6Al-4V加工において、高圧クーラント(HPC)は選択肢ではありません。. チタン加工において、5~10 barの標準的なフラッドクーラントでは、切りくずと工具の界面に浸透できません。80 bar以上の高圧クーラントは、切りくずを破砕し、切削領域をクリアにして、インサート温度を200~300℃低下させます。高圧クーラントへの投資は、たった1回の生産ランでインサート寿命において回収できます。.
インサート形状:グレードシートには載っていない情報
すくい角: ポジティブなすくい角(8~12°)は、切削抵抗と発熱を低減させ、これはチタン加工にとって極めて重要です。ネガティブなすくい角は鋼材旋削加工では標準ですが、切削抵抗と温度を上昇させるため、チタン加工には不適切です。.
刃先処理: 鋭利なエッジ(ホーニング済みで0.02mm以下)は、構成刃先(BUE)の発生を抑えます。一部のメーカーは、チタンとアルミニウム専用に研磨されたすくい面を提供しており、これは指定する価値があります。.
チップブレーカー: チタンには、(鋼材用に設計された)攻撃的なチップブレーカーは避けてください。チタンの切りくずは、本質的に分断型(断熱せん断帯)であるため、複雑なブレーカーは必要ありません。開放的で切れ味の良い形状の方が効果的であり、複雑なブレーカーは切りくずの詰まりや再切削を引き起こす傾向があります。.
ノーズR(半径): 小さなノーズR(0.4~0.8mm)は、ラジアル切削抵抗とびびり振動の傾向を低減します。大きなノーズRは、表面粗さを改善しますが、ラジアル切削抵抗を増加させるため、細いチタン部品ではチャタリングを引き起こす可能性があります。.
実用的なインサート選定:意思決定フレームワーク
新しいチタン加工のインサートを選定する際は、このフローチャートを使用してください。
ステップ1 — 合金の識別:
- 純チタン (Gr.1-4): 粘着性が高く、強度が低い → コーティングなしの微粒子中硬材種、またはAlCrNコーティング済みの中硬材種
- Ti-6Al-4V: 標準的な航空宇宙合金 (ISO Sグループ) → 荒加工にはAlCrNコーティング済みの中硬材種、仕上げ加工にはコーティングなしの微粒子硬材種
- Ti-6Al-2Sn-4Zr-2MoまたはTi-5553:高強度 → コーティングされた高靭性グレード、Vcを低く、クーラント圧力を高くする
ステップ2 — 作業を特定する:
- 仕上げ加工(Vc < 45 m/min、ap < 0.5 mm):ノンコートのサブミクロン微粒子超硬合金(ISO S、高硬度側)
- セミ仕上げ:TiAlNまたはAlCrNコーティングされた中級グレード
- 荒加工:AlCrNコーティングされた高靭性グレード、高圧クーラント必須
ステップ3 — 形状を確認する:
- ポジティブすくい角 ≥ 8°
- 鋭利な刃先(ホーニング ≤ 0.02 mmが望ましい)
- ノーズR 0.4~0.8 mm
ステップ4 — まずは保守的なパラメーターを設定する:
- Vc(周速)範囲の低い方から開始する
- 送り速度を上げる前に、切りくずの生成を確認してください。
- 構成刃先の発生を監視する(青色/変色した切りくずは温度が高すぎることを意味します)
よくあるご質問
チタン加工において、非コート超硬材がコート材よりも優れた性能を発揮することがあるのはなぜですか?
低切削速度(約45 m/min未満)および仕上げ加工条件では、切削界面の温度が低すぎるため、多くのPVDコーティングがその本来の利点を十分に発揮できません。さらに重要なのは、TiAlNおよびTiNコーティングにはチタンが含まれており、チタンワークピースに対する化学的親和性が高いため、凝着や構成刃先の形成が増加します。この条件下では、ポリッシュされたすくい面を持つアンコーティングの超微粒子超硬合金の方が化学的親和性が低く、よりきれいに滑らかに加工できます。.
チタン合金の切削加工に最適なコーティングは何ですか?
中〜高切削速度(Vc > 50 m/min)での専用チタン加工用工具の場合、, AlCrN(窒化アルミニウムクロム) 熱安定性とチタンへの低い化学的親和性の最適なバランスを提供します。その化学組成にはチタンが含まれていないため、溶着リスクが低減されます。TiAlNは次に優れた選択肢であり、より広く利用可能です。TiNは完全に避けてください。.
チタンの加工に高圧クーラントは必要ですか?
Ti-6Al-4Vおよび高強度チタン合金の場合、持続的な切削には高圧クーラント(80~150 bar)が強く推奨されます。チタンの切削条件では、標準的なフラッドクーラントはチップと工具の界面に浸透できません。HPCがないと、工具寿命が急速に劣化し、表面仕上げが悪化します。低速での純チタン(cp-Ti)の場合、40~70 barの標準フラッドクーラントは軽い仕上げ加工には有効です。.
Ti-6Al-4Vにはどの切削速度を使用すべきですか?
超硬インサートでTi-6Al-4Vを旋削する実用的な範囲は 40~70 m/min. 45 m/minから開始し、5~10分間の切削後にインサートの摩耗が少ない場合にのみ速度を上げてください。標準的な超硬で80 m/minを超えると、拡散摩耗が約700°C以上で発生するため、工具寿命が劇的に短くなります。.
チタンとステンレス鋼に同じインサートを使用できますか?
M級汎用材種(M10~M20)でも技術的には可能ですが、どちらの材料にとっても最適ではありません。チタン専用材種(微粒K級、AlCrNコーティング、ポジティブレーキ)は、チタンにおいて汎用インサートよりも大幅に優れた性能を発揮します。特に、部品あたりの工具コストが重要となる生産量の場合に顕著です。.
概要
チタンの低い熱伝導率こそが、硬度ではなく、チタン加工におけるほとんどすべての工具破損の根本原因です。. 非コーティングの微粒超硬(K10~K15)は、仕上げ加工および純チタン(cp-Ti)に適しています。AlCrNコーティングされたK20~K30は、荒加工および生産速度でのTi-6Al-4Vに対応します。. TiNおよびTiCNコーティングは、化学的親和性があるためチタンへの使用を避けてください。切削速度は控えめに(Ti-6Al-4Vの場合40〜70 m/min)、速度を上げるよりも高圧クーラントを優先し、シャープな刃先を持つポジティブレーキ形状を使用してください。これら4つの変数(合金、加工、コーティングの化学組成、クーラント圧)が、チタンにおけるインサート性能の90%を決定します。材種の選択は重要ですが、それは4番目の変数であり、最初ではありません。.

