
チタン圧延は、鋳造されたインゴットやビレットを、制御された変形によってシート、ストリップ、プレートに加工します。α+β相領域で約800°C以上で行われる熱間圧延(または初回パスでベータトランサス温度以上)は、厚板や厚いシートを製造するための主要な方法です。室温で行われ、中間焼鈍前にパスごとに10~20%の減厚に制限される冷間圧延は、優れた表面仕上げと厳しい公差を持つ精密薄板や箔を製造します。第三の選択肢である500~700°Cでの温間圧延は、熱間圧延よりも優れた表面品質と冷間圧延よりも少ない加工硬化が必要な用途のギャップを埋めます。米国におけるチタンシートの支配的な規格はASTM B265です。航空宇宙用シートは通常AMS 4911(Ti-6Al-4V)で認定されています。適切な圧延方法の選択は、合金グレード、目標厚さ、要求される機械的特性、および表面仕上げに依存します。.
チタンの圧延が鋼の圧延と異なる理由
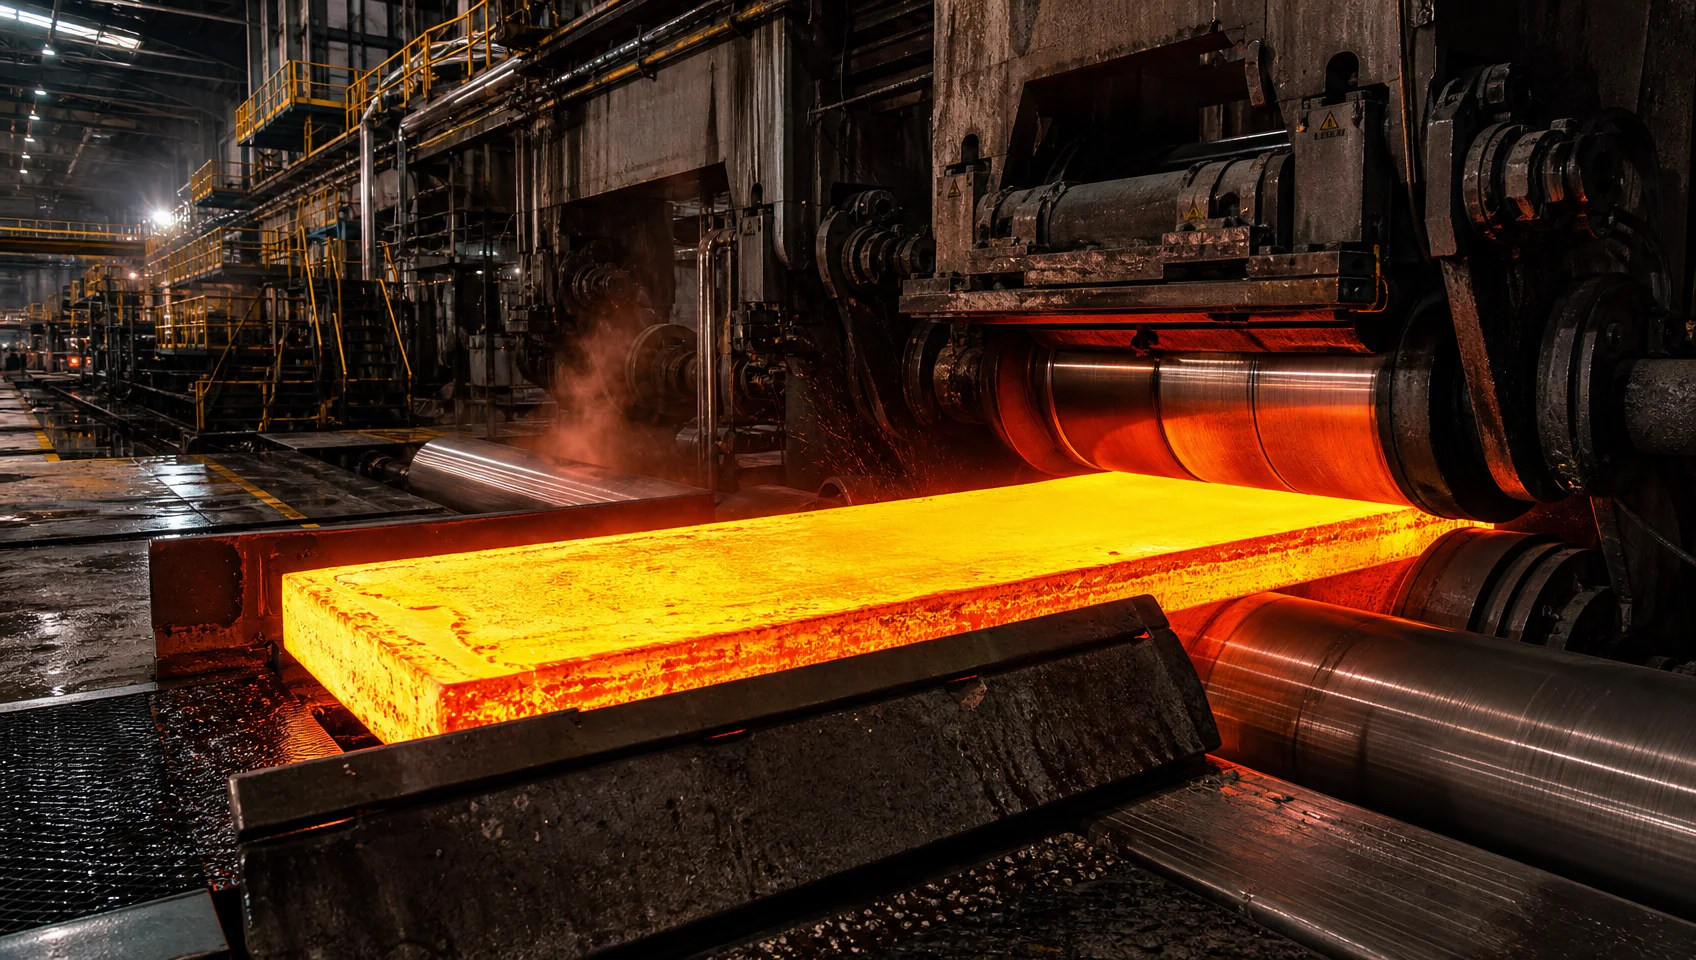
鉄鋼の圧延に携わったほとんどのエンジニアは、その精神モデルをチタンにも適用しようとしますが、すぐに問題に直面します。.
チタンは許容範囲が狭いです。塑性加工の範囲が限られています。温度が低すぎるとエッジクラックが発生し、ベータトランサス温度を超えて熱しすぎるとベータ粒が急速に成長し、粗大なウィドマンシュテッテン組織が固着して、室温での延性や疲労寿命を損ないます。この合金は高温で反応性があり、炉の雰囲気から酸素や窒素を取り込んで、アルファケースと呼ばれる脆い表面層を形成します。これは目には見えませんが、疲労性能に対して壊滅的な損傷を与えます。.
これらの違いは3つの特性によって引き起こされます。
- 高温での高強度. Ti-6Al-4Vは700°Cでも400 MPaを超える降伏強度を持っています。圧延力は同等の鉄鋼の作業よりも大幅に高くなります。.
- 狭い再結晶範囲。. CPグレード2の場合、再結晶焼鈍は通常650~760°Cで行われます。Ti-6Al-4Vの場合は700~845°Cです。この範囲を維持するには、正確な炉の制御が不可欠です。.
- 相変態感度. ベータトランサス(微細構造が完全にBCC β相になる温度)は合金によって異なり、どの圧延領域にいるかを直接制御します。Ti-6Al-4Vの場合、これは約995°Cです。CP Grade 2の場合、約882°Cです。この境界より上または下で圧延すると、根本的に異なる微細構造が生成されます。.
これら3つの要素を理解することが、続くすべての基礎となります。.
チタンの3つの圧延領域
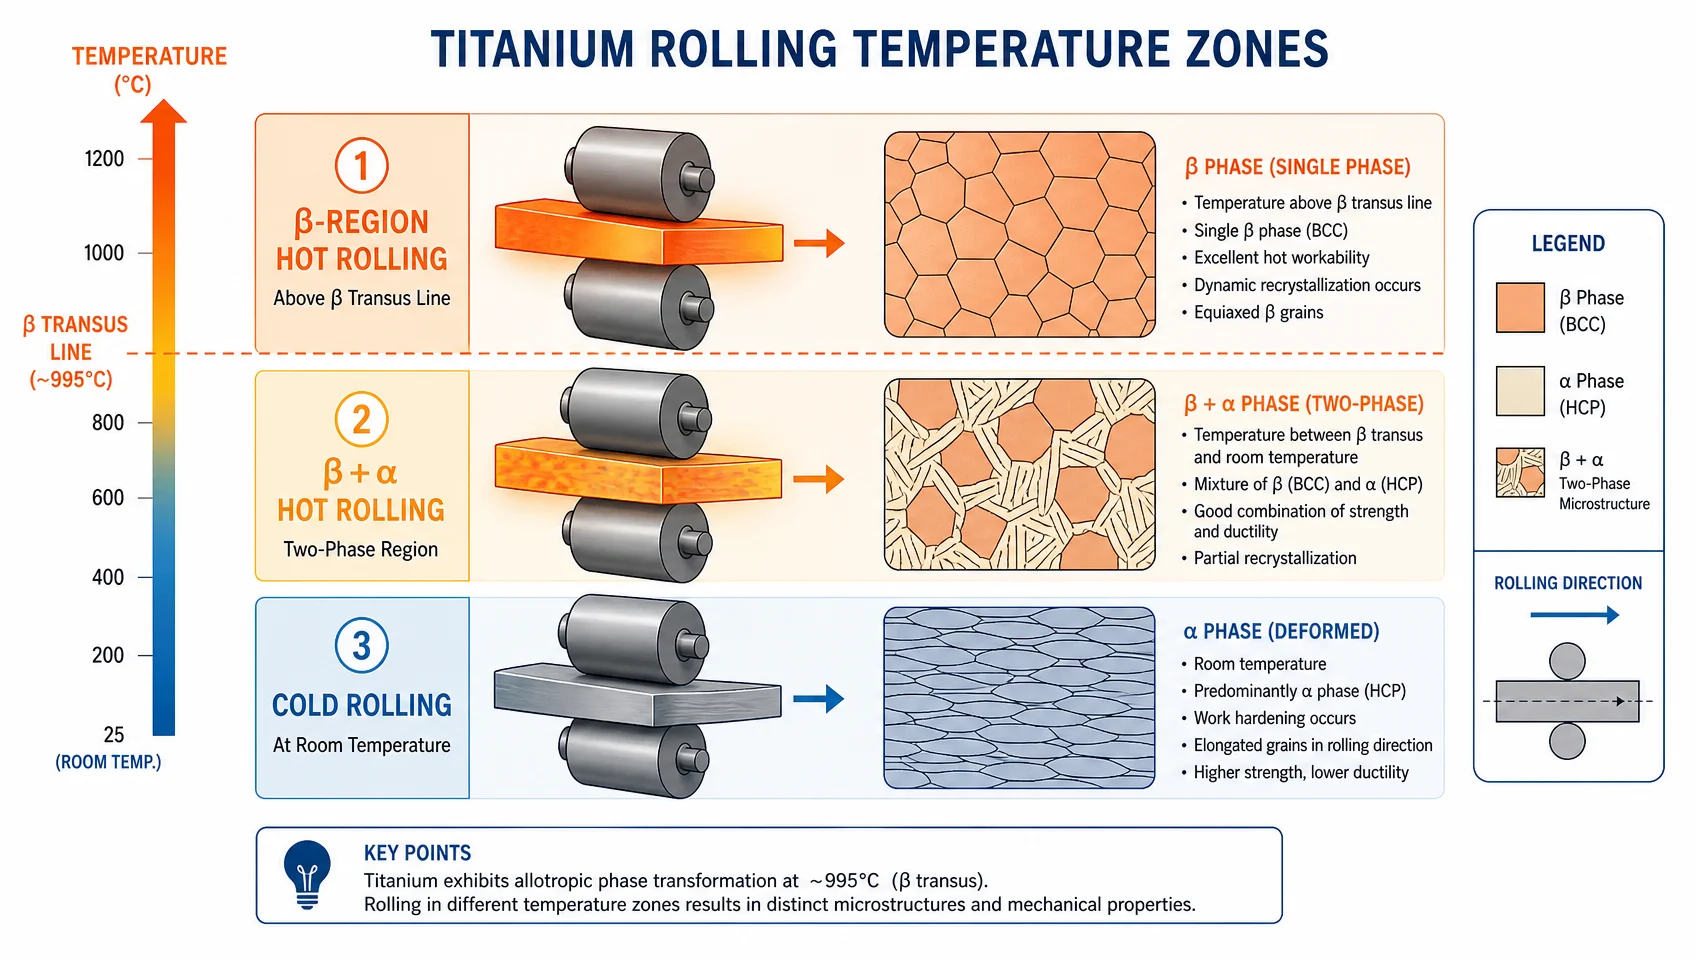
チタン板の製造には、2つではなく、3つの異なる熱処理領域が用いられます。ほとんどの商用コンテンツでは、温間圧延が無視されていますが、これは間違いです。温間圧延は、いくつかの製品カテゴリで好ましい選択肢となっています。.
熱間圧延(約800℃以上、α+β領域で)
これは、チタン板および厚板の主力プロセスです。ビレットの粗大で多孔質な鋳造組織を破壊し、結晶粒を微細化し、スラブから使用可能なゲージを得るために必要な大幅な厚さ減少を実現します。.
熱間圧延には2つのサブ体制があります。
β領域圧延 はベータトランサスより150~250°C高い温度で行われます。この領域では、変形抵抗が低く、パスごとに大幅な圧延が可能です。その代償として、β粒が急速に成長し、冷却時に粗大なウィドマンシュテッテン構造または「バスケットウィーブ」α構造が生成されます。これは高温クリープ用途には許容されますが、室温での疲労が重要な部品には適していません。β領域圧延は、主にビレットの開孔および中間加工に用いられ、最終的なシート製造には使用されません。.
(α+β)領域圧延, これは、ベータトランサスより20~200℃低い温度で行われ、最終的なプレートおよびシートの圧延が行われる領域です。この範囲では、一次α相とβ相が共存します。変形により微細構造が破壊され、微細化されます。α相は圧延方向に沿って伸び、十分な横圧延または双方向圧延が適用されると、微細な等軸または二相微細構造が発達します。これは、高強度、優れた延性、および同時に疲労耐性を備えたチタン板の基礎となります。.
合金ごとの熱間圧延温度範囲(開始温度、°C):
| 合金 | ベータトランサス(°C) | β領域圧延 | (α+β)領域圧延 |
|---|---|---|---|
| CPグレード1 | ~882 | 1000–1050 | 750–870 |
| CPグレード2 | ~882 | 1000–1050 | 750–870 |
| CPグレード3 | ~900 | 1020–1070 | 800–890 |
| CPグレード4 | ~950 | 1060–1110 | 850–940 |
| Ti-3Al-2.5V | ~935 | 1060–1110 | 840–920 |
| Ti-6Al-4V | ~995 | 1100–1150 | 850–980 |
注記:開始温度はスラブ厚、ミル能力、目標微細構造によって異なります。最終圧延温度(最終パスにおける温度)は重要な制御変数であり、CPグレードでは通常800°C以上、Ti-6Al-4Vでは850°C以上で、大部分がα微細構造における制御不能な変形を避けるためです。.
熱間圧延におけるパスあたりの減面率: (α+β)領域圧延では、通常、パスあたり15~30%の減面率となります。β領域でのビレットブレークは、パスあたり30~40%を達成できます。スラブから最終的な熱延帯の厚さまでの全熱間減面率は80%を超えることがあります。.
熱間圧延後の表面状態: 約600°Cを超えると酸化スケールが容易に形成されます。熱間圧延後、シートはスケールとアルファケース層を除去するためにHF-HNO₃溶液(通常2~5% HF + 15~30% HNO₃)で酸洗する必要があります。スケールとアルファケースが完全に除去されないと、冷間圧延時に表面汚染がシートに埋め込まれてしまいます。.
冷間圧延(室温)
チタンの冷間圧延は、鋼帯の冷間圧延のような高速で連続的なプロセスではありません。チタンは室温で急速に加工硬化し、わずかな冷間加工でも延性が急激に低下します。.
支配的な制約事項:
- パスごとの減面率:5~15%が一般的で、20%が実用上の限界に近い値です。 ほとんどのチタン合金で、割れや過度のミル負荷なしに加工できます。これはオーステナイト系ステンレス鋼の冷間圧延と比較して2~4倍低い値です。.
- 中間焼鈍前の総冷間加工量: 一般的に以下に限定されます 30–60% 合金の種類にもよりますが、全体の減面率。CPグレード1は、Ti-6Al-4Vよりも冷間加工に対する耐性が高く、焼鈍が必須となるまでの冷間加工量を多く許容できます。.
- 中間焼鈍 30~60%の総減面率サイクルごとに必要です。CPグレードの場合、650~760°Cで30~60分間焼鈍し、炉冷または空冷します。Ti-6Al-4Vの場合、板厚に応じて700~790°Cで1~4時間焼鈍します。.
熱間圧延では実現できない冷間圧延の利点:
- 寸法公差。. 熱間圧延チタン板は、厚さ3mmの場合、ASTM B265に基づく厚さ公差が±0.33mm以上です。冷間圧延板は、同じゲージで±0.05~0.10mmの公差を維持できます。.
- 表面仕上げ。. 熱間圧延および酸洗されたシートは通常Ra 1.6~6.3µmを達成します。冷間圧延シートはRa 0.4~1.6µmに達し、光輝焼鈍された冷間圧延箔はRa 0.2µm未満に達することが可能です。.
- 降伏強度の向上。. 冷間加工により、転位の蓄積を通じて降伏強度が増加します。30%の冷間加工を施したTi-6Al-4Vシートは、完全焼鈍状態と比較して降伏強度が15~25%増加することを示し、成形部品のスプリングバック補償に有用です。.
冷間圧延に特有の用途: チタン箔(0.1mm未満)、精密シムストック、薄肉熱交換器用チューブストリップ、および表面仕上げRaが1.6µm未満を必要とするあらゆる用途。.
温間圧延(500~700℃)— 見過ごされがちな中間選択肢
温間圧延は、回復温度より高く、完全再結晶温度より低い温度で行われます。チタンの場合、これは通常500~700℃を意味します。.
これらの温度では、
- 室温と比較して変形抵抗が低減される(圧延力が少なく、エッジクラックのリスクが低い)。
- 酸化は熱間圧延よりも低く、より薄く、より扱いやすいスケールが生成されます
- 寸法制御は熱間圧延よりも優れています
- 結晶粒微細化は完全な再結晶ではなく動的回復によって起こるため、冷間圧延単独よりも微細で均一な微細構造が生成されます
温間圧延が適している場合:
- 複数回の冷間圧延と焼鈍サイクルがコスト的に見合わないチタン箔や薄板の製造
- Ti-3Al-2.5Vチューブストリップ(この合金は温間圧延で一般的に生産されます)
- 熱間圧延の表面品質が許容できないが、完全な冷間圧延のインフラが利用できない状況
- 最終的な冷間パスの前に均質性を向上させるための、熱間圧延と冷間圧延の中間ステップとして
直接比較:チタンの熱間圧延 vs 冷間圧延
| パラメータ | 熱間圧延 | 冷間圧延 |
|---|---|---|
| 温度 | 800~1150°C(合金による) | 室温 |
| パスあたりの減厚率 | 15–30% | 5~15%(最大約20%) |
| 達成可能な総減厚率 | スラブから80%以上 | 焼鈍前に30~60% |
| 表面仕上げ (Ra) | 酸洗後1.6~6.3 µm | 0.4~1.6 µm |
| Dimensional 公差 | 通常±0.25~0.50 mm | ±0.05~0.15 mm |
| 微細構造の制御 | 熱機械制御による結晶粒微細化 | 加工硬化。延性を回復させるには焼鈍が必要 |
| 酸化/アルファケース | 顕著。酸洗いが必須 | なし(室温) |
| 潤滑 | スケール/酸化物が潤滑剤として機能。Ti-Al合金の保護コーティング | 合成圧延油が必要。チタンには硫化潤滑剤は使用不可 |
| 達成可能な最小厚さ | 実用限界 約0.5~1.0 mm | 0.025 mm未満(箔) |
| コスト | パスあたりの削減量が少ない。高エネルギー | 総コストが高い(複数回のパス+焼鈍) |
| 典型的なASTM B265の状態 | 焼鈍(A状態) | 焼鈍(A)、冷間加工応力除去(©)、または圧延まま |
ASTM B265条件の理解
ASTM B265(米国のチタンストリップ、シート、プレートの主要規格)は、以下の状態の材料を対象としています。
- 状態A(焼鈍): 最終圧延後に焼鈍された材料です。航空宇宙、化学、および一般産業用途で最も一般的な状態です。最高の延性と最低の残留応力を提供します。.
- コンディションC(冷間加工および応力除去): 冷間圧延後に応力除去はされているものの、完全には焼鈍されていない材料です。コンディションAよりも高い降伏強度を持ちますが、伸びは低下します。.
- コンディションSTA(固溶処理および時効処理): Ti-6Al-4Vのようなα-β合金向け。最高の強度を発揮します。圧延のみでは製造されず、圧延後に固溶処理と時効熱処理が必要です。.
ほとんどの調達エンジニアの方へ: 成形性が必要な場合は、コンディションAを指定してください。. より高い降伏強度が必要で、伸びが低下することを受け入れられる場合は、サプライヤーにコンディションCについてお問い合わせください。.
アルファケース:あまり語られない圧延欠陥
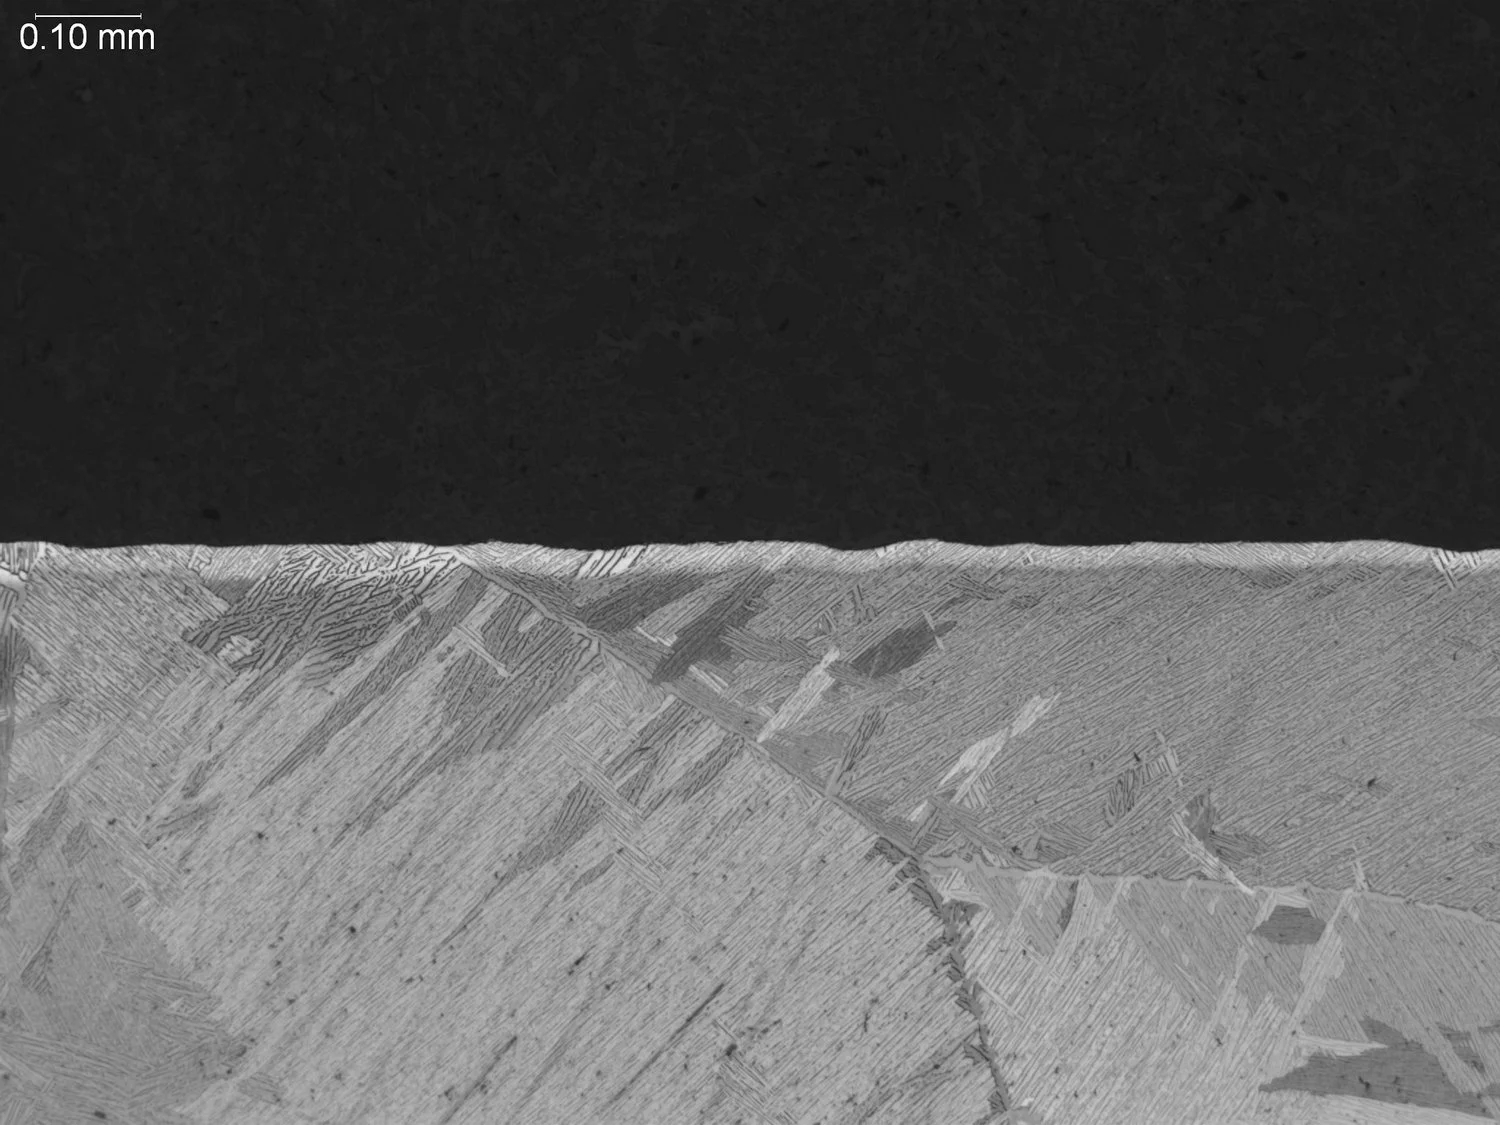
アルファケースとは、チタンが空気中または酸素含有雰囲気中で約600℃以上に加熱されたときに形成される、酸素含有量が高まった表面層のことです。これは酸素で安定化されたアルファ相であり、バルク材と比較して硬く、脆く、疲労寿命が著しく低下します。.
熱間圧延におけるアルファケース深さ 以下によって0.025~0.250 mmに達することがあります:
- 炉内の雰囲気(電気炉かガス炉か、不活性ガスか空気か)
- 保持温度と時間
- 再加熱の回数
この汚染層は、冷間圧延や最終使用の前に酸洗によって完全に除去しなければなりません。HF-HNO₃酸洗は、スケールとアルファケース層の両方を溶解します。. スケールを除去するもののアルファケースを残してしまう不適切な酸洗は、静かな品質不良です — 材料はきれいに見えても、疲労寿命は仕様を30〜50%下回る可能性があります。.
検証:アルファケースの深さは、断面金属組織検査で確認できます。一部の航空宇宙規格(例:AMS 4911)では、許容される最大アルファケース深さの制限が定められています。.
熱間圧延での防止策:
- 可能な場合は、不活性雰囲気または真空中で電気抵抗加熱または誘導加熱を使用する
- 炉に入れる前に抗酸化コーティング(例:水ガラス系)を施す
- 炉内滞留時間を最小限に抑える(迅速に加熱し、速やかに圧延する)
- 高反応性合金(Ti-Al金属間化合物、ベータ合金)を軟鋼パッケージでクラッド圧延することで、断熱と雰囲気遮断を行う
一般的な圧延欠陥とその根本原因
何がうまくいかないのか、そしてその理由を知ることは、エンジニアにとって最も実用的な情報となることがよくあります。サプライヤー品質に関する議論で繰り返し出てくるのは次の点です。
| 欠陥 | 最も可能性の高い原因 | 是正措置 |
|---|---|---|
| エッジ割れ | 合金にとって温度が低すぎる;パスあたりの圧下率が過剰 | 開始温度を上げる;パスあたりの圧下率を15%以下に減らす |
| 表面スケールの巻き込み | 冷間圧延前の酸洗が不十分、または酸洗時間が短すぎる | 合金ごとにHF-HNO₃濃度と浸漬時間を確認する |
| 耳波/中ふくれ | ロールとスラブのクラウンの不一致、または温度の不均一 | ロールクラウンを確認し、炉の温度均一性を改善する |
| 層状剥離 | ビレットに既存の偏析または気孔があったものが圧延で閉じた | 圧延前にビレットをNDT(UT)検査する。ビレットの供給元を確認する |
| 冷間圧延時の加工硬化による亀裂 | 焼鈍前の総冷間圧下率が制限を超過した | パスごとの減面率を減らす;中間焼鈍を早期に計画する |
| 粗いバスケット織りミクロ組織 | 最終圧延がベータ変態点以上で行われた | 全ての最終パスを(α+β)領域で完了する;温度測定を確認する |
| 寸法キャンバー(バナナ状の形状) | 圧延中の上下温度勾配;不均一な減面 | 炉の均一性を改善する;圧延後にローラーレベラーを使用する |
| 酸洗後に残存するアルファ層 | 酸洗時間が不十分;フッ化水素酸濃度が低下 | 酸洗槽を定期的に分析する;浸漬時間を延長する;金属組織学で確認する |
仕様の指定方法:意思決定フレームワーク
実務で最も一般的な質問: 私の用途には熱間圧延と冷間圧延のどちらが良いですか?
熱間圧延(A条件)を選択する場合:
- 厚さ > 3 mm(板厚では熱間圧延のみが現実的な選択肢です)
- コストが最優先であり、表面粗さ Ra > 1.6 µm が許容される場合
- 部品が機械加工され、成形されない場合 — 機械加工後、表面の波打ちは問題になりません
- 用途が構造用または圧力容器である場合(化学産業、造船)
冷間圧延(AまたはC条件)を選択する場合:
- 厚さ < 3 mm、特に < 1.5 mmの場合
- 表面粗さ Ra < 1.6 µm が必要な場合(生体医療、熱交換器、消費者向け製品)
- 厳しい寸法公差が必要な場合(±0.10mm以下)
- スプリングバックの一貫性が重要な精密成形を伴う部品
- 箔、シム材、または薄肉管ストリップとしての用途
以下の場合は温間圧延を選択してください:
- 厚さ0.5~2.0mm、合金はTi-3Al-2.5V
- コストは要因となるが、HR表面仕上げが許容できない場合
- 複雑な冷間圧延キャンペーンの中間工程
チタン冷間圧延における潤滑:何が違うのか
鋼材の冷間圧延で使用される標準的な鉱物油および硫化極圧潤滑剤はチタンには適していません。硫黄はチタン表面を汚染し、耐食性を低下させる可能性があります。高塩素系潤滑剤は、特定の条件下で一部のチタン合金に応力腐食割れを引き起こす可能性があります。.
チタン冷間圧延に適した潤滑剤:
- 合成エステル(クリーン燃焼、塩素フリー)
- 脂肪酸エステル(動物性または植物性油ベース)
- チタン用に特別に配合された水性エマルジョン(低塩素または無塩素、無硫黄)
焼鈍前に潤滑剤を完全に除去する必要があります。焼鈍炉に残った有機潤滑剤は炭素汚染の原因となります。通常、中間焼鈍の前にアルカリ脱脂を行い、その後軽く酸ですすぎます。.
圧延後の熱処理クイックリファレンス
最終的な特性は、圧延後の焼鈍工程で決定されます。証明書を確認する購買担当者向けに、主要な条件を以下に示します。
| 合金 | 条件A 焼鈍温度 | 時間 | 雰囲気 | 引張強度(UTS代表値) |
|---|---|---|---|---|
| CPグレード1 | 650~760°C | 30~120分 | 不活性雰囲気または真空 | 240 MPa以上 |
| CPグレード2 | 650~760°C | 30~120分 | 不活性雰囲気または真空 | 345 MPa以上 |
| CPグレード4 | 700~790℃ | 30~120分 | 不活性雰囲気または真空 | 550 MPa以上 |
| Ti-6Al-4V | 700~845℃ | 1~4時間 | 不活性雰囲気または真空 | ≥895 MPa以上 |
| Ti-3Al-2.5V | 650~760°C | 30~120分 | 不活性雰囲気または真空 | 620 MPa以上 |
冷却速度が重要:CPグレードは通常、焼鈍温度から空冷されます。Ti-6Al-4Vは、STA条件が指定されている場合、固溶体温度からの冷却速度に敏感です。.
概要
チタンの圧延は、基本的に微細構造を制御する作業です。各温度、パス圧下量、焼鈍工程は、最終部品が依存する特性を構築または破壊します。.
実用的な要点は以下の通りです。
- (α+β)域(ベータトランサスより20~200℃低い温度域)での熱間圧延は、強度、延性、疲労寿命の最適なバランスをもたらします ほとんどのチタン合金において、β域での圧延は中間粗圧延のみに限られます。.
- 冷間圧延は精度と表面仕上げをもたらしますが、規律が必要です。 — 1パスあたり最大10~20%、合計圧下量30~60%ごとに中間焼きなまし、硫黄系潤滑剤は使用不可です。.
- アルファケースは議論を避けて通れないものです。. 疲労が重要となる用途向けの熱間加工されたチタン部品は、アルファケースの除去が検証されている必要があります。酸洗いはスケールを除去しますが、適切な浸漬時間とフッ化水素酸濃度がなければ、すべてのアルファケースを除去できない場合があります。.
- ASTM B265 Condition A 焼きなまし がほとんどのエンジニアにとって正しい初期仕様です。より高い降伏強度が必要で、かつ成形プロセスで伸びの減少に対応できる場合にのみ、Condition Cに移行してください。.
- 温間圧延は実際のギャップを埋めるものです。 — 熱間圧延よりも優れた表面品質が必要だが、完全な冷間圧延と複数回のアニール処理を行うほどのコストを正当化できない場合。.
熱間圧延と冷間圧延の選択は、実際には恣意的に決まることはほとんどありません。それは、目標とする厚さ、合金の種類、用途の表面および公差要件、そしてしばしばその後の成形や機械加工工程によって決定されます。この決定を最初から正しく行うことで、下流工程で発生する問題はかなり減少します。.

