チタンを鏡面仕上げにするには、正確な粒度の段階(220→400→800→1200→2000)、合金グレードに適した研磨剤、そして厳格な温度管理が必要です。Grade 2(純チタン)は標準的な酸化アルミニウム研磨剤で研磨できますが、Grade 5(Ti-6Al-4V)にはダイヤモンドペーストが必要です。この工程は手作業で1〜3時間かかり、小さな部品であれば家庭でも可能ですが、チタンの熱伝導率の低さ(7.2 W/m·K)により熱がこもりやすく、粒度のスキップや不適切な研磨剤の使用が失敗の主な原因となります。.
チタンはステンレス鋼よりも研磨が難しい理由
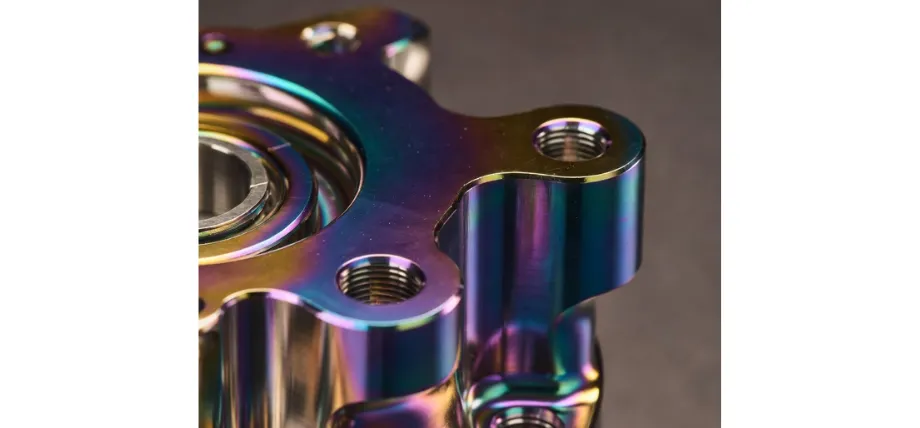
結論から言うと、原因は物理特性にあります。チタンの熱伝導率は、おおよそ 6.7 W/m-K (グレード5の場合)です。一方、ステンレス鋼の熱伝導率は約 16 W/m·K であり、チタンの2倍以上の速さで熱を逃がします。この違いにより、チタンの研磨時には摩擦熱が部品全体に分散されず、接触面に集中してしまいます。力を入れすぎたり、動かす速度が遅かったり、冷却工程を飛ばしたりすると、表面は瞬時に酸化します。チタンの研磨失敗の象徴である、青から虹色に変色する二酸化チタン(TiO₂)の層が発生してしまうのです。.
さらに、難易度を高める3つの要因があります。
仕事がハードになる。. 一つ目は加工硬化です。チタンは研磨時の摩擦圧によって硬くなります。3回目のパスで削る表面は、1回目よりも明らかに硬くなっています。劇的な変化ではありませんが、表面が「抵抗」してくるため、力任せに磨くよりも、一貫して軽い圧力をかける方が良い結果につながります。.
二つ目は、自己修復する酸化皮膜の存在です。. チタンの自然なTiO₂コーティングは、磨耗されるとほぼ瞬時に再形成されます。それは一度に取り除くのではなく、継続的に切り込んでいるのです。これが鈍ったり詰まった研磨剤が進行を妨げる理由です。研磨剤は酸化物層を切るのではなく、その周りを押し流してしまいます。.
三つ目は、合金のグレードによる違いです。. グレード2の工業用純チタン(HV ~160–200)は、304ステンレス鋼と同等の研磨が可能です。一方、グレード5のTi-6Al-4V(HV ~330)は格段に硬く、酸化アルミニウム(アルミナ)系の研磨剤では効果的に削れず、粒が砕けてしまいます。チタンのグレードが不明な場合は、グレード5であると仮定してダイヤモンド研磨剤を使用してください。より高性能な研磨剤を使ってもグレード2を傷つけることはありませんが、間違った研磨剤でグレード5に挑むと、何時間も無駄にすることになります。.
実際に必要となる道具と材料
サンドペーパー / 研磨材
用途 炭化ケイ素 耐水ペーパーを「220、400、600、800、1200、2000」の順で使用します。作業中は水または軽質の切削油を用いて、常に水研ぎを行ってください。これにより削り屑を除去し、目詰まりを防ぎ、熱を抑えることができます。グレード2なら酸化アルミニウムのペーパーでも対応できますが、グレード5の場合は最初から炭化ケイ素のペーパーを用意しましょう。.
Ra 0.05 µm以下の本格的な鏡面仕上げを目指すなら、サンドペーパーの工程の後に以下を使用します。 ダイヤモンドラッピングペースト (ダイヤモンドコンパウンド): 9 µm → 6 µm → 3 µm → 1 µm → 0.5 µm.
研磨剤
| グレード | 推奨コンパウンド | 備考 |
|---|---|---|
| グレード2(CP Ti) | 酸化アルミニウム研磨剤(白/グレー) | 効果あり。ただし頻繁なドレッシングが必要 |
| グレード 5 (Ti-6Al-4V) | ダイヤモンドペースト 9–0.5 µm | 必須。Al₂O₃は摩耗が早すぎるため |
| 両方 — 最終バフ仕上げ | 白棒(研磨剤)+ ソフトコットンバフ | ダイヤモンドペースト前の最終工程 |
| 両方 — 超鏡面仕上げ | 0.5–1 µm ダイヤモンドペースト + 起毛コットンバフ | Ra < 0.05 µm を達成 |
電動工具(オプション)
卓上グラインダーまたはディスクグラインダー(以下を装着) コットンバフホイール 最終研磨工程をスピードアップさせます。回転速度は常に以下の範囲に保ってください。 1,000~2,000 RPM ――チタンの場合、3,000 RPMを超えると、わずか数秒で表面が変色するほどの熱が発生します。ジュエリーやナイフの刃のような小さなパーツには、変速式のロータリーツール(Dremelなど)が適しています。.
手磨きの場合、ダイヤモンドペーストを塗布したレザーストロップ(革砥)が、ナイフメーカーにとって伝統的な選択肢です。時間はかかりますが、コントロールがしやすく、熱による損傷のリスクもありません。.
その他の用品
- 各工程間の洗浄用イソプロピルアルコール
- 研磨したくない部分を保護するためのマスキングテープ
- 清潔なマイクロファイバークロス(粒度ごとに1枚用意してください。混入すると傷が再発する原因になります)
ステップ・バイ・ステップ:研磨プロセスの全工程
ステージ1 ―― 素材の評価と表面の下準備
サンドペーパーに触れる前に、現在の状態を確認しましょう。
- CNC加工後の表面: 220番から開始
- サンドブラスト仕上げ、または軽い擦り傷がある場合: 400番手から始める
- すでに研磨済み / マット仕上げ: 既存の傷の深さに応じて600または800番手から始める
イソプロピルアルコールで部品を清掃する。切削油、指紋、金属チップはサンドペーパーに埋まり、最悪のタイミングで新しい傷を生み出します。.
ステージ2 — プログレッシブウェットサンディング
粒度を順番に進めてください: 220 → 400 → 600 → 800 → 1200 → 2000. ステップを飛ばさないでください。.
90°のルール: 新しい粒度ごとに、以前の段階に対して90°でストロークを設定します。以前の粒度の傷パターンが新しい、細かい平行線に完全に置き換わるまでサンディングを行います。それから次の段階に進みます。これはチタン研磨において最も重要なテクニックです — これを飛ばすと、バフ段階に進んで削除できない傷に気付くことになります。.
約100 cm²の表面での各段階当たりの時間:
- 220粒度: 10–15分
- 400粒度: 8–12分
- 600粒度: 6–8分
- 800粒度: 5–8分
- 1200粒度: 4–6分
- 2000粒度: 3–5分
作業中は表面を常に湿らせておいてください。次の段階に進む前に、完全にすすいで乾かしてください。明るい側光の下で確認し、以前の粒度の傷が残っていないことを確認します。.
2000粒度の後、表面は均一に曇っていて、細かく、一貫した平行線が見えるべきです — 深い傷は目に見えないこと。.
ステージ 3 — バフ研磨剤(鏡面仕上げ前段階)
次のものを装着してください: ステッチ入りコットンバフ研磨ホイール ロータリーツールまたはベンチグラインダーに装着します。ホワイトアランダム研磨剤(純チタン2種用)または9〜6µmのダイヤモンドコンパウンド(64チタン5種用)を塗布してください。回転数は1,200〜1,800 RPMに設定します。一箇所に2〜3秒以上留まると摩擦熱が発生するため、パーツを常に動かし続けてください。.
変色に注意してください。. 過熱の最初の兆候は、かすかな金色への変化です。放置するとすぐに青、紫、虹色へと進行します。変色が見られた場合は直ちに作業を中止し、パーツが完全に冷えるまで待ってください(水で急冷しないでください。熱衝撃により薄い部分に負荷がかかる恐れがあります)。その後、より軽い力で作業を再開してください。.
コンパウンド工程の後は、表面は明るく鏡面に近い状態になりますが、斜めから見るとかすかな研磨跡(スワールマーク)が見えるはずです。.
ステージ 4 — ダイヤモンドペースト最終研磨(鏡面仕上げ)
この段階で鏡が現れます。コームした柔らかいコットンホイールまたはレザーのストロップにダイヤモンドペーストを順番に塗布してください:
9 µm → 6 µm → 3 µm → 1 µm → 0.5 µm
各粒度のために新しいアプリケーターを使用してください。各ダイヤモンド化合物のサイズの間に、イソプロピルアルコールで表面を完全に拭き清めてください。粗いダイヤモンド粒子をより細かい段階の傷に持ち込むことは避けてください。.
0.5 µmの時点で、表面は目に見えて反射する必要があります — 反射にテキストを読むことができるはずです。これは、表面粗さが約Ra 0.05 µm以上に相当し、ほとんどの産業および医療基準の下で鏡面仕上げと見なされます。.
超微細加工(医療インプラント、光学部品)のためには、0.25 µmまで進めるか、ASTM B600に従って電解研磨を行ってください。.
機械的ポリッシングと電解ポリッシング
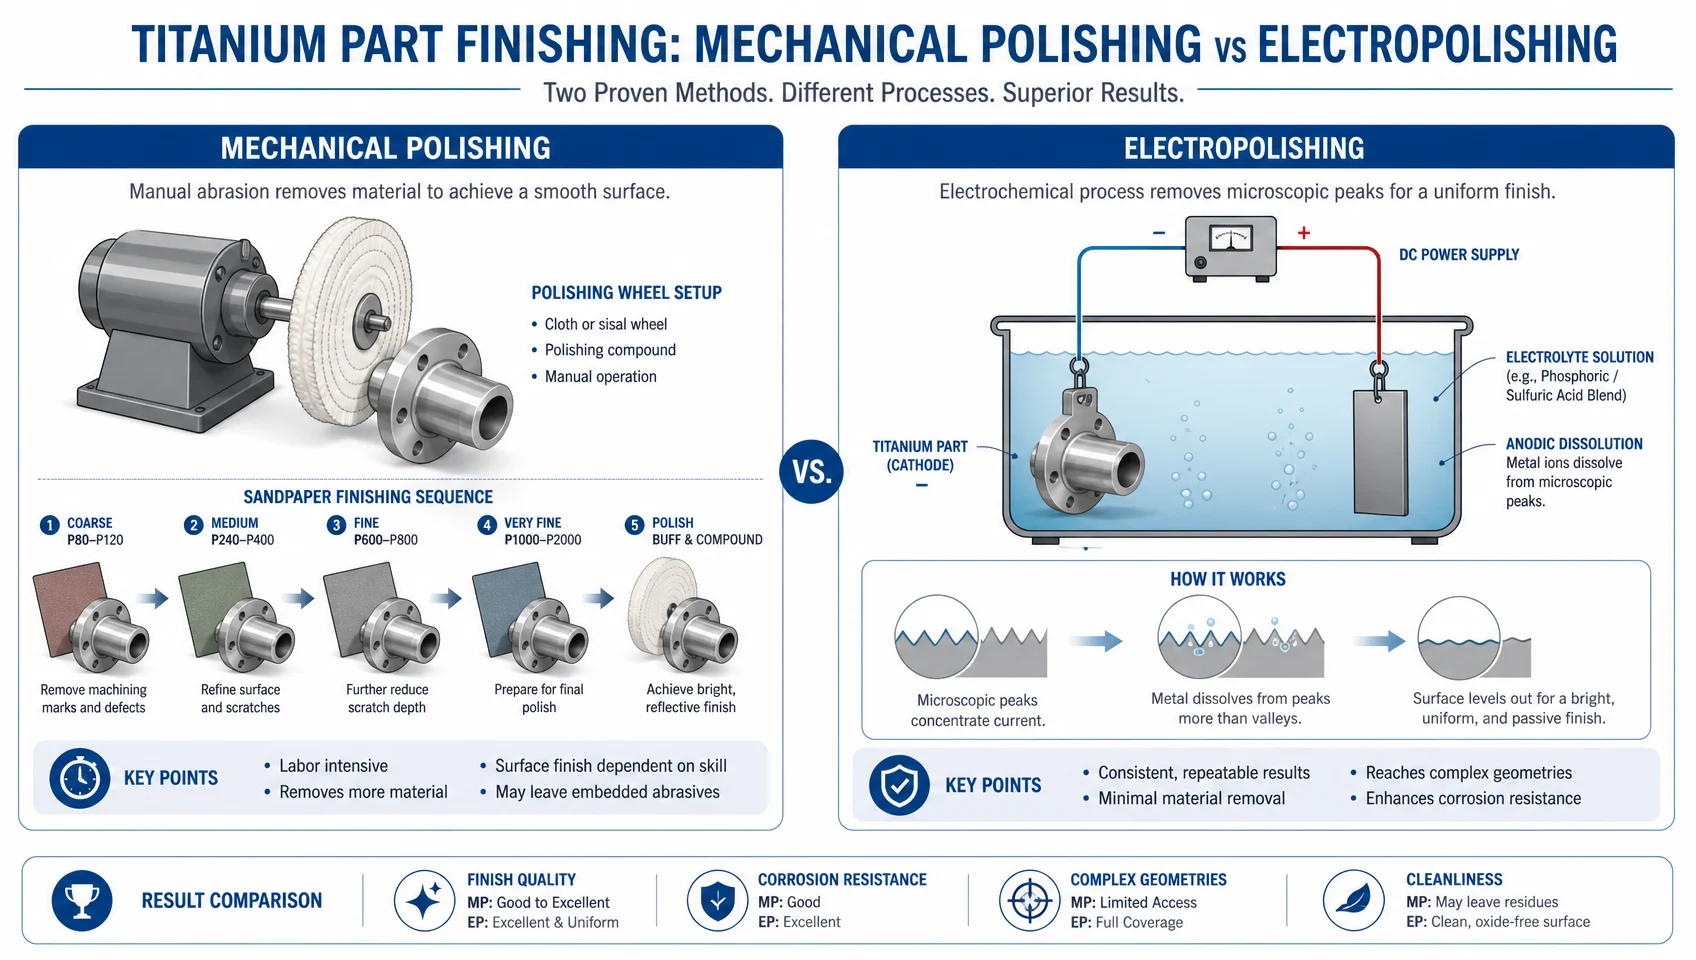
ほとんどのDIYおよびプロトタイピングアプリケーションでは、機械的研磨が適切なアプローチです。しかし、限界があります。.
次のような場合は機械的研磨を選択してください:
- 表面がアクセス可能である場合(平坦で単純な曲線)
- 寸法管理が必要な場合(機械的研磨は最小限の材料を除去します)
- 装飾部品(ジュエリー、フレーム、ハンドル)の作業をしている場合
次のような場合は電解研磨を選択してください(または業者に指定してください):
- 幾何学が複雑である場合 — スレッド、内部チャネル、研磨ホイールが届かない凹部
- 医療または航空宇宙用途のために認証されたRa値が必要な場合(ASTM B600)
- 高い生産量をこなしている場合 — バッチを電解研磨する方が、手作業での磨きよりも単位あたりのコストがはるかに安いです
- 部品がグレード5で非常に硬い場合 — 電解研磨は作業硬化の問題を完全に回避します
知っておく価値のある実世界のデータポイント:チタニウム航空機用ブラケットの仕様をミラーポリッシュからビードブラストに切り替えることで、単位コストが約35%削減されました。ミラー仕上げは高価です。用途が機能的に必要とされる場合にのみ指定してください。.
グレード2とグレード5:実際に変わること
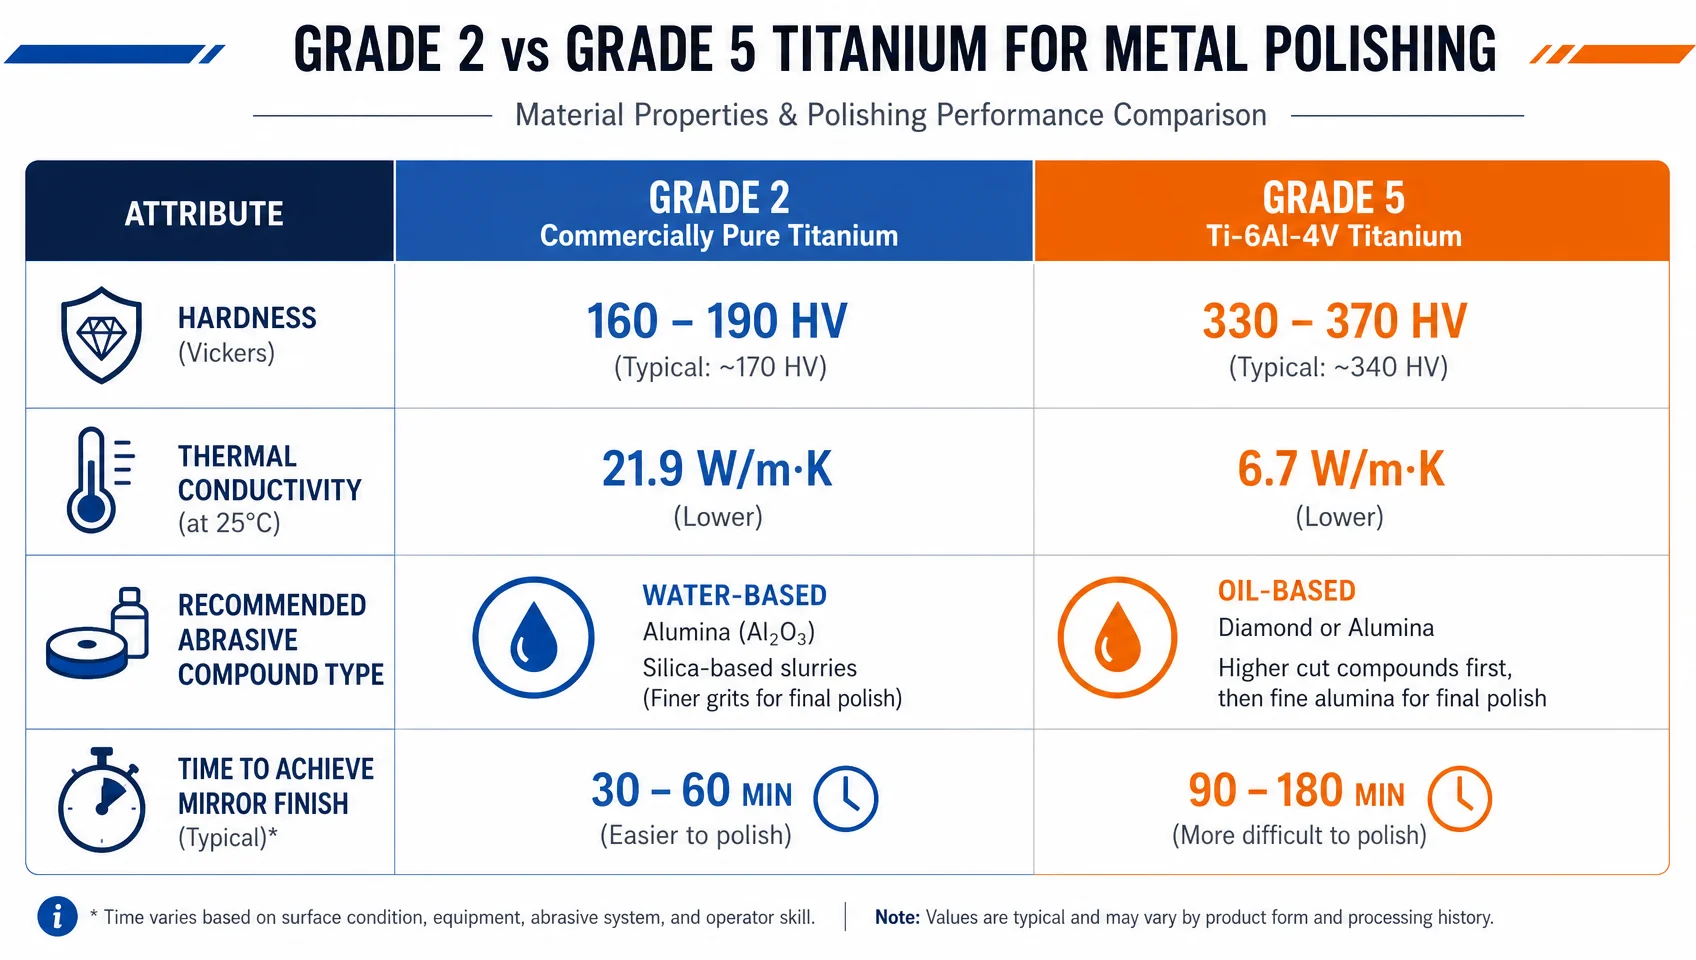
ほとんどのチタニウム研磨ガイドは、すべてのチタニウムを互換性があると見なします。しかし、それは違います。.
| ファクター | グレード2(CP Ti) | グレード 5 (Ti-6Al-4V) |
|---|---|---|
| 硬度 | 約160–200 HV | 約330 HB(約36 HRC) |
| 熱伝導率 | ~16.3 W/m-K | 約6.7 W/m·K |
| 研磨剤の選択 | アルミナが効果的です | ダイヤモンドコンパウンドが必要です |
| ガーリングリスク | 高い - スミアしやすい | 低い - しかし、加工硬化が進む |
| 鏡面仕上げにかかる時間 | 手作業で約1〜2時間 | 手作業で約2〜4時間 |
| 主な用途 | 宝飾品、調理器具、医療用シート | 航空宇宙、工業、インプラント |
Grade 2は熱伝導率が(ステンレス鋼に近く)高いため、電動工具を使用しても扱いやすいのが特徴です。一方、Grade 5はあらゆる段階でより低速かつ忍耐が必要となりますが、一度仕上げれば、より硬く持続性の高い鏡面を得ることができます。.
安全性:チタン粉塵の真の危険性
これは多くのガイドが見落としているセクションです。乾燥したチタンの粉塵や微粒子は、NFPA 484において 自然発火性物質 に分類されています。つまり、特定の条件下、特に乾燥した微粉末が蓄積した際に自然に発火する可能性があるということです。実務上の注意点は以下の通りです。
- 常にウェットサンディング(水研ぎ)を行う ― 粒子を水中に浮遊させることで、乾燥粉末が蓄積するリスクを排除します。
- 圧縮空気は絶対に使用しない ― 閉鎖された場所で、乾燥した表面からチタン粉塵を吹き飛ばしてはいけません。
- 適切な換気を使用する および金属の粉塵に対して評価された粒子マスク(最低N95。乾燥研磨の場合はP100)
- クラスDの消火器を保持する チタニウムの乾燥研磨を行う場合(クラスABCの消火器は金属火災には無力です)
自宅での手作業のサンディングやバフ仕上げの場合、湿式サンディングは火災リスクを根本的に排除します。粉塵の危険は主に乾燥加工および研磨作業に適用されます。.
よくある間違いとその回避方法
グレードに対して間違った化合物を使用すること。. グレード5での酸化アルミニウムは切断しません — それは詰まり、熱を発生させます。5分後に化合物が目に見えて切断していない場合は、切り替えてください。.
グリットをスキップすること。. 400グリットの傷を1200グリットのペーパーで合理的な時間内に削り出すことはできません。傷除去の計算が機能しません。戻ってください。.
進む前にグリットの除去を確認しないこと。. 側光の下で点検します(低い角度で持った懐中電灯が効果的です)。傷のラインの影は、最終的な仕上げを通して見える以前の研磨の痕です。.
動力輪で一カ所に留まる。. 任意の一カ所に最大で2〜3秒。チタンの熱は予告なしに増加します。.
ステージ間の交差汚染。. ステージ1の布に含まれる単一の粗い粒子が2000番の仕上げを傷つけます。各ステージの間に新しい布を使用し、表面を完全に清掃してください。.
エッジの過剰研磨。. コットンバフホイールは材料を削ります。精密部品では、エッジを丸めたり、特徴をサイズ的に変更したりする場合がありますので、積極的に使わないでください。エッジは手作業で研磨し、ホイールは平らまたは緩やかに曲がった面にのみ使用してください。.
よくあるご質問
チタンの研磨を始める際、最初はどのくらいの粒度(番手)から使用しますか?
表面に加工痕や深い傷がある場合は、220番から始めてください。軽い擦り傷やサンドブラスト加工が施された表面の場合は、400番から開始します。その後、バフ研磨剤を使用する前に、400 → 600 → 800 → 1200 → 2000の順で番手を上げて研磨してください。.
チタンを研磨すると、なぜ青色や虹色に変色するのですか?
これは、摩擦熱により表面に形成されるTiO₂(酸化チタン)です。チタンの低熱伝導率(グレード5で7.2 W/m·K)は、研磨インターフェイスで熱を集中させます。色の変化は、安全な温度を超えたことを示しています。すぐに速度と圧力を下げ、部品を冷却し、作業を再開してください。.
チタンを自宅で鏡面仕上げまで磨くことはできますか?
はい、小さい部品の場合です。このプロセスは遅く、適切な研磨材が必要ですが、約ディナープレートサイズまでの部品には工業機器は必要ありません。100 cm²の表面で綺麗な鏡面仕上げを得るには、1〜4時間の手作業の研磨が必要です。.
チタンの研磨はその耐食性に影響を与えますか?
わずかに — 過剰研磨は自然なTiO₂保護層を薄くすることがあります。実際には、空気にさらされるとその層は迅速に再形成され、装飾的または構造的な部品に対する耐食性への影響は無視できるものです。医療用インプラントにおいては、いかなる表面改質もASTM B600に従うべきです。.
通常の研磨剤の代わりにダイヤモンドペーストを使用すべきタイミングはいつですか?
2000番手以上の段階にあるすべてのグレード5 (Ti-6Al-4V) 部品や、認証されたミラー仕上げ(Ra < 0.1 µm)が必要な場合には、ダイヤモンドペーストを使用します。グレード2の装飾作業には、バフ仕上げ段階で標準の酸化アルミニウム研磨剤で十分です。.
真のミラー仕上げを達成したかどうかはどうやって判断すればいいですか?
腕を延ばした距離で表面に反射したテキストが読めるようになっている必要があります。技術的には、ミラー仕上げは通常Ra ≤ 0.05–0.1 µmです。Ra 0.1 µm(0.5 µmのダイヤモンドペーストで達成可能)の場合、反射は明確で歪みがありません。Ra 0.05 µm以下では、表面は光学的にミラー品質です。.
チタンミラー研磨は、正しく行われる遅い作業です。
このプロセスは複雑ではありませんが、近道を許しません。チタンの鏡面仕上げを一貫して得られる機械工たちは特別な機器を使っているわけではなく、ただ手順を守っています:正しいグリットの順序、合金グレードに合った適切な研磨剤、常に湿った状態を保ち、前の段階の傷が消えるまで進まないのです。.
最後の試みが熱による変色や、磨いても取れない頑固な傷で終わった場合、その根本的な原因はほとんど常に次の三つのうちのどれかです:グリットを飛ばした、グレード5に対して間違った研磨剤を使った、または同じ場所でパワーホイールを速過ぎる速度で長時間使用した。これら三つの習慣を修正すれば、鏡面仕上げが得られます。.